
La cohérence de la qualité des lunettes connectées n’est pas l’inspection. Il s’agit d’une méthode, et l’inspection ne représente que la cinquième de ses huit étapes. Un acheteur qui a convenu uniquement d’un plan d’échantillonnage a acheté un contrôle plutôt qu’un processus, et ce contrôle lui indique à quoi ressemblait un lot un jour donné — ce qui constitue une affirmation différente et bien plus faible que celle dont il a besoin au moment de passer une seconde commande.
Cet article présente les huit étapes dans l’ordre dans lequel elles doivent être réalisées, ce que chacune détecte, les preuves qu’elle laisse et les deux questions qui distinguent une usine dotée d’un système qualité d’une usine proposant une simple routine d’inspection. Nous ne publions aucun taux de défauts, aucun chiffre de rendement ni aucune valeur de capability, et cet article porte sur la méthode plutôt que sur ces indicateurs, car, dans cette catégorie, c’est la méthode qui peut être convenue, démontrée et auditée.
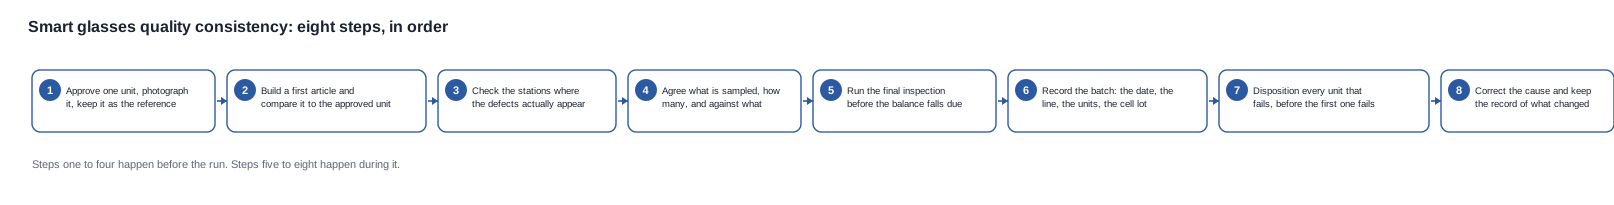
Considérez cette séquence comme une structure de filtres plutôt que comme une liste de contrôle. Chaque étape comporte un moment où elle peut encore être réalisée à moindre coût et devient inutile si elle est entreprise une fois ce moment passé.
Cohérence de la qualité des lunettes connectées : les étapes à mettre en place avant la production
Étape un : l’unité de référence validée
Une unité est validée, photographiée et conservée. Tout ce qui suit cette étape est mesuré par rapport à elle, et l’objet lui-même est la chose la moins chère et la plus importante de l’ensemble du système.
Trois attributs de l’unité de référence déterminent si elle convient. Elle doit correspondre à une unité de production, car une unité de préproduction est un produit différent, qui différera par la finition, le firmware et parfois par certains composants. Elle doit être protégée, car une unité transportée dans un sac d’échantillon, tombée, rechargée à plusieurs reprises et manipulée par une équipe de documentation ne peut plus servir de référence pour la finition. Elle doit enfin être étiquetée avec la configuration qu’elle représente, car une unité de référence dépourvue de son coloris, de son choix d’étui et de sa version de firmware ne renvoie à rien de précis.
Cette étape est peu coûteuse. La suivante ne l’est pas, car un désaccord à l’étape huit sur la conformité des marchandises à l’unité de référence porterait sur un objet qui n’existe peut-être plus.
Étape deux : le premier article
Une unité de production est fabriquée, puis comparée à l’unité de référence et à la spécification écrite. Cette étape permet de détecter une spécification que personne n’a réellement approuvée et vaut précisément le temps qu’elle prend parce qu’elle coûte bien moins cher qu’un envoi.
Les acheteurs négligent souvent cette étape parce que l’échantillon a déjà été validé et que la spécification est présumée acquise. C’est exactement cette hypothèse que l’étape met à l’épreuve. Un premier article comparé côte à côte à l’unité de référence révèle des différences qu’une spécification écrite ne peut exprimer : une couture, une teinte des verres, une forme de branche, un étui qui se place différemment dans la boîte. Elle révèle également le problème inverse, lorsque l’usine a fabriqué le produit conformément à la spécification, mais que celle-ci s_avère décrire mal ce que l’acheteur souhaitait.
Le résultat de cette étape est une signature. Pas un courriel indiquant que tout semble correct, mais une signature, apposée par une personne identifiée, contre une configuration datée.
Étape trois : les contrôles en cours de production
Les contrôles réalisés aux postes où les défauts apparaissent effectivement, plutôt qu’un contrôle général de ligne à la fin.
Dans cette catégorie, les postes sont spécifiques. Sur un modèle Audio, l’équilibre des canaux et le positionnement des haut-parleurs font l’objet de contrôles distincts, car une unité qui produit du son mais dont les canaux ne sont pas équilibrés réussira un test fonctionnel et échouera au niveau du canal. Les contacts de recharge et le port de recharge constituent un contrôle et, pour les modèles qui ne publient aucune méthode de recharge, il s’agit d’un contrôle par rapport à l’unité plutôt que par rapport à une méthode. L’assemblage de la branche, la charnière et la finition sont des contrôles assortis d’un critère, et ce critère est une comparaison avec l’unité de référence plutôt qu’une valeur numérique.
La distinction essentielle est celle entre un contrôle général de ligne et un contrôle en cours de production. Un contrôle général de ligne permet de déterminer à la fin de la série si celle-ci était de qualité. Un contrôle en cours de production permet de déterminer le problème au poste où le défaut a été créé, seul moment où la réponse reste peu coûteuse.
Étape quatre : le plan d’échantillonnage
Ce qui est contrôlé, le nombre d’unités et les éléments de comparaison. Un plan d’échantillonnage convenu après l’expédition de la première commande concerne en réalité la seconde commande et sera négocié sous pression.
Un plan d’échantillonnage nécessite quatre éléments et ne se résume pas à une liste d’attributs. Il faut lecharacteristic, la méthode, la taille de l’échantillon et la limite. Une caractéristique sans méthode n’est pas contrôlée, elle est seulement constatée. Une méthode sans limite produit une mesure, mais aucune décision. Une limite sans taille d’échantillon ne peut être défendue lorsqu’un lot est refusé, car le fournisseur demandera légitimement combien d’unités ont dû échouer.
Les étapes cinq à huit: la partie qui se déroule pendant la production
Étape cinq: l’inspection finale
L’inspection finale est réalisée par rapport à l’unité de référence, avant l’exigibilité du solde. Le calendrier importe davantage que le nombre d’unités, car le solde constitue le seul levier de l’acheteur et il expire au moment du paiement. Une inspection qui se termine après le règlement de la facture a privé l’acheteur de la possibilité de contester, quels que soient ses résultats.
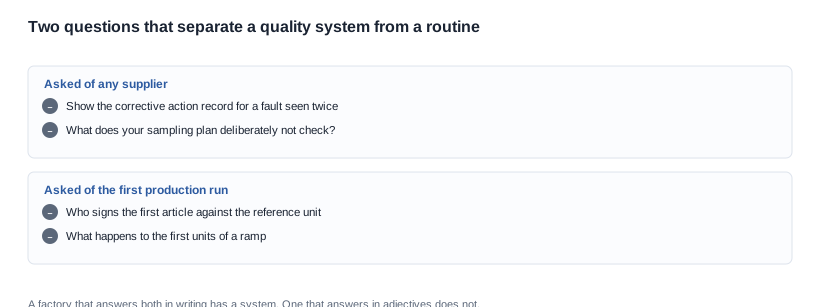
L’inspection finale est également le moment où la décision de montée en cadence intervient. Une usine qui retient les premières unités d’une série pour les comparer à l’unité de référence et une usine qui les expédie sont deux usines différentes, et les données publiées ne vous indiqueront pas laquelle est la vôtre. Un acheteur qui veut le savoir doit demander ce qu’il advient des premières unités d’une série, et le faire avant la première série, pas après.
Étape six: l’enregistrement du lot
Quel lot, quelle date, quelle ligne de production, quelles unités et quel lot de cellules. C’est l’enregistrement qui rend toutes les autres étapes auditables, et c’est celui qui manque le plus souvent.
Le critère de validité d’un enregistrement de lot est de savoir si une réclamation peut être reliée à un événement de production. Sans cet enregistrement, un défaut ayant affecté une seule journée de production devient un défaut attribué à toutes les unités expédiées, et la conséquence commerciale de cette attribution erronée est généralement une provision pour retours que personne n’a budgétée et une relation commerciale qu’aucun avoir ne permet de réparer.
Étape sept: le traitement des non-conformités
Ce qu’il advient d’une unité non conforme et qui en décide. Le traitement — refus, retouche, déclassement, rebut ou acceptation avec dérogation — doit être consigné avant le premier cas, car une décision prise dans l’instant est une décision mal prise, et une décision mal prise est généralement celle qui coûte de l’argent à l’acheteur sansre de trace écrite.
Une dérogation n’est pas un échec du processus; c’est un processus. Un acheteur disposant d’une règle de dérogation écrite, d’un approvateur désigné et d’une limite du nombre d’unités pouvant bénéficier d’une dérogation dans un lot se trouve dans une position commerciale plus solide qu’un acheteur doté d’un système qualité parfait mais dépourvu de règle pour les unités qui y échappent.
Étape huit: la correction
Ce qui a été modifié afin que le problème ne se reproduise pas. C’est l’étape qui distingue un système qualité d’une routine d’inspection, et c’est celle qu’un acheteur doit demander à consulter avant de signer quoi que ce soit, car une usine ayant corrigé un défaut récurrent disposera d’un enregistrement, tandis qu’une usine ne l’ayant pas fait n’en aura pas.
Les preuves sont précises: le défaut, la cause racine, l’action engagée, la date, la personne qui l’a approuvée et le résultat obtenu lors de la série suivante. Un enregistrement de correction qui indique qu’un processus a été amélioré, sans nommer le processus, n’est pas un enregistrement de correction.
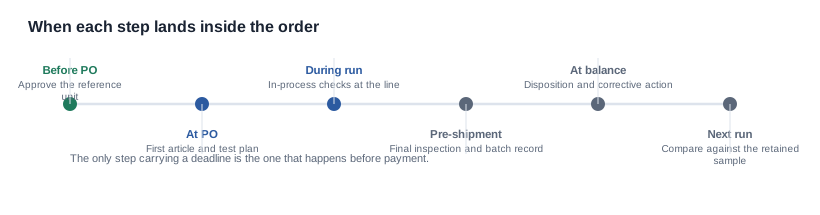
Observez l’emplacement de l’échéance. Six des huit étapes sont gratuites si elles sont réalisées dans le bon ordre et coûteuses si elles sont tardives, et celle qui comporte une échéance commerciale ferme est l’inspection finale, car elle s’exécute selon les conditions de paiement et non selon le calendrier de production.
Les deux questions qui distinguent un système qualité d’une routine
Montrez l’enregistrement de l’action corrective pour un défaut observé à deux reprises
C’est la question la plus instructive dans cette catégorie. Elle distingue une usine dotée d’un système qualité d’une usine qui se contente d’inspecter, et le fait sans aucune discussion, car un enregistrement d’action corrective est un document qui existe ou n’existe pas.
La formulation est importante. Un défaut observé à deux reprises possède une cause; un défaut observé une seule fois peut être un incident isolé. Demander l’enregistrement pour un cas unique invite le fournisseur à minimiser le problème, sans aucun élément permettant de le contredire. Demander l’enregistrement pour un défaut récurrent exige une cause racine clairement identifiée.
Les réponses à attendre se répartissent en trois catégories. Une usine qui transmet un enregistrement comprenant une cause racine, une action, une date et un résultat dispose du système. Une usine qui tient un journal, mais sans cause racine, a acquis une habitude de reporting. Une usine qui répond "nous n’avons jamais vu cela deux fois" a répondu à une question que vous n’avez pas posée — et la bonne réaction consiste à demander ce qu’elle ferait si cela se produisait deux fois, puis à le consigner.
Que votre plan d’échantillonnage ne vérifie-t-il pas ?
Chaque plan comporte une exclusion, et celle-ci relève généralement d’une décision plutôt que d’un oubli. Un acheteur qui sait ce qui n’est pas vérifié peut déterminer si cela a de l’importance ; un acheteur qui suppose que tout est vérifié n’a tout simplement pas lu le plan.
Les exclusions courantes dans cette catégorie méritent d’être nommées, car chacune résulte d’une décision prise par quelqu’un. La protection contre les intrusions, lorsqu’un modèle publie un indice IP, mais aucun rapport d’essai. Le boîtier, lorsque le boîtier est présent dans l’emballage, mais absent du plan d’essai. Les contacts de recharge, lorsque l’appareil est testé, mais pas la combinaison appareil-boîtier. Le comportement lors des mises à jour du firmware, lorsque l’appareil est testé dans la version avec laquelle il a été livré. Les fonctions d’IA, lorsque l’on vérifie leur présence sur l’appareil, plutôt que leur comportement.
Aucune de ces exclusions n’est nécessairement incorrecte. Ce qui est incorrect, c’est une exclusion que personne n’a décidée délibérément et dont personne ne vous a informé.
Comment les interroger pour obtenir une réponse valable
Les deux questions sont faciles à poser et faciles à recevoir sans contenu utile. La technique qui les rendeda/productives consiste à demander un document en même temps que l’affirmation, afin que la réponse prenne une forme concrète.
La première question se pose au mieux ainsi : montrez-nous l’enregistrement et indiquez-nous la date ainsi que le défaut. Un fournisseur qui répond par une histoire vous indique que cette histoire existe dans sa tête ; un fournisseur qui répond par un enregistrement vous indique qu’elle est consignée dans son système. Si l’enregistrement est refusé pour des raisons de confidentialité commerciale, la bonne réaction n’est pas d’accepter le refus, mais de restreindre la demande — le défaut, la cause racine et l’action, en retirant les données de coût. La plupart des fournisseurs accepteront, car les éléments demandés n’ont pas de valeur commerciale pour eux, mais en ont une pour vous.
La deuxième question se pose de préférence par écrit, avant la validation du plan d’échantillonnage, plutôt que lors d’une réunion de suivi. Un plan soumis à votre examen, avec ses exclusions visibles, peut être comparé au plan d’un autre fournisseur d’une manière qu’une réponse donnée en réunion ne permet pas. La comparaison à réaliser n’est pas entre deux plans, mais entre deux plans et l’exigence que vous avez rédigée, car celle-ci est le seul document qui indique ce qui compte réellement pour votre programme.
Les deux questions ensemble vous renseignent également sur un point qu’une question unique ne peut révéler. Un fournisseur disposant d’un enregistrement des actions correctives et d’exclusions clairement indiquées gère la qualité. Un fournisseur disposant d’un enregistrement des actions correctives, mais sans aucune exclusion, n’a pas réfléchi à ce qui n’est pas vérifié. Un fournisseur ne disposant d’aucun enregistrement des actions correctives, mais comportant de nombreuses exclusions, applique une routine de contrôle et a honnêtement communiqué ses limites, ce qui est préférable à l’alternative, mais ne suffit pas à un programme de cohérence.
Où la méthode échoue et à quoi ressemble une bonne réponse
La méthode échoue de manière identifiable, et chaque défaillance peut être reliée à une décision prise auparavant sans avoir été remarquée.
L’unité de référence qui ne correspond pas à la version de production
La première étape constitue le fondement, et la défaillance à ce niveau est invisible de l’extérieur. Une unité de préproduction paraît presque identique à une unité de production et se comporte de manière presque identique lors d’une démonstration, ce qui explique précisément pourquoi elle est approuvée. Elle diffère par la cohérence de la finition, par la version du firmware et par les composants qu’une ligne de production se procure différemment d’une version d’ingénierie. Lorsque la défaillance apparaît, elle se manifeste comme une dérive sur l’ensemble du Premier Ordre, puis est diagnostiquée comme un problème du fournisseur, alors qu’il s’agit d’un problème d’échantillon.
Une bonne réponse à ce niveau consiste à consigner l’identité de la version de fabrication de l’unité de référence et à préciser si celle-ci provient de la ligne de production.
La méthode qui s’applique sans limite
Une caractéristique est convenue, une méthode est rédigée, mais aucune limite n’est associée. Le résultat est une mesure sur chaque unité et aucune décision. C’est courant, car la limite constitue la partie difficile : elle exige une appréciation de ce qui est acceptable, que ni aucune des deux parties ne souhaite consigner par écrit, et c’est le point où une discussion sur la qualité se transforme en négociation commerciale.
Une bonne réponse est une limite formulée, même si elle est provisoire, car une limite provisoire qui est ensuite renforcée constitue un contrôle opérationnel, tandis qu’une absence totale de limite revient à un programme de mesures.
La méthode qui s’applique à un seul modèle
Un système qualité conçu pour un modèle unique ne résiste pas à une gamme de produits. La caractéristique déterminante varie selon le modèle : un modèle Audio, un modèle avec caméra ou un modèle Sport. Les modes de défaillance ne sont pas les mêmes, les lignes publiées ne sont pas identiques et la configuration des boîtiers qui fait partie de la commande pour un modèle est absente pour un autre.
Une bonne réponse est une méthode qui définit la caractéristique par configuration plutôt que par entreprise et qui est réécrite lorsque la gamme évolue.
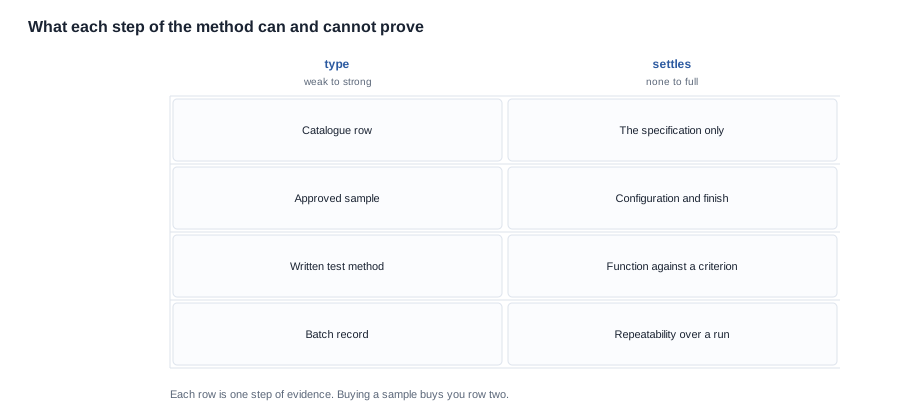
La matrice constitue le résumé honnête de la méthode. L’achat d’un échantillon vous permet d’obtenir la deuxième ligne. La troisième ligne nécessite une méthode que vous rédigez, la quatrième exige un enregistrement conservé par l’usine, et la première vous est déjà fournie. Un programme qui passe directement à la troisième ligne sans passer par la deuxième a fondé un test sur une cible mobile, tandis qu’un programme qui s’arrête à la deuxième ligne a acheté un échantillon et l’a rebaptisé « processus ».
La méthode qui s’arrête à la porte de l’usine
L’échec structurel le plus courant n’est pas une étape manquante, mais une frontière tracée au mauvais endroit. Les huit étapes décrites ci-dessus expliquent ce qui se produit à l’intérieur de l’usine qui fabrique les produits. Dans cette catégorie, une part importante des facteurs déterminant le résultat intervient en amont : la cellule, le verre, le haut-parleur et la puce. Une usine peut exécuter les huit étapes de manière irréprochable et demeurer incapable de vous dire si la cellule d’un envoi donné provient du fournisseur agréé, car l’enregistrement de lot présent dans l’atelier consigne le lot reçu par l’usine, et non celui produit par le fabricant de cellules.
Une méthode qui s’arrête à la porte de l’usine produit donc une cohérence par rapport à ce que l’usine contrôle, mais n’offre aucune garantie concernant les composants qu’elle contient. La conséquence commerciale est précise : la défaillance se manifeste par une dérive au cours d’une série de production, les données de retour ne permettent pas de l’attribuer et le seul recours de l’acheteur est un avoir, plutôt qu’une correction.
La solution ne consiste pas à auditer l’usine. Il s’agit d’établir une liste des composants par référence, jointe au bon de commande, assortie d’une règle d’approbation écrite pour toute substitution, ainsi que d’un circuit de notification des changements avec un destinataire identifié et un délai d’avis. Il s’agit d’un travail limité, et c’est le seul contrôle qui va au-delà de la porte de l’usine. La même exigence apparaît dans l’exemple détaillé de cette série, où une substitution à capacité nominale identique était invisible sur toutes les lignes publiées et qu’il a fallu six mois pour la détecter.
La méthode que l’on ne relit jamais
Une méthode rédigée une seule fois et jamais réexaminée est une méthode qui avait été conçue pour un autre programme. Les gammes évoluent, les configurations changent et la caractéristique qui comptait il y a deux ans n’est pas nécessairement celle qui défaillance aujourd’hui. L’entretien le moins coûteux consiste à programmer une revue fondée sur le carnet de commandes actuel : quelles étapes n’ont pas été exécutées lors des deux dernières séries, quels enregistrements existent mais ne sont pas conservés et si une étape est devenue sans bruit une simple formalité.
Les acheteurs découvrent souvent cela au pire moment, lorsqu’un litige survient et que l’accord se révèle décrire un processus que personne n’a suivi depuis un an. Une revue d’une page, tenue une fois par semestre, constitue l’assurance la moins coûteuse de la méthode.
La méthode que l’on n’audite jamais
Un système qui n’a jamais été vérifié de l’extérieur est un système dont l’efficacité est inconnue, et non un système qui fonctionne. Cela ne signifie pas que l’acheteur doive se rendre sur site. Cela signifie que quelqu’un aurait dû demander, au cours de l’année écoulée, à consulter les enregistrements de lot et les enregistrements de correction d’une série précise, puis les comparer aux indications fournies par les données de retour.
Cette comparaison constitue l’audit. Si les enregistrements de lot couvrent des séries de production n’ayant donné lieu à aucune réclamation, tandis que les données de retour couvrent un autre ensemble de séries, les deux ne relèvent pas du même programme et l’un des deux n’est pas conservé. L’audit externe d’une usine, lorsque l’échelle le justifie, est traité plus en détail ailleurs dans cette série ; lAssembler ici est que cette étape existe dans la méthode et doit être programmée, et non présumée.
Ce qu’il faut nous transmettre avec votre accord qualité
Si vous disposez déjà d’un accord qualité, d’un formulaire d’évaluation fournisseur ou d’un plan d’échantillonnage, envoyez-le-nous et nous vous indiquerons quelles étapes parmi les huit il établit, lesquelles il ne traite que comme une formalité et où se situent les lacunes. Cette analyse est gratuite et constitue le moyen le plus rapide de déterminer si l’accord correspond au processus réellement appliqué par l’usine.
Si vous n’en avez pas encore, le point de départ utile est l’ensemble des spécifications publiées pour les modèles du programme, car il indique quelles caractéristiques peuvent être formulées comme des limites absolues et lesquelles doivent être exprimées par comparaison avec une unité de référence. Notre position est la suivante : nous publions la configuration du produit et les écarts de capacité, mais ne publions ni un taux de défauts ni un rendement pour un produit que nous n’avons pas mesuré sur une série de production. Nous ne présenterons pas non plus la validation d’une pièce initiale comme une affirmation de cohérence, car une validation unique est un fait relatif à une seule unité, tandis qu’une affirmation de cohérence concerne une série de production.
Le cadre est présenté sous cohérence de la qualité des lunettes connectées, les clauses contractuelles qui l’appliquent figurent dans la liste de contrôle contractuelle, et les aspects liés à l’acceptation figurent dans la liste de contrôle certification pour l’acheteur.
Lectures complémentaires
- Structure du cadre — cohérence de la qualité des lunettes connectées
- Clauses contractuelles — liste de contrôle contractuelle
- Aspects liés à l’acceptation — liste de contrôle certification pour l’acheteur
Envoyez-nous votre accord qualité et nous vous indiquerons quelles étapes parmi les huit il établit, lesquelles il ne traite que comme une formalité et ce que la cohérence de la qualité des lunettes connectées reste à démontrer.


