
La Consistencia de calidad de las gafas inteligentes no es la inspección. Es un método, y la inspección solo representa el quinto de sus ocho pasos. Un comprador que únicamente haya aceptado un plan de muestreo ha comprado una comprobación en lugar de un proceso, y una comprobación le dice cómo era un lote concreto un día concreto: una afirmación diferente y mucho más débil que la que necesita cuando se cursa un segundo pedido.
Este artículo explica los ocho pasos en el orden en que deben realizarse, qué detecta cada uno, qué evidencia deja y las dos preguntas que distinguen a una fábrica con un sistema de calidad de una que solo cuenta con una rutina de inspección. No publicamos ninguna tasa de defectos, cifra de rendimiento ni valor de capacidad, y este artículo trata del método y no de ninguna de esas métricas, porque, en esta categoría, el método es lo que puede acordarse, demostrarse y auditarse.
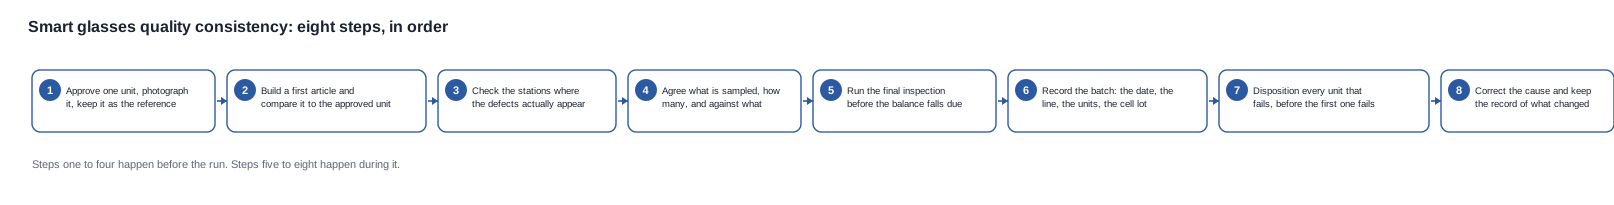
Interprete la secuencia como una estructura de filtros y no como una lista de comprobación. Cada paso tiene un momento en el que todavía puede realizarse de forma económica, y es inútil si se intenta después de que ese momento haya pasado.
Consistencia de calidad de las gafas inteligentes: los pasos que deben establecerse antes de la producción
Paso uno: la unidad de referencia aprobada
Se aprueba formalmente una unidad, se la fotografía y se la conserva. Todo lo posterior a este paso se contrasta con ella, y el propio objeto es lo más barato e importante de todo el sistema.
Hay tres atributos de la unidad de referencia que determinan si cumple su función. Tiene que ser una unidad de producción, porque una unidad de preproducción es un producto distinto y presentaré diferencias en el acabado, el software y, en ocasiones, en algunos componentes. Tiene que estar protegida, porque una unidad que haya sido transportada en una bolsa de muestras, golpeada, recargada repetidamente y manipulada por un equipo de documentación ya no puede servir como referencia del acabado. Además, tiene que estar etiquetada con la configuración que representa, pues una unidad de referencia sin su variante de color, opción de funda y versión de software no sirve como referencia para nada concreto.
Este paso es barato. El siguiente no lo es, porque una discrepancia en el paso ocho sobre si el producto coincide con la referencia es una disputa sobre un objeto que puede que ya no exista.
Paso dos: el primer artículo
Se fabrica una unidad de producción y se compara con la unidad de referencia y la especificación escrita. Este paso permite detectar una especificación que, en realidad, nadie había acordado, y merece la pena dedicarle tiempo precisamente porque sale mucho más barato que un envío.
Los compradores suelen omitir este paso porque la muestra ya se ha aprobado y se presupone que la especificación está cerrada. Esa suposición es precisamente lo que este paso pone a prueba. El primer artículo, comparado lado a lado con la unidad de referencia, pone de manifiesto diferencias que una especificación escrita no puede expresar: una costura, un tinte de lente, una forma de varilla o una funda que se sitúa de otra manera en la caja. También saca a la luz el problema inverso: la fábrica ha seguido la especificación, pero esta resulta ser una descripción deficiente de lo que el comprador quería.
El resultado de este paso es una firma. No un correo electrónico que diga que parece correcto —una firma suscrita por una persona identificable y vinculada a una configuración con fecha.
Paso tres: las comprobaciones durante el proceso
Las comprobaciones que se realizan en los puestos donde aparecen realmente los defectos, en lugar de una comprobación general de línea al final.
En esta categoría, los puestos son concretos. En un modelo de Audio, el equilibrio de los canales y el ajuste de los altavoces se comprueban por separado, porque una unidad que reproduce sonido, pero no está equilibrada, superará la prueba funcional y fallará en la prueba de canales. Los contactos de carga y el puerto de carga constituyen una comprobación y, en los modelos que no publican ningún método de carga, esta se realiza sobre la unidad y no sobre un método. La unión de la varilla, la bisagra y el acabado se comprueban con un criterio, y el criterio consiste en comparar con la unidad de referencia, no con un número.
La distinción importante es la diferencia entre una comprobación general de línea y una comprobación durante el proceso. La comprobación general de línea determina, al final de la producción, si el lote ha sido bueno. Una comprobación durante el proceso determina en el puesto donde se creó el defecto, que es el único punto en el que la respuesta todavía es económica.
Paso cuatro: el plan de muestreo
Qué se comprueba, cuántas unidades se prueban y con qué se comparan. Un plan de muestreo acordado después de que el Primer Pedido ya se ha enviado es un plan para el segundo pedido, y se acordará bajo presión.
Un plan de muestreo necesita cuatro elementos y no es una lista de atributos. Necesita la característica, el método, el tamaño de la muestra y el límite. Una característica sin un método no se está comprobando, se está observando. Un método sin un límite produce una medición, pero no una decisión. Un límite sin un tamaño de muestra no puede defenderse cuando se rechaza un lote, porque el proveedor razonablemente cuántas unidades debieron fallar.
Pasos del cinco al ocho: la parte que ocurre durante la producción
Paso cinco: la inspección final
La inspección final se realiza respecto de la unidad de referencia, antes de que venza el saldo. La fecha es más importante que la cantidad, porque el saldo es la única palanca del comprador y caduca en el momento del pago. Una inspección que concluye después de pagar la factura le ha costado al comprador el argumento, independientemente de lo que haya encontrado.
La inspección final es también donde se toma la decisión sobre el escalado. Una fábrica que retiene las primeras unidades de una producción para compararlas con la unidad de referencia y una que las envía son fábricas distintas, y los datos publicados no le dirán cuál de ellas tiene. Quien quiera saberlo debe preguntar qué ocurre con las primeras unidades de una producción, y debe hacerlo antes de la primera producción, no después.
Paso seis: el registro del lote
Qué lote, qué fecha, qué línea, qué unidades y qué lote de celdas. Este es el registro que hace que todos los demás pasos sean auditables, y también el que con mayor frecuencia falta.
La prueba de un registro de lote consiste en comprobar si una reclamación puede rastrearse hasta un evento de producción. Sin él, un fallo que afectó a un día de producción se convierte en un fallo atribuido a todas las unidades enviadas, y la consecuencia comercial de esa atribución errónea suele ser una reserva para devoluciones que nadie presupuestó y una relación que no puede repararse con una nota de crédito.
Paso siete: la disposition de las no conformidades
Qué ocurre con una unidad que no cumple y quién lo decide. La disposition —rechazar, reprocesar, rebajar, desechar o aceptar con concesión— debe documentarse antes de la primera unidad, porque la decisión adoptada en el momento es la decisión adoptada mal, y una decisión adoptada mal suele ser la que le cuesta dinero al comprador sin dejar rastro documental.
Una concesión no es un fracaso del proceso; es un proceso. Un comprador que cuenta con una regla de concesión por escrito, un responsable de aprobación aprobado y un límite sobre cuántas unidades pueden concederse en un lote se encuentra en una posición comercial más sólida que un comprador con un sistema de calidad perfecto y sin una regla para las unidades que lo eluden.
Paso ocho: la corrección
Qué se cambió para que no vuelva a ocurrir. Este es el paso que distingue un sistema de calidad de una rutina de inspección, y es aquel que un comprador debería solicitar para verlo antes de firmar nada, porque una fábrica que ha corregido un fallo recurrente tendrá un registro y una que no, no lo tendrá.
Las pruebas son concretas: el fallo, la causa raíz, la acción adoptada, la fecha, la persona que la aprobó y el resultado en la siguiente producción. Un registro de corrección que dice que se mejoró un proceso, sin nombrar el proceso, no es un registro de corrección.
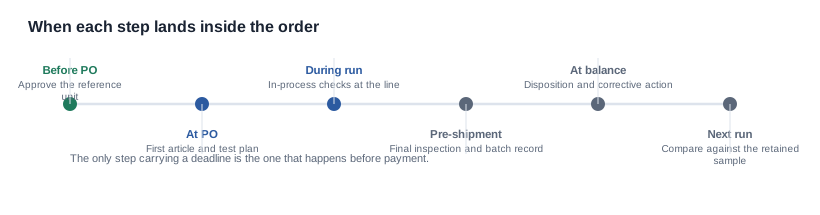
Observe dónde se sitúa el plazo. Seis de los ocho pasos no tienen coste si se realizan en el orden correcto y son caros si se realizan con retraso, y el que tiene un plazo comercial estricto es la inspección final, porque se rige por las condiciones de pago y no por el calendario de producción.
Las dos preguntas que distinguen un sistema de calidad de una rutina
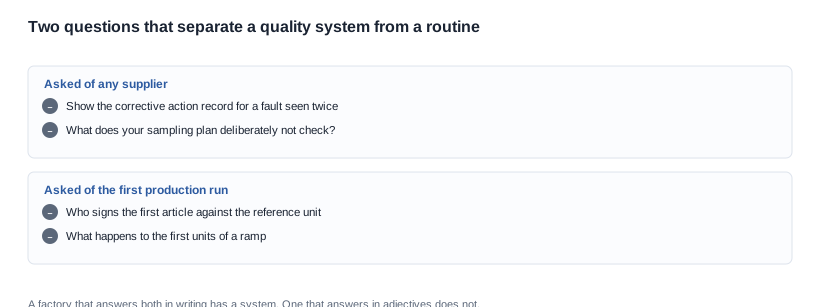
Muestre el registro de acción correctiva de un fallo que haya visto dos veces
Esta es la pregunta más informativa de esta categoría. Distingue una fábrica con un sistema de calidad de una fábrica que se limita a inspeccionar, y lo hace sin necesidad de argumentos, porque un registro de acción correctiva es un documento que existe o no existe.
La formulation matters. Un fallo visto dos veces es un fallo con una causa; un fallo visto una vez es un fallo que puede haber sido un incidente aislado. Pedir el registro de un único casoCDF invita al proveedor a dar explicaciones y no hay nada que contradecirlas. Pedir el registro de un fallo repetido exige una causa raíz identificada.
Las respuestas esperables adoptan tres formas. Una fábrica que entrega un registro con una causa raíz, una acción, una fecha y un resultado tiene un sistema. Una fábrica que tiene un registro, pero ninguna causa raíz, tiene un hábito de documentación. Una fábrica que responde «no hemos visto eso dos veces» ha respondido a una pregunta que no hiciste, y la respuesta correcta es preguntar qué harían si ocurriera dos veces y anotarlo.
¿Qué no comprueba tu plan de muestreo?
Todo plan tiene una exclusión, y normalmente se debe a una decisión, no a un descuido. Un comprador que sabe qué no se está comprobando puede decidir si eso importa; uno que da por hecho que todo se comprueba simplemente no ha leído el plan.
Merece la pena nombrar las exclusiones habituales en esta categoría, porque cada una representa una decisión tomada por alguien. La protección de entrada, cuando un modelo publica una marca IP, pero no ningún informe de pruebas. La funda, cuando está en la caja, pero no en el plan de pruebas. Los contactos de carga, cuando se prueba la unidad, pero no la combinación de unidad y funda. El comportamiento de actualización del firmware, cuando se prueba una unidad con la versión con la que se. Las funciones de IA, cuando se comprueba la presencia de una función, pero no su comportamiento.
Ninguna de estas exclusiones es necesariamente incorrecta. Lo incorrecto es una exclusión que nadie decidió deliberadamente y de la que nadie te informó.
Cómo formular las preguntas para que la respuesta tenga valor
Ambas preguntas son fáciles de hacer y fáciles de responder sin decir nada. La técnica que las hace productivas consiste en solicitar un documento al mismo tiempo que la afirmación, de modo que la respuesta tenga una forma concreta.
La primera pregunta conviene formularla así: «Muestren-nos el registro e indíquennos la fecha y el fallo». Un proveedor que responde con una historia te está diciendo que la historia está en su cabeza; uno que responde con un registro te está diciendo que está en su sistema. Si se rechaza entregar el registro por motivos de sensibilidad comercial, la respuesta correcta no es aceptar la negativa, sino acotar la solicitud: el fallo, la causa raíz y la acción, eliminando las cifras de costes. La mayoría de los proveedores aceptará hacerlo, porque los datos que solicitas no tienen valor comercial para ellos, pero sí lo tienen para ti.
La segunda pregunta conviene formularla por escrito, antes de acordar el plan de muestreo, y no durante una reunión de revisión. Un plan que tienes delante, con las exclusiones a la vista, puede compararse con el plan de otro proveedor de una manera que una respuesta en una reunión no permite. La comparación que quieres no es entre dos planes, sino entre dos planes y el requisito que redactaste, porque el requisito es el único documento que declara qué importa realmente a tu programa.
Las dos preguntas juntas también te dan información que una sola pregunta no puede proporcionar. Un proveedor con un registro de correcciones y una exclusión declarada está gestionando la calidad. Uno con un registro de correcciones y sin exclusiones no ha pensado en lo que no se está comprobando. Uno sin registro de correcciones y con muchas exclusiones está llevando a cabo una rutina de inspección y ha sido honesto sobre sus límites, lo cual es mejor que la alternativa, pero no es lo que exige un programa de consistencia.
Dónde falla el método y cómo es una buena respuesta
El método falla de maneras identificables y, en cada caso, el fallo se puede rastrear hasta una decisión tomada previamente sin ser advertida.
La unidad de referencia que no corresponde a la producción
El primer paso es la base, y el fallo aquí es invisible desde fuera. Una unidad de preproducción parece casi idéntica a una unidad de producción y se comporta casi igual en una demostración, que es precisamente por lo que se aprueba. Se diferencia en la consistencia del acabado, en la compilación del firmware y en los componentes que una línea de producción obtiene de una manera distinta a una compilación de ingeniería. Cuando aparece el fallo, se manifiesta como una desviación en todo el primer pedido, y se diagnostica como un problema del proveedor cuando en realidad es un problema de la muestra.
Una buena respuesta aquí es la identidad de compilación registrada para la unidad de referencia, junto con una declaración de si la unidad procede de la línea de producción.
El método que se ejecuta sin un límite
Se acuerda una característica, se redacta un método y no se adjunta ningún límite. El resultado es una medición en todas las unidades y ninguna decisión al respecto. Esto es habitual porque el límite es la parte difícil: exige juzgar qué es aceptable, algo que ninguna de las partes quiere dejar por escrito, y es el punto en el que una conversación sobre calidad se convierte en una negociación comercial.
Una buena respuesta es un límite que se escribe, aunque sea provisional, porque un límite provisional que se endurece es un control operativo, mientras que la ausencia de límites equivale a un programa de medición.
El método aplicable a un solo modelo
Un sistema de calidad diseñado para un único modelo no sobrevive a una gama. La característica importante cambia entre un modelo de Audio, uno de cámara y uno deportivo: los modos de fallo no son los mismos, las filas publicadas no son las mismas y la configuración de la carcasa que forma parte del pedido de un modelo no existe para otro.
Una buena respuesta es un método que identifique la característica para cada configuración, en lugar de por empresa, y que se reescriba cuando cambie la gama.
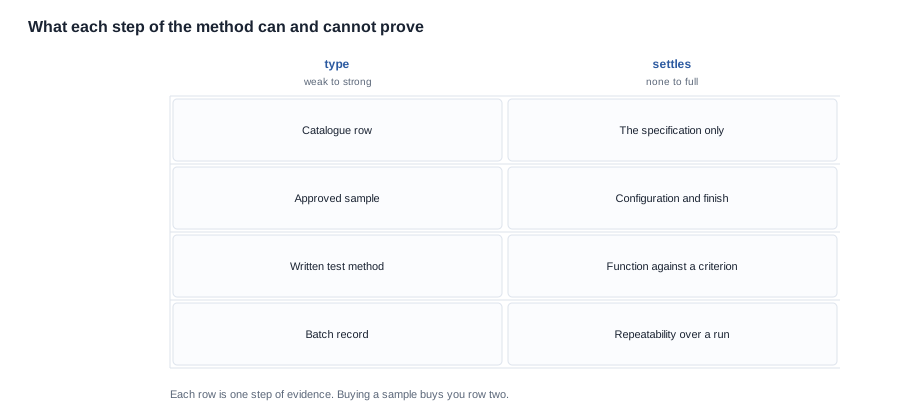
La matriz es el resumen honesto del método. Comprar una muestra te permitektecovers la segunda fila. La tercera fila requiere un método que escribas, la cuarta requiere un registro que conserve la fábrica y la primera fila ya la tienes. Un programa que pasa directamente a la tercera fila sin la segunda ha construido una prueba sobre un objetivo en movimiento, y un programa que se detiene en la segunda fila ha comprado una muestra y la ha llamado proceso.
El método que se detiene en la puerta de la fábrica
El fallo estructural más común no es la ausencia de un paso, sino un límite trazado en el lugar equivocado. Los ocho pasos anteriores describen lo que ocurre dentro de la fábrica que fabrica los productos. En esta categoría, una parte importante de lo que determina el resultado ocurre antes: en la batería, la lente, el altavoz y el chip. Una fábrica puede ejecutar impecablemente los ocho pasos y aun así no poder indicarte si la batería de un envío concreto procedía del proveedor aprobado, porque el registro de lotes en la planta de la fábrica documenta el lote que recibió, no el lote que produjo el fabricante de baterías.
Por tanto, un método que se detiene en la puerta de la fábrica genera consistencia con respecto a lo que la fábrica controla, pero no ofrece ninguna garantía sobre los componentes interiores. La consecuencia comercial es concreta: el fallo se manifiesta como una deriva a lo largo de una serie de producción, los datos de devoluciones no permiten atribuirlo y el único recurso del comprador es una nota de crédito en lugar de una solución.
La solución no es una auditoría de fábrica. Es una lista de componentes redactada por número de pieza, adjunta a la orden de compra, con una regla de aprobación escrita para cualquier sustitución, además de una vía de notificación de cambios con un destinatario designado y un plazo de aviso. Es poco trabajo y es el único control que llega más allá de la puerta. El mismo requisito aparece en el ejemplo práctico de esta serie, donde una sustitución de la misma capacidad nominal resultaba invisible para todas las filas publicadas y tardó seis meses en detectarse.
El método que nunca se vuelve a revisar
Un método escrito una vez y nunca revisado es un método redactado para otro programa. Las gamas cambian, las configuraciones cambian y la característica importante de hace dos años puede no ser la que falla ahora. El mantenimiento más barato consiste en una revisión programada contrastada con el libro de pedidos actual: qué pasos no se han ejecutado en las dos últimas series, qué registros existen pero no se están conservando y si algún paso se ha convertido discretamente en un trámite.
Los compradores suelen descubrirlo en el peor momento, cuando surge una discrepancia y resulta que el acuerdo describe un proceso que nadie ha ejecutado en un año. Una revisión de una página, realizada una vez por semestre, es el seguro más barato dentro del método.
El método que nunca se audita
Un sistema que nunca se ha comprobado desde fuera es un sistema cuya eficacia se desconoce, no un sistema que funciona. Esto no significa que el comprador deba estar in situ. Significa que alguien debería haber pedido, en el último año, ver los registros de lotes y los registros de correcciones de una serie concreta, y compararlos con lo que muestran los datos de devoluciones.
La comparación es la auditoría. Si los registros de lotes abarcan series de producción que no generando quejas y los datos de devoluciones cubren un conjunto distinto de series, no corresponden al mismo programa y uno de ellos no se está manteniendo. La auditoría externa de fábrica, cuando el volumen la justifica, se trata con más detalle en otra parte de esta serie; aquí la cuestión es que el paso existe en el método y debe programarse, no darse por supuesto.
Qué debes enviarnos con tu acuerdo de calidad
Si ya tiene un acuerdo de calidad, un formulario de evaluación de proveedores o un plan de muestreo, envíenoslo y le diremos cuál de los ocho pasos establece, cuáles trata como un requisito formal y dónde se encuentran las lagunas. Este análisis es gratuito y es la forma más rápida de comprobar si el acuerdo se ajusta al proceso que realmente aplica la fábrica.
Si todavía no tiene uno, el punto de partida útil es el conjunto de especificaciones publicado para los modelos del programa, porque indica qué características pueden expresarse como límites absolutos y cuáles deben expresarse como comparaciones con una unidad de referencia. Nuestra posición es que publicamos la configuración del producto y las lagunas de capacidad, y que no publicaremos una tasa de defectos ni un índice de rendimiento para un producto que no hemos medido a lo largo de una serie de producción. Tampoco presentaremos la aprobación de una primera unidad como una afirmación de consistencia, porque una única aprobación es un dato sobre una unidad, mientras que una afirmación de consistencia es un dato sobre una tirada.
El marco está en consistencia de la calidad de las gafas, las cláusulas contractuales que lo recoge están en la lista de comprobación contractual y el aspecto de la aceptación está en la lista de comprobación para compradores de certificaciones.
Lecturas relacionadas
- Cómo está estructurado — consistencia de la calidad de las gafas
- Las cláusulas contractuales — lista de comprobación contractual
- El aspecto de la aceptación — lista de comprobación para compradores de certificaciones
Envíenos su acuerdo de calidad y le diremos cuál de los ocho pasos establece, cuáles trata como un requisito formal y qué queda por demostrar en cuanto a la Consistencia de calidad de las gafas inteligentes.


