
Spójność jakości smart glasses to nie kontrola. To metoda, a kontrola jest dopiero piątym z jej ośmiu etapów. Kupujący, który uzgodnił wyłącznie plan próbkowania, kupił sprawdzenie, a nie proces; takie sprawdzenie mówi mu, jak wyglądała jedna partia w jeden dzień — a to twierdzenie jest zupełnie inne i znacznie słabsze niż twierdzenie potrzebne przy składaniu kolejnego zamówienia.
W tym artykule przedstawiamy osiem etapów w kolejności, w której muszą występować, zakres wykrywanych przez nie problemów, pozostawiane dowody oraz dwa pytania, które odróżniają fabrykę posiadającą system jakości od fabryki stosującej rutynową kontrolę. Nie publikujemy wskaźnika wadliwości, wskaźnika wydajności ani liczby charakteryzującej zdolność procesu. Ten artykuł dotyczy metody, a nie żadnego z tych wskaźników, ponieważ w tej kategorii metodę można uzgodnić, udokumentować i poddać audytowi.
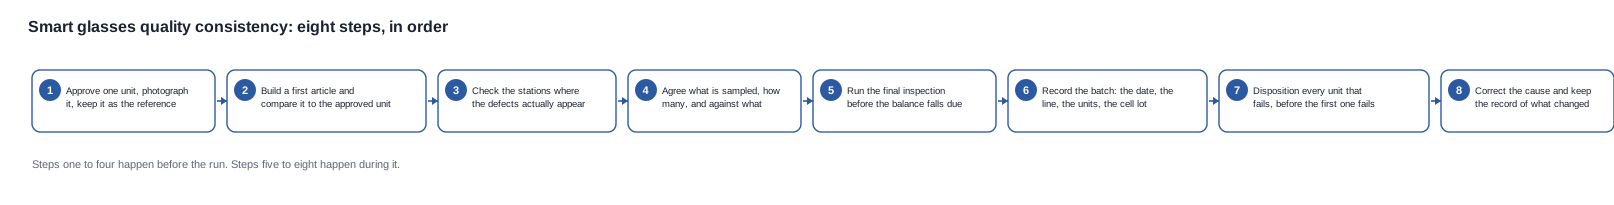
Należy postrzegać tę sekwencję jako strukturę bramek, a nie listę kontrolną. Każdy etap ma moment, w którym można go jeszcze przeprowadzić nisko kosztem, i jest bezwartościowy, jeśli zostanie podjęty po upływie tego momentu.
Spójność jakości smart glasses: etapy, które należy ustalić przed rozpoczęciem produkcji
Pierwszy etap: zatwierdzona jednostka referencyjna
Jedna egzemplarz zostaje zatwierdzony, sfotografowany i zachowany. Wszystkie kolejne etapy są mierzone względem niego, a sam egzemplarz jest najtańszym i najważniejszym elementem całego systemu.
O działaniu jednostki referencyjnej decydują trzy cechy. Musi to być egzemplarz produkcyjny, ponieważ egzemplarz przedprodukcyjny jest innym produktem i będzie różnił się wykończeniem, oprogramowaniem sprzętowym, a czasem także częściami. Musi być chroniony, ponieważ egzemplarz przenoszony w worku na próbkę, upuszczony, wielokrotnie ładowany i obsługiwany przez zespół dokumentacji nie może już stanowić punktu odniesienia dla wykończenia. Musi również być oznaczony konfiguracją, którą reprezentuje, ponieważ jednostka referencyjna bez informacji o wariancie kolorystycznym, opcji etui i wersji oprogramowania sprzętowego nie odnosi się do żadnego konkretnego produktu.
Ten etap jest tani. Następny już taki nie jest, ponieważ spór na ósmym etapie dotyczący zgodności towaru z jednostką referencyjną jest sporem o przedmiot, który może już nie istnieć.
Drugi etap: pierwsza sztuka
Produkuje się egzemplarz seryjny i porównuje go z jednostką referencyjną oraz pisemną specyfikacją. To etap, który wykrywa specyfikację, z którą nikt faktycznie się nie zgodził, i jest on wart przeprowadzenia właśnie dlatego, że kosztuje znacznie mniej niż wysyłka.
Kupujący często pomijają ten etap, ponieważ próbka została już zatwierdzona, a specyfikację uznaje się za ostatecznie ustalona. Właśnie to założenie testuje ten etap. Pierwsza sztuka porównana obok z jednostką referencyjną ujawnia różnice, których nie można wyrazić w specyfikacji pisemnej: szew, zabarwienie soczewek, kształt ramion, etui, które inaczej leży w pudełku. Ujawnia także problem odwrotny, gdy fabryka wyprodukowała produkt zgodnie ze specyfikacją, okazuje się ona jednak słabym opisem tego, czego oczekiwał kupujący.
Wynikiem tego etapu jest podpis. Nie wiadomość e-mail z informacją, że wszystko wygląda prawidłowo — lecz podpis osoby z imienia i nazwiska, dotyczący konfiguracji o podanej dacie.
Trzeci etap: kontrole w trakcie procesu
Kontrole wykonywane na stanowiskach, na których faktycznie powstają wady, a nie ogólna kontrola linii na zakończeniu produkcji.
W tej kategorii stanowiska są wyspecjalizowane. W modelu z funkcją Dźwięk równowaga kanałów i osadzenie głośników to odrębne kontrole, ponieważ egzemplarz, który odtwarza dźwięk, ale nie ma zbalansowanych kanałów, przejdzie test funkcjonalny, lecz nie spełni wymagań dotyczących kanałów. Styki ładowania i gniazdo ładowania są obiektem odrębnej kontroli, a w modelach, dla których nie publikuje się metody ładowania, jest to kontrola egzemplarza względem metody, a nie samej metody. Połączenie ramion, zawias i wykończenie to kontrole z kryterium, przy czym kryterium stanowi porównanie z jednostką referencyjną, a nie wartość liczbowa.
Istotne rozróżnienie dotyczy różnicy między ogólną kontrolą linii a kontrolą w trakcie procesu. Ogólna kontrola linii pozwala ustalić na zakończeniu produkcji, czy przebieg produkcji był dobry. Kontrola w trakcie procesu pozwala ustalić na stanowisku, na którym powstała wada — jedynym miejscu, w którym reakcja nadal jest tania.
Czwarty etap: plan próbkowania
Co jest sprawdzane, ile egzemplarzy i względem czego. Plan próbkowania uzgodniony po wysłaniu pierwszego zamówienia jest planem dla drugiego zamówienia, który zostanie uzgodniony pod presją.
Plan pobierania próbek wymaga czterech elementów i nie jest listą atrybutów. Potrzebuje cechy, metody, wielkości próbki i wartości granicznej. Cecha bez metody nie jest sprawdzana, lecz jedynie odnotowywana. Metoda bez wartości granicznej daje pomiar, ale nie pozwala podjąć decyzji. Wartość graniczna bez wielkości próbki nie może uzasadnić odrzucenia partii, ponieważ dostawca słusznie zapyta, ile sztuk musiało nie spełnić wymagań.
Kroki od piątego do ósmego: etap realizowany w trakcie produkcji
Krok piąty: kontrola końcowa
Kontrola końcowa jest przeprowadzana względem egzemplarza referencyjnego, przed terminem płatności. Znaczenie ma bardziej termin niż liczba próbek, ponieważ płatność jest jedynym narzędziem nacisku kupującego i wygasa w momencie dokonania płatności. Kontrola zakończona po opłaceniu faktury pozbawiła kupującego możliwości negocjacji, niezależnie od ustalonego wyniku.
Na etapie kontroli końcowej zapada również decyzja dotycząca tempa produkcji. Zakład, który zatrzymuje pierwsze sztuki z danej serii do porównania z egzemplarzem referencyjnym, i zakład, który je wysyła, to dwa różne zakłady, a opublikowane dane nie pozwolą ustalić, z którym ma do czynienia kupujący. Kupujący, który chce to wiedzieć, powinien zapytać, co dzieje się z pierwszymi sztukami z serii, i powinien zadać to pytanie przed rozpoczęciem pierwszej serii, a nie po jej zakończeniu.
Krok szósty: dokument partii
Numer partii, data, linia produkcyjna, sztuki i numer partii ogniw akumulatorowych. To właśnie ten dokument umożliwia audyt wszystkich pozostałych kroków i najczęściej brakuje go.
Sprawdzianem kompletności dokumentu partii jest możliwość powiązania reklamacji z konkretnym zdarzeniem produkcyjnym. Bez niego usterka wpływająca na jeden dzień produkcji zostanie przypisana do każdej wysłanej sztuki, a komercyjne skutki takiego błędnego przypisania to zwykle rezerwa na zwroty, której nie uwzględniono w budżecie, oraz relacja, której nie da się naprawić samą notą kredytową.
Krok siódmy: postępowanie w przypadku niezgodności
Co dzieje się z sztuką, która nie spełnia wymagań, i kto podejmuje decyzję. Postępowanie — odrzucenie, naprawa, obniżenie klasy, utylizacja lub odbiór z odstępstwem — musi zostać zapisane przed wystąpieniem pierwszego przypadku, ponieważ decyzja podjęta w pośpiechu jest źle podjętą decyzją, a źle podjęta decyzja zwykle kosztuje kupującego pieniądze bez pozostawienia śladu dokumentacyjnego.
Odstępstwo nie jest oznaką awarii procesu; jest odrębnym procesem. Kupujący, który dysponuje spisanymi zasadami udzielania odstępstw, wyznaczonym osobą zatwierdzającą i limitem liczby sztuk, które mogą zostać dopuszczone z odstępstwem w jednej partii, znajduje się w silniejszej pozycji handlowej niż kupujący z doskonałym systemem jakości, ale bez zasad dotyczących sztuk, które z tego systemu wymykają się.
Krok ósmy: działanie korygujące
Co zmieniono, aby usterka się nie powtórzyła. To właśnie ten krok odróżnia system jakości od rutynowych czynności kontrolnych i kupujący powinien poprosić o udostępnienie jego dokumentacji przed podpisaniem jakichkolwiek dokumentów, ponieważ zakład, który skorygował powtarzający się wadę, będzie dysponował odpowiednim zapisem, a zakład, który jej nie skorygował — nie.
Dowody są konkretne: usterka, przyczyna źródłowa, podjęte działanie, data, osoba zatwierdzająca oraz wynik uzyskany w następnej serii. Rejestr działań korygujących stwierdzający, że proces został ulepszony, bez wskazania tego procesu, nie jest rejestrem działań korygujących.
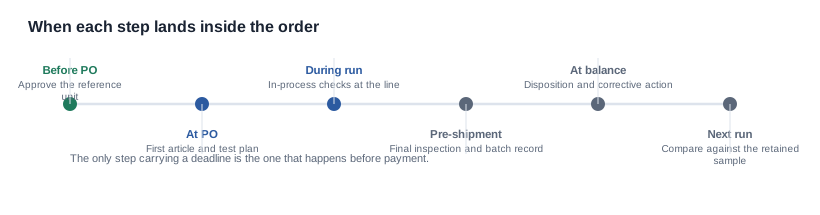
Zwróć uwagę, gdzie przypada termin. Sześć z ośmiu kroków jest bezpłatnych, jeśli zostaną wykonane we właściwej kolejności, i kosztownych, jeśli zostaną wykonane z opóźnieniem. Jedynym krokiem objętym ścisłym terminem handlowym jest kontrola końcowa, ponieważ jej termin zależy od warunków płatności, a nie od harmonogramu produkcji.
Dwa pytania, które odróżniają system jakości od rutynowych czynności
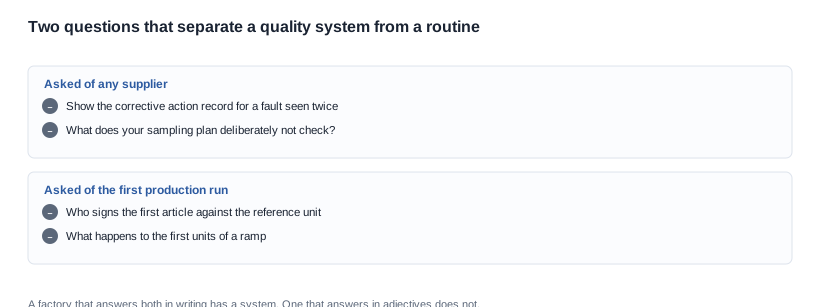
Udostępnij rejestr działań korygujących dotyczący usterki, którą zaobserwowano dwukrotnie
To najbardziej informacyjne pojedyncze pytanie w tej kategorii. Odróżnia zakład posiadający system jakości od zakładu, który jedynie przeprowadza kontrole, i robi to bez żadnych sporów, ponieważ rejestr działań korygujących albo istnieje, albo nie.
Brzmienie pytania ma znaczenie. Usterka zaobserwowana dwukrotnie ma przyczynę; usterka zaobserwowana raz może być zdarzeniem jednorazowym. Prośba o rejestr po pojedynczym wystąpieniu skłania dostawcę do wyjaśnienia sprawy, której nie można zakwestionować. Prośba o rejestr dotyczący powtarzającej się usterki wymaga wskazania przyczyny źródłowej.
Odpowiedzi, których można oczekiwać, przybierają trzy formy. Fabryka, która przekazuje dokumentację zawierającą przyczynę źródłową, działanie, datę i wynik, ma system. Fabryka, która prowadzi dziennik, ale nie wskazuje przyczyny źródłowej, ma zwykłą tendencję do raportowania. Fabryka, która odpowiada „nigdy nie zetknęliśmy się z tym dwukrotnie”, odpowiedziała na pytanie, którego nie zadałeś — a właściwą reakcją jest pytanie, co zrobiliby, gdyby zdarzenie wystąpiło dwukrotnie, i zapisanie tego.
Czego nie sprawdza Twój plan próbkowania?
Każdy plan ma wyłączenie, które zwykle jest wynikiem świadomej decyzji, a nie przeoczenia. Kupujący, który wie, czego nie sprawdzamy, może zdecydować, czy ma to znaczenie; kupujący, który zakłada, że sprawdzane jest wszystko, po prostu nie przeczytał planu.
Warto wymienić typowe wyłączenia w tej kategorii, ponieważ każde z nich wynika z podjętej przez kogoś decyzji. Ochrona przed wnikaniem, gdy model podaje oznaczenie IP, ale nie raport z badania. Sama obudowa, gdy obudowa znajduje się w zestawie, ale nie w planie badań. Styki ładowania, gdy badane jest urządzenie, ale nie połączenie urządzenia z obudową. Działanie aktualizacji oprogramowania sprzętowego, gdy urządzenie badano w wersji, z którą trafiło na rynek. Funkcje AI, gdy sprawdza się ich obecność, a nie działanie.
Żadne z tych wyłączeń nie musi być błędne. Błędne jest wyłączenie, którego nikt nie wprowadził świadomie i o którym nikt Cię nie poinformował.
Jak zadawać pytania, aby odpowiedzi miały wartość
Oba pytania łatwo zadać i łatwo na nie odpowiedzieć wymijająco. Technika, która czyni je produktywnymi, polega na poproszeniu o dokument wraz z deklaracją, dzięki czemu odpowiedź ma określoną formę.
Pierwsze pytanie najlepiej zadać w formie: pokażcie nam dokumentację i podajcie datę oraz usterkę. Dostawca, który odpowiada opowieścią, sygnalizuje, że opowieść istnieje tylko w jego głowie; dostawca, który odpowiada dokumentacją, sygnalizuje, że znajduje się w jego systemie. Jeśli dokumentacji udziela się odmowy ze względu na poufność handlową, właściwą reakcją nie jest zaakceptowanie odmowy, lecz zawężenie prośby — usterka, przyczyna źródłowa i działanie, bez danych kosztowych. Większość dostawców się na to zgodzi, ponieważ elementy, o które prosisz, nie mają dla nich znaczenia handlowego, a mają je dla Ciebie.
Drugie pytanie najlepiej zadać na piśmie, przed uzgodnieniem planu próbkowania, a nie na spotkaniu przeglądowym. Plan leżący przed Tobą, z widocznymi wyłączeniami, można porównać z planem innego dostawcy w sposób niemożliwy do osiągnięcia podczas spotkania. Nie chcesz porównywać dwóch planów ze sobą, lecz obu planów z wymaganiami, które sam napisałeś, ponieważ wymagania są jedynym dokumentem określającym, co naprawdę ma znaczenie dla Twojego programu.
W połączeniu oba pytania mówią Ci również coś, czego nie powie pojedyncze pytanie. Dostawca z dokumentacją działań naprawczych i wskazanym wyłączeniem zarządza jakością. Dostawca z dokumentacją działań naprawczych, ale bez wyłączeń, nie zastanawiał się nad tym, czego się nie sprawdza. Dostawca bez dokumentacji działań naprawczych i z wieloma wyłączeniami stosuje rutynę kontroli i uczciwie informuje o jej ograniczeniach, co jest lepsze od alternatywy, ale nie spełnia wymagań programu spójności.
W których miejscach metoda zawodzi i jak wygląda dobra odpowiedź
Metoda zawodzi w możliwych do zidentyfikowania sposobach, a w każdym przypadku przyczynę niepowodzenia można powiązać z decyzją podjętą wcześniej i niezauważoną.
Urządzenie referencyjne, które nie pochodzi z produkcji seryjnej
Pierwszy krok stanowi fundament, a jego niezdatność jest niewidoczna z zewnątrz. Urządzenie przedprodukcyjne wygląda niemal identycznie jak urządzenie seryjne i niemal identycznie zachowuje się podczas prezentacji, co właśnie sprawia, że zostaje zatwierdzone. Różni się spójnością wykończenia, wersją oprogramowania sprzętowego oraz elementami, które linia produkcyjna pozyskuje w inny sposób niż zespół inżynieryjny. Gdy pojawia się problem, objawia się jako odchylenie w całej pierwszej kolejności, a zostaje zdiagnozowany jako problem dostawcy, choć w rzeczywistości jest to problem próbki.
Dobra odpowiedź w tym miejscu to zapisana identyfikacja wersji urządzenia referencyjnego oraz informacja, czy pochodzi ono z linii produkcyjnej.
Metoda prowadzona bez ustalonych kryteriów akceptacji
Uzgodniono cechę, opracowano metodę, ale nie określono kryteriów akceptacji. W efekcie każde urządzenie podlega pomiarowi, ale żadne nie zostaje ocenione. Jest to częsty problem, ponieważ ustalenie kryteriów akceptacji jest najtrudniejszą częścią: wymaga oceny, co można zaakceptować, której żadna ze stron nie chce formułować na piśmie, a jednocześnie to moment, w którym dyskusja o jakości przeradza się w negocjacje handlowe.
Dobra odpowiedź to granica, którą się zapisuje, nawet jeśli jest tymczasowa, ponieważ tymczasowa granica, która zostaje zaostrzona, stanowi mechanizm kontroli, a brak jakiejkolwiek granicy oznacza jedynie program pomiarowy.
Metoda, która ma zastosowanie do jednego modelu
System jakości opracowany dla pojedynczego modelu nie sprawdza się w przypadku całej linii. Istotna cecha zmienia się w zależności od tego, czy mamy do czynienia z modelem z funkcją Dźwięk, z kamerą, czy ze modelem sportowym: tryby awarii są różne, opublikowane wiersze również, a konfiguracja obudowy stanowiąca część zamówienia jednego modelu nie występuje w przypadku innego.
Dobra odpowiedź to metoda, która określa istotną cechę dla każdej konfiguracji, a nie dla całej firmy, i która jest ponownie zapisywana po każdej zmianie linii produktów.
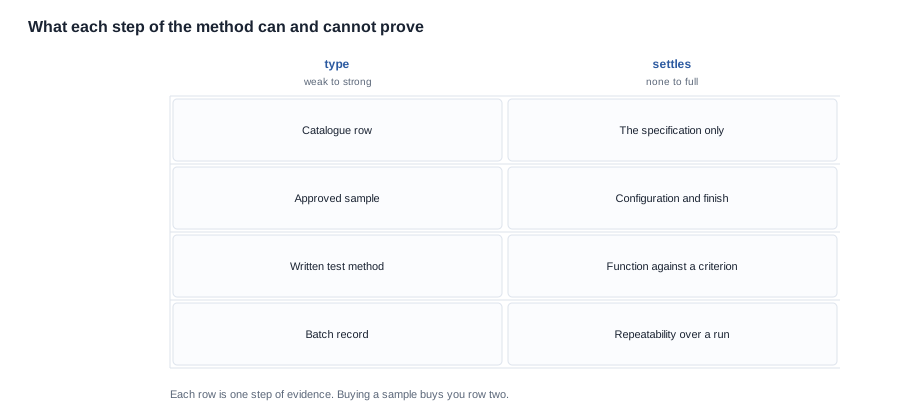
Macierz stanowi rzetelne podsumowanie metody. Zakup próbki daje możliwość oceny drugiego wiersza. Trzeci wiersz wymaga opracowanej przez nas metody, czwarty — dokumentacji przechowywanej przez fabrykę, a pierwszy już mamy. Program, który przechodzi od razu do trzeciego wiersza, pomijając drugi, opiera test na ruchomym celu, natomiast program, który zatrzymuje się na drugim wierszu, ogranicza się do zakupu próbki, nazywając ją procesem.
Metoda, która kończy się na bramie fabryki
Najczęstszym problemem strukturalnym nie jest brak etapu, lecz wyznaczenie granicy w niewłaściwym miejscu. Osiem etapów opisanych powyżej dotyczy procesów realizowanych w fabryce produkującej wyroby. W tej kategorii znaczna część czynników determinujących wynik występuje wcześniej: na etapie ogniwa, soczewki, głośnika i układu scalonego. Fabryka może niezawodnie realizować wszystkie osiem etapów, a mimo to nie być w stanie określić, czy ogniwo z danej przesyłki pochodzi od zatwierdzonego dostawcy, ponieważ dokumentacja partii prowadzona w hali fabryki rejestruje partię otrzymaną przez fabrykę, a nie partię wyprodukowaną przez dostawcę ogniw.
Metoda, która kończy się na bramie fabryki, zapewnia zatem spójność w odniesieniu do elementów kontrolowanych przez fabrykę, ale nie daje żadnej gwarancji dotyczącej komponentów zastosowanych wewnątrz. Konsekwencja handlowa jest konkretna: awaria ujawnia się jako stopniowe odchylanie wartości w kolejnych seriach, dane dotyczące zwrotów nie pozwalają ustalić jej przyczyny, a jedynym środkiem zaradczym dla kupującego jest nota kredytowa, a nie naprawa.
Rozwiązaniem nie jest audyt fabryki. Jest nim lista komponentów opracowana według numerów części, dołączona do zamówienia zakupowego, wraz z pisemną regułą zatwierdzania każdej zmiany dostawcy oraz procedurą zgłaszania zmian, określającą wskazanego odbiorcę i okres uprzedzenia. Jest to niewielki nakład pracy, a jednocześnie jedyna metoda kontroli, która sięga poza bramę fabryki. To samo wymaganie pojawia się w przykładzie opisanym w tej serii, gdzie zamiana komponentu o tej samej nominalnej pojemności pozostawała niewidoczna we wszystkich opublikowanych wierszach i została wykryta dopiero po sześciu miesiącach.
Metoda, do której nigdy nie się nie wraca
Metoda opracowana raz, do której nigdy już się nie wraca, była przeznaczona dla innego programu. Linie produktów i konfiguracje się zmieniają, a cecha, która była istotna dwa lata temu, może obecnie nie odpowiadać trybowi awarii. Najtańszą formą dbałości o aktualność jest zaplanowany przegląd oparty na bieżącej księdze zamówień: które etapy nie zostały zrealizowane w dwóch ostatnich seriach, które dokumentacje istnieją, ale nie są przechowywane, oraz czy któryś etap nie przekształcił się po cichu w formalność.
Kupujący często odkrywają to w najgorszym momencie, gdy dochodzi do sporu, a umowa okazuje się opisywać proces, którego nikt nie realizował przez rok. Jednostronicowy przegląd przeprowadzany raz na pół roku to najtańsze zabezpieczenie w ramach metody.
Metoda, której nigdy nie poddaje się audytowi
System, którego nigdy nie sprawdzono z zewnątrz, nie jest systemem działającym, lecz systemem o nieznanej skuteczności. Nie oznacza to, że kupujący musi przyjechać na teren fabryki. Oznacza natomiast, że w ciągu ostatniego roku ktoś powinien poprosić o wgląd w dokumentację partii i dokumentację działań naprawczych dotyczących konkretnej serii oraz porównać ją z danymi dotyczącymi zwrotów.
To porównanie stanowi audyt. Jeśli dokumentacja partii obejmuje serie, które nie wywołały żadnych skarg, a dane dotyczące zwrotów odnoszą się do innego zestawu serii, nie mówimy o tym samym programie, a jeden z tych elementów nie jest realizowany albo nie jest przechowywany. Zewnętrzny audyt fabryki, w przypadku gdy skala działalności go uzasadnia, został szczegółowo opisany w innym miejscu tej serii; istotne jest tutaj, że ten etap istnieje w metodzie i musi zostać zaplanowany, a nie założony.
Co przesłać wraz z umową jakościową
Jeśli masz już umowę jakościową, formularz oceny dostawcy lub plan próbkowania, wyślij go, a my powiemy, które z ośmiu etapów ustala, które traktuje jedynie formalnie i gdzie znajdują się luki. Taka analiza jest bezpłatna i stanowi najszybszy sposób, aby sprawdzić, czy umowa jest zgodna z procesem, który faktycznie realizuje fabryka.
Jeśli nie masz jeszcze takiego dokumentu, dobrym punktem wyjścia jest opublikowany zestaw specyfikacji modeli objętych programem, ponieważ informuje on, które cechy można określić jako bezwzględne limity, a które trzeba zapisać jako porównania z egzemplarzem referencyjnym. Naszym stanowiskiem jest, że publikujemy konfigurację produktu i lukę potencjału, ale nie opublikujemy wskaźnika wad ani wydajności produktu, którego nie zmierzyliśmy w całej serii produkcyjnej. Nie przedstawimy również wyniku pierwszej sztuki jako twierdzenia o spójności, ponieważ pojedynczy wynik jest faktem dotyczącym jednego egzemplarza, natomiast twierdzenie o spójności jest faktem dotyczącym całej serii.
Ramowa metoda znajduje się w sekcji spójność jakości, odpowiednie klauzule umowne opisuje lista kontrolna umowy, a kwestie odbioru — lista kontrolna kupującego dotycząca certyfikacji.
Powiązane lektury
- Jak jest zbudowana — spójność jakości
- Klauzule umowne — lista kontrolna umowy
- Kwestie odbioru — lista kontrolna kupującego dotycząca certyfikacji
Wyślij nam swoją umowę jakościową, a my powiemy, które z ośmiu etapów ustala, które z nich traktuje jedynie formalnie i co jeszcze musi wykazać spójność jakości smart glasses.


