
スマートグラスの品質安定性は、検査そのものではありません。8つの工程のうち検査は5番目にすぎず、智能グラスの品質安定性そのものは方法だからです。サンプリングプランだけを合意した買い手は、プロセスではなく なチェックを購入したことになります。チェックで示されるのは、特定の一日にある一つのバッチがどうだったかだけです。これは、2件目の発注を行う際に買い手が必要とする根拠とは全く異なり、はるかに弱いものです。
、不良率、歩留まり、工程能力値は一切公開しません。、このが方法ではなくそれらの数値について_ACROSS_.
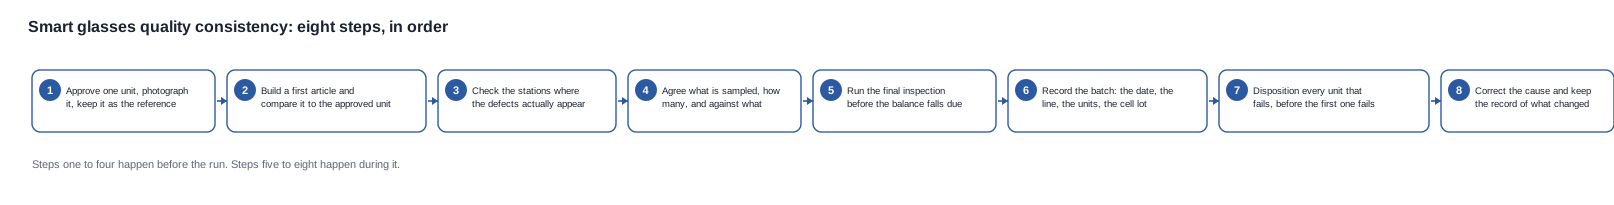
この順序は、チェックリストではなく、ゲートを順に組んだ構造として読むべきです。各工程には、まだコストを抑えて実施できる時点があります。その時点を過ぎてから実施しても、その工程には価値がありません。
スマートグラスの品質安定性:生産開始前に準備する工程
この工程より後のすべては、この品を基準に測定されます。そしてその品自体が、システム全体で最も安価で重要な要素です。
基準品が正しく機能するかどうかは、3つの属性で決まります。量産の仕様で製作されていなければなりません。試作モデルは別の製品であり、仕上げ、ファームウェア、部品が異なり、有時は部品も交換されているからです。保護されていなければなりません。表している構成がラベルで示されていなければなりません。色構成、ケースの選択肢、ファームウェアビルドが示されていない基準品では、何の基準を表すのかが分からなくなるからです。
この工程は低コストです。次の工程はそうではありません。第8工程で製品が基準品に一致するかについて意見が分かれると、争点は、すでに存在しなくなった可能性のある実物そのものだからです。
第2工程:初品
量産の1台を製作し、基準品および明文化された仕様書と照合します。この工程では、実際には誰も合意していない仕様を検出できます。出荷よりも遥かに安価であるため、この工程に時間を費やす価値があります。
しかし、まさにその前提を検証するのがこの工程です。基準品と並べて比較した初品からは、仕様書では表現できない違いが明らかになります。継ぎ目、レンズの色調、テンプルの形状、箱に収まり方が異なるケースなどです。
この工程の成果物は署名です。「見た目は問題ありません」というメールではなく、日付と構成が記載された書類に、氏名を明記した責任者が署名する記録です。
最終段階での一般的なライン検査ではなく、不具合が実際に現れる作業ステーションで行う検査です。
この分野では、対象工程は具体的です。オーディオモデルでは、チャンネルバランスとスピーカーの取り付け状態を別々に検査します。充電接点と充電ポートも検査項目です。テンプル接続部、ヒンジ、仕上げも、それぞれ判定基準を伴う検査項目です。その基準は数値ではなく、基準品との比較です。
重要なのは、一般的なライン検査と工程内検査との違いです。ライン検査は生産終了後に、今回の生産が良好だったかを確認します。工程内検査は、不具合が作り込まれた作業ステーションで把握します。その時点だけが、まだ低コストで対応できる唯一のポイントです。
第4工程:サンプリングプラン
何を、何台、どの基準で確認するかを定めます。ファーストオーダーが出荷済みになった後に合意したサンプリングプランは、2件目の発注に向けたプランです。しかも、それは切迫した状況のもとで合意されます。
抜取検査計画には4つの要素が必要です。特性だけがあり検査方法がなければ、検查ではなく目視しているだけです。検査方法だけがあり判定基準がなければ、測定はできても判断はできません。供給 も当然ながら、何件の不合格が必要だったのかを尋ねてきます。
ステップ5から8:製造中に実施する工程
ステップ5:最終検査
最終検査は、残債の期日が到来する前に、基準品に対して実施します。重要なのは数量ではなくタイミングです。請求書が支払済みになった後に完了した検査では、何が検出されたかに関わらず、買い手には議論する余地が失われます。
最終検査は、ランプ判定を行う工程でもあります。公開情報からどちらなのかは分かりません。確認したい買い手は、製造ロット最初の数個がどう扱われるかを尋ねるべきです。
ステップ6:ロット記録
どのロット、どの日付、どの生産ライン、どの製品、どのセルロットを記載します。この記録により他のすべての工程を監査可能にできますが.record最も欠落している記録でもあります。
ロット記録の基準は、クレームを製造上の事象まで追跡できるかどうかです。これがないと、1日分の生産に影響した不具合が、出荷済みすべての製品に起因する不具合として扱われます。この誤った帰属がもたらす営業上の影響は、通常は誰も予算に盛り込んでいなかった返品準備金と、クレジットノートでは修復できない信頼関係です。
ステップ7:不適合品の処置
不合格になった製品をどう処理し、誰が判断するのかを決めます。廃棄、再加工、格下げ、 scrap、特採のいずれの処置も、最初に行う前に文書化しておく必要があります。
特採は工程の失敗ではありません。それ自体が工程です。
ステップ8:是正措置
再発防止のために何を変更したのかを示します。品質管理体制と検査ルーチンを分ける工程であり、契約書に署名する前に買い手が確認すべき内容です。
証拠は具体的に示します。不具合、根本原因、実施した対策、日付、承認者、次のロットでの結果です。対象工程を示すことなく「工程を改善した」とだけ記載した記録は、是正記録ではありません。
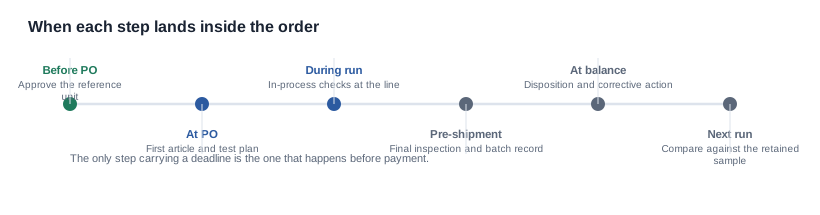
期限がどこにあるか注目してください。8ステップのうち6ステップは、正しい順序で実施すれば費用が発生せず、遅費用がかかります。厳密な営業上の期限があるのは最終検査です。生産カレンダーではなく、支払条件に対して実行されるからです。
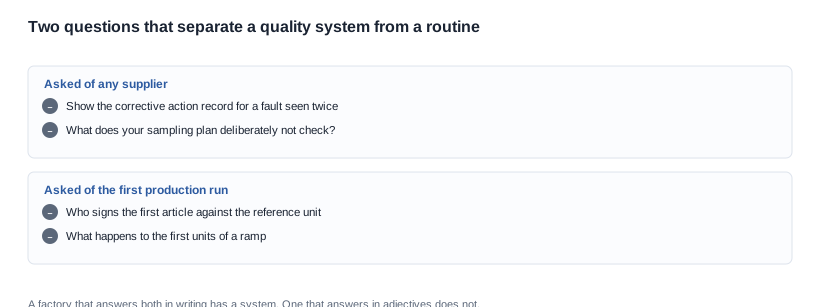
品質管理体制とルーチンを分ける2つの質問
このカテゴリーで最も有効な質問は1つだけです。原因是、是正措置記録は 有的か無いかという文書だからです。
表現が重要になります。2回発生した不具合には原因があります。1回だけ発生した不具合は、単発だった可能性があります。単発の不具合について記録を求めると、供給者が事情を説明して終わり、対( 矛盾する材料がありません。反復して発生した不具合については、根本原因の特定が求められます。
期待される回答は3つの形に分類されます。
サンプリング計画で確認していないことは何ですか?
どの計画にも除外事項があり、その除外事項は通常、疏忽ではなく決定によって生まれます。何が確認されていないかを知っている買い手は、それが重要かを判断できます。何もかも確認されていると仮定している買い手は、計画を読んでいないだけです。
この分野でよくある除外事項は、それぞれ誰かが下した決定であるため、明示する価値があります。保護等級について、ある はIP認証を公開しているものの、試験報告書がありません。ケースについて、箱には同梱されているものの、試験計画には含まれていません。充電contactsについて、ユニット単体は試験しても、ユニットとケースの組み合わせは試験していません。ファームウェア更新の挙動について、出荷時のバージョンでユニットを試験しています。AI機能について、存在するかではなく、動作するかを試験しています。
これらの除外事項自体が誤っているとは限りません。誤っているのは、誰も意図的に決めず、誰も通知しなかった除外事項です。
回答が意味を持つように質問する方法
どちらの質問も尋ねやすく、な回答も 返せる。productive な質問にするには、主張と同時に文書を求め、回答に形を持たせます。
最初の質問は、「記録を見せてもらい、日付と不具合を教えてください」と尋ねるのが最適です。故事で回答するサプライヤーは、故事が頭の中にあることを示しています。記録で回答するサプライヤーは、記録がシステムにあることを示しています。不具合、根本原因、処置を確認し、コストの数値を外します。多くのサプライヤーはこれに同意します。依頼している情報の部分は、サプライヤーにとって商業価値が低く ではなく 。
2つ目の質問は、レビュー会議中ではなく、サンプリング計画を合意する前に書面で尋ねるのが最適です。手元にあり、除外事項が明示された計画は、会議での回答的另一方法です。比較したい対象は、2つの計画同士ではなく、2つの計画と、あなたが した要件です。要件は、あなたのprogrammeにとって実際に何が重要かを記載した唯一の文書だからです。
2つの質問を組み合わせると、単独の質問では得られないことが分かります。是正記録があり、除外事項も明示されているサプライヤーは、品質を管理しています。是正記録はあるものの除外事項がないサプライヤーは、何が確認されていないかを考えていません。是正記録がなく、除外事項が多いサプライヤーは、検査ルーティンを実施し、その限界を正直に しています。
この手法は識別可能な形で失敗します。その各ケースでは、失敗は、不用意に下された過去の決定に遡れます。
量産ビルドと異なる基準ユニット
ステップ1は基盤であり、ここでの失敗は外側からは見えません。試作ユニットは量産ユニットとほぼ同じ外観を呈し、デモでもほぼ同じ挙動を示します。だからこそ承認されてしまいます。仕上げの均一性ファームウェアのビルド、量産ラインとエンジニアリングビルドで調達元の異なる部品に違いがあります。失敗が表面化すると、ファーストオーダー全体でドリフトとして現れ、実問題ではなくサンプル問題として診断されます。
ここでのよい回答は、基準ユニットに記録されたビルドIDと、そのユニットが量産ライン製かどうかを記載した文言です。
上限を設けない手法
特性値を合意し、手順書を しても、上限は設定されません。その結果、すべてのユニットを測定しても、判断は何もしません。これはよくあることです。上限が難所だからです。許容範囲についての判断が必要ですが、両当事者とも書面で述べることを望まず、品質の議論が 交渉に変わる地点正是そこです。
暂定的な上限が后来引き下げられるなら、それは運用可能な統制になります。いかなる上限も設定しないことは、単に測定を行うことにすぎません。
1つのモデルに適用する方法
単一モデル向けに構築された品質システムは、シリーズ全体に及びません。オーディオモデル、カメラモデル、スポーツモデルでは、重要な特性が異なります。故障モードも同じではなく、公表される行も同じではなく、あるモデルの注文に含まれる筐体構成も、別のモデルには存在しません。
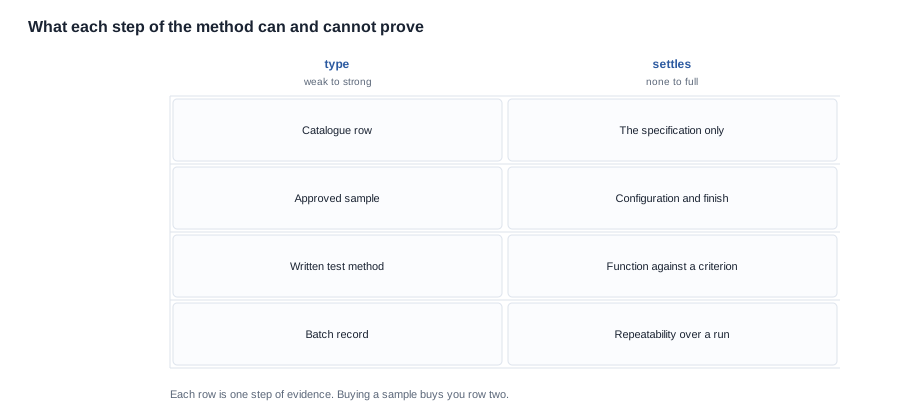
このマトリクスは、方法的要点.サンプルを購入すれば、2行目を推測できます。
最も一般的な構造的障害は、手順の欠落ではなく、境界の引き方にあります。この分野では、結果を大きく左右する要素のかなりの部分が、その前段階で発生しています。具体的には、セル、レンズ、スピーカー、チップです。
実務上の影響は明確です。製造群体的間での低減として障害が現れ、返品データでは原因を特定できず、の買主が講じられるのは修正ではなく、クレジットノートだけです。
部品番号ごとの部品リストを作成し、購入注文に添付し、代替品の承認基準を書面で定め、さらに宛先者と通知期間が明記された変更連絡経路を設けることです。公称容量が同じ部品の代替は、公表されたどの行にも現れず、発見までに6か月かかりました。
再読されない方法
一度書いただけで見直さない方法は、別のプログラムのために書かれた方法です。シリーズも構成も変化し、2年前に重要だった特性が、今は故障の原因になっているとは限りません。最も安価な維持方法は、現在の受注帳に基づいて定期レビューを実施することです。直近2回の製造で実行されなかったステップ、存在するが保存されていない記録、いつの間にか形骸化したステップがないかを確認します。
買主がこれに気づくのは在最悪のタイミング、すなわち紛争が発生し、契約書が誰も1年間実施していないプロセスを描述していたときです。半年ごとの1ページのレビューは、方法全体における最も安価な保険です。
監査されない方法
過去1年のどこかで、.(for a specific run)、バッチ記録と是正記録の提示を求め、返品データと比較して炎的だったことを意味します。
その比較が監査です。バッチ記録が苦情のない製造ロットを対象とし、返品データが別の製造ロットを対象としているなら、両者は同じプログラムではなく、一方は維持されていません。ここで重要なのは、このステップが方法に組み込まれ、想定するのではなく、予定として設定する必要があるという点です。
品質契約とおともに送付 提供いただくもの
製品構成と工程能力のギャップを公開しており、製造ライン全体“An 測定していない製品の不良率や歩留まり率は公開しません。また、初品合格を品質一貫性の主張として提示することもありません。初品合格は1個に関する事実である一方、品質一貫性は一連的生産に関する事実だからです。
このフレームワークは品質一貫性のもとにあり、それを支える契約条項は契約チェックリストに、受け入れ側の事項は認証バイヤーチェックリストにあります。
関連資料
- 構成方法 — 品質一貫性
- 契約条項 — 契約チェックリスト
- 受け入れ側の事項 — 認証バイヤーチェックリスト
品質契約書をお送りください。8つの手順のうちどれを確立しているか、どれを形式的な運用として扱っているか、スマートグラスの品質安定性についてまだどのような裏付けが必要かをお知らせします。


