
A consistência da qualidade dos óculos inteligentes não é a inspeção. É um método, e a inspeção representa apenas o quinto de seus oito passos. Um comprador que acordou apenas um plano de amostragem comprou uma verificação, e não um processo; além disso, uma verificação informa como um único lote parecia em determinado dia — uma afirmação diferente e muito mais fraca do que a necessária ao fazer um segundo pedido.
Este artigo apresenta os oito passos na ordem em que precisam ocorrer, o que cada um detecta, quais evidências deixa e as duas perguntas que diferenciam uma fábrica com um sistema de qualidade de uma fábrica com uma rotina de inspeção. Não publicamos taxas de defeitos, índices de rendimento nem números de capacidade, e este artigo trata do método, e não de qualquer um desses indicadores, porque, nesta categoria, o método é aquilo que pode ser acordado, comprovado e auditado.
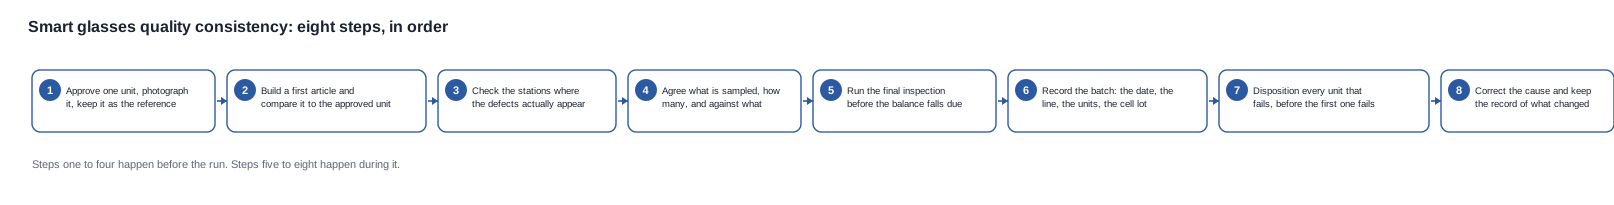
Leia a sequência como uma estrutura de portões, e não como uma lista de verificação. Cada passo tem um momento em que ainda pode ser realizado a baixo custo, e todos são inúteis se a tentativa ocorrer depois que esse momento já passou.
Consistência da qualidade dos óculos inteligentes: os passos a estabelecer antes da produção
Passo um: a unidade de referência aprovada
Uma unidade é aprovada, fotografada e guardada. Tudo o que vem depois deste passo é medido em relação a ela, e o próprio objeto é a coisa mais barata e mais importante de todo o sistema.
Três atributos da unidade de referência determinam se ela funciona. Ela precisa ser uma unidade de produção, porque uma unidade pré-produção é outro produto epresentsará diferenças no acabamento, no firmware e, às vezes, nas peças. Ela precisa ser protegida, porque uma unidade que foi transportada em um saco de amostras, caiu, foi recarregada repetidamente e manuseada por uma equipe de documentação não serve mais como referência para o acabamento. E ela precisa ser identificada com a configuração que representa, porque uma unidade de referência sem a cor, a opção de estojo e a versão de firmware indicadas não faz referência a nada específico.
Este passo é barato. O seguinte não é, porque uma divergência no passo oito sobre se as mercadorias correspondem à referência se transforma numa disputa sobre um objeto que pode não existir mais.
Passo dois: o primeiro artigo
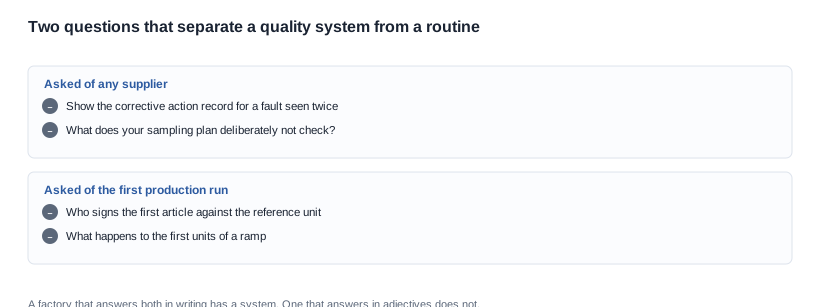
Uma unidade de produção é fabricada e comparada com a unidade de referência e a especificação escrita. Este é o passo que detecta uma especificação com a qual ninguém realmente concordou, e vale o tempo investido precisamente porque é muito mais barato do que um envio.
Os compradores frequentemente pulam este passo porque a amostra já foi aprovada e presume-se que a especificação esteja definida. Essa suposição é exatamente o que o passo testa. Um primeiro artigo comparado lado a lado com a unidade de referência revela diferenças que uma especificação escrita não consegue expressar: uma emenda, o tom da lente, o formato da haste, um estojo que fica de maneira diferente na caixa. Ele também revela o problema inverso, no qual a fábrica followou a especificação, mas ela se revelou uma descrição ruim do que o comprador queria.
O resultado deste passo é uma assinatura. Não um e-mail dizendo que parece certo — uma assinatura, feita por uma pessoa identificada, em relação a uma configuração com data.
Passo três: as verificações durante o processo
As verificações que ocorrem nas estações onde os defeitos realmente aparecem, e não uma verificação geral da linha no final.
Nesta categoria, as estações são específicas. Em um modelo com Áudio, o equilíbrio dos canais e o assentamento do alto-falante são verificações separadas, porque uma unidade que reproduz o áudio, mas não está equilibrada, aprova em um teste funcional e reprova no canal. Os contatos de carregamento e a porta de carregamento constituem uma verificação; para os modelos que não publicam um método de carregamento, ela é feita em relação à unidade, e não a um método. A junção da haste, a dobradiça e o acabamento são verificações com um critério, e esse critério é uma comparação com a unidade de referência, e não um número.
A distinção que importa é a diferença entre uma verificação geral da linha e uma verificação durante o processo. Uma verificação geral da linha revela, no final da produção, se ela foi boa. Uma verificação durante o processo revela o defeito na estação onde ele foi criado, que é o único momento em que a resposta ainda é barata.
Passo quatro: o plano de amostragem
O que é verificado, quantas unidades e em relação a quê. Um plano de amostragem acordado depois que o primeiro pedido já foi enviado é um plano para o segundo pedido, e será acordado sob pressão.
Um plano de amostragem precisa de quatro elementos e não é uma lista de atributos. Precisa da característica, do método, do tamanho da amostra e do limite. Uma característica sem método não está sendo verificada, está sendo notada. Um método sem limite produz uma medição e nenhuma decisão. Um limite sem tamanho de amostra não pode ser defendido quando um lote é rejeitado, porque o fornecedor perguntará, com razão, quantas unidades precisaram falhar.
Etapas cinco a oito: a parte que acontece durante a produção
Etapa cinco: a inspeção final
A inspeção final é realizada com base na unidade de referência, antes do vencimento do saldo. O momento é mais importante do que a quantidade, porque o saldo é a única alavanca do comprador e expira no momento do pagamento. Uma inspeção que termina depois de a fatura ter sido paga já custou ao comprador o direito de argumentar, independentemente do que tenha encontrado.
A inspeção final também é onde fica a decisão sobre a curva de produção. Uma fábrica que retém as primeiras unidades de um lote para compará-las com a unidade de referência e uma fábrica que as despacha são fábricas diferentes, e os dados publicados não vão indicar qual delas é a sua. Um comprador que quiser saber deve perguntar o que acontece com as primeiras unidades de um lote e deve fazer essa pergunta antes do primeiro lote, não depois.
Etapa seis: o registro do lote
Qual lote, qual data, qual linha, quais unidades e qual lote de células. Este é o registro que torna todas as outras etapas auditáveis e também o que costuma estar ausente.
O teste de um registro de lote é verificar se uma reclamação pode ser rastreada até um evento de produção. Sem ele, uma falha que afetou um dia de produção se transforma em uma falha atribuída a todas as unidades enviadas, e a consequência comercial dessa atribuição errada costuma ser uma provisão para devoluções que ninguém orçou e uma relação que não pode ser reparada com uma nota de crédito.
Etapa sete: a tratativa da não conformidade
O que acontece com uma unidade reprovada e quem decide. A tratativa — rejeitar, retrabalhar, rebaixar, descartar ou aceitar com concessão — precisa ser registrada antes da primeira ocorrência, porque a decisão tomada no momento é a decisão mal tomada, e a decisão mal tomada costuma ser a que custa dinheiro ao comprador sem deixar nenhum registro documental.
Uma concessão não é uma falha do processo; é um processo. Um comprador com uma regra de concessão por escrito, um aprovador designado e um limite para o número de unidades que podem ser concedidas em um lote está em uma posição comercial mais forte do que um comprador com um sistema de qualidade perfeito e nenhuma regra para as unidades que escapam dele.
Etapa oito: a correção
O que foi alterado para que a falha não se repita. Esta é a etapa que separa um sistema de qualidade de uma rotina de inspeção e é aquela que o comprador deve solicitar para ver antes de assinar qualquer coisa, porque uma fábrica que corrigiu uma falha recorrente terá um registro, enquanto uma fábrica que não corrigiu não terá.
As evidências são específicas: a falha, a causa raiz, a ação tomada, a data, a pessoa que a aprovou e o resultado no lote seguinte. Um registro de correção que diz que um processo foi melhorado, sem indicar qual processo, não é um registro de correção.
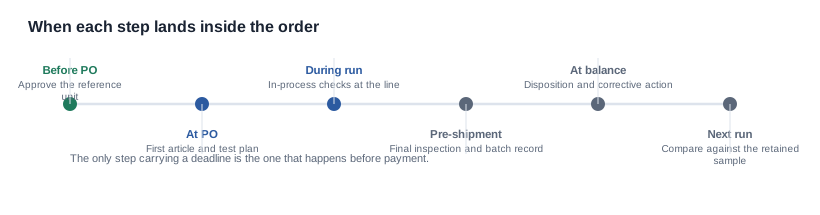
Observe onde fica o prazo. Seis das oito etapas não têm custo se forem realizadas na ordem certa e ficam caras se forem realizadas com atraso, e a que tem um prazo comercial rígido é a inspeção final, porque ela é regida pelo prazo de pagamento, não pelo calendário de produção.
As duas perguntas que separam um sistema de qualidade de uma rotina
Apresente o registro de ação corretiva para uma falha que você já viu duas vezes
Esta é a pergunta mais informativa desta categoria. Separa uma fábrica com um sistema de qualidade de uma fábrica que apenas faz inspeções, sem precisar de qualquer discussão, porque um registro de ação corretiva é um documento que existe ou não existe.
A formulação importa. Uma falha vista duas vezes é uma falha com uma causa; uma falha vista uma vez pode ter sido um evento isolado. Pedir o registro para uma única ocorrência convida o fornecedor a dar uma explicação que dissipasse a questão, e não há nada com o que confrontá-lo. Pedir o registro para uma falha recorrente exige uma causa raiz claramente identificada.
As respostas esperadas podem ser de três tipos. Uma fábrica que entrega um registro contendo causa raiz, ação, data e resultado possui um sistema. Uma fábrica que mantém registros, mas não registra a causa raiz, tem apenas o hábito de reportar. Uma fábrica que responde "nunca vimos isso acontecer duas vezes" respondeu a uma pergunta que você não fez — e a resposta correta é perguntar o que fariam se acontecesse duas vezes e registrar isso.
O que o seu plano de amostragem não verifica?
Todo plano possui uma exclusão, e essa exclusão normalmente é uma decisão, não um descuido. Um comprador que sabe o que não está sendo verificado pode decidir se isso importa; um comprador que presume que tudo está sendo verificado simplesmente não leu o plano.
Vale a pena destacar as exclusões comuns nesta categoria, porque cada uma decorre de uma decisão tomada por alguém. Proteção contra entrada, quando um modelo divulga uma marcação IP, mas não apresenta um relatório de testes. O próprio estojo, quando o estojo está na caixa, mas não no plano de testes. Os contatos de carregamento, quando a unidade é testada, mas a combinação da unidade com o estojo não é. O comportamento da atualização de firmware, quando a unidade é testada na versão com que foi fornecida. Os recursos de IA, quando se verifica apenas a presença dos recursos, e não o comportamento deles.
Nenhuma dessas exclusões é necessariamente incorreta. O que está errado é uma exclusão que ninguém decidiu deliberadamente e sobre a qual ninguém lhe informou.
Como fazer as perguntas para que as respostas tenham valor
Ambas as perguntas são fáceis de fazer e de receber respostas vazias. A técnica que as torna produtivas é solicitar um documento no mesmo momento da afirmação, para que a resposta tenha uma forma concreta.
A primeira pergunta é melhor formulada assim: mostre-nos o registro e informe a data e a falha. Um fornecedor que responde com uma história está dizendo que ela está em sua cabeça; um fornecedor que responde com um registro está dizendo que ela está em seu sistema. Se o registro for recusado por motivos de sensibilidade comercial, a resposta correta não é aceitar a recusa, mas limitar o pedido à falha, à causa raiz e à ação, sem os valores de custo. A maioria dos fornecedores concordará com isso, porque as peças que você está solicitando não têm valor comercial para eles e têm valor comercial para você.
A segunda pergunta é melhor feita por escrito, antes de o plano de amostragem ser aprovado, em vez de em uma reunião de revisão. Um plano diante de você, com as exclusões à vista, pode ser comparado ao plano de outro fornecedor de uma maneira que uma resposta em reunião não permite. A comparação desejada não é entre dois planos, mas entre cada um dos dois planos e o requisito que você escreveu, porque o requisito é o único documento que estabelece o que realmente importa para o seu programa.
Em conjunto, as duas perguntas também revelam algo que uma única pergunta não revela. Um fornecedor com um registro de correções e uma exclusão declarada está gerenciando a qualidade. Um fornecedor com um registro de correções e sem exclusões não pensou no que não está sendo verificado. Um fornecedor sem registro de correções e com muitas exclusões está seguindo uma rotina de inspeção e foi honesto sobre seus limites, o que é melhor do que a alternativa, mas não atende ao que um programa de consistência exige.
Onde o método falha e como deve ser uma boa resposta
O método falha de formas identificáveis e, em cada caso, a falha é rastreável até uma decisão tomada anteriormente sem que tenha sido percebida.
A unidade de referência que não corresponde à produção
A primeira etapa é a base, e a falha aqui é invisível de fora. Uma unidade de pré-produção parece quase idêntica a uma unidade de produção e se comporta de forma quase idêntica em uma demonstração, e é exatamente por isso que ela é aprovada. Ela difere na consistência do acabamento, na versão do firmware e nas peças que a linha de produção adquire de fontes diferentes das utilizadas na montagem de engenharia. Quando a falha surge, ela se manifesta como uma deriva ao longo de toda a Primeira Ordem e é diagnosticada como um problema do fornecedor, quando na verdade é um problema da amostra.
Uma boa resposta aqui é a identificação da versão de fabricação registrada para a unidade de referência e uma declaração de se a unidade veio da linha de produção.
O método que é executado sem limite
Uma característica é acordada, um método é escrito e nenhum limite é definido. O resultado é uma medição em cada unidade e nenhuma decisão. Isso é comum porque o limite é a parte difícil: exige um julgamento sobre o que é aceitável que nenhuma das partes quer formalizar por escrito, e é o ponto em que uma discussão sobre qualidade se transforma em uma negociação comercial.
Uma boa resposta é um limite que é definido, mesmo que provisório, porque um limite provisório que depois é restringido funciona como controle, e a ausência de limites equivale a um programa de medição.
O método aplicável a um único modelo
Um sistema de qualidade criado para um único modelo não sobrevive a uma gama. A característica que importa muda entre um modelo com áudio, um modelo com câmera e um modelo esportivo: os modos de falha não são os mesmos, as linhas publicadas não são as mesmas e a configuração da caixa que faz parte do pedido de um modelo não existe para outro.
Uma boa resposta é um método que identifica a característica por configuração, em vez de por empresa, e que seja reescrito sempre que a gama mudar.
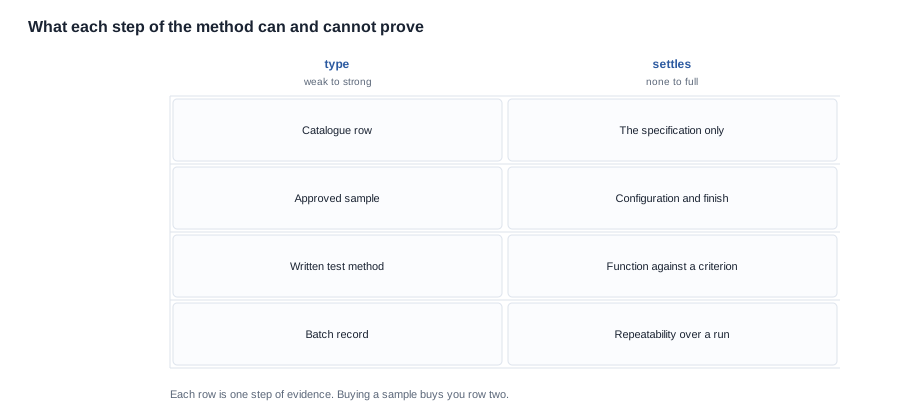
A matriz é o resumo honesto do método. A compra de uma amostra garante a segunda linha. A terceira linha exige um método developed por você, a quarta exige um registro mantido pela fábrica, e a primeira linha você já tem. Um programa que passa diretamente para a terceira linha sem a segunda criou um teste sobre um alvo móvel, enquanto um programa que para na segunda linha comprou uma amostra e a chamou de processo.
O método que para no portão da fábrica
A falha estrutural mais comum não é uma etapa ausente, mas uma fronteira traçada no lugar errado. As oito etapas acima descrevem o que acontece dentro da fábrica que produz os produtos. Nesta categoria, uma parte significativa do que determina o resultado ocorre antes disso: na célula, na lente, no alto-falante e no chip. Uma fábrica pode executar impecavelmente as oito etapas e ainda assim não conseguir informar se a célula de um determinado lote veio do fornecedor aprovado, porque o registro de lotes no chão de fábrica registra o lote recebido pela fábrica, não o lote produzido pelo fabricante da célula.
Portanto, um método que para no portão da fábrica produz consistência em relação ao que a fábrica controla e não oferece nenhuma garantia sobre os componentes internos. A consequência comercial é específica: a falha se manifesta como deriva ao longo de uma produção, os dados de devoluções não conseguem atribuí-la e a única solução disponível para o comprador é uma nota de crédito, não uma correção.
A solução não é uma auditoria de fábrica. É uma lista de componentes redigida por número de peça, anexada ao pedido de compra, acompanhada de uma regra de aprovação escrita para qualquer substituição, além de um canal de notificação de alterações com um destinatário designado e um prazo de aviso. É uma pequena quantidade de trabalho e o único controle que ultrapassa o portão. A mesma exigência aparece no exemplo prático desta série, em que uma substituição com a mesma capacidade nominal era invisível em todas as linhas publicadas e levou seis meses para ser encontrada.
O método que nunca é reexaminado
Um método escrito uma vez e nunca revisado é um método que foi criado para outro programa. As gamas mudam, as configurações mudam e a característica que importava há dois anos pode não ser aquela que falha agora. A manutenção mais econômica é uma revisão programada com base no livro de pedidos atual: quais etapas não foram executadas nas duas últimas produções, quais registros existem, mas não estão sendo mantidos, e se alguma etapa se tornou silenciosamente uma mera formalidade.
Os compradores frequentemente descobrem isso no pior momento, quando surge uma controvérsia e o acordo revela estar descrevendo um processo que ninguém executa há um ano. Uma revisão de uma página, realizada uma vez por semestre, é o seguro mais barato do método.
O método que nunca é auditado
Um sistema que nunca foi verificado externamente é um sistema cuja eficácia é desconhecida, e não um sistema que funciona. Isso não significa que o comprador precise estar no local. Significa que alguém deveria ter pedido, no último ano, para ver os registros de lotes e os registros de correções de uma produção específica e compará-los com o que os dados de devoluções indicam.
A comparação é a auditoria. Se os registros de lotes abrangem produções que não geraram reclamações e os dados de devoluções cobrem um conjunto diferente de produções, os dois não pertencem ao mesmo programa e um deles não está sendo mantido. Uma auditoria externa de fábrica, quando a escala justifica esse investimento, é abordada com mais detalhes em outros pontos desta série; aqui, o ponto é que a etapa existe no método e precisa ser programada, não presumida.
O que enviar conosco junto com seu acordo de qualidade
Se já tiver um acordo de qualidade, um formulário de avaliação de fornecedor ou um plano de amostragem, envie-nos o documento e diremos quais das oito etapas ele estabelece, quais trata como formalidade e onde estão as lacunas. Esta análise é gratuita e é a forma mais rápida de descobrir se o acordo corresponde ao processo realmente executado pela fábrica.
Se ainda não tiver um, o ponto de partida útil é o conjunto de especificações publicado para os modelos incluídos no programa, pois indica quais características podem ser definidas como limites absolutos e quais devem ser apresentadas como comparações com uma unidade de referência. A nossa posição é que publicamos a configuração do produto e as lacunas de capacidade, e que não publicaremos uma taxa de defeitos ou um índice de rendimento para um produto que não tenha sido medido ao longo de uma série de produção. Também não apresentaremos a aprovação de um primeiro artigo como uma alegação de consistência, porque uma única aprovação é um facto sobre uma unidade, enquanto uma alegação de consistência é um facto sobre uma série de produção.
O framework está em consistência da qualidade, as cláusulas contratuais que o aplicam estão em lista de verificação contratual e o processo de aceitação está em lista de verificação para compradores de certificação.
Leituras relacionadas
- Como está estruturado — consistência da qualidade
- As cláusulas contratuais — lista de verificação contratual
- O processo de aceitação — lista de verificação para compradores de certificação
Envie-nos o seu acordo de qualidade e diremos quais das oito etapas ele estabelece, quais delas trata como formalidade e o que a consistência da qualidade dos óculos inteligentes ainda tem de comprovar.


