
Akıllı Gözlük Kalite Tutarlılığı denetim değildir. Bir yöntemdir ve denetim, sekiz adımından yalnızca beşincisidir. Yalnızca numune alma planı üzerinde anlaşmaya varan bir alıcı, süreç değil kontrol satın almıştır; kontrol ise tek bir partinin belirli bir günde nasıl göründüğünü gösterir. Bu, ikinci sipariş verilirken ihtiyaç duyulan iddianın çok daha zayıf ve farklı bir versiyonudur.
Bu makale, sekiz adımı gerçekleşmeleri gereken sırayla, her adımın neyi yakaladığını, arkasında hangi kanıtları bıraktığını ve kalite sistemi bulunan bir fabrikayı yalnızca denetim rutini bulunan bir fabrikadan ayıran iki soruyu ortaya koyar. Kusur oranı, verim oranı veya yetenek sayısı yayımlamıyoruz. Bu makale, bu değerlerden ziyade yöntemle ilgilidir; çünkü bu kategoride yöntem, üzerinde anlaşılabilecek, kanıtlanabilecek ve denetlenebilecek unsurdur.
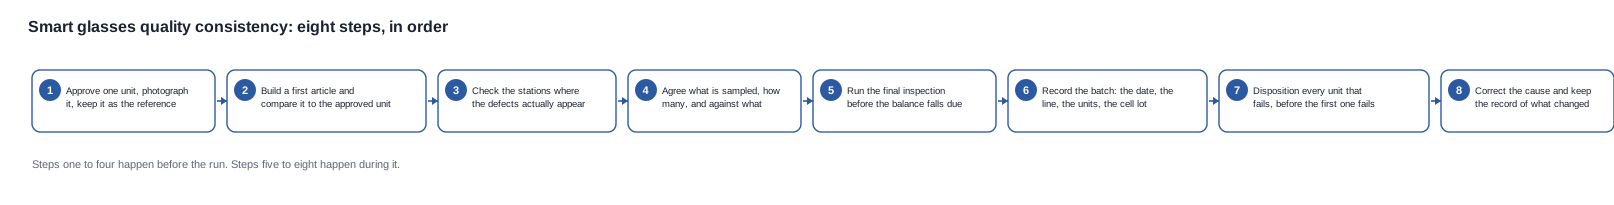
Bu sırayı bir kontrol listesi olarak değil, bir geçit yapısı olarak okuyun. Her adımın hâlâ düşük maliyetle gerçekleştirilebileceği bir anı vardır ve bu an geçtikten sonra her adımın hiçbir değeri kalmaz.
Akıllı Gözlük Kalite Tutarlılığı: üretim öncesinde kurulması gereken adımlar
Birinci adım: onaylanmış referans birim
Bir adet ünite onaylanır, fotoğrafı çekilir ve saklanır. Bu adımdan sonraki her şey ona göre ölçülür. Ünitenin kendisi, sistemin tamamındaki en ucuz ve en önemli unsurdur.
Referans birimin üç özelliği, işe yarayıp yaramadığını belirler. Üretim yapısında olmalıdır; çünkü ön üretim birimi farklı bir üründür ve işleniş, yazılım ve bazen de bileşenleri bakımından farklılık gösterir. Korunmalıdır; çünkü numune torbasında taşınmış, düşürülmüş, tekrar tekrar şarj edilmiş ve dokümantasyon ekibi tarafından kullanılmış bir birim artık bir işleniş için referans değildir. Temsil ettiği yapılandırmayla etiketlenmelidir; çünkü renk seçeneği, kılıf seçeneği ve yazılım sürümü belirtilmemiş bir referans birim, belirli bir şeye referans değildir.
Bu adım ucuzdur. Sonraki adım ucuz değildir; çünkü malların referansa uyup uymadığına ilişkin sekizinci adımdaki bir anlaşmazlık, artık var olmayabilecek bir nesne üzerindeki uyuşmazlıktır.
İkinci adım: ilk ürün
Bir üretim birimi kurulur ve referans birim ile yazılı şartnameyle karşılaştırılır. Bu adım, üzerinde hiç kimsenin fiilen anlaşmadığı şartnameleri yakalar ve zaman harcamaya değer olmasının nedeni tam olarak bir sevkiyattan çok daha ucuz olmasıdır.
Alıcılar genellikle bu adımı atlar; çünkü numune zaten onaylanmış ve şartnamenin kesinleştiği varsayılır. Yapılan test de tam olarak bu varsayımı sınar. Referans birimin yanında karşılaştırılan ilk ürün, yazılı şartnamenin ifade edemeyeceği farkları ortaya çıkarır: bir dikiş, bir cam tonu, bir kulaklık şekli veya kutusuna farklı oturan bir kılıf. Aynı zamanda ters sorunu da görünür kılar: fabrika şartnameye göre üretim yapmıştır, ancak şartname, alıcının istediği şeyin zayıf bir açıklaması olduğu ortaya çıkar.
Bu adımın çıktısı bir imzadır. Doğru göründüğünü belirten bir e-posta değil; adı belirtilmiş bir kişinin, tarihli bir yapılandırma karşısında attığı imza.
Üçüncü adım: süreç içi kontroller
Kusurların fiilen ortaya çıktığı istasyonlarda gerçekleştirilen kontroller; üretim hattının sonundaki genel kontrol değil.
Bu kategoride istasyonlar belirlidir. Bir Ses modelinde kanal dengesi ve hoparlör yerleşimi ayrı kontrollerdir; çünkü çalan ancak dengeli olmayan bir birim işlevsel testten geçer, kanal bakımından başarısız olur. Şarj temasları ve şarj bağlantı noktası bir kontroldür; şarj yöntemini yayımlamayan modellerde bu kontrol, yönteme değil birime karşı yapılır. Kulaklık birleşimi, menteşe ve işleniş, ölçütü olan kontrollerdir; bu ölçüt bir sayı değil, referans birimle karşılaştırmadır.
Önemli olan ayrım, genel hat kontrolü ile süreç içi kontrol arasındaki farktır. Genel hat kontrolü, üretimin iyi olup olmadığını üretim sonunda öğrenir. Süreç içi kontrol ise kusurun ortaya çıktığı istasyonda bunu belirler; müdahalenin hâlâ ucuz olduğu tek nokta budur.
Dördüncü adım: numune alma planı
Neyin, kaç adedin ve neye karşı kontrol edileceği. İlk sipariş sevk edildikten sonra üzerinde anlaşılan bir numune alma planı, ikinci siparişin planıdır ve baskı altında anlaşılacaktır.
Numune alma planı dört şeye ihtiyaç duyar; özellik listesinden oluşmaz. Özelliği, yöntemi, numune büyüklüğünü ve sınırı belirtmelidir. Yöntemsiz bir özellik kontrol edilmez, yalnızca fark edilir. Sınırsız bir yöntem ise ölçüm üretir, karar üretmez. Numune büyüklüğü olmayan bir sınır, bir parti reddedildiğinde savunulamaz; çünkü tedarikçi makul bir şekilde kaç birimin başarısız olması gerektiğini soracaktır.
Beş ila sekizinci adımlar: üretim sırasında gerçekleşen bölüm
Beşinci adım: son kontrol
Son kontrol, bakiye ödeneceği öncesinde referans birime karşı yürütülür. Sayıdan çok zamanlama önemlidir; çünkü bakiye alıcının elindeki tek pazarlık aracıdır ve ödeme anında sona erer. Faturanın ödenmesinden sonra tamamlanan bir kontrol, ne bulursa bulsun alıcıya tartışma hakkını kaybettirmiştir.
Son kontrol, ramp kararının verildiği yer de olur. Bir üretim partisinin ilk birimlerini referans birimle karşılaştırmak üzere bekleten fabrika ile bu birimleri sevk eden fabrika farklı fabrikalardır. Yayımlanan veriler hangisine sahip olduğunuzu size söylemeyecektir. Bunu öğrenmek isteyen alıcı, bir üretim partisinin ilk birimlerine ne olduğunu sormalı ve bunu ilk üretimden önce, sonrasında değil, sormalıdır.
Altıncı adım: parti kaydı
Hangi parti, hangi tarih, hangi üretim hattı, hangi birimler ve hangi hücre lotu. Bu, diğer tüm adımları denetlenebilir hâle getiren ve en sık eksik olan kayıttır.
Bir parti kaydının testi, bir şikâyetin belirli bir üretim olayına kadar izlenebilip izlenemediğidir. Bu kayıt olmadan, üretimin tek bir gününü etkileyen bir arıza, sevk edilen her birime atfedilen bir arazaya dönüşür. Bu yanlış atfın ticari sonucu genellikle kimsenin bütçesine koymadığı bir iade karşılığı ve bir kredi notuyla onarılamayan bir ilişkidir.
Yedinci adım: uygun olmayan ürünle ilgili karar
Başarısız olan birime ne olduğu ve kimin karar verdiği. Reddetme, yeniden işleme, sınıf düşürme, hurdaya ayırma veya tavizle kabul etme kararı, ilk üründen önce yazılmalıdır; çünkü anında verilen karar kötü verilmiş karardır. Kötü verilmiş karar ise genellikle iz bırakmadan alıcıya maliyet getiren karardır.
Taviz, sürecin başarısızlığı değildir; ayrı bir süreçtir. Yazılı bir taviz kuralı, adı belirtilmiş bir onaylayıcı ve bir partide tavizle kabul edilebilecek birim sayısına ilişkin sınırı olan alıcı, kusursuz bir kalite sistemine sahip olup bu sistemden kaçan birimler için hiçbir kuralı olmayan alıcıdan daha güçlü bir ticari konumdadır.
Sekizinci adım: düzeltme
Tekrar etmemesi için neyin değiştirildiği. Bu adım, bir kalite sistemini bir kontrol rutininden ayıran ve alıcının herhangi bir belgeyi imzalamadan önce görmesini istemesi gereken adımdır; çünkü tekrarlayan bir arızayı düzeltmiş bir fabrikada kayıt bulunur, düzeltmemiş bir fabrikada ise bulunmaz.
Kanıtlar belirgindir: arıza, kök neden, alınan önlem, tarih, onaylayan kişi ve sonraki üretimdeki sonuç. Hangi sürecin iyileştirildiğini belirtmeden yalnızca “bir süreç iyileştirildi” diyen bir düzeltme kaydı, düzeltme kaydı değildir.
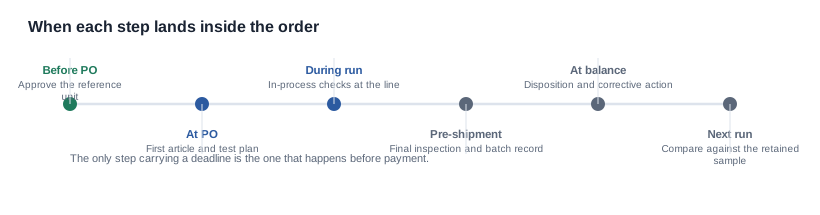
Son tarihin nereye düştüğüne dikkat edin. Sekiz adımın altısı doğru sıraya yapıldığında ücretsiz, geciktiğinde ise pahalıdır. Ticari açıdan kesin son tarihi olan adım son kontroldür; çünkü üretim takvimine değil, ödeme vadesine göre yürütülür.
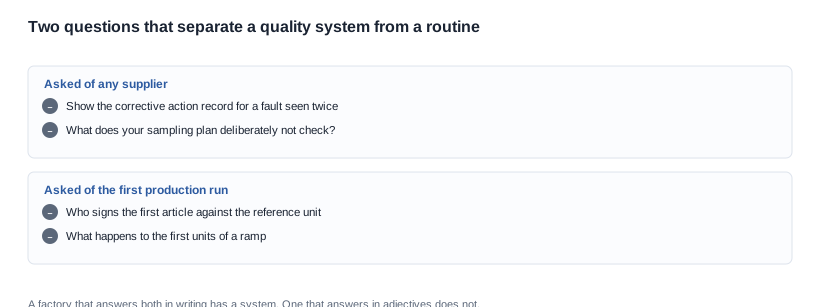
Bir kalite sistemini bir rutinden ayıran iki soru
İki kez gördüğünüz bir arıza için düzeltici faaliyet kaydını gösterin
Bu, bu kategoride en bilgilendirici tek sorudur. Bir kalite sistemi olan fabrikayı yalnızca kontrol yapan fabrikadan tartışmaya gerek kalmadan ayırır; çünkü düzeltici faaliyet kaydı ya vardır ya da yoktur.
İfade önemlidir. İki kez görülen bir arızanın nedeni vardır; yalnızca bir kez görülen bir arıza ise tek seferlik bir olay olabilir. Tek bir olay için kayıt istemek, tedarikçinin durumu açıklama yoluna gitmesini sağlar ve bunu çürütecek bir şey bulunmaz. Tekrarlanan bir arıza için kayıt istemek ise adı belirtilmiş bir kök neden gerektirir.
Beklenen yanıtlar üç şekilde olur. Kök nedeni, eylemi, tarihi ve sonucu içeren bir kaydı devreden fabrika sisteme sahiptir. Kaydı olan ancak kök nedeni bulunmayan fabrika raporlama alışkanlığına sahiptir. "Bunu iki kez görmedik" yanıtını veren fabrika ise sormadığınız bir soruyu yanıtlamıştır — doğru yanıt, iki kez gerçekleşirse ne yapacaklarını sormak ve bunu yazıya geçirmektir.
Numune alma planınız neyi kontrol etmiyor?
Her planın bir istisnası vardır ve bu istisna genellikle gözden geçme hatası değil, alınmış bir karardır. Neyin kontrol edilmediğini bilen bir alıcı bunun önemli olup olmadığına karar verebilir; her şeyin kontrol edildiğini varsayan alıcı ise planı okumamıştır.
Bu kategorideki yaygın istisnaları belirtmek faydalıdır; çünkü her biri birinin verdiği bir karardır. Giriş koruması: Bir model IP işaretini yayımlar ancak test raporu sunmaz. Kılıf: Kılıf kutu içinde bulunur ancak test planında yer almaz. Şarj kontakları: Cihaz test edilir ancak cihaz-kılıf kombinasyonu test edilmez. Firmware güncelleme davranışı: Cihaz, sevk edildiği sürümde test edilir. Yapay zekâ özellikleri: Cihaz, varlıkları üzerinden değil davranışları üzerinden test edilir.
Bu istisnaların hiçbiri kendiliğinden yanlış değildir. Yanlış olan, kimsenin bilinçli olarak almadığı ve kimsenin size de bildirmediği istisnadır.
Bir değeri olan yanıtlar almak için nasıl sorulmalı?
Her iki soru da kolay sorulur ve hiçbir şey söylemeden yanıtlanabilir. Bunları verimli hâle getiren yöntem, iddianın yanında bir belge istemektir; böylece yanıtın bir yapısı olur.
İlk soru en iyi şu şekilde sorulur: Kaydı bize gösterin ve bize tarihi ile arızayı söyleyin. Hikâyeyle yanıt veren tedarikçi, hikâyenin kafasında olduğunu bildirir; kayıtla yanıt veren tedarikçi ise bunun sisteminde bulunduğunu bildirir. Kayıt, ticari hassasiyet gerekçesiyle reddedilirse doğru yanıt reddi kabul etmek değil, talebi daraltmaktır — arıza, kök neden ve eylem; maliyet tutarları çıkarılmış hâliyle. Çoğu tedarikçi buna katılacaktır; çünkü istediğiniz parçalar onlar için ticari açıdan değerli değildir, size ise ticari açıdan değerlidir.
İkinci soru, numune alma planı üzerinde anlaşmadan önce, toplantıda değil yazılı olarak sorulmalıdır. İstisnaları görünür hâldeki bir plan, bir toplantıda verilen yanıtın aksine başka bir tedarikçinin planıyla karşılaştırılabilir. Aradığınız karşılaştırma iki plan arasında değil, iki plan ile yazdığınız gereksinim arasındadır; çünkü gereksinim, programınız için gerçekte neyin önemli olduğunu belirten tek belgedir.
Bu iki soru birlikte, tek bir sorunun sağlayamadığı bir bilgi de verir. Düzeltme kaydı ve belirtilmiş istisnası olan bir tedarikçi kaliteyi yönetmektedir. Düzeltme kaydı olup istisnası bulunmayan tedarikçi, nelerin kontrol edilmediğini düşünmemiştir. Düzeltme kaydı olmayıp çok sayıda istisnası bulunan tedarikçi ise bir denetim rutini yürütmekte ve sınırlarını dürüstçe belirtmektedir; bu, diğer seçenekten daha iyidir ancak tutarlılık programının gerektirdiği şey değildir.
Yöntemin nerede başarısız olduğu ve iyi bir yanıtın nasıl göründüğü
Yöntem, belirlenebilir biçimlerde başarısız olur ve her durumda başarısızlık, fark edilmeyen bir karara dayanır.
Üretim yapısı olmayan referans birim
Birinci adım temeldir ve buradaki başarısızlık dışarıdan görünmez. Ön üretim birimi, üretim birimine neredeyse aynı görünür ve bir tanıtımda neredeyse aynı davranır; tam da bu nedenle onaylanır. Bitim tutarlılığı, firmware yapısı ve üretim hattının mühendislik yapısından farklı biçimde tedarik ettiği parçalar bakımından farklılık gösterir. Başarısızlık ortaya çıktığında, birinci sıra boyunca bir sapma olarak ortaya çıkar ve aslında numune sorunu iken tedarikçi sorunu olarak teşhis edilir.
Buradaki iyi bir yanıt, referans birime karşı kaydedilmiş bir yapı kimliği ve birimin üretim hattından gelip gelmediğine ilişkin bir açıklamadır.
Sınır olmadan yürüyen yöntem
Bir özellik üzerinde anlaşılır, bir yöntem yazılır ancak hiçbir sınır eklenmez. Bunun sonucu, her birim üzerinde bir ölçüm ve hiçbir birim üzerinde karar olur. Bu durum yaygındır; çünkü sınır belirlemek zor kısmıdır: kabul edilebilir olan hakkında, yazılı olarak karar vermek istemeyen iki tarafın da değerlendirme yapmasını gerektirir ve kalite tartışmasının ticari bir pazarlığa dönüştüğü noktadır.
İyi bir yanıt, geçici olsa bile yazılı bir sınırdır; çünkü sıkılaştırılan geçici bir sınır işlevsel bir kontroldür, sınır olmaması ise yalnızca bir ölçüm programıdır.
Tek bir modele uygulanan yöntem
Tek bir model için kurulmuş bir kalite sistemi, bir ürün gamı boyunca ayakta kalamaz. Ses modeli, kamera modeli ve spor modeli arasında önemli olan özellik değişir: arıza modelleri aynı değildir, yayımlanan satırlar aynı değildir ve bir modelin siparişinin parçası olan kasa yapılandırması başka bir modelde bulunmaz.
İyi bir yanıt, şirket bazında değil, yapılandırma bazında özelliği belirleyen ve ürün gamı değiştiğinde yeniden yazılan bir yöntemdir.
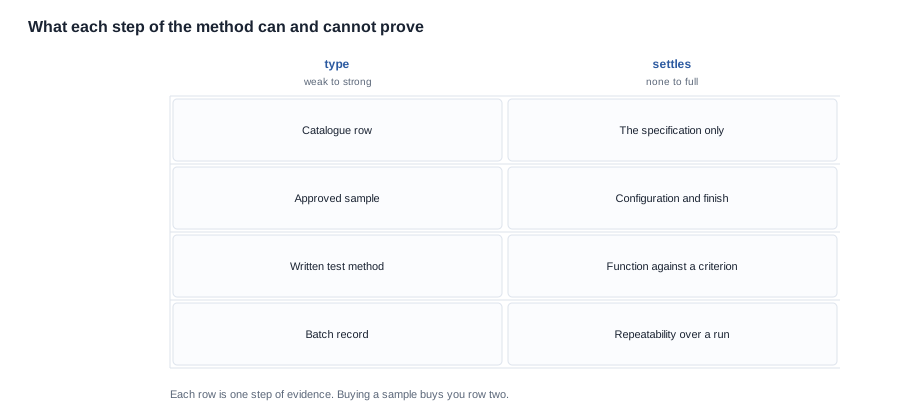
Bu matris, yöntemin dürüst bir özetidir. Numune almak ikinci satırı satın alır. Üçüncü satır için sizin yazmanız gereken bir yöntem, dördüncü satır için fabrikanın tuttuğu bir kayıt gerekir; ilk satıra ise zaten sahipsiniz. İkinci satırı atlayıp doğrudan üçüncü satıra geçen bir program, hareketli bir hedefe dayalı bir test kurmuş olur; ikinci satırda duran bir program ise yalnızca bir numune alıp bunu bir süreç olarak adlandırmıştır.
Fabrika kapısında duran yöntem
En yaygın yapısal başarısızlık, eksik bir adım değil, yanlış yere çizilmiş bir sınırdır. Yukarıdaki sekiz adım, ürünleri üreten fabrikanın içinde neler olduğunu tanımlar. Bu kategoride sonucu belirleyen önemli bir bölüm, bundan önce gerçekleşir: hücrede, camda, hoparlörde ve çipte. Bir fabrika, sekiz adımın tamamını kusursuzca uygulayabilir ve yine de belirli bir sevkiyattaki hücrenin onaylandığı tedarikçiden gelip gelmediğini size söyleyemez; çünkü fabrika zeminindeki parti kaydı, fabrikanın aldığı lotu kaydeder, hücreyi üreten üreticinin ürettiği lotu değil.
Bu nedenle fabrika kapısında duran bir yöntem, fabrikanın kontrol ettiği unsurlar bakımından tutarlılık sağlar; iç bileşenler hakkında ise hiçbir garanti vermez. Ticari sonuç belirlidir: arıza, bir üretim dizisi boyunca kayma olarak ortaya çıkar, iade verileri bu kaymanın nedenini belirleyemez ve alıcının tek çözümü düzeltme değil, kredi faturası almaktır.
Çözüm bir fabrika denetimi değildir. Çözüm, parça numarasına göre hazırlanmış, sipariş emrine eklenmiş ve her değişiklik için yazılı bir onay kuralı içeren bir bileşen listesi; ayrıca adı belirtilmiş bir alıcısı ve bildirim süresi olan bir değişiklik bildirim kanalıdır. Bu, az miktarda iş gerektirir ve kapının ötesine ulaşan tek kontroldür. Aynı gereklilik, bu serideki uygulamalı örnekte de yer alır; aynı nominal kapasitede yapılan bir değişiklik, yayımlanan hiçbir satırda görünmemiş ve bulunması altı ay sürmüştür.
Hiçbir zaman yeniden okunmayan yöntem
Bir kez yazılıp bir daha gözden geçirilmeyen yöntem, başka bir program için yazılmış bir yöntemdir. Ürün gamları, yapılandırmalar ve iki yıl önce önemli olan özellik değişir; şimdi arıza veren unsur, o zaman önemli olan unsur olmayabilir. En düşük maliyetli bakım, güncel sipariş defterine karşı planlanmış bir gözden geçirmedir: son iki üretim dizisinde hangi adımlar uygulanmadı, hangi kayıtlar mevcut olmasına rağmen tutulmuyor ve herhangi bir adım sessizce yalnızca bir formalite hâline geldi mi?
Alıcılar bunu genellikle en kötü anda, bir anlaşmazlık çıktığında ve sözleşmenin bir yıl boyunca kimsenin uygulamadığı bir süreci tanımladığı ortaya çıkar. Yarı yılda bir kez gerçekleştirilen tek sayfalık bir gözden geçirme, yöntemin en ucuz sigortasıdır.
Hiçbir zaman denetlenmeyen yöntem
Dışarıdan hiç kontrol edilmemiş bir sistem, işe yarayan bir sistem değil, etkinliği bilinmeyen bir sistemdir. Bu, alıcının sahada bulunması gerektiği anlamına gelmez. Şunu ifade eder: son bir yıl içinde, belirli bir üretim dizisine ait parti kayıtlarını ve düzeltme kayıtlarını görmek isteyen ve bunları iade verilerinin gösterdiği durumla karşılaştıran biri olmalıdır.
Bu karşılaştırma denetimdir. Parti kayıtları, şikâyet üretmeyen üretim dizilerini kapsıyor; iade verileri ise farklı bir üretim dizileri kümesini kapsıyorsa ikisi aynı program değildir ve bunlardan biri tutulmuyor. Ölçeğin uygun olduğu durumlarda dış fabrika denetiminin bu seride başka bir yerde daha ayrıntılı olarak ele alındığı unutulmamalıdır; burada vurgulanan nokta, bu adımın yöntemde bulunduğu ve varsayılmak yerine planlanması gerektiğidir.
Kalite anlaşmanızla bize göndermeniz gerekenler
Zaten bir kalite sözleşmeniz, tedarikçi değerlendirme formunuz veya numune alma planınız varsa, gönderin; sözleşmenin sekiz adımın hangilerini belirlediğini, hangilerini biçimsel bir uygulama olarak ele aldığını ve eksiklerin nerede olduğunu size söyleyelim. Bu değerlendirme ücretsizdir ve sözleşmenin, fabrikanın fiilen uyguladığı süreçle uyumlu olup olmadığını öğrenmenin en hızlı yoludur.
Böyle bir belgeniz henüz yoksa, programdaki modeller için yayımlanmış şartname seti faydalı bir başlangıç noktasıdır; çünkü hangi özelliklerin mutlak sınırlar olarak, hangilerinin ise referans birime karşı karşılaştırmalar olarak yazılması gerektiğini gösterir. Tutumumuz, ürün yapılandırmasını ve yetkinlik eksiklerini yayımlamaktır; üretim serisi boyunca ölçmediğimiz bir ürün için ise defter oranı veya verim rakamı yayımlamayacağız. Ayrıca ilk ürün kontrolünün başarılı olmasını tutarlılık iddiası olarak sunmayacağız; çünkü tek bir başarılı kontrol, tek bir birime ilişkin bir gerçektir ve tutarlılık iddiası ise bir üretim partisine ilişkin bir gerçektir.
Çerçeve kalite tutarlılığı başlığı altında, bunu taşıyan sözleşme maddeleri sözleşme kontrol listesi içinde, kabul tarafı ise sertifikasyon alıcı kontrol listesi içinde yer alıyor.
İlgili okumalar
- Nasıl yapılandırıldığı — kalite tutarlılığı
- Sözleşme maddeleri — sözleşme kontrol listesi
- Kabul tarafı — sertifikasyon alıcı kontrol listesi
Kalite sözleşmenizi gönderin; sekiz adımın hangilerini belirlediğini, hangilerini biçimsel bir uygulama olarak ele aldığını ve akıllı gözlük kalite tutarlılığının hâlâ neyi kanıtlaması gerektiğini size söyleyelim.


