
बोन कंडक्शन चश्मा तकनीक: आपकी तय की गई व्यवस्था
बोन कंडक्शन चश्मा तकनीक स्मार्ट चश्मे की गुणवत्ता नियंत्रण एक ऐसा विषय है जहाँ गुणवत्ता का प्रश्न असामान्य रूप से ठीक से तय किया गया है, लेकिन असामान्य रूप से खराब उत्तर दिया गया है। इसका कारण प्रकाशित विवरण में स्पष्ट है। प्रविष्टि 35 dB का एम्प्लिफिकेशन गेन, 200 mAh की सेल, दो घंटे या उससे कम का चार्ज समय, और लगभग सात घंटे का रनटाइम तथा Type-C चार्जिंग प्रकाशित करती है। यह न कोई मॉडल निर्दिष्ट करती है, न ही प्रमाणन की कोई स्थिति।
गेन का आँकड़ा एक सत्यापन योग्य दावा है, और इसे सत्यापित करने के लिए एक तय मापन आवश्यक है: तय इनपुट सिग्नल, ट्रांसड्यूसर से तय कप्लिंग, तय संदर्भ बिंदु और तय उपकरण। इस प्रविष्टि के लिए इनमें से एक भी प्रकाशित नहीं है। इसलिए फ़ैक्ट्री 35 dB के अनुरूप निर्माण कर सकती है, लेकिन खरीदार 35 dB की पुष्टि नहीं कर सकता, और गुणवत्ता नियंत्रण व्यवस्था को किसी शीट से पढ़ने के बजाय निर्मित करना पड़ता है।
यह निर्माण ही इस लेख का वास्तविक विषय है, क्योंकि वाणिज्यिक जोखिम इसी निर्माण में निवास करता है। जो खरीदार मान लेता है कि विनिर्देश मौजूद होने से गुणवत्ता व्यवस्था भी मौजूद है, वह इस अंतराल को दो स्थानों में से किसी एक पर पाएगा: शिपमेंट से पहले निरीक्षण में, जब लॉट किसी ऐसे स्वीकृति मानदंड को पूरा नहीं करता जिस पर सहमति नहीं हुई थी, या दूसरे उत्पादन रन में, जब संयोग से स्थिर रहा कोई प्रक्रिया अब स्थिर नहीं रहती।
तीन निष्कर्ष नोट कीजिए। पहला, इस श्रेणी में विद्युत संबंधी पंक्तियाँ सामान्य उत्पादन जाँच हैं और प्रत्येक इकाई के स्तर पर सत्यापित की जा सकती हैं। दूसरा, गेन और कप्लिंग गुणवत्ता के ऐसे चर हैं जिन्हें केवल आंतरिक संदर्भ के माध्यम से नियंत्रित किया जा सकता है, क्योंकि तुलना के लिए कोई बाहरी विधि मौजूद नहीं है। तीसरा, उस संदर्भ को बनाने की लागत कम है, लेकिन उसे न बनाने की लागत अधिक है, क्योंकि उसके बिना आपको मिलने वाला एकमात्र गुणवत्ता संकेत केवल शिकायत होती है।
चार नियंत्रण परतें और प्रत्येक क्या पकड़ सकती है
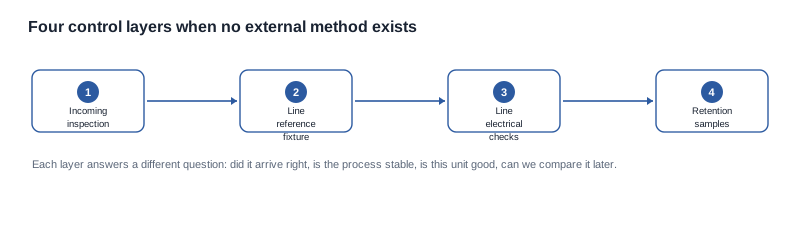
गुणवत्ता व्यवस्था कोई एक गतिविधि नहीं है। यह कई परतों का एक समूह है, जहाँ प्रत्येक परत एक अलग प्रश्न का उत्तर देती है और एक अलग प्रकार की कमी पकड़ती है। जो कार्यक्रम केवल पहली परत लागू करता है, वह केवल आविष्कि निरीक्षण कर रहा है, जो आवश्यक तो है लेकिन पूरी तरह पर्याप्त नहीं है।
पहली परत: आविष्कि निरीक्षण। क्या आया हुआ सामग्री या तैयार इकाई उसी से मेल खाती है जो मंगाया गया था — मॉडल निर्दिष्टि, विन्यास, पैकेजिंग आर्टवर्क, सेल, इंटरफ़ेस और साथ आने वाले कागज़ात? यह परत प्रतिस्थापन, ग़लत आर्टवर्क और अनुपस्थित दस्तावेज़ पकड़ती है। इसे चलाने की लागत सबसे कम है और यही वह परत है जिसे कोई भी ब्रांड सबसे अधिक छोड़ देता है, क्योंकि उसका मान लेना है कि फ़ैक्ट्री इसका प्रबंधन कर लेती है।
दूसरी परत: लाइन संदर्भ फ़िक्स्चर। क्या प्रक्रिया एक इकाई से दूसरी तक स्थिर है? यह वह परत है जिसे कम श्रेणी वाले उत्पाद को स्वयं बनाना पड़ता है, क्योंकि तुलना के लिए कोई प्रकाशित विधि मौजूद नहीं है। फ़िक्स्चर एक तय इनपुट, तय कप्लिंग स्थिति और तय संदर्भ बिंदु रखता है, इसलिए पठन दोहराने योग्य होता है, भले ही वह तीसरे पक्ष के आँकड़े से तुलनीय न हो। यह गेन को एक दावे से नियंत्रित चर में बदल देता है।
तीसरी परत: लाइन पर विद्युत जाँच। क्या यह इकाई अच्छी है? प्रकाशित पंक्तियों के अनुसार सेल का व्यवहार, चार्जिंग इंटरफ़ेस, पावर ऑन, रेडियो और पेयरिंग। ये सामान्य और तेज़ जाँच हैं, तथा केवल यही परत प्रति-इकाई पास या फ़ेल का ऐसा परिणाम देती है जो बाध्यकारी होता है।
चौथी परत: रिटेंशन नमूने और फ़ील्ड ट्रायल। क्या इसकी बाद में तुलना की जा सकती है, और क्या यह पहने वाले के संपर्क में टिका रहता है? रिटेंशन नमूने भविष्य के किसी लॉट की पहले के किसी लॉट से तुलना की अनुमति देते हैं। फ़ील्ड ट्रायल ही एकमात्र परत है जो इस तकनीक से उत्पन्न होने वाली कमी — कप्लिंग पर निर्भर शिकायत — पकड़ती है। अधिकांश कार्यक्रम यह परत इसलिए छोड़ देते हैं क्योंकि इसमें मिनटों के बजाय दिनों का समय लगता है।
प्राथमिकता तय करने का ईमानदार तरीका यह है कि देखा जाए कि इस श्रेणी में वास्तव में क्या विफल होता है। ओपन-ईयर ऑडियो प्लेटफ़ॉर्म में विफलता की प्रधानता इलेक्ट्रॉनिक्स से रहती है: खराब सेल, खराब पोर्ट, रेडियो पेयरिंग। बोन कंडक्शन प्लेटफ़ॉर्म में भी इलेक्ट्रॉनिक्स की विफलताएँ मौजूद रहती हैं और अब भी पहली तीसरी परत से नियंत्रित होती हैं, लेकिन प्रधान वाणिज्यिक जोखिम ऐसे पहने वाले का है जो अपनी अपेक्षा के अनुसार कुछ सुन नहीं पाता, और यह जोखिम केवल चौथी परत में दिखाई देता है। जो व्यवस्था ग़लत विफलता प्रोफ़ाइल के अनुसार अपने प्रयास का वज़न तय करती है, वह हर निरीक्षण पास कर जाएगी और फिर भी अपनी भेजी गई एक तिहाई इकाइयाँ लौटाएगी।
बाहरी विधि के अभाव में आंतरिक संदर्भ लिखना
यह समस्या का तकनीकी केंद्र है, और यही वह भाग है जिसे अधिकांश आपूर्तिकर्ता बातचीत अनदेखा कर देती है, क्योंकि यह एक अमूर्त विचार जैसा लगता है। यह अमूर्त नहीं है। आंतरिक संदर्भ के बिना, "गेन 35 dB है" डेटाशीट पर एक दावा है; उसके साथ, यह एक नियंत्रित प्रक्रिया है जिसमें बदलाव आ सकता है, और बदलाव का पता लगाया जा सकता है।
इस निर्माण के चार घटक हैं, और प्रत्येक को निश्चित करना होगा, क्योंकि संदर्भ का पूरा मूल्य उसी निश्चितकरण में निहित है।
एक निर्धारित इनपुट। एक स्रोत जिसमें निर्धारित स्तर, निर्धारित प्रतिबाधा और निर्धारित सिग्नल प्रकार हो, जिसे निर्धारित कनेक्टर पर लगाया गया हो। निर्धारित इनपुट स्तर के बिना गेन रीडिंग कोई संख्या नहीं है, क्योंकि एक ही एम्प्लिफ़ायर अलग-अलग इनपुट स्तरों पर अलग-अलग रीडिंग देता है। आपूर्तिकर्ता से यही विशिष्ट जानकारी भी पूछनी चाहिए, क्योंकि वास्तविक माप की आदत वाला आपूर्तिकर्ता इसके पास पहले से होगा और बिना दोबारा पूछे इसका वर्णन करेगा।
एक निर्धारित कपलिंग। मापी जा रहे उपकरण को आउटपुट दिखाने का एक दोहराने योग्य तरीका, निर्धारित स्थिति पर। इस तकनीक में कपलिंग फ़्रेम का संपर्क है, और ऐसी कपलिंग जो फ़िक्स्चर को पकड़ने के तरीके से बदलती है, रीडिंग में ऐसा फैलाव पैदा करती है जिसका इकाइयों से कोई संबंध नहीं है।
एक निर्धारित संदर्भ बिंदु। माप कहाँ लिया जाता है और किसके सापेक्ष। ऐसी रीडिंग जिसमें संदर्भ बिंदु निर्धारित नहीं है, किसी भी अन्य रीडिंग से तुलना नहीं की जा सकती, यहाँ तक कि अगले सप्ताह आपकी अपनी लाइन से ली गई रीडिंग से भी नहीं।
एक निर्धारित सीमा। डेटाशीट से नकल की गई संख्या नहीं, बल्कि फ़िक्स्चर से प्राप्त पास बैंड। सीमा इतनी कसीनी होनी चाहिए कि ड्रिफ़्ट पकड़ सके, और इतनी चौड़ी हो कि लाइन उसे बनाए रख सके बिना अच्छी इकाइयों को अस्वीकार करे। दूसरे भाग को जानने का एकमात्र तरीका है फ़िक्स्चर को वास्तविक बैच के साथ चलाकर फैलाव देखना।
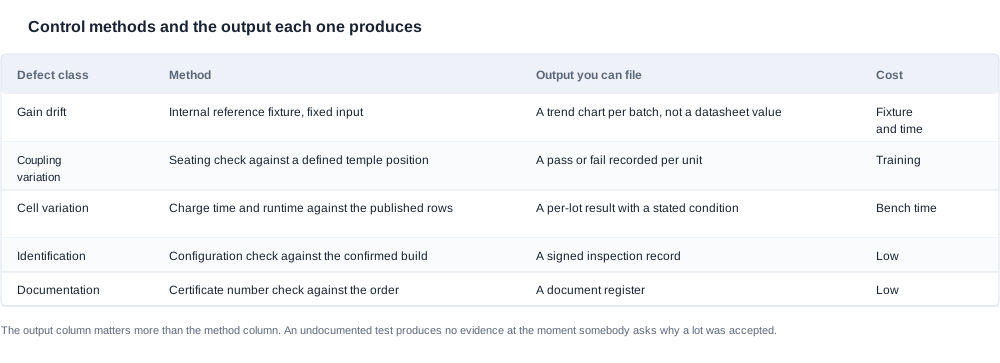
फ़िक्स्चर जो उत्पन्न करता है, वह डेटाशीट मान नहीं है। यह एक रुझान है: प्रति बैच वितरण, औसत और ड्रिफ़्ट लाइन। एक वर्ष से यह चलाने वाला आपूर्तिकर्ता आपको संख्या के बजाय चार्ट दिखा सकता है, और चार्ट ही खरीदार को स्थिर प्रक्रिया और अस्थिर प्रक्रिया में अंतर बताता है। यही अंतर है "गेन 35 dB है" और "गेन की प्रक्रिया नियंत्रण में है और यह इसके प्रमाण हैं" के बीच।
सामान्य गलती यह मान लेना है कि फ़िक्स्चर प्रमाणन चरण है, नियंत्रण चरण नहीं। जिस फ़िक्स्चर का उपयोग व्यक्तिगत इकाइयों को पास या फेल कराने के लिए किया जाता है, उसे इस तरह ट्यून किया जाएगा कि वह पास हो, और वह ड्रिफ़्ट का पता लगाना बंद कर देगा। जिस फ़िक्स्चर का उपयोग किसी प्रक्रिया की विशेषता बताने के लिए किया जाता है — निर्धारित आवृत्ति पर नमूना लेकर, चार्ट बनाकर और रुझान बनाकर — वह शिकायत बनने से बहुत पहले ड्रिफ़्ट पकड़ लेता है। दूसरे उपयोग से ही लाभ होता है।
आने वाली निरीक्षण शीट, पंक्ति दर पंक्ति
आने वाली निरीक्षण शीट वह दस्तावेज़ है जो गुणवत्ता की इच्छा को एक प्रक्रिया में बदल देता है। इस श्रेणी में इसकी एक असामान्य बात यह है कि इसकी काफ़ी सारी पंक्तियाँ जानबूझकर खाली छोड़ी गई हैं। यह छूट नहीं, बल्कि एक डिज़ाइन निर्णय है: जिस पंक्ति को पूरा नहीं किया जा सकता, उसे शीट पर दिखाई देना चाहिए ताकि वह बातचीत में बनी रहे, न कि फ़ॉर्म के दो संस्करणों के बीच गायब हो जाए।
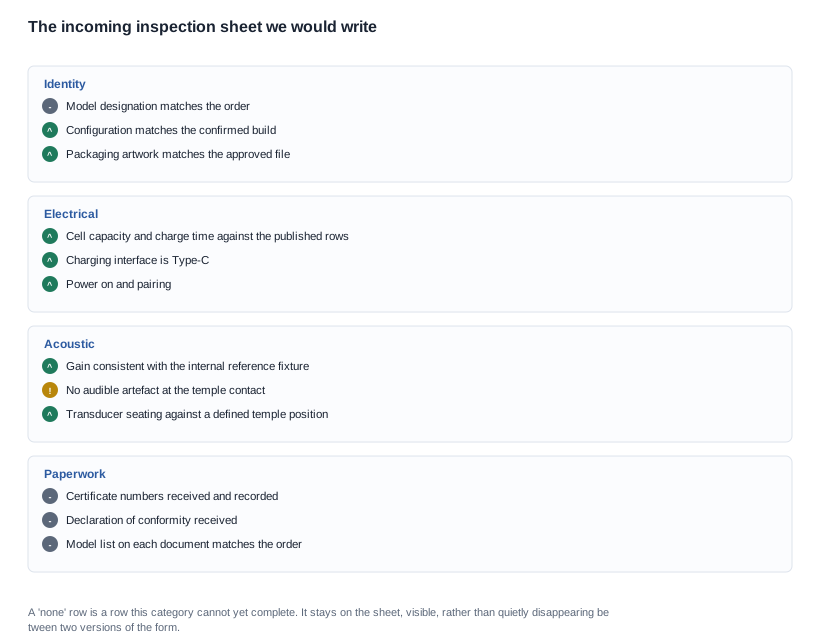
पहचान संबंधी पंक्तियाँ। क्या इकाई पर लगा मॉडल नाम आर्डर के मॉडल नाम से मेल खाता है? क्या कॉन्फ़िगरेशन पुष्ट किए गए बिल्ड से मेल खाता है, जिसमें रंग, लोगो और पैकेजिंग शामिल हैं? क्या आर्टवर्क स्वीकृत आर्टवर्क है? ऐसे श्रेणी में जहाँ प्रकाशित प्रविष्टि पर कोई मॉडल नाम नहीं होता, आर्डर में उपयोग किया गया नाम फ़ैक्ट्री SKU की निजी लेबल है। इस निजी लेबल के उससे अलग होने का जोख़िम, जो फ़ैक्ट्री भेजता है, सामान्य से अधिक है, क्योंकि कोई और इसकी निगरानी नहीं कर रहा होता।
विद्युत संबंधी पंक्तियाँ। प्रकाशित पंक्तियों के अनुसार दो घंटे या उससे कम के लिए सेल क्षमता और चार्जिंग समय; Type-C के रूप में पुष्ट चार्जिंग इंटरफ़ेस; चालू होने की स्थिति; रेडियो पेयरिंग; और लगभग सात घंटे की निर्धारित अवधि के सापेक्ष रनटाइम का प्रेक्षण, जिसमें उसकी स्थिति दर्ज की गई हो। स्थिति ही महत्वपूर्ण हिस्सा है। स्थिति दर्ज किए बिना रनटाइम का प्रेक्षण माप नहीं होता, और जो गुणवत्ता शीट "6h" दर्ज करती है, लेकिन यह नहीं बताती कि डिवाइस उस समय क्या कर रहा था, वह अंततः एक झूठी विफलता पैदा करेगी।
ध्वनिक संबंधी पंक्तियाँ। आंतरिक संदर्भ फ़िक्स्चर के अनुरूप आउटपुट। कपने के संपर्क स्थान पर सुनाई देने वाले कृत्रिम प्रभाव की अनुपस्थिति। निर्धारित कपने की स्थिति के सापेक्ष ट्रांसड्यूसर की बैठाव, जो कपलिंग चर के अनुरूप यांत्रिक जाँच है। इनमें से किसी भी से प्रकाशित संख्या नहीं निकलती, और तीनों इकाई-स्तर पर पास या फेल का परिणाम देते हैं, जिस पर फ़ैक्ट्री कार्रवाई कर सकता है।
कागज़ी काम संबंधी पंक्तियाँ। प्रमाणपत्र संख्याएँ प्राप्त, दर्ज और आर्डर के सापेक्ष जाँची गईं। अनुरूपता की घोषणा प्राप्त। प्रत्येक दस्तावेज़ पर दी गई मॉडल सूची आर्डर के सापेक्ष जाँची गई। इनमें से हर एक की वर्तमान में इस प्रविष्टि के लिए पंक्तियाँ खाली हैं, क्योंकि हमारी कैटलॉग इसके लिए कोई प्रमाणन स्थिति या मॉडल नाम प्रकाशित नहीं करती, और खाली पंक्ति जानबूझकर दी गई स्थिति है, न कि बनाई हुई।
शीट को कारगर बनाने वाली तंत्री प्रणाली लॉट रिकॉर्ड है। हर निरीक्षण से लॉट या बैच संख्या से जुड़ा रिकॉर्ड बनता है, जिसे सुरक्षित रखा जाता है। इसके बिना आने वाली निरीक्षण एक डेटासेट नहीं, बल्कि एक प्रवेश-द्वार होती है, और समस्या दूसरी बार सामने आने पर आप यह नहीं बता सकते कि वह नई समस्या है या बार-बार होने वाली।
रजिम किसके अधीन है और उसे संचालित करने की लागत क्या है
यहाँ पाठक ब्रांड की ओर से गुणवत्ता या सोर्सिंग प्रमुख है, या वह प्रोडक्ट मैनेजर है जिसे गुणवत्ता के आधार पर किसी सप्लायर को मंज़ूरी देने का निर्देश मिला है और जिसे छह पंक्तियों वाली विनिर्देश दी गई है। मुख्य कठिनाई यह है कि इस श्रेणी में "गुणवत्ता" कोई ऐसा प्रमाणपत्र नहीं है जिसे जाँचा जा सके, बल्कि ऐसी प्रक्रियाओं का समूह है जिन्हें आप निरीक्षण कर सकते हैं या स्वयं निर्मित कर सकते हैं, और यही अंतर संपूर्ण लागत तय करता है।
तीन स्वामित्व मॉडल हैं और वे एक-दूसरे के समकक्ष नहीं हैं।
सब कुछ सप्लायर के अधीन होता है। फ़ैक्ट्री फ़िक्स्चर चलाती है, लाइन पर जाँच और फ़ील्ड परीक्षण करती है, और ब्रांड परिणामों का ऑडिट करता है। ब्रांड के लिए यह सबसे सस्ता और सबसे सामान्य तरीका है। इसकी कमज़ोरी यह है कि ब्रांड का गुणवत्ता संकेत उतना ही अच्छा होता जितनी उसे प्राप्त रिपोर्टें, और फ़ैक्ट्री अपनी प्रक्रिया के बारे में जो रिपोर्टें बनाती है, वह एक पूर्वानुमेय दिशा में पक्षपाती होती हैं।
रेफ़रेंस ब्रांड के अधीन होता है। ब्रांड फ़िक्स्चर स्वयं बनाता है या बनवाता है, उसे सैंपल और रिटेंड यूनिट्स पर चलाता है और फ़ैक्ट्री के अपने आँकड़ों को चुनौती देने के लिए उपयोग करता है। इससे ब्रांड को इंजीनियरिंग समय खर्च करना पड़ता है और यही एकमात्र मॉडल है जो ब्रांड को स्वतंत्र रूप से बदलाव का पता लगाने देता है। पतली श्रेणी में यह सार्थक है, जहाँ विकल्प यह होगा कि ब्रांड के पास बिल्कुल कोई स्वतंत्र मापन न हो।
केवल स्वीकृति मानदंड ब्रांड के अधीन होते हैं। फ़ैक्ट्री प्रक्रिया चलाती है, ब्रांड मानदंड लिखता है और खरीद आदेश उन्हें बाँधता है, और ब्रांड यूनिट्स के सैंपल पर स्पॉट चेक करता है। यह सबसे सामान्य मध्यवर्ती स्थिति है और जब विफलता प्रोफ़ाइल मुख्यतः इलेक्ट्रॉनिक्स से निर्धारित हो, तब यह पर्याप्त रूप से काम करता है, जो इसे इस श्रेणी में कमज़ोर बनाता है।
संचालन लागत का आकलन करना ज़रूरी है, क्योंकि इस श्रेणी में खरीदार आमतौर पर मान लेते हैं कि गुणवत्ता आश्वासन निःशुल्क है। फ़िक्स्चर को फ़िक्स्चर होने से बहुत अधिक महत्व नहीं मिलता: यह एक जिग है, एक निर्धारित स्रोत है और इसे स्थापित करने तथा उसकी विश्वसनीयता बनाए रखने में लगने वाला इंजीनियरिंग समय है। लाइन जाँचों में प्रति यूनिट बेंच समय लगता है, और प्रति यूनिट बेंच समय एक ऐसी यूनिट लागत है जिसे या तो ब्रांड सहन करता है या फ़ैक्ट्री शामिल करती है। फ़ील्ड परीक्षण मिनटों नहीं, दिनों में होता है और इसके लिए ऐसे पहने वालों की आवश्यकता होती है जो इंजीनियरिंग टीम न हों। कागज़ी दस्तावेज़ों का सामंजस्य प्रति लॉट आधा दिन लेता है। इनमें से कोई भी बड़ी लागत नहीं है, और सभी मिलकर एक पैकेजिंग कैंपेन के पुनःमुद्रण से भी कम हैं।
बाज़ार का संदर्भ भी यहाँ महत्वपूर्ण है। हमारी कैटलॉग में पूर्ण विद्युत विवरणों सहित बारह ओपन-ईयर ऑडियो प्लेटफ़ॉर्म और ठीक एक बोन कंडक्शन प्रविष्टि प्रकाशित है। दोनों परिवारों के बीच जाने वाले खरीदार को पता चलेगा कि ओपन-ईयर सप्लायर के साथ गुणवत्ता पर चर्चा डेटाशीट्स के बारे में होती है, जबकि बोन कंडक्शन सप्लायर के साथ यही चर्चा विधियों के बारे में होती है। जो सप्लायर अपनी विधि का वर्णन कर सकता है, उसके पास गुणवत्ता प्रणाली होती है, चाहे उसने कुछ भी प्रकाशित किया हो।
उत्पादन शुरू होने के बाद रजिम का संचालन
ऐसा रजिम जो डिज़ाइन तो किया गया हो, लेकिन संचालित नहीं होता, जल्दी ही निम्न हो जाता है और यह गिरावट अंदर से अदृश्य रहती है। इसे जीवित रखने के लिए चार आदतें ज़रूरी हैं।
फ़िक्स्चर का रुझान देखें, केवल उसे दर्ज न करें। प्रत्येक बैच का चार्ट, जिसे पूरे कार्यक्रम के दौरान रखा जाता है, वह दस्तावेज़ है जो बदलाव को दृश्यमान बनाता है और ग्राहक शिकायत का उत्तर राय के बजाय संख्या से देने का कारण बनता है।
हर लॉट पर कागज़ी दस्तावेज़ों का सामंजस्य करें, तिमाही में केवल एक बार नहीं। प्रमाणपत्र, घोषणाएँ और मॉडल सूचियाँ उत्पाद के साथ बदलती हैं, और सामंजस्य से ही ऐसा बदलाव पकड़ा जाता है जिसकी सूचना नहीं दी गई थी। सामंजस्य से वर्गित लॉटों का एक तिमाह ऐसा समय होता है जिसमें कोई प्रतिस्थापन बिना किसी की जानकारी के शिप किया जा सकता था।
हर लॉट से रिटेंशन सैंपल रखें और फ़ील्ड परीक्षण जारी रखें। रिटेंशन सैंपल ही एकमात्र तरीका हैं उस प्रश्न का उत्तर देने के लिए जो आठवें महीने में आता है, जब ग्राहक कुछ ऐसा बताता है जो मौजूदा यूनिट्स में अब दिखाई नहीं देता। फ़ील्ड परीक्षण कपलिंग वेरिएबल को दृष्टि में रखता है, क्योंकि यही उसका एकमात्र मापन है जिसे प्रोडक्शन लाइन नकल नहीं कर सकती।
उत्पाद बदलने पर मानदंड दोबारा लागू करें। फ़्रेम सामग्री, टेम्पल ज्यामिति, ट्रांसड्यूसर या फ़र्मवेयर में बदलाव प्रक्रिया को बदल सकता है, बिना विनिर्देश की एक भी पंक्ति बदले। ऐसे रजिम में, जिसमें बदलाव से प्रेरित समीक्षा नहीं होती, पुराने उत्पाद को प्रमाणित करके नया उत्पाद शिप किया जाएगा।
रजिम को गुणवत्ता समझौते में शामिल करना
इस श्रेणी में व्यावसायिक चर्चा आमतौर पर यूनिट मूल्य के बारे में होती है और गुणवत्ता पर चर्चा अलग रहती है। यह पृथक्करण एक गलती है, क्योंकि गुणवत्ता संबंधी शर्तें ही वे हैं जो किसी कार्यक्रम की कुल लागत तय करती हैं।
विनिमय योग्य: नमूना मात्रा और यह मूल्यांकन इकाइयों की प्रथम ऑर्डर के विरुद्ध क्रेडिट होती हैं या नहीं; प्रति इकाई निरीक्षण और रिपोर्टिंग लागत, तथा यह कि ब्रांड का अपना आने वाला निरीक्षण फ़ैक्ट्री या ब्रांड के गोदाम में किया जाता है, क्योंकि इससे श्रम और शिपिंग दोनों की शर्तें बदल जाती हैं; रिटर्न और कारण-कोड सारांश की आवृत्ति तथा प्रारूप; उत्पादन और निरीक्षण का नमूना योजना, तथा एक लॉट से विनाशकारी या टी-डाउन जाँच के लिए कितनी इकाइयाँ ली जाती हैं; स्वीकृति मानदंडों को पूरा न करने वाले लॉट के लिए पुनः परीक्षण और पुनः कार्य की शर्तें, जिसमें दोनों दिशाओं का माल भाड़ा किसे देना है; दस्तावेज़ों और नमूनों की प्रतिधारण अवधि; तथा ट्रांसड्यूसर, फ़्रेम या ध्वनिक कॉन्फ़िगरेशन में किसी भी बदलाव से पहले सूचना देने का दायित्व, क्योंकि इनमें से प्रत्येक बदलाव माप को अमान्य बना देता है और इसलिए संदर्भ को भी अमान्य कर देता है।
जिन विषयों पर वार्ता नहीं हो सकती, और उन्हें शुरुआत में ही बताना उचित है: अनुपालन मार्ग और प्रयोगशाला क़तार की लागत, जो निश्चित लागतें हैं और प्रयोगशाला द्वारा तय किए गए समय के अनुसार लागू होती हैं, न कि ऑर्डर के आकार के अनुसार; प्रक्रिया के स्वयं के वर्णन की लागत, जो किसी दर के बजाय प्रोग्राम पर विकसित की जाने वाली निश्चित सेटअप लागत है; तथा उत्पाद की ध्वनिक प्रवृत्ति, जो ट्रांसड्यूसर और फ़्रेम से तय होती है। जो आपूर्तिकर्ता संदर्भ विधि पर चर्चा करने से इनकार करता है, वह आपको बता रहा है कि प्रक्रिया निश्चित है, और इसलिए प्रोग्राम को उसके विरुद्ध नहीं, उसके अनुसार बनाया जाना चाहिए।
सबसे अधिक महत्वपूर्ण खंड वे हैं जो साधारण-से लगते हैं। फ़िक्स्चर से प्राप्त स्वीकृति मानदंड, खरीद ऑर्डर में लिखे हुए, उनके साथ विधि संलग्न हो, ताकि स्वीकृति मानदंडों को पूरा न करने वाला कोई भी लॉट ऐसा लॉट हो जिसे ब्रांड अस्वीकार कर सके। कॉन्फ़िगरेशन बदलाव पर सूचना देने का दायित्व। दस्तावेज़ पैकेज के साथ ऑर्डर के साथ आने की आवश्यकता, बाद में नहीं। और असफल लॉट की लागत का वितरण, क्योंकि यही खंड मानदंडों को केवल सलाहकारी नहीं बल्कि बाध्यकारी बनाता है।
एक व्यावहारिक उदाहरण: संदर्भ उत्पाद के बिना पहला उत्पादन रन
अगले अनुच्छेद को इस बात के शिक्षण उदाहरण के रूप में पढ़ें कि चरण किस क्रम में रखे जाते हैं। यह किसी शिपमेंट का रिकॉर्ड नहीं है।
मान लें कि एक ब्रांड ने बोन कंडक्शन प्लेटफ़ॉर्म का नमूना लिया है, उसके पास कुछ हज़ार इकाइयों की पहली उत्पादन ऑर्डर की खरीद ऑर्डर है, और उसका अपना कोई संदर्भ उत्पाद नहीं है। ऑर्डर के अनुसार प्रकाशित विनिर्देश हैं: 35 dB प्रवर्धन लाभ, 200 mAh सेल, दो घंटे या उससे कम का चार्ज समय, लगभग सात घंटे का निर्धारित रनटाइम और Type-C चार्जिंग, जिसमें न कोई मॉडल पहचान होती है और न ही प्रमाणन की स्थिति।
पहला निर्णय पहला लॉट शिप होने से पहले संदर्भ का निर्माण करना है। ब्रांड एक फ़िक्स्चर बनवाता है: निर्धारित स्तर पर एक निर्धारित स्रोत, एक निर्धारित कप्लिंग स्थिति, एक निर्धारित संदर्भ बिंदु, और अपने पास मौजूद नमूनों से निकाला गया सीमा। यह फ़िक्स्चर नमूनों पर चलाता है और एक प्रसार प्राप्त करता है। जहाँ प्रसार अधिक होता है, वह उत्पाद के बारे में एक निष्कर्ष है, और वह उस बिंदु पर मिलता है जहाँ कार्रवाई करना अभी भी सस्ता है।
दूसरा निर्णय सीमा है, नॉमिनल मान नहीं। प्रकाशित आँकड़े को सीमा मानने के बजाय ब्रांड अवलोकित वितरण से सीमा तय करता है। यह ऐसा निर्णय लगता है जैसे समझौता हो, लेकिन वास्तव में यह मज़बूती बढ़ाता है: किसी आबादी से निकाली गई सीमा वह सीमा है जिसे उत्पादन लाइन बनाए रख सकती है, जबकि डेटाशीट से कॉपी की गई सीमा वह है जिसे पूरा करने के लिए किसी को किस्मत की आवश्यकता होती है।
तीसरा निर्णय यह है कि फ़िक्स्चर कहाँ रहेगा। ब्रांड अपने निरीक्षण स्थल पर फ़िक्स्चर चलाता है, हर लॉट से एक नमूने पर, और केवल फ़ैक्ट्री के पाठ्यांकों पर निर्भर नहीं रहता। लागत प्रति लॉट एक शिपिंग और एक बेंच समय है। लाभ यह है कि ब्रांड के पास एक स्वतंत्र आँकड़ा होता है, और यही एकमात्र बात है जो बदलाव पर चर्चा को संभव बनाती है।
चौथा निर्णय दस्तावेज़ की पंक्तियों वाला हिस्सा है, जो खाली हैं। ब्रांड प्रमाणपत्रों में उल्लिखित मॉडल पहचान माँगता है, और प्रमाणपत्र अभी उसके पास नहीं हैं। अनुमान पर आगे बढ़ने के बजाय ब्रांड दस्तावेज़ पैकेज को अंतिम भुगतान की शर्त बना देता है और खरीद ऑर्डर में मॉडल पहचान लिख देता है। लॉट शिप हो जाता है; अंतिम भुगतान रुका रहता है।
पाँचवाँ निर्णय लॉन्च से पहले फ़ील्ड परीक्षण है, बाद में नहीं। ब्रांड इस परीक्षण पहले के नमूनों के बजाय उत्पादन इकाइयों पर चलाता है, क्योंकि उत्पादन इकाइयों ही वही हैं जिनकी कॉन्फ़िगरेशन की पुष्टि हो चुकी है। इससे दो निष्कर्ष निकलते हैं: इसके परिणामस्वरूप बैठने का निर्देश बेहतर होता है, और क्विक स्टार्ट में अपेक्षित व्यवहार का भाषण पुनः लिखा जाता है। दोनों बदलाव लिस्टिंग लाइव होने से पहले किए जाते हैं, इसीलिए पहले रिटर्न का समूह बैठने की समस्या को दोहराता नहीं।
छठा निर्णय द्वितीय-क्रम के पदों से संबंधित है। ब्रांड कारण कोड के अनुसार बाँटे गए मासिक रिटर्न के सारांश की माँग करता है, और इसके साथ ही असफल लॉट के लिए रीटेस्ट तथा रीवर्क की शर्तों को पहली शिपिंग से पहले ही ऑर्डर में दर्ज करवाना चाहता है, न कि लॉट विफल होने पर उन पर सौदा-बाज़ी करना। इनमें से दूसरी शर्त प्रभावशाली है, क्योंकि इससे बदलता है कि फ़ैक्ट्री अपनी लाइन पर क्या माप रहा है।
परिणाम ऐसा कार्यक्रम है जिसकी गुणवत्ता की स्थिति विरासत में नहीं मिलती, बल्कि बनाई जाती है, और जिसके प्रमाण — एक चार्ट, कारण कोड का एक समूह, एक समन्वय, एक फ़ील्ड ट्रायल — पूरी तरह उसके अपने हैं।
हमारी गुणवत्ता की स्थिति क्या है और यह कहाँ समाप्त होती है
जिस सीमा पर हम टिके हैं: हम इस प्रविष्टि के लिए विद्युत पंक्तियाँ और गेन आंकड़ा प्रकाशित करते हैं, लेकिन मापने की विधि, संदर्भ बिंदु, सहनशीलता बैंड, दोष दर, उत्पादन या प्रमाणन की स्थिति प्रकाशित नहीं करते, क्योंकि इनमें से कोई भी जानकारी हमें नहीं दी गई है। जो खरीदार किसी गुणवत्ता दावे की जाँच करना चाहे, उसे पहले हमारा दावा जाँचना चाहिए। यहाँ जाँचने को बहुत कम कुछ है, और यही कारण है कि ऊपर दिया गया लेख पढ़ने के बजाय बनाने के बारे में है।
हम इस उत्पाद के लिए सामान्य फ़्रेम वज़न, सामान्य रनटाइम स्थिति, सामान्य गेन सहनशीलता या सामान्य विफलता दर का उल्लेख नहीं करेंगे। इसके बजाय हम खरीदार को यह बताना पसंद करेंगे, बजाय ऐसा आंकड़ा देने के जिसकी पुष्टि नहीं की जा सकती। हम उत्पाद को श्रवण सहायक यंत्र के रूप में नहीं बताएँगे और उस पर कोई चिकित्सकीय दावा भी नहीं करेंगे। अधिकतम आउटपुट क्षमता को भी ऐसे परिणाम के रूप में प्रस्तुत नहीं करेंगे जो पहनने वाले को मिलता है, क्योंकि कपलिंग ही वह चर है और कपलिंग प्रकाशित नहीं है।
हम यह बताएँगे कि कौन-सी पंक्तियाँ मौजूद हैं और कौन-सी नहीं, तथा पूरी करने के लिए सप्लायर से क्या माँगनी चाहिए। यदि आप हमें बोन कंडक्शन लॉट के लिए लिखे गए स्वीकृति मानदंड भेजते हैं, तो हम बताएँगे कि इनमें से कौन-से हमारी प्रकाशित पंक्तियाँ सीधे समर्थन कर सकती हैं, किनके लिए सप्लायर को माप करना होगा, और कौन-से एक ऐसे चर पर निर्भर हैं — कपलिंग — जिसे किसी मानदंड के रूप में उपयोग करने से पहले पहनने वालों पर स्थापित करना होगा।
अगले दो सप्ताह के लिए कार्रवाइयाँ
जनमें मौजूद नमूनों से ही संदर्भ फ़िक्स्चर शुरू करें। निर्धारित इनपुट, निर्धारित कपलिंग स्थिति, निर्धारित संदर्भ बिंदु और आपके माप के आधार पर निर्धारित सीमा। यह इस श्रेणी में उपलब्ध सबसे सस्ती गुणवत्ता निवेश है।
स्वीकृति मानदंड, संबंधित विधि के साथ, खरीद ऑर्डर में लिखें। विधि के बिना कोई मानदंड केवल चर्चा है, जबकि ऑर्डर में दर्ज मानदंड एक ऐसा मानक है जिसके लिए फ़ैक्ट्री को जवाबदेह ठहराया जा सकता है।
असंभव पंक्तियों को निरीक्षण शीट पर दिखाई रखें। प्रमाणपत्र, मॉडल सूची और ध्वनिक संदर्भ वाली पंक्तियाँ आज खाली हैं। शीट पर खाली पंक्ति एक चलती बातचीत है; लापता पंक्ति एक भूली हुई बात है।
लॉन्च से पहले उत्पादन इकाइयों पर एक फ़ील्ड ट्रायल चलाएँ। यही एकमात्र माप है जो कपलिंग को प्रभावित करता है, और यही वह स्तर है जो इस तकनीक के वास्तव में उत्पन्न होने वाली विफलता को पकड़ता है।
संदर्भ फ़िक्स्चर के पीछे की विधि कंडक्शन ऑडियो तकनीक के अंतर्गत शामिल है, फ़िट वाला चर जो कपलिंग को अस्थिर बनाता है उसकी चर्चा बोन कंडक्शन आराम और फ़िट में है, और कंपन संचारित करने वाले फ़्रेम को जिस टिकाऊपन की परिस्थिति से गुज़रना होगा, वह बोन कंडक्शन टिकाऊपन में दी गई है।
यह कहाँ से आया है
- बोन कंडक्शन ऑडियो तकनीक और उसकी सीमाएँ
- बोन कंडक्शन फ़्रेम में आराम और फ़िट
- बोन कंडक्शन उत्पादों में टिकाऊपन
- फ़ैक्ट्री संचालन में गुणवत्ता नियंत्रण
- उत्पाद श्रेणी में बोन कंडक्शन चश्मे
हमें आपके लिखे हुए स्वीकृति मानदंड भेजें और हम बताएँगे कि इनमें से कौन-से हमारी प्रकाशित पंक्तियाँ समर्थन कर सकती हैं।


