
Tecnologia de óculos por condução: o regime que você constrói
O controle de qualidade dos óculos inteligentes de tecnologia de óculos por condução é um assunto em que a questão da qualidade está formulada de maneira anormalmente boa e respondida de maneira anormalmente ruim, e o motivo está evidente na própria publicação. A entrada divulga um ganho de amplificação de 35 dB; uma bateria de 200 mAh; um tempo de carregamento de duas horas ou menos; e uma autonomia de aproximadamente sete horas e carregamento Type-C. Não divulga nenhuma designação de modelo nem posição sobre certificações.
Um valor de ganho é uma alegação verificável, e, para verificá-la, é necessária uma medição definida: um sinal de entrada definido, um acoplamento definido ao transdutor, um ponto de referência definido e um instrumento definido. Nada disso é publicado para esta entrada. Portanto, a fábrica pode produzir 35 dB, e o comprador não pode confirmar os 35 dB; o regime de controle de qualidade precisa ser construído, não lido em uma planilha.
Essa construção é o verdadeiro assunto deste artigo, porque é nela que reside o risco comercial. Um comprador que pressupõe a existência de um regime de qualidade por existir uma especificação identificará a lacuna em um de dois lugares: na inspeção pré-envio, quando o lote reprova em um critério de aceitação que ninguém acordou, ou na segunda série de produção, quando um processo que era estável por acaso deixa de ser estável.
Três conclusões a retirar. Primeira: as verificações elétricas desta categoria são verificações de produção comuns e podem ser realizadas em cada unidade. Segunda: o ganho e o acoplamento são variáveis de qualidade que só podem ser controladas por meio de uma referência interna, pois não existe método externo para comparação. Terceira: o custo de construir essa referência é baixo, mas o custo de não construí-la não é, porque, sem ela, o único sinal de qualidade que se recebe é uma reclamação.
As quatro camadas de controle e o que cada uma pode detectar
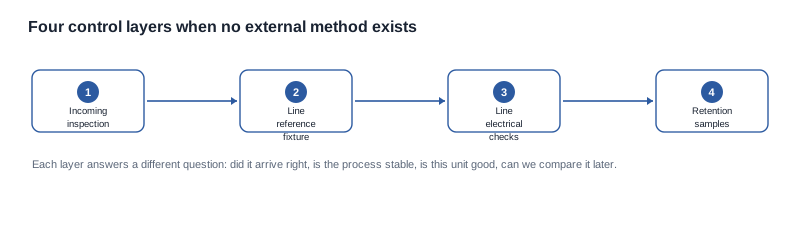
Um regime de qualidade não é uma única atividade. É um conjunto de camadas, cada uma respondendo a uma pergunta diferente e detectando uma classe diferente de defeito. Um programa que implemente apenas a primeira camada estará fazendo inspeção de recebimento, o que é necessário, mas manifestamente insuficiente.
Camada um: inspeção de recebimento. O material ou a unidade acabada que chegou corresponde ao que foi pedido — designação do modelo, configuração, arte da embalagem, bateria, interface e documentação acompanhante? Esta camada detecta substituições, artes incorretas e documentos ausentes. É a camada mais barata de executar e a que uma marca que pressupõe que a fábrica se encarrega dela tem mais probabilidades de omitir.
Camada dois: dispositivo de referência da linha. O processo é estável de uma unidade para outra? Esta é a camada que uma categoria pouco consolidada precisa construir por si mesma, pois não existe método publicado para comparação. Um dispositivo de referência mantém um input definido, uma posição de acoplamento definida e um ponto de referência definido, de modo que a leitura é repetível, embora não seja comparável a um valor de terceiros. Ele converte o ganho de uma afirmação em uma variável controlada.
Camada três: verificações elétricas na linha. Esta unidade está boa? Comportamento da bateria em comparação com os dados publicados, interface de carregamento, ligar, rádio e pareamento. São verificações comuns e rápidas, e esta é a única camada que produz um resultado obrigatório de aprovação ou reprovação por unidade.
Camada quatro: amostras de retenção e teste em campo. É possível fazer uma comparação posteriormente, e o produto resiste ao contato com um usuário? As amostras de retenção permitem comparar um lote futuro com um lote anterior. O teste em campo é a única camada que detecta o defeito que essa tecnologia realmente produz — a reclamação dependente do acoplamento —, e é a camada que a maioria dos programas omite porque exige dias, não minutos.
A maneira honesta de definir prioridades baseia-se nos pontos em que a categoria realmente falha. Em uma plataforma de áudio de ouvido aberto, o perfil de falhas é dominado pela eletrônica: baterias mortas, portas defeituosas e pareamento de rádio. Em uma plataforma de condução óssea, as falhas eletrônicas ainda existem e continuam sendo tratadas pelas camadas um e três, mas o risco comercial dominante é o usuário não ouvir o que esperava, e esse risco só é visível na camada quatro. Um regime que pondera seus esforços conforme um perfil de falhas incorreto reprovará todas as inspeções e ainda devolverá um terço das unidades enviadas.
Como escrever uma referência interna quando não existe método externo
Este é o centro técnico do problema, e é a parte que a maioria das conversas com fornecedores omite porque parece abstrata. Não é abstrata. Sem uma referência interna, «o ganho é de 35 dB» é uma alegação em uma ficha técnica; com ela, trata-se de um processo controlado que pode suffers deriva, e a deriva pode ser detectada.
A construção tem quatro componentes, e cada um precisa ser fixado com precisão, pois todo o valor da referência está nessa fixação.
Uma entrada definida. Uma fonte com nível declarado, impedância declarada e tipo de sinal declarado, aplicada em um conector indicado. Sem um nível de entrada declarado, uma leitura de ganho não é um número, porque o mesmo amplificador produz leituras diferentes em níveis de entrada diferentes. Este também é o aspecto específico que se deve questionar a um fornecedor, pois um fornecedor com uma verdadeira cultura de medição já terá esse dado e o descreverá sem que seja necessário perguntar duas vezes.
Um acoplamento definido. Uma forma reproduzível de apresentar a saída ao que estiver sendo medido, em uma posição reproduzível. Nesta tecnologia, o acoplamento é o contato com a armação, e um acoplamento que varia conforme a forma de segurar o dispositivo de teste provoca uma dispersão nas leituras que não tem relação com as unidades.
Um ponto de referência definido. Onde a medição é realizada e com base em quê. Uma leitura sem ponto de referência declarado não pode ser comparada com nenhuma outra, inclusive com uma leitura da sua própria linha na semana seguinte.
Um limite definido. Uma faixa de aprovação derivada do dispositivo de teste, não um número copiado de uma folha de especificações. O limite deve ser rigoroso o suficiente para detectar desvios e tolerante o suficiente para que a linha de produção consiga mantê-lo sem rejeitar unidades boas. A única forma de saber a segunda parte é executar o dispositivo de teste com um lote real e observar a dispersão.
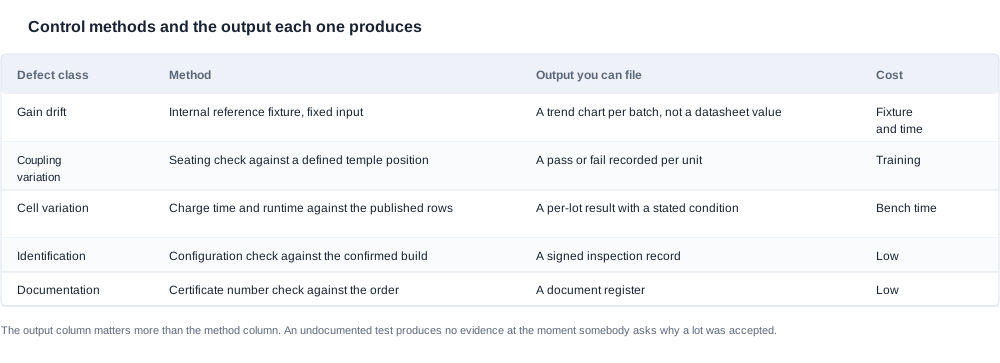
O que o dispositivo de teste produz não é um valor de folha de especificações. É uma tendência: uma distribuição por lote, uma média e uma linha de desvio. Um fornecedor que realiza esse processo há um ano pode apresentar um gráfico em vez de um número, e é o gráfico que permite ao comprador distinguir um processo estável de um processo errático. Essa é a diferença entre "o ganho é 35 dB" e "o processo de ganho está sob controle e esta é a evidência".
O erro comum é tratar o dispositivo de teste como uma etapa de certificação, e não como uma etapa de controle. Um dispositivo de teste usado para aprovar ou reprovar unidades individuais será ajustado para aprovar, e deixará de detectar desvios. Um dispositivo de teste usado para caracterizar um processo — com amostras analisadas em uma frequência declarada, registradas em gráficos e acompanhadas ao longo do tempo — detecta desvios muito antes que se tornem uma reclamação. É esse segundo uso que gera retorno.
A folha de inspeção de recebimento, linha por linha
A folha de inspeção de recebimento é o documento que transforma uma intenção de qualidade em um procedimento. Nesta categoria, ela é incomum por ter um número significativo de linhas deliberadamente vazias. trata-se de uma decisão de projeto, não de uma falha: uma linha que não pode ser preenchida deve permanecer visível na folha, para continuar em discussão, em vez de desaparecer entre duas versões do formulário.
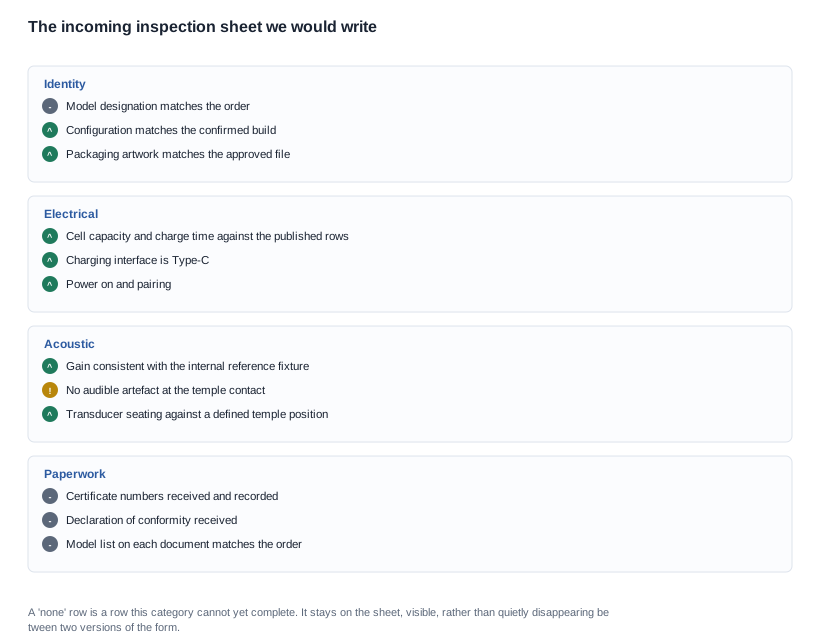
Linhas de identificação. A designação do modelo na unidade corresponde à designação do pedido? A configuração corresponde à montagem confirmada, incluindo cor, logotipo e embalagem? A arte é a arte aprovada? Em uma categoria em que o anúncio publicado não traz designação de modelo, a designação usada no pedido é uma marca privada para um SKU da fábrica. O risco de essa marca privada se desviar do que a fábrica realmente envia é maior do que o habitual, porque mais ninguém está acompanhando.
Linhas elétricas. Capacidade da célula e tempo de carregamento, confrontados com as linhas publicadas de duas horas ou menos; interface de Carregamento confirmada como Type-C; funcionamento; pareamento de rádio; e uma observação da autonomia diante do valor nominal aproximado de sete horas, com a condição registrada. A condição é a parte que importa. Uma observação de autonomia sem uma condição definida não é uma medição, e uma folha de qualidade que registra "6h" sem registrar o que o dispositivo estava fazendo acabará produzindo uma falha indevida.
Linhas acústicas. Saída consistente com o dispositivo de teste interno de referência. Ausência de artefato audível no contato na têmpora. Posicionamento do transdutor em relação a uma posição definida da têmpora, que corresponde à verificação mecânica da variável de acoplamento. Nenhum desses itens produz um número publicado, mas todos produzem uma aprovação ou reprovação por unidade sobre a qual a fábrica pode agir.
Linhas de documentação. Números de certificado recebidos, registrados e conferidos com o pedido. Declaração de conformidade recebida. Lista de modelos de cada documento conferida com o pedido. Todos esses campos estão vazios atualmente para este item, porque o nosso catálogo não publica status de certificação nem designação de modelo. Uma linha vazia representa o estado real, e não um estado inventado.
O mecanismo que faz a folha funcionar é o registro de lote. Toda inspeção gera um registro vinculado a um número de lote ou lote de produção, e esse registro é mantido. Sem ele, a inspeção de recebimento é apenas uma barreira de entrada, e não um conjunto de dados. Na segunda vez em que um problema aparece, não é possível determinar se se trata de um problema novo ou recorrente.
De quem é o regime e quanto custa operá-lo
O leitor aqui é um responsável de qualidade ou compras do lado da marca, ou um gestor de produtos que recebeu a instrução de aprovar um fornecedor com base na qualidade e lhe foi handed uma especificação de seis linhas. A dificuldade específica é que a "qualidade" nesta categoria não é um certificado que possa ser verificado, mas um conjunto de processos que podem ser inspecionados ou construídos, e essa distinção determina todo o custo.
Existem três modelos de responsabilidade, e não são equivalentes.
O fornecedor é responsável por tudo. A fábrica executa o ensaio, a linha realiza as verificações e o teste em campo, e a marca audita os resultados. Esta é a opção mais barata para a marca e a mais comum. A sua fraqueza é que o sinal de qualidade da marca só é tão fiável quanto os relatórios que recebe, e os relatórios que uma fábrica produz sobre o seu próprio processo são enviesados numa direção previsível.
A marca é responsável pela referência. A marca constrói ou contrata o ensaio, executa-o em amostras e unidades retidas e utiliza-o para contestar os dados da própria fábrica. Isso consome tempo de engenharia da marca e é o único modelo que lhe permite detetar desvios de forma independente. Vale a pena numa categoria ainda pouco consolidada, em que a alternativa é não ter qualquer medição independente.
A marca é responsável apenas pelos critérios de aceitação. A fábrica executa o processo, a marca redige os critérios e a ordem de compra vincula-os, e a marca realiza uma verificação pontual numa amostra de unidades. Esta é a posição intermédia mais comum e funciona suficientemente bem quando o perfil de falhas é dominado pela eletrónica, razão pela qual desempenho mal nesta categoria.
O custo de operação vale a pena ser estimado, porque os compradores nesta categoria tendem a pressupor que a garantia da qualidade é gratuita. O ensaio é um ensaio: um gabarito, uma fonte definida e o tempo de engenharia necessário para o configurar e manter fidedigno. As verificações de linha correspondem ao tempo de bancada por unidade, e esse tempo de bancada por unidade é um custo unitário que a marca absorve ou que a fábrica inclui no preço. O teste em campo demora dias, não minutos, e exige pessoas que utilizem os óculos e não pertençam à equipa de engenharia. A reconciliação da documentação demora meio dia por lote. Nenhum destes elementos é elevado e, no conjunto, todos custam menos do que uma campanha de embalagem reeditada.
O contexto do mercado também importa aqui. O nosso catálogo publica doze plataformas de áudio de ouvido aberto com todos os detalhes elétricos de cada uma e exatamente uma entrada de condução óssea. Um comprador que passe de uma família para a outra concluirá que a conversa sobre qualidade com um fornecedor de áudio de ouvido aberto é uma conversa sobre fichas técnicas, enquanto a mesma conversa com um fornecedor de condução óssea é uma conversa sobre métodos. O fornecedor que consegue descrever o seu método tem um sistema de qualidade, tenha ou não publicado alguma coisa.
Operar o regime depois do início da produção
Um regime que é desenhado, mas não operated, degrada-se rapidamente, e essa degradação é invisível de dentro. Quatro hábitos mantêm-no ativo.
Acompanhar a evolução do ensaio, não apenas registá-lo. Um gráfico por lote, mantido durante todo o ciclo do programa, é o artefacto que torna os desvios visíveis e permite responder a uma reclamação de cliente com um número em vez de uma opinião.
Reconciliar a documentação em todos os lotes, não uma vez por trimestre. Os certificados, as declarações e as listas de modelos mudam com o produto, e a reconciliação é o que deteta uma alteração que não foi comunicada. Um trimestre de lotes não reconciliados é um trimestre durante o qual uma substituição poderia ter sido expedida sem que ninguém notasse.
Conservar amostras de retenção de todos os lotes e manter o teste em campo em curso. As amostras de retenção são a única forma de responder a uma questão que surge no oitavo mês, quando um cliente relata algo que as unidades atuais já não apresentam. O teste em campo é o que mantém a variável de acoplamento visível, porque é a única medição desta que uma linha de produção não consegue falsificar.
Reexecutar os critérios quando o produto muda. Uma alteração ao material da armação, à geometria das hastes, ao transdutor ou ao firmware pode deslocar o processo sem alterar uma única linha da especificação. Um regime sem uma revisão desencadeada por alterações certificará o produto antigo e expedirá o novo.
Integrar o regime num acordo de qualidade
A conversa comercial nesta categoria costuma incidir sobre o preço unitário, e a conversa sobre qualidade costuma ser separada. Essa separação é um erro, porque são as cláusulas de qualidade que determinam o custo total de um programa.
Negociável: a quantidade da amostra e se as unidades de avaliação são abatidas na primeira encomenda; o custo de inspeção e relatório por unidade, e se a inspeção de entrada da própria marca é realizada na fábrica ou no armazém da marca, o que altera tanto a mão de obra como as condições de envio; a frequência e o formato do resumo de devoluções e causas; o plano de produção e inspeção de amostras, e quantas unidades são retiradas de um lote para verificações destrutivas ou de desmontagem; as condições de reteste e retrabalho para um lote que não cumpre os critérios de aceitação, incluindo quem paga o frete nas duas direções; o período de retenção da documentação e das amostras; e a obrigação de notificação antes de qualquer alteração ao transdutor, à armação ou à configuração acústica, uma vez que cada uma delas invalida uma medição e, por consequência, invalida a referência.
Não negociável, e vale a pena dizer desde o início: o custo da via de Conformidade e da fila do laboratório, que são custos fixos e um tempo decorrido determinados pelo laboratório, e não pelo volume da encomenda; a caracterização do próprio processo, que é um custo fixo de preparação amortizado ao longo do programa, e não uma tarifa; e o comportamento acústico do produto, que é determinado pelo transdutor e pela armação. Um fornecedor que se recusa a discutir o método de referência está a indicar que o processo é fixo, e o programa deve ser estruturado em conformidade com essa realidade, e não contra ela.
As cláusulas com maior impacto são as mais aborrecidas. Os critérios de aceitação do equipamento de ensaio, consIGNados na ordem de compra, com o método anexado, para que um lote reprovado seja um lote que a marca pode recusar. A obrigação de notificação sobre alterações de configuração. A exigência de que o pacote documental chegue com a encomenda, e não posteriormente. E a alocação dos custos de um lote reprovado, porque essa cláusula é o que torna os critérios vinculativos, e não meramente informativos.
Um caso prático: uma primeira série de produção sem produto de referência
Leia o trecho seguinte como um exemplo didático da sequência das etapas. Não é um registo de uma remessa.
Considere uma marca que amostrou uma plataforma de condução óssea, possui uma ordem de compra para uma primeira série de produção de algumas milhares de unidades e não tem um produto de referência próprio. A especificação publicada para a encomenda é um ganho de amplificação de 35 dB, uma célula de 200 mAh, um tempo de carregamento de duas horas ou menos, uma autonomia nominal de cerca de sete horas e carregamento Type-C, sem designação de modelo e sem estado de certificação.
A primeira decisão é criar a referência antes de o primeiro lote ser expedido. A marca encomenda um equipamento de ensaio: uma fonte definida a um nível indicado, uma posição de acoplamento definida, um ponto de referência indicado e um limite derived das amostras de que dispõe. Aplica o equipamento de ensaio às amostras e obtém uma dispersão. Quando a dispersão é elevada, isso constitui um achado sobre o produto, identificado no momento em que ainda é possível agir de forma económica.
A segunda decisão é o limite, e não o valor nominal. Em vez de aceitar o valor publicado como limite, a marca define o limite a partir da distribuição observada. Esta é uma decisão que parece um compromisso, mas que efetivamente fortalece o processo: um limite derivado de uma população é um limite que a linha de produção consegue cumprir, enquanto um limite copiado de uma ficha técnica é um limite que alguém tem de ter sorte para alcançar.
A terceira decisão é onde fica o equipamento de ensaio. A marca utiliza o equipamento de ensaio no seu próprio ponto de inspeção, numa amostra de cada lote, e não depende exclusivamente das leituras da fábrica. O custo corresponde a um envio e a um tempo de bancada por lote. A vantagem é que a marca dispõe de um valor independente, que é a única condição que permite ter uma conversa sobre desvios.
A quarta decisão são as linhas documentais, que ficam em branco. A marca solicita a designação de modelo indicada nos certificados, mas ainda não os tem em seu poder. Em vez de avançar com base numa suposição, a marca condiciona o pagamento final à entrega do pacote documental e consagra a designação do modelo na ordem de compra. O lote é expedido; o pagamento final fica pendente.
A quinta decisão é o ensaio de campo antes do lançamento, e não depois. A marca realiza o ensaio nas unidades de produção, e não nas amostras anteriores, porque são as unidades de produção que têm a configuração confirmada. Duas conclusões resultam do ensaio: as instruções de colocação são melhoradas e a linguagem relativa ao comportamento esperado no guia rápido é reescrita. Ambas as alterações são feitas antes de a página do produto ficar disponível, razão pela qual o primeiro conjunto de devoluções não reproduz o problema de colocação.
A sexta decisão diz respeito aos termos de segunda ordem. A marca solicita um resumo mensal de devoluções, discriminado por código de causa, e quer que os termos de reteste e retrabalho de um lote reprovado sejam incluídos no pedido antes do primeiro envio, em vez de serem negociados quando o lote falha. O segundo desses pontos é o que tem efeito, pois altera o que a fábrica mede na sua própria linha de produção.
O resultado é um programa cuja posição de qualidade é construída, não herdada, e cujas evidências — um gráfico, um conjunto de códigos de causa, uma reconciliação, um ensaio de campo — são integralmente próprias.
Qual é a nossa posição de qualidade e onde ela termina
O limite que mantemos: publicamos as linhas elétricas e o valor de ganho desta entrada, mas não publicamos um método de medição, um ponto de referência, uma faixa de tolerância, uma taxa de defeitos, uma produção ou um estado de certificação, porque nenhum desses elementos nos foi fornecido. Um comprador que verifica uma declaração de qualidade deve poder verificar primeiro as nossas, e há muito pouco aqui para verificar — exatamente por isso que o artigo acima trata de construir, e não de ler.
Não vamos apresentar um peso típico de armação, uma condição típica de autonomia, uma tolerância típica de ganho ou uma taxa de falha típica para este produto. Preferimos informar isso ao comprador a oferecer um valor que não pode ser verificado. Não descreveremos o produto como um aparelho auditivo nem faremos qualquer alegação médica a respeito dele. Também não apresentaremos uma capacidade máxima de saída como o resultado obtido por quem o utiliza, porque o acoplamento é a variável e os dados de acoplamento não são publicados.
O que faremos é informar quais linhas existem e quais não existem, e o que pedir ao fornecedor para completá-las. Se enviar os critérios de aceitação que elaborou para um lote de condução óssea, diremos quais deles podem ser sustentados diretamente pelas nossas linhas publicadas, quais exigem uma medição que o fornecedor terá de realizar e quais dependem de uma variável — o acoplamento — que precisa ser estabelecida em pessoas que usam o produto antes de poder ser utilizada como critério.
Ações para as próximas duas semanas
Comece o dispositivo de referência com as amostras que já tem. Uma entrada declarada, uma posição de acoplamento declarada, um ponto de referência declarado e um limite derivado do que medir. É o investimento de menor custo em qualidade disponível nesta categoria.
Inclua os critérios de aceitação no pedido de compra, anexando o método. Um critério sem método é uma discussão, enquanto um critério no pedido é uma norma à qual a fábrica pode ser responsabilizada.
Mantenha visíveis na folha de inspeção as linhas impossíveis. As linhas de certificação, as linhas da lista de modelos e as linhas de referência acústica estão vazias hoje. Uma linha vazia numa folha representa uma negociação em curso; uma linha ausente é simplesmente esquecida.
Realize um ensaio de campo com unidades de produção antes do lançamento. É a única medição que envolve o acoplamento e a camada que deteta a falha efetivamente produzida por esta tecnologia.
O método por trás do dispositivo de referência éabolicado em tecnologia de áudio por condução, a variável de ajuste que torna o acoplamento instável é discutida em conforto e ajuste de óculos de condução óssea, e o regime de durabilidade que uma armação transmissora de vibrações tem de suportar está em durabilidade de óculos de condução óssea.
Origem das informações
- Tecnologia de áudio por condução e seus limites
- Conforto e ajuste em armações com condução óssea
- Durabilidade em produtos de condução óssea
- Controlo de qualidade numa operação de fábrica
- Óculos de condução óssea na gama
Envie-nos os critérios de aceitação que elaborou e diremos quais deles podem ser sustentados pelas nossas linhas publicadas.


