
Tehnologia ochelarilor cu conducție osoasă: regimul pe care îl construiești
Tehnologia ochelarilor cu conducție osoasă, calitatea ochilor inteligenți și controlul calității reprezintă un subiect în care întrebarea privind calitatea este formulată neobișnuit de bine și răspunsul este neobișnuit de slab, iar motivul se află chiar în forma poziției publicate. Intrarea publică un câștig de amplificare de 35 dB; o celulă de 200 mAh; un timp de încărcare de două ore sau mai puțin; și o durată de funcționare de aproximativ șapte ore și Încărcare Type-C Nu publică nicio denumire de model și nicio poziție privind certificarea.
Valoarea câștigului este o afirmație verificabilă, iar pentru a o verifica ai nevoie de o măsurătoare definită: un semnal de intrare definit, un cuplaj definit la traductor, un punct de referință definit și un instrument definit. Niciunul dintre acestea nu este publicat pentru această intrare. Așadar, fabrica poate produce la 35 dB, iar cumpărătorul nu poate confirma 35 dB, iar regimul de control al calității trebuie construit, nu citit dintr-o fișă.
Această construcție este subiectul efectiv al articolului, deoarece în construcție se află riscul comercial. Un cumpărător care presupune că există un regim de calitate pentru că există o specificație va descoperi lacuna într-unul dintre două locuri: la inspecția înainte de expediție, când lotul nu respectă un criteriu de acceptare asupra căruia nimeni nu a căzut de acord, sau la a doua rundă de producție, când un proces care a fost stabil în mod accidental nu mai este stabil.
Trei concluzii de reținut. Prima, rândurile electrice din această categorie sunt verificări obișnuite de producție și pot fi verificate pentru fiecare unitate. A doua, câștigul și cuplajul sunt variabile de calitate care pot fi controlate numai printr-o referință internă, deoarece nu există nicio metodă externă cu care să fie comparate. A treia, costul construirii acelei referințe este mic, iar costul neconstruirii ei nu este, deoarece fără ea singurul semnal de calitate pe care îl vei primi vreodată este o reclamație.
Cele patru straturi de control și ce pot detecta fiecare
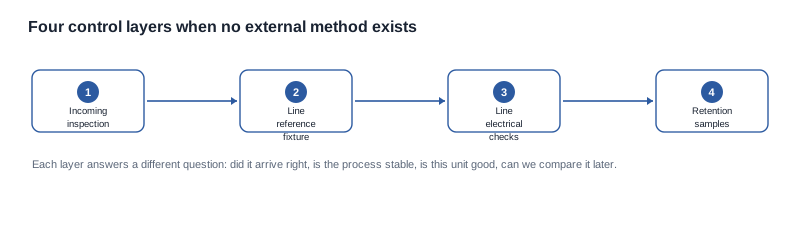
Un regim de calitate nu este o singură activitate. Este un set de straturi, fiecare răspunzând unei întrebări diferite și fiecare detectând o categorie diferită de defecte. Un program care implementează numai primul strat realizează inspecția materialelor de intrare, care este necesară și departe de suficientă.
Stratul întâi: inspecția materialelor de intrare. Materialul sau unitatea finită care a sosit corespunde ceea ce a fost comandat — denumirea modelului, configurația, grafica ambalajului, celula, interfața și documentația însoțitoare? Acest strat detectează substituirea, grafica incorectă și documentele lipsă. Este cel mai ieftin strat de desfășurat și cel mai probabil să fie omis de o marcă care presupune că fabrica se ocupă de el.
Stratul al doilea: dispozitivul de referință de pe linia de producție. Procesul este stabil de la o unitate la alta? Acesta este stratul pe care o categorie cu o bază tehnică redusă trebuie să îl construiască singură, deoarece nu există nicio metodă publicată cu care să fie comparat. Un dispozitiv de referință menține un semnal de intrare definit, o poziție de cuplaj definită și un punct de referință definit, astfel încât citirea este repetabilă, chiar dacă nu poate fi comparată cu o valoare a unei părți terțe. Transformă câștigul dintr-o afirmație într-o variabilă controlată.
Stratul al treilea: verificările electrice pe linia de producție. Este această unitate bună? Comportamentul celulei față de rândurile publicate, interfața de încărcare, pornirea, radioul și asocierea. Acestea sunt verificări obișnuite și rapide și sunt singurul strat care produce pentru fiecare unitate o decizie de acceptare sau respingere cu caracter obligatoriu.
Stratul al patrulea: probele de retenție și testul în teren. Unitatea poate fi comparată ulterior și rezistă la utilizarea de către un purtător? Probele de retenție permit compararea unui lot viitor cu unul anterior. Testul în teren este singurul strat care detectează defectul pe care această tehnologie îl produce efectiv — reclamația dependentă de cuplaj — și este stratul pe care cele mai multe programe îl omit, deoarece necesită zile, nu minute.
Modul onest de stabilire a priorităților este în funcție de defectele reale ale categoriei. Într-o platformă de audio cu ureche liberă, profilul defectelor este dominat de electronică: celule moarte, porturi defecte și asocieri radio deficitare. Într-o platformă de conducere osoasă, defectele electronice există în continuare și sunt în continuare gestionate de straturile întâi și al treilea, dar riscul comercial dominant este purtătorul care nu aude ceea ce se aștepta să audă, iar acest risc este vizibil numai în stratul al patrulea. Un regim care își distribuie eforturile în funcție de un profil greșit al defectelor va trece fiecare inspecție și va returna totuși o treime dintre unitățile expediate.
Redactarea unei referințe interne atunci când nu există nicio metodă externă
Acesta este centrul tehnic al problemei și este partea pe care majoritatea discuțiilor cu furnizorii o omit, deoarece pare abstractă. Nu este abstractă. Fără o referință internă, „câștigul este de 35 dB” este o afirmație dintr-o fișă de date; cu o referință, devine un proces controlat, care poate deriva, iar deriva poate fi detectată.
Construcția are patru componente, iar fiecare trebuie stabilită precis, deoarece întreaga valoare a referinței rezidă în această stabilire.
O intrare definită. O sursă cu un nivel declarat, o impedanță declarată și un tip de semnal declarat, aplicată la un conector specific. Fără un nivel de intrare declarat, o valoare a câștigului nu este un număr, deoarece același amplificator produce valori diferite la niveluri de intrare diferite. Acesta este și aspectul precis pe care trebuie să-l solicitați unui furnizor, deoarece un furnizor cu adevăratele obiceiuri de măsurare va avea deja unul și îl va descrie fără să mai fie întrebat de două ori.
O cuplare definită. O metodă repetabilă de a prezenta ieșirea dispozitivului măsurat, într-o poziție repetabilă. În această tehnologie, cuplarea este contactul cu rama, iar o cuplare care variază în funcție de modul în care este ținut dispozitivul de testare produce o dispersie a valorilor care nu are nicio legătură cu unitățile de măsură.
Un punct de referință definit. Locul în care se efectuează măsurarea și față de ce se face aceasta. O valoare fără un punct de referință declarat nu poate fi comparată cu nicio altă valoare, inclusiv cu una de pe propria linie de producție în săptămâna următoare.
O limită definită. O bandă de trecere derivată din dispozitivul de testare, nu un număr copiat dintr-o fișă de date tehnice. Limita ar trebui să fie suficient de strictă pentru a detecta deviațiile și suficient de generoasă pentru ca linia de producție să o poată respecta fără să respingă unități bune, iar singurul mod de a cunoaște cea de-a doua parte este de a rula dispozitivul de testare pe un lot real și de a analiza dispersia.
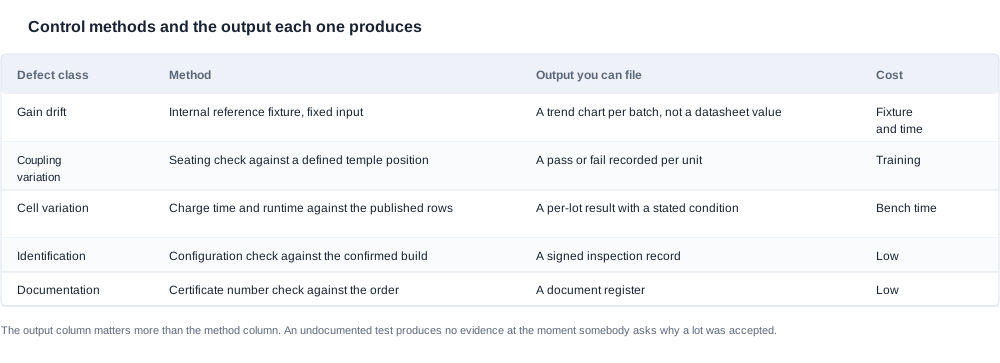
Ceea ce produce dispozitivul de testare nu este o valoare dintr-o fișă de date tehnice, ci o tendință: o distribuție pe loturi, o medie și o linie de deviație. Un furnizor care desfășoară acest proces de un an vă poate prezenta un grafic, nu doar un număr, iar graficul permite unui cumpărător să distingă un proces stabil de unul neregulat. Aceasta este diferența dintre „câștigul este de 35 dB” și „procesul câștigului este sub control, iar aceasta este dovada”.
Greșeala frecventă este de a trata dispozitivul de testare ca pe un pas de certificare, nu ca pe un pas de control. Un dispozitiv de testare folosit pentru a accepta sau respinge unități individuale va fi reglat astfel încât să le accepte și va înceta să detecteze deviațiile. Un dispozitiv de testare folosit pentru caracterizarea unui proces — eșantionat la o frecvență declarată, reprezentat grafic și urmărit în timp — detectează deviațiile cu mult înainte de a deveni reclamații. A doua utilizare este cea care aduce beneficii.
Fișa de inspecție a mărfurilor recepționate, rând cu rând
Fișa de inspecție a mărfurilor recepționate este documentul care transformă intenția de control al calității într-o procedură și, în această categorie, are particularitatea că un număr semnificativ de rânduri ale sale sunt lăsate intenționat goale. Aceasta este o decizie de proiectare, nu o omisiune: un rând care nu poate fi completat ar trebui să fie vizibil pe fișă pentru a rămâne în discuție, nu să dispară între două versiuni ale formularului.
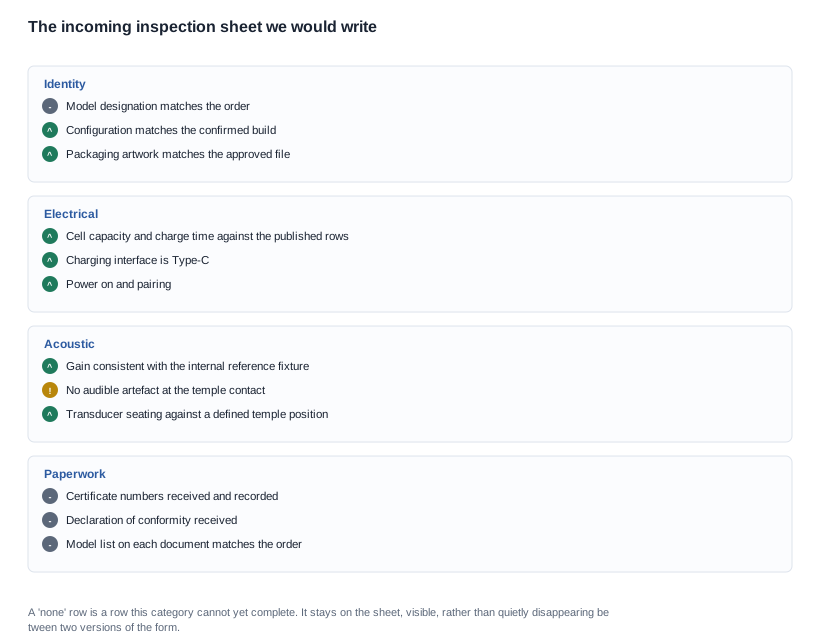
Rânduri de identificare. Denumirea modelului de pe unitate corespunde denumirii din comandă? Configurația corespunde configurației confirmate, inclusiv culoarea, siglul și ambalajul? Materialul grafic este cel aprobat? Într-o categorie în care intrarea publicată nu conține nicio denumire de model, denumirea utilizată în comandă este o marcă privată pentru un SKU de fabrică, iar riscul ca această marcă privată să devină diferită de ceea ce livrează fabrica este mai mare decât de obicei, deoarece nimeni altcineva nu o verifică.
Rânduri electrice. Capacitatea celulei și timpul de încărcare, comparate cu rândurile publicate de două ore sau mai puțin; interfața de încărcare confirmată ca Type-C; alimentarea cu energie; asocierea radio; și observarea duratei de funcționare, comparată cu valoarea nominală de aproximativ șapte ore, cu starea înregistrată. Starea este partea importantă. O observație privind durata de funcționare, fără o stare specificată, nu este o măsurătoare, iar o fișă de calitate care înregistrează „6h” fără să precizeze ce făcea dispozitivul va ajunge, în cele din urmă, să producă un eșec fals.
Rânduri acustice. Ieșire conformă cu dispozitivul intern de referință. Absența unui artefact auditiv la contactul cu tâmpla. Poziționarea traductorului în raport cu o poziție definită a tâmplei, care reprezintă verificarea mecanică corespunzătoare variabilei de cuplare. Niciuna dintre aceste verificări nu produce un număr publicat, însă toate trei produc o acceptare sau respingere pentru fiecare unitate, asupra căreia fabrica poate acționa.
Rânduri documentare. Numerele certificatelor primite, înregistrate și verificate față de comandă. Declarația de conformitate primită. Lista de modele de pe fiecare document verificată față de comandă. Toate aceste rânduri sunt momentan goale pentru această intrare, deoarece catalogul nostru nu publică niciun statut de certificare și nicio denumire de model, iar un rând gol reprezintă starea sinceră, nu una fabricată.
Mecanismul care face ca fișa să funcționeze este înregistrarea lotului. Fiecare inspecție produce o înregistrare legată de un număr de lot sau de lot, iar înregistrarea este păstrată. Fără aceasta, inspecția mărfurilor recepționate este doar o poartă de acces, nu o mulțime de date, iar la a doua apariție a unei probleme nu puteți stabili dacă este una nouă sau una recurentă.
Cine deține regimul și cât costă operarea lui
Cititorul este aici un responsabil de calitate sau de achiziții din partea brandului, ori un manager de produs care a primit sarcina de a aproba un furnizor pe baze de calitate și a primit o specificație cu șase rânduri. Dificultatea specifică este că „calitatea” în această categorie nu este un certificat pe care să-l poți verifica, ci un ansamblu de procese pe care le poți fie inspecta, fie construi, iar această distincție determină întregul cost.
Există trei modele de proprietate, care nu sunt echivalente.
Furnizorul deține totul. Fabrica conduce testul de conformitate, verificările de pe linia de producție și încercarea în teren, iar brandul auditează rezultatele. Aceasta este varianta cea mai ieftină pentru brand și cea mai răspândită. Slăbiciunea ei este că semnalul de calitate al brandului este la fel de bun ca rapoartele primite, iar rapoartele pe care o fabrică le produce despre propriul proces sunt orientate într-o direcție previzibilă.
Brandul deține referința. Brandul construiește sau comandă testul de conformitate, îl rulează pe mostre și pe unități păstrate ca mostre de referință și îl folosește pentru a pune la îndoială datele furnizorului. Acest lucru costă timp de inginerie pentru brand și este singurul model care îi permite brandului să detecteze deviațiile în mod independent. Merită într-o categorie în care alternanța este să nu ai deloc măsurători independente.
Brandul deține doar criteriile de acceptare. Fabrica conduce procesul, brandul redactează criteriile, comanda de achiziție le face obligatorii, iar brandul efectuează o verificare punctuală pe un eșantion de unități. Aceasta este cea mai frecventă poziție intermediară și funcționează suficient de bine atunci când profilul defectelor este dominat de electronice, motiv pentru care se descurcă mai slab în această categorie.
Costul operațional merită luat în calcul, deoarece cumpărătorii din această categorie tind să presupună că asigurarea calității este gratuită. Testul de conformitate este un test de conformitate: un dispozitiv de reglare, o sursă definită și timpul de inginerie necesar pentru a-l configura și pentru a-i menține rigoarea. Verificările de pe linia de producție reprezintă timp de banc pentru fiecare unitate, iar timpul de banc pentru fiecare unitate este un cost unitar pe care fie brandul îl absorbește, fie fabrica îl include în preț. Încărcarea în teren durează zile, nu minute, și necesită persoane care poartă dispozitivul, nu membrii echipei de inginerie. Reconcilierea documentației necesită jumătate de zi pentru fiecare lot. Niciunul dintre aceste costuri nu este mare, iar împreună sunt mai mici decât o campanie de tipărire a ambalajelor.
Contextul pieței contează și aici. Catalogul nostru publică douăsprezece platforme de audio cu ureche liberă, cu detalii electrice complete pentru fiecare, și exact o intrare pentru conducție osoasă. Un cumpărător care trece între cele două familii va constata că discuția privind calitatea cu un furnizor de audio cu ureche liberă se axează pe fișele de specificații, în timp ce aceeași discuție cu un furnizor de conducție osoasă se axează pe metode. Furnizorul care își poate descrie metoda are un sistem de calitate, indiferent dacă a publicat sau nu ceva.
Operarea regimului după începerea producției
Un regim proiectat, dar neoperat se degradează rapid, iar degradarea nu este vizibilă din interior. Patru obiceiuri îl mențin viu.
Urmărește tendința rezultatelor testului de conformitate, nu doar înregistrează-le. Un grafic pe lot, păstrat pe durata întregului program, este documentul care face deviațiile vizibile și motivul pentru care o reclamație a unui client poate primi un răspuns bazat pe o cifră, nu pe o opinie.
Reconciliază documentația pentru fiecare lot, nu o dată pe trimestru. Certificatele, declarațiile și listele de modele se modifică odată cu produsul, iar reconcilierea este cea care detectează o schimbare care nu a fost comunicată. Un trimestru de loturi nereconciliate este un trimestru în care o substituție ar fi putut fi livrată fără ca nimeni să observe.
Păstrează mostre de referință din fiecare lot și menține în desfășurare încercarea în teren. Mostrele de referință sunt singurul mod de a răspunde la o întrebare care apare în luna a opta, când un client raportează ceva ce unitățile actuale nu mai prezintă. Încărcarea în teren este cea care menține în vedere variabila de cuplaj, deoarece este singura măsurătoare a acesteia pe care o linie de producție nu o poate falsifica.
Reevaluează criteriile atunci când se modifică produsul. O schimbare a materialului ramei, a geometriei brațelor, a traductorului sau a firmware-ului poate deplasa procesul fără să modifice o singură linie din specificație. Un regim fără o revizuire declanșată de schimbări va certifica vechiul produs și va expedia produsul nou.
Încadrarea regimului într-un acord de calitate
Discuția comercială din această categorie se axează, de obicei, pe prețul unitar, iar discuția privind calitatea este, de regulă, separată. Această separare este o greșeală, deoarece termenii de calitate sunt cei care determină costul total al unui program.
Negociabil: cantitatea mostrei și posibilitatea ca unitățile de evaluare să fie creditate la prima comandă; costul de inspecție și raportare per unitate și posibilitatea ca inspecția de recepție a brandului să fie efectuată în fabrică sau în depozitul brandului, ceea ce modifică atât manopera, cât și condițiile de livrare; frecvența și formatul rezultatelor privind retururile și al rezumatului codurilor cauzelor; planul de mostre pentru producție și inspecție și numărul de unități prelevate dintr-un lot pentru verificări distructive sau de demontare; condițiile de retestare și reprocesare pentru un lot care nu îndeplinește criteriile de acceptare, inclusiv cine plătește transportul în ambele sensuri; perioada de păstrare a documentației și a mostrelor; și obligația de notificare înaintea oricărei modificări a traductorului, ramei sau configurației acustice, deoarece fiecare dintre acestea invalidează o măsurătoare și, implicit, invalidează referința.
Non-negociabil și important de precizat de la început: costul traseului de conformitate și al cozii de laborator, care sunt costuri fixe și timp scurs determinate de laborator, nu de dimensiunea comenzii; caracterizarea procesului însuși, care reprezintă un cost fix de configurare amortizat pe program, nu o tarifă; și comportamentul acustic al produsului, determinat de traductor și de ramă. Un furnizor care nu este dispus să discute metoda de referință vă comunică faptul că procesul este fix, iar programul ar trebui să fie construit în jurul acestuia, nu împotriva lui.
Clauzele cu cea mai mare greutate sunt cele aparent banale. Criteriile de acceptare pentru dispozitivul de test, înscrise în comanda de achiziție, cu metoda anexată, astfel încât un lot care nu le îndeplinește să poată fi refuzat de brand. Obligația de notificare privind modificarea configurației. Cerința ca pachetul de documentație să ajungă împreună cu comanda, nu ulterior. Și alocarea costurilor în cazul unui lot eșuat, deoarece această clauză face ca criteriile să fie obligatorii și nu doar consultative.
Un caz practic: prima rundă de producție fără un produs de referință
Citiți pasul următor ca pe un exemplu pedagogic al modului în care sunt ordonate etapele. Acesta nu este un raport de expediție.
Să presupunem un brand care a testat o platformă de conducere osoasă, are o comandă de achiziție pentru prima producție de câteva mii de unități și nu are propriul produs de referință. Specificația publicată asociată comenzii indică o amplificare de 35 dB, o celulă de 200 mAh, un timp de încărcare de maximum două ore, o durată nominală de funcționare de aproximativ șapte ore și încărcare Type-C, fără nicio denumire de model și fără un statut de certificare.
Prima decizie este construirea referinței înainte de expedierea primului lot. Brandul comandă un dispozitiv de test: o sursă definită la un nivel specificat, o poziție de cuplare definită, un punct de referință indicat și o limită derivată din mostrele disponibile. Rulează testul pe mostre și obține o dispersie. Atunci când dispersia este mare, aceasta reprezintă o constatare despre produs și este identificată în etapa în care intervenția este încă economică.
A doua decizie este limita, nu valoarea nominală. În loc să accepte cifra publicată drept limită, brandul stabilește limita din distribuția observată. Este o decizie care pare un compromis, dar care de fapt întărește procesul: o limită derivată dintr-o populație este o limită pe care linia de producție o poate respecta, în timp ce o limită copiată dintr-o fișă de date este o limită pe care cineva trebuie să aibă noroc ca să o îndeplinească.
A treia decizie este amplasarea dispozitivului de test. Brandul rulează testul în propriul punct de inspecție, pe o mostră din fiecare lot, fără să se bazeze exclusiv pe măsurătorile fabricii. Costul constă în transport și timp de lucru pe bancă pentru fiecare lot. Beneficiul este că brandul dispune de o valoare independentă, singura care face posibilă o discuție privind abaterea față de specificații.
A patra decizie privește rândurile documentației, care rămân goale. Brandul solicită denumirea de model menționată în certificate, însă certificatele nu sunt încă disponibile. În loc să continue pe baza unei presupuneri, brandul condiționează plata finală de primirea pachetului de documentație și consemnează denumirea modelului în comanda de achiziție. Lotul este expediat, iar plata finală așteaptă.
A cincea decizie este testul în teren înainte de lansare, nu după. Brandul desfășoară testul pe unitățile de producție, nu pe mostrele anterioare, deoarece unitățile de producție sunt cele cu configurația confirmată. Din test rezultă două constatări: instrucțiunile de purtare sunt îmbunătățite, iar formulările privind comportamentul așteptat din ghidul de pornire rapidă sunt rescrise. Ambele modificări sunt efectuate înainte de publicarea anunțului, motiv pentru care primul grup de retururi nu reproduce problema legată de purtare.
A șasea decizie sunt termenii de ordinul al doilea. Brandul solicită un rezumat lunar al returnărilor, defalcat pe coduri de cauză, iar termenii de retestare și de refacere pentru un lot nereușit să fie înscriși în comandă înainte de prima livrare, nu negociati după eșecul lotului. Al doilea dintre aceștia este cel care produce efecte, deoarece schimbă ceea ce fabrica măsoară pe propria linie.
Rezultatul este un program a cărui poziție în materie de calitate este construită, nu moștenită, iar dovezile sale — un grafic, o serie de coduri de cauză, o reconciliere, un test în teren — îi aparțin integral.
Cum este poziția noastră în materie de calitate și unde se încheie
Limita pe care o respectăm: publicăm rândurile electrice și valoarea câștigului pentru acest produs, dar nu publicăm o metodă de măsurare, un punct de referință, o bandă de toleranță, o rată de defecte, un randament sau un statut de certificare, deoarece nu ni s-a furnizat niciunul dintre acestea. Un cumpărător care verifică o afirmație privind calitatea ar trebui să poată verifica mai întâi afirmația noastră, iar aici nu există aproape nimic de verificat, ceea ce este exact motivul pentru care articolul de mai sus este despre construire, nu despre citire.
Nu vom cita o greutate tipică a ramei, o condiție tipică de funcționare, o toleranță tipică a câștigului sau o rată tipică de eșec pentru acest produs și preferăm să spunem acest lucru cumpărătorului, în loc să oferim o valoare care nu poate fi verificată. Nu vom descrie produsul drept aparat auditiv și nu vom face nicio afirmație medicală despre el. De asemenea, nu vom prezenta capacitatea maximă de ieșire drept un rezultat pe care îl primește purtătorul, deoarece cuplajul este variabila, iar cuplajul nu este publicat.
Ce vom face este să vă spunem ce rânduri există și care nu există, precum și ce trebuie să solicitați furnizorului pentru completarea lor. Dacă ne trimiteți criteriile de acceptare pe care le-ați redactat pentru un lot cu conducție osoasă, vă vom spune care dintre ele pot fi susținute direct de rândurile noastre publicate, care necesită o măsurătoare pe care furnizorul trebuie să o efectueze și care depind de o variabilă — cuplajul — care trebuie stabilită pe purtători înainte de a putea fi utilizată drept criteriu.
Acțiuni pentru următoarele două săptămâni
Începeți dispozitivul de referință cu mostrele pe care le aveți deja. O intrare declarată, o poziție de cuplaj declarată, un punct de referință declarat și o limită derivată din ceea ce măsurați. Este cea mai accesibilă investiție în calitate disponibilă în această categorie.
Înscrieți criteriile de acceptare în comanda de achiziție, împreună cu metoda. Un criteriu fără metodă este doar o discuție, iar un criteriu înscris în comandă este un standard față de care fabrica poate fi responsabilă.
Lăsați rândurile imposibile vizibile pe fișa de inspecție. Rândurile pentru certificate, lista de modele și referințele acustice sunt goale în prezent. Un rând gol într-o fișă reprezintă o negociere în desfășurare; un rând lipsă este unul uitat.
Desfășurați un test în teren pe unități de producție, înainte de lansare. Este singura măsurătoare care atinge cuplajul și stratul care detectează eșecul pe care această tehnologie îl produce în realitate.
Metoda din spatele dispozitivului de referință este prezentată la tehnologie audio cu conducere osoasă, variabila de ajustare care face cuplajul instabil este discutată la confort și ajustare pentru ochelari cu conducție osoasă, iar regimul de durabilitate pe care trebuie să îl suporte o ramă care transmite vibrații este prezentat la durabilitatea produselor cu conducție osoasă.
De unde provine acest articol
- Tehnologie audio cu conducere osoasă și limitele sale
- Confortul și ajustarea la ramele cu conducție osoasă
- Durabilitatea produselor cu conducție osoasă
- Controlul calității în operațiile unei fabrici
- Ochelarii cu conducție osoasă din gamă
Trimiteți-ne criteriile de acceptare pe care le-ați redactat și vă vom spune care dintre ele pot fi susținute de rândurile noastre publicate.


