
Tecnologia degli occhiali a conduzione ossea: il sistema di controllo da costruire
La tecnologia degli occhiali a conduzione ossea e il controllo della qualità degli smart glasses tecnologici sono un ambito in cui la questione della qualità è formulata in modo insolitamente corretto e, allo stesso tempo, risposto in modo insolitamente inadeguato. Il motivo è evidente dalla documentazione pubblicata. La scheda indica un guadagno di amplificazione di 35 dB; una batteria da 200 mAh; un tempo di ricarica pari o inferiore a due ore; un'autonomia di circa sette ore e la ricarica Type-C. Non indica invece alcuna designazione del modello né la posizione in materia di certificazione.
Un dato sul guadagno costituisce un'affermazione verificabile, ma per verificarlo occorre una misurazione definita: un segnale di ingresso definito, un accoppiamento definito al trasduttore, un punto di riferimento definito e uno strumento definito. Per questa voce non viene pubblicato nulla di tutto ciò. Pertanto, la fabbrica può realizzare un prodotto con un guadagno di 35 dB e l'acquirente non può confermare i 35 dB: il sistema di controllo della qualità deve essere costruito, non può essere semplicemente ricavato da una specifica.
La costruzione di tale sistema è il vero oggetto di questo articolo, perché è proprio in essa che risiede il rischio commerciale. Un acquirente che presume l'esistenza di un sistema di qualità soltanto perché esiste una specifica scoprirà la lacuna in uno di due punti: durante l'ispezione preliminare alla spedizione, quando il lotto non supera un criterio di accettazione sul quale nessuno ha concordato, oppure durante la seconda campagna di produzione, quando un processo che era stabile per coincidenza non lo è più.
Tre conclusioni da trarre. In primo luogo, i controlli elettrici in questa categoria sono normali verifiche di produzione e possono essere effettuati singolarmente per unità. In secondo luogo, il guadagno e l'accoppiamento sono variabili di qualità controllabili soltanto mediante un riferimento interno, poiché non esiste alcun metodo esterno con cui effettuare il confronto. In terzo luogo, il costo di costruire tale riferimento è contenuto, mentre il costo di non costruirlo è elevato: senza di esso, l'unico segnale di qualità che si ottiene è sempre un reclamo.
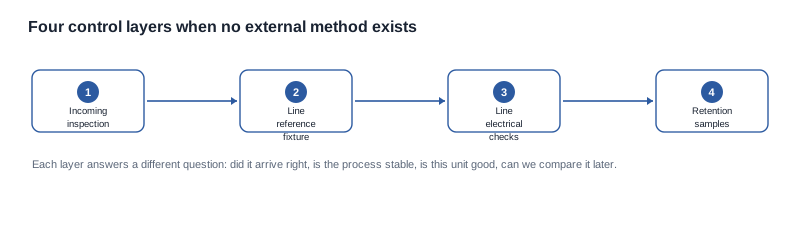
I quattro livelli di controllo e i difetti che ciascuno può individuare
Un sistema di controllo della qualità non è un'unica attività. È un insieme di livelli, ciascuno dei quali risponde a una domanda diversa e individua una classe diversa di difetti. Un programma che implementa soltanto il primo livello effettua l'ispezione dei materiali in ingresso, necessaria ma tutt'altro che sufficiente.
Livello uno: ispezione dei materiali in ingresso. Il materiale o l'unità finita ricevuta corrisponde a quanto ordinato: designazione del modello, configurazione, grafica della confezione, batteria, interfaccia e documentazione allegata? Questo livello individua sostituzioni, grafiche errate e documenti mancanti. È il livello meno costoso da gestire e quello che un brand è più propenso a tralasciare, presupponendo che la fabbrica se ne occupi.
Livello due: dispositivo di riferimento sulla linea. Il processo è stabile da un'unità all'altra? È il livello che una categoria ancora poco sviluppata deve costruire autonomamente, poiché non esiste alcun metodo pubblicato con cui effettuare il confronto. Un dispositivo di riferimento fissa un ingresso definito, una posizione di accoppiamento definita e un punto di riferimento definito, in modo che la misurazione sia ripetibile, sebbene non sia confrontabile con dati di terze parti. Trasforma il guadagno da un'affermazione in una variabile controllata.
Livello tre: controlli elettrici in linea. Questa unità è conforme? Comportamento della batteria rispetto ai dati pubblicati, interfaccia di ricarica, accensione, radio e abbinamento. Sono controlli ordinari e rapidi, e costituiscono l'unico livello che produce un esito di conformità o non conformità per singola unità, con effetti vincolanti.
Livello quattro: campioni di conservazione e prove sul campo. Sarà possibile confrontare il prodotto in futuro e sopravviverà all'uso reale? I campioni di conservazione permettono di confrontare un lotto futuro con uno precedente. La prova sul campo è l'unico livello che individua il difetto effettivamente generato da questa tecnologia: il reclamo legato all'accoppiamento. È inoltre il livello più spesso tralasciato, perché richiede giorni anziché minuti.
Il modo onesto di stabilire le priorità è partire dai punti in cui la categoria presenta effettivamente dei difetti. In una piattaforma con Audio a orecchio aperto, il profilo dei guasti è dominato dall'elettronica: batterie scariche, porte difettose, problemi di abbinamento radio. In una piattaforma a conduzione ossea, i guasti elettronici esistono ancora e vengono ancora gestiti dai livelli uno e tre, ma il principale rischio commerciale è l'utente che non sente ciò che si aspettava; tale rischio è visibile soltanto al livello quattro. Un sistema che distribuisce il proprio impegno in base a un profilo dei guasti errato supererà ogni ispezione e, ciononostante, continuerà a ricevere un terzo delle unità spedite.
La definizione di un riferimento interno in assenza di un metodo esterno
Questo è il nodo tecnico del problema, nonché la parte che la maggior parte delle conversazioni con i fornitori tralascia perché sembra un concetto astratto. Non lo è. Senza un riferimento interno, «il guadagno è 35 dB» è un'affermazione riportata in una scheda tecnica; con un riferimento, diventa un processo controllato che può registrare derive, e le derive possono essere rilevate.
La costruzione comprende quattro componenti, ciascuno dei quali deve essere definito con precisione, poiché l'intero valore del riferimento risiede in tale determinazione.
Un ingresso definito. Una sorgente con un livello dichiarato, un’impedenza dichiarata e un tipo di segnale dichiarato, applicata a un connettore specificato. Senza un livello d’ingresso dichiarato, la lettura del guadagno non è un numero, perché lo stesso amplificatore produce letture diverse a livelli d’ingresso diversi. È anche ciò che occorre chiedere specificamente a un fornitore, poiché un fornitore abituato a effettuare misurazioni reali ne disposerà già e lo descriverà senza dovervelo chiedere due volte.
Un accoppiamento definito. Un modo ripetibile di presentare l’uscita a ciò che si sta misurando, in una posizione ripetibile. In questa tecnologia l’accoppiamento è il contatto con la montatura, e un accoppiamento che varia in base al modo in cui viene tenuto il dispositivo di test genera una dispersione delle letture che non ha nulla a che fare con l’unità di misura.
Un punto di riferimento definito. Il punto in cui viene effettuata la misurazione e il riferimento rispetto al quale essa viene eseguita. Una lettura priva di un punto di riferimento dichiarato non può essere confrontata con alcun’altra lettura, nemmeno con una effettuata sulla propria linea nella settimana successiva.
Un limite definito. Una banda di passaggio derivata dal dispositivo di test, non un numero ripreso da una scheda tecnica. Il limite deve essere sufficientemente stretto da rilevare derive e sufficientemente ampio da consentire alla linea di mantenerlo senza scartare unità conformi; l’unico modo per conoscere la seconda condizione è testare il dispositivo su un lotto reale e osservare la dispersione.
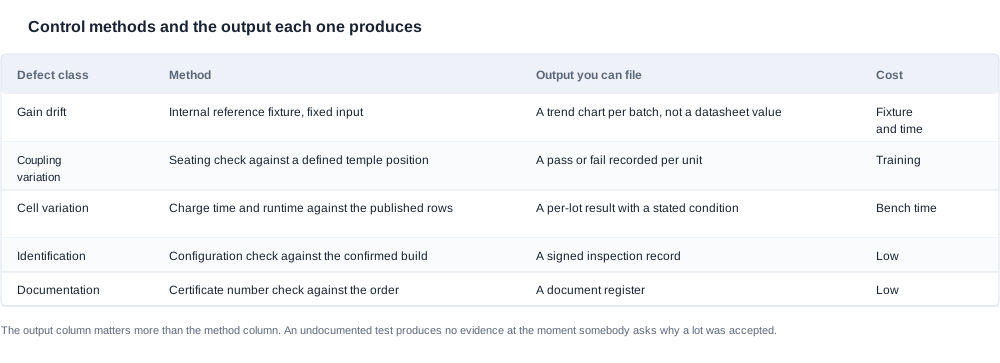
Ciò che il dispositivo di test produce non è un valore di scheda tecnica, ma un andamento: una distribuzione per lotto, una media e una linea di tendenza. Un fornitore che esegue questo controllo da un anno può mostrarvi un grafico anziché un numero, e il grafico consente all’acquirente di distinguere un processo stabile da uno irregolare. È la differenza tra «il guadagno è 35 dB» e «il processo di guadagno è sotto controllo, ecco le prove».
L’errore più comune è considerare il dispositivo di test una fase di certificazione anziché una fase di controllo. Un dispositivo utilizzato per stabilire se ogni unità sia idonea o no verrà tarato in modo da farla passare e smetterà di rilevare derive. Un dispositivo utilizzato per caratterizzare un processo — campionato a una frequenza dichiarata, riportato su grafici e monitorato nel tempo — rileva le derive molto prima che diventino reclami. Il secondo utilizzo è quello che produce risultati.
Il foglio di controllo delle merci in arrivo, riga per riga
Il foglio di controllo delle merci in arrivo è il documento che trasforma un’intenzione di qualità in una procedura e, in questa categoria, è insolito perché numerose sue righe sono deliberatamente vuote. Si tratta di una scelta progettuale, non di una disattenzione: una riga che non può essere completata deve rimanere visibile sul foglio, così da continuare a essere oggetto di negoziazione anziché sparire tra due versioni del modulo.
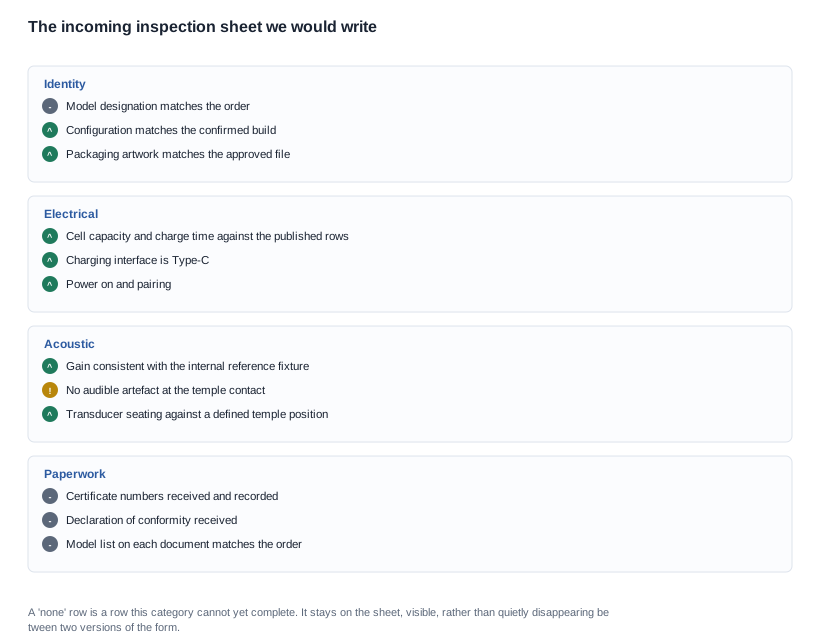
Righe di identità. La designazione del modello riportata sull’unità corrisponde a quella indicata nell’ordine? La configurazione corrisponde alla build confermata, inclusi colore, logo e confezione? La grafica è quella approvata? In una categoria in cui la voce pubblicata non riporta alcuna designazione del modello, quella utilizzata nell’ordine è un’etichetta privata per uno SKU di fabbrica; il rischio che questa etichetta si discosti da ciò che la fabbrica spedisce è maggiore del solito, perché nessun altro la sta monitorando.
Righe elettriche. Capacità della cella e tempo di ricarica rispetto alle righe pubblicate di due ore o meno; interfaccia di ricarica confermata come Type-C; accensione; abbinamento radio; e osservazione dell’autonomia rispetto al valore nominale indicativo di circa sette ore, con registrazione delle condizioni. Le condizioni sono la parte che conta. Un’osservazione dell’autonomia senza indicare le condizioni non è una misurazione, e un foglio di qualità che registra «6h» senza specificare cosa stesse facendo il dispositivo è un foglio che prima o poi produrrà un falso scarto.
Righe acustiche. Uscita coerente con il dispositivo di riferimento interno. Assenza di artefatti udibili al contatto con l’asta. Posizionamento del trasduttore rispetto a una posizione definita dell’asta, ossia il controllo meccanico corrispondente alla variabile di accoppiamento. Nessuno di questi controlli produce un numero pubblicato e tutti e tre generano un esito di conformità o scarto per singola unità, sul quale la fabbrica può intervenire.
Righe documentali. Numeri di certificato ricevuti, registrati e verificati rispetto all’ordine. Dichiarazione di conformità ricevuta. Elenco dei modelli presente su ciascun documento verificato rispetto all’ordine. Attualmente, tutte queste righe sono vuote per questa voce, perché il nostro catalogo non pubblica alcuno stato di certificazione né alcuna designazione del modello; una riga vuota rappresenta uno stato onesto anziché uno fabbricato.
Il meccanismo che fa funzionare il foglio è la registrazione del lotto. Ogni controllo genera una registrazione collegata a un numero di lotto o batch, che viene conservata. Senza di essa, il controllo delle merci in arrivo è un filtro anziché un insieme di dati e, alla seconda comparsa di un problema, non è possibile stabilire se si tratti di un nuovo problema o di uno ricorrente.
Chi possiede il regime e quanto costa gestirlo
Il lettore è un responsabile qualità o degli approvvigionamenti lato brand, oppure un product manager a cui è stato chiesto di approvare un fornitore sulla base della qualità e a cui è stata consegnata una specifica di sei righe. La difficoltà specifica è che la "qualità" in questa categoria non è un certificato che si può verificare, ma un insieme di processi che si possono ispezionare o costruire, e questa distinzione determina l'intero costo.
Esistono tre modelli di proprietà, che non sono equivalenti.
Il fornitore possiede tutto. Lo stabilimento gestisce il banco di prova, i controlli di linea e il trial sul campo, mentre il brand verifica i risultati. Questo è il modello più economico per il brand e anche il più comune. Il suo punto debole è che il segnale qualitativo del brand è valido solo quanto i report ricevuti, e i report che uno stabilimento produce sul proprio processo sono distorti in una direzione prevedibile.
Il brand possiede il riferimento. Il brand costruisce o commissiona il banco di prova, lo utilizza su campioni e su unità trattenute e lo impiega per mettere in discussione i dati dello stabilimento. Questo comporta per il brand un costo in ore di ingegneria ed è l'unico modello che consente al brand di rilevare autonomamente derive. Ne vale la pena in una categoria in cui i prodotti sono pochi, poiché l'alternativa è non disporre di alcuna misurazione indipendente.
Il brand possiede solo i criteri di accettazione. Lo stabilimento gestisce il processo, il brand definisce i criteri e l'ordine di acquisto li vincola, quindi il brand esegue un controllo a campione su un certo numero di unità. Questa è la posizione intermedia più comune e funziona abbastanza bene quando il profilo dei difetti è dominato dall'elettronica, motivo per cui sottoperforma in questa categoria.
Vale la pena calcolare il costo operativo, perché in questa categoria gli acquirenti tendono a dare per scontato che l'assicurazione qualità sia gratuita. Il banco di prova è un banco di prova: una dima, una sorgente definita e il tempo di ingegneria necessario per allestirla e mantenerla affidabile. I controlli di linea richiedono tempo di banco per unità, e il tempo di banco per unità è un costo che il brand assorbe oppure che lo stabilimento include nel prezzo. Il trial sul campo richiede giorni anziché minuti e persone che indossino il dispositivo diverse dal team di ingegneria. La riconciliazione della documentazione richiede mezza giornata per lotto. Nessuno di questi elementi è elevato e, nel loro complesso, sono meno costosi di una campagna di ristampa delle confezioni.
Anche il contesto di mercato è rilevante. Il nostro catalogo pubblica dodici piattaforme di Audio a orecchio aperto con i dettagli elettrici completi di ciascuna e una sola voce dedicata alla conduzione ossea. Un acquirente che passa da una famiglia all'altra scoprirà che la conversazione sulla qualità con un fornitore di Audio a orecchio aperto riguarda le schede tecniche, mentre la stessa conversazione con un fornitore di occhiali a conduzione ossea riguarda i metodi. Il fornitore in grado di descrivere il proprio metodo dispone di un sistema qualità, indipendentemente dal fatto che abbia pubblicato qualcosa.
Gestire il regime dopo l'avvio della produzione
Un regime progettato ma non gestito si deteriora rapidamente, e il deterioramento non è visibile dall'interno. Quattro abitudini lo mantengono attivo.
Monitorare l'andamento del banco di prova, non limitarsi a registrare i dati. Un grafico per lotto, conservato per l'intera durata del programma, è l'artefatto che rende visibile la deriva e consente di rispondere a un reclamo del cliente con un dato anziché con un'opinione.
Riconciliare la documentazione per ogni lotto, non una volta al trimestre. I certificati, le dichiarazioni e gli elenchi dei modelli cambiano con il prodotto, e la riconciliazione è ciò che intercetta una modifica non comunicata. Un trimestre di lotti non riconciliati è un trimestre in cui una sostituzione avrebbe potuto essere spedita senza che nessuno se ne accorgesse.
Conservare campioni di trattenimento da ogni lotto e mantenere attivo il trial sul campo. I campioni di trattenimento sono l'unico modo per rispondere a una domanda che arriva all'ottavo mese, quando un cliente segnala un problema che le unità attuali non presentano più. Il trial sul campo mantiene sotto controllo la variabile di accoppiamento, perché è l'unica misurazione che una linea di produzione non può simulare.
Riesaminare i criteri quando il prodotto cambia. Una modifica al materiale della montatura, alla geometria delle aste, al trasduttore o al firmware può spostare il processo senza modificare una sola riga della specifica. Un regime privo di una revisione innescata dai cambiamenti certificherà il vecchio prodotto e spedirà quello nuovo.
Inserire il regime in un accordo sulla qualità
In questa categoria, la conversazione commerciale riguarda solitamente il prezzo unitario, mentre quella sulla qualità è tenuta separatamente. Questa separazione è un errore, perché sono proprio le condizioni relative alla qualità a determinare il costo totale di un programma.
Negoziabile: la quantità del campione e l’eventuale imputazione delle unità di valutazione al primo ordine; il costo di ispezione e reportistica per unità e l’eventuale esecuzione dell’ispezione in ingresso del brand presso la fabbrica o presso il magazzino del brand, fattore che modifica sia il costo del lavoro sia le condizioni di spedizione; la frequenza e il formato dei resi e del riepilogo dei codici causa; il piano di campionamento per produzione e ispezione e il numero di unità prelevate da ogni lotto per controlli distruttivi o di smontaggio; le condizioni di ripetizione dei test e di rilavorazione per un lotto che non soddisfa i criteri di accettazione, inclusa la responsabilità del pagamento del trasporto in entrambe le direzioni; il periodo di conservazione della documentazione e dei campioni; e l’obbligo di preavviso prima di qualsiasi modifica del trasduttore, della montatura o della configurazione acustica, poiché ciascuna di esse annulla una misurazione e, di conseguenza, invalida il riferimento.
Non negoziabile, e vale la pena dirlo subito: il costo del percorso di conformità e dell’attesa in laboratorio, che sono costi fissi e tempi di attesa determinati dal laboratorio anziché dal volume dell’ordine; la caratterizzazione del processo stesso, che è un costo fisso di impostazione ammortizzato sull’intero programma anziché una tariffa; e il comportamento acustico del prodotto, che è determinato dal trasduttore e dalla montatura. Un fornitore che non intende discutere il metodo di riferimento sta comunicando che il processo è fisso, e il programma dovrebbe essere costruito di conseguenza, non contro di esso.
Le clausole più incidenti sono quelle apparentemente banali. I criteri di accettazione derivati dal banco di prova, riportati nell’ordine di acquisto e accompagnati dal metodo, in modo che un lotto non conforme possa essere rifiutato dal brand. L’obbligo di preavviso in caso di modifica della configurazione. Il requisito che il fascicolo di documentazione arrivi insieme all’ordine anziché successivamente. E l’allocazione dei costi per un lotto respinto, perché è questa clausola a rendere vincolanti, anziché puramente indicativi, i criteri.
Un caso pratico: una prima produzione senza prodotto di riferimento
Leggete il brano seguente come un esempio didattico della sequenza delle attività. Non si tratta di un registro di una spedizione.
Supponiamo un brand che ha campionato una piattaforma a conduzione ossea, dispone di un ordine di acquisto per una prima produzione di poche migliaia di unità e non ha un proprio prodotto di riferimento. La specifica pubblicata associata all’ordine indica un guadagno di amplificazione di 35 dB, una batteria da 200 mAh, un tempo di ricarica pari o inferiore a due ore, un’autonomia dichiarata di circa sette ore e la ricarica Type-C, senza indicazione del modello né stato di certificazione.
La prima decisione è costruire il riferimento prima che venga spedito il primo lotto. Il brand commissiona un banco di prova: una sorgente definita a un livello specificato, una posizione di accoppiamento definita, un punto di riferimento indicato e un limite derivato dai campioni a disposizione. Esegue il banco di prova sui campioni e ottiene una distribuzione. Quando l’ampiezza della distribuzione è elevata, si tratta di una scoperta sul prodotto, individuata nel momento in cui è ancora economicamente conveniente intervenire.
La seconda decisione riguarda il limite, non il valore nominale. Invece di accettare il dato pubblicato come limite, il brand lo stabilisce in base alla distribuzione osservata. È una decisione che può sembrare un compromesso, ma in realtà rafforza il controllo: un limite derivato da una popolazione è un limite che la linea produttiva può rispettare, mentre un limite copiato da una scheda tecnica è un limite che qualcuno deve riuscire a soddisfare per fortuna.
La terza decisione riguarda la collocazione del banco di prova. Il brand lo utilizza presso il proprio punto di ispezione, su un campione prelevato da ogni lotto, senza affidarsi unicamente alle misurazioni della fabbrica. Il costo consiste in una spedizione e in un tempo di banco di prova per lotto. Il vantaggio è che il brand dispone di un valore indipendente, l’unica condizione che rende possibile discutere di derive.
La quarta decisione riguarda le righe della documentazione, che sono vuote. Il brand richiede l’indicazione del modello riportata sui certificati, che non sono ancora disponibili. Invece di procedere sulla base di un’assunzione, il brand subordinate il fascicolo di documentazione al pagamento finale e indica l’indicazione del modello nell’ordine di acquisto. Il lotto viene spedito; il pagamento finale rimane in attesa.
La quinta decisione riguarda il test sul campo prima del lancio, non dopo. Il brand esegue il test sulle unità di produzione anziché sui campioni precedenti, perché sono le unità di produzione ad avere la configurazione confermata. Il test produce due risultati: di conseguenza, le istruzioni di posizionamento vengono migliorate e il testo relativo al comportamento atteso nella guida rapida viene riscritto. Entrambe le modifiche vengono apportate prima della pubblicazione dell’annuncio, motivo per cui il primo gruppo di resi non riproduce il problema di posizionamento.
La sesta decisione riguarda i termini di secondo ordine. Il brand chiede un riepilogo mensile dei resi suddiviso per codice causa e che i termini di retest e rilavorazione per un lotto non conforme siano inseriti nell’ordine prima della prima spedizione, anziché essere negoziati quando il lotto fallisce. Il secondo è quello che produce un effetto, perché modifica ciò che lo stabilimento misura sulla propria linea.
Il risultato è un programma la cui posizione sulla qualità è costruita, non ereditata, e le cui evidenze — un grafico, un insieme di codici causa, una riconciliazione, una prova sul campo — sono interamente sue.
Qual è la nostra posizione sulla qualità e dove si ferma
Il confine che manteniamo: pubblichiamo le righe elettriche e il valore di guadagno per questa voce, ma non pubblichiamo un metodo di misurazione, un punto di riferimento, una fascia di tolleranza, un tasso di difetti, una resa o uno stato di certificazione, perché nessuno di questi ci è stato fornito. Un acquirente che verifica un’affermazione sulla qualità dovrebbe poter verificare prima la nostra, e qui c’è pochissimo da verificare: è esattamente il motivo per cui l’articolo precedente parla di costruire anziché di leggere.
Non citeremo un peso tipico della montatura, una condizione di funzionamento tipica, una tolleranza di guadagno tipica o un tasso di guasto tipico per questo prodotto e preferiamo dirlo a un acquirente piuttosto che offrire un valore non verificabile. Non descriveremo il prodotto come un apparecchio acustico e non advancedremo alcuna dichiarazione medica. Inoltre, non presenteremo una capacità massima di uscita come un risultato che l’utente riceve, perché l’accoppiamento è la variabile e l’accoppiamento non è pubblicato.
Quello che faremo è dirti quali righe esistono e quali no, e cosa chiedere al fornitore di completare. Se ci invii i criteri di accettazione che hai redatto per un lotto a conduzione ossea, ti diremo quali di essi le nostre righe pubblicate possono supportare direttamente, quali richiedono una misurazione che il fornitore deve effettuare e quali dipendono da una variabile — l’accoppiamento — che deve essere stabilita sugli utilizzatori prima di poter essere usata come criterio.
Azioni per le prossime due settimane
Avvia il banco di riferimento con i campioni che hai già. Un input dichiarato, una posizione di accoppiamento dichiarata, un punto di riferimento dichiarato e un limite derivato da ciò che misuri. È l’investimento sulla qualità più economico disponibile in questa categoria.
Inserisci i criteri di accettazione nell’ordine di acquisto, allegando il metodo. Un criterio senza metodo è una discussione; un criterio inserito nell’ordine è uno standard che lo stabilimento è tenuto a rispettare.
Lascia visibili le righe impossibili sulla scheda di ispezione. Le righe relative al certificato, all’elenco dei modelli e al riferimento acustico sono oggi vuote. Una riga vuota su una scheda è una negoziazione in corso; una riga mancante è una riga dimenticata.
Esegui una prova sul campo su unità di produzione, prima del lancio. È l’unica misurazione che riguarda l’accoppiamento ed è il livello che intercetta il guasto effettivamente prodotto da questa tecnologia.
Il metodo alla base del banco di riferimento è trattato nella sezione sulla tecnologia audio a conduzione, la variabile di vestibilità che rende instabile l’accoppiamento è discussa in comfort e vestibilità degli occhiali a conduzione ossea, mentre il regime di durabilità che una montatura trasmettente vibrazioni deve superare è illustrato in durabilità degli occhiali a conduzione ossea.
Da dove proviene questo contenuto
- Tecnologia audio a conduzione ossea e suoi limiti
- Comfort e vestibilità nelle montature a conduzione ossea
- Durabilità nei prodotti a conduzione ossea
- Controllo della qualità nelle operazioni di stabilimento
- Occhiali a conduzione ossea nella gamma
Inviaci i criteri di accettazione che hai redatto e ti diremo quali di essi possono supportare le nostre righe pubblicate.


