
Tecnología de gafas por conducción: el régimen que construye
El control de calidad de las gafas inteligentes con tecnología de gafas por conducción es un tema en el que la pregunta sobre la calidad está formulada de forma inusualmente clara y respondida de forma inusualmente deficiente, y la razón está a la vista en la información publicada. La ficha publica una ganancia amplificada de 35 dB; una batería de 200 mAh; un tiempo de carga de dos horas o menos; y una autonomía de aproximadamente siete horas y carga Type-C. No publica ninguna designación de modelo ni posición sobre certificaciones.
Una cifra de ganancia es una afirmación verificable, y para verificarla se necesita una medición definida: una señal de entrada definida, un acoplamiento definido al transductor, un punto de referencia definido y un instrumento definido. No se publica ninguno de esos elementos para esta ficha. Por tanto, la fábrica puede producir unidades con una ganancia de 35 dB y el comprador no puede confirmar que la ganancia sea de 35 dB, de modo que el régimen de control de calidad debe construirse en lugar de inferirse de una hoja de especificaciones.
Esa construcción es el verdadero objeto de este artículo, porque es donde reside el riesgo comercial. Un comprador que dé por hecho que existe un régimen de calidad porque existe una especificación descubrirá la brecha en uno de dos lugares: durante la inspección previa al envío, cuando el lote incumple un criterio de aceptación que nadie haya acordado, o durante la segunda tanda de producción, cuando un proceso que se mantenía estable por casualidad deja de ser estable.
Tres conclusiones que. Primera, las filas eléctricas de esta categoría son comprobaciones de producción ordinarias y pueden verificarse unidad por unidad. Segunda, la ganancia y el acoplamiento son variables de calidad que solo pueden controlarse mediante una referencia interna, porque no existe ningún método externo con el que compararlas. Tercera, el coste de construir esa referencia es bajo y el coste de no construirla no lo es, porque, sin ella, la única señal de calidad que se obtiene es una reclamación.
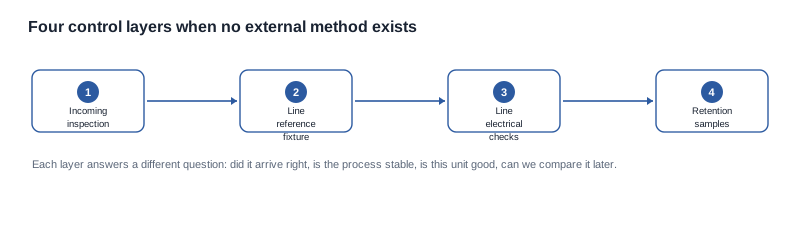
Las cuatro capas de control y lo que cada una puede detectar
Un régimen de calidad no es una sola actividad. Es un conjunto de capas, cada una de las cuales responde a una pregunta diferente y detecta una clase diferente de defectos. Un programa que implementa únicamente la primera capa realiza una inspección de entrada, que es necesaria, pero está muy lejos de ser suficiente.
Capa uno: inspección de entrada. ¿El material o la unidad terminada que ha llegado coincide con lo pedido: designación del modelo, configuración, arte del embalaje, batería, interfaz y documentación adjunta? Esta capa detecta sustituciones, arte incorrecto y documentos ausentes. Es la capa más barata de ejecutar y la que con mayor probabilidad omite una marca que da por hecho que la fábrica se encarga de ella.
Capa dos: útil de referencia en línea. ¿El proceso es estable de una unidad a otra? Esta es la capa que una categoría poco consolidada debe construir por sí misma, porque no existe ningún método publicado con el que compararse. Un útil mantiene una entrada definida, una posición de acoplamiento definida y un punto de referencia definido, de modo que la lectura es repetible, aunque no comparable con una cifra de un tercero. Convierte la ganancia de una afirmación en una variable controlada.
Capa tres: comprobaciones eléctricas en línea. ¿Es buena esta unidad? Comportamiento de la batería frente a las filas publicadas, interfaz de carga, encendido, radio y emparejamiento. Son comprobaciones ordinarias y rápidas, y esta es la única capa que produce un resultado aprobable o no aprobable por unidad con carácter vinculante.
Capa cuatro: muestras de retención y ensayo sobre el terreno. ¿Se podrá comparar más adelante y resiste el contacto con un usuario? Las muestras de retención permiten comparar un lote futuro con otro anterior. El ensayo sobre el terreno es la única capa que detecta el defecto que esta tecnología realmente produce: la reclamación dependiente del acoplamiento. Es también la capa que más programas omiten, porque requiere días en lugar de minutos.
La forma honesta de establecer prioridades es según lo que la categoría realmente incumple. En una plataforma de audio de oído abierto, el perfil de fallos está dominado por la electrónica: baterías descargadas, puertos defectuosos y problemas de emparejamiento de radio. En una plataforma de conducción ósea, los fallos electrónicos siguen existiendo y siguen siendo gestionados por las capas uno y tres, pero el riesgo comercial dominante es que un usuario no pueda oír lo que esperaba, y ese riesgo solo es visible en la capa cuatro. Un régimen que distribuya su esfuerzo según un perfil de fallos equivocado superará todas las inspecciones y, aun así, devolverá un tercio de las unidades que envía.
Cómo redactar una referencia interna cuando no existe ningún método externo
Este es el centro técnico del problema y es la parte que la mayoría de las conversaciones con proveedores omite porque suena abstracta. No es abstracto. Sin una referencia interna, «la ganancia es de 35 dB» es una afirmación que figura en una hoja de datos; con ella, es un proceso controlado que puede desviarse, y los desvíos se pueden detectar.
La construcción tiene cuatro componentes, y cada uno debe fijarse con precisión, porque todo el valor de la referencia reside en esa fijación.
Una entrada definida. Una fuente con un nivel indicado, una impedancia indicada y un tipo de señal indicado, aplicada en un conector especificado. Sin un nivel de entrada indicado, una lectura de ganancia no es un número, porque el mismo amplificador produce lecturas distintas a distintos niveles de entrada. Este es también el aspecto concreto que hay que preguntar a un proveedor, ya que un proveedor con una verdadera costumbre de medición ya tendrá uno y lo describirá sin que haya que pedirlo dos veces.
Un acoplamiento definido. Una forma repetible de presentar la salida al elemento que se va a medir, en una posición repetible. En esta tecnología, el acoplamiento es el contacto de la montura, y un acoplamiento que varía según cómo se sujete el utillaje produce una dispersión en las lecturas que no guarda relación con las unidades.
Un punto de referencia definido. El lugar donde se realiza la medición y el elemento contra el que se compara. Una lectura sin un punto de referencia indicado no puede compararse con ninguna otra, incluida una lectura de su propia línea de producción la semana siguiente.
Un límite definido. Una banda de paso derivada del utillaje, no un número copiado de una hoja de datos. El límite debe ser lo bastante estricto para detectar desviaciones y lo bastante amplio para que la línea pueda cumplirlo sin rechazar unidades buenas, y la única forma de conocer la segunda mitad es ejecutar el utillaje con un lote real y observar la dispersión.
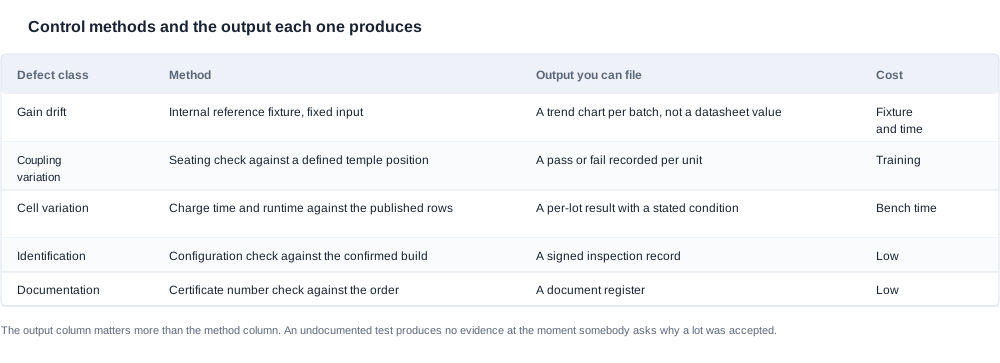
Lo que produce el utillaje no es un valor de hoja de datos. Es una tendencia: una distribución por lotes, una media y una línea de desviación. Un proveedor que lleva un año aplicando este método puede mostrarle un gráfico en lugar de un número, y el gráfico es lo que permite al comprador distinguir un proceso estable de uno errático. Esa es la diferencia entre «la ganancia es de 35 dB» y «el proceso de ganancia está bajo control y aquí tiene las pruebas».
El error habitual es tratar el utillaje como una fase de certificación en lugar de una fase de control. Un utillaje que se utiliza para aprobar o rechazar unidades individuales se ajustará para que las apruebe y dejará de detectar desviaciones. Un utillaje utilizado para caracterizar un proceso —con un muestreo a una frecuencia indicada, representado en un gráfico y analizado en trends— detecta las desviaciones mucho antes de que se conviertan en una reclamación. El segundo uso es el que compensa.
La hoja de inspección de recepción, fila por fila
La hoja de inspección de recepción es el documento que convierte una intención de calidad en un procedimiento y, en esta categoría, es inusual porque un número considerable de sus filas están deliberadamente vacías. Es una decisión de diseño, no un descuido: toda fila que no pueda completarse debe verse en la hoja para que siga sobre la mesa de negotiations, en lugar de desaparecer entre dos versiones del formulario.
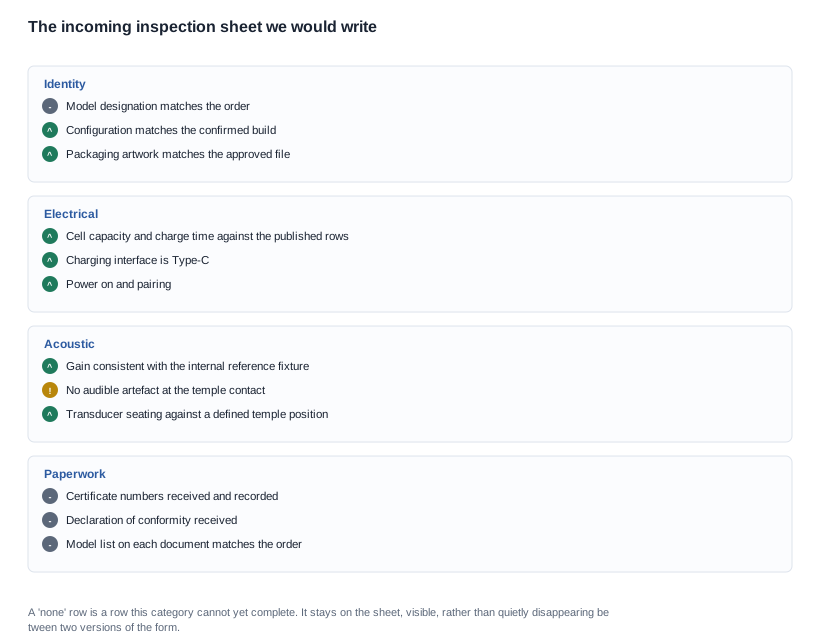
Filas de identidad. ¿Coincide la designación del modelo de la unidad con la designación del pedido? ¿Coincide la configuración con la build confirmada, incluidos el color, el logotipo y el embalaje? ¿Es el material gráfico el aprobado? En una categoría donde la publicación no incluye ninguna designación de modelo, la designación que utiliza el pedido es una marca privada para un SKU de fábrica, y el riesgo de que esa marca privada se desvíe de lo que envía la fábrica es mayor de lo habitual, porque nadie más está pendiente.
Filas eléctricas. Capacidad de la batería y tiempo de carga frente a las filas publicadas de dos horas o menos; interfaz de carga confirmada como Type-C; encendido; emparejamiento de radio; y una observación de autonomía frente a la cifra nominal aproximada de siete horas, con la condición registrada. La condición es la parte importante. Una observación de autonomía sin una condición no es una medición, y una hoja de calidad que registra «6h» sin anotar qué estaba haciendo el dispositivo acabará produciendo un falso rechazo.
Filas acústicas. Salida coherente con el utillaje de referencia interno. Ausencia de un artefacto audible en el contacto de la sien. Colocación del transductor respecto de una posición definida de la sien, que es la comprobación mecánica correspondiente a la variable de acoplamiento. Ninguno de estos elementos produce un número publicado, y los tres producen un resultado de aprobado o rechazado por unidad sobre el que la fábrica puede actuar.
Filas de documentación. Números de certificado recibidos, registrados y comprobados con el pedido. Declaración de conformidad recibida. Lista de modelos de cada documento comprobada con el pedido. Todos estos elementos están actualmente vacíos para esta publicación, porque nuestro catálogo no publica ningún estado de certificación ni designación de modelo, y una fila vacía refleja el estado real, en lugar de uno fabricated.
El mecanismo que hace que la hoja funcione es el registro por lotes. Cada inspección produce un registro vinculado a un número de lote o tanda, y dicho registro se conserva. Sin él, la inspección de recepción es una barrera, no un conjunto de datos, y la segunda vez que aparece un problema no se puede saber si es nuevo o recurrente.
Quién controla el sistema y cuánto cuesta operarlo
El lector de este texto es un responsable de calidad o de compras de una marca, o un gerente de producto al que le han indicado que debe aprobar a un proveedor por motivos de calidad y le han entregado una especificación de seis filas. La dificultad concreta es que la «calidad» en esta categoría no es un certificado que se pueda comprobar, sino un conjunto de procesos que se pueden inspeccionar o crear, y esa distinción determina el coste total.
Existen tres modelos de control y no son equivalentes.
El proveedor controla todo. La fábrica gestiona el utillaje, la línea realiza las comprobaciones y la prueba de campo, y la marca audita los resultados. Esta es la opción más económica para la marca y también la más habitual. Su punto débil es que la señal de calidad de la marca solo es tan fiable como los informes que recibe, y los informes que una fábrica elaborate sobre su propio proceso presentan un sesgo predecible.
La marca controla la referencia. La marca construye o encarga el utillaje, lo utiliza con muestras y unidades retenidas, y lo emplea para contrastar los datos propios de la fábrica. Esto supone un coste de tiempo de ingeniería para la marca y es el único modelo que le permite detectar la deriva de forma independiente. Merece la pena en una categoría con pocos productos, donde la alternativa consiste en no disponer de ninguna medición independiente.
La marca controla únicamente los criterios de aceptación. La fábrica ejecuta el proceso, la marca redacta los criterios y la orden de compra los vincula, y la marca realiza una inspección de control sobre una muestra de unidades. Esta es la posición intermedia más habitual y funciona lo bastante bien cuando el perfil de fallos está dominado por los componentes electrónicos, que es el motivo por el que rinde peor en esta categoría.
El coste operativo merece una valoración, porque los compradores de esta categoría suelen suponer que la garantía de calidad es gratuita. El utillaje es eso mismo: un dispositivo de montaje, una fuente definida y el tiempo de ingeniería necesario para configurarlo y mantener su fiabilidad. Las comprobaciones de línea requieren tiempo de banco por unidad, y ese tiempo constituye un coste unitario que la marca asume o la fábrica incluye en el precio. La prueba de campo se prolonga días, no minutos, y necesita usuarios que no sean el equipo de ingeniería. La conciliación de la documentación requiere medio día por lote. Ninguno de estos elementos es elevado, pero todos juntos suman menos que una campaña de packaging reimpresa.
El contexto del mercado también importa en este caso. Nuestro catálogo publica doce plataformas de audio de oído abierto con todos los detalles eléctricos de cada una, y exactamente una entrada de conducción ósea. Un comprador que pase de una familia a otra descubrirá que la conversación sobre calidad con un proveedor de audio de oído abierto versa sobre fichas técnicas, mientras que la misma conversación con un proveedor de conducción ósea trata sobre métodos. El proveedor que sabe describir su método cuenta con un sistema de calidad, haya publicado o no algo.
Operar el sistema una vez iniciada la producción
Un sistema diseñado, pero no operado, se degrada rápidamente, y esa degradación no resulta visible desde dentro. Cuatro hábitos lo mantienen vigente.
Realizar un seguimiento de la tendencia del utillaje, no limitarse a registrar los datos. Un gráfico por lotes, conservado durante toda la vida del programa, es el artefacto que hace visible la deriva y permite responder a una reclamación de un cliente con un dato en lugar de con una opinión.
Conciliar la documentación en cada lote, no una vez por trimestre. Los certificados, las declaraciones y las listas de modelos cambian con el producto, y la conciliación es lo que detecta una modificación que no se haya comunicado. Un trimestre de lotes sin conciliar es un trimestre en el que podría haberse enviado una sustitución sin que nadie se apercibiera.
Conservar muestras de retención de cada lote y mantener en curso la prueba de campo. Las muestras de retención son la única forma de responder a una pregunta que surge en el octavo mes, cuando un cliente informa de algo que las unidades actuales ya no presentan. La prueba de campo es lo que mantiene la variable de acoplamiento a la vista, porque es la única medición de esta que una línea de producción no puede falsear.
Volver a evaluar los criterios cuando cambie el producto. Un cambio en el material de la montura, la geometría de las patillas, el transductor o el firmware puede desplazar el proceso sin modificar una sola línea de la especificación. Un sistema sin una revisión activada por cambios certificará el producto anterior y enviará el nuevo.
Incorporar el sistema a un acuerdo de calidad
En esta categoría, la conversación comercial suele girar en torno al precio unitario, mientras que la conversación sobre calidad se mantiene aparte. Esa separación es un error, porque son las condiciones de calidad las que determinan el coste total de un programa.
Negociable: la cantidad de muestras y si las unidades de evaluación se imputan al primer pedido; el coste de inspección e informe por unidad, y si la inspección de entrada de la propia marca se realiza en la fábrica o en el almacén de la marca, lo que cambia tanto la mano de obra como las condiciones de envío; la frecuencia y el formato de las devoluciones y del resumen de códigos de causa; el plan de producción e inspección de muestras, y cuántas unidades se extraen de un lote para comprobaciones destructivas o de desmontaje; las condiciones de repetición de pruebas y retrabajo para un lote que no cumple los criterios de aceptación, incluido quién paga el flete en ambos sentidos; el periodo de conservación de la documentación y las muestras; y la obligación de aviso antes de cualquier cambio en el transductor, la montura o la configuración acústica, ya que cada uno de ellos invalida una medición y, por tanto, invalida la referencia.
No negociable, y conviene decirlo pronto: el coste de la vía de cumplimiento y la cola del laboratorio, que son costes fijos y un tiempo transcurrido determinados por el laboratorio y no por el tamaño del pedido; la caracterización del propio proceso, que es un coste de configuración fijo amortizado a lo largo del programa y no una tarifa; y el comportamiento acústico del producto, que viene determinado por el transductor y la montura. Un proveedor que no esté dispuesto a hablar del método de referencia le está indicando que el proceso es fijo, por lo que el programa debería construirse sobre esa base y no contra ella.
Las cláusulas que más peso tienen son las aburridas. Los criterios de aceptación del dispositivo de prueba, recogidos en la orden de compra, con el método adjunto, de modo que un lote que no los cumpla sea un lote que la marca pueda rechazar. La obligación de aviso ante cualquier cambio de configuración. El requisito de que el paquete documental llegue con el pedido y no después. Y la asignación de costes de un lote fallido, porque esa cláusula es lo que convierte los criterios en vinculantes y no en recomendaciones.
Un caso práctico: una primera producción sin producto de referencia
Lea el passage siguiente como un ejemplo didáctico de cómo se secuencia cada paso. No es un registro de un envío.
Supongamos una marca que ha evaluado una plataforma de conducción ósea, cuenta con una orden de compra para un primer pedido de producción de unos pocos miles de unidades y no tiene un producto de referencia propio. La especificación publicada para el pedido es una ganancia de amplificación de 35 dB, una batería de 200 mAh, un tiempo de carga de dos horas o menos, una autonomía nominal de aproximadamente siete horas y carga Type-C, sin designación de modelo ni estado de certificación.
La primera decisión es crear la referencia antes de que salga el primer lote. La marca encarga un dispositivo de prueba: una fuente definida a un nivel indicado, una posición de acoplamiento definida, un punto de referencia establecido y un límite derivado de las muestras que tiene en ese momento. Ejecuta el dispositivo de prueba con las muestras y obtiene una dispersión. Cuando la dispersión es amplia, se trata de un hallazgo sobre el producto, y se detecta en el momento en que todavía resulta económico actuar.
La segunda decisión es el límite, no el valor nominal. En lugar de aceptar la cifra publicada como límite, la marca lo establece a partir de la distribución observada. Esta es una decisión que parece un compromiso y que en realidad refuerza el control: un límite derivado de una población es un límite que la línea de producción puede mantener, mientras que un límite copiado de una hoja de datos es un límite que alguien tendrá que tener suerte para cumplir.
La tercera decisión es dónde reside el dispositivo de prueba. La marca lo utiliza en su propio punto de inspección, con una muestra de cada lote, y no depende únicamente de las lecturas de la fábrica. El coste consiste en el envío y el tiempo de banco por lote. La ventaja es que la marca dispone de un dato independiente, que es lo único que permite mantener una conversación sobre la deriva.
La cuarta decisión son las filas de documentación, que están vacías. La marca solicita la designación de modelo indicada en los certificados, pero todavía no los tiene en su poder. En lugar de continuar a partir de una suposición, la marca establece que el paquete documental es una condición para el pago final e indica la designación de modelo en la orden de compra. El lote se envía; el pago final queda pendiente.
La quinta decisión es el ensayo de campo antes del lanzamiento, no después. La marca realiza el ensayo con las unidades de producción y no con las muestras anteriores, porque las unidades de producción son las que tienen la configuración confirmada. De él se obtienen dos hallazgos: como resultado, se mejora la instrucción de colocación y se reescribe el lenguaje sobre el comportamiento esperado de la guía de inicio rápido. Ambos cambios se realizan antes de que la ficha se publique, y por eso el primer grupo de devoluciones no reproduce el problema de colocación.
La sexta decisión son los términos de segundo orden. La marca solicita un resumen mensual de devoluciones desglosado por código de causa, y que los términos de retest y retrabajo para un lote fallido se incluyan en el pedido antes del primer envío, en lugar de negociarse cuando falla un lote. El segundo de estos es el que tiene un efecto, porque cambia lo que la fábrica mide en su propia línea.
El resultado es un programa cuya posición de calidad se construye en lugar de heredarse, y cuya evidencia —un gráfico, un conjunto de códigos de causa, una conciliación, una prueba de campo— es enteramente propia.
Cuál es nuestra posición de calidad y dónde termina
El límite que mantenemos: publicamos las filas eléctricas y la cifra de ganancia de esta entrada, y no publicamos un método de medición, un punto de referencia, una banda de tolerancia, una tasa de defectos, un rendimiento ni un estado de certificación, porque no se nos ha proporcionado ninguno de ellos. Un comprador que compruebe una afirmación de calidad debería poder comprobar antes la nuestra, y aquí hay muy poco que comprobar, que es precisamente la razón por la que el artículo anterior trata de construir y no de leer.
No citaremos un peso típico del marco, una condición típica de autonomía, una tolerancia de ganancia típica ni una tasa de fallo típica para este producto, y preferimos decírselo a un comprador antes que ofrecer una cifra que no pueda verificarse. No describiremos el producto como audífono ni formularemos ninguna afirmación médica al respecto. Tampoco presentaremos una capacidad máxima de salida como el resultado que obtiene quien lo utiliza, porque el acoplamiento es la variable y no se publica.
Lo que sí haremos es indicarle qué filas existen y cuáles no, y qué debe solicitar al proveedor que complete. Si nos envía los criterios de aceptación que ha redactado para un lote de conducción ósea, le diremos cuáles de ellos pueden respaldar directamente nuestras filas publicadas, cuáles requieren una medición que el proveedor debe realizar y cuáles dependen de una variable —el acoplamiento— que debe establecerse en personas usuarias antes de poder utilizarse como criterio.
Acciones para las próximas dos semanas
Comience el dispositivo de referencia con las muestras que ya tiene. Una entrada indicada, una posición de acoplamiento indicada, un punto de referencia indicado y un límite derivado de lo que mida. Es la inversión en calidad más económica disponible en esta categoría.
Incluya los criterios de aceptación en el pedido de compra, con el método adjunto. Un criterio sin método es una conversación, y un criterio incluido en el pedido es un estándar del que se puede exigir cumplimiento a la fábrica.
Deje visibles en la hoja de inspección las filas imposibles. Las filas de certificación, las filas de la lista de modelos y las filas de referencia acústica están vacías hoy. Una fila vacía en una hoja es una negociación abierta; una fila ausente es una que se ha olvidado.
Realice una prueba de campo con unidades de producción, antes del lanzamiento. Es la única medición que afecta al acoplamiento y es la capa que detecta el fallo que esta tecnología produce realmente.
El método detrás del dispositivo de referencia se explica en tecnología de audio por conducción, la variable de ajuste que hace que el acoplamiento sea inestable se analiza en comodidad y ajuste de las gafas de conducción ósea, y el régimen de durabilidad que debe soportar un marco que transmite vibraciones se trata en durabilidad de las gafas de conducción ósea.
De dónde procede
- Tecnología de audio por conducción y sus límites
- Comodidad y ajuste en monturas de conducción ósea
- Durabilidad en productos de conducción ósea
- Control de calidad en una operación de fábrica
- Gafas de conducción ósea de la gama
Envíenos los criterios de aceptación que ha redactado y le diremos cuáles de ellos pueden respaldar nuestras filas publicadas.


