
伝導メガネ技術:構築すべき品質管理体制
骨伝導グラスの技術であるスマートグラスの品質管理は、品質に関する問い方がきわめて明快である一方、答え方がきわめて不適切な分野です。その理由は、公開情報の内容を見れば分かります。この製品には増幅ゲイン35 dB、200 のセル、2時間以下の充電時間、おおよそ7時間の連続使用時間、充電という情報が掲載されています。しかし、型番も認証についても記載がありません。
ゲインの数値は検証可能な主張ですが、検証するには、測定条件?定義された測定が必要です。具体的には、入力信号、トランスデューサへの結合方法、基準点、使用する測定機器をそれぞれ定義しなければなりません。この製品については、これら何も公開されていません。に製造できますが、購入35 dBを確認できません。したがって、品質管理体制は仕様書から読み取るのではなく、構築する必要があります。
本稿の主題は、この構築作業です。商業上のリスクは、まさにこの構築の中にあります。仕様が存在すれば品質管理体制も存在すると誤って考える購入者は、次の2つのいずれかの地点で格差に気づきます。出荷前検査において、誰も合意していない合否基準でロットの検査不合格となるか、第2回の生産において、偶然安定していた工程が安定しなくなるかのいずれかです。
?以下の3点を押さえてください。第一に、この分野の電気的な項目は通常の工程検査であり、1台ずつ検証できます。第二に、ゲインと結合は社内基準によってしか管理できない品質変数であり、比較対象となる外部測定方法が存在しません。第三に、その基準を構築するコストは小さい一方、構築しないコストは大きくなります。基準がなければ、得られる品質シグナルはユーザーからの苦情だけだからです。
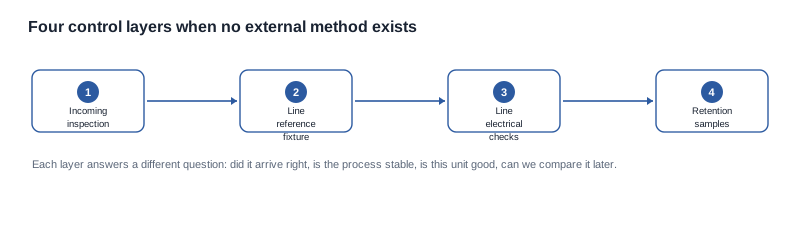
4つの管理層と、それぞれが検出できる不具合
品質管理体制は1つの作業ではありません。それぞれ異なる問いに答え、異なる種類の不具合を検出する 層で構成されます。第1層だけを実施するプログラムは入荷検査を行っているだけです。これは必要ですが、十分?ではありません。
第1層:入荷検査。 到着した材料または完成品は、発注内容と一致していますか。型番、構成、包装?のアートワーク、セル、インターフェース、付属書類を含めて確認します。この層では、代替品の使用、アートワークの誤り、書類の欠落を検出できます。最も低コストで?
第2層: 工程は製品ごとに安定していますか。この分野は、比較対象となる公開測定方法が存在しないため、独自に基準を構築する必要があります。治具は定義された入力、定義された結合位置、定義された基準点を保持するため、第三者による数値との比較はできなくても、測定値は再現可能です。ゲインを一方的な主張から、管理可能な変数へ �えます。
第3層:工程内での電気検査。 この個体は良好ですか。公開されている項目に対するセルの挙動、充電インターフェース、電源投入、ラジオ、ペアリングを確認します。これらは通常どおり迅速に実施でき、合格・不合格の判定が有効に適用される唯一の層です。
第4層:保留サンプルと現地試験。 後で比較することは可能ですか。また、使用者の実際の使用に耐えますか。保留サンプルを使えば、将来のロットを以前のロットと比較できます。現地試験は、この技術が実際に引き起こす不具合、すなわち結合状態によって変わる苦情を検出できる唯一の層です。しかし、数分かかるではなく数日を要するため、多くのプログラムが省略しがちな層でもあります。
優先順位を正しく決めるには、この分野で実際に発生している不具合?を基準にすべきです。オープンイヤーオーディオのプラットフォームでは、不具合の中心は電子部品です。電池の不良、ポートの故障、ラジオのペアリングなどが典型です。骨伝導プラットフォームでも電子部品の不具合は存在し、第1層と第3層で対処します。しかし、支配的な商業リスクは、期待していた音が使用者に聞こえないことです。このリスクは第4層でしか確認できません。誤った不具合分布に基づいて労力を配分した管理体制では、すべての検査に合格しても、出荷した製品の3分の1が返品される可能性があります。
これが問題の技術的な核心であり、抽象的に聞こえるため、多くのサプライヤーとの協議で省略される部分でもあります。しかし、これは抽象論ではありません。社内基準がなければ、「ゲインは35 dB」という記述はデータシート上の主張にすぎません。基準があれば、変動する可能性はあるものの、管理された工程となり、変動を検出できます。
基準の構築には4つの要素があり、基準の価値はこれらの要素をすべて明確に定めることにあります。そのため、それぞれを確定する必要があります。
明確な入力条件。 レベル、インピーダンス、信号種別が明記されたソースを、指定されたコネクターに接続したものです。同じアンプでも、入力レベルが異なれば測定値も異なるためです。これはサプライヤーへの確認事項としても最も重要です。測定習慣のあるサプライヤーなら、すでに測定条件を把握しており、頼まれなくても説明してくれます。
明確な結合条件。 測定対象へ出力を提示する方法と位置を、再現性よく定めたものです。このテクノロジーでは結合条件はフレームとの接触であり、治具の保持方法によって接触条件が変化すると、単位とは無関係な測定値のばらつきが生じます。
明確な基準点。基準点が明記されていない測定値は、翌週、社内の同一ラインで得られた値を含め、他のどの測定値とも比較できません。
明確な許容範囲。 データシートから寫した数値ではなく、治具に基づいて導出した合否範囲です。を検出できるほど狭くなると同時に、良品を除外せずラインが維持できるほど広い必要があります。後者が分かるのは、実際の製品群に対して治具を稼働させ、ばらつきを確認することだけです。
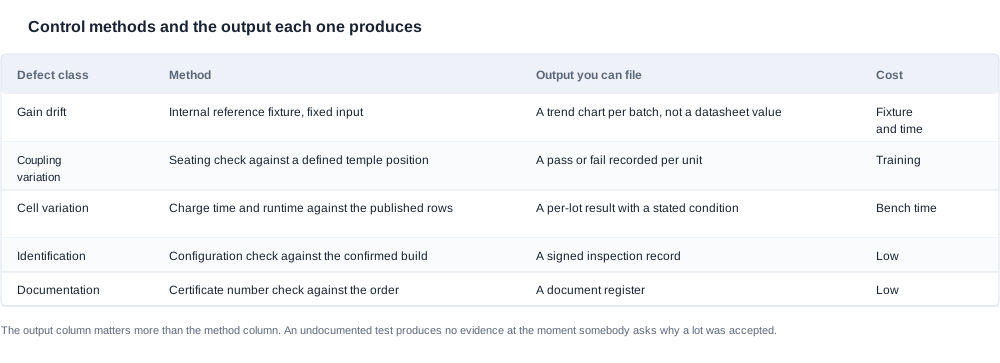
治具が生み出すものは、データシート上の値ではありません。ロットごとの分布、平均値、ドリフト線の傾向です。この作業を1年間続けているサプライヤーなら、数値ではなくグラフを示せます。
よくある誤りは、治具を検査工程ではなく合否判定の工程として扱うことです。個体の合格・不合格を判定するための治具は、合格調整されるため、ドリフトを検出できなくなります。一定間隔でサンプリングし、グラフ化と傾向分析を行う工程管理用の治具なら、ドリフトがクレームになるずっと前に検出できます。後者の方が価値を生みます。
受入検査表を項目別に確認する
受入検査表は、品質 intentionを具体的な手順へ変える文書です。このカテゴリーでは、意図的に空欄の項目が相当数.
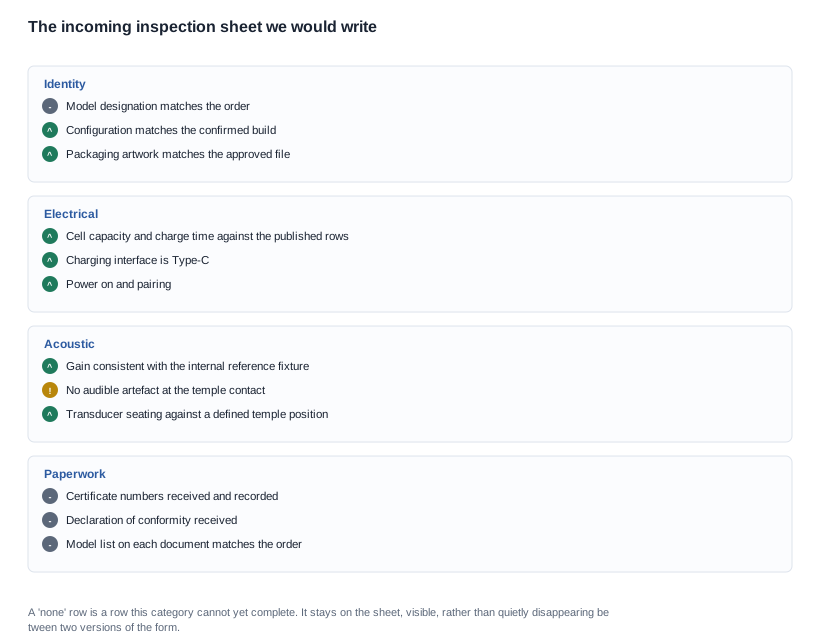
品目情報の項目。 製品本体の型番が注文時の型番と一致していますか。色やロゴ、包装を含む構成が確定した仕様と一致していますか。印刷データは承認済みですか。
電気特性の項目。 公開 の2時間以内という記載に対して、セル容量と充電時間を照合します。充電インターフェースがであることを確認し、電源の起動、無線接続、 7時間という定格稼働時間に対する稼働時間を、条件を記録したうえで観察します。最も重要なのは条件の記録です。条件を記録しない稼働時間の観察は測定ではなく、デバイスの動作状態を記録せずに「6h」とだけ記載した検査表は、いずれ偽の不合格判定を生みます。
音響特性の項目。 社内基準治具との出力の一致。こめかみの接触部に可聴性の異常がないこと。こめかみの位置に対してトランスデューサーが正しく装着されていること。これは結合条件の変数に対応する機械的検査です。
書類の項目。 証明書番号を受領し、記録し、注文内容と照合します。適合宣言書を受領します。各書類の型番一覧を注文内容と照合します。現時点では、これらはすべてこの製品について空欄です。当社カタログには認証状態も型番も公開していないため、架空の記載ではなく空欄が正直な状態だからです。
この検査表を機能させる仕組みはロット記録です。すべての検査で、ロットまたはバッチ番号に紐付けた記録を作成し、保存します。
品質基準の所有者と運用コスト
ここでの読者とは、ブランド側の品質担当者または調達担当者、あるいは品質を理由にサプライヤーの承認を迫られた製品マネージャーです。6項目の仕様書を手渡されている状況を想定しています。このカテゴリーで難しいのは、「品質」が確認できる認証rather than、検查または構築できる一連のプロセスだということです。この区別が全体のコストを左右します。
所有モデルには3つのパターンがあり、いずれも同列ではありません。
サプライヤーがすべてを所有する。
ブランドが基準の を所有する。これにはブランドの工数が必要です。しかし、ブランドが独立してドリフトを検出できる唯一の方式です。代替案が独立した測定を一切行えない-thinなカテゴリーでは、費用 く価値があります。
ブランドが受け入れ基準のみを所有する。それがこのカテゴリーで機能産品規格-未満 原因です。
運用コストは見積り対象にすべきです。このカテゴリーの買い手は、品質保証が無料だと考える傾向があるためです。治具とは治具であり、治具、所定のソース、そしてそれを設定し、精度を維持するための工数です。実地試験は数分ではなく数日かかるため、エンジニアリングチーム以外の使用者が必要です。書類の照合はロットごとに半日です。いずれも大きなコストではありませんが、すれば、包装campaignの再印刷1回より安い金額です。
当社のカタログには、オープンイヤーオーディオプラットフォームが12件、それぞれ電気的な詳細付きで公開されています。一方、骨伝導の掲載はわずか1件です。2つのファミリーの間で調達を行う買い手は、オープンアイアのサプライヤーとの品質上の会話がデータシートの話である一方、骨伝導のサプライヤーとの会話は方法論の話であることを:''発見します。方法を説明できるサプライヤーには品質システムがあります。何かを公開しているかどうかにかかわらずです。
生産開始後に品質基準を運用する
設計されたものの運用されていない品質基準は急速に劣化し、その劣化は内部からは見えません。4つの習慣がそれを維持します。
治具の測定 を記録するのではなく、傾向を追跡する。
四半に1回ではなく、すべてのロットで書類を照合する。 認証書、申告書、型番リストは製品ごとに変更されます。照合によって、連絡されなかった変更を検出できます。
すべてのロットから保留サンプルを保管し、実地試験を継続する。実地試験は、結合条件の変動を常に把握するために必要です。生産ラインでは偽装できない唯一の測定だからです。
製品が変更されたら、受け入れ基準を再実行する。 フレーム材質、-/temple形状、トランスデューサー、ファームウェアの変更は、仕様の1行も変えずにプロセスを変化させます。変更を契機としたレビューがない品質基準は、舊製品を認証して新製品を出荷してしまいます。
品質基準を品質契約に組み込む
このカテゴリーの商務上の会話は通常、単価についてのものです。一方、品質上の会話は通常、別に行われます。この分離は誤りです。プログラムの総コストを決めるのは、品質条項だからです。
返品および原因コード要約の頻度・様式、生産・検査サンプル計画、1ロットから破壊検査や分解検査のために抜取する数量、受け入れ基準を満たさないロットの再検査および手直し条件、往復の送料を負担する者、記録およびサンプルの保管期間、トランスデューサー、フレーム、音響構成を変更する前に通知する義務が協議対象です。いずれの変更も測定結果を無効にし、そのため基準値も無効にするからです。
調整不可であり、前もって明示しておくべき条件:コンプライアンスルートの費用と検査機関のキューです。これは固定費であり、所要時間はロット数ではなく検査機関によって設定されます。また、プロセス自体の特性評価は、ロット単価ではなくプログラム全体.Amortisedする固定セットアップ費用です。製品の音響特性は、トランスデューサーとフレームによって決定されます。基準測定について協議することを拒むサプライヤーは、プロセスが固定されていることを示しています。against itではなく、それを前提としてプログラムを構築すべきです。
最も重要な条項は、実際は地味な条項です。治具から算出される受け入れ基準を、方法を添付したうえで発注書に明記し、これを満たさないロットはが拒絶できるようにします。記録一式を発注時に同梱すること、不合格ロットに関する費用負担です。最後の条項があることで、受け入れ基準は参考意見ではなく、法的拘束力を持つものになります。
実践例:基準製品がない_STATEでの初回生産
次の文章は、手順の組合せ方を学ぶための解説例としてお読みください。出荷記録ではありません。
公開仕様では、增益35 dB、セル200 、充電2時間以下、充電とし、型番および認証状態は記載されていません。
最初の決定は、最初のロットが出荷する前に基準を作成することです。ブランドは治具を委託します。一定レベルの音源、決まった結合位置、明記された基準点、そして手元のサンプルから導出した許容値です。その治具をサンプルに適用し、ばらつきを測定します。
2番目の決定は、公称値ではなく許容値を決めることです。公開値をそのまま許容値として受け入れるのではなく、観測された分布から許容値を設定します。この決定は妥協に聞こえますが、実際には厳格化です。母集団から導出した許容値は、生産ラインが遵守できる値です。一方、データシートから寫した許容値は、誰かが運、才能 できる値にすぎません。
3番目の決定は、治具をどこに置くかです。費用は、ロットごとの送料とベンチ作業時間です。は、ブランドが独立した数値を得ることです。これは、漂いについて協議できる唯一の条件となります。
4番目の決定は、書類の項目を空欄のままとすることです。ブランドは、証明書に記載される型番を要求しますが、証明書はまだ入手できません。推測に基づいて進めるのではなく、記録一式の提出を最終支払いの条件とし、発注書に型番を明記します。ロットは出荷されますが、最終支払いは保留されます。
5番目の決定は、発売後ではなく発売前に実地試験を行うことです。ブランドは、構成が確認された量産品で試験を行い、以前のサンプルでは実施しません。その結果、装着手順が改善され、クイックスタートガイドの期待動作に関する記述も書き換えられます。
6番目の決定は、セカンドオーダーの項目です。 ブランドはreturns_summary_と、原因コード別の月次返品サマリーを求めています。また、不合格ロットの再試験および再作業の条件を、第1回出荷前に注文書に明記し、ロットが不合格になった時点で交渉するのではなく、最初の出荷前に注文へ書き込む必要があります。後者の方がKS_日本の_effect?
私たちが設定している境界は次のとおりです。この製品については、電気特性の項目とゲイン値を公開しますが、測定方法、基準点、公差帯、不良率、歩留まり、認証状態は公開しません。これらはいずれも私たちに提示されていないためです。品質に関する主張を確認する買い手は、まず私たちの主張を確認できるようにすべきです。しかし、ここで確認できることはほとんどありません。それだからこそ、上の記事は、読むのではなく構築することについてのものなのです。
この製品について、代表的なフレーム重量、代表的な動作時間条件、代表的なゲイン公差、代表的な故障率を示すことはしません。検証できない数値を提示するより、その旨、買い手に伝えるほうが適切だと考えています。また、この製品を補聴器と説明したり、医療上の効果や利点を主張したりはしません。)を、装着者が得られる結果として提示することもありません。
私たちが-_ Tell you するのは、どの項目が存在し、どの項目が存在しないのか、そしてそれらを完成させるためにサプライヤーに何を求めるべきかです。
今後2週間のアクション
すでにお手元のサンプルを使って、基準治具の測定を開始してください。このカテゴリーで最も低コストな品質投資です。
方法を添えて、受け入れ基準をpurchase order に記載してください。 方法のない基準は議論にすぎません。
実現できない項目も、検査シートには残してください。
発売前に、生産品で1回の実地試験を実施してください。
基準治具の背景となる方法は 伝導オーディオテクノロジー で説明しています。骨伝導グラスの快適性とフィット で議論し、振動を伝導するフレームが-_the_durability_ について 骨伝導グラスの耐久性 で説明しています。
参照元
受け入れ基準を寫成お送りいただければ、公開済みの項目がどの基準を直接支持できるか告诉我たち。


