
Technologie des lunettes à conduction: le référentiel que vous construisez
Le contrôle de la qualité des lunettes connectées technologiques utilisant la technologie des lunettes à conduction est un sujet où la question de la qualité est formulée de manière particulièrement pertinente et répondue de manière particulièrement médiocre, et la raison en est visible à la lecture de l Dye. L Dye publie un gain d’amplification de 35 dB; une cellule de 200 mAh; un temps de charge de deux heures ou moins; et une autonomie d’environ sept heures ainsi qu’une recharge Type-C. Elle ne publie ni désignation de modèle ni position sur la certification.
Un chiffre de gain est une affirmation vérifiable, et pour la vérifier, vous avez besoin d’une mesure définie: un signal d’entrée défini, un couplage défini avec le transducteur, un point de référence défini et un instrument défini. Aucun de ces éléments n’est publié pour cette Dye. L’usine peut donc produire conformément à 35 dB, sans que l’acheteur puisse confirmer les 35 dB, et le référentiel de contrôle de la qualité doit être construit plutôt que lu sur une fiche technique.
Cette construction constitue le véritable sujet de cet article, car c’est là que réside le risque commercial. Un acheteur qui suppose qu’un référentiel de qualité existe parce qu’une spécification existe découvrira cette lacune à l’un de deux endroits: lors de l’inspection avant expédition, lorsque le lot échoue à un critère d’acceptation sur lequel personne n’a convenu, ou lors de la deuxième série de production, lorsqu’un processus qui était stable par hasard ne l’est plus.
Trois conclusions à retenir. Premièrement, les contrôles électriques de cette catégorie sont des vérifications de production ordinaires qui peuvent être effectuées unité par unité. Deuxièmement, le gain et le couplage sont des variables de qualité qui ne peuvent être contrôlés qu’au moyen d’une référence interne, car aucune méthode externe ne permet de les comparer. Troisièmement, le coût de construction de cette référence est faible, contrairement à celui de son absence, car sans elle le seul signal de qualité que vous/obtenez est une réclamation.
Les quatre couches de contrôle et ce que chacune peut détecter
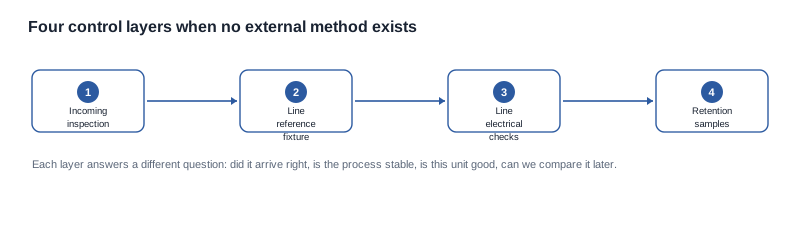
Un référentiel de qualité ne se résume pas à une seule activité. Il s’agit d’un ensemble de couches, chacune répondant à une question différente et détectant une classe de défauts différente. Un programme qui ne met en œuvre que la première couche pratique l’inspection des articles entrants, nécessaire mais très insuffisante à elle seule.
Couche un: inspection des articles entrants. Le matériel ou l’unité finie reçue correspond-il à ce qui a été commandé — désignation du modèle, configuration, visuels d’emballage, cellule, interface et documents d’accompagnement? Cette couche détecte les substitutions, les visuels incorrects et les documents manquants. C’est la couche la moins coûteuse à mettre en œuvre et celle qu’une marque est le plus susceptible de négliger en supposant que l’usine s’en charge.
Couche deux: mounting de référence en ligne. Le processus est-il stable d’une unité à l’autre? C’est la couche qu’une catégorie peu fournie doit construire elle-même, car il n’existe aucune méthode publiée à laquelle se comparer. Un montage de référence fixe une entrée définie, une position de couplage définie et un point de référence défini, de sorte que la mesure est reproductible, même si elle n’est pas comparable à un chiffre fourni par un tiers. Il transforme le gain d’une simple affirmation en variable contrôlée.
Couche trois: contrôles électriques en ligne. Cette unité est-elle conforme? Comportement de la cellule par rapport aux lignes publiées, interface de charge, mise sous tension, radio et appairage. Il s’agit de contrôles ordinaires et rapides, et c’est la seule couche qui produit un résultat obligatoire de conformité ou de non-conformité par unité.
Couche quatre: échantillons de rétention et essai sur le terrain. L’unité pourra-t-elle être comparée ultérieurement et résiste-t-elle au contact avec un utilisateur? Les échantillons de rétention permettent de comparer un lot futur à un lot antérieur. L’essai sur le terrain est la seule couche qui détecte le défaut que cette technologie produit réellement — la réclamation liée au couplage — et c’est celle que la plupart des programmes négligent parce qu’elle exige des jours plutôt que des minutes.
La manière honnête d’établir les priorités consiste à les définir selon les défaillances réelles de la catégorie. Dans une plateforme d’Audio à écouteurs ouverts, le profil de défaillance est dominé par l’électronique: cellules hors service, ports défectueux, appairage radio défaillant. Dans une plateforme à conduction osseuse, les défaillances électroniques existent toujours et sont toujours traitées par les couches une et trois, mais le risque commercial dominant concerne un utilisateur qui n’entend pas ce qu’il attendait, et ce risque n’est visible que dans la couche quatre. Un référentiel qui répartit ses efforts en fonction d’un profil de défaillance incorrect toutes les inspections tout en renvoyant encore un tiers des unités expédiées.
Établir une référence interne lorsqu’aucune méthode externe n’existe
C’est le centre technique du problème, et c’est la partie que la plupart des discussions avec les fournisseurs négligent parce qu’elle semble abstraite. Ce n’est pas une abstraction. Sans référence interne, « le gain est de 35 dB » n’est qu’une affirmation figurant sur une fiche technique; avec une référence, il s’agit d’un processus contrôlé qui peut dériver, et cette dérive peut être détectée.
La construction comporte quatre composants, chacun devant être précisément défini, car toute la valeur de la référence réside dans cette précision.
Une entrée définie. Une source avec un niveau indiqué, une impédance indiquée et un type de signal précis, appliquée au niveau d’un connecteur donné. Sans niveau d’entrée indiqué, une mesure de gain ne constitue pas un chiffre, car le même amplificateur produit des mesures différentes selon les niveaux d’entrée. C’est aussi précisément ce qu’il faut demander à un fournisseur, car un fournisseur ayant de vraies habitudes de mesure en disposera déjà et la décrira sans qu’on ait à le demander deux fois.
Un couplage défini. Une méthode reproductible de présenter la sortie à l’élément mesuré, à une position reproductible. Dans cette technologie, le couplage est le contact avec la monture, et un couplage qui varie selon la manière de tenir le montage d’essai entraîne une dispersion des mesures sans rapport avec les unités.
Un point de référence défini. L’endroit où la mesure est effectuée et sa référence. Une mesure dépourvue de point de référence ne peut être comparée à aucune autre, y compris à une mesure effectuée sur votre propre ligne de production la semaine suivante.
Une limite définie. Une bande passante issue du montage d’essai, et non un chiffre recopié d’une fiche technique. La limite doit être assez resserrée pour détecter toute dérive et assez large pour que la ligne de production puisse la respecter sans rejeter les unités de bonne qualité. Le seul moyen de connaître la seconde partie consiste à soumettre le montage d’essai à un lot réel et à observer la dispersion.
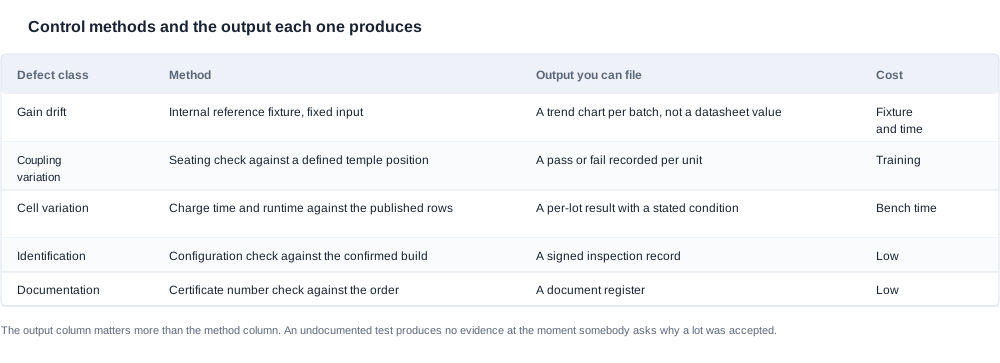
Ce que le montage d’essai produit n’est pas une valeur de fiche technique, mais une tendance: une distribution par lot, une moyenne et une courbe de dérive. Un fournisseur qui pratique ce contrôle depuis un an pourra vous montrer un graphique plutôt qu’un chiffre, et c’est le graphique qui permet à un acheteur de distinguer un processus stable d’un processus irrégulier. C’est la différence entre « le gain est de 35 dB » et « le processus de gain est maîtrisé, et voici les preuves ».
L’erreur courante consiste à considérer le montage d’essai comme une étape de certification plutôt que comme une étape de contrôle. Un montage d’essai utilisé pour faire passer ou échouer des unités individuelles sera réglé de manière à les faire passer et cessera de détecter les dérives. Un montage d’essai utilisé pour caractériser un processus — échantillonné à une fréquence indiquée, represented sous forme de graphique et suivi dans le temps — détecte les dérives bien avant qu’elles ne donnent lieu à une réclamation. C’est ce second usage qui rapporte.
La fiche de contrôle des articles reçus, ligne par ligne
La fiche de contrôle des articles reçus est le document qui transforme une intention qualité en procédure. Dans cette catégorie, elle présente la particularité qu’un nombre significatif de ses lignes sont volontairement vides. Il s’agit d’un choix de conception et non d’un oubli: une ligne qui ne peut pas être complétée doit rester visible sur la fiche afin de continuer à faire l’objet des négociations, plutôt que de disparaître entre deux versions du formulaire.
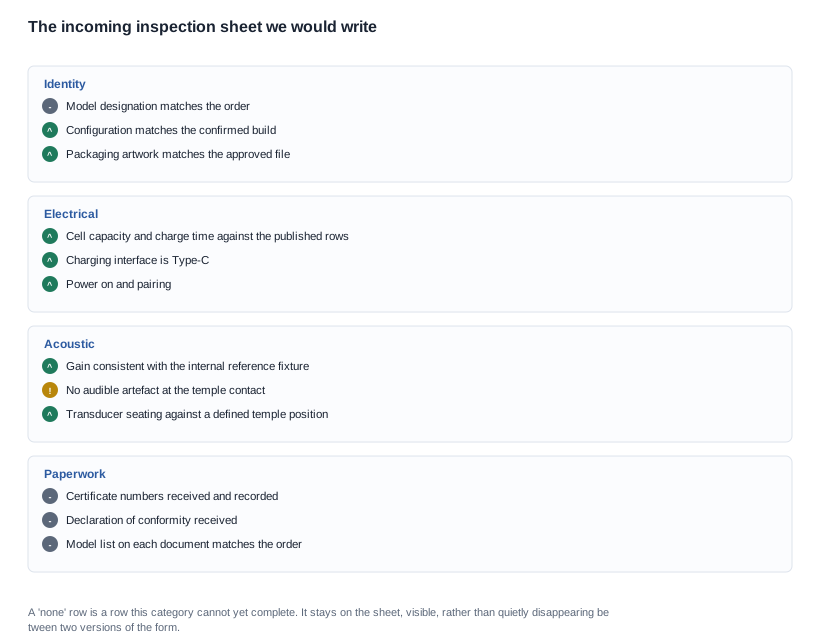
Lignes d’identification. La désignation du modèle indiquée sur l’unité correspond-elle à celle de la commande? La configuration correspond-elle à la version validée, y compris la couleur, le logo et l’emballage? Le visuel est-il bien le visuel approuvé? Dans une catégorie où l’entrée publiée ne comporte aucune désignation de modèle, la désignation utilisée dans la commande est une marque privée attribuée à une référence d'usine. Le risque que cette marque privée s’écarte de ce que l’expédie l’usine est alors supérieur à la normale, puisque personne d’autre ne la surveille.
Lignes électriques. Capacité de la batterie et temps de charge par rapport aux lignes publiées indiquant deux heures au maximum; interface de charge confirmée comme étant Type-C; mise sous tension; appairage radio; et observation de l’autonomie par rapport à la durée nominale d’environ sept heures, avec consignation de l’état. C’est l’état qui importe. Une observation de l’autonomie sans indication de l’état ne constitue pas une mesure, et une fiche qualité qui consigne « 6 h » sans préciser ce que faisait l’appareil est une fiche qui finira par produire un faux échec.
Lignes acoustiques. Sortie conforme à celle du montage de référence interne. Absence d’artefact audible au niveau du contact avec la branche. Positionnement du transducteur par rapport à une position de branche définie, ce qui correspond au contrôle mécanique de la variable de couplage. Aucun de ces contrôles ne fournit de chiffre publié, mais les trois produisent une décision de conformité ou de non-conformité par unité, sur laquelle l’usine peut agir.
Lignes administratives. Numéros de certificats reçus, consignés et vérifiés par rapport à la commande. Déclaration de conformité reçue. Liste des modèles figurant sur chaque document vérifiée par rapport à la commande. Toutes ces lignes sont actuellement vides pour cette entrée, car notre catalogue ne publie ni statut de certification ni désignation de modèle. Une ligne vide traduit honnêtement la situation plutôt que d’en masquer la réalité.
Le mécanisme qui fait fonctionner cette fiche est l’enregistrement des lots. Chaque inspection produit un enregistrement associé à un numéro de lot ou de série, et cet enregistrement est conservé. Sans lui, le contrôle des articles reçus constitue une barrière et non un jeu de données. À la seconde apparition d’un problème, il est impossible de déterminer s’il s’agit d’un nouveau problème ou d’un problème récurrent.
Qui détient le système de contrôle et son coût de fonctionnement
Le lecteur ici est un responsable qualité ou approvisionnement côté marque, ou un chef de produit chargé d’approuver un fournisseur sur des critères de qualité et auquel on a remis une spécification de six lignes. La difficulté spécifique est que la « qualité » dans cette catégorie n’est pas un certificat que l’on peut vérifier, mais un ensemble de processus que l’on peut soit inspecter, soit mettre en place, et cette distinction détermine l’intégralité du coût.
Il existe trois modèles de responsabilité, et ils ne sont pas équivalents.
Le fournisseur est responsable de tout. L’usine exploite lantanine de contrôle, réalise les contrôles en production et l’essai sur le terrain, tandis que la marque audite les résultats. C’est le modèle le moins coûteux pour la marque et le plus courant. Sa faiblesse est que le signal qualité transmis par la marque n’est jamais meilleur que les rapports qu’elle reçoit, or les rapports qu’une usine produit sur son propre processus sont biaisés dans une direction prévisible.
La marque est responsable de la référence. La marque met au point ou confie la réalisation de lantanine de contrôle, l’exploite sur des échantillons et des unités conservées, puis l’utilise pour contester les données de l’usine. Cela mobilise du temps d’ingénierie de la marque, et c’est le seul modèle qui lui permette de détecter indépendamment toute dérive. Ce modèle en vaut la peine dans une catégorie où le nombre d’acteurs est limité, car l’alternative consiste à ne disposer d’aucune mesure indépendante.
La marque est responsable uniquement des critères d’acceptation. L’usine met en œuvre le processus, la marque rédige les critères, le bon de commande les rend contraignants, puis la marque réalise un contrôle ponctuel sur un échantillon d’unités. Il s’agit de la position intermédiaire la plus courante, qui fonctionne suffisamment bien lorsque le profil des défaillances est dominé par l’électronique, ce qui explique sa sous-performance dans cette catégorie.
Il convient d’évaluer le coût de fonctionnement, car les acheteurs de cette catégorie ont tendance à considérer l’assurance qualité comme gratuite. Lantanine de contrôle reste ce qu’elle est: un montage d’essai, une source définie et le temps d’ingénierie nécessaire pour la configurer et garantir sa fiabilité. Les contrôles en ligne représentent du temps d’établi par unité, et ce temps constitue un coût unitaire que la marque absorbe ou que l(factory facture. L’essai sur le terrain se déroule sur plusieurs jours plutôt que quelques minutes et nécessite des porteurs qui ne font pas partie de l’équipe d’ingénierie. La rapprochement des documents prend une demi-journée par lot. Aucun de ces éléments n’est élevé à lui seul, et leur somme est inférieure au coût d’une seule campagne d’emballage réimprimée.
Le contexte du marché compte également. Notre catalogue présente douze plateformes d’Audio à écouteurs ouverts avec tous les détails électriques, et exactement une entrée relative à la conduction osseuse. Un acheteur qui passe d’une famille à l’autre constatera que la discussion sur la qualité avec un fournisseur d’Audio à écouteurs ouverts porte sur les fiches techniques, tandis que la même discussion avec un fournisseur de lunettes à conduction osseuse porte sur les méthodes. Le fournisseur capable de décrire sa méthode dispose d’un système qualité, qu’il ait ou non publié quoi que ce soit.
Faire fonctionner le système de contrôle une fois la production lancée
Un système conçu mais non exploité se dégrade rapidement, et cette dégradation est invisible de l’intérieur. Quatre habitudes permettent de le maintenir en activité.
Suivre l’évolution de lantanine de contrôle, et pas seulement consigner ses résultats. Un graphique par lot, conservé pendant toute la durée du programme, est l’artefact qui rend la dérive visible et permet de répondre à une réclamation client par un chiffre plutôt que par une opinion.
Rapprocher les documents pour chaque lot, et pas une fois par trimestre. Les certificats, les déclarations et les listes de modèles évoluent avec le produit, et le rapprochement permet de détecter une modification qui n’a pas été communiquée. Un trimestre de lots non rapprochés est un trimestre durant lequel une substitution a pu être expédiée sans que personne ne s’en aperçoive.
Conserver des échantillons de rétention pour chaque lot et maintenir l’essai sur le terrain. Les échantillons de rétention sont le seul moyen de répondre à une question qui surgit au huitième mois, lorsqu’un client signale un problème que les unités actuelles ne présentent plus. L’essai sur le terrain permet de garder la variable de couplage sous surveillance, car il constitue la seule mesure de celle-ci qu’une ligne de production ne peut pas falsifier.
Réévaluer les critères lorsque le produit change. Une modification du matériau de la monture, de la géométrie des branches, du transducteur ou du micrologiciel peut déplacer le processus sans qu’aucune ligne de la spécification ne change. Un système dépourvu d’une revue déclenchée par les modifications certifiera l’ancien produit et expédiera le nouveau.
Intégrer le système de contrôle à un accord qualité
Dans cette catégorie, la discussion commerciale porte généralement sur le prix unitaire, tandis que la discussion sur la qualité est généralement dissociée. Ce cloisonnement est une erreur, car ce sont les conditions de qualité qui déterminent le coût total d’un programme.
Négociables: la quantité d’échantillons et la possibilité de créditer les unités d’évaluation sur la première commande; les coûts d’inspection et de rapport par unité, ainsi que le lieu de réalisation du contrôle à réception par la marque — à l’usine ou dans l’entrepôt de la marque —, ce qui modifie à la fois les conditions de main-d’œuvre et d’expédition; la fréquence et le format des retours ainsi que du récapitulatif des codes de cause; le plan d’échantillonnage de production et d’inspection, et le nombre d’unités prélevées dans un lot pour des contrôles destructifs ou de démontage; les conditions de nouveau contrôle et de retouche en cas d’échec d’un lot aux critères d’acceptation, y compris la prise en charge du fret dans les deux sens; la durée de conservation de la documentation et des échantillons; et l’obligation d’avertir avant toute modification du transducteur, de la monture ou de la configuration acoustique, puisque chacune de ces modifications invalide une mesure et, par conséquent, la référence.
Non négociables, et à préciser d’emblée: le coût de la voie de conformité et du délai d’attente au laboratoire, qui constituent des coûts fixes et un temps écoulé déterminés par le laboratoire plutôt que par le volume de la commande; la caractérisation du processus lui-même, qui représente un coût de mise en place fixe amorti sur l’ensemble du programme plutôt qu’un tarif; et le comportement acoustique du produit, déterminé par le transducteur et la monture. Un fournisseur qui refuse d’aborder la méthode de référence vous indique que le processus est figé, et le programme doit être conçu en conséquence, et non en lutte contre lui.
Les clauses qui pèsent le plus sont les plus ennuyeuses. Les critères d’acceptation issus du montage d’essai, inscrits dans le bon de commande, avec la méthode en annexe, afin qu’un lot non conforme puisse être refusé par la marque. L’obligation d’avertir en cas de changement de configuration. L’exigence que le dossier documentaire accompagne la commande plutôt que de suivre celle-ci. Et la répartition des coûts en cas d’échec d’un lot, car c’est cette clause qui rend les critères contraignants et non indicatifs.
Un cas concret: une première série de production sans produit de référence
Lisez le passage suivant comme un exemple pédagogique de l’enchaînement des étapes. Il ne s’agit pas d’un enregistrement d’expédition.
Supposons une marque ayant échantillonné une plateforme à conduction osseuse, disposant d’un bon de commande pour une première production de quelques milliers d’unités et ne disposant pas de son propre produit de référence. La spécification publiée et jointe à la commande indique un gain d’amplification de 35 dB, une batterie de 200 mAh, un temps de charge de deux heures ou moins, une autonomie nominale d’environ sept heures et une recharge Type-C, sans désignation de modèle ni statut de certification.
La première décision consiste à établir la référence avant l’expédition du premier lot. La marque commande un montage d’essai: une source définie à un niveau précis, une position de couplage définie, un point de référence indiqué et une limite dérivée des échantillons dont elle dispose. Elle soumet le montage d’essai aux échantillons et obtient une dispersion. Lorsque cette dispersion est importante, il s’agit d’un constat sur le produit, effectué au moment où il est encore peu coûteux d’agir.
La deuxième décision concerne la limite, et non la valeur nominale. Plutôt que d’accepter la valeur publiée comme limite, la marque fixe celle-ci à partir de la distribution observée. Cette décision peut sembler relever d’un compromis, mais elle renforce en réalité les exigences: une limite dérivée d’une population est une limite que la ligne de production peut respecter, tandis qu’une limite copiée d’une fiche technique est une limite que quelqu’un doit avoir la chance de respecter.
La troisième décision concerne l’emplacement du montage d’essai. La marque utilise le montage d’essai sur son propre point de contrôle, avec un échantillon prélevé dans chaque lot, et ne s’en remet pas uniquement aux relevés de l’usine. Le coût correspond à une expédition et à un temps de banc par lot. L’avantage est que la marque dispose d’une valeur indépendante, seule condition permettant de discuter d’une dérive.
La quatrième décision concerne les lignes vides du dossier documentaire. La marque demande la désignation de modèle figurant sur les certificats, qui ne sont pas encore en sa possession. Plutôt que de procéder sur la base d’une hypothèse, elle conditionne le dernier paiement à la réception du dossier documentaire et indique la désignation de modèle sur le bon de commande. Le lot est expédié; le paiement final reste en attente.
La cinquième décision consiste à mener l’essai sur le terrain avant le lancement, et non après. La marque réalise l’essai sur les unités de production plutôt que sur les échantillons précédents, car ce sont les unités de production qui présentent la configuration confirmée. Deux conclusions en découlent: les instructions de port sont améliorées en conséquence, et le texte décrivant le comportement attendu dans le guide de démarrage rapide est réécrit. Ces deux modifications sont apportées avant la mise en ligne de la fiche produit, ce qui explique pourquoi le premier groupe de retours ne reproduit pas le problème de positionnement.
La sixième décision concerne les termes du second ordre. La marque demande un récapitulatif mensuel des retours ventilé par code de cause, ainsi que l’inscription dans la commande des conditions de retest et de retouche pour un lot non conforme, avant la première expédition plutôt que lors de la négociation après l’échec du lot. La seconde de ces mesures est efficace, car elle modifie ce que l’usine mesure sur sa propre ligne de production.
Le résultat est un programme dont la position en matière de qualité est construite plutôt que héritée, et dont les preuves — un graphique, un ensemble de codes de cause, un rapprochement, un essai sur le terrain — lui sont entièrement propres.
Ce qu’est notre position en matière de qualité et où elle s’arrête
Voici la limite que nous posons: nous publions les lignes électriques et la valeur de gain pour cette entrée, mais ne publions ni méthode de mesure, ni point de référence, ni tolérance, ni taux de défaut, ni rendement, ni statut de certification, car aucun de ces éléments ne nous a été communiqué. Un acheteur qui vérifie de qualité doit pouvoir vérifier d’abord la nôtre, et il y a très peu de choses à vérifier ici, ce qui explique précisément pourquoi l’article ci-dessus porte sur la construction plutôt que sur la simple lecture.
Nous ne citerons pas de poids type de monture, de condition type d’autonomie, de tolérance type de gain ni de taux de défaillance type pour ce produit, et préférons le dire à un acheteur plutôt que lui présenter une valeur invérifiable. Nous ne décrirons pas le produit comme une prothèse auditive et ne formulerons aucune allégation médicale à son sujet. Nous ne présenterons pas non plus une capacité maximale de sortie comme le résultat obtenu par un porteur, car le couplage est la variable déterminante et n’est pas publié.
Ce que nous ferons, en revanche, consiste à vous indiquer quelles lignes existent et lesquelles n’existent pas, ainsi que ce qu’il faut demander au fournisseur pour les compléter. Si vous nous transmettez les critères d’acceptation que vous avez établis pour un lot à conduction osseuse, nous vous dirons lesquels nos lignes publiées peuvent étayer directement, lesquels nécessitent une mesure à réaliser par le fournisseur et lesquels dépendent d’une variable — le couplage — qui doit être établie sur des porteurs avant de pouvoir servir de critère.
Actions pour les deux prochaines semaines
Commencez le dispositif de référence avec les échantillons dont vous disposez déjà. Une entrée indiquée, une position de couplage indiquée, un point de référence indiqué et une limite dérivée de vos mesures. C’est l’investissement qualité le moins coûteux disponible dans cette catégorie.
Inscrivez les critères d’acceptation dans la commande d’achat, avec la méthode associée. Un critère sans méthode relève de la discussion, tandis qu’un critère inscrit dans la commande devient une norme opposable à l’usine.
Leavez visibles les lignes impossibles sur la fiche d’inspection. Les lignes de certification, celles de la liste des modèles et celles de référence acoustique sont vides aujourd’hui. Une ligne vide sur une fiche ouvre une négociation active; une ligne manquante est simplement oubliée.
Réalisez un essai sur le terrain avec des unités de production, avant le lancement. C’est la seule mesure qui prend en compte le couplage et la couche qui détecte la défaillance effectivement produite par cette technologie.
La méthode derrière le dispositif de référence est détaillée sous technologie audio à conduction, la variable de portage qui rend le couplage instable est examinée dans confort et ajustement des lunettes à conduction osseuse, et le régime d’endurance qu’une monture transmettant des vibrations doit supporter est présenté dans durabilité des lunettes à conduction osseuse.
Sources
- Technologie audio à conduction et ses limites
- Confort et ajustement des montures à conduction osseuse
- Durabilité des produits à conduction osseuse
- Contrôle qualité dans une exploitation d’usine
- Lunettes à conduction osseuse de la gamme
Envoyez-nous les critères d’acceptation que vous avez établis et nous vous dirons lesquels nos lignes publiées peuvent étayer.


