
Leitungstechnologie der Brillen: das Regime, das Sie aufbauen
Die Qualitätskontrolle der Technologie-Smart-Brillen mit Knochenleitung ist ein Thema, bei dem die Qualitätsfrage ungewöhnlich klar formuliert und ungewöhnlich schlecht beantwortet ist. Der Grund liegt in der veröffentlichten Position selbst. Der Eintrag nennt eine Verstärkung von 35 dB, eine 200-mAh-Zelle, eine Ladezeit von zwei Stunden oder weniger sowie eine Laufzeit von etwa sieben Stunden und Type-C-Laden. Er nennt weder eine Modellbezeichnung noch eine Zertifizierungsposition.
Ein Verstärkungswert ist eine überprüfbare Angabe. Um sie zu überprüfen, benötigen Sie eine definierte Messung: ein definiertes Eingangssignal, eine definierte Kopplung an den Wandler, einen definierten Referenzpunkt und ein definiertes Messgerät. Für diesen Eintrag ist nichts davon veröffentlicht. Somit kann das Werk 35 dB realisieren, während der Käufer 35 dB nicht bestätigen kann. Das Regime der Qualitätskontrolle muss daher konstruiert und nicht einfach aus einem Datenblatt abgelesen werden.
Diese Konstruktion ist der eigentliche Gegenstand dieses Artikels, denn in ihr liegt das geschäftliche Risiko. Wer davon ausgeht, dass ein Qualitätsregime existiert, weil eine Spezifikation existiert, wird die Lücke an einer von zwei Stellen entdecken: bei der Prüfung vor dem Versand, wenn die Charge ein Abnahmekriterium verfehlt, auf das sich niemand geeinigt hat, oder beim zweiten Produktionslauf, wenn ein zufällig stabiler Prozess nicht mehr stabil ist.
Drei Schlussfolgerungen sind zu ziehen. Erstens sind die elektrischen Prüfungen in dieser Kategorie gewöhnliche Produktionskontrollen und können je Einheit überprüft werden. Zweitens sind Verstärkung und Kopplung Qualitätsvariablen, die sich nur über eine interne Referenz kontrollieren lassen, da keine externe Vergleichsmethode existiert. Drittens sind die Kosten für die Erstellung dieser Referenz gering, die Kosten für their Nicht-Erstellung jedoch nicht, denn ohne sie ist das einzige Qualitätssignal, das Sie jemals erhalten, eine Beschwerde.
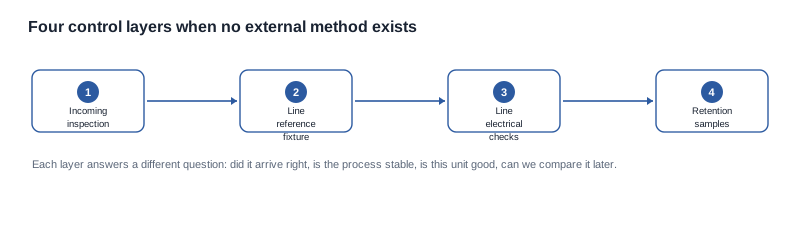
Die vier Kontrollebenen und ihre jeweiligen Fehlererkennungsfunktionen
Ein Qualitätsregime besteht nicht aus einer einzelnen Aktivität. Es ist ein Satz von Ebenen, die jeweils eine andere Frage beantworten und eine andere Fehlerklasse erkennen. Ein Programm, das nur die erste Ebene umsetzt, betreibt eine Wareneingangsprüfung. Diese ist notwendig, aber weit entfernt von ausreichend.
Ebene eins: Wareneingangsprüfung. Entspricht das eingetroffene Material oder das fertige Gerät der Bestellung — Modellbezeichnung, Konfiguration, Verpackungsgestaltung, Zelle, Schnittstelle und Begleitunterlagen? Diese Ebene erkennt substitution, fehlerhafte Gestaltung und fehlende Dokumente. Sie ist die günstigste Ebene und wird am ehesten von einer Marke übersprungen, die davon ausgeht, das Werk kümmere sich darum.
Ebene zwei: Referenzvorrichtung am Fertigungsband. Ist der Prozess von Einheit zu Einheit stabil? Das ist die Ebene, die eine schmale Kategorie selbst aufbauen muss, weil es keine veröffentlichte Vergleichsmethode gibt. Eine Vorrichtung hält ein definiertes Eingangssignal, eine definierte Kopplungsposition und einen definierten Referenzpunkt fest, sodass die Messung wiederholbar ist, auch wenn sie nicht mit einem Wert Dritter vergleichbar ist. Sie verwandelt die Verstärkung von einer Behauptung in eine kontrollierte Variable.
Ebene drei: elektrische Prüfungen am Fertigungsband. Ist dieses Gerät einwandfrei? Zellverhalten im Vergleich zu den veröffentlichten Werten, Ladeschnittstelle, Einschaltfunktion, Funk und Kopplung. Diese Prüfungen sind gewöhnlich und schnell und liefern als einzige Ebene ein verbindliches Prüfergebnis je Einheit.
Ebene vier: Rückstellmuster und Praxistest. Lässt sich dies später vergleichen und hält es dem Kontakt mit einer Trägerin oder einem Träger stand? Rückstellmuster ermöglichen den Vergleich einer späteren Charge mit einer früheren. Der Praxistest ist die einzige Ebene, die den Fehler erkennt, den diese Technologie tatsächlich hervorbringt — die kopplungsabhängige Beschwerde. Zugleich ist dies die Ebene, die die meisten Programme auslassen, weil sie Tage statt Minuten benötigt.
Die ehrliche Priorisierung richtet sich danach, woran die Kategorie tatsächlich scheitert. Bei einer Offenohr-Audio-Plattform wird das Fehlerprofil von der Elektronik dominiert: tote Zellen, defekte Anschlüsse, Funkkopplung. Bei einer Knochenleitungsplattform bestehen die elektronischen Fehler weiterhin und werden weiterhin von den Ebenen eins und drei behandelt. Das dominante geschäftliche Risiko ist jedoch eine Trägerin oder ein Träger, der beziehungsweise die nicht hören kann, was er beziehungsweise sie erwartet hat. Dieses Risiko wird nur auf Ebene vier sichtbar. Ein Regime, das seine Anstrengungen entsprechend dem falschen Fehlerprofil gewichtet, besteht jede Prüfung und bringt dennoch ein Drittel der ausgelieferten Einheiten zurück.
Erstellung einer internen Referenz, wenn keine externe Methode existiert
Dies ist der technische Kern des Problems und jener Teil, den die meisten Gespräche mit Lieferanten überspringen, weil er abstrakt klingt. Er ist nicht abstrakt. Ohne interne Referenz ist „die Verstärkung beträgt 35 dB“ lediglich eine Angabe auf einem Datenblatt. Mit ihr wird daraus ein kontrollierter Prozess, der driften kann, wobei Drift erkannt werden kann.
Die Konstruktion besteht aus vier Komponenten, die jeweils präzise festgelegt werden müssen, denn der gesamte Wert der Referenz liegt in dieser Festlegung.
Ein definierter Eingang. Eine Quelle mit einem angegebenen Pegel, einer angegebenen Impedanz und einem angegebenen Signaltyp, die an einem angegebenen Anschluss anliegt. Ohne einen angegebenen Eingangspegel ist ein Verstärkungsmesswert keine Zahl, da derselbe Verstärker bei unterschiedlichen Eingangspegeln unterschiedliche Messwerte liefert. Genau danach sollten Sie auch einen Lieferanten fragen: Ein Lieferant mit echter Messroutine hat bereits solche Werte und beschreibt sie, ohne zweimal nachfragen zu müssen.
Eine definierte Kopplung. Eine reproduzierbare Art, die Ausgabe an der zu messenden Einrichtung und an einer reproduzierbaren Position bereitzustellen. Bei dieser Technologie erfolgt die Kopplung über den Rahmenkontakt. Eine Kopplung, die sich je nach Art und Weise des Haltenseins der Prüfvorrichtung verändert, führt zu einer Streuung der Messwerte, die nichts mit den Einheiten zu tun hat.
Ein definierter Referenzpunkt. Wo die Messung durchgeführt und worauf sie sich bezogen wird. Ein Messwert ohne angegebenen Referenzpunkt lässt sich mit keinem anderen Messwert vergleichen, auch nicht mit einem Messwert aus Ihrer eigenen Fertigungslinie in der darauffolgenden Woche.
Eine definierte Grenze. Ein Passband, das aus der Prüfvorrichtung abgeleitet wird, und nicht aus einem Datenblatt übernommene Zahl. Die Grenze sollte eng genug sein, um Abweichungen zu erkennen, und weit genug, damit die Fertigungslinie sie einhalten kann, ohne gute Einheiten zurückzuweisen. Die zweite Hälfte dieser Anforderung lässt sich nur ermitteln, indem die Prüfvorrichtung mit einem realen Chargenbestand getestet und die Streuung untersucht wird.
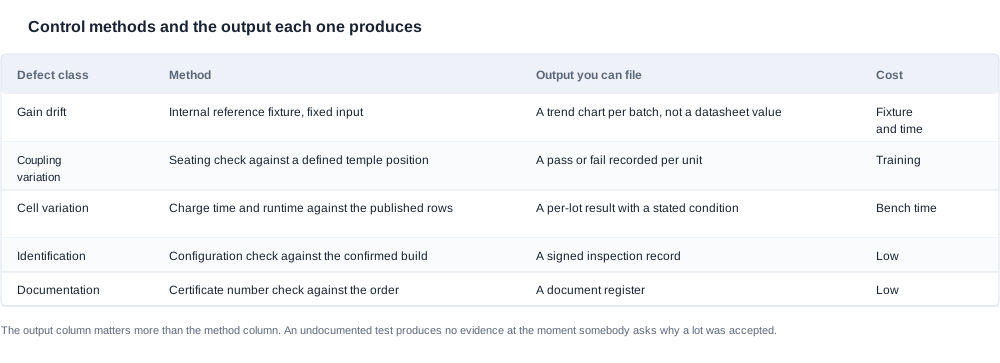
Was die Prüfvorrichtung erzeugt, ist kein Datenblattwert. Sie erzeugt einen Trend: eine Verteilung je Charge, einen Mittelwert und eine Abweichungslinie. Ein Lieferant, der dieses Verfahren seit einem Jahr anwendet, kann Ihnen ein Diagramm statt einer einzelnen Zahl zeigen. Ein Diagramm ermöglicht es einem Einkäufer, einen stabilen Prozess von einem unbeständigen Prozess zu unterscheiden. Darin liegt der Unterschied zwischen "Die Verstärkung beträgt 35 dB" und "Der Verstärkungsprozess ist beherrscht, und hier sind die Belege".
Der häufigste Fehler besteht darin, die Prüfvorrichtung als Zertifizierungsschritt statt als Kontrollschritt zu behandeln. Eine Prüfvorrichtung, mit der einzelne Einheiten bestanden oder zurückgewiesen werden, wird so eingestellt, dass sie bestanden werden, und erkennt keine Abweichungen mehr. Eine Prüfvorrichtung zur Charakterisierung eines Prozesses — mit definierter Abtastrate, diagrammgestellter Erfassung und Trendbewertung — erkennt Abweichungen lange bevor daraus eine Beschwerde wird. Diese zweite Anwendung zahlt sich aus.
Das Wareneingangs-Prüfblatt, Zeile für Zeile
Das Wareneingangs-Prüfblatt ist das Dokument, das eine Qualitätsabsicht in ein Verfahren überführt. In dieser Kategorie ist es ungewöhnlich, dass eine beträchtliche Anzahl seiner Zeilen bewusst leer bleibt. Das ist eine Designentscheidung und kein Versehen: Eine Zeile, die nicht ausgefüllt werden kann, sollte auf dem Prüfblatt sichtbar bleiben, damit das Thema bei Verhandlungen nicht übersehen wird und nicht zwischen zwei Formularversionen verschwindet.
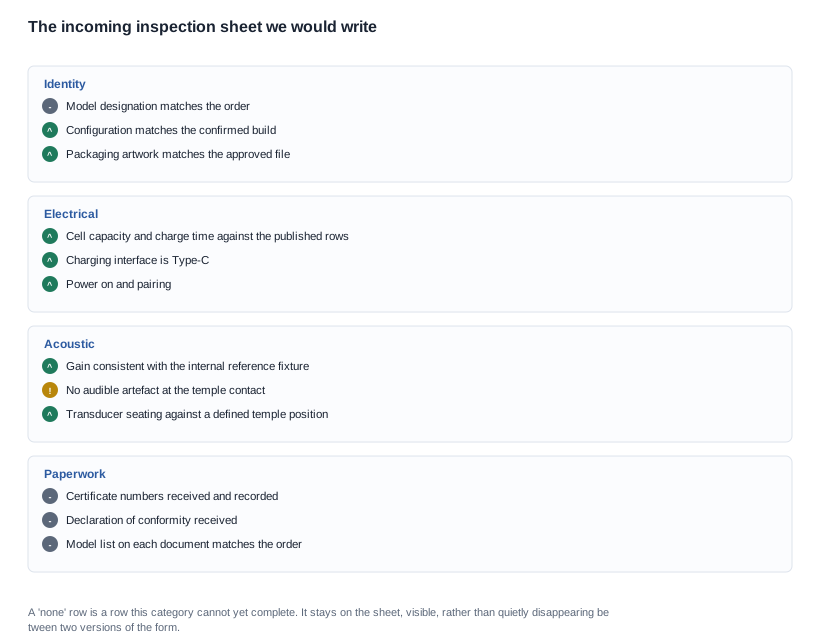
Zeilen zur Identifizierung. Entspricht die Modellbezeichnung am Gerät der Bezeichnung in der Bestellung? Entspricht die Konfiguration der bestätigten Ausführung, einschließlich Farbe, Logo und Verpackung? Ist das Druckbild das freigegebene Druckbild? In einer Kategorie, in der der veröffentlichte Eintrag keine Modellbezeichnung enthält, ist die in der Bestellung verwendete Bezeichnung eine private Kennzeichnung für eine werkseitige SKU. Das Risiko, dass diese private Kennzeichnung von dem abweicht, was das Werk liefert, ist hier höher als üblich, weil niemand sonst darauf achtet.
Zeilen zu elektrischen Eigenschaften. Zellkapazität und Ladezeit im Vergleich zu den veröffentlichten Werten von höchstens zwei Stunden; als Type-C bestätigte Ladeschnittstelle; Einschalten; Funkkopplung; sowie eine Laufzeitbeobachtung im Vergleich zur ungefähren Nennlaufzeit von sieben Stunden, einschließlich Aufzeichnung des Betriebszustands. Der Betriebszustand ist der entscheidende Teil. Eine Laufzeitbeobachtung ohne Betriebszustand ist keine Messung. Ein Qualitätsprüfblatt, das "6h" erfasst, ohne festzuhalten, was das Gerät währenddessen getan hat, wird letztendlich zu einem falschen Fehlbefund führen.
Zeilen zu akustischen Eigenschaften. Ausgabe im Einklang mit der internen Referenz-Prüfvorrichtung. Keine hörbaren Artefakte am Schläfenkontakt. Korrekte Positionierung des Wandlers an einer definierten Schläfenposition — dies ist die mechanische Prüfung, die der Kopplungsvariable entspricht. Keine dieser Prüfungen erzeugt einen veröffentlichten Zahlenwert. Alle drei liefern jedoch eine bestanden-oder-nicht-bestanden-Entscheidung je Einheit, auf die das Werk reagieren kann.
Zeilen zu Dokumenten. Eingegangene Zertifikatsnummern erfasst und mit der Bestellung abgeglichen. Eingegangene Konformitätserklärung. Modelllisten in jedem Dokument mit der Bestellung abgeglichen. Derzeit ist jede dieser Zeilen für diesen Eintrag leer, da unser Katalog weder einen Zertifizierungsstatus noch eine Modellbezeichnung veröffentlicht. Eine leere Zeile ist der ehrliche Status und kein erfundener.
Der Mechanismus, der das Prüfblatt funktionsfähig macht, ist die Chargenakte. Jede Prüfung erzeugt einen Datensatz, der einer Los- oder Chargennummer zugeordnet ist, und dieser Datensatz wird aufbewahrt. Ohne ihn ist die Wareneingangsprüfung lediglich ein Kontrollpunkt und kein Datensatzbestand. Wenn ein Problem zum zweiten Mal auftritt, lässt sich ohne diese Dokumentation nicht erkennen, ob es sich um ein neues oder um ein wiederkehrendes Problem handelt.
Wer das Regime verantwortet und was sein Betrieb kostet
Die Leser hier sind auf Markenseite für Qualität oder Beschaffung zuständig oder Produktmanager, die unter Qualitätsaspekten einen Lieferanten genehmigen sollen und dafür eine sechsteilige Spezifikation erhalten haben. Die konkrete Schwierigkeit besteht darin, dass „Qualität“ in dieser Kategorie kein Zertifikat ist, das man prüfen kann, sondern ein Satz von Prozessen, die man entweder untersuchen oder selbst aufbauen kann. Genau diese Unterscheidung bestimmt die gesamten Kosten.
Es gibt drei Modelle der Verantwortung, die nicht gleichwertig sind.
Der Lieferant verantwortet alles. Das Werk betreibt die Vorrichtung, führt die Linienprüfung und den Praxistest durch, und die Marke auditiert die Ergebnisse. Dies ist für die Marke die günstigste und die häufigste Variante. Ihr Nachteil: Das Qualitätssignal der Marke ist nur so gut wie die Berichte, die sie erhält, und die Berichte, die ein Werk über seinen eigenen Prozess erstellt, sind in einer vorhersehbaren Richtung verzerrt.
Die Marke verantwortet die Referenz. Die Marke baut oder beauftragt die Vorrichtung, führt sie an Mustern und Rückstellmustereinheiten durch und nutzt sie, um die eigenen Daten des Werks in Frage zu stellen. Das kostet die Marke Engineering-Zeit und ist das einzige Modell, mit dem sie Abweichungen unabhängig erkennen kann. In einer noch wenig etablierten Kategorie lohnt sich das, weil die Alternative darin besteht, überhaupt keine unabhängige Messung zu haben.
Die Marke verantwortet ausschließlich die Abnahmekriterien. Das Werk führt den Prozess aus, die Marke formuliert die Kriterien, die Bestellung bindet das Werk daran, und die Marke nimmt stichprobenartige Prüfungen an einer Auswahl von Einheiten vor. Dies ist die häufigste Mittelposition, die ausreichend gut funktioniert, wenn das Fehlerprofil überwiegend von Elektronik bestimmt wird. Deshalb bildet sie in dieser Kategorie die Least-High-Quality-Lösung.
Auch die Betriebskosten müssen kalkuliert werden, weil Einkäufer in dieser Kategorie tendenziell davon ausgehen, dass Qualitätssicherung kostenlos sei. Die Vorrichtung ist eine Vorrichtung: eine Prüfvorrichtung, eine definierte Quelle sowie Engineering-Zeit für die Einrichtung und die laufende Kontrolle ihrer Validität. Die Linienprüfungen erfordern Zeit am Prüfstand je Einheit, und diese Prüfstandzeit je Einheit ist eine Stückkostenposition, die entweder die Marke trägt oder das Werk einpreist. Der Praxistest dauert Tage statt Minuten und benötigt Träger, die nicht zum Engineering-Team gehören. Der Abgleich der Unterlagen erfordert einen halben Tag je Los. Keiner dieser Punkte ist für sich genommen groß, zusammen sind sie jedoch kleiner als eine neu gedruckte Verpackungskampagne.
Auch der Marktkontext ist hier relevant. Unser Katalog veröffentlicht zwölf Offenohr-Audio-Plattformen mit vollständigen elektrischen Angaben zu jeder Plattform und genau einen Eintrag für Knochenleitung. Ein Einkäufer, der zwischen den beiden Familien wechselt, wird feststellen, dass das Qualitätsgespräch mit einem Offenohr-Audio-Lieferanten ein Gespräch über Datenblätter ist, während dasselbe Gespräch mit einem Knochenleitungs-Lieferanten ein Gespräch über Methoden ist. Ein Lieferant, der seine Methode beschreiben kann, verfügt über ein Qualitätssystem, unabhängig davon, ob er etwas veröffentlicht hat.
Betrieb des Regimes nach Produktionsbeginn
Ein Regime, das entworfen, aber nicht betrieben wird, verfällt schnell, und dieser Verfall ist von innen heraus unsichtbar. Vier Gewohnheiten halten es funktionsfähig.
Die Vorrichtung laufend auswerten, nicht nur messen. Eine Chargenauswertung, die über die gesamte Programmlaufzeit aufbewahrt wird, macht Abweichungen sichtbar und ermöglicht es, eine Kundenbeschwerde mit einer Zahl statt mit einer Meinung zu beantworten.
Die Unterlagen bei jedem Los abgleichen, nicht einmal pro Quartal. Zertifikate, Erklärungen und Modelllisten ändern sich mit dem Produkt. Der Abgleich erkennt Veränderungen, die nicht kommuniziert wurden. Ein Quartal mit nicht abgeglichenen Losen ist ein Quartal, in dem eine Substitution ausgeliefert werden konnte, ohne dass jemand es bemerkt hätte.
Von jedem Los Rückstellmuster aufbewahren und den Praxistest weiterlaufen lassen. Die Rückstellmuster sind die einzige Möglichkeit, eine Frage zu beantworten, die im achten Monat eingeht, wenn ein Kunde einen Mangel meldet, der bei den aktuellen Einheiten nicht mehr auftritt. Der Praxistest hält die Kopplungsvariable im Blick, weil er die einzige Messung dieser Variablen ist, die ein Produktionsstreifen nicht fälschen kann.
Die Kriterien bei Produktänderungen erneut anwenden. Eine Änderung des Rahmenmaterials, der Bügelgeometrie, des Wandlers oder der Firmware kann den Prozess beeinflussen, ohne dass sich auch nur eine Zeile der Spezifikation ändert. Ein Regime ohne anlassbezogene Überprüfung zertifiziert das alte Produkt und liefert das neue aus.
Das Regime in eine Qualitätsvereinbarung überführen
Das kaufmännische Gespräch in dieser Kategorie dreht sich in der Regel um den Stückpreis, während das Qualitätsgespräch gewöhnlich separat geführt wird. Diese Trennung ist ein Fehler, denn die Qualitätsbedingungen bestimmen die Gesamtkosten eines Programms.
Verhandelbar: die Mustermenge und die Frage, ob Mustereinheiten bei der Erstbestellung gutgeschrieben werden; die Prüf- und Berichtskosten je Einheit sowie die Frage, ob die werkseigene Wareneingangsprüfung des Markenherstellers im Werk oder im Lager des Markenherstellers erfolgt, was sowohl die Arbeitskosten als auch die Versandbedingungen verändert; die Häufigkeit und das Format der Rücksendungen und der Zusammenfassung nach Fehlercodes; der Produktions- und Prüfplan für Muster sowie die Anzahl der Einheiten, die für zerstörende Prüfungen oder Demontagen aus einer Charge entnommen werden; die Nachprüf- und Nacharbeitsbedingungen für eine Charge, die die Abnahmekriterien nicht erfüllt, einschließlich der Frage, wer die Frachtkosten in beide Richtungen trägt; die Aufbewahrungsfrist für Dokumentationen und Muster; sowie die Mitteilungspflicht vor jeder Änderung am Wandler, am Rahmen oder an der akustischen Konfiguration, da jede dieser Änderungen eine Messung und damit die Referenz ungültig macht.
Nicht verhandelbar und frühzeitig festzuhalten: die Kosten des Konformitätswegs und die Wartezeit im Labor, bei denen es sich um Fixkosten und eine vom Labor und nicht von der Bestellgröße bestimmte Durchlaufzeit handelt; die Charakterisierung des Verfahrens selbst, also eine einmalige Einrichtungskostenposition, die über das Programm verteilt wird und kein Stundensatz ist; sowie das akustische Verhalten des Produkts, das durch den Wandler und den Rahmen bestimmt wird. Ein Lieferant, der nicht über das Referenzverfahren sprechen will, zeigt Ihnen damit, dass das Verfahren feststeht und das Programm darauf abgestimmt werden sollte, statt sich dagegen zu richten.
Die entscheidenden Klauseln stehen in den unscheinbaren Abschnitten. Die Abnahmekriterien aus dem Prüfmittel, übernommen in die Bestellung und mit dem dazugehörigen Verfahren, sodass eine Charge, die nicht erfüllt ist, vom Markenhersteller abgelehnt werden kann. Die Mitteilungspflicht bei Konfigurationsänderungen. Die Anforderung, dass die Dokumentationsunterlagen zusammen mit der Bestellung und nicht nachträglich eintreffen. Und die Kostenzuordnung für eine nicht bestandene Charge, denn diese Klausel macht die Kriterien verbindlich statt bloß empfehlend.
Ein Praxisfall: eine erste Produktionscharge ohne Referenzprodukt
Lesen Sie die folgende Passage als Lehrbeispiel für die Reihenfolge der einzelnen Schritte. Sie ist kein Versandprotokoll.
Nehmen wir einen Markenhersteller an, der eine Knochenleitungsplattform bemustert hat, über eine Bestellung für eine erste Produktionscharge von einigen Tausend Einheiten verfügt und selbst kein Referenzprodukt besitzt. Die für die Bestellung geltende veröffentlichte Spezifikation sieht eine Verstärkung von 35 dB, eine 200-mAh-Zelle, eine Ladezeit von höchstens zwei Stunden, eine angegebene Laufzeit von rund sieben Stunden und Type-C-Laden vor, jedoch ohne Modellbezeichnung und ohne Zertifizierungsstatus.
Die erste Entscheidung lautet, die Referenz vor dem Versand der ersten Charge aufzubauen. Der Markenhersteller beauftragt ein Prüfmittel: eine definierte Quelle auf einem festgelegten Pegel, eine definierte Kopplungsposition, einen festgelegten Referenzpunkt und einen Grenzwert, der aus den vorliegenden Mustern abgeleitet wird. Er führt das Prüfmittel an den Mustern durch und erhält eine Streuung. Ist die Streuung groß, handelt es sich um ein Erkenntnis zum Produkt, das zu dem Zeitpunkt gewonnen wird, an dem eine Reaktion noch kostengünstig ist.
Die zweite Entscheidung betrifft den Grenzwert, nicht den Nennwert. Statt den veröffentlichten Wert als Grenzwert zu übernehmen, legt der Markenhersteller den Grenzwert anhand der beobachteten Verteilung fest. Diese Entscheidung klingt nach einem Kompromiss, ist tatsächlich aber eine Stärkung: Ein aus einer Grundgesamtheit abgeleiteter Grenzwert ist ein Grenzwert, den die Fertigung einhalten kann, während ein aus einem Datenblatt übernommener Grenzwert ein Grenzwert ist, dessen Einhaltung jemand Glück haben muss.
Die dritte Entscheidung betrifft den Standort des Prüfmittels. Der Markenhersteller führt das Prüfmittel an seinem eigenen Prüfpunkt an einer Mustereinheit aus jeder Charge durch und stützt sich nicht allein auf die Messwerte des Werks. Die Kosten dafür sind Versand- und Prüfstandszeit je Charge. Der Nutzen besteht darin, dass der Markenhersteller einen unabhängigen Wert besitzt, der erst Gespräche über eine Abweichung überhaupt ermöglicht.
Die vierte Entscheidung betrifft die noch leeren Dokumentationszeilen. Der Markenhersteller fordert die Modellbezeichnung an, auf die die Zertifikate lauten, doch die Zertifikate liegen noch nicht vor. Anstatt auf einer Annahme aufzubauen, macht der Markenhersteller die Dokumentationsunterlagen zur Bedingung der Schlusszahlung und gibt die Modellbezeichnung in der Bestellung an. Die Charge wird versandt; die Schlusszahlung wartet.
Die fünfte Entscheidung betrifft den Feldversuch vor der Markteinführung, nicht danach. Der Markenhersteller führt den Versuch mit den Produktionseinheiten und nicht mit den früheren Mustern durch, weil nur die Produktionseinheiten die bestätigte Konfiguration aufweisen. Daraus ergeben sich zwei Erkenntnisse: Die Anweisung zur Positionierung wird entsprechend verbessert und die Formulierungen zum erwarteten Verhalten in der Kurzanleitung werden überarbeitet. Beide Änderungen erfolgen, bevor die Produktseite online geht. Deshalb tritt das Positionierungsproblem in der ersten Rücksendungsgruppe nicht erneut auf.
Die sechste Entscheidung betrifft die Terme zweiter Ordnung. Die Marke fordert eine monatliche Rücksendungsübersicht, nach Ursachencodes aufgeschlüsselt, sowie für eine fehlgeschlagene Charge die Prüf- und Nacharbeitskonditionen an, die vor der ersten Lieferung in den Auftrag geschrieben werden müssen, statt sie bei einem Chargenfehler erst zu verhandeln. Die zweite dieser Anforderungen ist diejenige, die Wirkung entfaltet, weil sie verändert, was die Fabrik an ihrer eigenen Linie misst.
Das Ergebnis ist ein Programm, dessen Qualitätsposition aufgebaut und nicht übernommen wird und dessen Nachweise – eine Tabelle, ein Satz Ursachencodes, eine Abstimmung, ein Feldtest – vollständig eigenständig sind.
Unsere Qualitätsposition und ihre Grenzen
Die Grenze, die wir ziehen: Wir veröffentlichen die elektrischen Zeilen und den Verstärkungswert für diesen Eintrag, jedoch keine Messmethode, keinen Referenzpunkt, keinen Toleranzbereich, keine Fehlerrate, keine Ausbeute und keinen Zertifizierungsstatus, weil uns keine dieser Angaben vorliegt. Wer eine Qualitätsaussage prüft, sollte zuerst unsere prüfen können, und hier gibt es nur sehr wenig zu prüfen. Genau deshalb handelt der obenstehende Artikel vom Aufbauen statt vom Ablesen.
Wir werden für dieses Produkt kein typisches Rahmengewicht, keine typische Laufzeitbedingung, keine typische Verstärkungstoleranz und keine typische Ausfallrate angeben und lieber einem Käufer dies mitteilen, als eine Zahl anzubieten, die nicht überprüfbar ist. Wir werden das Produkt nicht als Hörgerät bezeichnen und keine medizinischen Versprechen abgeben. Außerdem werden wir die maximale Ausgabefähigkeit nicht als Ergebnis darstellen, das eine Trägerin oder einen Träger erhält, weil die Kopplung die variable Größe ist und die Kopplung nicht veröffentlicht wird.
Wir werden Ihnen jedoch mitteilen, welche Zeilen vorhanden sind und welche nicht, sowie worauf der Lieferant diese vervollständigen soll. Wenn Sie uns die Abnahmekriterien senden, die Sie für eine Knochenleitungscharge formuliert haben, teilen wir Ihnen mit, welche davon durch unsere veröffentlichten Zeilen unmittelbar gestützt werden, welche eine Messung durch den Lieferanten erfordern und welche von einer Variablen – der Kopplung – abhängen, die an Trägerinnen und Trägern ermittelt werden muss, bevor sie als Kriterium verwendet werden kann.
Maßnahmen für die nächsten zwei Wochen
Beginnen Sie mit der Referenzvorrichtung und den Mustern, die Sie bereits haben. Ein angegebener Eingangswert, eine angegebene Kopplungsposition, ein angegebener Referenzpunkt und ein Grenzwert, abgeleitet aus Ihren Messungen. Dies ist die günstigste Qualitätsinvestition, die in dieser Kategorie verfügbar ist.
Schreiben Sie die Abnahmekriterien zusammen mit der Methode in die Bestellung. Ein Kriterium ohne Methode ist eine Diskussion, ein Kriterium im Auftrag ist ein Standard, gegen den die Fabrik rechenschaftlich gemacht werden kann.
Lassen Sie die nicht realisierbaren Zeilen auf dem Prüfblatt sichtbar. Die Zertifikatszeilen, die Zeilen der Modellliste und die akustischen Referenzzeilen sind derzeit leer. Eine leere Zeile in einem Formular ist eine laufende Verhandlung; eine fehlende Zeile ist eine vergessene.
Führen Sie vor der Markteinführung einen Feldtest mit Serienprodukten durch. Es ist die einzige Messung, die die Kopplung einbezieht, und die Ebene, die den Fehler erfasst, den diese Technologie tatsächlich hervorbringt.
Die Methode hinter der Referenzvorrichtung wird unter Audiotechnologie über Knochenleitung behandelt, die Passformvariable, die die Kopplung instabil macht, wird unter Komfort und Passform bei Knochenleitungsrahmen erörtert und das Beanspruchungsregime, das ein schwingungsübertragender Rahmen aushalten muss, unter Langlebigkeit von Knochenleitungsprodukten.
Woher dies stammt
- Audiotechnologie über Knochenleitung und ihre Grenzen
- Komfort und Passform bei Rahmen mit Knochenleitung
- Langlebigkeit von Knochenleitungsprodukten
- Qualitätskontrolle in einem Fabrikbetrieb
- Knochenleitungsbrillen im Sortiment
Senden Sie uns die Abnahmekriterien, die Sie formuliert haben, und wir teilen Ihnen mit, welche davon durch unsere veröffentlichten Zeilen gestützt werden können.


