
Technologia okularów przewodzących: system kontroli jakości, który tworzysz
Technologia okularów przewodzących i kontrola jakości smart glasses to temat, w którym pytanie o jakość jest niezwykle trafnie postawione, ale niezwykle źle udzielono na nie odpowiedzi. Powód widać już w opublikowanych danych. Wpis podaje wzmocnienie 35 dB; akumulator o pojemności 200 mAh; czas ładowania dwie godziny lub krócej; oraz czas pracy około siedmiu godzin i ładowanie Type-C. Nie podaje żadnej nazwy modelu ani informacji o certyfikacji.
Wartość wzmocnienia to możliwe do zweryfikowania deklaracja, ale aby ją zweryfikować, potrzebujesz zdefiniowanego pomiaru: zdefiniowanego sygnału wejściowego, zdefiniowanego sprzężenia z przetwornikiem, zdefiniowanego punktu odniesienia i zdefiniowanego przyrządu. W tym przypadku nie opublikowano żadnego z tych elementów. Producent może więc zbudować produkt ze wzmocnieniem 35 dB, a kupujący nie może potwierdzić, że wynosi ono 35 dB. W konsekwencji system kontroli jakości trzeba skonstruować, a nie odczytać z karty danych.
Konstrukcja tego systemu jest właściwym tematem tego artykułu, ponieważ właśnie w niej tkwi ryzyko biznesowe. Kupujący, który zakłada, że system kontroli jakości istnieje tylko dlatego, że istnieje specyfikacja, odkryje tę lukę w jednym z dwóch miejsc: podczas kontroli przed wysyłką, gdy partia nie spełnia kryterium akceptacji, którego nikt nie uzgodnił, albo podczas drugiej serii produkcyjnej, gdy proces, który stabilnie przebiegał przypadkowo, przestaje być stabilny.
Trzy wnioski, które należy zabrać ze sobą. Po pierwsze, pozycje dotyczące parametrów elektrycznych w tej kategorii stanowią standardowe kontrole produkcyjne i można je przeprowadzać dla każdego egzemplarza. Po drugie, wzmocnienie i sprzężenie to zmienne jakościowe, którymi można zarządzać wyłącznie za pomocą wewnętrznej normy odniesienia, ponieważ nie istnieje zewnętrzna metoda porównania. Po trzecie, koszt opracowania takiej normy jest niski, a koszt jej braku wysoki, ponieważ bez niej jedynym sygnałem jakości, jaki kiedykolwiek otrzymasz, będzie skarga.
Cztery warstwy kontroli i to, co każda z nich może wykryć
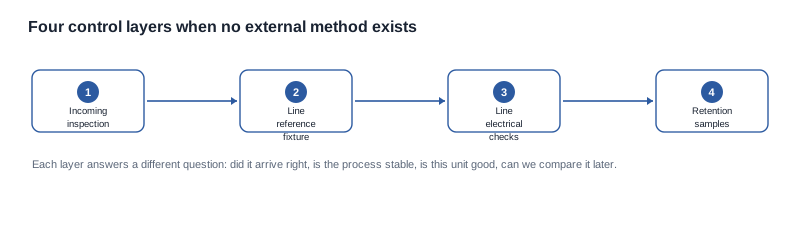
System kontroli jakości nie jest jednym działaniem. Jest zbiorem warstw, z których każda odpowiada na inne pytanie i wykrywa inną klasę wad. Program wdrażający wyłącznie pierwszą warstwę realizuje kontrolę dostaw, co jest konieczne, ale dalekie od wystarczającego.
Warstwa pierwsza: kontrola dostaw. Czy materiał lub gotowy egzemplarz odpowiada zamówieniu — nazwa modelu, konfiguracja, projekt opakowania, akumulator, złącze i dokumentacja towarzysząca? Ta warstwa wykrywa podmianę, nieprawidłowy projekt opakowania i brakujące dokumenty. Jest najtańsza w utrzymaniu i tą, którą marka najczęściej pomija, zakładając, że zajmuje się nią fabryka.
Warstwa druga: referencyjny uchwyt liniowy. Czy proces jest stabilny między egzemplarzami? To warstwa, którą niezwykle wąska kategoria musi stworzyć samodzielnie, ponieważ nie opublikowano metody porównania. Uchwyt utrzymuje zdefiniowane wejście, zdefiniowaną pozycję sprzężenia i zdefiniowany punkt odniesienia, dzięki czemu odczyt jest powtarzalny, nawet jeśli nie można go porównać z danymi podmiotu trzeciego. Zamienia wzmocnienie z deklaracji w zmienną podlegającą kontroli.
Warstwa trzecia: elektryczne kontrole liniowe. Czy ten egzemplarz jest dobry? Działanie akumulatora względem opisanych parametrów, złącze ładowania, zasilanie, łączność radiowa i parowanie. Są to standardowe, szybkie kontrole i jedyna warstwa zapewniająca wiążący dla każdego egzemplarza wynik pozytywny lub negatywny.
Warstwa czwarta: próbki retencyjne i test w terenie. Czy będzie można porównać ten produkt później i czy wytrzyma kontakt z użytkownikiem? Próbki retencyjne umożliwiają porównanie przyszłej partii z wcześniejszą. Test w terenie to jedyna warstwa, która wykrywa wadę rzeczywiście występującą w tej technologii — skargę zależną od sprzężenia — i jednocześnie warstwa, którą najwięcej programów pomija, ponieważ trwa dni, a nie minuty.
Uczciwy sposób ustalania priorytetów zależy od tego, w czym ta kategoria rzeczywiście zawodzi. W platformie dźwięku otwartego profil awarii dominują problemy z elektroniką: rozładowane akumulatory, wadliwe porty i parowanie radiowe. W platformie dźwięku przewodnictwem kostnym awarie elektroniczne nadal występują i nadal są obsługiwane przez warstwy pierwszą i trzecią, ale dominującym ryzykiem biznesowym jest użytkownik, który nie słyszy tego, czego oczekiwał, a to ryzyko staje się widoczne dopiero w warstwie czwartej. System, który rozdziela wysiłek zgodnie z nieprawidłowym profilem awarii, przejdzie wszystkie kontrole, a mimo to będzie zwracał jedną trzecią wysyłanych egzemplarzy.
Opracowanie wewnętrznej normy odniesienia, gdy nie istnieje metoda zewnętrzna
To jest techniczne sedno problemu i część, którą większość rozmów z dostawcami pomija, ponieważ brzmi abstrakcyjnie. Nie jest jednak abstrakcyjna. Bez wewnętrznej normy odniesienia deklaracja „wzmocnienie wynosi 35 dB” pozostaje twierdzeniem w karcie danych; wraz z nią staje się kontrolowanym procesem, który może się powoli zmieniać, a takie zmiany można wykrywać.
Ta konstrukcja składa się z czterech elementów, a każdy z nich trzeba precyzyjnie ustalić, ponieważ cała wartość normy odniesienia polega właśnie na jej jednoznacznym zdefiniowaniu.
Zdefiniowane wejście. Źródło o podanym poziomie, podanej impedancji i podanym typie sygnału podłączone do wskazanego złącza. Bez podania poziomu wejściowego odczyt wzmocnienia nie jest liczbą, ponieważ ten sam wzmacniacz daje różne odczyty przy różnych poziomach wejściowych. To jednocześnie konkretna rzecz, o którą należy zapytać dostawcę, ponieważ dostawca z rzeczywistym nawykiem pomiarowym już taki pomiar wykonuje i opisuje go bez potrzeby dopytywania.
Zdefiniowane sprzężenie. Powtarzalny sposób przedstawienia wyjścia mierzonemu obiektowi, przy powtarzalnym położeniu. W tej technologii sprzężeniem jest kontakt oprawki, a sprzężenie zmieniające się w zależności od sposobu trzymania uchwytu powoduje rozrzut odczytów, który nie ma nic wspólnego z jednostkami.
Zdefiniowany punkt odniesienia. Miejsce wykonania pomiaru i obiekt, względem którego jest wykonywany. Odcytu bez podanego punktu odniesienia nie można porównać z żadnym innym odczytem, w tym z odczytem z własnej linii produkcyjnej w następnym tygodniu.
Zdefiniowany limit. Pasmo przenoszenia wynikające z uchwytu pomiarowego, a nie liczba skopiowana z karty katalogowej. Limit powinien być wystarczająco wąski, aby wykrywać dryf, i wystarczająco szeroki, aby linia produkcyjna mogła go utrzymać bez odrzucania dobrych egzemplarzy. Jedynym sposobem poznania drugiej części tego warunku jest sprawdzenie uchwytu pomiarowego na rzeczywistej partii i obserwacja rozrzutu.
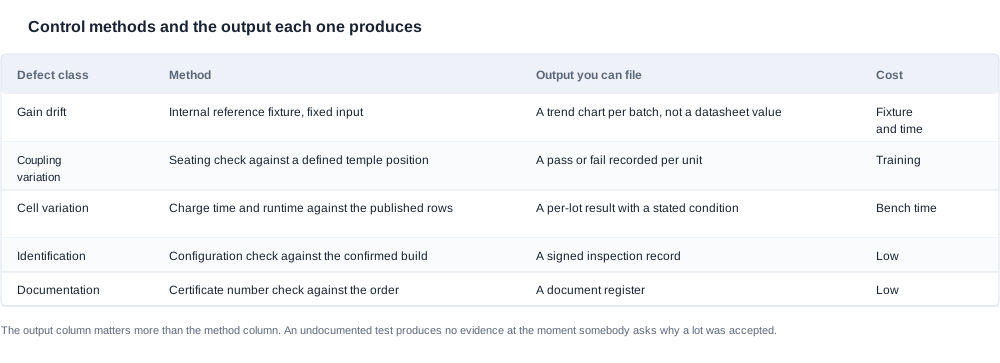
To, co daje uchwyt pomiarowy, nie jest wartością z karty katalogowej. Jest trendem: rozkładem dla każdej partii, średnią i linią dryfu. Dostawca, który stosuje tę metodę od roku, może pokazać wykres zamiast pojedynczej liczby, a wykres pozwala kupującemu odróżnić stabilny proces od niestabilnego. To właśnie różnica między stwierdzeniami „wzmocnienie wynosi 35 dB” a „proces wzmocnienia jest kontrolowany i oto dowody”.
Powszechnym błędem jest traktowanie uchwytu pomiarowego jako etapu certyfikacji, a nie etapu kontroli. Uchwyt używany do akceptowania lub odrzucania pojedynczych egzemplarzy zostanie tak dostrojony, aby je akceptować, i przestanie wykrywać dryf. Uchwyt używany do charakteryzowania procesu — pobierany z określoną częstotliwością, przedstawiany na wykresie i monitorowany w czasie — wykrywa dryf na długo przed tym, jak stanie się skargą. To druga zastosowana metoda przynosi korzyści.
Arkusz kontroli dostaw, wiersz po wierszu
Arkusz kontroli dostaw jest dokumentem, który zamienia intencję jakościową w procedurę. W tej kategorii jest on nietypowy, ponieważ znaczna część jego wierszy jest celowo pusta. To świadomy wybór projektowy, a nie przeoczenie: wiersz, którego nie można uzupełnić, powinien być widoczny w arkuszu, aby pozostał przedmiotem negocjacji, a nie zniknął między dwiema wersjami formularza.
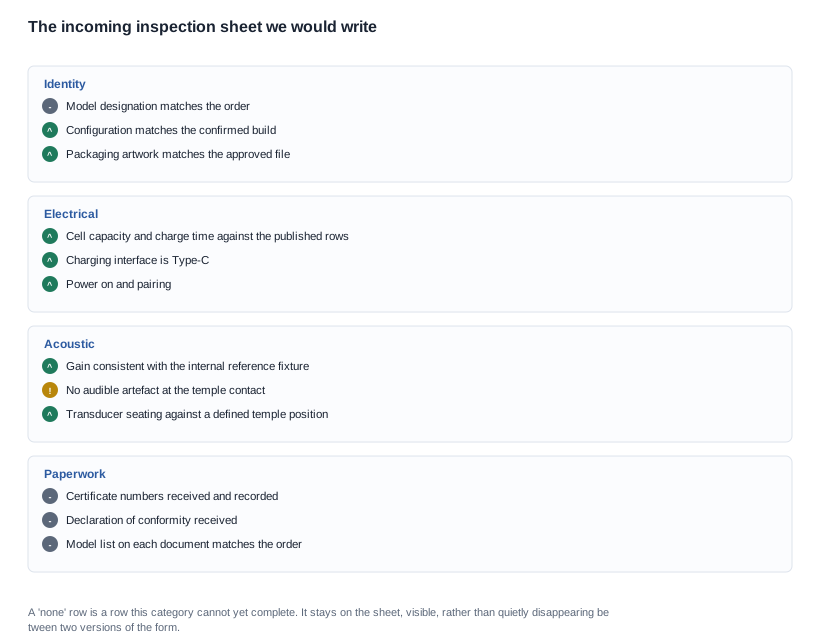
Wiersze identyfikacyjne. Czy oznaczenie modelu na egzemplarzu jest zgodne z oznaczeniem w zamówieniu? Czy konfiguracja odpowiada potwierdzonej wersji, uwzględniając kolor, logo i opakowanie? Czy projekt graficzny jest zatwierdzonym projektem graficznym? W kategorii, w której opublikowana pozycja nie zawiera oznaczenia modelu, oznaczenie użyte w zamówieniu stanowią markę własną dla kodu produktu fabryki. Ryzyko, że ta marka własna rozjedzie się z tym, co faktycznie dostarcza fabryka, jest większe niż zwykle, ponieważ nikt inny tego nie kontroluje.
Wiersze elektryczne. Pojemność ogniwa i czas ładowania względem opublikowanych wartości dwie godziny lub mniej; potwierdzony interfejs ładowania Type-C; zasilanie włączone; parowanie radiowe; oraz obserwacja czasu pracy względem znamionowej wartości około siedmiu godzin, z zapisaniem warunków. Warunki są najważniejszą częścią. Obserwacja czasu pracy bez podania warunków nie jest pomiarem, a arkusz jakości, w którym zapisano „6 godz.”, ale nie zapisano, co robiło urządzenie, ostatecznie spowoduje fałszywe odrzucenie.
Wiersze akustyczne. Wyjście zgodne z wewnętrznym uchwytem referencyjnym. Brak słyszalnych artefaktów w miejscu kontaktu z ramieniem. Osadzenie przetwornika w zdefiniowanej pozycji na ramieniu, czyli kontrola mechaniczna odpowiadająca zmiennej sprzężenia. Żadna z tych kontroli nie daje opublikowanej liczby, a wszystkie trzy dają wynik akceptacji lub odrzucenia dla poszczególnego egzemplarza, na który fabryka może zareagować.
Wiersze dokumentacyjne. Otrzymane numery certyfikatów, zapisane i zweryfikowane względem zamówienia. Otrzymana deklaracja zgodności. Lista modeli na każdym dokumencie zweryfikowana względem zamówienia. Obecnie wszystkie te wiersze są puste dla tej pozycji, ponieważ nasz katalog nie publikuje statusu certyfikacji ani oznaczenia modelu. Pusty wiersz stanowi uczciwy stan, a nie stan sfabrykowany.
Mechanizmem, który sprawia, że arkusz działa, jest rejestr partii. Każda kontrola dostaw tworzy wpis powiązany z numerem partii lub numerem seryjnym partii, a wpis ten jest zachowywany. Bez niego kontrola dostaw jest bramką, a nie zbiorem danych. Przy drugim wystąpieniu problemu nie można wtedy ustalić, czy jest to nowy problem, czy powtarzający się.
Kto jest właścicielem systemu i ile kosztuje jego funkcjonowanie
Czytelnikiem jest tutaj osoba odpowiedzialna po stronie marki za jakość lub pozyskiwanie albo menedżer produktu, który otrzymał polecenie zatwierdzenia dostawcy na podstawie jakości i dostał do dyspozycji sześciowierszową specyfikację. Trudność polega na tym, że „jakość” w tej kategorii nie jest certyfikatem, który można zweryfikować, lecz zestawem procesów, które można zbadać lub opracować, a rozróżnienie to determinuje całkowity koszt.
Istnieją trzy modele odpowiedzialności i nie są one równoważne.
Wszystko należy do dostawcy. Zakład prowadzi urządzenie referencyjne, kontrole na linii i próbę w warunkach rzeczywistych, a marka przeprowadza audyt wyników. Jest to najtańsze rozwiązanie dla marki i najczęściej stosowane. Jego wadą jest jednak to, że sygnał jakościowy dla marki jest tak dobry, jak raporty, które otrzymuje, a raporty opracowywane przez zakład na temat własnego procesu są tendencyjnie stronnicze w przewidywalnym kierunku.
Wzorzec należy do marki. Marka buduje urządzenie referencyjne lub zleca jego opracowanie, uruchamia je na próbkach i egzemplarzach retencyjnych, a następnie wykorzystuje do weryfikacji danych dostawcy. Kosztuje to markę czas pracy zespołu inżynierskiego i jest to jedyny model, który umożliwia jej niezależne wykrywanie zmian. Jest on uzasadniony w słabo rozwiniętej kategorii, gdzie alternatywą jest całkowity brak niezależnych pomiarów.
Wyłącznie kryteria akceptacji należą do marki. Zakład prowadzi proces, marka opracowuje kryteria, które wiążą dostawcę na mocy zamówienia zakupu, a następnie przeprowadza kontrolę wyrywkową na próbce egzemplarzy. Jest to najczęstsze rozwiązanie pośrednie i działa wystarczająco dobrze, gdy profil uszkodzeń dominują elementy elektroniczne, dlatego w tej kategorii sprawia się słabiej.
Warto wycenić koszt operacyjny, ponieważ osoby kupujące w tej kategorii zwykle zakładają, że zapewnienie jakości jest bezpłatne. Urządzenie referencyjne wymaga szablonu, zdefiniowanego źródła oraz czasu pracy inżynierskiej potrzebnego do jego konfiguracji i utrzymania wiarygodności. Kontrole na linii to czas pracy stanowiska przy każdym egzemplarzu, czyli koszt jednostkowy, który albo przejmuje marka, albo uwzględnia go w cenie zakład. Próba w warunkach rzeczywistych trwa dni, a nie minuty, i wymaga osób testujących, które nie należą do zespołu inżynierskiego. Uzgadnianie dokumentacji zajmuje pół dnia na partię. Żaden z tych kosztów nie jest duży, ale razem są mniejsze niż jedna kampania ponownego druku opakowań.
Znaczenie ma również kontekst rynkowy. W naszym katalogu publikujemy dwanaście platform dźwięku otwartego, wraz z pełnymi szczegółami elektrycznymi każdej z nich, oraz dokładnie jeden produkt z przewodnictwem kostnym. Osoba kupująca przechodząca między tymi dwiema rodzinami zauważy, że rozmowa o jakości z dostawcą dźwięku otwartego dotyczy kart katalogowych, natomiast ta sama rozmowa z dostawcą rozwiązań z przewodnictwem kostnym dotyczy metod. Dostawca, który potrafi opisać swoją metodę, dysponuje systemem jakości, niezależnie od tego, czy opublikował jakiekolwiek materiały.
Funkcjonowanie systemu po rozpoczęciu produkcji
System zaprojektowany, ale niewdrożony szybko się dezintegruje, a jego pogorszenie nie jest widoczne od wewnątrz. Utrzymują go cztery nawyki.
Analizujcie trend urządzenia referencyjnego, nie tylko rejestrujcie wyniki. Wykres dla każdej partii, prowadzony przez cały czas realizacji programu, jest dokumentem, który uwidacznia zmiany i umożliwia udzielenie odpowiedzi na skargę klienta liczbą, a nie opinią.
Uzgadniajcie dokumentację dla każdej partii, a nie raz w kwartale. Certyfikaty, deklaracje i listy modeli zmieniają się wraz z produktem, a uzgadnianie pozwala wychwycić zmianę, o której nie poinformowano. Kwartał partii bez uzgodnienia oznacza kwartał, w którym podmiana mogła zostać wysłana bez czyjejkolwiek uwagi.
Zachowujcie próbki retencyjne z każdej partii i nie przerywajcie próby w warunkach rzeczywistych. Próbki retencyjne to jedyny sposób na odpowiedź na pytanie, które pojawi się w ósmym miesiącu, gdy klient zgłosi problem nieobecny w aktualnych egzemplarzach. Próba w warunkach rzeczywistych pozwala stale kontrolować zmienną dotyczącą sprzężenia, ponieważ jest ona jedynym pomiarem, którego linia produkcyjna nie może sfałszować.
Ponownie stosujcie kryteria po każdej zmianie produktu. Zmiana materiału oprawki, geometrii ramion, przetwornika lub oprogramowania sprzętowego może zmienić proces bez modyfikacji choćby jednego wiersza specyfikacji. System bez przeglądu wyzwalanego zmianą potwierdzi zgodność starego produktu, a wyśle nowy.
Włączenie systemu do umowy jakościowej
Rozmowa handlowa w tej kategorii zwykle dotyczy ceny jednostkowej, natomiast rozmowa o jakości zazwyczaj jest od niej oddzielona. To rozróżnienie jest błędem, ponieważ warunki jakościowe decydują o całkowitym koszcie programu.
Negocjowalne: ilość próbek oraz to, czy egzemplarze oceniane są zaliczane do pierwszego zamówienia; koszt kontroli i sporządzania raportu za sztukę oraz to, czy własna kontrola odbiorcza marki odbywa się w fabryce, czy w magazynie marki, ponieważ wpływa to zarówno na nakłady pracy, jak i warunki wysyłki; częstotliwość i format zwrotów oraz podsumowania kodów przyczyn; plan produkcji i próbek do kontroli oraz to, ile sztuk pobiera się z partii do kontroli niszczącej lub rozbiórkowej; warunki ponownej kontroli i poprawki dla partii niespełniającej kryteriów akceptacji, w tym to, kto płaci za transport w obie strony; okres przechowywania dokumentacji i próbek; oraz obowiązek uprzedzenia o każdej zmianie przetwornika, oprawki lub konfiguracji akustycznej, ponieważ każda z nich unieważnia pomiar, a tym samym unieważnia punkt odniesienia.
Negocjowalne są natomiast nie: koszt ścieżki zgodności z przepisami i kolejki w laboratorium, ponieważ są to koszty stałe, a upływający czas zależy od laboratorium, a nie od wielkości zamówienia; charakterystyka samego procesu, czyli stały koszt uruchomienia amortyzowany w ramach programu, a nie stawka; oraz właściwości akustyczne produktu, które zależą od przetwornika i oprawki. Dostawca, który nie chce omawiać metody odniesienia, sygnalizuje, że proces jest stały, dlatego program należy zbudować wokół niego, a nie przeciwko niemu.
Największą wagę mają pozornie nudne klauzule. Kryteria akceptacji oparte na przyrządzie, zapisane w zamówieniu zakupu i połączone z metodą, dzięki czemu partii, która ich nie spełnia, marka może odmówić odbioru. Obowiązek uprzedzenia o zmianie konfiguracji. Wymóg, aby pakiet dokumentacji dotarł razem z zamówieniem, a nie później. Oraz zasady rozliczania kosztów partii niespełniającej kryteriów, ponieważ właśnie ta klauzula sprawia, że kryteria są wiążące, a nie jedynie zalecające.
Studium przypadku: pierwsza seria produkcyjna bez produktu odniesienia
Kolejny fragment należy traktować jako przykład edukacyjny pokazujący kolejność poszczególnych kroków. Nie jest to zapis wysyłki.
Załóżmy markę, która zbadała platformę dźwięku przewodnictwem kostnym, ma zamówienie zakupu na pierwszą serię produkcyjną obejmującą kilka tysięcy sztuk i nie dysponuje własnym produktem odniesienia. Opublikowana specyfikacja obowiązująca przy zamówieniu przewiduje wzmocnienie o 35 dB, akumulator o pojemności 200 mAh, czas ładowania nie dłuższy niż dwie godziny, nominalny czas pracy około siedmiu godzin oraz ładowanie Type-C, bez oznaczenia modelu i bez informacji o statusie certyfikacji.
Pierwszą decyzją jest zbudowanie punktu odniesienia przed wysyłką pierwszej partii. Marka zleca opracowanie przyrządu: zdefiniowane źródło o określonym poziomie, zdefiniowane położenie sprzężenia, wskazany punkt odniesienia oraz limit wynikający z posiadanych próbek. Marka uruchamia przyrząd na próbkach i otrzymuje rozrzut wartości. Jeśli rozrzut jest duży, jest to wynik dotyczący produktu, który można ustalić na etapie, gdy działanie jest jeszcze tanie.
Drugą decyzją jest limit, a nie wartość nominalna. Zamiast przyjmować opublikowaną wartość jako limit, marka ustala go na podstawie zaobserwowanego rozkładu. To decyzja, która brzmi jak kompromis, ale w rzeczywistości wzmacnia wymagania: limit wyprowadzony z populacji jest limitem, który linia produkcyjna może utrzymać, natomiast limit skopiowany z karty technicznej wymaga od kogoś szczęśliwego trafienia.
Trzecią decyzją jest lokalizacja przyrządu. Marka korzysta z przyrządu we własnym punkcie kontroli, na próbce z każdej partii, i nie opiera się wyłącznie na odczytach fabryki. Kosztem jest wysyłka i czas pracy przy stanowisku dla każdej partii. Korzyścią jest niezależny wynik marki, który jako jedyny umożliwia rozmowę o odchyleniach.
Czwartą decyzją są pozycje dokumentacji, które pozostają puste. Marka prosi o oznaczenie modelu podane w certyfikatach, ale certyfikatów nie ma jeszcze na ręce. Zamiast działać w oparciu o założenie, marka uzależnia pakiet dokumentacji od płatności końcowej i wpisuje oznaczenie modelu do zamówienia zakupu. Partia zostaje wysłana, a płatność końcowa czeka.
Piątą decyzją jest próba w terenie przed premierą, a nie po niej. Marka przeprowadza próbę na egzemplarzach produkcyjnych, a nie na wcześniejszych próbkach, ponieważ tylko egzemplarze produkcyjne mają potwierdzoną konfigurację. W jej wyniku uzyskano dwa ustalenia: poprawiono instrukcję zakładania, a język opisujący oczekiwane zachowanie w skróconej instrukcji obsługi został przepisany. Oba zmiany wprowadzono przed uruchomieniem oferty, dlatego pierwsza grupa zwrotów nie powtarza problemu z zakładaniem.
Szósta decyzja dotyczy czynników drugiego rzędu. Marka prosi o miesięczne podsumowanie zwrotów wraz z podziałem według kodów przyczyn oraz o wpisanie do zamówienia kryteriów ponownego badania i naprawy dla partii niespełniającej wymagań przed pierwszą wysyłką, a nie o ich negocjowanie dopiero wtedy, gdy partia okaże się niespełniająca. Drugie z tych działań ma realny wpływ, ponieważ zmienia sposób, w jaki fabryka mierzy parametry na własnej linii produkcyjnej.
W efekcie powstaje program, którego pozycja jakościowa jest budowana, a nie dziedziczona, i którego dowody — wykres, zestaw kodów przyczyn, uzgodnienie, próba w warunkach rzeczywistych — są w pełni jego własne.
Czym jest nasza pozycja jakościowa i gdzie się kończy
Utrzymujemy wyznaczoną granicę: publikujemy dane elektryczne i wartość wzmocnienia dla tego produktu, ale nie publikujemy metody pomiaru, punktu odniesienia, przedziału tolerancji, wskaźnika wadliwości, wydajności ani statusu certyfikacji, ponieważ żadna z tych informacji nie została nam przekazana. Kupujący, który sprawdza deklarację jakości, powinien mieć możliwość wcześniejszego sprawdzenia naszej, a tutaj jest niewiele do sprawdzenia — i właśnie dlatego powyższy artykuł dotyczy budowania, a nie odczytywania.
Nie będziemy podawać typowej wagi oprawki, typowych warunków pracy, typowej tolerancji wzmocnienia ani typowego wskaźnika awarii dla tego produktu. Wolimy powiedzieć to kupującemu niż podać wartość, której nie można zweryfikować. Nie będziemy opisywać produktu jako aparatu słuchowego ani formułować dla niego twierdzeń medycznych. Nie będziemy również przedstawiać maksymalnej możliwej mocy wyjściowej jako rezultatu uzyskiwanego przez użytkownika, ponieważ sprzężenie jest zmienną, a jego wartość nie jest publikowana.
Natomiast wskażemy, które dane istnieją, a których brak, oraz czego należy poprosić dostawcę o uzupełnienie. Jeśli prześlesz nam kryteria akceptacji, które przygotowaliście dla partii okularów z przewodnictwem kostnym, powiemy, które z nich nasze opublikowane dane mogą bezpośrednio potwierdzić, które wymagają pomiaru przeprowadzonego przez dostawcę, a które zależą od zmiennej — sprzężenia — którą trzeba ustalić na użytkownikach, zanim będzie można wykorzystać ją jako kryterium.
Działania na najbliższe dwa tygodnie
Rozpocznijcie wzorcowy przyrząd pomiarowy od próbek, które już macie. Określone wejście, określona pozycja sprzężenia, określony punkt odniesienia i limit wynikający z pomiarów. To najtańsza inwestycja w jakość dostępna w tej kategorii.
Wpiszcie kryteria akceptacji do zamówienia zakupowego wraz z metodą. Kryterium bez metody jest jedynie dyskusją, natomiast kryterium wpisane do zamówienia stanowi standard, względem którego można egzekwować odpowiedzialność fabryki.
Pozostawcie niemożliwe do wypełnienia pozycje widoczne na arkuszu kontrolnym. Pozycje certyfikatów, listy modeli i akustycznych punktów odniesienia są obecnie puste. Pusta pozycja w arkuszu jest przedmiotem bieżących negocjacji; brakująca pozycja zostaje zapomniana.
Przeprowadźcie jedną próbę w warunkach rzeczywistych na egzemplarzach produkcyjnych przed premierą. To jedyny pomiar, który oddziałuje na sprzężenie, i jedyna warstwa, która wykrywa usterkę rzeczywiście powstającą w ramach tej technologii.
Metoda stosowana przy wzorcowym przyrządzie pomiarowym jest opisana w artykule technologia dźwięku przewodzonego, zmienna dotycząca dopasowania, która powoduje niestabilność sprzężenia, jest omówiona w artykule komfort i dopasowanie okularów z przewodnictwem kostnym, a wymagania wytrzymałościowe dla oprawki przenoszącej wibracje opisano w artykule trwałość okularów z przewodnictwem kostnym.
Źródło
- Technologia dźwięku przewodzonego i jej ograniczenia
- Komfort i dopasowanie oprawek z przewodnictwem kostnym
- Trwałość produktów z przewodnictwem kostnym
- Kontrola jakości w fabryce
- Okulary z przewodnictwem kostnym w ofercie
Prześlijcie nam przygotowane kryteria akceptacji, a powiemy, które z nich mogą potwierdzić nasze opublikowane dane.


