
Ledningsteknik för glasögon: regelverket som ni bygger
Kvalitet på smarta glasögon inom benledningsglasögon är ett ämne där kvalitetsfrågan är ovanligt väligt formulerad och ovanligt dåligt besvarad, och anledningen framgår direkt av den publicerade informationen. Informationen anger en förstärkning på 35 dB, ett batteri på 200 mAh, en laddtid på två timmar eller mindre samt en drifttid på cirka sju timmar och laddning via Type-C. Den anger varken modellbeteckning eller certifieringsstatus.
En förstärkningsuppgift är ett verifierbart påstående, och för att verifiera den behöver man en definierad mätning: en definierad insignal, en definierad koppling till givaren, en definierad referenspunkt och ett definierat mätinstrument. Inget av detta publiceras för den här produkten. Fabriken kan därför bygga för 35 dB, medan köparen inte kan bekräfta 35 dB, och kvalitetskontrollen måste konstrueras framför att läsas av från ett datablad.
Den konstruktionen är artikelns egentliga ämne, eftersom riskerna för verksamheten ligger just där. En köpare som antar att ett kvalitetsregelverk finns bara för att en specifikation finns kommer att upptäcka bristen på en av två platser: vid inspektionen före leverans, när tillverkningspartiet inte uppfyller ett acceptanskrav som ingen komit överens om, eller vid den andra produktionsomgången, när en process som varit stabil av en slump inte längre är stabil.
Tre slutsatser att ta med sig. För det första är de elektriska kontrollerna i den här kategorin vanliga produktionskontroller som kan verifieras för varje enhet. För det andra är förstärkningen och kopplingen kvalitetsvariabler som endast kan kontrolleras med hjälp av en intern referens, eftersom ingen extern metod finns att jämföra med. För det tredje är kostnaden för att skapa den referensen liten, medan kostnaden för att inte göra det är betydande, eftersom den enda kvalitetssignal ni då får är ett klagomål.
De fyra kontrollnivåerna och vad var och en kan upptäcka
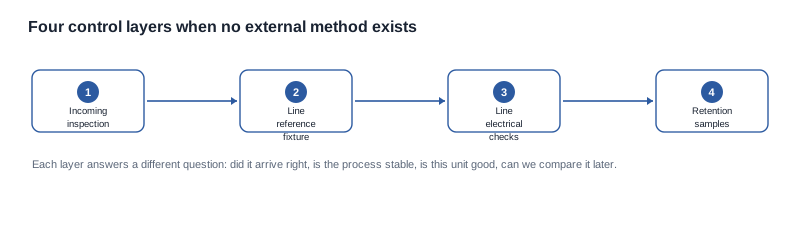
Ett kvalitetsregelverk är inte en enda aktivitet. Det är ett antal nivåer som var och en besvarar en annan fråga och upptäcker en annan typ av defekter. Ett program som endast implementerar den första nivån utför inkommande inspektion, vilket är nödvändigt men långt ifrån tillräckligt.
Nivå ett: inkommande inspektion. Matchar materialet eller den färdiga enheten som kommit fram det som beställdes – modellbeteckning, konfiguration, tryckoriginal, batteri, gränssnitt och medföljande dokumentation? Den här nivån upptäcker utbyten, fel tryckoriginal och saknade dokument. Det är den billigaste nivån att genomföra och den som ett varumärke sannolikt skippar om det antar att fabriken sköter den.
Nivå två: referensfixtur i produktionen. Är processen stabil från enhet till enhet? Det här är den nivå som en nischkategori måste skapa själv, eftersom ingen publicerad metod finns att jämföra med. En fixtur håller en definierad insignal, en definierad kopplingsposition och en definierad referenspunkt, så att mätvärdet kan upprepas även om det inte går att jämföra med en tredjepartsuppgift. Den omvandlar förstärkningen från ett påstående till en kontrollerad variabel.
Nivå tre: elektriska kontroller i produktionen. Är den här enheten bra? Batteriets funktion i enlighet med de publicerade uppgifterna, laddningsgränssnitt, start, radio och parkoppling. Det här är vanliga, snabba kontroller och den enda nivån som ger ett bindande godkänt eller underkänt resultat för varje enhet.
Nivå fyra: returprov och fältprov. Kan produkten jämföras senare, och klarar den kontakten med en användare? Returprover gör att ett framtida tillverkningsparti kan jämföras med ett tidigare. Fältprovet är den enda nivån som upptäcker den defekt som tekniken faktiskt orsakar – ett kopplingsberoende klagomål – och det är den nivå som flest program skippar eftersom den tar dagar i stället för minuter.
Det ärliga sättet att prioritera är att utgå från vad kategorin faktiskt brister i. På en plattform med öppna örat-ljud domineras felprofilen av elektroniken: döda batterier, trasiga portar och problem med radioparkoppling. På en plattform för benledning finns fortfarande elektroniska fel och de hanteras fortfarande med nivå ett och tre, men den största kommersiella risken är en användare som inte hör det den förväntade sig, och den risken syns endast på nivå fyra. Ett regelverk som fördelar sina insatser utifrån en felaktig felprofil kommer att klara alla inspektioner och ändå få en tredjedel av de levererade enheterna att returneras.
Att skriva en intern referens när ingen extern metod finns
Det här är problemets tekniska kärna och den del som de flesta leverantörssamtal hoppar över eftersom den låter abstrakt. Den är inte abstrakt. Utan en intern referens är ”förstärkningen är 35 dB” ett påstående i ett datablad; med en intern referens är det en kontrollerad process som kan avdriftas, och avdrift kan upptäckas.
Konstruktionen har fyra komponenter, och varje komponent måste fastställas exakt, eftersom hela referensens värde ligger i preciseringen.
En definierad insignal. En källa med en angiven nivå, angiven impedans och en angiven signaltyp, ansluten vid en angiven kontakt. Utan en angiven insignalnivå är ett mätvärde för förstärkningen inte ett tal, eftersom samma förstärkare ger olika mätvärden vid olika insignalnivåer. Detta är också just det som bör frågas hos en leverantör, eftersom en leverantör med vanan att mäta redan har en sådan insignal och kommer att beskriva den utan att behöva frågas två gånger.
En definierad koppling. Ett repeterbart sätt att presentera utsignalen för det som mäts, vid en repeterbar position. I denna teknik är kopplingen kontakten mot ramen, och en koppling som varierar beroende på hur testanordningen hålls ger en spridning i mätvärdena som inte har något med enheten att göra.
En definierad referenspunkt. Var mätningen utförs och vad den mäts mot. Ett mätvärde utan angiven referenspunkt kan inte jämföras med något annat mätvärde, inte heller med ett mätvärde från er egen produktionslinje veckan efter.
En definierad gräns. ett godkänt område som härleds från testanordningen, inte ett tal som kopierats från ett datablad. Gränsen ska vara tillräckligt snäv för att upptäcka drift och tillräckligt bred för att produktionslinjen ska kunna hålla den utan att kassera bra enheter. Det enda sättet att veta det senare är att köra testanordningen mot en verklig parti och se spridningen.
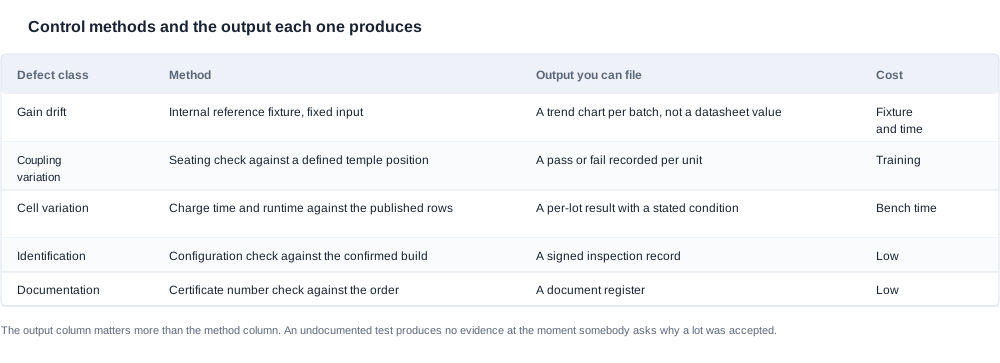
Det som testanordningen ger är inte ett värde från ett datablad. Det är en trend: en fördelning per parti, ett medelvärde och en trendlinje för drift. En leverantör som har kört detta i ett år kan visa er en grafik i stället för ett tal, och det är grafiken som gör det möjligt för en köpare att skilja en stabil process från en oregelbunden. Det är skillnaden mellan ”förstärkningen är 35 dB” och ”förstärkningsprocessen är under kontroll, och här är beviset”.
Det vanliga misstaget är att behandla testanordningen som ett certifieringssteg i stället för ett kontrollsteg. En testanordning som används för att godkänna eller underkända enskilda enheter justeras så att den godkänner, och den slutar upptäcka drift. En testanordning som används för att karakterisera en process — med provtagning i angiven frekvens, diagram och trendanalys — upptäcker drift långt innan den blir ett krav. Det är den senare användningen som ger resultat.
Blanketten för inkommande kontroll, rad för rad
Blanketten för inkommande kontroll är dokumentet som omvandlar ett kvalitetsintention till en procedur. Inom denna kategori är den ovanlig på så sätt att ett betydande antal av dess rader medvetet lämnas tomma. Det är ett designval, inte ett försummelse: en rad som inte kan fyllas i ska vara synlig på blanketten så att den fortsätter att vara föremål för förhandling, i stället för att försvinna mellan två versioner av formuläret.
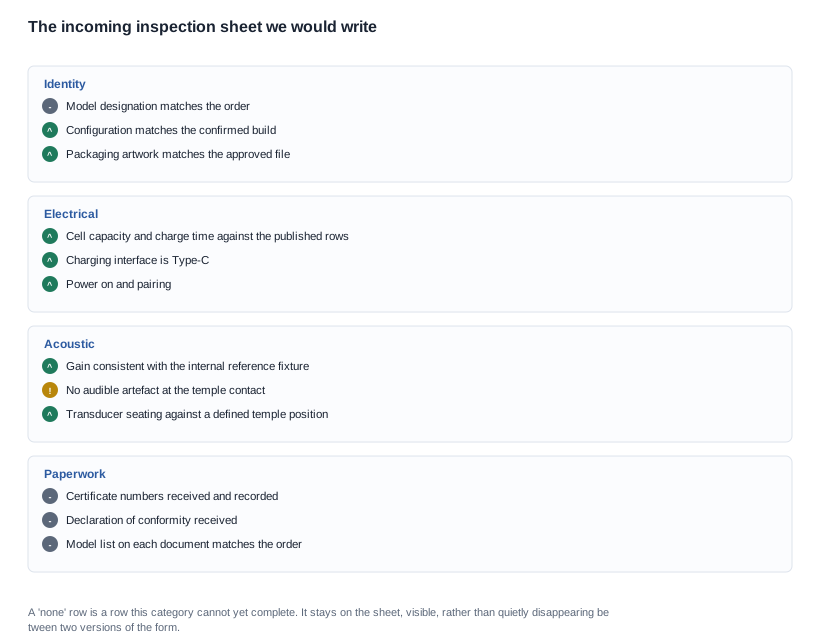
Identitetsrader. Stämmer modellbeteckningen på enheten med beteckningen på beställningen? Stämmer konfigurationen med den bekräftade versionen, inklusive färg, logotyp och förpackning? Är grafiken den godkända grafiken? I en kategori där den publicerade produkten inte bär någon modellbeteckning är beteckningen i beställningen ett varumärke för en fabrikets SKU, och risken för att detta varumärke avviker från det som fabriken levererar är större än vanligt, eftersom ingen annan håller uppsikt över det.
Elektriska rader. Cellkapacitet och laddtid i förhållande till de publicerade värdena på två timmar eller mindre; laddningsgränssnitt bekräftat som Type-C; strömmatning; trådlös parkoppling; samt iakttagelse av drifttid i förhållande till den ungefärliga uppgiften på sju timmar, med tillståndet dokumenterat. Tillståndet är den viktiga delen. En iakttagelse av drifttid utan tillstånd är inte en mätning, och en kvalitetsblankett som registrerar ”6h” utan att dokumentera vad enheten gjorde är en blankett som så småningom kommer att ge ett falskt underkännande.
Akustiska rader. Utsignal i enlighet med den interna referensanordningen. Inget hörbartArtefakt vid kontakten mot tinningen. Transducern korrekt placerad mot en definierad position vid tinningen, vilket är den mekaniska kontroll som motsvarar kopplingsvariabeln. Ingen av dessa ger ett publicerat tal, men alla tre ger ett godkänt eller underkänt resultat per enhet som fabriken kan agera på.
Administrativa rader. Mottagna certifikatnummer, registrerade och kontrollerade mot beställningen. Mottagen försäkran om överensstämmelse. Modellistan i varje dokument kontrollerad mot beställningen. Alla dessa rader är för närvarande tomma för denna produkt, eftersom vår katalog varken publicerar någon certifieringsstatus eller modellbeteckning för den. En tom rad är det ärliga tillståndet, inte ett påhittat.
Mekanismen som gör att blanketten fungerar är partiregistret. Varje kontroll ger en dokumentation knuten till ett parti- eller batchnummer, och dokumentationen sparas. Utan den är den inkommande kontrollen en grind snarare än en datamängd, och andra gången ett problem uppstår kan ni inte avgöra om det är ett nytt problem eller ett återkommande.
Vem äger regimet och vad den kostar att driva
Läsaren här är en kvalitets- eller inköpsansvarig på varumärkessidan, alternativt en produktchef som har fått i uppgift att godkänna en leverantör på kvalitetsgrunder och som har fått en specifikation med sex rader. Den specifika svårigheten är att ”kvalitet” i denna kategori inte är ett intyg som går att kontrollera, utan en uppsättning processer som antingen kan inspekteras eller konstrueras fram, och den skillnaden avgör hela kostnaden.
Det finns tre ägarmodeller, och de är inte likvärdiga.
Leverantören äger allt. Fabriken driver mätfixturen, kontrollerna på produktionslinjen och fältprovningen, och varumärket granskar resultaten. Detta är det billigaste alternativet för varumärket och det vanligaste. Dess svaghet är att varumärkets kvalitetssignal bara är så bra som de rapporter som kommer in, och en fabrik som rapporterar om sin egen process är systematiskt partisk.
Varumärket äger referensen. Varumärket bygger eller beställer mätfixturen, kör den på prover och kvarvarande enheter och använder den för att ifrågasätta fabriken egna data. Detta kräver ingenjörstid av varumärket och är den enda modell som låter varumärket upptäcka förändringar oberoende. Den är värd kostnaden i en nischkategori, där alternativet är att inte ha någon oberoende mätning alls.
Varumärket äger endast acceptanskriterierna. Fabriken driver processen, varumärket formulerar kriterierna och köpordern binder dem, och varumärket utför stickprovskontroller på ett urval enheter. Detta är den vanligaste mittpositionen och fungerar tillräckligt väl när felbilden domineras av elektronik, vilket är anledningen till att den underpresterar i denna kategori.
Driftskostnaden är värd att kalkylera, eftersom köpare i denna kategori ofta antar att kvalitetssäkring är gratis. Mätfixturen är en mätfixtur: en jigg, en definierad källa och den ingenjörstid som krävs för att ställa in den och se till att den förblir korrekt. Kontrollerna på produktionslinjen är arbetstid per enhet, och arbetstid per enhet är en enhetskostnad som antingen varumärket bär eller som fabriken prissätter in. Fältprovningen tar dagar i stället för minuter och kräver användare som inte tillhör ingenjörsteamet. Avstämningen av dokumentationen tar en halvdag per parti. Inget av det här är stort, och alltihop tillsammans är mindre än en omtäckande tryckt förpackningskampanj.
Marknadssammanhanget spelar också roll här. Vår katalog publicerar tolv öppna örat-ljudplattformar med fullständiga elektriska uppgifter för varje plattform och exakt en post om benledning. En köpare som rör sig mellan de två produktfamiljerna kommer att upptäcka att kvalitetsdiskussionen med en leverantör av öppna örat-ljud handlar om datablad, medan motsvarande diskussion med en leverantör av benledningsglasögon handlar om metoder. En leverantör som kan beskriva sin metod har ett kvalitetssystem, oavsett om den har publicerat något eller inte.
Driva regimen när produktionen har startat
En regim som utarbetas men inte drivs försämras snabbt, och försämringen är osynlig inifrån. Fyra vanor håller den vid liv.
Analysera utvecklingen i mätfixturen, registrera den inte bara. En diagramuppgift per batch som sparas under programmet hela livstid är det underlag som gör förändringar synliga och som gör att ett kundklagome kan besvaras med en siffra i stället för en åsikt.
Stäm av dokumentationen för varje parti, inte en gång i kvartalet. Intygen, förklaringarna och modellistan ändras när produkten ändras, och avstämningen är det som upptäcker en förändring som inte har kommunicerats. Ett kvartal med partier som inte avstämts är ett kvartal under vilket en ersättning kan ha skickats utan att någon märkt det.
Behåll kvarvarande prover från varje parti och fortsätt med fältprovningen. De kvarvarande proverna är det enda sättet att besvara en fråga som kommer in i månad åtta, när en kund rapporterar något som de aktuella enheterna inte längre visar. Fältprovningen håller kopplingsvariabeln synlig, eftersom den är den enda mätning av variabeln som en produktionslinje inte kan fejka.
Kör om kriterierna när produkten ändras. En ändring av materialet i bågen, templarnas geometri, omvandlaren eller firmware kan förändra processen utan att en enda rad i specifikationen ändras. En regim utan en granskning som utlöses av ändringar kommer att intyga den gamla produkten och skicka den nya.
Införa regimen i ett kvalitetsavtal
Den kommersiella diskussionen i denna kategori handlar vanligtvis om enhetspris, medan kvalitetsdiskussionen vanligtvis är separat. Den uppdelningen är ett misstag, eftersom det är kvalitetsvillkoren som avgör ett programs totalkostnad.
Negotiable: samplekvantiteten och huruvida utvärderingsenheter räknas av mot den första beställningen; inspektions- och rapporteringskostnaden per enhet, och om varumärkets egen inkommande inspektion utförs i fabriken eller på varumärkets lager, vilket påverkar både arbetskostnaden och fraktvillkoren; frekvensen och formatet för returer och sammanställningen av orsakskoder; produktions- och inspektionsplanen för stickprov, och hur många enheter som dras från ett parti för destruktions- eller demonteringskontroller; villkoren för omkörning och omarbetning av ett parti som inte uppfyller acceptanskriterierna, inklusive vem som betalar frakten i båda riktningarna; hur länge dokumentation och prover sparas; och skyldigheten att meddela före eventuella ändringar av transduktorn, ramen eller den akustiska konfigurationen, eftersom varje sådan ändring gör en mätning ogiltig och därmed även gör referensen ogiltig.
Ej förhandlingsbart, och värt att säga tidigt: kostnaden för överensstämmelsevägen och laboratoriets väntetid, som är fasta kostnader och tidsåtgång som fastställs av laboratoriet snarare än av orderns storlek; kartläggningen av processen själv, som är en fast uppstartskostnad som fördelas över programmet i stället för att utgöra en timkostnad; och produktens akustiska beteende, som bestäms av transduktorn och ramen. En leverantör som inte vill diskutera referensmetoden ger er i praktiken beskedet att processen är låst, och programmet bör byggas kring den i stället för mot den.
De klausuler som väger tyngst är de tråkiga. Acceptanskriterierna från fixturen, nedskrivna i inköpsordern, med metoden bifogad, så att ett parti som underkänns är ett parti som varumärket kan avvisa. Skyldigheten att meddela konfigurationsändringar. Kravet att dokumentationspaketet kommer med ordern i stället för i efterhand. Och kostnadsfördelningen för ett underkänt parti, eftersom det är den klausulen som gör kriterierna bindande snarare än rådgivande.
Exempel: en första produktionsserie utan referensprodukt
Läs nästa passage som ett pedagogiskt exempel på hur stegen ordnas. Den är inte en dokumentation av en leverans.
Anta att ett varumärke har testat en plattform för benledning, har en inköpsorder för en första produktionsorder på några tusen enheter och saknar en egen referensprodukt. Den publicerade specifikationen som ordern omfattar är en förstärkningsvinst på 35 dB, ett batteri på 200 mAh, en laddningstid på två timmar eller mindre, en angiven drifttid på cirka sju timmar och Type-C-laddning, utan modellbeteckning eller certifieringsstatus.
Det första beslutet är att bygga referensen innan det första partiet skickas. Varumärket beställer en fixtur: en definierad ljudkälla vid en angiven nivå, en definierad kopplingsposition, en angiven referenspunkt och en gräns som härletts från de prover varumärket har till hands. Fixturen körs mot proverna och ger ett spridningsresultat. Om spridningen är stor är det ett resultat om produkten, och det upptäcks vid den punkt där det fortfarande är billigt att agera.
Det andra beslutet gäller gränsen, inte det nominella värdet. I stället för att acceptera det publicerade värdet som gräns sätter varumärket gränsen utifrån den observerade fördelningen. Det är ett beslut som låter som en kompromiss men i själva verket stärker processen: en gräns som härletts från en population är en gräns som produktionslinjen kan hålla, medan en gräns som kopierats från ett datablad är en gräns som någon måste ha tur att nå.
Det tredje beslutet gäller var fixturen finns. Varumärket kör fixturen på sin egen inspektionspunkt, med ett prov från varje parti, och förlitar sig inte enbart på fabriksvärdena. Kostnaden är frakt och arbetsbenchetid per parti. Fördelen är att varumärket får ett oberoende värde, vilket är det enda som gör det möjligt att diskutera drift.
Det fjärde beslutet gäller dokumentationsraderna, som är tomma. Varumärket frågar efter den modellbeteckning som certifikaten anger, men certifikaten finns ännu inte till hands. I stället för att gå vidare baserat på ett antagande gör varumärket dokumentationspaketet till ett villkor för slutbetalningen och anger modellbeteckningen i inköpsordern. Partiet skickas; slutbetalningen väntar.
Det femte beslutet gäller fältprovet före lanseringen, inte efteråt. Varumärket utför provet på produktionsenheterna i stället för på de tidigare proverna, eftersom det är produktionsenheterna som har den bekräftade konfigurationen. Provet ger två resultat: anvisningen för placering förbättras, och formuleringarna om förväntat beteende i snabbstarten skrivs om. Båda ändringarna görs innan produktsidan lanseras, vilket är anledningen till att den första returgruppen inte återskapar placeringsproblemet.
Det sjätte beslutet gäller termer av andra ordningen. Varumärket begär en månatlig retursammanfattning uppdelad efter orsakskod och att villkoren för omprovning och omarbete vid ett underkänt parti ska skrivas in i ordern före den första leveransen, i stället för att förhandlas när ett parti underkänns. Det andra av dessa beslut har effekt, eftersom det förändrar vad fabriken mäter på sin egen produktionslinje.
Resultatet är ett program vars kvalitetsposition byggs upp i stället för att ärvas, och vars underlag – en graf, en uppsättning orsakskoder, en avstämning och ett fältprov – är helt eget.
Vad vår kvalitetsposition är och var den slutar
Den gräns vi håller: vi publicerar de elektriska raderna och förstärkningstalet för den här posten, men publicerar inte mätmetod, referenspunkt, toleransband, defekthastighet, yield eller certifieringsstatus för den, eftersom inget av det har lämnats till oss. En köpare som granskar ett kvalitetspåstånd bör kunna granska vårt först, och det finns väldigt lite att granska här, vilket precis är anledningen till att artikeln ovan handlar om att bygga upp i stället för att läsa av.
Vi kommer inte att ange en typisk ramblickvikt, ett typiskt driftförhållande, en typisk tolerans för förstärkning eller en typisk felandel för den här produkten, och vi säger hellre det till en köpare än erbjuder ett tal som inte kan verifieras. Vi kommer inte att beskriva produkten som ett hörselhjälpmedel och kommer inte att göra några medicinska påståenden om den. Och vi kommer inte att presentera maximal uteffekt som ett resultat användaren får, eftersom kopplingen är den variabel som påverkar resultatet och kopplingen inte publiceras.
Vad vi kommer att göra är att berätta vilka rader som finns och vilka som inte finns, samt vad som bör begäras av leverantören för att komplettera dem. Om ni skickar oss de acceptanskrav ni har skrivit för ett parti med benledningsglasögon berättar vi vilka av dem som våra publicerade rader kan stödja direkt, vilka som kräver en mätning som leverantören måste göra och vilka som beror på en variabel – kopplingen – som måste fastställas på användare innan den kan användas som ett kriterium.
Åtgärder för de närmaste två veckorna
Börja med referensfixturen med de exemplar ni redan har. En angiven indata, en angiven kopplingsposition, en angiven referenspunkt och en gräns som härletts från det ni mäter. Det är den billigaste kvalitetsinvesteringen som finns tillgänglig inom den här kategorin.
Skriv acceptanskriterierna i inköpsordern och bifoga metoden. Ett kriterium utan metod är en diskussion, medan ett kriterium i ordern är en standard som fabriken kan hållas ansvarig för.
Låt de omöjliga raderna vara synliga på inspektionsblanketten. Raderna för certifikat, modelllista och akustisk referens är tomma i dag. En tom rad på en blankett är en pågående förhandling; en saknad rad är en glömd rad.
Genomför ett fältprov på produktionsenheter före lanseringen. Det är den enda mätningen som berör kopplingen och det skikt som fångar upp de fel som den här tekniken faktiskt ger upphov till.
Metoden bakom referensfixturen behandlas under ledningsljudsteknik, variabeln för passform som gör kopplingen instabil diskuteras i benledningsglasögon – komfort och passform, och de hållbarhetsförhållanden som en ram som överför vibration måste klara behandlas i benledningsglasögon – hållbarhet.
Varifrån det här kommer
- Ledningsljudsteknik och dess begränsningar
- Komfort och passform i benledningsramar
- Hållbarhet i benledningsprodukter
- Kvalitetskontroll i fabriksdrift
- Benledningsglasögon i sortimentet
Skicka oss de acceptanskrav ni har skrivit, så berättar vi vilka av dem som våra publicerade rader kan stödja.


