
Kontrola kvality baterie chytrých brýlí selhává konkrétním a předvídatelným způsobem: jednotka projde každý test v laboratoři, ale zákazník si stejně stěžuje. Důvodem je, že zveřejněný údaj o výdrži popisuje určitý stav, zatímco stav, za kterého zákazník výrobek používá, se liší od stavu, za kterého byl údaj naměřen. Zkušební plán, který vychází z nedefinované specifikace, přinese výsledek „vyhovuje“ a nevyřešenou stížnost, přičemž v záznamech o kvalitě továrny bude uvedeno, že jednotka byla v pořádku.
Proto je kontrola kvality baterie nejprve otázkou definice specifikace a až poté otázkou testování. Pořadí těchto dvou kroků je důležitější než složitost každého z nich. Nejprve definujte podmínky a potom lze napsat zkušební plán. Pokud tento krok přeskočíte, zkušební plán bude měřit to, co je nejjednodušší, a zákazník objeví rozdíl.
Zveřejněné údaje o výdrži v tomto rozsahu se pohybují přibližně od šesti do osmi hodin v audio třídě, přibližně od pěti do osmi hodin u kamerových modelů, které údaj zveřejňují, přibližně sedm hodin u vstupního modelu s kostním vedením zvuku a přibližně dvacet hodin u dětských modelů. Všechny jsou však uvedeny bez zkušebních podmínek. Otázku kontroly kvality je proto nutné zodpovědět jako otázku protokolu, nikoli jako otázku, zda jednotka test prošla či neprošla. Úlohou kupujícího je v tomto procesu stanovit podmínky, podle kterých bude továrna měření provádět.
Výdrž baterie chytrých brýlí: kde probíhá kontrola a co jednotlivé fáze odhalují
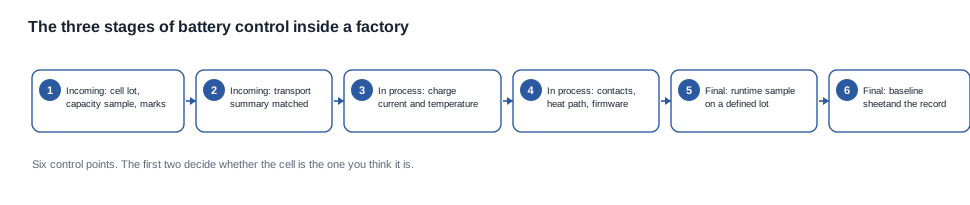
Kontrola kvality baterie v této kategorii probíhá ve třech fázích, přičemž každá odhaluje jinou třidu závad. Nejčastější chybou v plánování je přidělit vše poslední fázi, kde je jednotka již dokončená a každá závada je nákladná.
Přejímková kontrola probíhá předtím, než článek vstoupí do výrobku, a je jedinou fází, která může odhalit nesprávný článek. Zde lze zjistit článek z neočekávané šarže, článek s nižším jmenovitým výkonem, než je specifikováno, článek, jehož označení neodpovídá výkresu, a článek bez přepravní dokumentace. Po montáži se všechny tyto závady stanou neviditelnými. Žádná kontrola navazující na přejímkovou kontrolu nemůže odhalit substituci, protože v okamžiku sestavení jednotky vypadá nasazený článek úplně stejně jako specifikovaný.
Kontrola během výroby probíhá na výrobní lince a odhaluje montážní závady. Příliš vysoký odběr obvodu nabíjení, nesouosý kontakt, tepelná cesta bez řádného kontaktu, kalibrace provedená pro nesprávnou verzi firmwaru nebo spoj, který se nepropojil. To jsou závady, které projdou vizuální kontrolou, ale v provozu způsobí selhání.
Konečná kontrola probíhá na dokončených jednotkách a poskytuje důkazy, které bude skutečně používat kupující i poprodejní tým. Časovaný test výdrže na definované šarži, časovaný test nabíjení z uvedeného výchozího stavu, počet cyklů nabíjení pouzdrem, kontrola ukazatele a kontrola obalu podle soupisu materiálu. Zde vzniká referenční list a jde o jediný dokument, který umožňuje vyřešit stížnost týkající se jednotky staré rok.
Čtvrtá fáze se vůbec neodehrává v továrně a programy, které ji vynechají, obvykle mají pouze anekdotické údaje o stížnostech. Informace z terénu, získané prostřednictvím strukturované otázky při kontaktování zákaznické podpory, jsou jediným zdrojem údajů o skutečném používání. Bez nich zůstává zveřejněný rozsah neověřený v praxi a záznam o kvalitě továrny zůstává interním dokumentem, kterého si nikdo mimo továrnu nepřečte.
Následující pravidlo pro pořadí stojí za zmínku, protože je při jednání o nákupu poněkud neintuitivní. Kupující, který požádá továrnu o rozsáhlejší kontrolu, žádá o větší vzorkování, což stojí peníze. Kupující, který požádá továrnu o definovaný soubor podmínek pro měření, žádá o specifikaci, což je dokument. Druhá žádost je levnější, užitečnější a skutečně mě míru závad.
Přejímková kontrola: šarže článků, ochranný obvod a řetěz dohledatelnosti
Článek je jedinou součástkou výrobku, u níž je substituce subdodavatelem v dokončené jednotce neviditelná a projeví se až ve výdrži. Přejímková kontrola proto nese celé riziko spojené s baterií a zároveň je nejsnázeji ponechaná nedostatečně specifikovaná, protože jednotlivé kontroly znějí jako rutinní postupy, zatímco jejich důsledky tomu neodpovídají.
Toto riziko nesou čtyři kontroly a každá z nich musí výslovně určit předmět kontroly.
Identita dávky. Číslo partie článků musí být zaznamenán u každé jednotky, která jej používá, protože dávka je jednotkou rizika. Dávkou se zde rozumí konkrétní šarže článků od konkrétního výrobce a výrobek vyrobený v červenci s články z březnové dávky není homogenní populací. Jde o nej užitečnější prvek sledovatelnosti v této kategorii a zároveň o ten, který chybí nejčastěji.
Vzorek kapacity. Nabitý a změřený vzorek z přijímané dávky porovnaný s předepsaným jmenovitým výkonem. Jde o kontrolu proměnného typu, nikoli atributovou, protože kapacita je měřená veličina s tolerancí, a nikoli vlastnost s výsledkem prošel nebo neprošel. Obchodně je důležité přijímací pravidlo a přijímací pravidlo, které uvádí pouze „v rámci specifikace“ bez číselné hodnoty, přijímacím pravidlem není.
Označení a výkres. Vizuální kontrola, zda označení článku, jeho polarita a rozměry odpovídají výkresu, zaznamenaná podle jednotlivých dávek. Tato kontrola odhaluje nesprávný článek v jeho nejčastějším projevu, tedy záměnu elektricky podobné, ale jiné součástky.
Dokumentace přepravy. Kontrola dokumentů potvrzující, že uložené shrnutí přepravních zkoušek pokrývá přijímanou dávku, identifikovanou podle čísla součástky. Tato kontrola propojuje přijímací kontrolu se souborem dokumentace o souladu a umožňuje odhalit záměnu článku na pracovišti, nikoli až v přístavu.
Ochranný obvod je pátou položkou a právě u něj nejčastěji chybí dokumentace. Jeho uspořádání, proudové limity a chování při odpojení určují způsob selhání článku vystaveného mimo pracovní rozsah a u žádného modelu naší řady nejsou zveřejněny. Kupující, který chce do smlouvy zahrnout smysluplnou klauzuli o způsobu selhání, potřebuje tento popis a dodavatel, který jej nedokáže poskytnout, tím kupujícímu sděluje něco o hloubce vlastního technického vývoje.
Kontrola během výroby: místa, kde se porucha baterie stane v navazujících fázích neviditelnou
Kontrola během výroby je místem, kde se dobrý článek mění ve špatný výrobek. Její defining vlastností je, že vytvořené poruchy jsou neviditelné pro závěrečnou kontrolu, která neví, že je má hledat.
Nabíjecí cesta. Nabíjecí proud, doba nabíjení od stanoveného počátečního stavu a nárůst teploty během nabíjení. Nabíjecí obvod, který funguje, ale se přehřívá, je porucha, která se v provozu projeví jako jednotka, která je v ruce teplá, a test doby běhu na ni vůbec nespustí. Zveřejněné doby nabíjení v této řadě poskytují referenční hodnoty: dvě hodiny nebo méně u většiny modelů a přibližně jednu hodinu u D17 a ZH12, přičemž u žádného z nich není uveden počáteční stav ani výstup zdroje. Kontrolní plán, který kontroluje dobu nabíjení bez stanovení počátečního stavu a zdroje, kontroluje neurčenou veličinu.
Zarovnání kontaktů. U magnetického stojanu představuje geometrie kontaktů soustavu tolerancí a kontrola zahrnuje kontrolu prvního kusu následovanou průběžnými kontrolami. Zde obvykle vzniká porucha související s pouzdrem, protože pouzdro přidává druhou sadu kontaktů s vlastním zarovnáním a vlastní soustavou tolerancí.
Teplotní cesta. Zda se teplo z nabíjecího obvodu skutečně odvádí. Nesprávně umístěná tepelná rozhraní vytvoří jednotku, která se na pracovišti nabíjí správně, ale v teplém prostředí se chová jinak. Jde o poruchu závislou na podmínkách, a proto je pro závodovou zkoušku při pokojové teplotě neviditelná.
firmware a verze kalibrace. Verze, která řídí ukazatel stavu nabití a ukončení nabíjení, musí být předepsanou verzí odečtenou přímo z jednotky, nikoli předpokládanou podle šarže. Směšení firmware je opakující se a nákladný způsob selhání, protože vytváří dvě populace jednotek se dvěma způsoby chování a bez viditelného rozdílu.
Propojení s článkem. Spoj mezi článkem a deskou plošných spojů a vlastní ochranné uspořádání článku. Jde o kontrolu, která odhaluje závadu pájení nebo propojení, a o místo, kde se vada článku stane trvalou vadou výrobku, nikoli součástkou, kterou lze stále vyměnit.
Všechny pět položek spojuje stejný vzorec. Každá porucha je pro závěrečný test doby běhu neviditelná, protože test doby běhu měří důsledek poruchy, nikoli samotnou poruchu. Jedinou obranou je mít pro každou z nich kontrolu během výroby a zapsat přijímací kritéria těchto kontrol do kontrolního plánu místo toho, aby je byla ponechána na volbě továrny.
Závěrečná kontrola a logika vzorkování za testem doby běhu
Konečná fáze je místem, kde kupující získá důkazy, a zároveň místem, kde musí být správně nastavena logika vzorkování, protože test výdrže na vzorku je nejdražší kontrolou v plánu a zároveň tou, která bývá nejčastěji nepochopena.
Předtím, než má vzorek jakýkoli význam, je nutné definovat mnohé věci. „Dávka“ v tomto kontextu znamená dávku článků plus výrobní časové okno, nikoli samotné výrobní časové okno ani samotnou dávku článků. Důvod je jednoduchý: dvě proměnné, které výsledek ovlivňují — použitý článek a okamžik jeho výroby — jsou právě těmi dvěma proměnnými, které má vzorek zastupovat. Vzorek odebraný ze tří různých dávek článků vyráběných během dvou týdnů není vzorkem populace, ale vzorkem variability a výsledek nelze připsat ničemu.
Test výdrže provedený na vzorku riziko omezuje; nezaručuje kvalitu celé dávky. Právě tento rozdíl kupující nejčastěji chápou nesprávně, když dodavatel nabízí akceptační úroveň. Akceptační úroveň je prahová hodnota pro celou dávku, nikoli tvrzení, že každá jednotka v dávce tuto hodnotu splňuje, a dávka, která testem projde, má stále nenulovou pravděpodobnost, že obsahuje nevyhovující jednotky. Správný způsob použití je stanovit práh, uvést velikost vzorku a metodu a přijmout, že jednotka, která selhne v provozu, je vzácným důsledkem dávky, která testem prošla, nikoli rozporem v systému kvality.
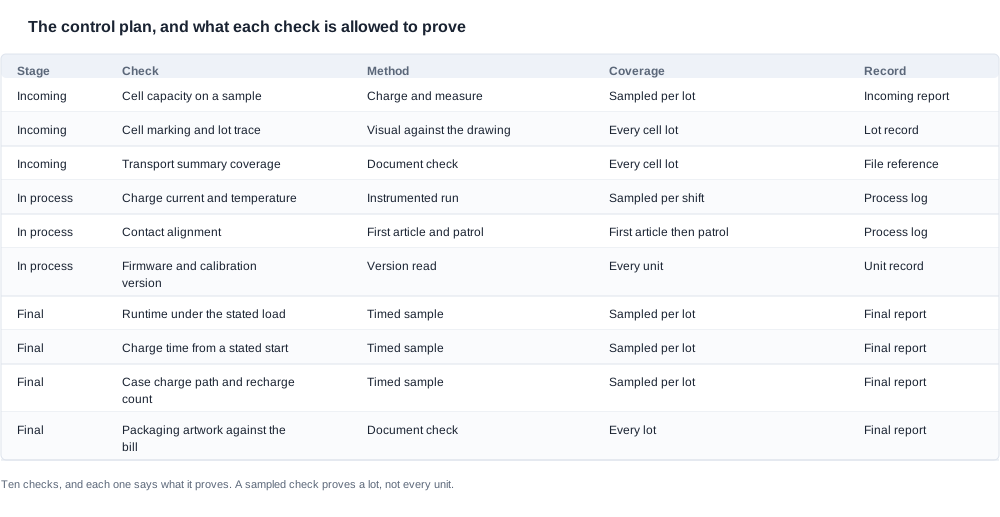
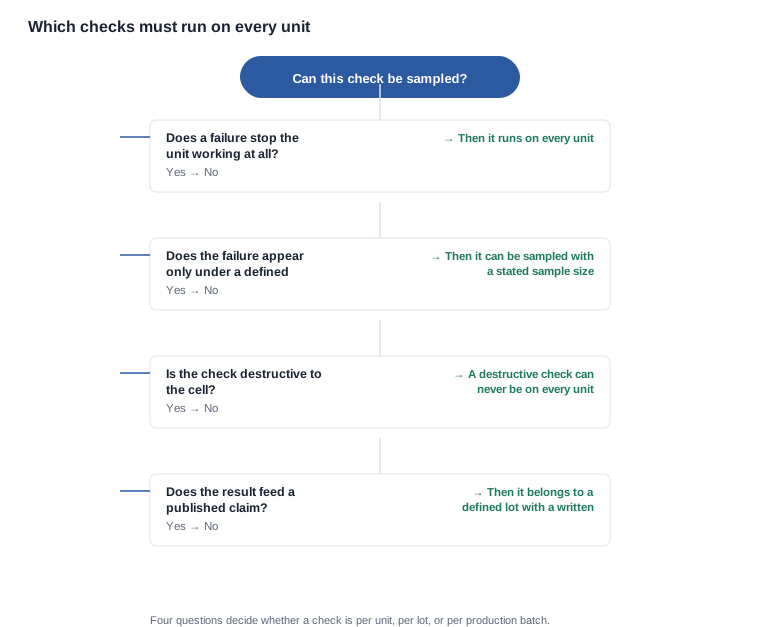
Některé kontroly nelze vzorkovat vůbec. Kontrola, jejíž selhání zabrání fungování jednotky, musí proběhnout na každé jednotce, protože neexistuje druhá šance ji odhalit. Kontrola, která je pro článek destruktivní, nikdy nemůže probíhat na každé jednotce; musí jít o kontrolu vzorku reprezentativního článku, nikoli výrobní jednotky. A kontrola, jejíž výsledek podkládá zveřejněné tvrzení, musí být provedena na definované dávce podle písemné metody, protože se tvrzení vztahuje k celé populaci.
Níže uvedený rozhodovací diagram je zkrácenou verzí tohoto souboru pravidel a zároveň dokumentem, který je vhodné požadovat od továrny k potvrzení: u každé kontroly v kontrolním plánu uvést, zda se provádí na jednotku, dávku nebo výrobní šarži.
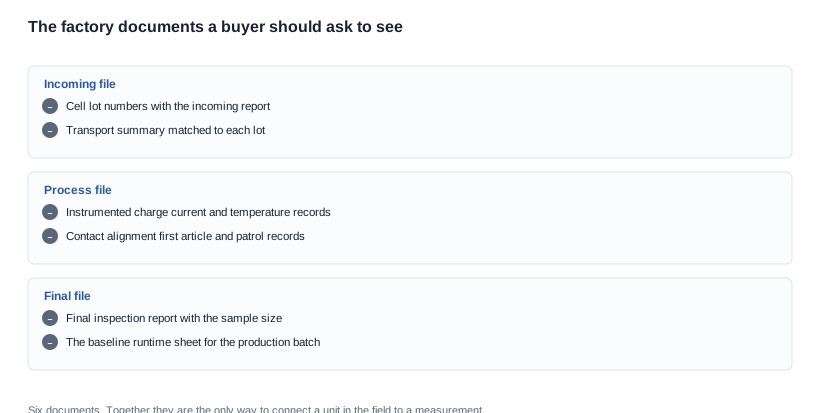
Hodnotu představují záznamy. Jedenáct dokumentů? Ne — šest dokumentů propojuje jednotku v provozu s měřením: přijímací protokol s čísly dávek, souhrn dopravy přiřazený ke každé dávce, záznamy o nabitém proudu a teplotě, záznamy kontroly zarovnání kontaktů při první kontrolní jednotce a při průběžných kontrolách, závěrečná inspekční zpráva s velikostí vzorku a výchozí list výdrže pro výrobní šarži. Továrna, která uchovává všech šest dokumentů, dokáže odpovědět na otázku o jednotce devět měsíců po jejím odeslání. Továrna, která uchovává jeden nebo dva, dokáže odpovědět pouze na otázku o jednotce na výrobní lince.
Kontrolní plán, který může kupující požadovat ke zhlédnutí, a záznamy, které by měl vytvářet
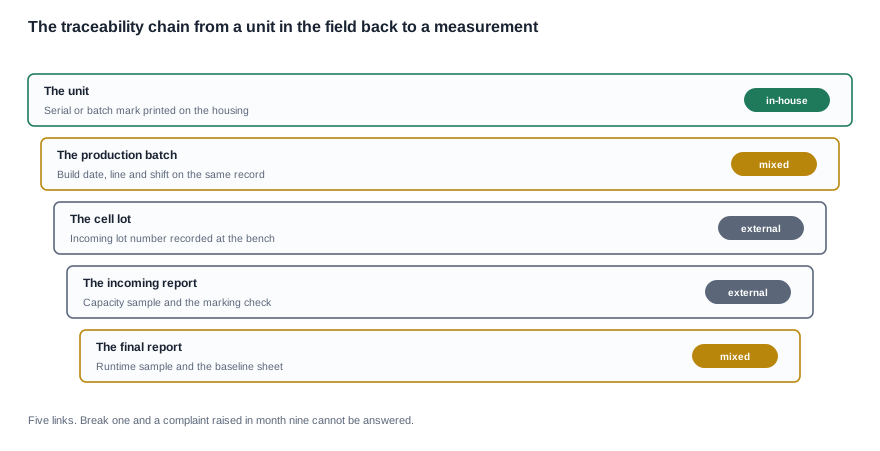
Řetěz sledovatelnosti uvedený výše je páteří systému a kupující je obvykle jedinou stranou, která může trvat na jeho existenci, protože továrna chápe žádost o záznamy jako administrativní žádost, zatímco kupující v ní vidí rozdíl mezi obhajitelným postavením v oblasti záruky a postavením bez vymezených hranic.
Řetěz má pět článků. Jednotka nese sériové číslo nebo značku šarže. Výrobní záznam propojuje tuto jednotku s datem výroby, výrobní linkou a směnou. Dávka článků propojuje výrobu s přijímací dávkou. Přijímací protokol propojuje dávku se vzorkem kapacity a kontrolou označení. Závěrečná zpráva propojuje výrobní šarži se vzorkem výdrže a výchozím listem. Přerušíte-li byť jen jeden z nich, stížnost vznesená v devátém měsíci nelze dohledat zpět k měření a jedinou zbývající odpovědí je úspokojnostní výměna.
Tři prvky tohoto řetězu stojí za zmínku, protože právě na ně by měl kupující cíleně ověřit. Pravidlo oddělování dávek, protože smíšené dávky jsou běžnou příčinou stížností na šarži. Záznam o směně a lince, protože právě ten umožňuje přiřadit skupinu stížností, místo aby zůstaly pouhou anekdotou. A výchozí list, protože bez něj nemá srovnání referenční bod.
V tomto řetězci existuje mezera ve specifikacích, kterou by kupující měli znát, a týká se stejně našeho vlastního katalogu jako ostatních. Náš katalog zveřejňuje verzi Bluetooth u čtrnácti z 28 modelů, konfigurace článků, doby nabíjení, rozsahy výdrže a metody nabíjení a výslovně uvádí, že testovací podmínky za každou hodnotou výdrže nejsou zveřejněny. Hmotnost zveřejňuje u přesně jednoho modelu, a to u jednotky brýlí MT6 s hmotností 158 g, která zahrnuje baterii 265 mAh a kameru, ale nezahrnuje skládací nabíjecí pouzdro; hmotnost pouzdra také není zveřejněna. U žádného jiného modelu v sortimentu hmotnost zveřejněna není a u žádného modelu není zveřejněna ani hmotnost rámu.
Důsledek pro plán kontrol je konkrétní. Kontrolu lze porovnávat pouze se specifikací, takže jakákoli kontrola hmotnosti, kapacity nebo výdrže nemá s čím porovnat, pokud specifikaci neposkytne kupující. Výrobce nelze požádat o ověření tolerance hodnoty, kterou nikdo nezveřejnil, a kupující by neměl očekávat, že taková kontrola bude úspěšná.
Akceptační kritéria, nakládání s nevyhovujícími výrobky a práva kupujícího na audit
Akceptační kritérium bez určení opatření pro nevyhovující výrobky je jen polovinou specifikace a právě zde se většina plánů kontrol zastaví. Když dávka nevyhoví, musí s ní být něco uděláno, a to opatření musí být stanoveno předem, nikoli dojednáno až později. Dostupná opatření jsou přepracování, přeřazení na jinou třídu nebo konfiguraci, použití ve výrobě se zaznamenaným ústupem od požadavků, karanténa a vrácení. Každé z nich má jiný obchodní dopad a rozhodnutí je obchodní, nikoli kvalitní, což je přesně důvod, proč patří do dohody, a nikoli do interního postupu výrobce.
Uclauses, které by měl kupující vyžadovat, jsou proto konkrétní, nikoli obecné. Definice dávky, aby vzorek a akceptační práh znamenaly pro obě strany totéž. Akceptační kritéria pro každou kontrolu týkající se baterie, včetně metody měření a velikosti vzorku. Ustanovení vyžadující oznámení před jakoukoli změnou článku, ochranného uspořádání, nabíjecího obvodu nebo kalibrace, protože každá z těchto změn zneplatňuje konfiguraci, pro kterou byla kritéria stanovena. Doba uchovávání záznamů dostatečná k pokrytí záruční doby, která je obdobím, nikoli slibem. A právo na audit, což je jediný mechanismus, kterým lze vůbec ostatní ustanovení kontrolovat.
Žádné z toho není žádostí o důvěrné informace dodavatele. Jde o žádost o šest výše uvedených dokumentů, definici dávky a oznámení změn. Dodavatel, který to vše odmítne, tím kupujícímu sděluje, že v jeho procesu neexistuje spojení mezi jednotkou v provozu a naměřenou hodnotou. To je informace, kterou kupující potřebuje před vystavením objednávky, nikoli až po reklamaci záruky.
Krátká odpověď: nezveřejníme hodnotu výdrže pro podmínky, které jsme neměřili, ani nebudeme hodnotu pro kombinované použití prezentovat jako hodnotu pro nepřetržité použití, protože právě tato záměna činí zveřejněné číslo nedůvěryhodným. Zveřejňujeme to, co uvádí katalog, a jasně říkáme, že testovací podmínky za každou hodnotou výdrže nejsou zveřejněny. Nezveřejňujeme výsledky přijímacích kontrol, procesní záznamy, údaje z konečných kontrol, míry vad, výtěžnosti ani výrobní kapacitu, protože nám společnost tyto údaje nepotvrdila a nebudeme je odhadovat podle běžných hodnot. Pokud dodavatel uvede výdrž bez uvedení podmínek, právě tuto otázku je třeba mu položit.
Co však uděláme, je stanovit definované pracovní zatížení, definované prostředí a definovanou velikost vzorku a sdělíme vám, které zveřejněné řádky se na tento protokol vztahují, co by musel kontrolní plán výrobce ověřovat, aby vznikla porovnatelná hodnota, a kde by naše dokumentace vyžadovala písemné potvrzení společnosti. Kupujícím provedený test podle pevně stanoveného protokolu na vzorku ze skutečné produkční dávky má větší hodnotu než údaj z katalogu, protože jde o měření vašich jednotek za vašich podmínek, a má větší hodnotu než údaj z katalogu i tehdy, když je méně příznivý. Zaznamenejte protokol, jinak není výsledek s ničím porovnatelný.
Zveřejněné řádky najdete v části výdrž baterie a napájení, řádky, které specifikační list vynechává, v části co specifikační list uvádí o výdrži, rozhodnutí o nabíjení za průběžných kontrol v části nabíjecí řešení a sortiment, na který se plán kontrol vztahuje, v části AI brýle s kamerou.
Související čtení
- Výdrž baterie a napájení
- Co specifikace neuvádí o výdrži
- Možnosti nabíjení a rozhraní
- Rozsah AI brýlí s kamerou
Řekněte nám, jaký profil zátěže vaši uživatelé vytvářejí, a my vám řekneme, které podmínky je nutné sjednotit, aby byly údaje o výdrži vzájemně porovnatelné.


