
स्मार्ट चश्मों की बैटरी गुणवत्ता नियंत्रण एक विशिष्ट और पूर्वानुमेय तरीके से विफल होता है: यूनिट बेंच पर हर परीक्षण पास करता है, फिर भी ग्राहक शिकायत करता है। इसका कारण यह है कि प्रकाशित रनटाइम आंकड़ा एक स्थिति का वर्णन करता है, और ग्राहक जिस स्थिति में उत्पाद का उपयोग करता है, वह उस स्थिति से अलग है जिसमें इसे मापा गया था। अस्पष्ट विनिर्देश वाली टेस्ट योजना पास होने वाला परिणाम और अनसुलझी शिकायत पैदा करती है, जबकि फ़ैक्ट्री की गुणवत्ता फ़ाइल में दर्ज होता है कि यूनिट ठीक था।
इसीलिए बैटरी गुणवत्ता नियंत्रण परीक्षण का नहीं, बल्कि विनिर्देश परिभाषित करने का प्रश्न है। इसलिए दोनों का क्रम, किसी एक की परिष्कृत्तता से कहीं अधिक महत्वपूर्ण है। पहले स्थितियाँ तय करें, फिर टेस्ट योजना लिखी जा सकती है। यह चरण छोड़ दें, तो टेस्ट योजना जो सुविधाजनक हो उसी की माप करती है और ग्राहक अंतराल को पहचान लेता है।
इस श्रेणी में हमारे प्रकाशित रनटाइम आंकड़े ऑडियो टियर में लगभग छह से आठ घंटे, आंकड़ा प्रकाशित करने वाले कैमरा मॉडलों में लगभग पाँच से आठ घंटे, बोन-कंडक्शन एंट्री में लगभग सात घंटे और बच्चों के मॉडल में लगभग बीस घंटे तक फैले हैं। इनमें से हर एक को बिना किसी टेस्ट स्थिति के बताया गया है। इसलिए गुणवत्ता नियंत्रण के प्रश्न का उत्तर पास या फेल के रूप में नहीं, प्रोटोकॉल के रूप में दिया जाना चाहिए, और खरीदार की इसमें भूमिका फ़ैक्ट्री द्वारा मापने के लिए निर्धारित स्थितियाँ लिखना है।
स्मार्ट चश्मों की बैटरी लाइफ़: नियंत्रण कहाँ है और हर चरण क्या पकड़ता है
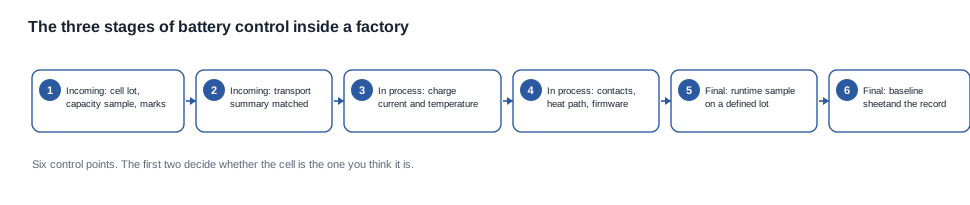
इस श्रेणी में बैटरी का गुणवत्ता नियंत्रण तीन चरणों में चलता है और हर चरण दोष की एक अलग श्रेणी पकड़ता है। योजना बनाने में सबसे आम गलती सब कुछ अंतिम चरण में रख देना है, जहां यूनिट पूर्ण हो चुका होता है और हर दोष महंगा पड़ता है।
आने वाली निरीक्षण सेल के उत्पाद में शामिल होने से पहले होता है और यह एकमात्र चरण है जो ग़लत सेल पकड़ सकता है। अन unintended लॉट की सेल, निर्धारित रेटिंग से कम रेटिंग वाली सेल, ड्राइंग से मेल न खाते मार्किंग वाली सेल और ट्रांसपोर्ट दस्तावेज़ों के बिना आती सेल—इन सभी का पता यहाँ लगाया जा सकता है और असेंबली के बाद ये अदृश्य हो जाती हैं। आने वाली निरीक्षण के बाद की किसी भी प्रक्रिया में बदली गई सेल का पता नहीं लगाया जा सकता, क्योंकि यूनिट के बनने के समय बदली गई सेल निर्धारित सेल के समान दिखाई देती है।
प्रक्रिया-दर-प्रक्रिया नियंत्रण लाइन पर होता है और यही चरण असेंबली दोष पकड़ता है। ऐसा चार्जिंग सर्किट जो बहुत अधिक करंट लेता है, ठीक से संरेखित नहीं संपर्क, तापीय मार्ग जो संपर्क नहीं बना रहा, ग़लत फ़र्मवेयर वर्ज़ पर लागू किया गया कैलिब्रेशन या ऐसा जोड़ जो ठीक से नहीं जुड़ा। ये वे दोष हैं जो नज़र की निरीक्षण में पास हो जाते हैं और फ़ील्ड में विफल होते हैं।
अंतिम निरीक्षण तैयार यूनिट पर होता है और यही चरण वह प्रमाण तैयार करता है जिसका खरीदार और बिक्री-पश्चात टीम वास्तव में उपयोग करते हैं। तय लॉट पर समयबद्ध रनटाइम, बताई गई शुरुआती स्थिति से समयबद्ध चार्जिंग, केस रीचार्ज संख्या, संकेतक की जाँच और बिल ऑफ़ मटेरियल्स के अनुसार पैकेजिंग की जाँच। यहीं बेसलाइन शीट बनती है और यही एकमात्र दस्तावेज़ है जिससे एक साल पुरानी शिकायत का उत्तर दिया जा सकता है।
चौथा चरण फ़ैक्ट्री के भीतर होता ही नहीं और जो कार्यक्रम इसे छोड़ देते हैं, उनकी शिकायत आंकड़े आमतौर पर अनौपचारिक होते हैं। सहायता संपर्क के समय एक संरचित प्रश्न के ज़रिए एकत्र किया गया फ़ील्ड जानकारी वास्तविक उपयोग के बारे में जानकारी का एकमात्र स्रोत है। इसके बिना प्रकाशित रेंज की वास्तविकता के विरुद्ध जाँच नहीं होती और फ़ैक्ट्री की गुणवत्ता फ़ाइल एक ऐसा आंतरिक दस्तावेज़ बनी रहती है जिसे बाहर का कोई व्यक्ति कभी नहीं पढ़ता।
आगे बताया गया अनुक्रमण नियम बताने योग्य है, क्योंकि खरीदार की बातचीत में यह प्रतिकूर्ण लगता है। जो खरीदार फ़ैक्ट्री से अधिक निरीक्षण का अनुरोध करता है, वह अधिक नमूना संग्रह का अनुरोध कर रहा होता है, जो एक लागत है। जो खरीदार फ़ैक्ट्री से मापने के लिए तय स्थितियों का अनुरोध करता है, वह विनिर्देश का अनुरोध कर रहा होता है, जो एक दस्तावेज़ है। दूसरा अनुरोध सस्ता है, अधिक उपयोगी है और वास्तव में दोष दर बदलने वाला अनुरोध है।
आने वाली निरीक्षण: सेल लॉट, सुरक्षा सर्किट और ट्रेसबिलिटी श्रृंखला
सेल उत्पाद का एकमात्र घटक है जिसमें सब-सुप्लायर द्वारा की गई प्रतिस्थापन तैयार यूनिट में अदृश्य रहती है और केवल रनटाइम में दिखाई देती है। इससे आने वाली निरीक्षण वह चरण बन जाता है जो पूरी बैटरी जोखिम वहन करता है। यह सबसे आसानी से अपूर्ण-विनिर्दित किया जाने वाला चरण भी है, क्योंकि जाँचें प्रक्रियात्मक लगती हैं, जबकि उनके परिणाम नहीं।
यह जोखिम चार जाँचें वहन करती हैं और हर एक में वस्तु का नाम होना चाहिए।
लॉट की पहचान। हर उस यूनिट के साथ सेल लॉट नंबर दर्ज करना होगा जो उसका उपयोग करता है, क्योंकि जोखिम की इकाई लॉट होता है। यहाँ लॉट का अर्थ है किसी विशेष निर्माता की एक निश्चित सेल बैच, और जुलाई में बना कोई उत्पाद मार्च की सेल लॉट के साथ एक समरूप समूह नहीं है। यह इस श्रेणी में ट्रेसबिलिटी का सबसे उपयोगी अकेला तत्व है, और यही सबसे अधिक बार दर्ज नहीं किया जाता है।
क्षमता का नमूना। आने वाले लॉट से चार्ज किया हुआ और मापा गया नमूना, निर्धारित रेटिंग के सापेक्ष। यह चर निरीक्षण है, न कि गुण निरीक्षण, क्योंकि क्षमता को नापने योग्य मात्रा के रूप में देखा जाता है जिसकी सहनशीलता होती है, न कि उत्तीर्ण या असफल के रूप में। व्यावसायिक रूप से जो मायने रखता है वह स्वीकृति नियम है, और बिना कोई संख्या बताए केवल “विनिर्देशन के अनुसार” कहने वाला स्वीकृति नियम नहीं है।
मार्किंग और ड्रॉइंग। यह दृश्य जाँच है कि सेल का मार्किंग, उसकी ध्रुवता और उसके आयाम ड्रॉइंग से मेल खाते हैं, जिसे प्रति लॉट दर्ज किया जाता है। यही वह जाँच है जो गलत सेल को पकड़ती है, जो सबसे आम रूप से गलती होती है: बदली गई सेल विद्युत की दृष्टि से समान हो सकती है, लेकिन वही पार्ट नहीं होती।
परिवहन दस्तावेज़। दस्तावेज़ों की जाँच, जिससे पुष्टि होती है कि फ़ाइल में उपलब्ध परिवहन परीक्षण सारांश भेजे जा रहे लॉट को कवर करता है और पार्ट नंबर से मेल खाता है। यही वह जाँच है जो आने वाले माल की निरीक्षण को अनुपालन फ़ाइल से जोड़ती है, और यही बदली गई सेल को बंदरगाह के बजाय कार्यस्थल पर दिखाई देने योग्य बनाती है।
सुरक्षा परिपथ पाँचवाँ तत्व है, और इसे सबसे अधिक बार दस्तावेज़ित नहीं किया जाता। व्यवस्था, धारा सीमाएँ और कट-ऑफ व्यवहार—ये सभी किसी ऐसी सेल की विफलता के तरीके को तय करते हैं जिसे उसके कार्यक्षेत्र से बाहर धकेला गया हो, और हमारी श्रेणी के किसी भी मॉडल के लिए इनमें से कोई भी प्रकाशित नहीं है। जो खरीदार समझदार विफलता-तरीके खंड समझौते में लिखना चाहता है, उसे इसका विवरण चाहिए; और जो आपूर्तिकर्ता इसे उपलब्ध नहीं करा सकता, वह खरीदार को अपनी इंजीनियरिंग की गहराई के बारे में कुछ बता रहा होता है।
प्रक्रिया-अंतर्गत नियंत्रण: वे बिंदु जहाँ बैटरी की खराबी आगे चलते हुए अदृश्य हो जाती है
प्रक्रिया-अंतर्गत नियंत्रण वही जगह है जहाँ अच्छी सेल खराब उत्पाद बन जाती है, और इसकी परिभाषित विशेषता यह है कि इसके कारण बनने वाली खराबियाँ अंतिम निरीक्षण को अदृश्य रहती हैं, जब तक उसे यह पता न हो कि उन्हें देखना है।
चार्ज मार्ग। चार्ज धारा, बताए गए आरंभ बिंदु से चार्ज समय और चार्ज के दौरान तापमान में वृद्धि। ऐसा चार्ज परिपथ जो काम करता है, लेकिन गर्म रहता है, एक ऐसी खराबी है जो क्षेत्र में हाथ में गर्म रहने वाले यूनिट के रूप में सामने आती है, और रनटाइम परीक्षण द्वारा बिल्कुल नहीं पकड़ी जाती। इस श्रेणी में प्रकाशित चार्ज समय संदर्भ देते हैं: अधिकांश मॉडल में दो घंटे या उससे कम, और D17 तथा ZH12 के लिए लगभग एक घंटा; लेकिन इनमें से किसी के लिए भी कोई आरंभ बिंदु या स्रोत आउटपुट निर्धारित नहीं बताया गया है। ऐसा नियंत्रण योजना जो आरंभ बिंदु और स्रोत तय किए बिना चार्ज समय जाँचती है, अपरिभाषित मात्रा की जाँच कर रही है।
संपर्क अनुरूपता। चुंबकी डॉक पर संपर्क की ज्यामिति एक सहनशीलता-संचय है, और जाँच पहले-वस्तु जाँच के बाद गश्त जाँचों से की जाती है। अधिकांश बकसों से जुड़ी खराबी आमतौर पर यहीं उत्पन्न होती है, क्योंकि बकसा अपने अलग अनुरूपता और अपनी अलग सहनशीलता-संचय के साथ दूसरा संपर्क-समूह जोड़ता है।
तापीय मार्ग। यह जाँचना कि चार्ज परिपथ से उत्पन्न ऊष्मा वास्तव में बाहर ले जाई जा रही है या नहीं। गलत स्थिति में रखा गया तापीय इंटरफ़ेस ऐसा यूनिट बनाता है जो कार्यस्थल पर सही ढंग से चार्ज होता है, लेकिन गर्म वातावरण में अलग व्यवहार करता है। यह स्थिति-आधारित खराबी है, इसलिए कमरे के तापमान पर होने वाले कारखाना परीक्षण को अदृश्य रहती है।
फ़र्मवेयर और कैलिब्रेशन संस्करण। फ़्यूल गेज और चार्ज समापन को नियंत्रित करने वाला संस्करण निर्धारित संस्करण होना चाहिए, जिसे बैच से अनुमान लगाने के बजाय यूनिट पर पढ़ा जाना चाहिए। फ़र्मवेयर का मिश्रण बार-बार होने वाली और महँगी विफलता-तरीके की खराबी है, क्योंकि इससे दो व्यवहारों वाले यूनिटों के दो समूह बन जाते हैं, जिनके बीच कोई दिखाई देने वाला अंतर नहीं होता।
सेल से संपर्क। सेल और बोर्ड के बीच का जोड़, और सेल का अपना सुरक्षा-विन्यास। यही वह जाँच है जो सोल्डरिंग या संपर्धन की खराबी पकड़ती है, और यही वह बिंदु है जहाँ सेल की कमी स्थायी रूप से उत्पाद की कमी बन जाती है, न कि ऐसा घटक रह जाता है जिसे अभी भी बदला जा सके।
पाँचों में दिखाई देने वाला यह पैटर्न एक जैसा है। हर खराबी अंतिम रनटाइम परीक्षण को अदृश्य रहती है, क्योंकि रनटाइम परीक्षण खराबी के परिणाम को मापता है, न कि खराबी को। एकमात्र सुरक्षा हर खराबी के लिए लक्षित प्रक्रिया-अंतर्गत जाँच रखना है, और उन जाँचों के स्वीकृति मानदंड नियंत्रण योजना में लिखना है, न कि उन्हें कारखाने के अपने विवेक पर छोड़ना है।
अंतिम निरीक्षण और रनटाइम परीक्षण के पीछे की नमूना-चयन तर्क
अंतिम चरण वह है जहाँ खरीदार को प्रमाण मिलते हैं, और यही वह जगह है जहाँ सैंपलिंग लॉजिक सही होनी चाहिए, क्योंकि सैंपल पर किया गया रनटाइम टेस्ट योजना का सबसे महँगा जाँच है और वही है जिसकी सबसे ज़्यादा गलत समझ होती है।
सैंपल का कोई अर्थ हो, इससे पहले बहुत कुछ परिभाषित होना चाहिए। यहाँ लॉट का मतलब है — सेल लॉट और प्रोडक्शन विंडो का संयोजन — न कि सिर्फ़ प्रोडक्शन विंडो, न कि सिर्फ़ सेल लॉट। कारण सीधा है: जो दो चर रिज़ल्ट को तय करते हैं — कौन सा सेल और वह कब बनाया गया — वही दो चर हैं जिनका प्रतिनिधित्व सैंपल को करना चाहिए। दो हफ़्तों की प्रोडक्शन के दौरान तीन अलग-अलग सेल लॉट से लिया गया सैंपल आबादी का सैंपल नहीं है, वह विभिन्नता का सैंपल है, और ऐसे रिज़ल्ट का दाया किसी भी चीज़ पर नहीं हो सकता।
सैंपल किए गए रनटाइम टेस्ट जोखिम को सीमित करते हैं; वे लॉट की गारंटी नहीं देते। जब कोई सप्लायर स्वीकृति स्तर (एस्पेप्टेंस लेवल) देता है, तो खरीदार यही अंतर सबसे ज़्यादा गलत करते हैं। स्वीकृति स्तर किसी लॉट के लिए एक सीमा है, यह यह बयान नहीं कि उस लॉट की हर यूनिट वह सीमा पूरी करती है; और जो लॉट पास होता है, उसमें ऐसी यूनिट शामिल होने का एक अवशिष्ट (रेज़िड्युअल) संभावना रहती है जो सीमा पूरी नहीं करतीं। इसे सही तरीक़े से इस्तेमाल करने का मतलब है — सीमा तय करना, सैंपल साइज़ और विधि बताना, और यह स्वीकार करना कि फ़ील्ड में फेल होने वाली कोई यूनिट पास हुए लॉट की एक दुर्लभ घटना है, गुणवत्ता प्रणाली में कोई विरोधाभास नहीं।
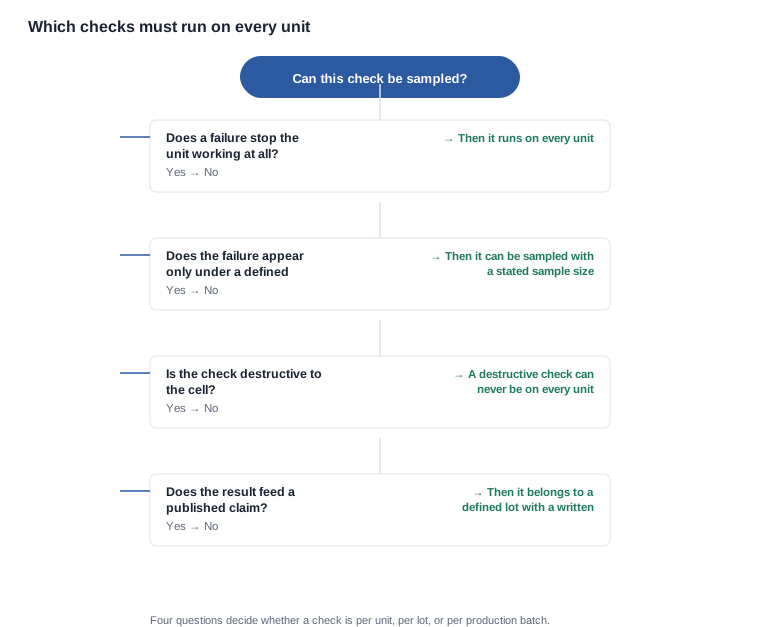
कुछ जाँचों की सैंपलिंग बिल्कुल नहीं हो सकती। जिस जाँच में विफलता यूनिट को काम करने से रोकती है, वह हर यूनिट पर चलनी चाहिए, क्योंकि उसे पकड़ने का कोई दूसरा मौक़ा नहीं होता। जो जाँच सेल के लिए विनाशकारी है, वह कभी हर यूनिट पर नहीं हो सकती और उसे प्रोडक्शन यूनिट के बजाय एक प्रतिनिधि सेल पर सैंपल जाँच होनी चाहिए। और जिस जाँच का रिज़ल्ट किसी प्रकाशित दावे में जाता है, वह लिखित विधि के साथ एक परिभाषित लॉट से जुड़ी होनी चाहिए, क्योंकि वह दावा आबादी के बारे में किया जाता है।
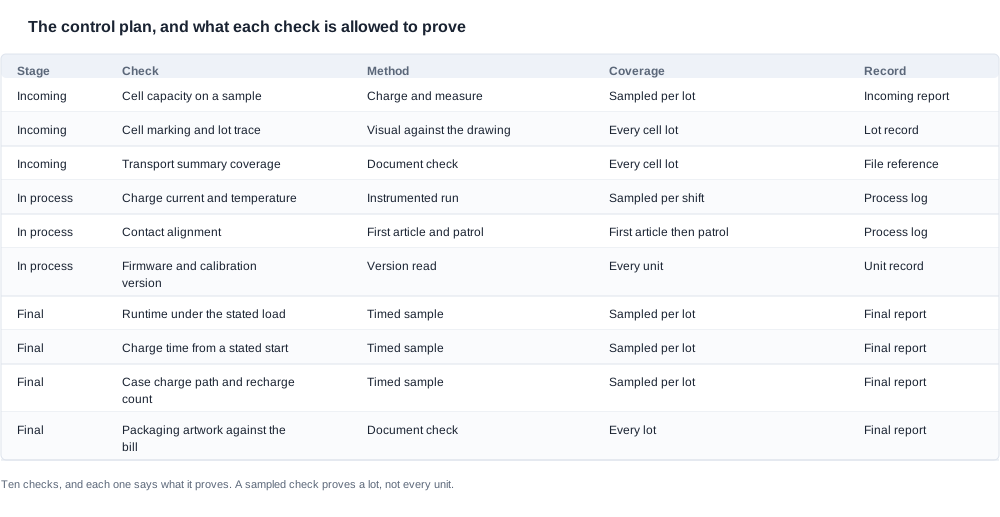
नीचे दिया गया डिसीज़न चार्ट इस नियम-समूह का संक्षिप्त रूप है, और यही वह चीज़ है जिसकी पुष्टि कारखाने से माँगनी चाहिए: नियंत्रण योजना की हर जाँच के लिए — वह प्रति यूनिट चलती है, प्रति लॉट या प्रति प्रोडक्शन बैच।
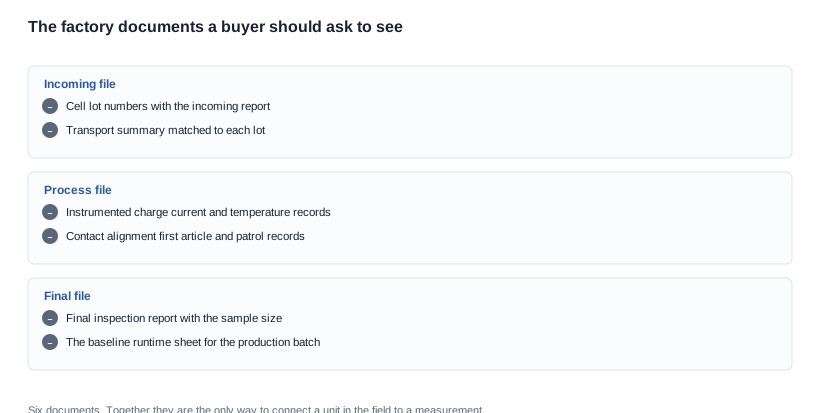
मूल्य रिकॉर्ड्स में ही होता है। छह दस्तावेज़ फ़ील्ड में मौजूद किसी यूनिट को किसी माप से जोड़ते हैं: लॉट नंबर वाली इनकमिंग रिपोर्ट, हर लॉट से मिलाई गई ट्रांसपोर्ट सारांश, चार्ज करंट और तापमान के मापों वाले रिकॉर्ड, कंटैक्ट अलाइनमेंट की फ़र्स्ट-आर्टिकल और पैट्रोल रिकॉर्ड, सैंपल साइज़ वाली फ़ाइनल इंस्पेक्शन रिपोर्ट, और प्रोडक्शन बैच की बेसलाइन रनटाइम शीट। जो कारखाना ये सभी छह रखता है, वह किसी यूनिट के बारे में उसके शिप होने के नौ महीने बाद भी सवाल का जवाब दे सकता है। जो कारखाना केवल एक या दो रखता है, वह सिर्फ़ लाइन पर मौजूद किसी यूनिट के बारे में सवाल का जवाब दे सकता है।
वह नियंत्रण योजना जिसे खरीदार देखने की माँग कर सकता है, और जो रिकॉर्ड्स उसे बनानी चाहिए
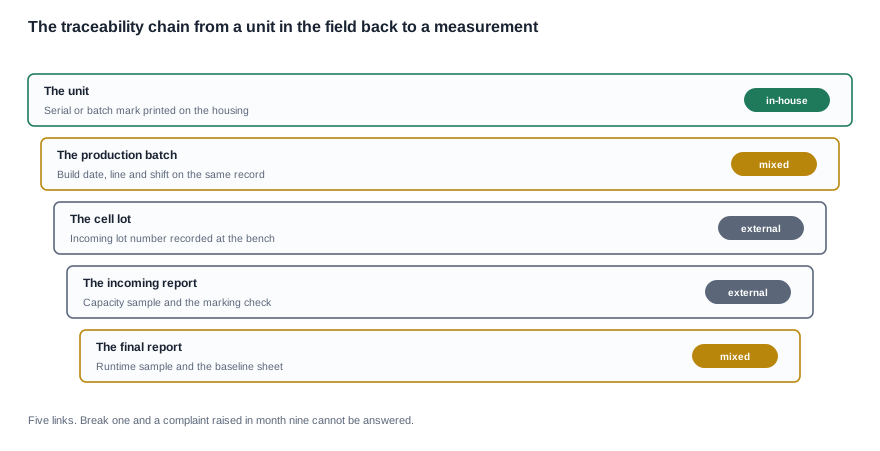
ऊपर दी गई ट्रेसैबिलिटी चेन इस प्रणाली की रीढ़ है, और आमतौर पर खरीदार ही वह एकमात्र पक्ष है जो इसके होने पर ज़ोर दे सकता है, क्योंकि कारखाना रिकॉर्ड्स की माँग को एक प्रशासनिक अनुरोध समझता है, जबकि खरीदार इसे सुरक्षित और बचाने योग्य वारंटी स्थिति और खुले-अंत वाली स्थिति के बीच का अंतर मानता है।
इस चेन में पाँच कड़ियाँ हैं। यूनिट पर सीरियल या बैच मार्क होता है। प्रोडक्शन रिकॉर्ड उस यूनिट को बिल्ड तिथि, लाइन और शिफ़्ट से जोड़ता है। सेल लॉट बिल्ड को इनकमिंग लॉट से जोड़ता है। इनकमिंग रिपोर्ट उस लॉट को कैपेसिटी सैंपल और मार्किंग चेक से जोड़ती है। फ़ाइनल रिपोर्ट प्रोडक्शन बैच को रनटाइम सैंपल और बेसलाइन शीट से जोड़ती है। इनमें से कोई भी एक टूट जाए, तो नौवें महीने में उठाया गया कोई शिकायत किसी माप तक वापस नहीं ट्रेस हो सकता, और बचा हुआ एकमात्र जवाब जीनड इश के तौर पर रिप्लेसमेंट होता है।
इस चेन की तीन चीज़ें नाम लाने लायक हैं, क्योंकि यही वे हैं जिनकी खरीदार को विशेष रूप से जाँच करनी चाहिए। लॉट पृथक्करण (सेग्रेगेशन) नियम, क्योंकि मिश्रित लॉट बैच शिकायत का सामान्य कारण होते हैं। शिफ़्ट और लाइन रिकॉर्ड, क्योंकि यही वह है जो शिकायतों के समूह को स्पष्ट रूप से दाये योग्य बनाता है, न कि केवल अनुभव-आधारित। और बेसलाइन शीट, क्योंकि उसके बिना तुलना का कोई संदर्भ बिंदु नहीं होता।
इस श्रृंखला में एक विनिर्देश संबंधी कमी है, जिसके बारे में खरीदारों को जानकारी होनी चाहिए, और यह कमी उतनी ही हमारी अपनी कैटलॉग में है जितनी किसी और जगह। हमारा कैटलॉग 28 में से चौदह मॉडल के Bluetooth संस्करण, सेल कॉन्फ़िगरेशन, चार्ज समय, रनटाइम रेंज और चार्जिंग विधियाँ प्रकाशित करता है, और यह भी बताता है कि किसी भी रनटाइम के पीछे की जाँच की शर्त प्रकाशित नहीं की गई है। यह ठीक एक मॉडल, MT6 चश्मा यूनिट का वज़न 158 g प्रकाशित करता है, जिसमें 265 mAh बैटरी और कैमरा शामिल है, लेकिन फोल्डेबल चार्जिंग केस शामिल नहीं है; केस का वज़न भी प्रकाशित नहीं किया गया है। रेंज में किसी अन्य मॉडल का वज़न प्रकाशित नहीं है, और किसी भी मॉडल के फ़्रेम का वज़न प्रकाशित नहीं है।
कंट्रोल प्लान के लिए इसका परिणाम विशिष्ट है। किसी जाँच की तुलना केवल विनिर्देश से की जा सकती है, इसलिए वज़न, क्षमता या रनटाइम की कोई भी जाँच तब तक तुलना के लिए कुछ नहीं है, जब तक खरीदार विनिर्देश उपलब्ध न कराए। किसी ऐसे मान पर सहनशीलता की पुष्टि के लिए फ़ैक्ट्री से कहा नहीं जा सकता जिसे किसी ने प्रकाशित नहीं किया है, और खरीदार को ऐसी जाँच पास होने की अपेक्षा भी नहीं करनी चाहिए।
स्वीकृति मानदंड, सहनशीलता से बाहर मान को संभालने का तरीका और खरीदार के ऑडिट अधिकार
स्वीकृति मानदंड के बिना उसे संभालने का तरीका आधा विनिर्देश होता है, और अधिकांश कंट्रोल प्लान यहीं रुक जाते हैं। जब कोई लॉट विफल होता है, तो उसके साथ कुछ करना होता है, और वह कुछ होने से पहले नामित होना चाहिए, न कि बाद में तय किया जाना चाहिए। उपलब्ध विकल्प हैं: पुनर्कार्य, किसी दूसरे ग्रेड या कॉन्फ़िगरेशन में अपग्रेड/डाउनग्रेड, रिकॉर्ड की गई छूट के साथ उत्पादन में उपयोग, पृथक्करण और वापसी। प्रत्येक का व्यावसारिक परिणाम अलग है, और यह निर्णय गुणवत्ता का नहीं, बल्कि व्यावसायिक है; इसीलिए इसे फ़ैक्ट्री की आंतरिक प्रक्रिया के बजाय समझौते में रखा जाना चाहिए।
इसलिए खरीदार को जिन खंडों की माँग करनी चाहिए, वे सामान्य नहीं बल्कि विशिष्ट हैं: लॉट की परिभाषा, ताकि नमूना और स्वीकृति सीमा दोनों पक्षों के लिए एक ही अर्थ रखें; बैटरी से जुड़ी हर जाँच के स्वीकृति मानदंड, माप विधि और नमूने का आकार लिखित रूप से; किसी भी सेल, सुरक्षा व्यवस्था, चार्ज सर्किट या कैलिब्रेशन में बदलाव से पहले सूचना देने का खंड, क्योंकि इनमें से प्रत्येक बदलाव उस कॉन्फ़िगरेशन को अमान्य कर देता है जिसके विरुद्ध मानदंड तैयार किए गए थे; रिकॉर्ड रखने की अवधि जो वारंटी की अवधि को कवर करे, क्योंकि यह कोई वादा नहीं, बल्कि एक अवधि है; और ऑडिट का अधिकार, क्योंकि यही एकमात्र तंत्र है जिससे शेष खंडों की जाँच की जा सकती है।
इनमें से किसी भी बात की माँग आपूर्तिकर्ता की गोपनीय जानकारी की नहीं है। माँग ऊपर सूचीबद्ध छह दस्तावेज़ों, लॉट की परिभाषा और बदलावों की सूचना की है। जो आपूर्तिकर्ता इन सभी से इनकार करता है, वह खरीदार को बता रहा है कि उनकी प्रक्रिया में फ़ील्ड में मौजूद यूनिट और माप के बीच कोई संबंध नहीं है; और यही जानकारी खरीदार को खरीद आदेश से पहले चाहिए, वारंटी दावे के बाद नहीं।
संक्षिप्त उत्तर: हम ऐसी शर्त का रनटाइम आंकड़ा प्रकाशित नहीं करेंगे जिसे हमने मापा नहीं है, और मिश्रित उपयोग का आंकड़ा भी निरंतर उपयोग के आंकड़े की तरह प्रस्तुत नहीं करेंगे, क्योंकि यही विशिष्ट प्रतिस्थापन प्रकाशित संख्या को अविश्वसनीय बना देता है। हम वही प्रकाशित करते हैं जो कैटलॉग बताता है और स्पष्ट रूप से कहते हैं कि प्रत्येक रनटाइम के पीछे की जाँच की शर्त प्रकाशित नहीं की गई है। हम अपने आने वाले माल की जाँच के परिणाम, प्रक्रिया रिकॉर्ड, अंतिम निरीक्षण के आंकड़े, दोष दरें, उत्पादन की उपलब्धता या उत्पादन क्षमता प्रकाशित नहीं करते, क्योंकि कंपनी ने इन्हें हमें पुष्टि नहीं किया है और हम इन्हें सामान्य मानों से अनुमानित नहीं करेंगे। यदि कोई आपूर्तिकर्ता शर्त के बिना रनटाइम का उल्लेख करे, तो यही प्रश्न वापस पूछना चाहिए।
हम जो करेंगे, वह है: एक निर्धारित कार्यभार, एक निर्धारित वातावरण और एक निर्धारित नमूना आकार लेकर बताना कि उस प्रोटोकॉल पर कौन-से प्रकाशित पंक्तियाँ लागू होती हैं, किसी तुलनीय संख्या तैयार करने के लिए फ़ैक्ट्री के कंट्रोल प्लान को क्या जाँचना होगा, और हमारे दस्तावेज़ में खुली पंक्तियों के लिए कंपनी से लिखित पुष्टि कहाँ आवश्यक होगी। वास्तविक उत्पादन बैच के नमूने पर एक निश्चित प्रोटोकॉल के तहत खरीदार द्वारा कराया गया परीक्षण कैटलॉग के आंकड़े से अधिक मूल्यवान है, क्योंकि यह आपकी यूनिटों का आपकी शर्तों के तहत माप है, और यह कैटलॉग के आंकड़े से अधिक मूल्यवान है, भले ही वह कम प्रभावशाली हो। प्रोटोकॉल दर्ज करें, अन्यथा परिणाम किसी भी चीज़ से तुलनीय नहीं होगा।
प्रकाशित पंक्तियाँ बैटरी लाइफ़ और पावर पर हैं; स्पेक शीट द्वारा छोड़ी गई पंक्तियाँ रनटाइम के बारे में स्पेक शीट में क्या नहीं बताया गया पर हैं; प्रक्रिया के दौरान की जाने वाली जाँचों के पीछे के चार्जिंग निर्णय चार्जिंग समाधान पर हैं; और कंट्रोल प्लान जिस रेंज पर लागू होता है, वह एआई कैमरा चश्मा पर है।
संबंधित पठन
- बैटरी लाइफ़ और पावर
- रनटाइम के बारे में स्पेक शीट क्या नहीं बताती
- चार्जिंग समाधान और इंटरफ़ेस
- एआई कैमरा चश्मा श्रृंखला
हमें बताएँ कि आपके उपयोगकर्ता कैसा लोड प्रोफ़ाइल बनाते हैं, और हम बताएँगे कि किसी भी रनटाइम आंकड़े की तुलना से पहले किन स्थितियों को ठीक करना होगा।


