
El control de calidad de la batería de las gafas inteligentes falla de una forma específica y predecible: la unidad supera todas las pruebas en el banco de trabajo y el cliente sigue,cdotante reclamando. La razón es que la cifra de autonomía publicada describe una condición, y la condición en la que el cliente utiliza el producto no es la misma que aquella en la que se midió. Un plan de pruebas que hereda una especificación indefinida genera un resultado aprobado y una queja sin resolver, mientras que el archivo de calidad de la fábrica deja constancia de que la unidad estaba bien.
Por eso, el control de calidad de la batería es, antes que una cuestión de pruebas, una cuestión de definición de especificaciones, y el orden entre ambas importa más que la sofisticación de cualquiera de ellas. Primero se definen las condiciones y, después, se puede redactar el plan de pruebas. Si se omite ese paso, el plan de pruebas mide lo que resulte más conveniente y el cliente descubre la carencia.
Nuestras cifras de autonomía publicadas en este rango abarcan aproximadamente de seis a ocho horas en el nivel de Audio, de cinco a ocho horas en los modelos con cámara que publican una cifra, aproximadamente siete horas en el modelo de entrada con conducción ósea y alrededor de veinte horas en los modelos infantiles. Todas se indican sin una condición de prueba. Por tanto, la cuestión del control de calidad debe responderse como una cuestión de protocolo, no como una decisión de aprobado oSuspenso, y el papel del comprador es definir las condiciones contra las cuales(factory) medirá la fábrica.
Duración de la batería de gafas inteligentes: dónde reside el control y qué detecta cada etapa
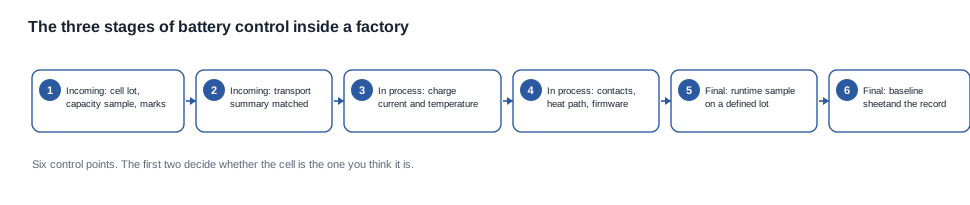
El control de calidad de la batería en esta categoría se desarrolla en tres etapas, y cada una detecta una clase diferente de defecto. El error de planificación más común consiste ar todo en la última etapa, cuando la unidad ya está terminada y cualquier fallo resulta caro.
La inspección de entrada se realiza antes de que la celda entre en el producto y es la única etapa capable de detectar una celda incorrecta. Una celda procedente de un lote no previsto, con una capacidad inferior a la especificada, cuyo marcado no coincide con el plano o sin documentación de transporte detrás son casos detectables aquí e invisibles después del montaje. Ninguna etapa posterior a la inspección de entrada puede detectar una sustitución, porque, una vez construida la unidad, una celda sustituida es idéntica a la especificada.
El control en proceso se realiza en la línea de producción y es la etapa que detecta los fallos de montaje. Un circuito de carga que consume demasiado, un contacto desalineado, una vía térmica que no está en contacto, una calibración aplicada a una versión de firmware incorrecta o una unión que no se realizó. Estos son los defectos que superan una inspección visual y fallan en el campo.
La inspección final se realiza sobre las unidades terminadas y es la etapa que genera las pruebas que el comprador y el equipo posventa utilizarán realmente. Una autonomía cronometrada en un lote definido, una carga cronometrada desde un estado inicial indicado, un número de recargas por funda, una comprobación del indicador y una comprobación del embalaje frente a la lista de materiales. Aquí se crea la hoja de referencia, y es el único documento que permite responder una queja de hace un año.
La cuarta etapa no se encuentra dentro de la fábrica y, normalmente, los programas que la omiten son aquellos cuyos datos de quejas son anecdóticos. La información de campo, recopilada mediante una pregunta estructurada en el momento de contactar con el servicio de asistencia, es la única fuente de información sobre el uso real. Sin ella, el intervalo publicado permanece sin contrastar con la realidad y el archivo de calidad de la fábrica es un documento interno que nadie externo llega a leer.
La regla de secuencia que sigue merece enunciarse porque resulta contraintuitiva en una negociación de compras. Un comprador que pide a una fábrica más inspecciones está pidiendo más muestreo, lo cual tiene un coste. Un comprador que pide a una fábrica un conjunto definido de condiciones de medición está pidiendo una especificación, es decir, un documento. La segunda solicitud es más económica, más útil y, además, la que realmente cambia la tasa de defectos.
Inspección de entrada: el lote de celdas, el circuito de protección y la cadena de trazabilidad
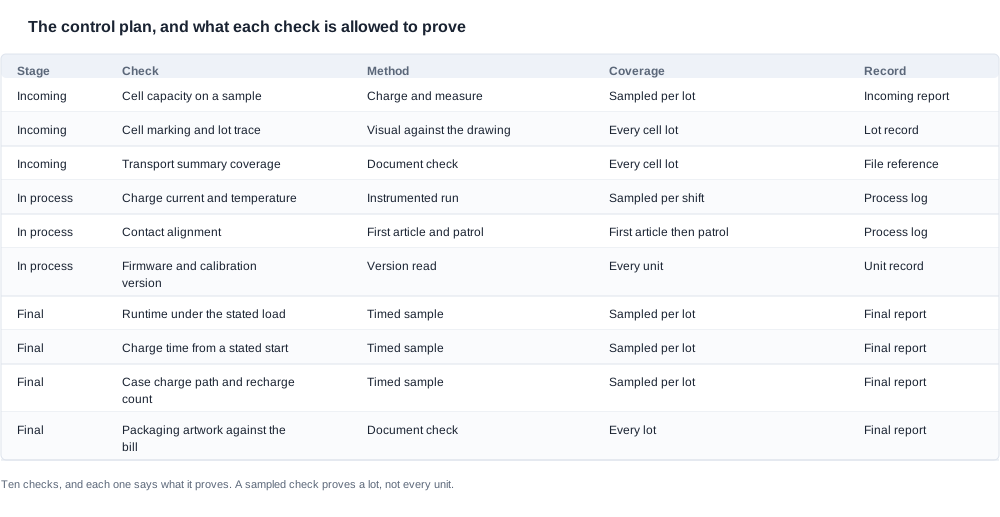
La celda es el único componente del producto en el que una sustitución por parte de un subproveedor resulta invisible en la unidad terminada y solo se manifiesta en la autonomía. Esto convierte a la inspección de entrada en la etapa que asume todo el riesgo de la batería y también en la más fácil de especificar de forma insuficiente, porque las comprobaciones parecen procedimentales, pero sus consecuencias no lo son.
Cuatro comprobaciones asumen ese riesgo, y cada una debe identificar un objeto concreto.
La identidad del lote. El número de lote de la celda debe registrarse para cada unidad que lo utilice, porque el lote es la unidad de riesgo. Un lote se refiere aquí a un lote específico de celdas procedente de un fabricante concreto, y un producto fabricado en julio con un lote de celdas de marzo no constituye una población homogénea. Este es el elemento de trazabilidad más útil de la categoría y, al mismo tiempo, el que más souvent falta.
La muestra de capacidad. Una muestra cargada y medida del lote entrante, comparada con la capacidad especificada. Se trata de una inspección variable y no de atributos, porque la capacidad es una magnitud medida con una tolerancia, en lugar de una comprobación de aprobado oSuspenso. Lo importante desde el punto de vista comercial es la norma de aceptación, y una norma que solo indique «dentro de las especificaciones», sin incluir una cifra, no es una norma de aceptación.
El marcado y el plano. Una inspección visual que compruebe que el marcado de la celda, su polaridad y sus dimensiones coincidan con el plano, registrada por lote. Esta es la comprobación que detecta el error más habitual al utilizar una celda incorrecta: una sustituciónqe es eléctricamente similar, pero no corresponde a la misma pieza.
La documentación de transporte. Una comprobación documental que confirme que el resumen de las pruebas de transporte archivado incluye el lote que se está recibiendo, cotejándolo por número de pieza. Esta comprobación vincula la inspección de entrada con el expediente de cumplimiento y hace que una sustitución de celda sea visible en el banco de pruebas, no en el puerto.
El circuito de protección es el quinto elemento y, con frecuencia, el que queda sin documentar. La configuración, los límites de corriente y el comportamiento de corte determinan el modo de fallo de una celda que se utiliza fuera de su rango de funcionamiento, y ninguno de ellos se publica para ningún modelo de nuestra gama. Un comprador que quiera redactar en el acuerdo una cláusula sensata sobre modos de fallo necesita esa descripción, y un proveedor que no pueda facilitarla está revelando algo sobre la profundidad de su propio desarrollo técnico.
Control en proceso: los puntos en los que un fallo de batería pasa inadvertido en fases posteriores
El control en proceso es el punto en el que una celda defectuosa se convierte en un producto defectuoso. Su rasgo distintivo es que los fallos que genera son invisibles para una inspección final que no sepa que debe buscarlos.
La ruta de carga. Corriente de carga, tiempo de carga desde un punto de partida definido y aumento de temperatura durante la carga. Un circuito de carga que funciona, pero que se calienta, constituye un fallo que aparece en el uso real como una unidad caliente al tacto y que una prueba de autonomía no detecta en absoluto. Los tiempos de carga publicados en esta gama ofrecen una referencia: dos horas o menos en la mayoría de los modelos y aproximadamente una hora para la D17 y la ZH12, sin indicar el punto de partida ni la salida de la fuente en ningún caso. Un plan de control que compruebe el tiempo de carga sin fijar el punto de partida y la fuente estará comprobando una magnitud indefinida.
La alineación de los contactos. En una base de carga magnética, la geometría de los contactos constituye una pila de tolerancias, por lo que la comprobación es una inspección de la primera pieza seguida de inspecciones periódicas. Aquí suele originarse un fallo relacionado con la carcasa, porque esta añade un segundo conjunto de contactos con su propia alineación y su propia pila de tolerancias.
La ruta térmica. Si el calor generado por el circuito de carga se evacúa realmente. Una interfaz térmica mal colocada produce una unidad que carga correctamente en el banco de pruebas y se comporta de forma distinta en un ambiente cálido. Este es un fallo dependiente de las condiciones y, por tanto, invisible para una prueba de fábrica a temperatura ambiente.
El firmware y la versión de calibración. La versión que regula el indicador de combustible y la finalización de la carga debe ser la especificada, y debe leerse en la unidad en lugar de deducirse del lote. La mezcla de firmwares es un modo de fallo recurrente y costoso, porque genera dos poblaciones de unidades con dos comportamientos distintos y sin ninguna diferencia visible entre ellas.
La conexión con la celda. La unión entre la celda y la placa, así como la propia configuración de protección de la celda. Esta es la comprobación que detecta los fallos de soldadura o de conexión, y el punto en el que un defecto de la celda se convierte permanentemente en un defecto del producto, en lugar de seguir siendo un componente que todavía puede sustituirse.
El patrón de los cinco elementos es el mismo. Cada fallo es invisible para una prueba final de autonomía, porque esta mide el resultado del fallo, no el fallo en sí. La única defensa consiste en realizar una comprobación en proceso orientada a cada uno de ellos e incorporar al plan de control los criterios de aceptación de dichas comprobaciones, en lugar de dejarlos en manos de la discrecionalidad de la fábrica.
Inspección final y lógica de muestreo detrás de una prueba de autonomía
La etapa final es donde el comprador obtiene sus pruebas, y también donde la lógica de muestreo debe ser correcta, porque una prueba de funcionamiento en una muestra es la comprobación más cara del plan y la que más veces se malinterpreta.
Antes de que una muestra signifique algo, hay que definir muchas cosas. Un lote en este contexto es un lote de celdas más una ventana de producción, no solo una ventana de producción ni solo un lote de celdas. La razón es sencilla: las dos variables que determinan el resultado, qué celda se utilizó y cuándo se fabricó, son las dos variables que la muestra debe representar. Una muestra extraída de tres lotes de celdas distintos a lo largo de dos semanas de producción no es una muestra de la población, sino una muestra de la variación, y el resultado no se puede atribuir a nada.
Una prueba de funcionamiento con muestreo limita el riesgo; no garantiza el lote. Esta es la distinción que los compradores malinterpretan con mayor frecuencia cuando un proveedor ofrece un nivel de aceptación. Un nivel de aceptación es un umbral para un lote, no una declaración de que todas las unidades del lote lo cumplen, y un lote aprobado conserva una probabilidad residual de contener unidades que no lo cumplen. La forma correcta de utilizarlo es definir el umbral, indicar el tamaño de la muestra y el método, y aceptar que una unidad que falla en campo es un resultado poco frecuente de un lote aprobado, no una contradicción del sistema de calidad.
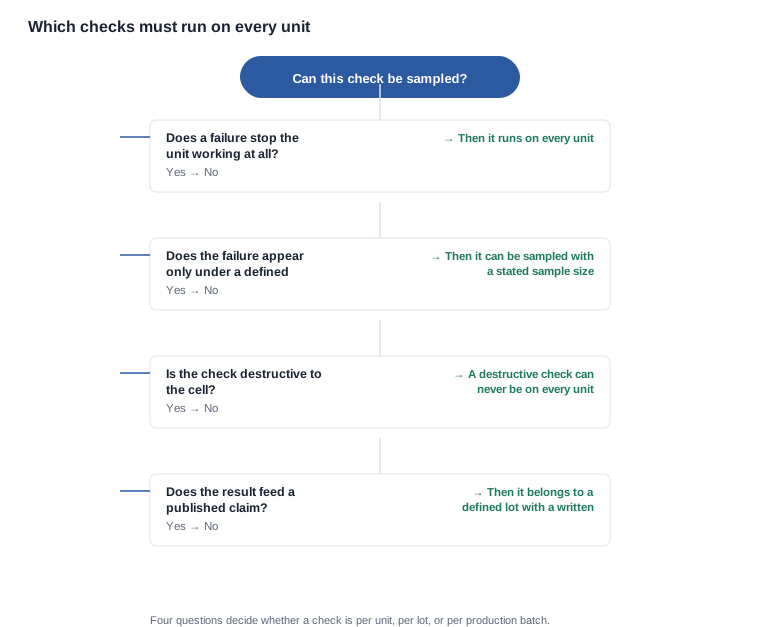
Algunas comprobaciones no se pueden muestrear. Una comprobación cuyo fallo impide que la unidad funcione debe realizarse en todas las unidades, porque no hay una segunda oportunidad de detectarlo. Una comprobación que destruye la celda nunca puede realizarse en todas las unidades, y debe efectuarse como control por muestra sobre una celda representativa, no sobre una unidad de producción. Y una comprobación cuyo resultado respalda una afirmación publicada debe pertenecer a un lote definido y contar con un método documentado, porque la afirmación se refiere a la población.
El siguiente diagrama de decisiones es la versión compacta de ese conjunto de reglas, y es lo que hay que pedir a la fábrica que confirme: para cada comprobación del plan de control, si se realiza por unidad, por lote o por lote de producción.
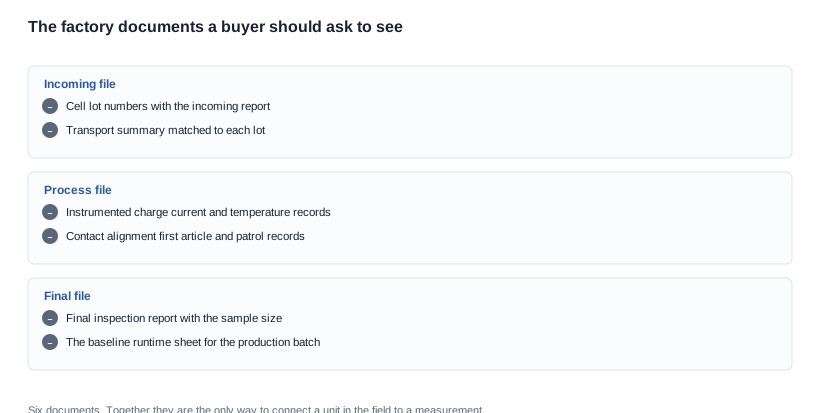
Los registros son donde reside el valor. Seis documentos conectan una unidad en campo con una medición: el informe de entrada con sus números de lote, el resumen de transporte cotejado con cada lote, los registros instrumentados de corriente de carga y temperatura, los registros del primer artículo y de supervisión para la alineación de contactos, el informe de inspección final con su tamaño de muestra y la hoja de funcionamiento de referencia del lote de producción. Una fábrica que conserva los seis puede responder cualquier pregunta sobre una unidad nueve meses después de su envío. Una fábrica que conserva solo uno o dos únicamente puede responder preguntas sobre una unidad en la línea de producción.
El plan de control que un comprador puede solicitar ver y los registros que debería generar
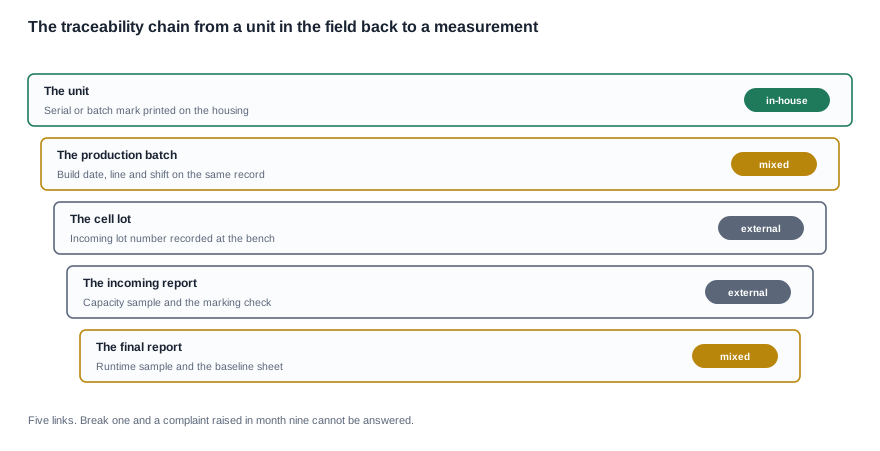
La cadena de trazabilidad anterior es el eje del sistema, y el comprador suele ser la única parte que puede exigir que exista, porque la fábrica considera que una solicitud de registros es una petición administrativa, mientras que el comprador la percibe como la diferencia entre una posición de garantía defendible y una sin límites claros.
La cadena tiene cinco eslabones. La unidad lleva una marca de serie o de lote. El registro de producción vincula esa unidad con una fecha de fabricación, una línea y un turno. El lote de celdas vincula la producción con el lote de entrada. El informe de entrada vincula el lote con una muestra de capacidad y una comprobación del marcado. El informe final vincula el lote de producción con una muestra de funcionamiento y una hoja de referencia. Si se rompe cualquiera de ellos, una reclamación presentada en el noveno mes no podrá vincularse con una medición, y la única respuesta posible será una sustitución por cortesía.
Hay tres elementos de esa cadena que merecen ser mencionados porque son los que el comprador debería comprobar específicamente: la regla de segregación de lotes, porque los lotes mixtos son la causa habitual de una reclamación por lote; el registro de turno y línea, porque es lo que permite atribuir un grupo de reclamaciones en lugar de tratarlas como anécdotas; y la hoja de referencia, porque sin ella la comparación carece de un punto de referencia.
Existe una brecha de especificación en esta cadena que los compradores deberían conocer, y la brecha está tanto en nuestro propio catálogo como en cualquier otro sitio. Nuestro catálogo publica la versión de Bluetooth de catorce de los 28 modelos, las configuraciones de celda, los tiempos de carga, los rangos de autonomía y los métodos de carga, y declara que no se publica la condición de prueba de ninguna autonomía. Publica el peso de exactamente un modelo, la unidad de gafas MT6 con 158 g, que incluye la batería de 265 mAh y la cámara, pero excluye el estuche de carga plegable, y el peso del estuche tampoco se publica. Ningún otro modelo de la gama publica su peso, y no se publica el peso del marco de ningún modelo.
La consecuencia para un plan de control es concreta. Una comprobación solo puede compararse con una especificación, por lo que cualquier verificación del peso, la capacidad o la autonomía no tiene contra qué compararse a menos que el comprador proporcione la especificación. No se puede pedir a la fábrica que verifique una tolerancia sobre un valor que nadie ha publicado, y el comprador no debería esperar que la supere.
Criterios de aceptación, disposición de las desviaciones y derechos de auditoría del comprador
Un criterio de aceptación sin una disposición asociada es media especificación, y aquí es donde se detienen la mayoría de los planes de control. Cuando un lote no supera las pruebas, hay que hacer algo con él, y ese algo debe definirse antes de que ocurra, no negociarse después. Las disposiciones disponibles son reprocesar, rebajar a otra categoría o configuración, utilizar como producción con una concesión registrada, poner en cuarentena y devolver. Cada una tiene una consecuencia comercial distinta, y la decisión es comercial, no de calidad; precisamente por eso debe figurar en el acuerdo y no en el procedimiento interno de la fábrica.
Por tanto, las cláusulas que el comprador debe exigir son concretas, no generales. Una definición de lo que es un lote, para que la muestra y el umbral de aceptación signifiquen lo mismo para ambas partes. Los criterios de aceptación de cada comprobación relacionada con la batería, con el método de medición y el tamaño de la muestra por escrito. Una cláusula que exija aviso previo a cualquier cambio de celda, sistema de protección, circuito de carga o calibración, ya que cada uno de ellos invalida la configuración contra la que se redactaron los criterios. Un periodo de conservación de registros suficientemente largo para cubrir la garantía, que es un plazo y no una promesa. Y un derecho de auditoría, el único mecanismo mediante el cual se puede comprobar todo lo anterior.
Nada de esto exige información confidencial del proveedor. Se exigen los seis documentos indicados anteriormente, una definición de lote y avisos sobre los cambios. Un proveedor que rechace todo ello está comunicando al comprador que en su proceso no existe la relación entre una unidad en campo y una medición, y esa es información que el comprador necesita antes de emitir una orden de compra, no después de una reclamación por garantía.
La respuesta breve es la siguiente: no publicaremos una cifra de autonomía para una condición que no hayamos medido, ni presentaremos una cifra de uso mixto como si fuera una cifra de uso continuo, porque esa sustitución concreta es precisamente la que hace que un dato publicado resulte poco fiable. Publicamos lo que indica el catálogo y decimos claramente que no se publica la condición de prueba de ninguna autonomía. No publicamos los resultados de nuestra inspección de recepción, nuestros registros de proceso, los datos de la inspección final, nuestras tasas de defectos, nuestros rendimientos ni nuestra capacidad de producción, porque la empresa no nos los ha confirmado y no los estimaremos a partir de valores habituales. Si un proveedor cita una autonomía sin indicar la condición, esa es la pregunta que debe devolverle.
Lo que sí haremos es tomar una carga de trabajo definida, un entorno definido y un tamaño de muestra definido, e indicarle qué filas publicadas se aplican a ese protocolo, qué tendría que comprobar el plan de control de una fábrica para obtener una cifra comparable y qué filas abiertas de nuestra documentación necesitarían una confirmación escrita de la empresa. Una prueba realizada por el comprador con un protocolo fijo sobre una muestra del lote de producción real vale más que la cifra del catálogo, porque es una medición de sus unidades en sus condiciones, y vale más que la cifra del catálogo incluso cuando resulta menos favorable. Documente el protocolo; de lo contrario, el resultado no será comparable con nada.
Las filas publicadas están en autonomía y potencia, las filas que la hoja de especificaciones omite están en lo que la hoja de especificaciones omite sobre la autonomía, las decisiones sobre carga que sustentan las comprobaciones durante el proceso están en soluciones de carga y la gama a la que se aplica el plan de control está en gafas con cámara de IA.
Lecturas relacionadas
- Duración de la batería y alimentación
- Lo que la ficha técnica omite sobre el tiempo de funcionamiento
- Soluciones e interfaces de carga
- Gama de gafas con cámara de IA
Cuéntenos el perfil de carga que generan sus usuarios y le indicaremos qué condiciones deben corregirse antes de comparar cualquier cifra de tiempo de funcionamiento.


