
Il controllo qualità della batteria degli smart glasses fallisce in un modo specifico e prevedibile: l'unità supera ogni test in laboratorio, ma il cliente si lagna comunque. Il motivo è che il dato di autonomia pubblicato descrive una condizione, mentre le condizioni in cui il cliente utilizza il prodotto non sono quelle in cui è stata effettuata la misurazione. Un piano di test che eredita una specifica non definita produce un risultato positivo e un reclamo irrisolto, mentre il fascicolo qualità della fabbrica registra ufficialmente che l'unità era regolare.
Ecco perché il controllo qualità della batteria è prima di tutto una questione di definizione delle specifiche e solo dopo una questione di test, e perché l'ordine dei due aspetti conta più dell' sofisticazione di entrambi. Definire prima le condizioni consente di redigere il piano di test. Saltando questo passaggio, il piano di test misura ciò che conviene, e il cliente individua la lacuna.
I dati di autonomia da noi pubblicati per questa gamma vanno da circa sei a otto ore nella fascia audio, da circa cinque a otto ore nei modelli con fotocamera che pubblicano un valore, da circa sette ore nel modello entry con conduzione ossea e da circa venti ore nei modelli per bambini; tutti sono indicati senza specificare le condizioni di test. Pertanto, la questione del controllo qualità va affrontata come un protocollo, e non come un semplice esito conforme o non conforme: il ruolo dell'acquirente è definire le condizioni rispetto alle quali la fabbrica dovrà effettuare le misurazioni.
Durata della batteria degli smart glasses: dove risiede il controllo e cosa intercetta ogni fase
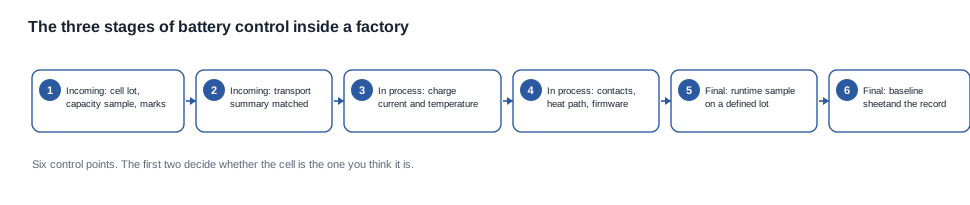
Il controllo qualità della batteria in questa categoria si articola in tre fasi, ciascuna delle quali intercetta una classe diversa di difetti. L'errore di pianificazione più comune è collocare tutto nell'ultima fase, quando l'unità è già completa e ogni guasto costa caro.
Il controllo in ingresso avviene prima che la cella entri nel prodotto ed è l'unica fase in cui è possibile intercettare una cella sbagliata. Una cella proveniente da un lotto non previsto, una cella con una capacità inferiore a quella specificata, una cella la cui marcatura non corrisponde al disegno e una cella priva della documentazione di trasporto sono tutti elementi rilevabili in questa fase e invisibili dopo il montaggio. Nessuna fase successiva al controllo in ingresso può rilevare una sostituzione, perché, quando l'unità viene assemblata, una cella sostituita è identica a quella specificata.
Il controllo durante il processo avviene sulla linea di produzione ed è la fase che intercetta i difetti di assemblaggio. Un circuito di ricarica che assorbe troppa corrente, un contatto non allineato, un percorso termico che non stabilisce un contatto corretto, una calibrazione applicata alla versione di firmware sbagliata, un giunto che non ha tenuto. Sono difetti che superano un'ispezione visiva e falliscono sul campo.
Il controllo finale avviene sulle unità completate ed è la fase che produce le prove effettivamente utilizzabili dall'acquirente e dal team di assistenza post-vendita. Un'autonomia cronometrata su un lotto definito, un tempo di ricarica cronometrato a partire da uno stato dichiarato, un conteggio delle ricariche tramite custodia, una verifica degli indicatori, un controllo dell'imballaggio rispetto alla distinta base. È qui che viene creato il foglio di riferimento, l'unico documento che rende possibile rispondere a un reclamo formulato un anno prima.
La quarta fase non si svolge affatto all'interno della fabbrica, e i programmi che la saltano sono di solito quelli i cui dati sui reclami sono aneddotici. Le informazioni raccolte sul campo, attraverso una domanda strutturata al momento del contatto con l'assistenza, costituiscono l'unica fonte di informazioni sull'utilizzo reale. Senza di esse, l'intervallo pubblicato resta privo di una verifica rispetto alla realtà e il fascicolo qualità della fabbrica rimane un documento interno che nessuno esterno consulta mai.
La regola di sequenziamento seguente merita di essere enunciata perché è controintuitiva in una negoziazione di acquisto. Un acquirente che chiede alla fabbrica maggiori ispezioni sta chiedendo un campionamento più ampio, che comporta un costo. Un acquirente che chiede alla fabbrica un insieme definito di condizioni rispetto alle quali misurare sta chiedendo una specifica, cioè un documento. La seconda richiesta è meno costosa, più utile ed è quella che modifica davvero il tasso di difetti.
Controllo in ingresso: il lotto di celle, il circuito di protezione e la catena di tracciabilità
La cella è l'unico componente del prodotto per cui una sostituzione da parte di un subfornitore è invisibile nell'unità finita e si manifesta soltanto nell'autonomia. Questo rende il controllo in ingresso la fase che sostiene l'intero rischio legato alla batteria, ma è anche la fase più facile da specificare in modo inadeguato, perché i controlli appaiono procedurali, mentre le loro conseguenze non lo sono.
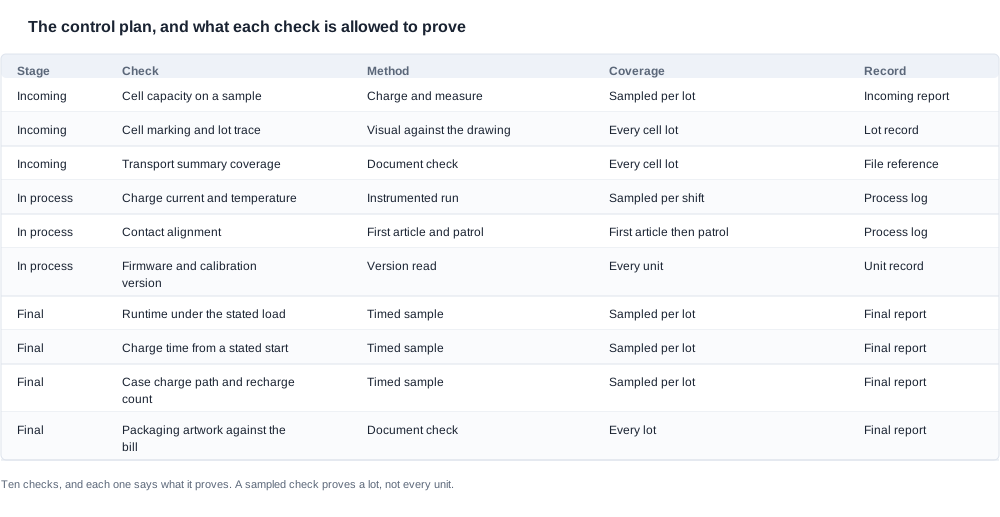
Quattro controlli sostengono questo rischio e ciascuno deve indicare esplicitamente l'oggetto cui si riferisce.
L’identificazione del lotto. Il numero di lotto delle celle deve essere registrato per ogni unità che lo utilizza, perché il lotto è l’unità di rischio. Per lotto si intende qui un lotto specifico di celle proveniente da un determinato produttore: un prodotto assemblato a luglio con un lotto di celle di marzo non costituisce una popolazione omogenea. Si tratta dell’informazione di tracciabilità più utile nella categoria, nonché di quella più spesso assente.
Il campione di capacità. Un campione carico e misurato proveniente dal lotto in arrivo, confrontato con la capacità nominale specificata. Si tratta di un controllo a variabili anziché per attributi, perché la capacità è una grandezza misurata con una tolleranza, non di un esito pass/fail. Commercialmente, ciò che conta è la regola di accettazione: una regola che indica soltanto "entro specifica", senza riportare un valore, non è una regola di accettazione.
La marcatura e il disegno. Un controllo visivo per verificare che la marcatura della cella, la polarità e le dimensioni corrispondano al disegno, documentato per ogni lotto. Questo è il controllo che intercetta l’errore più comune, ossia la sostituzione con una cella elettricamente simile ma non identica.
La documentazione di trasporto. Un controllo documentale che conferma che la sintesi del test di trasporto agli atti riguarda il lotto in ricezione, con corrispondenza in base al codice articolo. Questo controllo collega l’ispezione del materiale in arrivo al fascicolo di conformità e rende visibile la sostituzione di una cella in laboratorio anziché al porto.
Il circuito di protezione è il quinto elemento ed è quello più spesso lasciato senza documentazione. La configurazione, i limiti di corrente e il comportamento di interruzione determinano la modalità di guasto di una cella sottoposta a condizioni esterne al proprio intervallo operativo; per tutti i modelli della nostra gamma, nessuno di questi elementi è pubblicato. Un acquirente che desideri inserire nel contratto una clausola sensata sulla modalità di guasto ha bisogno di questa descrizione, mentre un fornitore che non è in grado di fornirla sta comunicando all’acquirente qualcosa sulla profondità del proprio lavoro di ingegneria.
Controllo in corso di produzione: i punti in cui un difetto della batteria diventa invisibile nelle fasi successive
Il controllo in corso di produzione è il punto in cui una cella valida viene trasformata in un prodotto difettoso. La sua caratteristica distintiva è che i difetti che introduce sono invisibili a un’ispezione finale che non sa che deve cercarli.
Il percorso di ricarica. Corrente di ricarica, tempo di ricarica rispetto a un punto di partenza dichiarato e aumento della temperatura durante la ricarica. Un circuito di ricarica funzionante ma che si scalda è un difetto che si manifesta sul campo come un’unità tiepida al tatto e che non viene intercettato in alcun modo da un test di funzionamento. I tempi di ricarica pubblicati per questa gamma forniscono il riferimento: due ore o meno per la maggior parte dei modelli e circa un’ora per D17 e ZH12, senza indicare il punto di partenza né la potenza erogata per nessuno di essi. Un piano di controllo che verifica il tempo di ricarica senza fissare il punto di partenza e la sorgente sta controllando una grandezza indefinita.
L’allineamento dei contatti. Su un supporto magnetico, la geometria dei contatti è una pila di tolleranze; il controllo consiste in una verifica del primo articolo seguita da controlli periodici. Qui ha origine un difetto legato alla custodia, poiché questa aggiunge un secondo set di contatti con il proprio allineamento e la propria pila di tolleranze.
Il percorso termico. Verificare che il calore generato dal circuito di ricarica venga effettivamente allontanato. Un’interfaccia termica posizionata in modo errato produce un’unità che si ricarica correttamente in laboratorio ma si comporta diversamente in un ambiente caldo: un difetto dipendente dalle condizioni, quindi invisibile a un test di fabbrica a temperatura ambiente.
Il firmware e la versione di calibrazione. La versione che governa il misuratore di carica e l’interruzione della ricarica deve essere quella specificata, letta direttamente sull’unità anziché presumibile in base al lotto. La presenza di firmware diversi è una modalità di guasto ricorrente e costosa, perché produce due popolazioni di unità con due comportamenti diversi, senza alcuna differenza visibile tra loro.
Il collegamento alla cella. Il giunto tra la cella e il circuito stampato, nonché il sistema di protezione della cella stessa. Questo è il controllo che intercetta un difetto di saldatura o di collegamento e il punto in cui un difetto della cella diventa permanentemente un difetto del prodotto, anziché restare un componente ancora sostituibile.
Lo schema è uguale in tutti e cinque i casi. Ogni difetto è invisibile a un test finale di funzionamento, perché il test misura l’effetto del difetto anziché il difetto stesso. L’unica difesa consiste nel predisporre per ciascuno un controllo in corso di produzione mirato e nel riportare i criteri di accettazione di questi controlli nel piano di controllo, anziché lasciarli alla discrezione dello stabilimento.
Ispezione finale e logica di campionamento alla base di un test di funzionamento
La fase finale è quella in cui l’acquirente ottiene le prove, ed è anche la fase in cui la logica del campionamento deve essere corretta, perché un test di funzionamento su un campione è il controllo più costoso del piano e quello più spesso frainteso.
Prima di dare significato a un campione, è necessario definire molti elementi. Un lotto, in questo contesto, è un lotto di celle abbinato a una finestra di produzione, non una finestra di produzione di per sé né un lotto di celle di per sé. Il motivo è semplice: le due variabili che determinano il risultato, quale cella è stata utilizzata e quando è stata prodotta, sono proprio le due variabili che il campione dovrebbe rappresentare. Un campione prelevato da tre lotti di celle diversi in due settimane di produzione non è un campione della popolazione, ma un campione della variabilità, e il risultato non può essere attribuito a nulla.
Un test di funzionamento campionato limita il rischio; non garantisce il lotto. È questa la distinzione che gli acquirenti fraintendono più spesso quando un fornitore propone un livello di accettazione. Un livello di accettazione è una soglia per il lotto, non la dichiarazione che ogni unità del lotto la soddisfi, e un lotto che la supera ha comunque una probabilità residua di contenere unità che non la rispettano. Il modo corretto di utilizzarlo è definire la soglia, indicare la dimensione del campione e il metodo, e accettare che un’unità che fallisce sul campo è un esito raro di un lotto superato, non una contraddizione del sistema qualità.
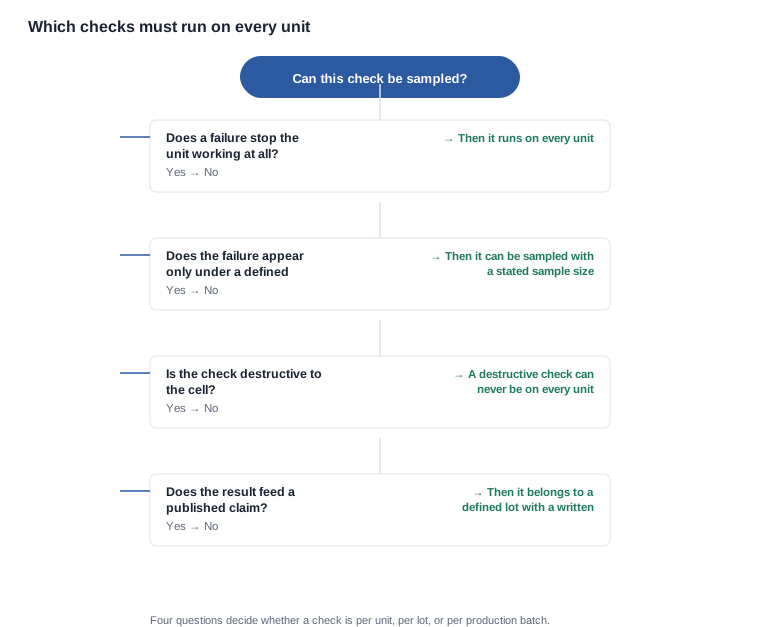
Alcuni controlli non possono essere campionati. Un controllo il cui fallimento impedisce all’unità di funzionare deve essere eseguito su ogni unità, perché non esiste una seconda possibilità per individuarlo. Un controllo distruttivo per la cella non può mai essere eseguito su ogni unità e deve essere un controllo campionato su una cella rappresentativa anziché su un’unità prodotta. Un controllo il cui risultato alimenta un reclamo pubblicato deve invece riguardare un lotto definito e seguire un metodo scritto, perché il reclamo riguarda la popolazione.
Il diagramma decisionale seguente è la versione compatta di questo insieme di regole ed è ciò che è necessario chiedere alla fabbrica di confermare: per ogni controllo del piano di controllo, se viene eseguito per unità, per lotto o per lotto di produzione.
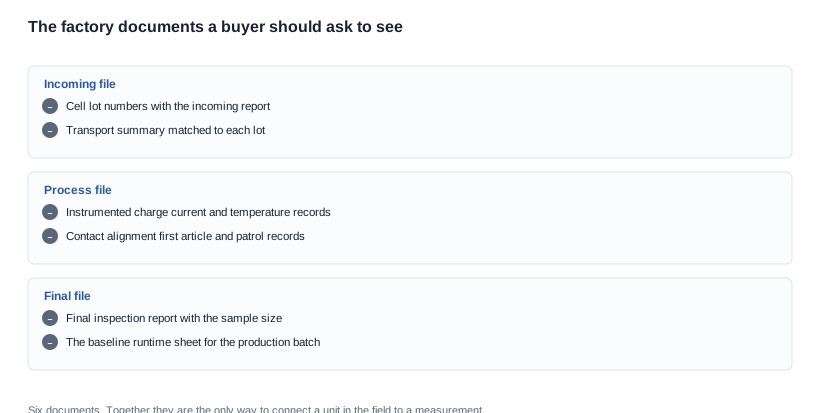
È nei record che risiede il valore. Sei documenti collegano un’unità sul campo a una misurazione: il rapporto di ingresso con i numeri dei lotti, il riepilogo del trasporto abbinato a ogni lotto, i record della corrente di carica e della temperatura misurati dagli strumenti, i record di allineamento dei contatti per il primo articolo e durante la sorveglianza, il rapporto di ispezione finale con la dimensione del campione e il foglio di funzionamento di riferimento per il lotto di produzione. Una fabbrica che conserva tutti e sei i documenti può rispondere a una domanda su un’unità nove mesi dopo la spedizione. Una fabbrica che ne conserva uno o due può rispondere soltanto a una domanda su un’unità in linea di produzione.
Il piano di controllo che un acquirente può chiedere di consultare e i record che dovrebbe produrre
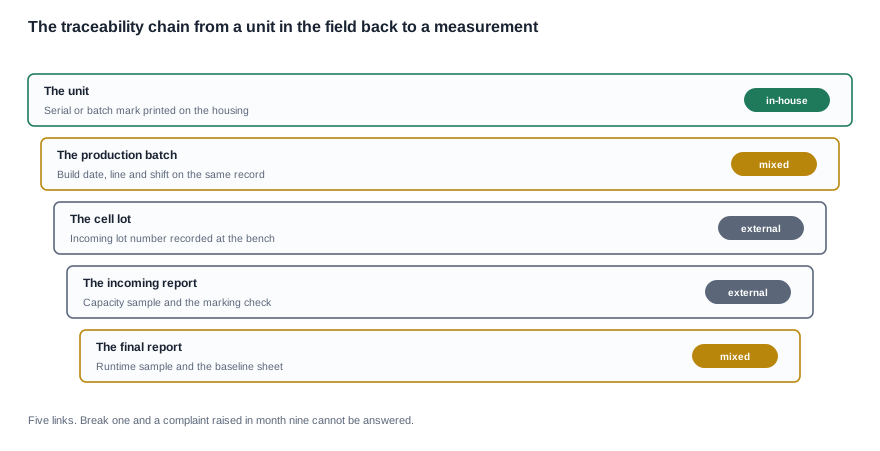
La catena di tracciabilità sopra riportata è la spina dorsale del sistema ed è generalmente l’unica parte che può richiedere l’acquirente di insistere affinché esista, perché la fabbrica interpreta la richiesta dei record come una richiesta amministrativa, mentre l’acquirente la vede come la differenza tra una posizione difendibile in caso di garanzia e una posizione senza limiti.
La catena presenta cinque collegamenti. L’unità riporta un numero di serie o un contrassegno di lotto. Il record di produzione collega l’unità alla data di costruzione, alla linea e al turno. Il lotto di celle collega la produzione al lotto di ingresso. Il rapporto di ingresso collega il lotto a un campione di capacità e a un controllo della marcatura. Il rapporto finale collega il lotto di produzione a un campione di funzionamento e a un foglio di riferimento. Se si interrompe uno qualsiasi di questi collegamenti, un reclamo sollevato al nono mese non può essere ricondotto a una misurazione e l’unica risposta rimasta è una sostituzione a titolo di cortesia.
Vale la pena menzionare tre elementi della catena, perché sono quelli che l’acquirente dovrebbe verificare specificamente. La regola di segregazione dei lotti, perché i lotti misti sono la causa più comune di un reclamo relativo a un batch. Il record del turno e della linea, perché consente di attribuire un gruppo di reclami anziché lasciarli come episodi aneddotici. E il foglio di riferimento, perché senza di esso il confronto non ha alcun punto di riferimento.
Nella catena produttiva c’è un vuoto nelle specifiche di cui gli acquirenti devono essere consapevoli, un vuoto presente nel nostro catalogo quanto in qualsiasi altra fonte. Il nostro catalogo pubblica la versione Bluetooth per quattordici dei 28 modelli, le configurazioni delle celle, i tempi di ricarica, gli intervalli di autonomia e i metodi di ricarica, e precisa che la condizione di test alla base di qualsiasi valore di autonomia non viene pubblicata. Il peso viene pubblicato per un solo modello, l’unità degli occhiali MT6 a 158 g, che include la batteria da 265 mAh e la fotocamera, ma esclude il custodia di ricarica pieghevole; anche il peso della custodia non viene pubblicato. Nessun altro modello della gamma pubblica il peso e, per alcun modello, viene pubblicato il peso della montatura.
La conseguenza per un piano di controllo è precisa. Un controllo può essere confrontato soltanto con una specifica, quindi qualsiasi verifica del peso, della capacità o dell’autonomia non ha nulla con cui essere confrontata, a meno che l’acquirente non fornisca la specifica. Non è possibile chiedere alla fabbrica di verificare una tolleranza su un valore che nessuno ha pubblicato, e l’acquirente non deve aspettarsi che il controllo risulti positivo.
Criteri di accettazione, gestione delle non conformità e diritti di audit dell’acquirente
Un criterio di accettazione privo di una regola di gestione costituisce metà specifica, ed è il punto in cui la maggior parte dei piani di controllo si ferma. Quando un lotto non supera i controlli, deve essere predisposta una determinata azione, che va definita prima di attuarla e non negoziata a posteriori. Le opzioni disponibili sono la rilavorazione, la declassifica a una classe o configurazione diversa, l’utilizzo nella produzione con una concessione documentata, la messa in quarantena e la restituzione. Ciascuna comporta un’evoluzione commerciale diversa e la decisione è commerciale, non relativa alla qualità: è proprio per questo che deve essere prevista nell’accordo e non nella procedura interna della fabbrica.
Le clausole che l’acquirente dovrebbe richiedere sono quindi precise anziché generiche. Una definizione di lotto, in modo che il campione e la soglia di accettazione significhino la stessa cosa per entrambe le parti. I criteri di accettazione per ciascun controllo riguardante la batteria, con indicazione del metodo di misurazione e della dimensione del campione. Una clausola che imponga la comunicazione prima di qualsiasi modifica della cella, del sistema di protezione, del circuito di ricarica o della calibrazione, poiché ciascuna di queste modifiche invalida la configurazione rispetto alla quale sono stati formulati i criteri. Un periodo di conservazione della documentazione sufficientemente lungo da coprire la garanzia, che è appunto un periodo e non una promessa. E un diritto di audit, l’unico meccanismo che consente di verificare in assoluto tutte le altre clausole.
Non si tratta di richiedere informazioni riservate del fornitore. Si tratta di richiedere i sei documenti elencati sopra, una definizione di lotto e la comunicazione preventiva delle modifiche. Un fornitore che rifiuta di accettare tutto ciò sta comunicando all’acquirente che nel proprio processo non esiste un collegamento tra un’unità in campo e una misurazione: è un’informazione di cui l’acquirente ha bisogno prima di emettere un ordine, non dopo aver presentato una richiesta di garanzia.
La risposta breve è la seguente: non pubblicheremo un valore di autonomia per una condizione che non abbiamo misurato e non presenteremo un valore riferito all’uso misto come se fosse un valore per l’uso continuativo, perché proprio questa sostituzione rende inaffidabile un dato pubblicato. Pubblichiamo quanto indicato dal catalogo e dichiariamo chiaramente che la condizione di test alla base di ciascun valore di autonomia non viene pubblicata. Non pubblichiamo i risultati delle nostre ispezioni in ingresso, i registri di processo, i dati dell’ispezione finale, i tassi di difettosità, i rendimenti o la nostra capacità produttiva, perché l’azienda non ce li ha confermati e non li stimeremo sulla base di valori tipici. Se un fornitore cita un’autonomia senza indicare la condizione, è questa la domanda da porre a sua volta.
Quello che faremo è definire un carico di lavoro, un ambiente e una dimensione del campione, quindi indicare quali righe pubblicate si applicano a tale protocollo, che cosa dovrebbe controllare il piano di controllo di una fabbrica per produrre un valore comparabile e dove le righe ancora incomplete della nostra documentazione richiederebbero una conferma scritta dell’azienda. Un test eseguito dall’acquirente, secondo un protocollo prestabilito, su un campione del lotto di produzione reale vale più della voce di catalogo, perché è una misurazione delle vostre unità nelle vostre condizioni, e vale più di una voce di catalogo anche quando il risultato è meno favorevole. Documentate il protocollo, altrimenti il risultato non è confrontabile con nulla.
Le righe pubblicate sono disponibili alla pagina durata della batteria e alimentazione, le righe omesse dalla scheda tecnica sono illustrate alla pagina quanto la scheda tecnica omette in merito all’autonomia, le decisioni relative alla ricarica alla base dei controlli in corso sono descritte alla pagina soluzioni di ricarica e la gamma a cui si applica il piano di controllo è disponibile alla pagina Occhiali con fotocamera AI.
Letture correlate
- Autonomia e alimentazione
- Cosa omette la scheda tecnica riguardo alla durata di utilizzo
- Soluzioni di ricarica e interfacce
- Gamma di occhiali con fotocamera AI
Indicaci il profilo di utilizzo dei tuoi utenti e ti diremo quali condizioni devono essere fissate prima che qualsiasi dato sulla durata di utilizzo sia confrontabile.


