
Ο έλεγχος ποιότητας της μπαταρίας έξυπνων γυαλιών αποτυγχάνει με έναν συγκεκριμένο και προβλέψιμο τρόπο: η μονάδα περνά όλες τις δοκιμές στο εργαστήριο, αλλά ο πελάτης εξακολουθεί να παραπονιέται. Ο λόγος είναι ότι η δημοσιευμένη τιμή χρόνου λειτουργίας περιγράφει μια συνθήκη, και η συνθήκη υπό την οποία ο πελάτης χρησιμοποιεί το προϊόν δεν είναι η συνθήκη υπό την οποία μετρήθηκε. Ένα σχέδιο δοκιμών που κληρονομεί μια αόριστη προδιαγραφή παράγει ένα επιτυχημένο αποτέλεσμα και ένα απάντητο παράπονο, ενώ το αρχείο ποιότητας του εργοστασίου καταγράφει επίσημα ότι η μονάδα ήταν εντάξει.
Γι’ αυτό, ο έλεγχος ποιότητας της μπαταρίας αποτελεί πρώτα από όλα θέμα ορισμού προδιαγραφών και έπειτα θέμα δοκιμών, και η σειρά των δύο έχει μεγαλύτερη σημασία από την περιπλοκότητα του καθενός. Ορίστε πρώτα τις συνθήκες, και τότε μπορεί να γραφτεί το σχέδιο δοκιμών. Παραλείψτε αυτό το βήμα, και το σχέδιο δοκιμών μετρά ό,τι είναι βολικό, ενώ ο πελάτης εντοπίζει την έλλειψη.
Οι δημοσιευμένες τιμές χρόνου λειτουργίας μας σε αυτό το εύρος κυμαίνονται κατά προσέγγιση από έξι έως οκτώ ώρες στην κατηγορία ήχου, από πέντε έως οκτώ ώρες στα μοντέλα με κάμερα που δημοσιεύουν αντίστοιχη τιμή, περίπου επτά ώρες στο βασικό μοντέλο με οστική αγωγή και περίπου είκοσι ώρες στα παιδικά μοντέλα. Καθεμία από αυτές αναφέρεται χωρίς συνθήκη δοκιμής. Επομένως, το ζήτημα του ελέγχου ποιότητας πρέπει να απαντηθεί ως ζήτημα πρωτοκόλλου και όχι ως ζήτημα αποτυχίας ή επιτυχίας, ενώ ο ρόλος του αγοραστή είναι να γράψει τις συνθήκες με βάση τις οποίες θα μετρήσει το εργοστάσιο.
Διάρκεια μπαταρίας έξυπνων γυαλιών: πού βρίσκεται ο έλεγχος και τι εντοπίζει κάθε στάδιο
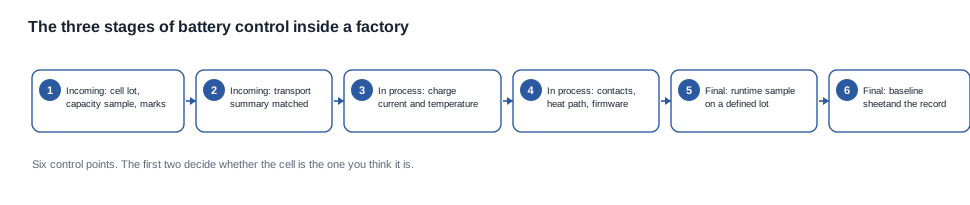
Ο έλεγχος ποιότητας μιας μπαταρίας σε αυτήν την κατηγορία διεξάγεται σε τρία στάδια, και το καθένα εντοπίζει διαφορετικό τύπο ελαττώματος. Το πιο συνηθισμένο σφάλμα σχεδιασμού είναι να τοποθετείται όλος ο έλεγχος στο τελευταίο στάδιο, όπου η μονάδα είναι έτοιμη και κάθε βλάβη έχει υψηλό κόστος.
Ο έλεγχος εισαγωγής πραγματοποιείται πριν εισέλθει η στοιχεία στο προϊόν και είναι το μόνο στάδιο που μπορεί να εντοπίσει λανθασμένη στοιχεία. Μια στοιχεία από απροόριστη παρτίδα, μια στοιχεία με χαμηλότερη ονομαστική ισχύ από την προβλεπόμενη, μια στοιχεία της οποίας η σήμανση δεν αντιστοιχεί στο σχέδιο και μια στοιχεία χωρίς τεκμηριωμένα έγγραφα μεταφοράς είναι όλα ανιχνεύσιμα σε αυτό το σημείο και αόρατα μετά τη συναρμολόγηση. Τίποτα στα μεταγενέστερα στάδια του ελέγχου εισαγωγής δεν μπορεί να εντοπίσει μια υποκατάσταση, επειδή όταν ολοκληρωθεί η μονάδα, η υποκατασταση έχει ακριβώς την ίδια εμφάνιση με την προβλεπόμενη στοιχεία.
Ο έλεγχος κατά τη διαδικασία πραγματοποιείται στη γραμμή παραγωγής και είναι το στάδιο που εντοπίζει τα σφάλματα συναρμολόγησης. Ένα κύκλωμα φόρτισης που αντλεί υπερβολικό ρεύμα, μια επαφή που δεν είναι ευθυγραμμισμένη, μια θερμική διαδρομή που δεν έρχεται σε επαφή, μια βαθμονόμηση που εφαρμόστηκε σε λανθασμένη έκδοση υλικολογισμού ή μια σύνδεση που δεν σφράγισε. Πρόκειται για ελαττώματα που περνούν τον οπτικό έλεγχο αλλά αποτυγχάνουν στην πραγματική χρήση.
Ο τελικός έλεγχος πραγματοποιείται σε ολοκληρωμένες μονάδες και είναι το στάδιο που παράγει τα αποδεικτικά στοιχεία τα οποία θα χρησιμοποιήσουν πραγματικά ο αγοραστής και η ομάδα μετά τις πωλήσεις. Μια χρονομετρημένη διάρκεια λειτουργίας σε ορισμένη παρτίδα, μια χρονομετρημένη φόρτιση από συγκεκριμένη αρχική κατάσταση, ένας αριθμός επαναφορτίσεων θήκης, έλεγχος της ενδεικτικής λυχνίας και έλεγχος της συσκευασίας έναντι του καταλόγου υλικών. Εδώ δημιουργείται το βασικό φύλλο ελέγχου, και αυτό είναι το μόνο έγγραφο που επιτρέπει να απαντηθεί ένα παράπονο παλιότερης ηλικίας.
Το τέταρτο στάδιο δεν βρίσκεται καθόλου εντός του εργοστασίου, και τα προγράμματα που το παραλείπουν είναι συνήθως εκείνα των οποίων τα δεδομένα παραπόνων είναι ανεπίσημα. Οι πληροφορίες από το πεδίο, που συλλέγονται μέσω μιας δομημένης ερώτησης κατά την επικοινωνία με την υποστήριξη, αποτελούν τη μοναδική πηγή πληροφοριών για την πραγματική χρήση. Χωρίς αυτές, το δημοσιευμένο εύρος παραμένει αδοκίμαστο έναντι της πραγματικότητας και το αρχείο ποιότητας του εργοστασίου παραμένει ένα εσωτερικό έγγραφο που κανείς εκτός του εργοστασίου δεν διαβάζει ποτέ.
Ο κανόνας σειράς που ακολουθεί αξίζει να διατυπωθεί, επειδή αντιφαίνεται σε μια διαπραγμάτευση αγοράς. Ο αγοραστής που ζητά από ένα εργοστάσιο περισσότερους ελέγχους ζητά ουσιαστικά περισσότερες δειγματοληψίες, κάτι που συνεπάγεται κόστος. Ο αγοραστής που ζητά από ένα εργοστάσιο ένα καθορισμένο σύνολο συνθηκών μέτρησης ζητά ουσιαστικά μια προδιαγραφή, κάτι που αποτελεί έγγραφο. Το δεύτερο αίτημα είναι φθηνότερο, πιο χρήσιμο και είναι αυτό που πραγματικά μεταβάλλει το ποσοστό ελαττωμάτων.
Έλεγχος εισαγωγής: η παρτίδα στοιχείων, το κύκλωμα προστασίας και η αλυσίδα ιχνηλασιμότητας
Η στοιχεία είναι το μόνο εξάρτημα του προϊόντος στο οποίο η υποκατάσταση από υποπρομηθευτή παραμένει αόρατη στην ολοκληρωμένη μονάδα και εκδηλώνεται μόνο στον χρόνο λειτουργίας. Αυτό καθιστά τον έλεγχο εισαγωγής το στάδιο που επωμίζει συνολικά τον κίνδυνο της μπαταρίας. Είναι επίσης το στάδιο στο οποίο είναι πιο εύκολη η υποπροδιαγραφή, επειδή οι έλεγχοι ακούγονται διαδικαστικοί, ενώ οι συνέπειές τους δεν είναι.
Τέσσερις έλεγχοι φέρουν αυτόν τον κίνδυνο, και καθένας από αυτούς πρέπει να αναφέρει ρητά το αντικείμενό του.
Η ταυτότητα της παρτίδας. Ο αριθμός παρτίδας της στοιχειοσειράς πρέπει να καταγράφεται για κάθε μονάδα που τη χρησιμοποιεί, επειδή η παρτίδα αποτελεί τη μονάδα κινδύνου. Με τον όρο παρτίδα εννοούμε εδώ μια συγκεκριμένη παρτίδα στοιχειοσειρών από έναν συγκεκριμένο κατασκευαστή, και ένα προϊόν που κατασκευάστηκε τον Ιούλιο με παρτίδα στοιχειοσειρών από τον Μάρτιο δεν αποτελεί ομοιογενή πληθυσμό. Αυτό είναι το πιο χρήσιμο στοιχείο ιχνηλασιμότητας στην κατηγορία και είναι αυτό που λείπει πιο συχνά.
Το δείγμα χωρητικότητας. Ένα δείγμα από την παρτίδα παραλαβής που έχει φορτιστεί και μετρηθεί, σε σύγκριση με τη specified ονομαστική ισχύ. Ο έλεγχος αποτελεί μεταβλητή επιθεώρηση και όχι επιθεώρηση χαρακτηριστικών, επειδή η χωρητικότητα είναι μετρήσιμη ποσότητα με ανοχή και όχι μια αξιολόγηση επιτυχίας ή αποτυχίας. Εμπορικά, αυτό που έχει σημασία είναι ο κανόνας αποδοχής, και ένας κανόνας αποδοχής που αναφέρει μόνο «εντός προδιαγραφών» χωρίς αριθμό δεν αποτελεί κανόνα αποδοχής.
Η σήμανση και το σχέδιο. Οπτικός έλεγχος ότι η σήμανση, η πολικότητα και οι διαστάσεις της στοιχειοσειράς αντιστοιχούν στο σχέδιο, καταγεγραμμένος ανά παρτίδα. Αυτός είναι ο έλεγχος που εντοπίζει τη λανθασμένη στοιχειοσειρά με τον πιο συνηθισμένο τρόπο αποτυχίας, δηλαδή μια υποκατάσταση που είναι ηλεκτρικά παρόμοια αλλά δεν αποτελεί το ίδιο εξάρτημα.
Η τεκμηρίωση μεταφοράς. Έλεγχος εγγράφων που επιβεβαιώνει ότι η σύνοψη δοκιμών μεταφοράς στον φάκελο καλύπτει την παρτίδα που παραλαμβάνεται, με αντιστοίχιση βάσει αριθμού εξαρτήματος. Αυτός είναι ο έλεγχος που συνδέει την επιθεώρηση παραλαβής με τον φάκελο συμμόρφωσης και είναι αυτός που κάνει ορατή την υποκατάσταση στοιχειοσειράς στο εργαστήριο και όχι στο λιμάνι.
Το κύκλωμα προστασίας είναι το πέμπτο στοιχείο και είναι αυτό που συχνότερα μένει ατεκμηρίωτο. Η διάταξη, τα όρια ρεύματος και η συμπεριφορά αποκοπής καθορίζουν όλα τον τρόπο αστοχίας μιας στοιχειοσειράς που χρησιμοποιείται εκτός του λειτουργικού της εύρους, και κανένα από αυτά δημοσιεύεται για οποιοδήποτε μοντέλο της γκάμα μας. Ένας αγοραστής που θέλει να συντάξει μια λογική ρήτρα τρόπου αστοχίας στη συμφωνία χρειάζεται αυτή την περιγραφή, ενώ ένας προμηθευτής που δεν μπορεί να την παρέχει δίνει στον αγοραστή κάτι για το βάθος της μηχανικής του σχεδιασμού.
Έλεγχος κατά τη διάρκεια της παραγωγής: τα σημεία όπου η βλάβη της μπαταρίας γίνεται αόρατη στα επόμενα στάδια
Ο έλεγχος κατά τη διάρκεια της παραγωγής είναι εκεί όπου μια καλή στοιχειοσειρά μετατρέπεται σε κακό προϊόν, και το καθοριστικό χαρακτηριστικό του είναι ότι οι βλάβες που δημιουργεί είναι αόρατες σε μια τελική επιθεώρηση που δεν γνωρίζει ότι πρέπει να αναζητήσει.
Η διαδρομή φόρτισης. Το ρεύμα φόρτισης, ο χρόνος φόρτισης από συγκεκριμένο σημείο εκκίνησης και η αύξηση της θερμοκρασίας κατά τη φόρτιση. Ένα κύκλωμα φόρτισης που λειτουργεί αλλά θερμαίνεται αποτελεί βλάβη που εμφανίζεται στο πεδίο ως μονάδα που είναι ζεστή στο χέρι, και δεν εντοπίζεται καθόλου από δοκιμή λειτουργίας. Οι δημοσιευμένοι χρόνοι φόρτισης σε αυτή τη σειρά παρέχουν την αναφορά: δύο ώρες ή λιγότερες στα περισσότερα μοντέλα και περίπου μία ώρα για τα D17 και ZH12, χωρίς να αναφέρεται σημείο εκκίνησης ούτε έξοδος πηγής για κανένα από αυτά. Ένας έλεγχος σχεδίου που ελέγχει τον χρόνο φόρτισης χωρίς να καθορίζει το σημείο εκκίνησης και την πηγή ελέγχει μια απροσδιοριστη ποσότητα.
Η ευθυγράμμιση των επαφών. Σε μαγνητική βάση, η γεωμετρία των επαφών αποτελεί σωρό ανοχών, και ο έλεγχος συνίσταται σε έλεγχο πρώτου δείγματος που ακολουθείται από ελέγχους περιπολίας. Εδώ συνήθως προκύπτει μια βλάβη σχετική με το περίβλημα, επειδή το περίβλημα προσθέτει ένα δεύτερο σύνολο επαφών με τη δική του ευθυγράμμιση και το δικό του σωρό ανοχών.
Η θερμική διαδρομή. Εάν η θερμότητα από το κύκλωμα φόρτισης απομακρύνεται πράγματι. Μια θερμική διεπαφή σε λανθασμένη θέση παράγει μια μονάδα που φορτίζεται σωστά στο εργαστήριο αλλά συμπεριφέρεται διαφορετικά σε ζεστό περιβάλλον, γεγονός που αποτελεί βλάβη εξαρτώμενη από τις συνθήκες και επομένως είναι αόρατη σε δοκιμή εργοστασίου σε θερμοκρασία δωματίου.
Το υλικολογισμό και η έκδοση βαθμονόμησης. Η έκδοση που καθορίζει τον μετρητή κατάστασης μπαταρίας και τον τερματισμό φόρτισης πρέπει να είναι η προδιαγραφμένη έκδοση, να διαβάζεται στη μονάδα και όχι να υποτίθεται βάσει της παρτίδας. Ο συνδυασμός διαφορετικών υλικολογισμών αποτελεί επαναλαμβανόμενο και δαπανηρό τρόπο αστοχίας, επειδή παράγει δύο πληθυσμούς μονάδων με δύο διαφορετικές συμπεριφορές και καμία ορατή διαφορά μεταξύ τους.
Η σύνδεση με τη στοιχειοσειρά. Η σύνδεση μεταξύ της στοιχειοσειράς και της πλακέτας, καθώς και η ίδια η διάταξη προστασίας της στοιχειοσειράς. Αυτός είναι ο έλεγχος που εντοπίζει σφάλμα συγκόλλησης ή σύνδεσης, και είναι το σημείο όπου ένα ελάττωμα της στοιχειοσειράς γίνεται μόνιμα ελάττωμα του προϊόντος, αντί για στοιχείο που μπορεί ακόμη να αντικατασταθεί.
Το μοτίβο και στα πέντε στοιχεία είναι το ίδιο. Κάθε βλάβη είναι αόρατη σε μια τελική δοκιμή λειτουργίας, επειδή μια δοκιμή λειτουργίας μετρά το αποτέλεσμα της βλάβης και όχι την ίδια τη βλάβη. Η μόνη άμυνα είναι να υπάρχει ένας έλεγχος κατά τη διάρκεια της παραγωγής, στοχευμένος σε κάθε βλάβη, και να περιλαμβάνονται τα κριτήρια αποδοχής για τους ελέγχους αυτούς στο σχέδιο ελέγχου, αντί να αφήνονται στη διακριτική εξουσία του εργοστασίου.
Τελική επιθεώρηση και η λογική δειγματοληψίας πίσω από μια δοκιμή λειτουργίας
Το τελικό στάδιο είναι εκεί που ο αγοραστής λαμβάνει τα τεκμήρια και είναι επίσης εκεί που η λογική δειγματοληψίας πρέπει να είναι σωστή, επειδή μια δοκιμή λειτουργίας κατά τη διάρκεια της χρήσης σε δείγμα αποτελεί τον πιο ακριβό έλεγχο του σχεδίου και αυτόν που συχνότερα παρερμηνεύεται.
Πολλά πρέπει να καθοριστούν πριν ένα δείγμα αποκτήσει ουσία. Μια παρτίδα σε αυτό το πλαίσιο είναι μια παρτίδα στοιχείων συν ένα παράθυρο παραγωγής, όχι μόνο ένα παράθυρο παραγωγής ούτε μόνο μια παρτίδα στοιχείων. Ο λόγος είναι απλός: οι δύο μεταβλητές που καθορίζουν το αποτέλεσμα, δηλαδή ποιο στοιχείο και πότε κατασκευάστηκε, είναι αυτές που το δείγμα πρέπει να εκπροσωπεί. Ένα δείγμα που λαμβάνεται από τρεις διαφορετικές παρτίδες στοιχείων, σε δύο εβδομάδες παραγωγής, δεν αποτελεί δείγμα του πληθυσμού, αλλά δείγμα της μεταβολής, και το αποτέλεσμα δεν μπορεί να αποδοθεί σε τίποτα.
Μια δοκιμή λειτουργίας κατά τη διάρκεια της χρήσης σε δείγμα ορίζει το όριο του κινδύνου· δεν εγγυάται την παρτίδα. Αυτή είναι η διάκριση που οι αγοραστές πιο συχνά παραβλέπουν όταν ένας προμηθευτής προσφέρει επίπεδο αποδοχής. Ένα επίπεδο αποδοχής είναι ένα όριο για μια παρτίδα, όχι δήλωση ότι κάθε μονάδα της παρτίδας το πληροί, και μια παρτίδα που περνά έχει υπολειπόμενη πιθανότητα να περιέχει μονάδες που δεν το πληρούν. Ο σωστός τρόπος χρήσης του είναι να καθορίζετε το όριο, να δηλώνετε το μέγεθος του δείγματος και τη μέθοδο και να αποδέχεστε ότι μια μονάδα που αποτυγχάνει στον τομέα είναι ένα σπάνιο αποτέλεσμα μιας παρτίδας που πέρασε, και όχι μια αντίφαση του συστήματος ποιότητας.
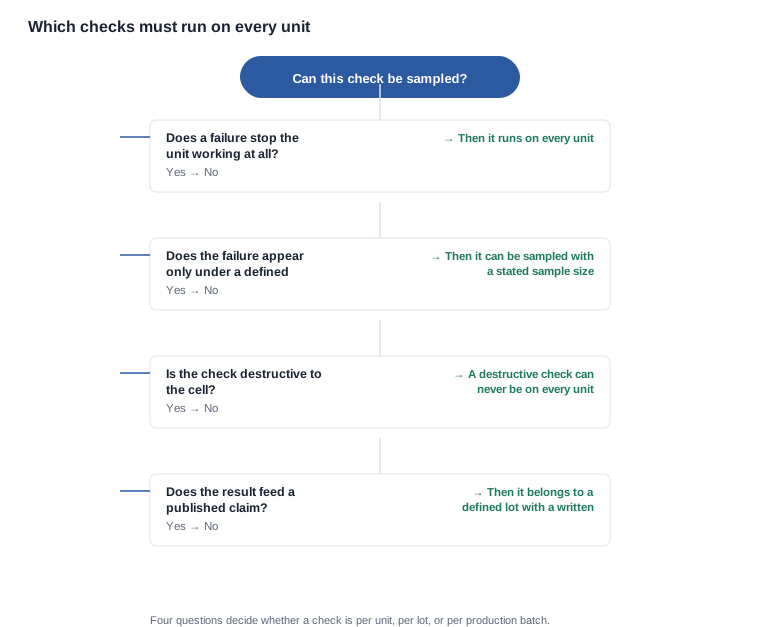
Ορισμένοι έλεγχοι δεν είναι δυνατόν να υποστούν δειγματοληψία. Ένας έλεγχος του οποίου η αποτυχία εμποδίζει τη λειτουργία της μονάδας πρέπει να εκτελείται σε κάθε μονάδα, επειδή δεν υπάρχει δεύτερη ευκαιρία εντοπισμού. Ένας έλεγχος που καταστρέφει το στοιχείο δεν μπορεί ποτέ να εκτελείται σε κάθε μονάδα και πρέπει να αποτελεί έλεγχο δείγματος σε αντιπροσωπευτικό στοιχείο, όχι σε μονάδα παραγωγής. Και ένας έλεγχος το αποτέλεσμα του οποίου στηρίζει μια δημόσια διακήρυξη πρέπει να ανήκει σε μια καθορισμένη παρτίδα με γραπτή μέθοδο, επειδή η διακήρυξη αφορά τον πληθυσμό.
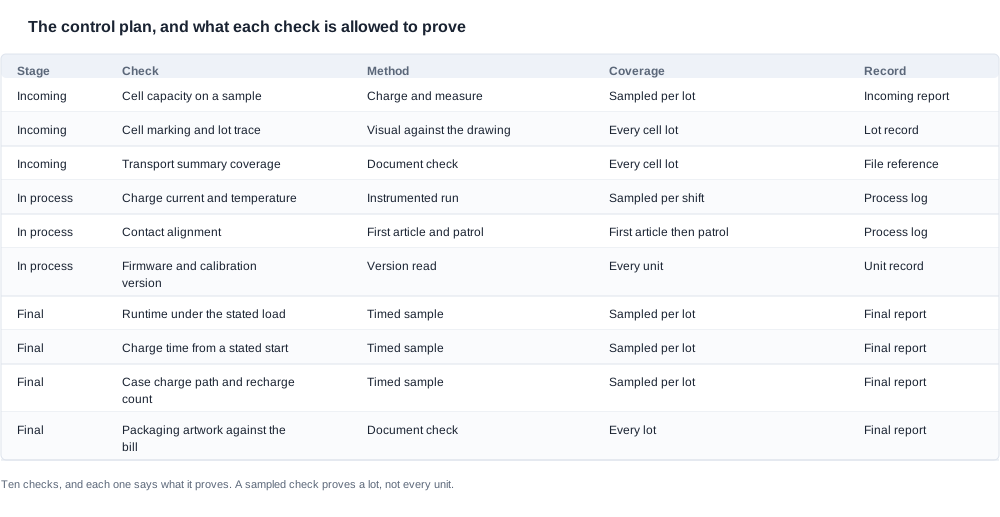
Το διάγραμμα αποφάσεων παρακάτω είναι η συνοπτική έκδοση αυτού του συνόλου κανόνων και είναι αυτό που πρέπει να ζητήσετε από ένα εργοστάσιο να επιβεβαιώσει: για κάθε έλεγχο στο σχέδιο ελέγχου, εάν εκτελείται ανά μονάδα, ανά παρτίδα ή ανά παρτίδα παραγωγής.
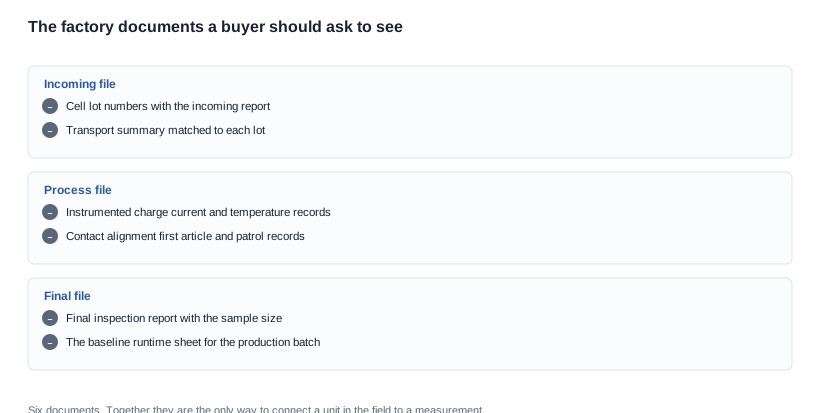
Τα αρχεία είναι εκεί που βρίσκεται η αξία. Έξι έγγραφα συνδέουν μια μονάδα στον τομέα με μια μέτρηση: την έκθεση παραλαβής με τους αριθμούς παρτίδας, την περίληψη μεταφοράς που αντιστοιχίζεται σε κάθε παρτίδα, τα αρχεία οργάνων μέτρησης για το ρεύμα φόρτισης και τη θερμοκρασία, τα αρχεία ευθυγράμμισης επαφών της πρώτης μονάδας και των περιοδικών ελέγχων, την έκθεση τελικού ελέγχου με το μέγεθος του δείγματος και το φύλλο βασικής διάρκειας λειτουργίας για την παρτίδα παραγωγής. Ένα εργοστάσιο που διατηρεί και τα έξι μπορεί να απαντήσει σε μια ερώτηση για μια μονάδα εννέα μήνες μετά την αποστολή της. Ένα εργοστάσιο που διατηρεί ένα ή δύο μπορεί να απαντήσει μόνο σε ερωτήσεις για μια μονάδα στη γραμμή παραγωγής.
Το σχέδιο ελέγχου που μπορεί να ζητήσει να δει ο αγοραστής και τα αρχεία που πρέπει να παράγει
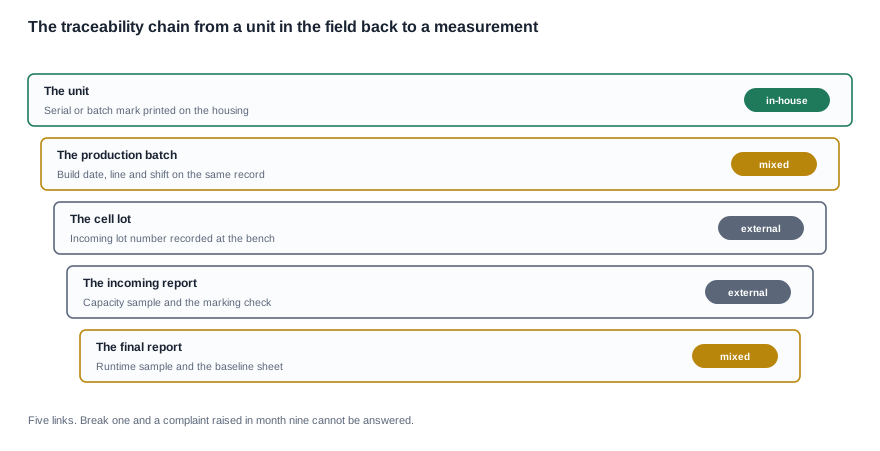
Η αλυσίδα ιχνηλασιμότητας παραπάνω αποτελεί τη ραχοκοκαλιά του συστήματος και ο αγοραστής είναι συνήθως το μοναδικό μέρος που μπορεί να επιμένει ότι υπάρχει, επειδή το εργοστάσιο βλέπει ένα αίτημα για αρχεία ως διοκητικό αίτημα, ενώ ο αγοραστής το βλέπει ως τη διαφορά ανάμεσα σε μια θεμειωμένη θέση για την εγγύηση και σε μια απεριόριστη.
Η αλυσίδα έχει πέντε συνδέσεις. Η μονάδα φέρει έναν σειριακό αριθμό ή σήμα παρτίδας. Το αρχείο παραγωγής συνδέει τη μονάδα με ημερομηνία κατασκευής, γραμμή και βάρδια. Η παρτίδα στοιχείων συνδέει την κατασκευή με την παρτίδα παραλαβής. Η έκθεση παραλαβής συνδέει την παρτίδα με ένα δείγμα χωρητικότητας και έναν έλεγχο σήμανσης. Η τελική έκθεση συνδέει την παρτίδα παραγωγής με ένα δείγμα διάρκειας λειτουργίας και ένα βασικό φύλλο καταγραφής. Αν σπάσει οποιαδήποτε από αυτές, μια παράπονα που υποβάλλεται τον ένατο μήνα δεν μπορεί να ανιχνευθεί έως μια μέτρηση και η μόνη απομένουσα αντιμετώπιση είναι μια αντικατάσταση καλής θέλησης.
Τρία στοιχεία αυτής της αλυσίδας αξίζει να ονομαστούν, επειδή είναι αυτά που ο αγοραστής πρέπει να ελέγξει ειδικά. Ο κανόνας διαχωρισμού παρτίδων, επειδή οι μεικτές παρτίδες αποτελούν τη συχνότερη αιτία παράπονων για παρτίδα. Το αρχείο βάρδιας και γραμμής, επειδή είναι αυτό που καθιστά μια ομάδα παράπονων αποδιδόμενη, αντί απλώς ανεπιβεβαίωτη. Και το βασικό φύλλο καταγραφής, επειδή χωρίς αυτό η σύγκριση δεν έχει σημείο αναφοράς.
Υπάρχει ένα κενό στις προδιαγραφές αυτής της αλυσίδας που πρέπει να γνωρίζουν οι αγοραστές, και αυτό το κενό υπάρχει τόσο στον δικό μας κατάλογο όσο και αλλού. Ο κατάλογός μας δημοσιεύει την έκδοση Bluetooth για δεκατέσσερα από τα 28 μοντέλα, τις διαμορφώσεις των στοιχείων, τους χρόνους φόρτισης, τα εύρη χρόνου λειτουργίας και τις μεθόδους φόρτισης, και αναφέρει ότι δεν δημοσιεύεται η συνθήκη δοκιμής στην οποία βασίζεται οποιοσδήποτε χρόνος λειτουργίας. Δημοσιεύει το βάρος για ακριβώς ένα μοντέλο, τη μονάδα γυαλιών MT6 στα 158 g, το οποίο περιλαμβάνει τη μπαταρία 265 mAh και την κάμερα, αλλά δεν περιλαμβάνει το πτυσσόμενο φορτιστικό βαγαζάκι, και το βάρος του βαγαζακιού δεν δημοσιεύεται επίσης. Κανένα άλλο μοντέλο της σειράς δεν δημοσιεύει βάρος, και για κανένα μοντέλο δεν δημοσιεύεται το βάρος του πλαισίου.
Η συνέπεια για ένα πρόγραμμα ελέγχου είναι συγκεκριμένη. Ένας έλεγχος μπορεί να γίνει μόνο σε σύγκριση με μια προδιαγραφή, οπότε οποιοσδήποτε έλεγχος βάρους, χωρητικότητας ή χρόνου λειτουργίας δεν έχει κάτι με το οποίο να συγκριθεί, εκτός αν ο αγοραστής παρέχει την προδιαγραφή. Δεν είναι δυνατόν να ζητηθεί από το εργοστάσιο να επαληθεύσει ανοχή σε μια τιμή που κανείς δεν έχει δημοσιεύσει, και ο αγοραστής δεν πρέπει να αναμένει θετικό αποτέλεσμα σε κάτι τέτοιο.
Κριτήρια αποδοχής, διάθεση εκτός ανοχής και δικαιώματα επιθεώρησης του αγοραστή
Ένα κριτήριο αποδοχής χωρίς διάθεση αποτελεί μισή προδιαγραφή, και εδώ είναι που σταματούν τα περισσότερα προγράμματα ελέγχου. Όταν μια παρτίδα αποτυγχάνει, πρέπει να γίνει κάτι συγκεκριμένο, και αυτό πρέπει να ονομαστεί εκ των προτέρων και όχι να διαπραγματεύεται αργότερα. Οι διαθέσιμες ενέργειες είναι η επανεπεξεργασία, η υποβάθμιση σε διαφορετική βαθμίδα ή διαμόρφωση, η χρήση στην παραγωγή με καταγεγραμμένη παραχώρηση, η απομόνωση και η επιστροφή. Καθεμία έχει διαφορετική εμπορική συνέπεια, και η απόφαση είναι εμπορική, όχι ποιοτική, γι’ αυτό ακριβώς ανήκει στη συμφωνία και όχι στην εσωτερική διαδικασία του εργοστασίου.
Οι ρήτρες που πρέπει να απαιτεί ο αγοραστής είναι, λοιπόν, συγκεκριμένες και όχι γενικές. Ένας ορισμός του τι αποτελεί παρτίδα, ώστε το δείγμα και το όριο αποδοχής να σημαίνουν το ίδιο πράγμα για αμφότερα τα μέρη. Τα κριτήρια αποδοχής για κάθε έλεγχο που αφορά τη μπαταρία, με τη μέθοδο μέτρησης και το μέγεθος δείγματος σε γραπτή μορφή. Μια ρήτρα που απαιτεί ειδοποίηση πριν από οποιαδήποτε αλλαγή στοιχείου, διάταξης προστασίας, κυκλώματος φόρτισης ή βαθμονόμησης, καθώς κάθε μία από αυτές ακυρώνει τη διαμόρφωση για την οποία γράφτηκαν τα κριτήρια. Μια περίοδος διατήρησης αρχείων αρκετά μεγάλη ώστε να καλύπτει την εγγύηση, η οποία αποτελεί χρονική διάρκεια και όχι υπόσχεση. Και ένα δικαίωμα επιθεώρησης, που είναι ο μόνος μηχανισμός με τον οποίο μπορούν να επαληθευτούν ολόκληρες οι υπόλοιπες ρήτρες.
Καμία από αυτές τις απαιτήσεις δεν απαιτεί εμπιστευτικές πληροφορίες του προμηθευτή. Απαιτεί τα έξι έγγραφα που παρατίθενται παραπάνω, έναν ορισμό της παρτίδας και ειδοποίηση για αλλαγές. Ένας προμηθευτής που αρνείται όλα αυτά ενημερώνει ουσιαστικά τον αγοραστή ότι στη διαδικασία του δεν υπάρχει σύνδεση ανάμεσα σε μια μονάδα που χρησιμοποιείται στο πεδίο και σε μια μέτρηση, και αυτό είναι πληροφορία που χρειάζεται ο αγοραστής πριν από την έκδοση εντολής αγοράς, όχι μετά από αξίωση εγγύησης.
Η σύντομη απάντηση: δεν θα δημοσιεύσουμε αριθμό χρόνου λειτουργίας για συνθήκη που δεν έχουμε μετρήσει, ούτε θα παρουσιάσουμε μια τιμή για χρήση με ανάμεικτες λειτουργίες σαν να ήταν τιμή για συνεχή χρήση, επειδή αυτή η συγκεκριμένη υποκατάσταση είναι αυτή που καθιστά αναξιόπιστο έναν δημοσιευμένο αριθμό. Δημοσιεύουμε όσα αναφέρει ο κατάλογος και λέμε καθαρά ότι η συνθήκη δοκιμής για κάθε χρόνο λειτουργίας δεν δημοσιεύεται. Δεν δημοσιεύουμε τα αποτελέσματα της εισερχόμενης επιθεώρησης, τα αρχεία της διαδικασίας μας, τα δεδομένα της τελικής επιθεώρησης, τα ποσοστά ελαττωμάτων, τις αποδόσεις μας ή την παραγωγική μας δυναμικότητα, επειδή η εταιρεία δεν μας έχει επιβεβαιώσει στοιχεία και δεν θα τα εκτιμήσουμε βάσει τυπικών τιμών. Εάν ένας προμηθευτής αναφέρει χρόνο λειτουργίας χωρίς συνθήκη, αυτή είναι η ερώτηση που πρέπει να θέσετε.
Αυτό που θα κάνουμε είναι να λάβουμε υπόψη έναν καθορισμένο φόρτο εργασίας, ένα καθορισμένο περιβάλλον και ένα καθορισμένο μέγεθος δείγματος και να σας ενημερώσουμε ποιες δημοσιευμένες γραμμές ισχύουν για αυτό το πρωτόκολλο, τι θα έπρεπε να ελέγχει το πρόγραμμα ελέγχου του εργοστασίου για να παράγει συγκρίσιμο αριθμό και πού θα χρειαζόταν γραπτή επιβεβαίωση από την εταιρεία για τις ανοιχτές γραμμές της τεκμηρίωσής μας. Μια δοκιμή που εκτελεί ο αγοραστής σύμφωνα με σταθερό πρωτόκολλο σε δείγμα από την πραγματική παρτίδα παραγωγής αξίζει περισσότερο από την τιμή του καταλόγου, επειδή αποτελεί μέτρηση των μονάδων σας υπό τις δικές σας συνθήκες, και αξίζει περισσότερο από την τιμή του καταλόγου ακόμη και όταν είναι λιγότερο ευφαντική. Καταγράψτε το πρωτόκολλο, αλλιώς το αποτέλεσμα δεν είναι συγκρίσιμο με τίποτα.
Οι δημοσιευμένες γραμμές βρίσκονται στη διάρκεια μπαταρίας και την ισχύ, οι γραμμές που παραλείπει το δελτίο προδιαγραφών βρίσκονται στο τι παραλείπει το δελτίο προδιαγραφών σχετικά με τον χρόνο λειτουργίας, οι αποφάσεις φόρτισης πίσω από τους ελέγχους κατά τη διάρκεια της διαδικασίας βρίσκονται στις λύσεις φόρτισης, και το εύρος στο οποίο εφαρμόζεται το πρόγραμμα ελέγχου βρίσκεται στα γυαλιά AI με κάμερα.
Σχετικό υλικό
- Διάρκεια μπαταρίας και ισχύς
- Τι παραλείπει το φύλλο τεχνικών χαρακτηριστικών σχετικά με τη διάρκεια λειτουργίας
- Λύσεις φόρτισης και διεπαφές
- Σειρά γυαλιών AI με κάμερα
Πείτε μας το προφίλ χρήσης των χρηστών σας και θα σας ενημερώσουμε ποιες συνθήκες πρέπει να εξασφαλιστούν πριν από τη σύγκριση οποιωνδήποτε στοιχείων για τη διάρκεια λειτουργίας.


