
O controle de qualidade da bateria dos óculos inteligentes falha de forma específica e previsível: a unidade passa em todos os testes no laboratório, mas o cliente ainda registra uma reclamação. O motivo é que o tempo de uso publicado descreve uma condição, e a condição na qual o cliente utiliza o produto não é aquela em que ele foi medido. Um plano de testes que herda uma especificação indefinida gera um resultado aprovado e uma reclamação não resolvida, enquanto o registro de qualidade da fábrica documenta que a unidade estava funcionando corretamente.
Por isso, o controle de qualidade da bateria é primeiro uma questão de definição de especificação e depois uma questão de testes, e a ordem entre as duas importa mais do que a sofisticação de qualquer uma delas. Defina primeiro as condições, e o plano de testes poderá ser elaborado. Se essa etapa for ignorada, o plano de testes medirá o que for mais conveniente, e o cliente encontrará a lacuna.
Os tempos de uso que publicamos nesta faixa variam aproximadamente de seis a oito horas na categoria com áudio, de cinco a oito horas nos modelos com câmera que publicam um valor, de aproximadamente sete horas no modelo básico com condução óssea e de aproximadamente vinte horas nos modelos infantis. Nenhum deles é apresentado com uma condição de teste. Por isso, a questão do controle de qualidade precisa ser respondida como uma questão de protocolo, e não como uma questão de aprovação ou reprovação. O papel do comprador é definir as condições que a fábrica irá utilizar como referência para as medições.
Autonomia da bateria dos óculos inteligentes: onde está o controle e o que cada etapa detecta
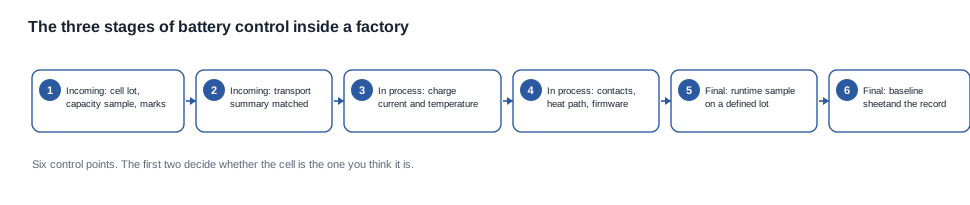
O controle de qualidade da bateria nesta categoria abrange três etapas, e cada uma delas detecta uma classe diferente de defeito. O erro de planejamento mais comum é colocar tudo na última etapa, quando a unidade já está concluída e todos os defeitos são caros.
A inspeção de recebimento ocorre antes de a célula entrar no produto e é a única etapa capaz de detectar uma célula incorreta. Uma célula de um lote não previsto, uma célula com especificação inferior à definida, uma célula cuja marcação não corresponde ao desenho e uma célula sem documentação de transporte que a comprove são falhas detectáveis nessa etapa e invisíveis após a montagem. Nada posterior à inspeção de recebimento pode detectar uma substituição, pois, quando a unidade é montada, uma célula substituída tem exatamente a mesma aparência da especificada.
O controle durante o processo ocorre na linha de produção e é a etapa que detecta os defeitos de montagem. Um circuito de carregamento que consome energia demais, um contato desalinhado, um caminho térmico sem contato, uma calibração aplicada à versão incorreta do firmware, uma solda que não fixou. Esses são os defeitos que passam em uma inspeção visual e falham em campo.
A inspeção final ocorre nas unidades concluídas e é a etapa que produz as evidências que o comprador e a equipe de pós-venda realmente utilizarão. Uma medição de tempo de uso em um lote definido, um tempo de carregamento medido a partir de um estado inicial especificado, uma contagem de recargas na caixa, uma verificação do indicador e uma conferência da embalagem com a lista de materiais. É aqui que a folha de referência é criada, e esse é o único documento que permite responder a uma reclamação feita um ano depois.
A quarta etapa não ocorre dentro da fábrica, e os programas que a ignoram costumam ser os únicos cujos dados de reclamações são anedóticos. As informações obtidas em campo, coletadas por meio de uma pergunta estruturada no momento do contato com o suporte, constituem a única fonte de dados sobre o uso real. Sem elas, a faixa publicada permanece sem validação frente à realidade, e o registro de qualidade da fábrica é apenas um documento interno que ninguém de fora chega a consultar.
A regra de sequenciamento a seguir merece ser destacada porque é contraintuitiva em uma negociação de compra. Um comprador que solicita mais inspeções a uma fábrica está requesting mais amostragem, o que tem custo. Um comprador que solicita a uma fábrica um conjunto definido de condições para as medições está requesting uma especificação, o que resulta em um documento. A segunda solicitação é mais barata, mais útil e, na prática, a única que altera a taxa de defeitos.
Inspeção de recebimento: o lote de células, o circuito de proteção e a cadeia de rastreabilidade
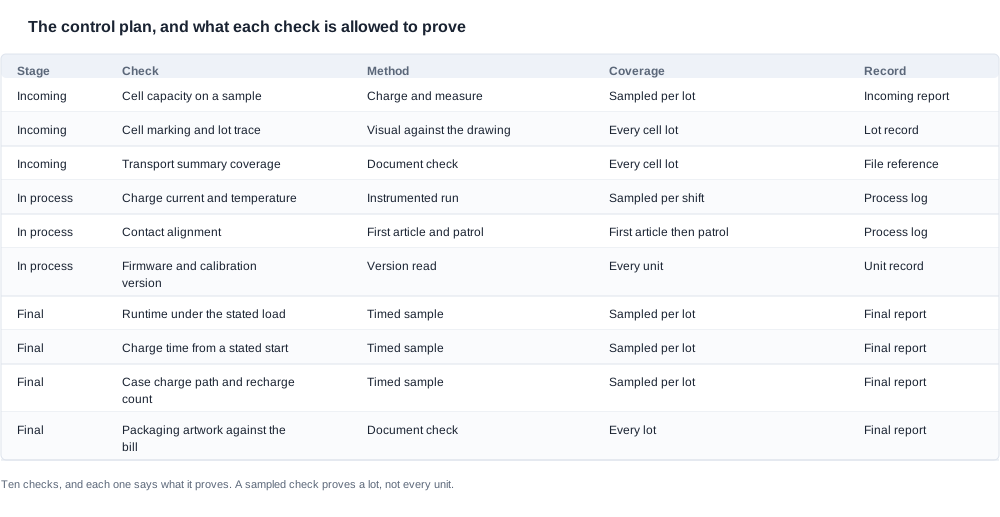
A célula é o único componente do produto em que a substituição por um subfornecedor é invisível na unidade final e só se manifesta no tempo de uso. Isso torna a inspeção de recebimento a etapa que carrega todo o risco da bateria e também a que mais facilmente fica insuficientemente especificada, porque as verificações parecem procedures e suas consequências não são.
Quatro verificações cobrem esse risco, e cada uma precisa indicar um objeto.
A identidade do lote. O número do lote de células deve ser registrado para cada unidade que o utiliza, porque o lote é a unidade de risco. Aqui, lote significa um lote específico de células de um fabricante específico, e um produto montado em julho com um lote de células de março não forma uma população homogênea. Esta é a informação de rastreabilidade mais útil da categoria e também a que mais frequentemente está ausente.
A amostra de capacidade. Uma amostra carregada e medida do lote recebido, comparada com a especificação nominal. A verificação é uma inspeção por variável, e não por atributo, porque a capacidade é uma grandeza medida com tolerância, e não um resultado de aprovação ou reprovação. Commercialmente, o que importa é a regra de aceitação, e uma regra que apenas diz "dentro da especificação", sem indicar um número, não constitui uma regra de aceitação.
A marcação e o desenho. Uma verificação visual para confirmar se a marcação da célula, sua polaridade e suas dimensões correspondem ao desenho, registrada por lote. É esta verificação que detecta o erro mais comum na seleção de células: a substituição por uma célula eletricamente similar, mas que não é a mesma peça.
A documentação de transporte. Uma verificação documental que confirma se o resumo do teste de transporte arquivado abrange o lote que está sendo recebido, com correspondência pelo número da peça. É esta verificação que vincula a inspeção de recebimento ao arquivo de conformidade e que torna visível a substituição de uma célula na bancada de testes, e não no porto.
O circuito de proteção é o quinto item e é o que mais frequentemente deixa de ser documentado. A configuração, os limites de corrente e o comportamento de corte determinam o modo de falha de uma célula que é levada além da sua faixa deoperation, e nenhum deles é publicado para qualquer modelo da nossa linha. Um comprador que queira incluir uma cláusula sensata sobre modos de falha no contrato precisa dessa descrição, e um fornecedor que não consegue fornecê-la está revelando ao comprador algo sobre a profundidade da sua própria engenharia.
Controle durante o processo: os pontos em que uma falha da bateria se torna invisível nas etapas seguintes
O controle durante o processo é o momento em que uma célula boa se transforma em um produto defeituoso. Sua característica definidora é que as falhas que produz são invisíveis a uma inspeção final que não sabe que deve procurá-las.
O caminho de carga. Corrente de carga, tempo de carga a partir de um ponto de partida definido e elevação da temperatura durante a carga. Um circuito de carga que funciona, mas aquece, é uma falha que aparece em campo como uma unidade morna à mão e não é detectada de forma alguma por um teste de autonomia. Os tempos de carga publicados nesta linha servem como referência: duas horas ou menos na maioria dos modelos e aproximadamente uma hora para o D17 e o ZH12, sem que nenhum deles indique o ponto de partida nem a saída da fonte. Um plano de controle que verifica o tempo de carga sem fixar o ponto de partida e a fonte está verificando uma grandeza indefinida.
O alinhamento dos contatos. Em uma base magnética, a geometria dos contatos é uma pilha de tolerâncias, e a verificação consiste em uma inspeção do primeiro artigo, seguida de inspeções periódicas. É aqui que normalmente se origina uma falha relacionada à carcaça, porque a carcaça acrescenta um segundo conjunto de contatos, com seu próprio alinhamento e sua própria pilha de tolerâncias.
O caminho térmico. Se o calor do circuito de carga está sendo realmente conduzido para fora. Uma interface térmica posicionada incorretamente produz uma unidade que carrega corretamente na bancada e se comporta de forma diferente em um ambiente quente. Essa é uma falha dependente das condições e, portanto, invisível a um teste de fábrica à temperatura ambiente.
O firmware e a versão de calibração. A versão que controla o medidor de carga e o encerramento da carga deve ser a versão especificada, lida na unidade, e não presumida com base no lote. A mistura de firmwares é um modo de falha recorrente e caro, porque produz duas populações de unidades com dois comportamentos diferentes e sem nenhuma diferença visível entre elas.
A conexão com a célula. A solda entre a célula e a placa, além da própria configuração de proteção da célula. É esta verificação que detecta uma falha de soldagem ou de conexão, e é o ponto em que um defeito da célula se torna permanentemente um defeito do produto, e não mais um componente que ainda pode ser substituído.
O padrão nos cinco itens é o mesmo. Cada falha é invisível a um teste final de autonomia, porque esse teste mede o resultado da falha, e não a falha em si. A única defesa é ter uma verificação durante o processo direcionada a cada uma delas e registrar os critérios de aceitação dessas verificações no plano de controle, em vez de deixá-los a critério da própria fábrica.
Inspeção final e a lógica de amostragem por trás de um teste de autonomia
A etapa final é onde o comprador obtém suas evidências, e é também onde a lógica de amostragem precisa estar correta, pois um teste de autonomia em uma amostra é a verificação mais cara do plano e a que mais frequentemente é mal compreendida.
Muitas coisas precisam ser definidas antes que uma amostra signifique alguma coisa. Um lote nesse contexto é um lote de células somado a uma janela de produção, não uma janela de produção isoladamente nem um lote de células isoladamente. O motivo é simples: as duas variáveis que determinam o resultado — qual célula e quando ela foi produzida — são justamente as duas variáveis que uma amostra deve representar. Uma amostra coletada de três lotes de células diferentes ao longo de duas semanas de produção não é uma amostra da população, é uma amostra da variabilidade, e o resultado não pode ser atribuído a nada.
Um teste de autonomia amostrado limita o risco; ele não garante o lote. Essa é a distinção que os compradores mais frequentemente entendem errado quando um fornecedor oferece um nível de aceitação. Um nível de aceitação é um limite para o lote, não a declaração de que todas as unidades do lote o atendem, e um lote aprovado tem uma probabilidade residual de conter unidades que não o atendem. A forma correta de utilizá-lo é definir o limite, informar o tamanho da amostra e o método, e aceitar que uma unidade que falha em campo é um resultado raro de um lote aprovado, e não uma contradição do sistema de qualidade.
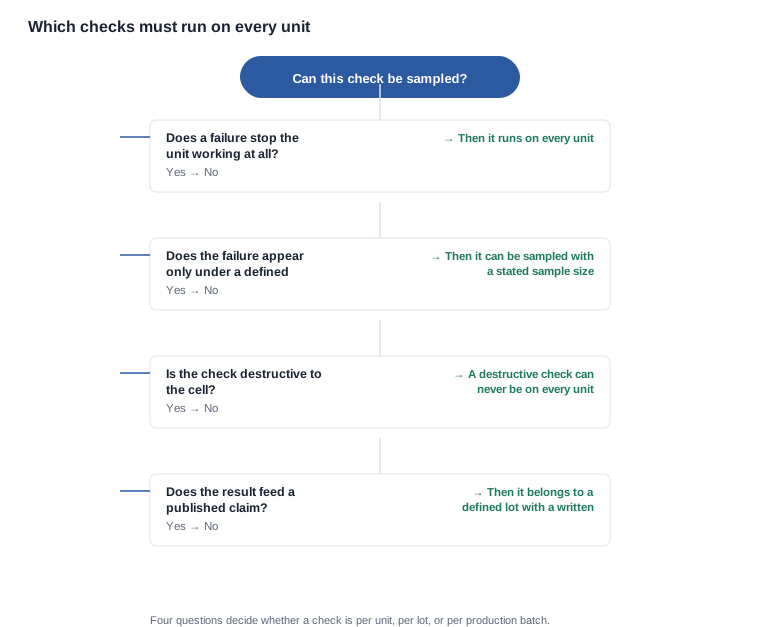
Algumas verificações não podem ser amostradas. Uma verificação cuja falha impede o funcionamento da unidade precisa ser realizada em todas as unidades, porque não há uma segunda chance de identificá-la. Uma verificação destrutiva para a célula jamais pode ser realizada em todas as unidades, e precisa ser uma verificação por amostra em uma célula representativa, e não em uma unidade de produção. E uma verificação cujo resultado sustenta uma declaração publicada precisa pertencer a um lote definido e seguir um método documentado, porque a declaração se refere à população.
O fluxograma de decisão abaixo é a versão compacta desse conjunto de regras, e é aquilo que se deve pedir à fábrica para confirmar: para cada verificação do plano de controle, se ela é realizada por unidade, por lote ou por lote de produção.
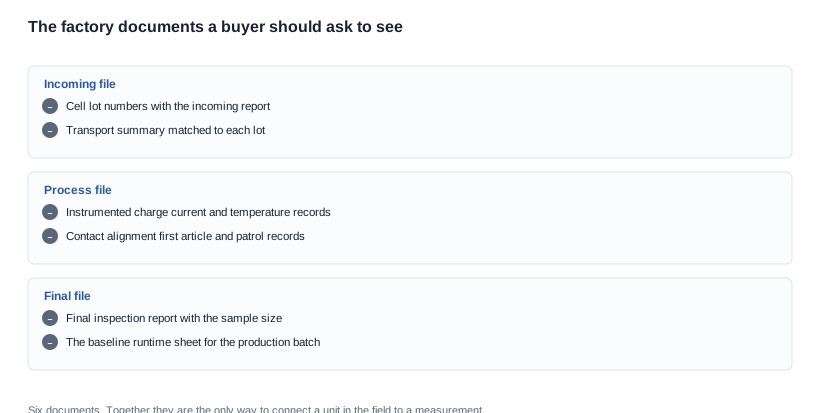
Os registros são onde está o valor. Seis documentos conectam uma unidade em campo a uma medição: o relatório de recebimento com seus números de lote, o resumo de transporte correspondente a cada lote, os registros instrumentados de corrente de carga e temperatura, os registros de primeira peça e de inspeção de contato, o relatório de inspeção final com seu tamanho de amostra e a ficha de autonomia de referência do lote de produção. Uma fábrica que mantém todos os seis documentos pode responder a uma pergunta sobre uma unidade nove meses após a expedição. Uma fábrica que mantém apenas um ou dois só pode responder a perguntas sobre uma unidade na linha de produção.
O plano de controle que um comprador pode solicitar para ver e os registros que ele deve produzir
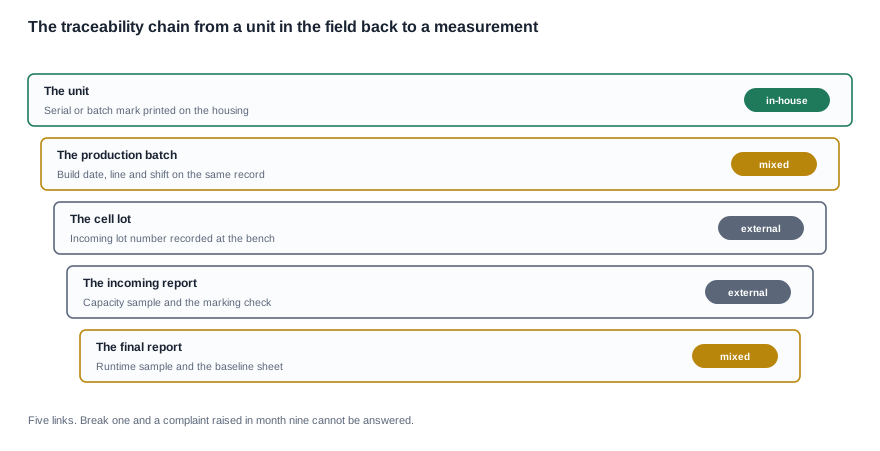
A cadeia de rastreabilidade acima é a espinha dorsal do sistema, e o comprador costuma ser a única parte capaz de insistir que ela exista, porque a fábrica interpreta um pedido de registros como uma solicitação administrativa, enquanto o comprador percebe a diferença entre uma posição de garantia defensável e uma sem limites.
A cadeia tem cinco elos. A unidade carrega uma marca de série ou de lote. O registro de produção vincula essa unidade a uma data de fabricação, uma linha e um turno. O lote de células vincula a fabricação ao lote de recebimento. O relatório de recebimento vincula o lote a uma amostra de capacidade e a uma verificação de marcação. O relatório final vincula o lote de produção a uma amostra de autonomia e a uma ficha de referência. Se qualquer um desses elos for rompido, uma reclamação registrada no ninth mês não poderá ser rastreada até uma medição, e a única resposta restante será uma substituição por cortesia.
Três elementos dessa cadeia merecem ser destacados porque são os que o comprador deve verificar especificamente. A regra de segregação de lotes, pois lotes misturados são a causa comum de uma reclamação em lote. O registro de turno e linha, porque é ele que torna um agrupamento de reclamações atribuível, em vez de anedótico. E a ficha de referência, porque, sem ela, a comparação não tem um ponto de referência.
Há uma lacuna de especificação nesta cadeia que os compradores devem conhecer, e essa lacuna existe em nosso próprio catálogo tanto quanto em qualquer outro. Nosso catálogo publica a versão Bluetooth de 14 dos 28 modelos, as configurações das células, os tempos de carregamento, as faixas de autonomia e os métodos de carregamento, além de informar que a condição de teste por trás de qualquer autonomia não é publicada. Publica o peso de exatamente um modelo, a unidade dos óculos MT6, com 158 g, incluindo a bateria de 265 mAh e a câmera, mas excluindo o estojo de carregamento dobrável; o peso do estojo também não é publicado. Nenhum outro modelo da linha publica um peso, e o peso da armação não é publicado para nenhum modelo.
A consequência para um plano de controle é específica. Uma verificação só pode ser comparada com uma especificação; portanto, qualquer verificação de peso, capacidade ou autonomia não tem com o que ser comparada, a menos que o comprador forneça a especificação. Não se pode pedir à fábrica que verifique uma tolerância para um valor que ninguém publicou, e o comprador não deve esperar aprovação nessa situação.
Critérios de aceitação, destinação de produtos fora da tolerância e direitos de auditoria do comprador
Um critério de aceitação sem uma destinação equivale a apenas metade de uma especificação, e é aqui que a maioria dos planos de controle para. Quando um lote falha, é preciso fazer alguma coisa com ele, e essa providência precisa ser definida antes de acontecer, e não negociada depois. As destinações disponíveis são retrabalho, reclassificação para outra qualidade ou configuração, uso como produção com uma concessão registrada, quarentena e devolução. Cada uma delas tem uma consequência comercial diferente, e a decisão é comercial, não de qualidade, exatamente por isso que deve estar no acordo, e não no procedimento interno da fábrica.
Por isso, as cláusulas que o comprador deve exigir são específicas, e não gerais. Uma definição do que é um lote, para que a amostra e o limiar de aceitação signifiquem a mesma coisa para as duas partes. Os critérios de aceitação de cada verificação que envolve a bateria, com o método de medição e o tamanho da amostra registrados por escrito. Uma cláusula que exija aviso prévio a qualquer troca de célula, arranjo de proteção, circuito de carregamento ou calibração, pois cada uma dessas alterações invalida a configuração para a qual os critérios foram redigidos. Um prazo de retenção de registros suficiente para cobrir a garantia, que é um período, e não uma promessa. E um direito de auditoria, que é o único mecanismo pelo qual todas as demais cláusulas podem ser verificadas.
Nada disso exige informações confidenciais do fornecedor. Exige os seis documentos listados acima, uma definição de lote e avisos sobre mudanças. Um fornecedor que recusa tudo isso está dizendo ao comprador que a relação entre uma unidade em campo e uma medição não existe em seu processo, e essa é uma informação de que o comprador precisa antes de emitir uma ordem de compra, e não depois de uma reivindicação de garantia.
A resposta curta: não publicaremos um valor de autonomia para uma condição que não medimos, e não apresentaremos um valor de uso misto como se fosse de uso contínuo, porque essa substituição específica é justamente o que torna um número publicado pouco confiável. Publicamos o que o catálogo informa e dizemos claramente que a condição de teste por trás de cada autonomia não é publicada. Não publicamos os resultados de nossa inspeção de recebimento, nossos registros de processo, nossos dados de inspeção final, nossas taxas de defeitos, nossos níveis de aprovação nem nossa capacidade de produção, porque a empresa não os confirmou conosco e não os estimaremos com base em valores típicos. Se um fornecedor citar uma autonomia sem indicar a condição, essa é a pergunta a ser devolvida.
O que faremos é considerar uma carga de trabalho definida, um ambiente definido e um tamanho de amostra definido, e informar quais linhas publicadas se aplicam a esse protocolo, o que o plano de controle de uma fábrica precisaria verificar para produzir um número comparável e onde as linhas em aberto de nossa documentação precisariam de uma confirmação por escrito da empresa. Um teste realizado pelo comprador, com um protocolo fixo e em uma amostra do lote de produção real, vale mais do que o número do catálogo, porque é uma medição de suas unidades nas suas condições, e vale mais do que o número do catálogo, mesmo quando é menos favorável. Registre o protocolo, ou o resultado não será comparável com nada.
As linhas publicadas estão em autonomia da bateria e energia; as linhas que a ficha técnica omite estão em o que a ficha técnica omite sobre autonomia; as decisões de carregamento por trás das verificações durante o processo estão em soluções de carregamento; e a linha à qual o plano de controle se aplica está em Óculos com câmera de IA.
Leituras relacionadas
- Autonomia da bateria e energia
- O que a folha de especificações omite sobre o tempo de uso
- Soluções de carregamento e interfaces
- Linha de óculos com câmera de IA
Informe-nos o perfil de uso criado pelos seus usuários e indicaremos quais condições precisam ser corrigidas antes que qualquer tempo de uso possa ser comparável.


