
=testはベンチ上ですべて�す̛ final customer still complains.定義されていない仕様を引き継いだテスト計画は、合否判定は通す一方で、の不平は解決しません。
これが、バッテリー品質管理がテストの問題である前に仕様定義の問題であり、両者の順序がどちらの sophistication よりも重要である理由です。まず条件を定義すれば、テスト計画を作成できます。
スマートグラスのバッテリー寿命:管理が置かれる位置と、各工程で検出できる不具合
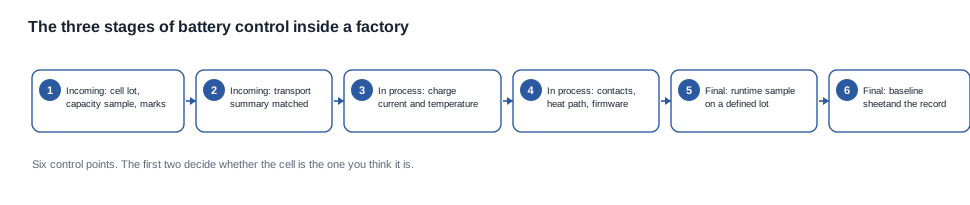
このカテゴリーのバッテリー品質管理は3つの工程に分かれ、それぞれ異なる種類の不具合を検出します。最も一般的な planning error は、すべての工程を最終工程に置くことです。最終工程ではユニットが完成済みで、すべての不具合対応が高額になります。
入荷検査は、セルが製品に入る前に実施されます。誤ったセルを検出できるのは、この工程だけです。意図しないロットのセル、指定より定格の低いセル、刻印が図面と一致しないセル、配送書類のないセルは、ここですべて検出でき、組立後には検出できません。入荷検査より後の工程では代替セルを検出できません。ユニットが組み立てられた時点には、代替セルは指定セルとまったく区別できないからです。
工程内管理は生産ライン上で実施され、組立不良を検出する工程です。消費電流が大きすぎる充電回路、位置ずれのある接点、接触していない熱経路、誤ったファームウェアバージョンに適用された校正、接合不良。
最終検査定義されたロットによる計時連続使用試験、明確な開始状態からの計時充電試験、ケース充電回数、表示灯の検査、部品表との包装照合。ベースラインシートが作成され、1年前のクレームに回答できる唯一の文書です。
以下に示す順序のルールは、購入交渉では直感に反するため、明確に を上げる価値があります。後者の方が費用対効果が高く、実際には不具合率を変えるのはこちらです。
入荷検査:セルロット、保護回路、トレーサビリティチェーン
セルは、製品内でサブサプライヤーによる代替が起きても完成ユニットでは見分けられず、連続使用時間才能に現れる唯一の部品です。
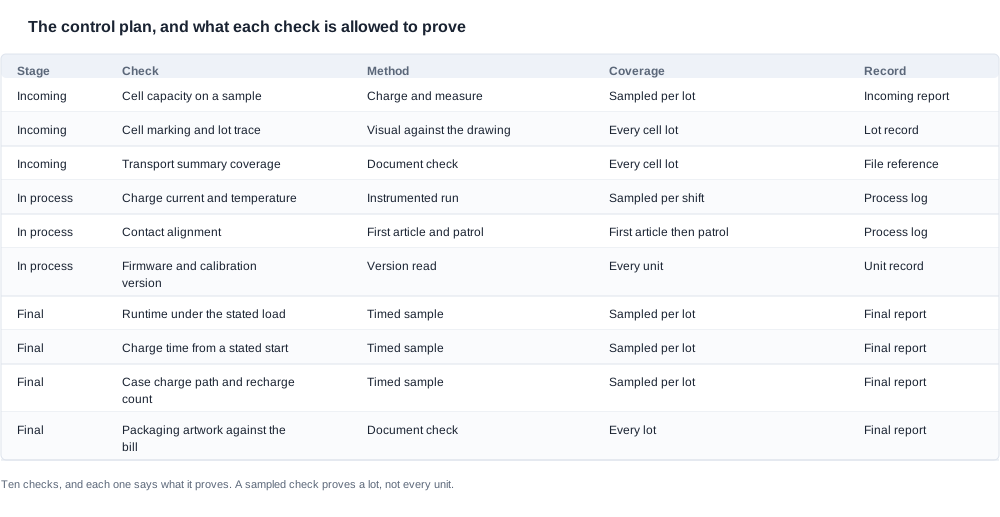
このリスクを担う検査は4つあり、それぞれ対象を明示する必要があります。
ロット識別。セルロットの番号は、それを使用するすべての製品に記録しなければなりません。ロットがリスクの単位だからです。ここでロットとは、特定のメーカーが生産した特定のセルバッチを指します。この分野で最も有用なトレーサビリティ情報であり 最も欠落している項目です。
容量のサンプル検査。入荷ロットの充電・測定済みサンプルを指定定格と比較します。容量は許容範囲のある測定値であり、合格・不合格の二択ではないため、この検査は計数値検査ではなく特性検査です。実務上重要なのは受け入れ基準ですが、数値を示さずに「仕様内」とだけ書かれた受け入れ基準では 受け入れ基準になりません。
刻印と図面。セルの刻印、極性、寸法が図面と一致することを、ロットごとに記録して目視確認します。最も一般的な誤使用である、特性は似ていても同一部品ではないセルの差し替えを検出する検査です。
輸送書類。保管中の輸送試験サマリーが、受入対象ロットを部品番号によって確認できる書類かを確認します。入荷検査をコンプライアンスファイルに紐づける検査であり、港ではなく検査工程でセルの差し替えを検知できる検査です。
保護回路は5番目の項目であり、記録されずに放置されることが最も多い項目です。回路構成、電流制限、遮断動作は、動作範囲外で使用されたセルの故障モードをすべて左右します。しかし -.Range 社では、いずれのモデルについてもCz 実際には公開されていません。契約書に適切な故障モード条項盛り込みたい買い手にはその説明が必要であり、提供できないサプライヤーは、自社のエンジニアリングの深さについて何かを伝えていることになります。
工程内管理:バッテリーの不具合が下流工程で見えなくなる地点
工程内管理とは、良好なセルから不良製品が生まれる 管理領域です。その本質的な特性は、原因となった不具合が、それを探すべきことを知らない最終検査では見えないことです。
充電経路。充電電流、規定の開始時点からの充電時間、充電中の溫度上昇を確認します。当社ラインナップで公開されている充電時間を基準とすると、D17とZH12を除くほぼすべてのモデルで2時間以下、D17とZH12で約1時間です。ただし、開始時点も電源の出力もいずれも示されていません。開始時点と電源を固定せずに充電時間を確認する管理計画は、定義されていない数量を確認していることになります。
接点の整合性。マグネット式ドックでは、接点形状は公差の積み上げであり、初品検査 followed by 巡回検査を行います。ケースに関係する不具合は通常ここから発生します。ケースを追加することで、それぞれの整合性と公差の積み上げを持つ第2の接点群が加わるためです。
熱経路。充電回路の熱が実際に排出されているかを確認します。熱 interface の位置ずれは、検査台では正しく充電される一方、溫暖な環境では異なる挙動を示す製品を生みます。
ファームウェアと較正バージョン。残量計と充電終了を制御するバージョンは、指定バージョンでなければなりません。バッチから推測するのではなく、実機から読み取って確認します。ファームウェアの混在は、挙動が異なり外見上は区別できない2つの製品群を生じさせるため、繰り返し発生し費用も大きい故障モードです。
セルとの接続。セルと基板の接合部、およびセル自体の保護構成を確認します。はんだ付けや接続の不具合を検出する検査であり、セル側の不具合が、交換可能な部品ではなく恒久的な製品不具合へる時点でもあります。
5項目に共通するパターンは同じです。動作時間試験は不具合そのものではなく、不具合の結果を測定するからです。
最終検査と動作時間試験 Sampling 背後的ロジック
最終段階は買い手がエビデンスを確認する段階であり、サンプリングロジックも正しく/な情况下に初めて意味を持ちます。サンプルに対する稼働テストは、計画中で最も費用が高いチェックであり、最も誤解されやすいチェックでもあります。
サンプルが意味を持つ前には define. この文脈での「ロット」は、セルロットと生産ウィンドウを組み合わせたものです。生産ウィンドウ単体でも、セルロット単体でもありません。理由は明確です。結果を左右する2つの変数、すなわちどのセルがいつ製造されたかこそ、サンプルが代表すべきものです。2週間の生産が終わった時点で、異なる3つのセルロットから採取したサンプルは母集団のサンプルではなく、変動のサンプルです。その結果を何のせいにもできません。
サンプリングによる稼働テストはリスクを限定するものであり、ロットの保証ではありません。受け入れレベルはロット全体の閾値であり、ロット内のすべての個体がその基準を満たすと#する聲明ではありません。合格したロットにも、基準を満たさない個体が含まれる確率がわずかに残っています。
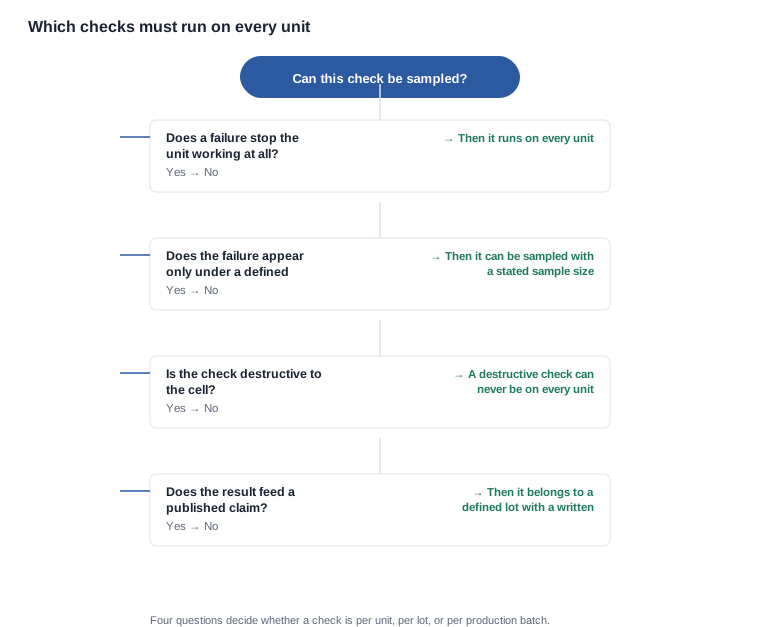
一部のチェックはサンプリングできません。 失敗すれば個体が動作しなくなるチェックは、全数に対して実施する必要があります。後から問題を発見する余地がないからです。セルを破壊するチェックは、すべての個体に対して行うことはできず、製造中の個体ではなく、代表的なセルに対するサンプルチェックでなければなりません。また、結果公開発表明に使用されるチェックは、その聲明が母集団について行われるものであるため、書化された方法を持つ、定義されたロットに属する必要があります。
以下の判断フローチャートは、このルールセットを簡潔にまとめたものです。
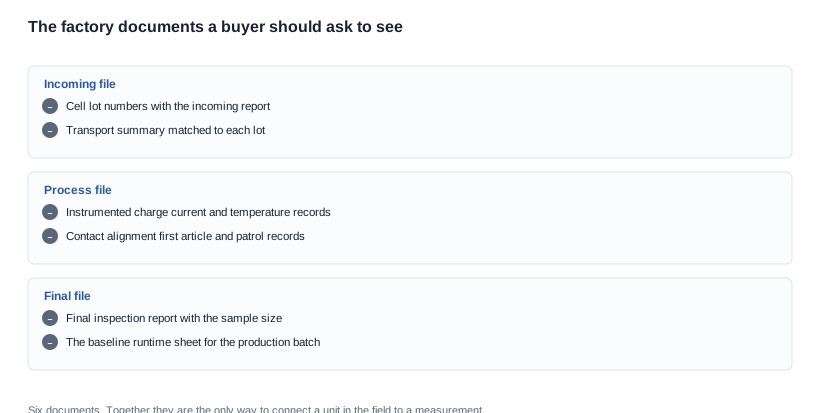
価値を生むのは記録です。ロット番号を含む入荷報告書、各ロットと照合された輸送.
買い手が確認できる統制計画と、それによって作成される記録
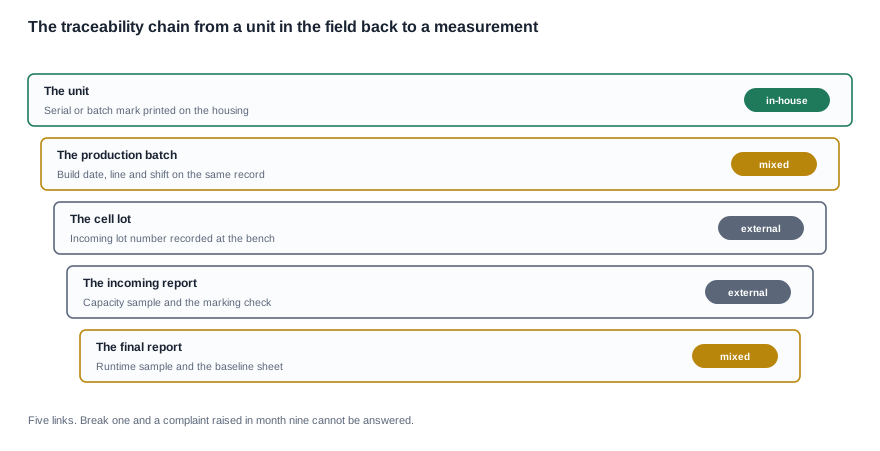
上記のトレーサビリティチェーンはシステムの中核です。
チェーンには5つの環があります。個体にはシリアル番号またはバッチマークが付きます。生産記録は、その個体を製造日、ライン、勤務帯に結びます。セルロットは、製造と入荷ロットを結びます。入荷報告書は、ロットを容量サンプルとマーキング検査に結びます。最終報告書は、生産バッチを稼働サンプルと基準表に結びます。いずれか1つでも切れると、9か月目に申し立てられた不具合を測定結果まで追跡できず、残る対応は goodwill交換のみとなります。
このチェーンの3つの要素は、一$:買い手が個別に確認すべきポイント.ロット分離ルールは、混載ロットがバッチの不具合の共通原因だからです。勤務帯とラインの記録は、不具合の集積を anecdotal ではなく。原因の帰属可能にするからです。
この工程には、購入者が把握しておくべき仕様上の欠落があります。当社カタログでは、28モデルのうち14モデルについてBluetoothのバージョン、セル構成、充電時間、動作時間の範囲、充電方法を公開しており、動作時間に関する試験条件は公開されていないと記載しています。重量を公開しているのは158 gのMT6メガネユニット1モデルのみで、この数値には265 のバッテリーとカメラが含まれ、折りたたみ式充電ケースは含まれていません。ケースの重量も公開していません。ラインアップの他のどのモデルも重量を公開しておらず、どのモデルについてもフレーム重量は公開されていません。
管理計画への影響は明確です。検査は仕様値と比較してのみ実施できるため、重量、容量、動作時間に関する検査は、購入者が仕様値を提供しない限り比較対象がありません。
処置方法がない合否判定基準では仕様が不完全であり、多くの管理計画はここで止まります。選択可能な処置には、手直し、別の等級や構成への格下げ、記録された特採による生産使用、隔離、返品があります。それぞれの商業上の影響は異なり、この判断は品質上の問題ではなく商業上の問題です。したがって_、公社内の手順書ではなく契約書に含めるべきです。
したがって、購入者が求める条項は一般的ではなく具体的であるべきです。ロットの定義を定め、サンプルと合否判定基準が双方にとって同じ意味を持つようにすること。バッテリーに触れる各検査の合否判定基準を、測定方法とサンプル数を含めて記載すること。セル、保護構成、充電回路、校正を変更する前に通知を求める条項を追加すること。いずれも変更により、基準を制定した対象の構成が無効になるためです。保証期間をカバーするだけの記録保管期間を設定すること。期間であり、約束ではない点の明示が必要です。加えて、監査権を設定することが重要です。これは、他の条項を確認できる唯一の手段だからです。
これはサプライヤーの機密情報の開示を要求するものではありません。上記の6つの文書、ロットの定義、変更の通知を求めるものです。この情報は、保証金の請求後ではなく発注前に購入者が確認すべき事項です。
要するに、当社は測定していない条件について動作時間を公開せず、不同使用の数値を連続使用の数値のように提示することもありません。そのような置き換え が、公開値の信頼性を損なうからです。当社はカタログに記載されている内容を公開し、各動作時間の背後にある試験条件は公開されていないと率直に述べています。当社はIncoming検査結果、工程記録、最終検査データ、不良率、歩留まり、生産能力については公開していません。会社が当社に確認していない情報であり、代表値から推測することもないためです。条件を示さずに動作時間を提示するサプライヤーがいれば、それが確認すべき質問です。
実際の生産ロットから採取したサンプルを、固定プロトコルで購入者自身が実施する試験は、カタログの数値より価値があります。当社の環境と条件におけるお客様の製品の測定値だからです。プロトコルを記録してください。記録しなければ、どの数値とも比較できません。
公開されている行はバッテリー持続時間と電源にあり、仕様書が省略している行は仕様書が動作時間について省略している内容にあり、工程内検査の背後にある充電に関する判断は充電ソリューションにあり、管理計画が適用されるラインアップはAIカメラグラスにあります。
関連情報
ユーザーがどのような使用環境· 利用パターンを生んでいるか告诉我たちいただければ、連続使用時間の数値を比較可能にするために必要な改善点についてお答えします。


