
Контроль качества аккумулятора умных очков дает сбой предсказуемым образом: изделие проходит все стендовые испытания, но клиент все равно подает жалобу. Причина в том, что опубликованный показатель времени работы описывает определенные условия, а условия эксплуатации продукта клиентом отличаются от условий, при которых проводились измерения. План испытаний, в котором заимствована неопределенная спецификация, дает положительный результат и оставляет жалобу нерешенной, при этом в документации завода по качеству будет зафиксировано, что изделие было в порядке.
Именно поэтому контроль качества аккумулятора — это прежде всего задача по определению спецификации и лишь затем задача по проведению испытаний, и потому порядок этих действий важнее сложности каждого из них. Сначала определите условия, после чего можно будет составить план испытаний. Пропустив этот этап, вы получите план, который измеряет то, что удобно, а клиент обнаружит несоответствие.
Наши опубликованные показатели времени работы в этом диапазоне составляют примерно от шести до восьми часов для устройств с аудио, примерно от пяти до восьми часов для моделей с камерой, для которых приводится показатель, примерно семь часов для начальной модели с костной проводимостью и примерно двадцать часов для детских моделей. Ни один из них не указывается с указанием условий испытаний. Поэтому вопрос контроля качества необходимо решать как вопрос разработки протокола, а не как вопрос о соответствии или несоответствии, а роль покупателя в нем заключается в том, чтобы определить условия, по которым завод будет проводить измерения.
Время автономной работы умных очков: где осуществляется контроль и что выявляет каждый этап
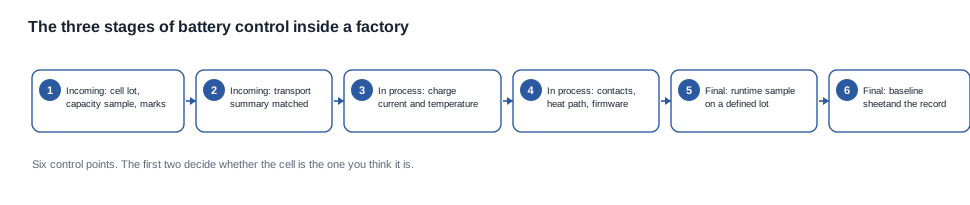
Контроль качества аккумулятора в этой категории охватывает три этапа, каждый из которых выявляет свой класс дефектов. Самая распространенная ошибка при планировании — включить все проверки в последний этап, когда изделие уже готово, а каждый дефект обходится дорого.
Входной контроль проводится до поступления аккумуляторного элемента в изделие и является единственным этапом, на котором можно выявить не тот элемент. Здесь можно обнаружить элемент из непреднамеренной партии, элемент с более низким номиналом, чем предусмотрено, элемент с маркировкой, не соответствующей чертежу, а также элемент без сопроводительной транспортной документации. После сборки все эти отклонения становятся незаметными. Ни один последующий этап не позволяет выявить замену, поскольку к моменту сборки изделия замененный элемент выглядит точно так же, как предусмотренный.
Контроль в процессе производства осуществляется на сборочной линии и позволяет выявлять дефекты сборки. Сюда относятся зарядная цепь с чрезмерным потреблением тока, неточно совмещенный контакт, отсутствие контакта в теплоотводящем тракте, калибровка, примененная к неправильной версии прошивки, и ненадежное паяное соединение. Именно такие дефекты проходят визуальный контроль, но проявляются при эксплуатации.
Финальный контроль проводится на готовых изделиях и является этапом, на котором формируются доказательства, которыми впоследствии будут пользоваться покупатель и послепродажная служба. Сюда входят замер времени работы на определенной партии, замер времени зарядки от указанного начального состояния, подсчет циклов зарядки в кейсе, проверка индикатора и проверка упаковки на соответствие спецификации материалов и комплектующих. Именно здесь создается базовый лист измерений — единственный документ, позволяющий дать обоснованный ответ на жалобу, поступившую год назад.
Четвертый этап вообще не находится на заводе, и программы, которые его пропускают, обычно не располагают достоверными данными о жалобах. Сведения о поле, собранные посредством структурированных вопросов при обращении в службу поддержки, — единственный источник информации о реальной эксплуатации. Без них опубликованный диапазон остается непроверенным на соответствие реальным условиям, а документация завода по качеству остается внутренним документом, который никто за пределами завода не читает.
Следующее правило последовательности стоит сформулировать, поскольку оно противоречит интуиции в переговорах с поставщиками. Когда покупатель просит завод увеличить объем контроля, он фактически просит увеличить выборку, а это связано с расходами. Когда покупатель просит завод установить четкий набор условий измерения, он запрашивает спецификацию, то есть документ. Второй запрос дешевле, полезнее и только он действительно способен изменить уровень дефектности.
Входной контроль: партия аккумуляторных элементов, защитная цепь и цепочка прослеживаемости
Аккумуляторный элемент — единственный компонент изделия, в котором замена со стороны субпоставщика остается незаметной в готовом изделии и проявляется исключительно во времени работы. Поэтому входной контроль является этапом, несущим весь риск, связанный с аккумулятором. Одновременно это этап, условия которого проще всего определить недостаточно точно, поскольку проверки звучат как стандартные процедурные действия, а последствия отклонений от них остаются без должного внимания.
Этот риск несут четыре проверки, и в каждой из них необходимо четко указать объект контроля.
Идентификация партии. Номер партии элемента питания необходимо фиксировать для каждого изделия, в котором он используется, поскольку партия — это единица риска. Под партией здесь понимается конкретная партия элементов питания от конкретного производителя: изделие, собранное в июле с элементами из партии марта, не является однородной совокупностью. Это самый полезный элемент прослеживаемости в данной категории, и именно он чаще всего отсутствует.
Выборка по емкости. Заряженная и измеренная выборка из поступающей партии с последующим сопоставлением с указанным номиналом. Это проверка по переменным признакам, а не по атрибутам, поскольку емкость — измеряемая величина с допуском, а не параметр типа «годен» или «не годен». С коммерческой точки зрения важны правила приемки, и правило приемки, в котором указано лишь «соответствует спецификации» без конкретного числового значения, правилом приемки не является.
Маркировка и чертеж. Визуальная проверка соответствия маркировки, полярности и габаритных размеров элемента питания чертежу с фиксацией результатов по каждой партии. Именно эта проверка выявляет наиболее распространенную ошибку — подмену элемента питания на электрически аналогичный, но иной компонент.
Транспортная документация. Проверка документов, подтверждающая, что представленный в досье сводный отчет об транспортных испытаниях распространяется на поступающую партию и подобран по номеру детали. Эта проверка связывает входной контроль с досье о соответствии требованиям и позволяет обнаружить подмену элемента питания на рабочем месте, а не в порту.
Защитная схема — пятый объект контроля, и именно его документация чаще всего отсутствует. Конфигурация, пределы тока и поведение при отключении определяют режим отказа элемента питания при выходе за пределы рабочего диапазона; ни один из этих параметров не опубликован ни для одной модели нашего модельного ряда. Покупателю, который хочет включить в договор обоснованный пункт о режимах отказа, необходимо такое описание, а поставщик, неспособный его предоставить, тем самым сообщает покупателю о глубине собственной инженерной проработки.
Контроль в процессе производства: этапы, на которых дефект аккумулятора становится незаметным в последующих операциях
Именно в ходе производственного контроля хороший элемент питания превращается в дефектное изделие. Его определяющим свойством является то, что создаваемые им дефекты остаются незаметными при финальной проверке, если проверяющий не знает, что искать.
Цепь зарядки. Ток зарядки, время зарядки от указанного начального состояния и повышение температуры во время зарядки. Зарядная цепь, которая работает, но перегревается, — это дефект, проявляющийся при эксплуатации как изделие, которое нагревается в руке; тест на время работы его вообще не выявляет. Опубликованное время зарядки в данном модельном ряду служит ориентиром: не более двух часов для большинства моделей и примерно один час для D17 и ZH12, причем ни для одной из них не указаны начальное состояние и выходные параметры источника питания. План контроля, в котором проверяется время зарядки без фиксации начального состояния и источника питания, контролирует неопределенную величину.
Совмещение контактов. На магнитной док-станции геометрия контактов представляет собой накопленный допуск, поэтому проверка включает приемочный контроль первого изделия с последующими выборочными проверками. Обычно именно здесь возникает дефект, связанный с корпусом, поскольку корпус добавляет второй комплект контактов со своим совмещением и собственным накопленным допуском.
Тепловой тракт. Проверка того, действительно ли тепло от зарядной цепи отводится. Неправильно установленная тепловая интерфейсная деталь приводит к тому, что изделие правильно заряжается на испытательном стенде, но ведет себя иначе в теплой среде. Это дефект, зависящий от условий, а значит, незаметный при заводских испытаниях при комнатной температуре.
Микропрограмма и версия калибровки. Версия, управляющая датчиком уровня заряда и условием завершения зарядки, должна соответствовать заданной версии и считываться с самого изделия, а не предполагаться по партии. Смешение микропрограмм — часто возникающий и дорогостоящий режим отказа: оно создает две группы изделий с двумя разными вариантами поведения при отсутствии видимых различий между ними.
Соединение с элементом питания. Место соединения элемента питания с платой и собственная защитная схема элемента. Эта проверка выявляет дефекты пайки или соединения, и именно на этом этапе дефект элемента питания окончательно превращается в дефект изделия, а не остается заменяемым компонентом.
Закономерность во всех пяти случаях одна и та же. Каждый дефект остается незаметным при финальном тесте на время работы, поскольку такой тест измеряет последствие дефекта, а не сам дефект. Единственная защита — предусмотреть для каждого из них проверку в процессе производства и включить критерии приемки этих проверок в план контроля, не оставляя их на усмотрение завода.
Финальная проверка и логика формирования выборки для теста на время работы
Заключительный этап — это этап, на котором покупатель получает подтверждающие данные. Здесь же должна быть правильно выстроена логика выборочного контроля, поскольку испытание времени работы на образце является самым дорогим видом проверки в плане и чаще всего понимается неправильно.
До того как выборка станет репрезентативной, необходимо определить множество параметров. Под партией в данном контексте понимается совокупность партии элементов и производственного периода — не только производственный период и не только партия элементов. Причина проста: два фактора, определяющих результат, — какой элемент и когда он был изготовлен, — это именно те факторы, которые выборка должна представлять. Образцы, отобранные из трех разных партий элементов, произведенных в течение двух недель, не являются выборкой из генеральной совокупности: они отражают разброс, поэтому полученный результат нельзя отнести ни к чему конкретному.
Выборочное испытание времени работы ограничивает риск, но не гарантирует соответствие всей партии. Именно в этом различии покупатели чаще всего допускают ошибку, когда поставщик предлагает уровень приемки. Уровень приемки — это порог для партии, а не подтверждение того, что ему соответствует каждое изделие в партии; даже в прошедшей проверку партии сохраняется остаточная вероятность наличия изделий, не соответствующих этому порогу. Правильный способ применения — установить порог, указать объем выборки и метод, а также принимать, что отказ изделия при эксплуатации является редким случаем в прошедшей проверку партии, а не противоречием системе качества.
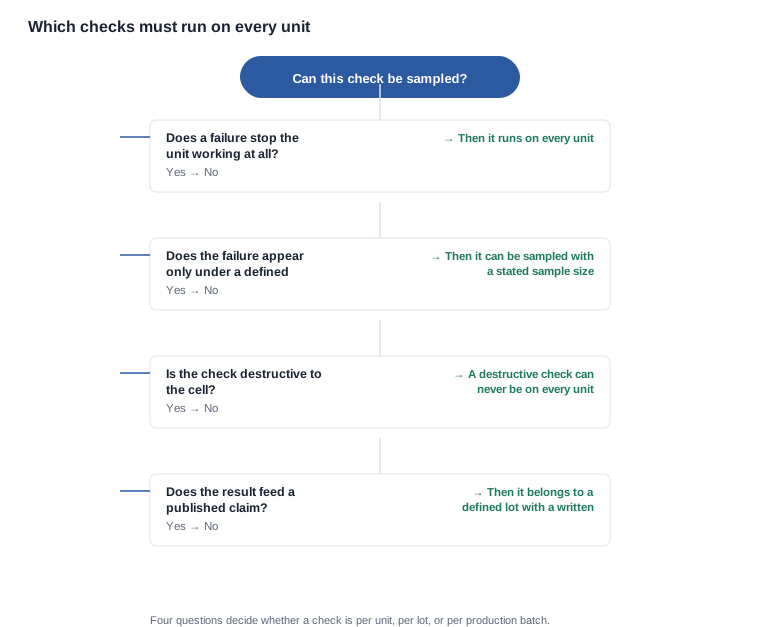
Некоторые проверки нельзя проводить выборочно. Проверку, неудачный результат которой не позволяет изделию работать, необходимо проводить на каждом изделии, поскольку второго шанса ее выявить нет. Проверку, разрушающая элемент, невозможно проводить на каждом изделии: она должна выполняться как выборочная проверка на репрезентативном элементе, а не на готовом изделии. Проверка, результат которой используется для опубликованных заявлений, должна относиться к определенной партии и проводиться по документированной методике, поскольку такое заявление относится ко всей генеральной совокупности.
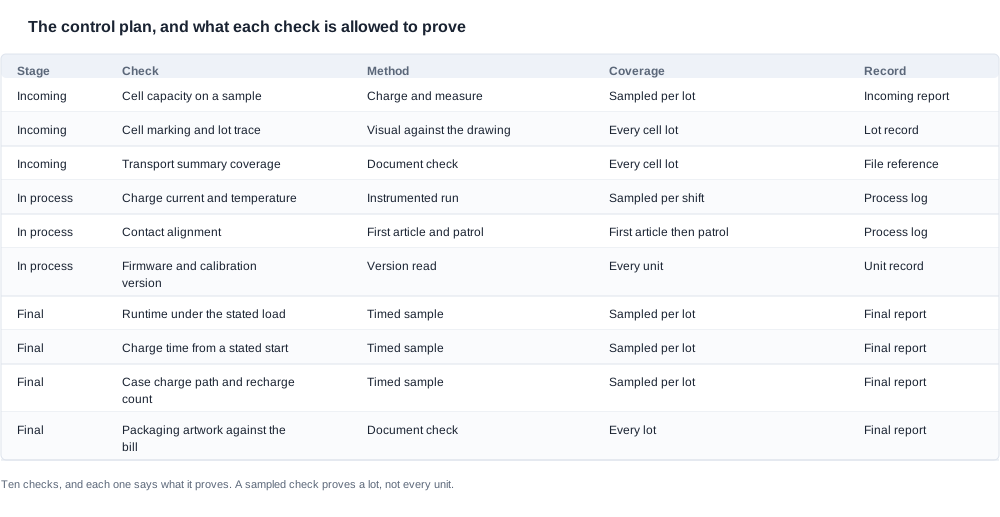
Схема принятия решений ниже — компактная версия этих правил, и именно ее следует попросить завод подтвердить: для каждой проверки в плане контроля необходимо указать, проводится ли она для каждого изделия, для каждой партии или для каждой производственной партии.
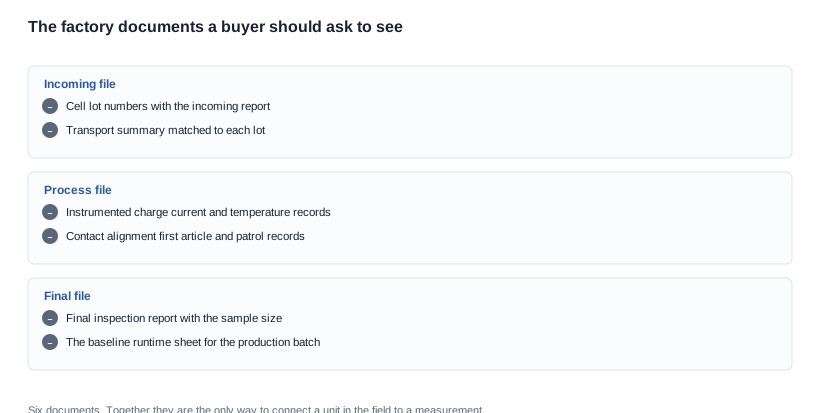
Именно в документах заключена ценность. Шесть документов связывают изделие, находящееся в эксплуатации, с результатами измерений: отчет о входном контроле с номерами партий, сводка по транспортировке с привязкой к каждой партии, записи измеренных тока зарядки и температуры, записи о проверке взаимного положения контактов для первого изделия и при плановых обходах, итоговый отчет о проверке с указанием объема выборки, а также базовый протокол испытания времени работы для производственной партии. Завод, хранящий все шесть документов, может ответить на вопрос об изделии спустя девять месяцев после отгрузки. Завод, хранящий лишь один или два документа, способен ответить на вопрос только об изделии непосредственно на производственной линии.
План контроля, который покупатель может запросить для ознакомления, и формируемые им записи
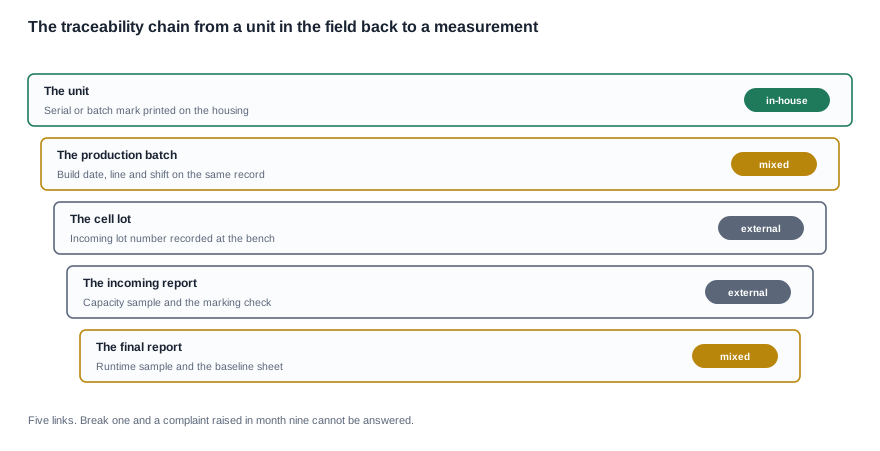
Приведенная выше цепочка прослеживаемости — основа системы. Именно покупатель обычно является единственной стороной, способной настаивать на ее наличии, поскольку завод воспринимает запрос документов как административную процедуру, тогда как для покупателя это разница между обоснованной позицией по гарантийным обязательствам и позицией с неопределенными обязательствами.
Цепочка состоит из пяти звеньев. На изделие наносится серийный номер или маркировка партии. Производственная запись связывает изделие с датой изготовления, линией и сменой. Партия элементов связывает производство с входной партией. Отчет о входном контроле связывает партию с выборкой для проверки емкости и контролем маркировки. Итоговый отчет связывает производственную партию с выборкой для испытания времени работы и базовым протоколом. Нарушение любого из этих звеньев означает, что жалобу, заявленную на девятый месяц эксплуатации, невозможно проследить до результатов измерений, и единственным оставшимся ответом станет замена изделия в порядке goodwill.
Следует отдельно назвать три звена этой цепочки, поскольку именно их покупателю следует проверять целенаправленно. Правило разделения партий, поскольку смешивание партий является распространенной причиной жалоб на производственные партии. Запись о смене и линии, поскольку она позволяет связать группу жалоб с конкретной причиной, а не считать их единичными анекдотами. Базовый протокол, поскольку без него сравнение не имеет опорной точки.
В этой цепочке есть пробел в спецификациях, о котором следует знать покупателям, причем он одинаково касается как нашего каталога, так и других источников. Наш каталог публикует версию Bluetooth для 14 из 28 моделей, конфигурации элементов питания, время зарядки, диапазоны времени автономной работы и способы зарядки, а также прямо указывает, что условия испытаний для любого времени автономной работы не публикуются. Для ровно одной модели — единицы очков MT6 массой 158 г, включая аккумулятор 265 мАч и камеру, но без складного зарядного футляра, — опубликован вес. Вес футляра также не опубликован. Для остальных моделей рядом вес не публикуется, и для какой-либо модели не приведен вес оправы.
Последствие для плана контроля вполне конкретно. Проверку можно сопоставить только со спецификацией, поэтому проверять вес, емкость или время автономной работы возможно лишь при наличии спецификации от покупателя. Нельзя потребовать от завода подтвердить допуск для значения, которое никто не опубликовал, и покупателю не следует рассчитывать на успешное прохождение такой проверки.
Критерии приемки, порядок действий при отклонениях и права покупателя на аудит
Критерий приемки без определения порядка действий — это лишь половина спецификации, и именно на этом останавливается большинство планов контроля. Когда партия не проходит проверку, с ней необходимо что-то сделать, и это действие следует определить заранее, а не согласовывать после его выполнения. Возможные действия: доработка, понижение категории до другого класса или конфигурации, использование в производстве с оформленным разрешением на отклонение, помещение в карантин или возврат. Каждое из них имеет разные коммерческие последствия, и решение здесь является коммерческим, а не вопросом качества. Именно поэтому его следует закрепить в соглашении, а не оставлять во внутренней процедуре завода.
Таким образом, покупателю следует запрашивать конкретные, а не общие положения. Определение того, что считается партией, чтобы выборка и порог приемки одинаково воспринимались обеими сторонами. Критерии приемки для каждой проверки, относящейся к аккумулятору, с указанием метода измерения и размера выборки. Положение, требующее уведомления до любого изменения элементов питания, схемы защиты, цепи зарядки или калибровки, поскольку каждое такое изменение делает недействительной конфигурацию, для которой были разработаны критерии. Срок хранения записей, достаточный для покрытия гарантийного срока, поскольку это конкретный период, а не обязательство. И право на аудит — единственный механизм, позволяющий в целом проверить соблюдение остальных положений.
Речь не идет о требовании предоставить конфиденциальную информацию поставщика. Мы требуем шесть перечисленных выше документов, определение партии и уведомление об изменениях. Поставщик, отказывающийся во всем этом, сообщает покупателю, что в его процессе отсутствует связь между единицей, находящейся в эксплуатации, и результатом измерений. Покупателю необходимо получить эту информацию до размещения заказа, а не после рекламации по гарантии.
Краткий ответ: мы не будем публиковать значение времени автономной работы для условий, которые не измеряли, и не станем выдавать результат для смешанного режима использования за результат для непрерывного использования, поскольку именно такая подмена делает опубликованное значение недостоверным. Мы публикуем данные, указанные в каталоге, и прямо сообщаем, что условия испытаний для каждого времени автономной работы не опубликованы. Мы не публикуем результаты входного контроля, записи о процессах, данные финального контроля, уровни дефектности, выход продукции или производственные мощности, поскольку компания не подтвердила нам эти показатели, и мы не будем оценивать их по типовым значениям. Если поставщик приводит время автономной работы без указания условий, этот вопрос следует задать ему в ответ.
Что мы можем сделать, так это определить нагрузку, условия эксплуатации и размер выборки, указать, какие опубликованные строки относятся к такому протоколу испытаний, какие проверки должен выполнять план контроля завода, чтобы получить сопоставимое значение, и в каких открытых строках нашей документации потребуется письменное подтверждение компании. Испытание, проводимое покупателем по фиксированному протоколу на выборке из фактической производственной партии, ценнее значения из каталога, поскольку это измерение ваших единиц в ваших условиях. Оно ценнее значения из каталога даже тогда, когда результат менее выгоден. Зафиксируйте протокол, иначе результат нельзя сопоставить ни с чем.
Опубликованные строки приведены в разделах время автономной работы и питание, о том, что спецификация не сообщает о времени автономной работы, решения по зарядке для проверок в процессе производства — в разделе решения для зарядки, а модельный ряд, к которому применяется план контроля, — в разделе очки с ИИ-камерой.
Связанные материалы
- Время автономной работы и питание
- Что спецификация не сообщает о времени автономной работы
- Решения и интерфейсы для зарядки
- Ассортимент очков с ИИ-камерой
Расскажите о профиле нагрузки, который создают ваши пользователи, и мы укажем, какие условия необходимо устранить, чтобы данные о времени автономной работы можно было сравнивать.


