
Akıllı gözlüklerde pil kalite kontrolü belirli ve öngörülebilir bir şekilde başarısız olur: ünite tezgâhta tüm testleri geçer, ancak müşteri yine de şikâyet eder. Bunun nedeni, yayımlanan çalışma süresi değerinin bir koşulu tanımlaması ve müşterinin ürünü kullandığı koşulun, ölçümün yapıldığı koşulla aynı olmamasıdır. Belirsiz bir özelliği devralan test planı, geçerli bir sonuç ve çözülememiş bir şikâyet üretir; fabrikanın kalite dosyasına da ünitenin sorunsuz olduğu yazılır.
Bu nedenle pil kalite kontrolü, test sorusundan önce bir özellik tanımlama sorusudur ve ikisinin sırası, her birinin ne kadar gelişmiş olduğundan daha önemlidir. Önce koşulları tanımlayın; ardından test planı yazılabilir. Bu adımı atlayan test planı, kolaylık sağlayan her şeyi ölçer ve müşteri bu boşluğu fark eder.
Bu seride yayımladığımız çalışma süresi değerleri; ses seviyesinde yaklaşık 6 ila 8 saat, çalışma süresi değeri yayımlanan kamera modellerinde yaklaşık 5 ila 8 saat, kemik iletimi giriş modelinde yaklaşık 7 saat, çocuk modellerinde ise yaklaşık 20 saat aralığındadır. Ancak bunların hiçbiri test koşulu belirtilmeden sunulmaz. Dolayısıyla kalite kontrolü sorusu, geçer veya başarısız sorusu olarak değil, protokol sorusu olarak yanıtlanmalıdır; alıcının bu süreçteki rolü de fabrikanın ölçüm yapacağı koşulları yazmaktır.
Akıllı Gözlüklerin Pil Ömrü: Kontrolün bulunduğu yer ve her aşamanın yakaladığı hatalar
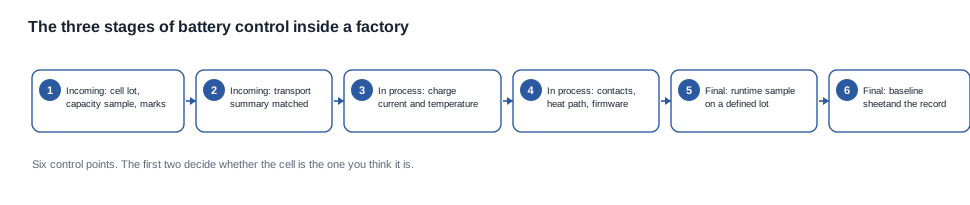
Bu kategoride pil için kalite kontrolü üç aşama boyunca yürütülür ve her aşama farklı bir hata sınıfını yakalar. En yaygın planlama hatası, her şeyi ünite tamamlandığında ve her arızanın pahalıya mal olduğu son aşamaya bırakmaktır.
Giriş muayenesi, pil hücresi ürüne girmeden önce gerçekleştirilir ve yanlış hücreyi yakalayabilen tek aşamadır. İstenmeyen bir partiden gelen hücre, belirtilenden daha düşük değerli hücre, işareti teknik çizimle eşleşmeyen hücre veya taşıma belgeleri bulunmayan hücreler burada tespit edilebilir; montajdan sonra ise görünmez hâle gelir. Giriş muayenesinden sonraki hiçbir aşama, ikame edilmiş bir hücreyi tespit edemez; çünkü ünite kurulduğunda ikame edilen hücre, belirtilen hücreyle tamamen aynı görünür.
Üretim süreci kontrolü hat üzerinde gerçekleştirilir ve montaj hatalarını yakalayan aşamadır. Aşırı akım çeken şarj devresi, hizalı olmayan temas noktası, temas sağlamayan termal yol, yanlış yazılım sürümüne uygulanan kalibrasyon veya tutmayan bağlantı noktası. Bunlar görsel muayeneden geçer, sahada başarısız olur.
Son muayene tamamlanmış üniteler üzerinde gerçekleştirilir ve alıcının aslında kullanacağı kanıtların üretildiği aşamadır. Tanımlanmış bir partide zamanlanmış çalışma süresi, belirtilen başlangıç noktasından zamanlanmış şarj süresi, kutu başına yeniden şarj sayısı, gösterge kontrolü ve malzeme listesine karşı ambalaj kontrolü. Temel veri sayfası burada oluşturulur ve bir yıl önceki bir şikâyetin yanıtlanabilmesini sağlayan tek belgedir.
Dördüncü aşama tamamen fabrikanın dışındadır ve bu aşamayı atlayan programlar genellikle şikâyet verilerinin yalnızca sözlü olarak aktarıldığı programlardır. Destek teması sırasında yapılandırılmış bir soru yoluyla toplanan saha bilgileri, gerçek kullanıma ilişkin tek bilgi kaynağıdır. Bu bilgi olmadan yayımlanan süre aralığı gerçeklikle karşılaştırılmadan kalır ve fabrikanın kalite dosyası, dışarıdaki hiç kimsenin okumadığı iç bir belge hâline gelir.
Aşağıdaki sıralama kuralı, satın alma görüşmelerinde beklenmedik olduğu için açıklanmaya değerdir. Bir fabriktan daha fazla muayene isteyen alıcı, daha fazla numune incelemesi istemektedir; bu bir maliyettir. Bir fabriktan ölçümlerin yapılacağı tanımlanmış bir koşullar kümesi isteyen alıcı ise bir özellik tanımı istemektedir; bu ise bir belgedir. İkinci talep daha ucuzdur, daha kullanışlıdır ve asıl hata oranını değiştiren talep budur.
Giriş muayenesi: Hücre partisi, koruma devresi ve izlenebilirlik zinciri
Hücre, üründe alt tedarikçi tarafından ikame edilmesi hâlinde tamamlanmış ünite içinde görünmeyen ve yalnızca çalışma süresinde ortaya çıkan tek bileşendir. Bu nedenle giriş muayenesi, tüm pil riskini taşıyan aşamadır. Kontrollerin yöntemsel görünmesi, sonuçlarının ise öyle olmaması nedeniyle bu aşama, özelliklerinin eksik tanımlanmasına en açık aşamadır.
Bu riski taşıyan dört kontrol bulunur ve her biri bir nesneyi adlandırmalıdır.
Parti kimliği. Kullanılan her ünite için hücre parti numarasının kaydedilmesi gerekir; çünkü risk birimi partidir. Burada parti, belirli bir üreticiden gelen belirli bir hücre grubunu ifade eder. Temmuz ayında üretilen ve Mart ayına ait bir hücre partisiyle üretilen bir ürün homojen bir popülasyon değildir. Bu, sektördeki en faydalı izlenebilirlik unsurudur ve en sık eksik olan da budur.
Kapasite numunesi. Gelen partiden alınan, şarj edilmiş ve ölçülmüş numunenin belirtilen değere karşı değerlendirilmesi. Bu kontrol, kapasite toleranslı ölçülen bir büyüklük olduğu için geçiş veya ret denetimi değil, değişken denetimdir. Ticari olarak önemli olan kabul kuralıdır; sayısal değer içermeyen yalnızca “spesifikasyon içinde” ifadesini belirten bir kural, kabul kuralı değildir.
İşaretleme ve teknik çizim. Hücrenin işaretlemesinin, kutuplarının ve boyutlarının çizimle uyumlu olduğunun parti başına kaydedilen görsel kontrolü. Bu, en sık görülen hatalı hücre seçimini yakalayan kontroldür; söz konusu hata, elektriksel olarak benzer ancak aynı parça olmayan bir hücrenin ikame edilmesidir.
Nakliyat belgeleri. Dosyada bulunan nakliyat testi özetini, alınan partiyi kapsadığını parça numarası eşleşmesiyle doğrulayan belge kontrolü. Bu kontrol, gelen mal kabul denetimini uyumluluk dosyasıyla bağlar ve hücre ikamesinin limanda değil, tezgâhta fark edilmesini sağlar.
Koruma devresi beşinci unsurdur ve belgelenmesi en sık atlanan unsurdur. Devre düzenlemesi, akım sınırları ve kesme davranışı, çalışma aralığı dışında kullanılan bir hücrenin arıza modunu belirler; ancak model aralığımızın hiçbirinde bunlar yayımlanmaz. Sözleşmeye makul bir arıza modu hükmü eklemek isteyen bir alıcının bu açıklamaya ihtiyacı vardır. Bunu sağlayamayan bir tedarikçi, alıcıya kendi mühendislik derinliği hakkında bir şeyler söylemiş olur.
Üretim süreci kontrolü: Bir pil arızasının aşağı akışta görünmez hâle geldiği noktalar
Üretim süreci kontrolü, iyi bir hücrenin kötü bir ürüne dönüştüğü yerdir. Tanımlayıcı özelliği, oluşturduğu arızaların, bunları aramayı bilmeyen bir son denetim açısından görünmez olmasıdır.
Şarj yolu. Şarj akımı, belirtilen bir başlangıç noktasından itibaren şarj süresi ve şarj sırasındaki sıcaklık artışı. Çalışan ancak sıcak kalan bir şarj devresi, sahada elde ılık hissedilen bir ünite olarak ortaya çıkan bir arızadır ve hiçbir şekilde çalışma süresi testiyle yakalanmaz. Bu model aralığında yayımlanan şarj süreleri referans noktasıdır: modellerin çoğunda iki saat veya daha az, D17 ve ZH12 modellerinde ise yaklaşık bir saat; ancak hiçbir model için başlangıç noktası veya kaynak çıkış gücü belirtilmemiştir. Başlangıç noktasını ve kaynağı sabitlemeden şarj süresini denetleyen bir kontrol planı, tanımsız bir büyüklüğü denetlemektedir.
Kontak hizası. Manyetik yuvada kontak geometrisi tolerans yığınıdır; kontrol ise ilk ürün denetimi ve ardından devriye kontrolleridir. Kutupla ilişkili arızalar genellikle burada ortaya çıkar; çünkü kutu, kendi hizası ve kendi tolerans yığınıyla ikinci bir kontak seti ekler.
Isı yolu. Şarj devresinden gelen ısının gerçekten uzaklaştırılıp uzaklaştırılmadığı. Yanlış konumlandırılmış bir termal arayüz, tezgâhta doğru şarj olan ancak sıcak bir ortamda farklı davranan bir ünite oluşturur. Bu, koşula bağlı bir arıza olduğundan oda sıcaklığındaki bir fabrika testiyle görülemez.
Yazılım ve kalibrasyon sürümü. Yakıt göstergesini ve şarj sonlandırmayı yöneten sürüm, parti varsayımıyla değil, ünite üzerinde okunarak belirtilen sürüm olmalıdır. Yazılım karışıklığı, görünür bir fark olmayan, iki farklı davranışa sahip iki ünite popülasyonu oluşturduğu için tekrarlayan ve pahalı bir arıza modudur.
Hücreyle bağlantı. Hücre ile devre kartı arasındaki bağlantı ve hücrenin kendi koruma düzenlemesi. Lehimleme veya bağlantı arızasını yakalayan kontroldür; ayrıca bir hücre kusurunun, hâlâ değiştirilebilecek bir bileşen olmaktan çıkıp kalıcı olarak ürün kusuruna dönüştüğü noktadır.
Beş unsurdaki örüntü aynıdır. Her arıza, son çalışma süresi testi açısından görünmezdir; çünkü bu test, arızanın kendisini değil, arızanın sonucunu ölçer. Tek savunma, her biri hedef alınmış üretim süreci kontrollerine sahip olmak ve bu kontrollerin kabul ölçütlerini fabrikaya kendi takdirine bırakmak yerine kontrol planına yazmaktır.
Son denetim ve çalışma süresi testinin arkasındaki örnekleme mantığı
Son aşama, alıcının kanıtları edindiği aşamadır. Örnekleme mantığının da doğru olması gerekir; çünkü numune üzerinde yapılan çalışma zamanı testi, plan içindeki en pahalı kontrol ve en sık yanlış anlaşılan kontroldür.
Bir numunenin anlamlı olması için önce pek çok şeyin tanımlanması gerekir. Buradaki lot, yalnızca üretim penceresi değil, hücre lotu ile üretim penceresinin birleşimidir; hücre lotu tek başına da değildir. Neden basittir: sonucu belirleyen iki değişken olan hangi hücrenin kullanıldığı ve ne zaman üretildiği, numunenin temsil etmesi gereken iki değişkendir. İki haftalık üretim boyunca üç farklı hücre lotundan alınan bir numune, popülasyonun değil varyasyonun bir numunesidir; dolayısıyla sonuç hiçbir şeye atfedilemez.
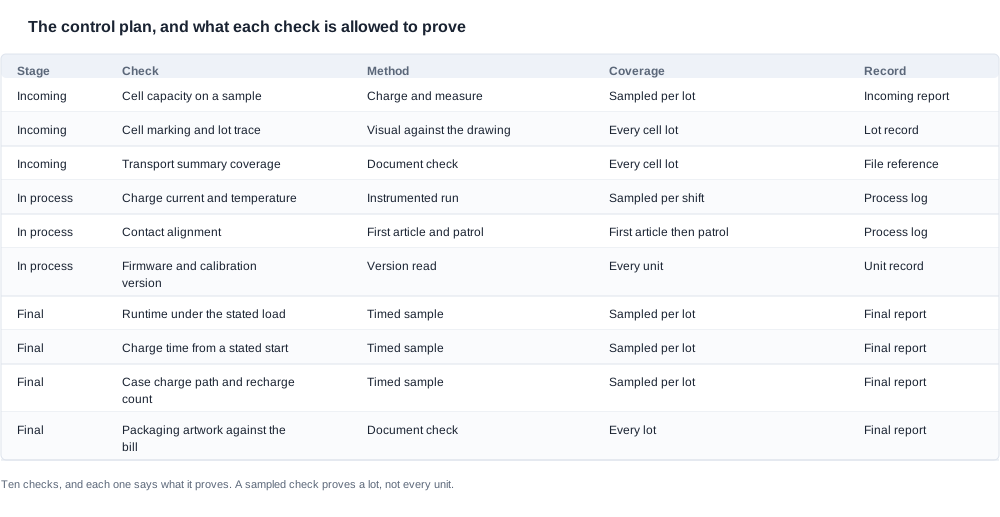
Numune alınarak yapılan çalışma zamanı testi riski sınırlar; lotu garanti etmez. Tedarikçi bir kabul düzeyi sunduğunda alıcıların en sık yanlış anladığı ayrım budur. Kabul düzeyi, lotun her biriminin bu düzeyi karşıladığını ifade eden bir beyan değil, lot için belirlenmiş bir eşiktir. Kabul edilen bir lotta, bu koşulu karşılamayan birimler bulunma olasılığı söz konusudur. Doğru kullanım yöntemi; eşiği belirlemek, numune büyüklüğünü ve yöntemi açıklamak ve sahada başarısız olan birimin, kalite sistemiyle çelişmekten ziyade kabul edilmiş bir lotun nadir bir sonucu olduğunu kabul etmektir.
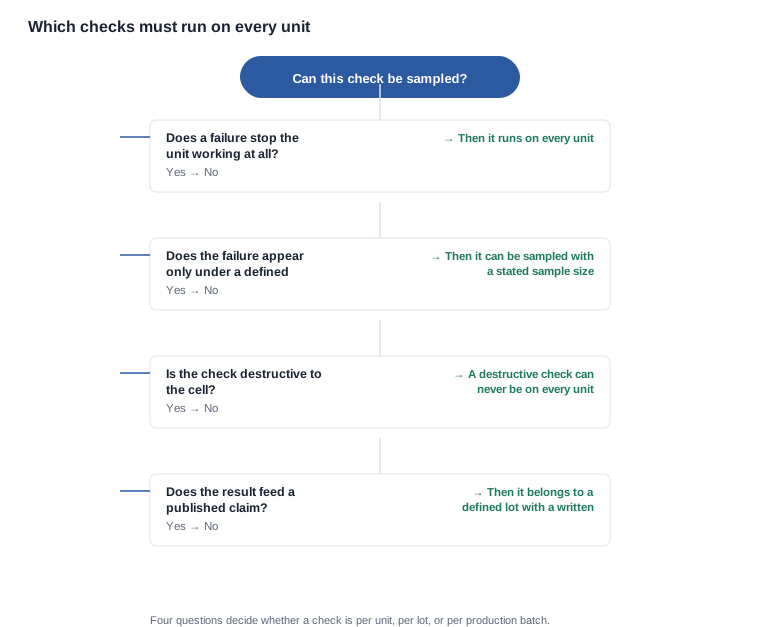
Bazı kontroller hiç numunelenemez. Başarısız olduğu hâlde birimin çalışmasını engelleyen bir kontrol, tüm birimler üzerinde uygulanmalıdır; çünkü sorunu tespit etmek için ikinci bir şans yoktur. Hücreye zarar veren bir kontrol asla tüm birimler üzerinde uygulanamaz ve üretim birimi yerine temsilî bir hücre üzerinde numune kontrolü olarak yapılmalıdır. Sonucu yayımlanmış bir iddiaya dayanak olan bir kontrol ise, iddia popülasyon hakkında yapıldığı için yazılı bir yönteme sahip, tanımlanmış bir lotun parçası olmalıdır.
Aşağıdaki karar şeması, bu kural setinin öz hâlidir ve fabrikadan teyit istenecek konudur: kontrol planındaki her kontrol için bunun birim başına, lot başına mı yoksa üretim yığını başına mı uygulandığı.
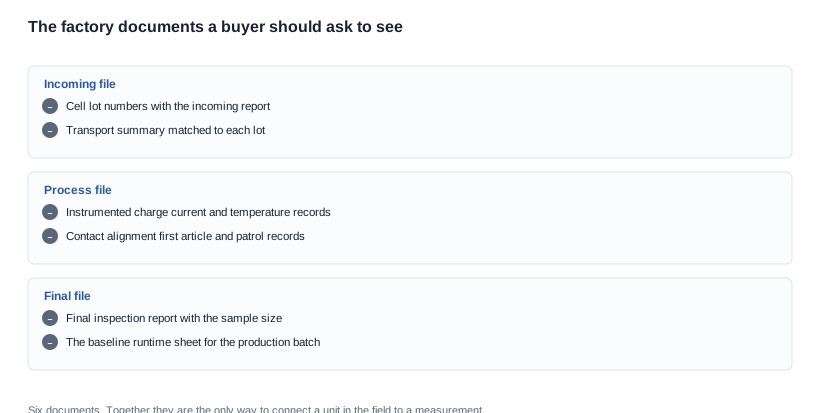
Değer kayıtlarda bulunur. Sahadaki bir birimi bir ölçümle bağlayan altı belge vardır: lot numaralarını içeren giriş raporu, her lotla eşleştirilmiş taşıma özeti, ölçüm donanımlı şarj akımı ve sıcaklık kayıtları, kontak hizalama ilk ürün ve devriye kayıtları, numune büyüklüğünü belirten son muayene raporu ve üretim yığınına ait temel çalışma zamanı sayfası. Bu altı belgenin tamamını saklayan bir fabrika, birim sevk edildikten dokuz ay sonra bu birim hakkındaki soruları yanıtlayabilir. Yalnızca bir veya ikisini saklayan bir fabrika ise yalnızca üretim hattındaki bir birim hakkında soruları yanıtlayabilir.
Alıcının görmesini isteyebileceği kontrol planı ve bu planın üretmesi gereken kayıtlar
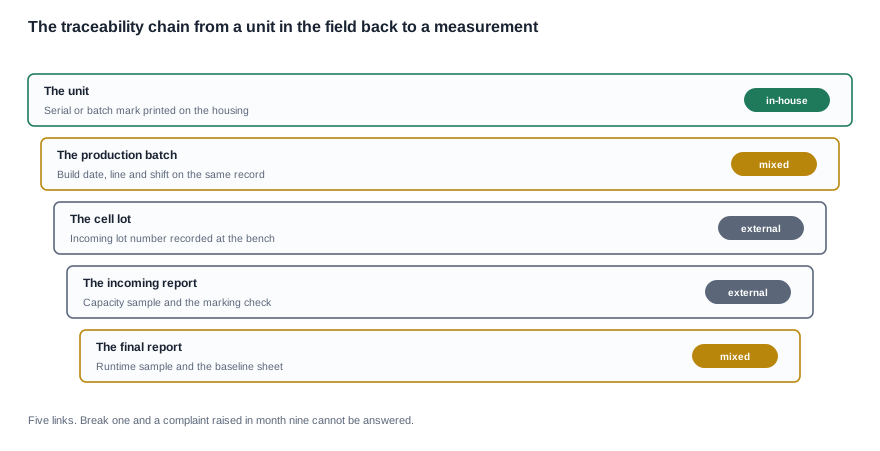
Yukarıdaki izlenebilirlik zinciri sistemin omurgasıdır. Fabrika, kayıt talebini idari bir istek olarak görürken alıcı, bunun savunulabilir bir garanti konumu ile süresiz bir garanti konumu arasındaki fark olduğunu görebilir. Genellikle sistemin var olmasını talep edebilecek tek taraf alıcıdır.
Zincirin beş halkası vardır. Birim, seri numarası veya yığın işaretini taşır. Üretim kaydı, bu birimi üretim tarihi, hat ve vardiyayla ilişkilendirir. Hücre lotu, üretimi giriş lotuyla ilişkilendirir. Giriş raporu, lotu kapasite numunesi ve işaretleme kontrolüyle ilişkilendirir. Son rapor, üretim yığınını çalışma zamanı numunesi ve temel veri sayfasıyla ilişkilendirir. Bu halkalardan herhangi biri koparsa dokuzuncu ayda ileri sürülen bir şikâyet bir ölçüme kadar geri izlenemez ve geriye yalnızca iyi niyetli değişim seçeneği kalır.
Bu zincirdeki üç unsur, alıcının özellikle test etmesi gerekenler oldukları için ayrıca belirtilmelidir. Karışık lotların bir yığın şikâyetinin yaygın nedeni olması nedeniyle lot ayrımı kuralı. Bir grup şikâyetinin anekdotsal kalması yerine belirli bir nedenle ilişkilendirilebilmesini sağlayan vardiya ve hat kaydı. Karşılaştırmanın referans noktası olmaması nedeniyle temel veri sayfası.
Alıcıların bilmesi gereken bu tedarik zincirinde bir spesifikasyon boşluğu var ve bu boşluk, en az başka yerlerde olduğu kadar kendi kataloğumuzda da mevcut. Kataloğumuz, 28 modelin on dördü için Bluetooth sürümünü, hücre konfigürasyonlarını, şarj sürelerini, çalışma süresi aralıklarını ve şarj yöntemlerini yayımlıyor; ayrıca her çalışma süresinin arkasındaki test koşulunun yayımlanmadığını belirtiyor. Yalnızca bir modelin, ağırlığı 158 g olan MT6 gözlük ünitesinin ağırlığını yayımlıyor. Bu ağırlık 265 mAh pili ve kamerayı içeriyor, katlanabilir şarj kılıfını ise kapsamıyor; kılıfın ağırlığı da yayımlanmıyor. Serideki başka hiçbir model ağırlık yayımlamıyor ve hiçbir model için çerçeve ağırlığı yayımlanmıyor.
Bunun kontrol planı açısından belirli bir sonucu var. Bir kontrol yalnızca bir spesifikasyonla karşılaştırılabilir; bu nedenle ağırlık, kapasite veya çalışma süresi üzerinde yapılacak her kontrol, alıcı spesifikasyonu sağlamadıkça karşılaştırılacak bir değer bulamaz. Fabrika, kimsenin yayımlamadığı bir değere tolerans doğrulaması yapmak üzere talep edilemez ve alıcı da bu konuda başarılı bir sonuç beklememelidir.
Kabul kriterleri, tolerans dışı duruş ve alıcının denetim hakları
Duruş belirtilmemiş bir kabul kriteri, bir spesifikasyonun yalnızca yarısıdır ve kontrol planlarının çoğu burada sona eriyor. Bir parti başarısız olduğunda ona ne olacağının belirlenmesi gerekir; bu, yaşanmadan önce adlandırılmalı, sonrasında görüşülerek kararlaştırılmamalıdır. Kullanılabilir duruşlar yeniden işleme, farklı bir sınıfa veya konfigürasyona düşürme, kayıtlı bir uzlaşmayla üretimde kullanma, karantinaya alma ve iadedir. Bunların her birinin farklı ticari sonuçları vardır ve karar kalite değil ticari bir karardır; bu nedenle fabrikaların iç usullerinde değil, sözleşmede yer almalıdır.
Bu nedenle alıcının talep etmesi gereken maddeler genel değil, belirlidir. Bir partinin ne olduğuna dair tanım, böylece numune ile kabul eşiği her iki taraf için de aynı anlama gelir. Pil ile ilgili her kontrol için ölçüm yöntemi ve numune büyüklüğü yazılarak belirtilmiş kabul kriterleri. Hücre, koruma düzeni, şarj devresi veya kalibrasyonda herhangi bir değişiklik yapılmadan önce bildirim gerektiren bir madde; çünkü bu değişikliklerin her biri kriterlerin yazıldığı konfigürasyonu geçersiz kılar. Garantiyi kapsayacak kadar uzun bir kayıt saklama süresi; bu bir vaat değil, bir süredir. Ve denetim hakkı; diğer maddelerin hiçbirini denetlenebilir kılmanın tek yoludur.
Buradaki hiçbir talep, tedarikçinin gizli bilgilerini istemek değildir. Yukarıda listelenen altı belgenin, bir parti tanımının ve değişiklikler için bildirimin talep edilmesidir. Bunların tamamını reddeden bir tedarikçi, sahada kullanılan bir ünite ile bir ölçüm arasındaki bağlantının kendi süreçlerinde bulunmadığını alıcıya söylemektedir. Alıcının ihtiyaç duyduğu bilgi de budur ve satın alma siparişinden önce, garanti talebinden sonra değil.
Kısa yanıt: Ölçmediğimiz bir koşul için çalışma süresi değeri yayımlamayacağız; sürekli kullanım değeriymiş gibi karma kullanım değeri de sunmayacağız, çünkü yayımlanmış bir sayıyı güvenilmez kılan tam olarak bu özel değişimdir. Kataloğun belirttiği bilgileri yayımlar ve her çalışma süresinin arkasındaki test koşulunun yayımlanmadığını açıkça söyleriz. Giriş muayene sonuçlarımızı, süreç kayıtlarımızı, son muayene verilerimizi, hata oranlarımızı, verimlerimizi veya üretim kapasitemizi yayımlamıyoruz; çünkü şirket bunları bize doğrulamış değildir ve tipik değerlerden tahmin etmeyiz. Bir tedarikçi koşul belirtmeden çalışma süresi aktarırsa, sorulacak soru budur.
Yapacağımız şey, belirli bir iş yükü, belirli bir ortam ve belirli bir numune büyüklüğü almak; o protokol için hangi yayımlanmış satırların geçerli olduğunu, karşılaştırılabilir bir sayı üretmek için fabrikaların kontrol planında neleri kontrol etmesi gerektiğini ve belgelerimizdeki boş satırlar için şirketten yazılı teyit alınması gereken yerleri size bildirmektir. Gerçek üretim partisinden alınan bir numune üzerinde, sabit bir protokolle alıcı tarafından yürütülen test, katalog değerinden daha değerlidir; çünkü bu, birimlerinizin kendi koşullarınızda ölçülmesidir ve daha az elverişli olsa bile katalog değerinden daha değerlidir. Protokolü kaydedin; aksi hâlde sonuç hiçbir şeyle karşılaştırılamaz.
Yayımlanmış satırlar pil ömrü ve güç sayfasında, spesifikasyon sayfasının dışında bıraktığı satırlar çalışma süresi hakkında spesifikasyon sayfasının neleri dışladığı sayfasında, süreç içi kontrollerin arkasındaki şarj kararları şarj çözümleri sayfasında, kontrol planının geçerli olduğu seri ise yapay zekâ kamera gözlükleri sayfasında bulunmaktadır.
İlgili okumalar
- Pil ömrü ve güç
- Teknik özellik sayfasının çalışma süresiyle ilgili olarak atladıkları
- Şarj çözümleri ve arayüzler
- Yapay Zekâ Kamera Gözlükleri serisi
Kullanıcılarınızın oluşturduğu kullanım profilini bize söyleyin; karşılaştırılabilir herhangi bir çalışma süresi verisinden önce hangi koşulların düzeltilmesi gerektiğini size açıklayalım.


