
Le contrôle qualité de la batterie des lunettes connectées échoue de manière spécifique et prévisible: l’unité réussit tous les tests en laboratoire, mais le client se plaint tout de même. La raison est que la figure publiée relative à l’autonomie décrit une condition, et la condition dans laquelle le client utilise le produit n’est pas celle dans laquelle il a été mesuré. Un plan de test qui hérite d’une spécification non définie produit un résultat conforme et une réclamation non résolue, tandis que le dossier qualité de l(factory) consigne que l’unité était en bon état.
C’est pourquoi le contrôle qualité de la batterie est d’abord une question de définition des spécifications, avant d’être une question de test, et pourquoi l’ordre de ces deux étapes compte davantage que la sophistication de chacune d’elles. Définissez d’abord les conditions, et le plan de test pourra être rédigé. Si cette étape est omise, le plan de test mesure ce qui est pratique, et le client découvre l’écart.
Nos chiffres publiés dans cette gamme vont approximativement de six à huit heures pour la catégorie Audio, d’environ cinq à huit heures pour les modèles avec caméra qui publient une valeur, d’environ sept heures pour le modèle d’entrée à conduction osseuse et d’environ vingt heures pour les modèles pour enfants; aucun n’est accompagné d’une condition de test. La question du contrôle qualité doit donc être traitée comme une question de protocole plutôt que comme une question de conformité ou de non-conformité, et le rôle de l’acheteur consiste à définir les conditions auxquelles l(factory) effectuera ses mesures.
Autonomie de la batterie des lunettes connectées: où se situe le contrôle et ce que chaque étape détecte
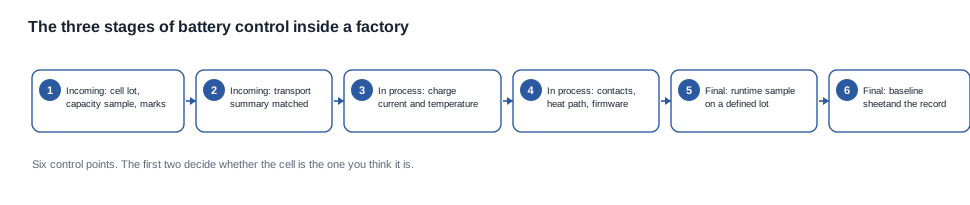
Le contrôle qualité d’une batterie dans cette catégorie s’étend sur trois étapes, chacune détectant une classe de défauts différente. L’erreur de planification la plus courante consiste à tout regrouper dans la dernière étape, lorsque l’unité est terminée et que chaque défaut coûte cher à corriger.
Le contrôle à réception a lieu avant l’intégration de la cellule au produit et constitue la seule étape capable de détecter une cellule inadéquate. Une cellule provenant d’un lot non prévu, une dont la capacité nominale est inférieure aux spécifications, une dont le marquage ne correspond pas au plan ou une dépourvue de documents de transport peuvent toutes être détectées à ce stade et deviennent invisibles après l’assemblage. Aucun contrôle en aval du contrôle à réception ne peut détecter une substitution, car, au moment de l’assemblage de l’unité, une cellule substituée est visuellement identique à celle spécifiée.
Le contrôle en cours de production a lieu sur la ligne et constitue l’étape qui détecte les défauts d’assemblage. Un circuit de charge qui consomme trop de courant, un contact mal aligné, un chemin thermique qui n’assure pas le contact, un calibrage appliqué à une version de micrologiciel inadaptée ou une soudure qui n’a pas pris. Ce sont les défauts qui passent le contrôle visuel et échouent sur le terrain.
Le contrôle final est réalisé sur les unités terminées et constitue l’étape qui fournit les preuves que l’acheteur et l’équipe service après-vente utiliseront effectivement. Une autonomie chronométrée sur un lot défini, un temps de charge chronométré à partir d’un état initial précisé, un nombre de recharges du boîtier, un contrôle du voyant ou une vérification de l’emballage par rapport à la nomenclature. C’est ici que la fiche de référence est créée, et c’est le seul document qui permet de traiter une réclamation datant d’un an.
La quatrième étape ne se déroule pas du tout dans l(factory), et les programmes qui l’omettent sont généralement ceux dont les données de réclamation sont anecdotiques. Les informations de terrain, recueillies au moyen d’une question structurée lors d’une demande d’assistance, constituent la seule source d’information sur l’utilisation réelle. Sans elles, la plage publiée reste non confrontée à la réalité et le dossier qualité de l(factory) demeure un document interne que personne à l’extérieur ne consulte jamais.
La règle de séquencement qui en découle mérite d’être énoncée, car elle va à l’encontre des intuitions lors d’une négociation d’achat. Lorsqu’un acheteur demande à une usine d|df augmenter les inspections, il demande en réalité un échantillonnage plus important, ce qui a un coût. Lorsqu’un acheteur demande à une usine de définir un ensemble de conditions de mesure, il demande une spécification, c’est-à-dire un document. La seconde demande coûte moins cher, elle est plus utile et c’est celle qui modifie réellement le taux de défauts.
Contrôle à réception: le lot de cellules, le circuit de protection et la chaîne de traçabilité
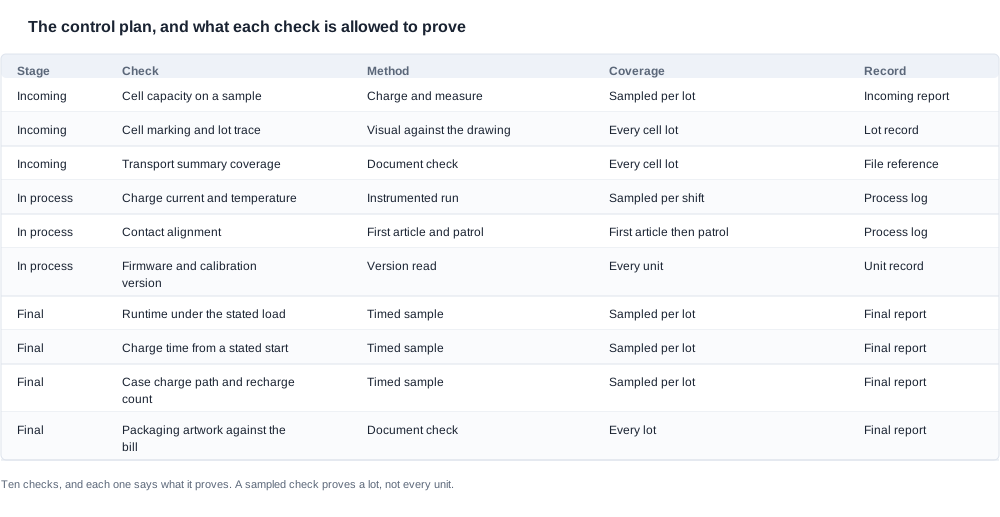
La cellule est le seul composant du produit pour lequel une substitution par un sous-fournisseur est invisible sur l’unité terminée et ne se manifeste que dans l’autonomie. Cela fait du contrôle à réception l’étape qui porte l’ensemble du risque lié à la batterie, mais aussi l’étape la plus facile à sous-spécifier, car les vérifications semblent purement procédurales, contrairement aux conséquences.
Quatre vérifications couvrent ce risque, et chacune doit désigner précisément un objet.
L’identité du lot. Le numéro de lot de la cellule doit être enregistré pour chaque unité qui l’utilise, car le lot constitue l’unité de risque. Ici, un lot désigne un lot de cellules précis provenant d’un fabricant précis, et un produit assemblé en juillet avec un lot de cellules datant de mars ne forme pas une population homogène. Il s’agit de l’élément de traçabilité le plus utile dans cette catégorie, et c’est aussi celui qui est le plus souvent absent.
L’échantillon de capacité. Un échantillon chargé et mesuré provenant du lot reçu, par rapport à la capacité nominale spécifiée. Il s’agit d’une inspection variable plutôt que d’une inspection attributaire, car la capacité est une grandeur mesurée avec une tolérance, et non d’une validation binaire. Sur le plan commercial, ce qui compte est la règle d’acceptation; une règle d’acceptation qui indique uniquement « conforme aux spécifications », sans chiffre, ne constitue pas une règle d’acceptation.
Le marquage et le plan. Une vérification visuelle consiste à confirmer que le marquage de la cellule, sa polarité et ses dimensions correspondent au plan, avec un enregistrement par lot. C’est le contrôle qui détecte la substitution de cellule la plus courante, à savoir le remplacement par une cellule électriquement similaire, mais qui n’est pas la même référence.
La documentation de transport. Un contrôle documentaire confirme que le résumé des essais de transport contenu dans le dossier couvre le lot en cours de réception, avec une correspondance par référence de pièce. C’est le contrôle qui relie l’inspection à la réception au dossier de conformité, et c’est celui qui permet de repérer une substitution de cellule à l’établi plutôt qu’au port.
Le circuit de protection est le cinquième élément, et c’est celui qui est le plus souvent laissé sans documentation. La configuration, les limites de courant et le comportement de coupure déterminent tous le mode de défaillance d’une cellule sollicitée hors de sa plage de fonctionnement, et aucun de ces éléments n’est publié pour les modèles de notre gamme. Un acheteur qui souhaite rédiger dans le contrat une clause pertinente sur les modes de défaillance a besoin de cette description, et un fournisseur incapable de la fournir indique en quelque sorte à l’acheteur la profondeur de son propre travail d’ingénierie.
Maîtrise en cours de production: les points où une défaillance de batterie devient invisible en aval
La maîtrise en cours de production est le stade où une cellule de qualité est transformée en produit défectueux. Sa caractéristique essentielle est que les défauts qu’elle engendre restent invisibles à une inspection finale qui ne sait pas qu’elle doit les rechercher.
Le circuit de charge. Le courant de charge, le temps de charge à partir d’un point de départ défini et la hausse de température pendant la charge. Un circuit de charge qui fonctionne, mais qui chauffe, est un défaut qui apparaît sur le terrain sous la forme d’une unidad tiède dans la main, et qu’aucun essai de durée de fonctionnement ne permet de détecter. Les temps de charge publiés dans cette gamme fournissent une référence: deux heures ou moins pour la plupart des modèles, et environ une heure pour les D17 et ZH12, sans point de départ ni sortie de source indiqué pour aucun d’eux. Un plan de contrôle qui vérifie le temps de charge sans fixer le point de départ et la source contrôle une grandeur indéfinie.
L’alignement des contacts. Sur un support d’amarrage magnétique, la géométrie des contacts constitue une pile de tolérances; le contrôle consiste en une vérification de première pièce suivie de contrôles en cours de production. C’est là qu’un défaut lié au boîtier prend généralement son origine, car le boîtier ajoute un second jeu de contacts avec son propre alignement et sa propre pile de tolérances.
Le circuit thermique. Il s’agit de vérifier si la chaleur produite par le circuit de charge est réellement évacuée. Une interface thermique mal positionnée produit une unité qui se charge correctement sur l’établi, mais dont le comportement diffère dans un environnement chaud. Il s’agit d’un défaut dépendant des conditions, donc invisible à un essai usine effectué à température ambiante.
Le micrologiciel et la version d’étalonnage. La version qui régit la jauge de charge et l’arrêt de charge doit être la version spécifiée, lue sur l’unité plutôt que présumée d’après le lot. Un mélange de microriels est un mode de défaillance récurrent et coûteux, car il produit deux populations d’unités、 deux comportements différents, sans différence visible entre elles.
La connexion à la cellule. La jonction entre la cellule et la carte, ainsi que le dispositif de protection propre à la cellule. C’est le contrôle qui détecte un défaut de soudure ou de connexion, et c’est le point où un défaut de cellule devient définitivement un défaut de produit, plutôt qu’un composant qui peut encore être remplacé.
Le schéma est identique dans les cinq cas. Chaque défaut est invisible à un essai final de durée de fonctionnement, car ce type d’essai mesure la conséquence du défaut plutôt que le défaut lui-même. La seule protection consiste à mettre en place, pour chacun d’eux, un contrôle en cours de production ciblé, et à inscrire les critères d’acceptation de ces contrôles dans le plan de contrôle plutôt que de laisser l’usine décider à sa discrétion.
Inspection finale et logique d’échantillonnage derrière un essai de durée de fonctionnement
La dernière étape est celle où l’acheteur obtient ses preuves, et c’est aussi là que la logique d’échantillonnage doit être juste, car un test de fonctionnement sur un échantillon constitue le contrôle le plus coûteux du plan et celui qui est le plus souvent mal compris.
Un grand nombre d’éléments doit être défini avant qu’un échantillon ait une quelconque signification. Dans ce contexte, un lot désigne un lot de cellules associé à une fenêtre de production, et non une fenêtre de production ou un lot de cellules pris isolément. La raison est simple: les deux variables qui déterminent le résultat, à savoir la cellule concernée et sa date de fabrication, sont précisément les deux variables qu’un échantillon est censé représenter. Un échantillon prélevé sur trois lots de cellules différents couvrant deux semaines de production ne constitue pas un échantillon de la population, mais un échantillon de la variation; le résultat ne peut donc être attribué à quoi que ce soit.
Un test de fonctionnement sur échantillon limite le risque; il ne garantit pas le lot. C’est la distinction que les acheteurs confondent le plus souvent lorsqu’un fournisseur propose un niveau d’acceptation. Un niveau d’acceptation est un seuil applicable à un lot, et non une déclaration selon laquelle chaque unité du lot le respecte. Même un lot accepté conserve une probabilité résiduelle de contenir des unités non conformes. La bonne façon de l’utiliser consiste à définir le seuil, à préciser la taille de l’échantillon et la méthode, puis à accepter qu’une unité qui échoue sur le terrain constitue un résultat rare associé à un lot accepté, plutôt qu’une contradiction du système qualité.
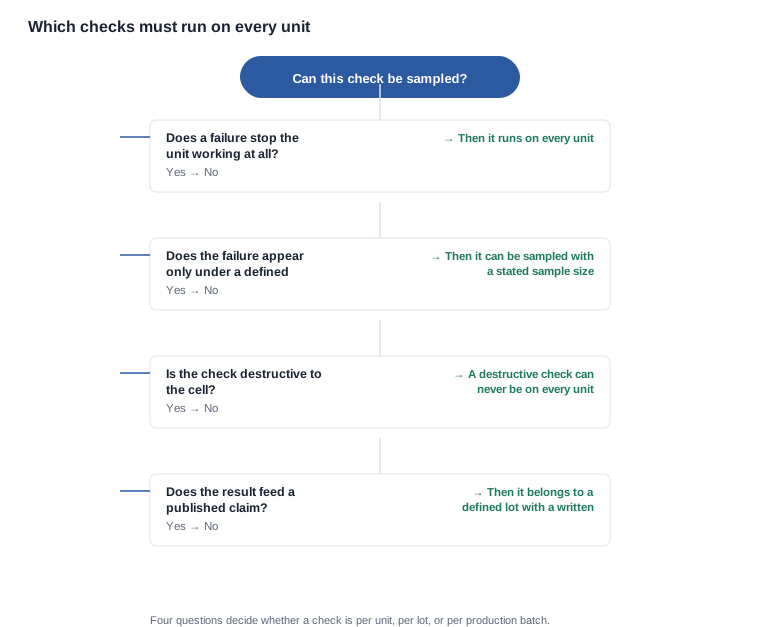
Certains contrôles ne peuvent pas être échantillonnés. Un contrôle dont l’échec empêche l’unité de fonctionner doit être réalisé sur chaque unité, car il n’existe pas de seconde chance de le détecter. Un contrôle destructif pour la cellule ne peut jamais être effectué sur chaque unité: il doit être réalisé sous forme de contrôle par échantillonnage sur une cellule représentative, et non sur une unité de production. Enfin, un contrôle dont le résultat alimente une communication commerciale doit concerner un lot défini et suivre une méthode écrite, car la communication porte sur la population.
L’organigramme de décision ci-dessous constitue la version condensée de cet ensemble de règles. C’est précisément ce que l’acheteur doit demander à l’usine de confirmer: pour chaque contrôle du plan de contrôle, s’il est réalisé par unité, par lot ou par lot de production.
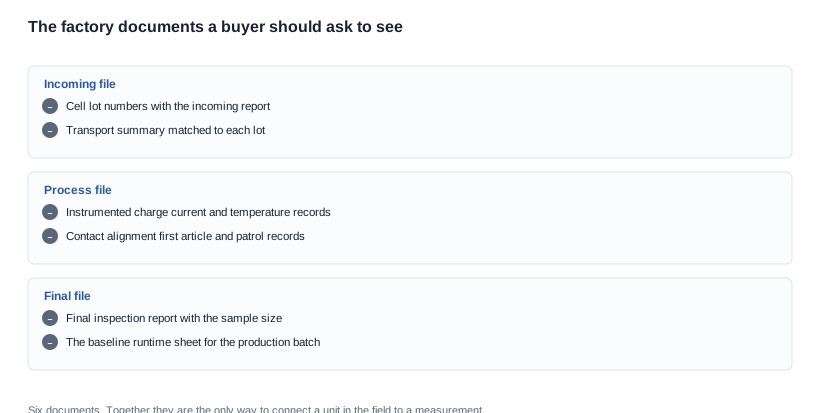
Les enregistrements sont là où réside la valeur. Six documents relient une unité sur le terrain à une mesure: le rapport de réception avec ses numéros de lot, le récapitulatif du transport rapproché de chaque lot, les relevés de courant de charge et de température instrumentés, les enregistrements de la première pièce et des contrôles ambulants relatifs à l’alignement des contacts, le rapport d’inspection final avec sa taille d’échantillon, ainsi que la fiche de fonctionnement de référence du lot de production. Une usine qui conserve ces six documents peut répondre à une question sur une unité neuf mois après son expédition. Une usine qui n’en conserve qu’un ou deux ne peut répondre à une question sur une unité que tant qu’elle se trouve sur la ligne.
Le plan de contrôle que l’acheteur peut demander à consulter et les enregistrements qu’il doit produire
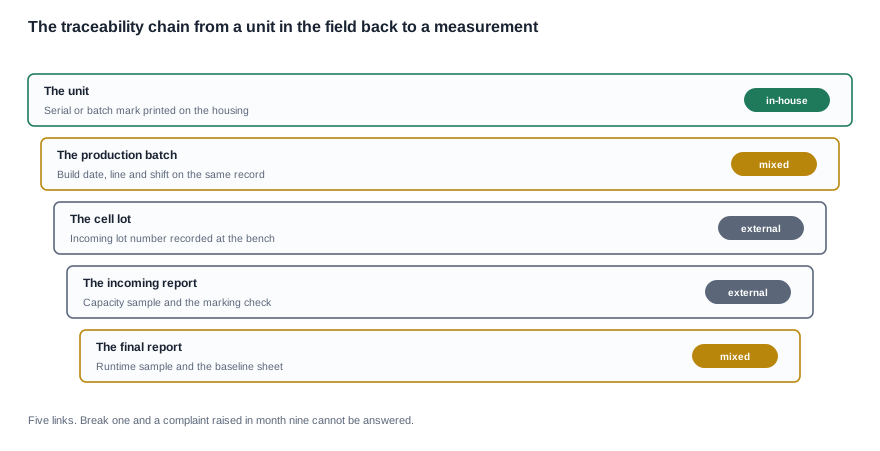
La chaîne de traçabilité ci-dessus constitue l’épine dorsale du système, et l’acheteur est généralement la seule partie à pouvoir exiger son existence, car l’usine considère une demande d’enregistrements comme une demande administrative, tandis que l’acheteur y voit la différence entre une position défendable sur la garantie et une position sans limite de durée.
Cette chaîne comporte cinq maillons. L’unité porte un numéro de série ou une marque de lot. L’enregistrement de production associe cette unité à une date de fabrication, une ligne et un poste. Le lot de cellules relie la fabrication au lot de réception. Le rapport de réception relie le lot à un échantillon de capacité et à un contrôle du marquage. Le rapport final relie le lot de production à un échantillon de fonctionnement et à une fiche de référence. Rompez l’un de ces maillons et une réclamation introduite au neuvième mois ne pourra plus être reliée à une mesure; il ne restera alors qu’un remplacement à titre commercial.
Trois éléments de cette chaîne méritent d’être signalés, car ce sont ceux que l’acheteur doit vérifier tout particulièrement. La règle de séparation des lots, car le mélange de lots constitue la cause la plus fréquente des réclamations portant sur un lot. L’enregistrement du poste et de la ligne, car il permet d’attribuer un ensemble de réclamations au lieu de les laisser relever de l’anecdote. Enfin, la fiche de référence, car sans elle la comparaison ne dispose d’aucun point de comparaison.
Il existe une lacune dans les spécifications de cette chaîne dont les acheteurs doivent être conscients, et cette lacune concerne notre propre catalogue autant que les autres. Notre catalogue publie la version Bluetooth de 14 des 28 modèles, les configurations de cellules, les temps de charge, les plages d’autonomie et les méthodes de recharge, et précise que les conditions de test sous-jacentes à toute autonomie ne sont pas publiées. Il publie un poids pour un seul modèle, l’unité de lunettes MT6 à 158 g, qui inclut la batterie de 265 mAh et la caméra, mais exclut l’étui de recharge pliable; le poids de l’étui n’est pas publié non plus. Aucun autre modèle de la gamme ne publie de poids, et aucun poids de monture n’est publié pour aucun modèle.
La conséquence pour un plan de contrôle est précise. Un contrôle ne peut être comparé qu’à une spécification; tout contrôle du poids, de la capacité ou de l’autonomie n’a donc rien auquel être comparé, sauf si l’acheteur fournit la spécification. On ne peut demander à l’usine de vérifier une tolérance sur une valeur que personne n’a publiée, et l’acheteur ne doit pas s’attendre à une validation sur ce point.
Critères d’acceptation, traitement des non-conformités et droits d’audit de l’acheteur
Un critère d’acceptation sans disposition constitue une spécification incomplète, et c’est là que s’arrêtent la plupart des plans de contrôle. Lorsqu’un lot échoue, une action doit être appliquée, et elle doit être définie à l’avance plutôt que négociée après coup. Les dispositions possibles sont la retouche, le déclassement vers un autre grade ou une autre configuration, l’utilisation en production avec une dérogation consignée, la mise en quarantaine et le retour. Chacune a une conséquence commerciale différente, et la décision relève du commerce plutôt que de la qualité, ce qui explique précisément pourquoi elle doit figurer dans l’accord plutôt que dans la procédure interne de l’usine.
Les clauses que l’acheteur doit donc exiger sont précises plutôt que générales. Une définition du lot, afin que l’échantillon et le seuil d’acceptation signifient la même chose pour les deux parties. Les critères d’acceptation de chaque contrôle portant sur la batterie, avec la méthode de mesure et la taille de l’échantillon dûment consignées. Une clause exigeant une notification avant tout changement de cellule, de dispositif de protection, de circuit de charge ou de calibration, puisque chacune de ces modifications invalide la configuration pour laquelle les critères ont été établis. Une durée de conservation des registres suffisamment longue pour couvrir la garantie, ce qui constitue une période et non une promesse. Et un droit d’audit, seul mécanisme permettant de vérifier l’ensemble des autres clauses.
Rien ici ne relève d’une demande de informations confidentielles du fournisseur. Il s’agit d’exiger les six documents énumérés ci-dessus, une définition du lot et une notification des changements. Un fournisseur qui refuse l’ensemble de ces exigences indique à l’acheteur que le lien entre une unité sur le terrain et une mesure n’existe pas dans son processus; l’acheteur a besoin de cette information avant de passer une commande, et non après une réclamation au titre de la garantie.
En résumé: nous ne publierons pas de chiffre d’autonomie pour une condition que nous n’avons pas mesurée, et ne présenterons pas un chiffre d’utilisation mixte comme s’il s’agissait d’un chiffre d’utilisation continue, car cette substitution précise est ce qui rend un chiffre publié peu fiable. Nous publions ce qu’indique le catalogue et disons clairement que les conditions de test sous-jacentes à chaque autonomie ne sont pas publiées. Nous ne publions ni les résultats de nos inspections à réception, ni nos registres de processus, ni nos données d’inspection finale, ni nos taux de défauts, ni nos rendements, ni notre capacité de production, car l’entreprise ne nous les a pas confirmés et nous ne les estimerons pas à partir de valeurs typiques. Si un fournisseur cite une autonomie sans préciser les conditions de test, c’est la question qu’il faut lui poser.
Ce que nous ferons, en revanche, est de définir une charge de travail, un environnement et une taille d’échantillon, puis de vous indiquer les lignes publiées qui s’appliquent à ce protocole, ce qu’un plan de contrôle de contrôle de production devrait vérifier pour produire un chiffre comparable et quelles lignes ouvertes de notre documentation nécessiteraient une confirmation écrite de l’entreprise. Un test réalisé par l’acheteur selon un protocole fixe, sur un échantillon provenant du lot de production réel, vaut davantage que le chiffre du catalogue, car il s’agit d’une mesure de vos unités dans vos conditions; il vaut davantage qu’un chiffre de catalogue, même lorsque ce dernier est moins flatteur. Consignez le protocole, faute de quoi le résultat ne sera comparable à rien.
Les lignes publiées figurent dans la section autonomie de la batterie et alimentation, les lignes omises par la fiche technique sontPresented dans ce que la fiche technique omet concernant l’autonomie, les décisions de recharge sous-jacentes aux contrôles en cours de processus figurent dans les solutions de recharge, et la gamme à laquelle s’applique le plan de contrôle est présentée dans les lunettes avec caméra IA.
Lectures complémentaires
- Autonomie de la batterie et alimentation
- Ce que la fiche technique ne précise pas sur l’autonomie
- Solutions de recharge et interfaces
- Gamme de lunettes avec caméra IA
Dites-nous quel profil d’utilisation vos utilisateurs génèrent et nous vous indiquerons quelles conditions doivent être corrigées avant que toute valeur d’autonomie puisse être comparée.


