
Kvalitetskontroll av batteri till smartglasögon misslyckas på ett specifikt och förutsägbart sätt: enheten klarar alla tester i testlaboratoriet, men kunden klagar ändå. Orsaken är att den publicerade körtidsuppgiften beskriver ett förhållande, och kundens användningsförhållande är inte det förhållande under vilket produkten mättes. En testplan som ärver en odefinierad specifikation ger ett godkänt resultat och en olöst reklamation, och fabrikens kvalitetsdokumentation registrerar att enheten var korrekt.
Det är därför som kvalitetskontroll av batteri till smartglasögon är en fråga om att definiera specifikationer innan det är en fråga om testning, och det är därför som ordningen mellan de två är viktigare än hur avancerad någon av dem är. Definiera förhållandena först, så kan testplanen skrivas. Hoppa över det steget, så mäter testplanen vad som är bekvämligt, och kunden hittar luckan.
Våra publicerade körtidsuppgifter i denna kategori sträcker sig från ungefär sex till åtta timmar i ljudklassen, ungefär fem till åtta timmar för kameramodellerna som publicerar en uppgift, ungefär sju timmar för modellen med benledning och ungefär tjugo timmar för barnmodellerna. Ingen av dem anges med något testförhållande. Kvalitetskontrollfrågan måste därför besvaras som en protokollfråga, inte som en fråga om godkänt eller underkänt, och köparens roll är att ange de förhållanden som fabriken ska mäta mot.
Batteritid för smarta glasögon: var kontrollen ligger och vad varje steg upptäcker
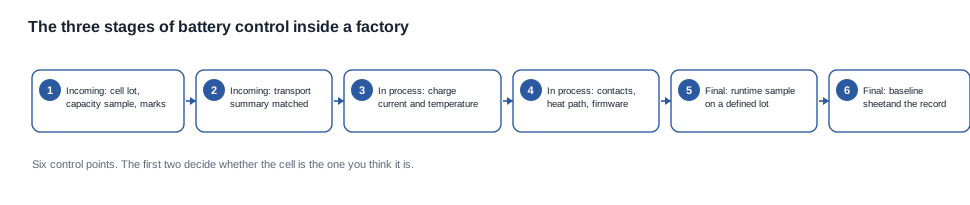
Kvalitetskontroll av batteri i denna kategori omfattar tre steg, och varje steg upptäcker en annan typ av fel. Det vanligaste planeringsfelet är att lägga allt i det sista steget, där enheten är färdig och varje fel är dyrt.
Inspektion av inkommande material sker innan cellen förs in i produkten och är det enda steg som kan upptäcka felaktiga celler. En cell från en oavsiktlig batch, en cell med lägre klassning än vad som anges, en cell vars märkning inte stämmer med ritningen och en cell utan underlag för transportdokumentation kan alla upptäckas här och är osynliga efter montering. Inget steg efter inspektionen av inkommande material kan upptäcka en utbytt cell, eftersom den byter cell ser identisk ut med den specificerade när enheten är färdigbyggd.
Kontroll under tillverkningen sker på produktionslinjen och är det steg som upptäcker monteringsfel. En laddkrets som drar för mycket ström, en kontakt som inte är riktad, en värmeledningsväg som inte har kontakt, en kalibrering som har tillämpats på fel firmwareversion och en fog som inte fäste. Detta är de fel som klarar en visuell inspektion men som orsakar problem i praktiken.
Slutlig inspektion sker på färdiga enheter och är det steg som producerar det underlag som köparen och kundserviceteamet faktiskt kommer att använda. En tidsatt körtid på ett definierat partikort, en tidsatt laddning från en angiven starttid, ett antal laddningar per fodral, en kontroll av indikatorn och en förpackningskontroll mot stycklistan. Här skapas grunddokumentet, och det är det enda dokument som gör att en reklamation från ett år tillbaka kan utredas.
Det fjärde steget ligger alltså inte alls inom fabriken, och program som hoppar över det är oftast de som har anekdotiska reklamationsdata. Fältinformation som samlas in genom en strukturerad fråga när kunden kontaktar supporten är den enda informationskällan om den faktiska användningen. Utan den förblir det publicerade intervallet otestat mot verkligheten, och fabrikens kvalitetsdokumentation är ett internt dokument som ingen utanför fabriken någonsin läser.
Regeln om ordning nedan är värd att ange eftersom den strider mot intuitionen i en inköpsförhandling. En köpare som begär mer inspektion av en fabrik begär mer stickprov, vilket innebär en kostnad. En köpare som begär att en fabrik ska ange tydliga förhållanden att mäta mot begär en specifikation, vilket innebär ett dokument. Den andra begäran är billigare, mer användbar och den som faktiskt förändrar felandelen.
Inspektion av inkommande material: cellpartiet, skyddskretsen och spårbarhetskedjan
Cellen är den enda komponenten i produkten där en utbytescell från en underleverantör är osynlig i den färdiga enheten och endast visar sig i körtiden. Det gör inspektionen av inkommande material till det steg som bär hela batteririsken. Det är också det steg som är enklast att specificera otillräckligt, eftersom kontrollerna låter rutinmässiga medan konsekvenserna inte gör det.
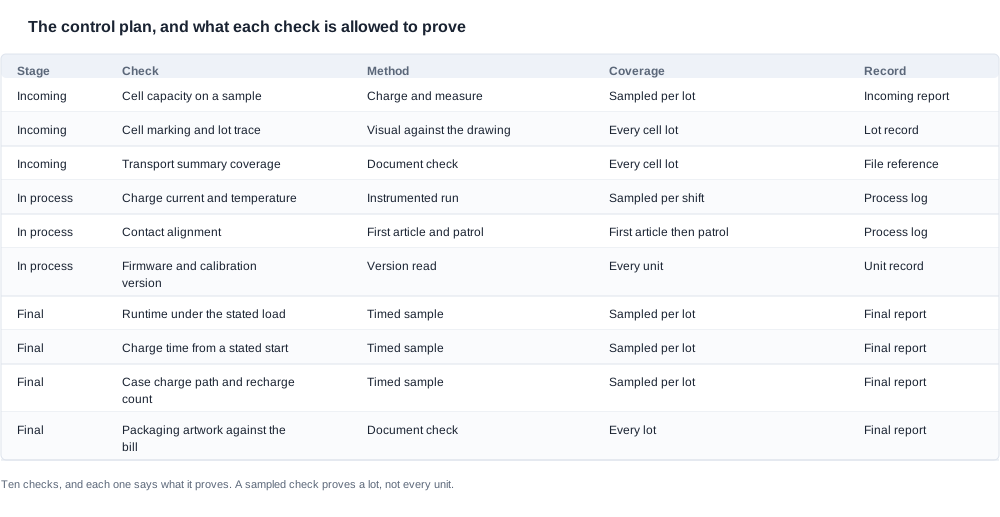
Fyra kontroller bär den risken, och varje kontroll måste ange ett objekt.
Partiet identifiering. Cellpartiets nummer måste registreras för varje enhet som använder det, eftersom ett parti utgör riskenheten. Med parti avses här en specifik celltillverkning från en specifik tillverkare, och en produkt som byggs i juli med ett cellparti från mars utgör inte en homogen population. Det är den mest användbara spårbarhetsuppgiften i kategorin och samtidigt den som oftast saknas.
Kapacitetsprovet. Ett laddat och uppmätt prov från det mottagna partiet, jämfört med den angivna klassningen. Kontrollen är variabelinspektion snarare än attributinspektion, eftersom kapaciteten är en uppmätt storhet med tolerans och inte något som godkänns eller underkänns. Kommersiellt är det acceptansregeln som spelar roll, och en acceptansregel som bara anger "inom specifikation" utan ett tal är inte en acceptansregel.
Märkningen och ritningen. En visuell kontroll av att cellens märkning, polaritet och mått stämmer med ritningen, registrerad per parti. Det är kontrollen som på vanligaste sätt upptäcker fel cell, nämligen när en elektriskt liknande men olika komponent används i stället.
Transportdokumentationen. En dokumentkontroll som bekräftar att den registrerade sammanfattningen av transportproven omfattar det parti som tas emot, matchat via artikelnummer. Det är kontrollen som knyter mottagningsinspektionen till överensstämmelsefilen och som gör att ett cellbyte kan upptäckas vid arbetsbänken i stället för vid hamnen.
Skyddskretsen är den femte punkten, och det är den som oftast lämnas odokumenterad. Arrangementet, strömgränserna och frånkopplingsbeteendet avgör tillsammans felmoden hos en cell som belastas utanför sitt arbetsområde, och inget av detta publiceras för någon modell i vårt sortiment. En köpare som vill skriva en rimlig bestämmelse om felmoder i avtalet behöver den beskrivningen, och en leverantör som inte kan lämna den säger något om djupet i sin egen utvecklingsverksamhet.
Processkontroll: de punkter där ett batterifel blir osynligt i efterföljande led
Processkontroll ärplatsen där en bra cell förvandlas till en dålig produkt. Dess defininge egenskap är att de fel den skapar är osynliga för en slutinspektion som inte vet att den ska leta efter dem.
Laddningsvägen. Laddström, laddningstid från en angiven startpunkt och temperaturökningen under laddningen. En laddningskrets som fungerar men blir varm är ett fel som visar sig i fältet som en enhet som känns varm i handen, och det fångas inte alls av ett drifttidstest. De publicerade laddningstiderna i detta sortiment ger referensen: två timmar eller mindre för de flesta modeller och ungefär en timme för D17 och ZH12, utan angiven startpunkt eller strömkälla för någon av dem. En kontrollplan som kontrollerar laddningstiden utan att fastställa startpunkt och källa kontrollerar en odefinierad storhet.
Kontaktjusteringen. På en magnetisk docka är kontaktgeometrin en toleransstack, och kontrollen består av en kontroll av första tillverkade artikel följt av stickprovskontroller. Här uppstår vanligtvis ett fallrelaterat fel, eftersom ett fodral tillför en andra kontaktuppsättning med sin egen justering och toleransstack.
Värmevägen. Om värmen från laddningskretsen faktiskt leds bort. En felaktigt placerad termisk gränsyta ger en enhet som laddas korrekt vid arbetsbänken men beter sig annorlunda i en varm miljö. Det är ett miljöberoende fel och därför osynligt för ett fabriktstest vid rumstemperatur.
Fast programvara och kalibreringsversion. Versionen som styr bränslemätaren och laddningens avslutning måste vara den angivna versionen och avläsas på enheten i stället för att antas utifrån partiet. Blandade versioner av fast programvara är ett återkommande och dyrt felmod, eftersom det ger två populationer av enheter med två olika beteenden utan någon synbar skillnad mellan dem.
Anslutningen till cellen. Förbandet mellan cellen och kretskortet, samt cellens eget skyddsarrangemang. Det är kontrollen som upptäcker lödnings- eller anslutningsfel, och det är punkten där ett cellfel permanent blir ett produktfel i stället för en komponent som fortfarande kan bytas ut.
Mönstret i alla fem är detsamma. Varje fel är osynligt för ett slutligt drifttidstest, eftersom ett drifttidstest mäter felets resultat snarare än felet självt. Det enda försvaret är att ha en processkontroll inriktad på varje fel och att skriva in acceptanskriterierna för dessa kontroller i kontrollplanen i stället för att lämna dem till fabrikens eget omdöme.
Slutinspektion och provtagningslogiken bakom ett drifttidstest
Den sista etappen är där köparen får sitt underlag, och det är också där provtagningslogiken måste vara korrekt, eftersom ett driftprov på ett prov är den dyraste kontrollen i planen och den som oftast misstolkas.
Mycket måste definieras innan ett prov betyder något. En ”lott” i detta sammanhang är en celllott plus ett produktionsfönster, varken enbart ett produktionsfönster eller enbart en celllott. Skälet är enkelt: de två variabler som styr resultatet – vilken cell det är och när den tillverkades – är de två variabler som ett prov ska representera. Ett prov som tagits från tre olika celllotter under två produktionsveckor är inte ett prov av populationen, utan ett prov av variationen, och resultatet kan inte tillskrivas någonting.
Ett driftprov som utförs på stickprov avgränsar risken; det garanterar inte lotten. Det är denna skillnad som köpare oftast missar när en leverantör erbjuder en acceptansnivå. En acceptansnivå är ett tröskelvärde för en lott, inte ett påstående om att varje enhet i lotten uppfyller det, och en lott som godkänns har fortfarande en kvarstående sannolikhet att innehålla enheter som inte gör det. Rätt sätt att använda den är att fastställa tröskelvärdet, ange provstorlek och metod samt acceptera att en enhet som underkänns i fältet är ett ovanligt utfall i en godkänd lott, inte en motsägelse till kvalitetssystemet.
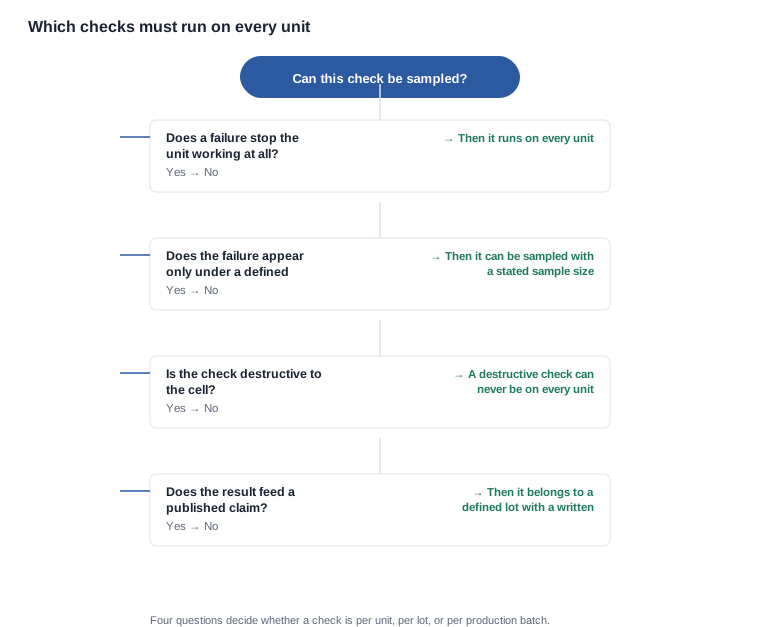
Vissa kontroller kan inte stickprovas alls. En kontroll vars fel innebär att enheten inte fungerar måste köras på varje enhet, eftersom det inte finns någon andra chans att upptäcka felet. En kontroll som är destruktiv för cellen kan aldrig köras på varje enhet, utan måste vara en stickprovskontroll på en representativ cell och inte på en producerad enhet. Och en kontroll vars resultat ligger till grund för en publicerad uppgift måste avse en definierad lott med en dokumenterad metod, eftersom uppgiften avser populationen.
Beslutsdiagrammet nedan är en kompakt version av den regeluppsättning som en köpare kan be en fabrik bekräfta: för varje kontroll i kontrollplanen, om den körs per enhet, per lott eller per produktionsparti.
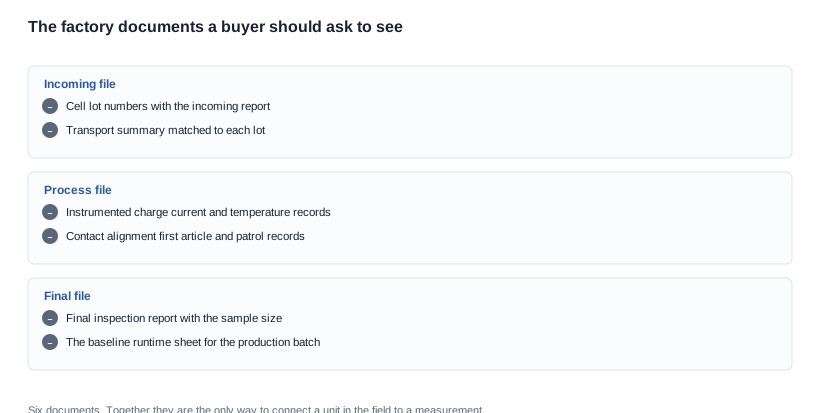
Det är i dokumentationen värdet ligger. Sex dokument sammanlänkar en enhet i fältet med en mätning: den inkommande rapporten med lottnummer, transportsammanställningen som matchas mot varje lott, registren över mätta laddströmmar och temperaturer, dokumentationen av kontaktjustering för första exemplar och kontroller under produktion, den slutliga inspektionsrapporten med provstorlek samt baslinjebladet med driftdata för produktionspartiet. En fabrik som förvarar alla sex kan besvara en fråga om en enhet nio månader efter att den skickats. En fabrik som förvarar ett eller två kan endast besvara frågor om en enhet som är i produktion.
Den kontrollplan en köpare kan begära att få se, och den dokumentation den bör resultera i
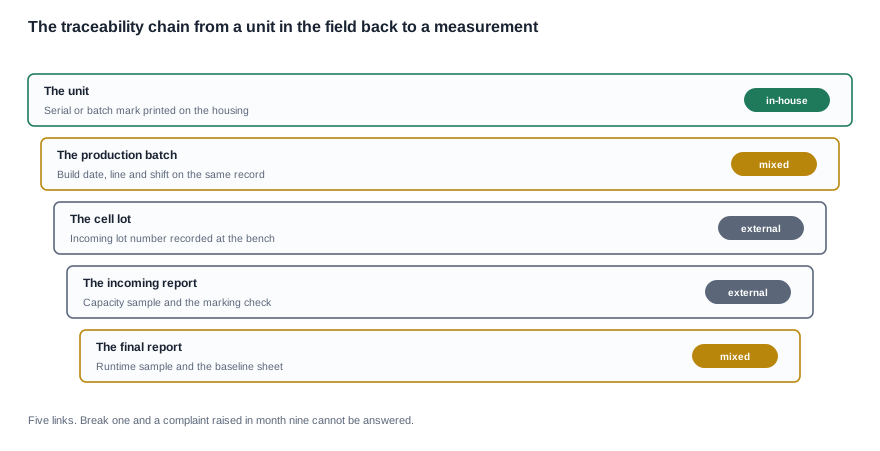
Spårbarhetskedjan ovan är systemets ryggrad, och köparen är vanligen den enda part som kan kräva att den finns, eftersom fabriken ser en begäran om dokumentation som en administrativ begäran, medan köparen ser den som skillnaden mellan en försvarsbar garantiställning och en ständigt öppen sådan.
Kedjan har fem länkar. Enheten bär ett serienummer eller parti-/batchmärkning. Produktionsregistret knyter enheten till ett tillverkningsdatum, en produktionslinje och ett skift. Celllotten knyter tillverkningen till den inkommande lotten. Den inkommande rapporten knyter lotten till ett kapacitetsprov och en märkningstest. Den slutliga rapporten knyter produktionspartiet till ett driftprov och ett baslinjeblad. Bryter någon av dessa bryts kedjan, och ett klagomål som kommer in under den nionde månaden kan inte spåras tillbaka till en mätning. Det enda kvarvarande svaret blir då en goodwill-ersättning.
Tre delar i kedjan är värda att peka ut eftersom det är dem en köpare särskilt bör testa. Regeln för åtskillnad av lotter, eftersom blandade lotter är den vanligaste orsaken till ett klagomål om ett parti. Registret över skift och linje, eftersom det är det som gör att en grupp klagomål kan tillskrivas en gemensam orsak i stället för att vara anekdotiska. Och baslinjebladet, eftersom jämförelsen saknar referenspunkt utan det.
Det finns en specificationslucka i den här kedjan som köpare bör känna till, och den är en lucka i vår egen katalog lika mycket som någon annanstans. Vår katalog publicerar Bluetooth-versionen för fjorton av de 28 modellerna, cellkonfigurationerna, laddtiderna, driftstidsintervallen och laddmetoderna, och den anger att testvillkoret bakom varje driftstid inte publiceras. Den publicerar en vikt för exakt en modell, glasögonenheten MT6 på 158 g, vilket inkluderar batteriet på 265 mAh och kameran men utesluter det hopfällbara laddfodralet, och fodralets vikt publiceras inte heller. Ingen annan modell i serien publicerar någon vikt, och ingen ramvikt publiceras för någon modell.
Följden för en kontrollplan är specifik. En kontroll kan bara jämföras mot en specifikation, så varje kontroll av vikt, kapacitet eller driftstid har ingenting att jämföras mot om inte köparen tillhandahåller specifikationen. Fabriken kan inte ombedas att verifiera en tolerans på ett värde som ingen har publicerat, och köparen bör inte räkna med att få godkänt på någon sådan kontroll.
Acceptanskriterier, hantering av avvikelser och köparens revisionsrätt
Et acceptanskriterium utan en hanteringsregel är bara halva en specifikation, och det är här som de flesta kontrollplaner stannar. När en chargesats underkänns måste något hända med den, och det något måste vara namngivet innan det händer, inte förhandlat efteråt. De hanteringsalternativ som finns är omtillverkning, nedklassning till en annan grad eller konfiguration, användning som produktion med en registrerad avvikelse, karantän och retur. Vart och ett av dem har en annan kommersiell konsekvens, och beslutet är ett kommersiellt beslut snarare än ett kvalitetsbeslut, vilket är exakt skälet till att det hör hemma i avtalet och inte i fabriken interna procedur.
Klausulerna som en köpare bör kräva är därför specifika snarare än generella. En definition av vad en chargesats är, så att provet och acceptanströskeln betyder samma sak för båda parter. Acceptanskriterierna för varje kontroll som berör batteriet, med mätmetod och provstorlek nedskrivna. En klausul som kräver meddelande före varje ändring av cell, skyddsarrangemang, laddkrets eller kalibrering, eftersom varje sådan ändring ogiltigförklarar den konfiguration som kriterierna skrevs mot. En dokumentationsretentionstid som är tillräckligt lång för att täcka garantin, vilket är en period och inte ett löfte. Och en revisionsrätt, som är den enda mekanism genom vilken resten av klausulerna över huvud taget kan kontrolleras.
Inget av det här är ett krav på leverantörens konfidentiella information. Det är ett krav på de sex dokument som listas ovan, på en definition av en chargesats och på underrättelse vid ändringar. En leverantör som avslår alltihop säger till köparen att kopplingen mellan en enhet i fält och en mätning inte finns i deras process, och det är information köparen behöver före en inköpsorder, inte efter ett garantianspråk.
Det korta svaret: vi publicerar ingen driftstidssiffra för ett tillstånd som vi inte har mätt, och vi presenterar inte en siffra för blandanvändning som om den vore en siffra för kontinuerlig användning, eftersom just den substitutionen är det som gör en publicerad siffra opålitlig. Vi publicerar vad katalogen anger och säger tydligt att testvillkoret bakom varje driftstid inte publiceras. Vi publicerar inte våra resultat från inköpskontroll, våra processdokument, våra data från slutkontroll, våra defektdelar, våra utbyten eller vår produktionskapacitet, eftersom företaget inte har bekräftat dem till oss och vi inte uppskattar dem utifrån typiska värden. Om en leverantör anger en driftstid utan tillstånd är det den frågan du ska ställa tillbaka.
Det vi kommer att göra är att ta en definierad arbetsbelastning, en definierad miljö och en definierad provstorlek, och berätta vilka publicerade rader som gäller för det protokollet, vad en fabrik kontrollplan skulle behöva kontrollera för att ta fram en jämförbar siffra, och var de öppna raderna i vår dokumentation skulle kräva en skriftlig bekräftelse från företaget. Ett köparinitierat test med ett fast protokoll över ett prov från den faktiska produktionsbatchen är värt mer än katalogsiffran, eftersom det är en mätning av dina egna enheter under dina egna förhållanden, och det är värt mer än en katalogsiffra även när resultatet är mindre fördelaktigt. Dokumentera protokollet, annars är resultatet inte jämförbart med något.
De publicerade raderna finns under batteritid och strömförsörjning, de rader som specifikationsbladet utelämnar finns under vad specifikationsbladet utelämnar om driftstid, laddbesluten bakom kontrollerna under produktion finns under laddningslösningar, och serien som kontrollplanen tillämpas på finns under AI-kameraglasögon.
Relaterad läsning
- Batteritid och strömförbrukning
- Vad specifikationsbladet utelämnar om drifttid
- Laddningslösningar och gränssnitt
- Utbudet av AI-kameraglasögon
Berätta vilken användningsprofil dina kunder skapar, så berättar vi vilka förutsättningar som måste åtgärdas innan några drifttidsuppgifter kan jämföras.


