
Controlul calității bateriei ochelarilor inteligenți eșuează într-un mod specific și previzibil: unitatea trece toate testele de laborator, iar clientul se plânge oricum. Motivul este că cifra publicată pentru autonomie descrie o anumită condiție, iar condiția în care clientul folosește produsul nu este cea în care aceasta a fost măsurată. Un plan de testare care moștenește o specificație nedefinită produce un rezultat pozitiv și o reclamație nerezolvată, iar dosarul de calitate al uzinei consemnează că unitatea era în regulă.
Aceasta este motivul pentru care controlul calității bateriei este mai întâi o problemă de definire a specificațiilor și abia apoi o problemă de testare, iar ordinea celor două contează mai mult decât gradul de sofisticare al oricăreia dintre ele. Definiți mai întâi condițiile, apoi planul de testare poate fi redactat. Dacă această etapă este omisă, planul de testare măsoară ceea ce este mai convenabil, iar clientul identifică diferența.
Cifrele noastre publicate pentru autonomie în această categorie variază aproximativ între șase și opt ore în segmentul Audio, aproximativ cinci până la opt ore la modelele cu cameră pentru care publicăm o cifră, aproximativ șapte ore la modelul de bază cu conducție osoasă și aproximativ douăzeci de ore la modelele pentru copii. Toate sunt prezentate fără condiții de testare. Prin urmare, întrebarea privind controlul calității trebuie răspunsă printr-un protocol, nu printr-o evaluare de tip „trecut sau picat”, iar rolul achizitorului este să stabilească condițiile după care uzina va efectua măsurătorile.
Durata de viață a bateriei ochelarilor inteligenți: unde se află controlul și ce identifică fiecare etapă
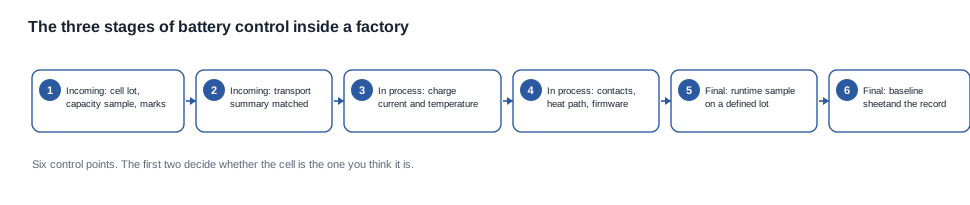
Controlul calității bateriei în această categorie se desfășoară pe trei etape, iar fiecare etapă identifică o categorie diferită de defecte. Cea mai frecventă eroare de planificare constă în concentrarea tuturor verificărilor în ultima etapă, când unitatea este deja finalizată și orice defect este costisitor.
Inspecția la recepție are loc înainte ca celula să intre în produs și este singura etapă care poate identifica o celulă greșită. O celulă dintr-un lot neintenționat, o celulă cu o capacitate nominală mai mică decât cea specificată, o celulă ale cărei marcaje nu corespund desenului tehnic sau o celulă fără documentație de transport pot fi identificate aici și devin invizibile după asamblare. Nimic în etapele ulterioare inspecției la recepție nu poate identifica o înlocuire, deoarece, în momentul asamblării unității, o celulă înlocuită arată exact ca cea specificată.
Controlul în curs de proces are loc pe linia de producție și este etapa care identifică defectele de asamblare. Un circuit de încărcare care consumă prea mult, un contact nealiniat, o cale termică care nu face contact, o calibrare aplicată unei versiuni greșite de firmware sau o îmbinare care nu a fost realizată corect. Acestea sunt defectele care trec inspecția vizuală și eșuează în utilizare.
Inspecția finală se efectuează asupra unităților finalizate și este etapa care produce dovezile pe care achizitorul și echipa de servicii post-vânzare le vor utiliza efectiv. O durată de funcționare măsurată cronometrat pentru un lot definit, o încărcare cronometrată pornind de la un nivel indicat, numărul de reîncărcări în carcasă, verificarea indicatorilor și verificarea ambalajului față de lista de materiale. Aici este creat fișa de referință, singurul document care permite analizarea unei reclamații vechi de un an.
A patra etapă nu se află deloc în interiorul uzinei, iar programele care o omit sunt, de obicei, cele ale căror date privind reclamațiile sunt doar anecdotice. Informațiile din teren, colectate printr-o întrebare structurată la momentul contactării serviciului de asistență, constituie singura sursă de informații despre utilizarea reală. Fără acestea, intervalul publicat rămâne neverificat în raport cu realitatea, iar dosarul de calitate al uzinei rămâne un document intern pe care nimeni din exterior nu îl consultă.
Regula de ordine care rezultă merită prezentată, deoarece este contraintuitivă într-o negociere de achiziție. Un achizitor care cere unei uzine mai multe inspecții solicită, de fapt, un eșantion mai mare, ceea ce implică un cost. Un achizitor care cere unei uzine un set definit de condiții pentru măsurători solicită, de fapt, o specificație, adică un document. A doua cerere este mai ieftină, mai utilă și este cea care modifică efectiv rata defectelor.
Inspecția la recepție: lotul de celule, circuitul de protecție și lanțul de trasabilitate
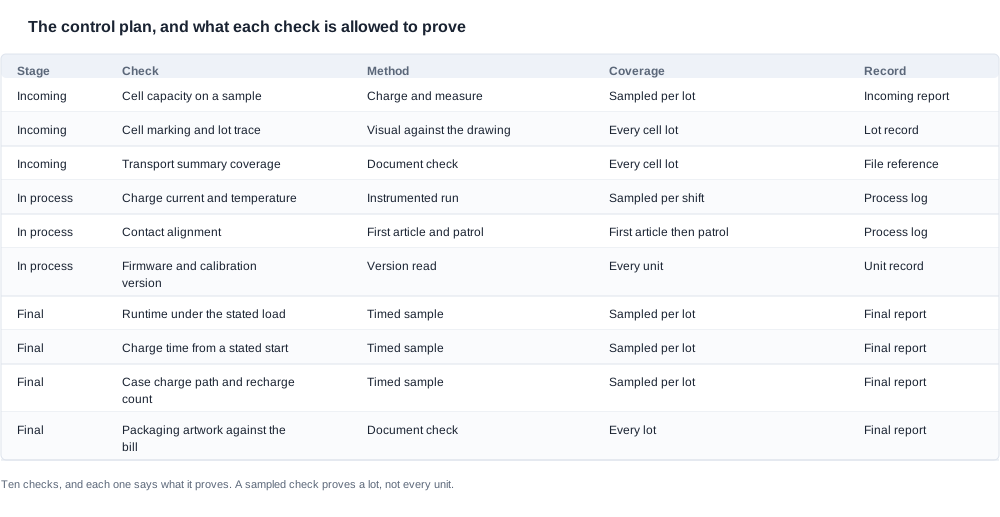
Celula este singurul component al produsului pentru care o înlocuire cu una provenită de la un subfurnizor este invizibilă în unitatea finalizată și se manifestă doar prin autonomia redusă. Astfel, inspecția la recepție este etapa care suportă întregul risc asociat bateriei, dar și etapa care este cel mai ușor de sub-specificat, deoarece verificările par procedurale, iar consecințele lor nu.
Patru verificări suportă acest risc, iar fiecare trebuie să facă referire la un obiect precis.
Identitatea lotului. Numărul lotului de celule trebuie înregistrat pentru fiecare unitate care îl utilizează, deoarece lotul este unitatea de risc. Prin lot se înțelege aici un anumit lot de celule provenit de la un anumit producător, iar un produs fabricat în iulie, cu celule dintr-un lot din martie, nu constituie o populație omogenă. Aceasta este cea mai utilă informație de trasabilitate din categorie și cea care lipsește cel mai des.
Mostra de capacitate. O probă încărcată și măsurată din lotul primit, raportată la capacitatea specificată. Verificarea este o inspecție variabilă, nu o inspecție de conformitate, deoarece capacitatea este o mărime măsurată, cu o toleranță, nu o valoare care respectă sau nu o condiție. Din punct de vedere comercial, importantă este regula de acceptare, iar o regulă de acceptare care precizează doar „în conformitate cu specificațiile”, fără o valoare numerică, nu este o regulă de acceptare.
Marcajul și desenul tehnic. O verificare vizuală privind concordanța marcajului celulei, a polarității și a dimensiunilor sale cu desenul tehnic, înregistrată pentru fiecare lot. Aceasta este verificarea care detectează celula greșită în cel mai frecvent mod în care apare această eroare: o substituție cu o componentă electric similară, dar care nu este aceeași piesă.
Documentația de transport. O verificare documentară care confirmă că rezumatul testelor de transport din dosar acoperă lotul care este recepționat, identificat prin numărul de piesă. Aceasta este verificarea care leagă inspecția de recepție de dosarul de conformitate și care face vizibilă o substituție de celulă la nivelul bancului de testare, nu abia la nivelul portului.
Circuitul de protecție este al cincilea element și cel mai des lăsat nedocumentat. Configurația, limitele de curent și comportamentul la întrerupere determină toți modul de avarie al unei celule care este utilizată în afara domeniului său de funcționare, iar niciunul dintre acestea nu este publicat pentru niciun model din portofoliul nostru. Un cumpărător care dorește să redacteze în contract o clauză rezonabilă privind modulul de avare are nevoie de această descriere, iar un furnizor care nu o poate furniza îi transmite cumpărătorului ceva despre profunzimea propriei activități de inginerie.
Controlul în proces: punctele în care un defect al bateriei devine invizibil în etapele ulterioare
Controlul în proces este etapa în care o celulă bună este transformată într-un produs defect, iar trăsătura sa definitorie este că defectele pe care le produce sunt invizibile la o inspecție finală care nu știe că trebuie să le caute.
Circuitul de încărcare. Curentul de încărcare, timpul de încărcare de la un punct de pornire precizat și creșterea temperaturii în timpul încărcării. Un circuit de încărcare care funcționează, dar se încălzește, reprezintă un defect care apare în teren ca o unitate caldă la atingere și nu este detectat deloc printr-un test de funcționare. Timpii de încărcare publicați pentru această gamă oferă reperul: două ore sau mai puțin pentru majoritatea modelelor și aproximativ o oră pentru D17 și ZH12, fără ca punctul de pornire sau sursa de alimentare să fie precizate pentru niciunul dintre ele. Un plan de control care verifică timpul de încărcare fără să fixeze punctul de pornire și sursa verifică o mărime nedefinită.
Alinierea contactelor. Pe un suport magnetic, geometria contactelor este o însumare de toleranțe, iar verificarea constă într-o inspecție a primei piese, urmată de inspecții de patrulare. Aici își are de obicei originea un defect legat de carcasă, deoarece carcasa adaugă un al doilea set de contacte, cu propria aliniere și propria însumare de toleranțe.
Circuitul termic. Verificarea faptului că căldura degajată de circuitul de încărcare este într-adevăr evacuată. O interfață termică poziționată greșit produce o unitate care se încarcă corect la nivelul bancului de testare și se comportă diferit într-un mediu cald, ceea ce reprezintă un defect dependent de condițiile de mediu și, prin urmare, este invizibil la un test de fabrică efectuat la temperatura camerei.
Firmware-ul și versiunea de calibrare. Versiunea care controlează indicatorul nivelului de încărcare și oprirea încărcării trebuie să fie cea specificată, citită de pe unitate și nu presupusă pe baza lotului. Amestecul de firmware-uri reprezintă un mod de avarie recurent și costisitor, deoarece produce două populații de unități cu două comportamente diferite și fără nicio diferență vizibilă între ele.
Legătura cu celula. Îmbinarea dintre celulă și placa electronică, precum și configurația proprie de protecție a celulei. Aceasta este verificarea care detectează un defect de lipire sau de conectare și punctul în care un defect al celulei devine definitiv un defect al produsului, nu doar o componentă care mai poate fi înlocuită.
Tiparul este același în toate cele cinci cazuri. Fiecare defect este invizibil la un test final de funcționare, deoarece un asemenea test măsoară rezultatul defectului, nu defectul însuși. Singura apărare este existența unei verificări în proces orientată către fiecare defect și înscrierea criteriilor de acceptare pentru aceste verificări în planul de control, în locul lăsării lor la discreția proprie a fabricii.
Inspecția finală și logica de eșantionare din spatele unui test de funcționare
Etapa finală este momentul în care cumpărătorul obține dovezile, iar aici trebuie să fie corectă și logica eșantionării, deoarece un test de funcționare efectuat pe un eșantion reprezintă verificarea cea mai costisitoare din plan și cea mai frecvent interpretată greșit.
Înainte ca un eșantion să aibă vreo semnificație, trebuie definite multe lucruri. Un lot în acest context reprezintă un lot de celule plus o fereastră de producție, nu doar o fereastră de producție și nici doar un lot de celule. Motivul este simplu: cele două variabile care determină rezultatul — ce celulă a fost folosită și când a fost produsă — sunt exact cele două variabile pe care un eșantion trebuie să le reprezinte. Un eșantion prelevat din trei loturi diferite de celule, pe parcursul a două săptămâni de producție, nu este un eșantion al populației, ci un eșantion al variației, iar rezultatul nu poate fi atribuit nimicui.
Un test de funcționare efectuat pe un eșantion limitează riscul; nu garantează lotul. Aceasta este distincția pe care cumpărătorii o greșesc cel mai des atunci când un furnizor oferă un nivel de acceptare. Un nivel de acceptare este un prag aplicat lotului, nu o afirmație că fiecare unitate din lot îl îndeplinește, iar un lot aprobat are o probabilitate reziduală de a conține unități care nu îl îndeplinesc. Modul corect de utilizare este de a stabili pragul, de a preciza dimensiunea eșantionului și metoda și de a accepta faptul că o unitate care este respinsă în teren reprezintă un rezultat rar al unui lot aprobat, nu o contradicție a sistemului de calitate.
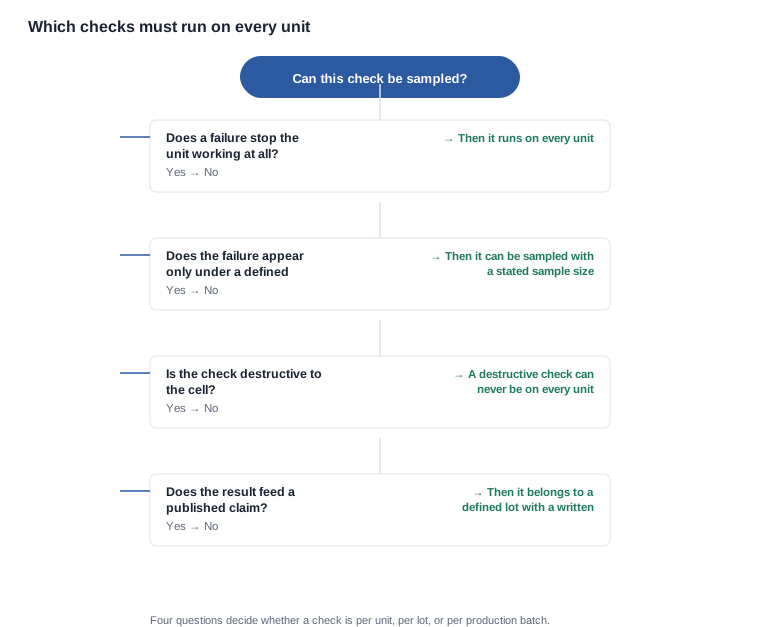
Unele verificări nu pot fi eșantionate deloc. O verificare a cărei nereușită împiedică funcționarea unității trebuie efectuată pe fiecare unitate, deoarece nu există o a doua șansă de a depista problema. O verificare distructivă pentru celulă nu poate fi efectuată pe fiecare unitate și trebuie realizată ca verificare pe eșantion, folosind o celulă reprezentativă, nu o unitate de producție. Iar o verificare al cărei rezultat susține o declarație publicată trebuie să aparțină unui lot definit, pentru care există o metodă documentată, deoarece declarația se referă la populația vizată.
Graficul de decizii de mai jos este versiunea compactă a acestui set de reguli și reprezintă documentul pe care trebuie să-l ceară o fabrică pentru confirmare: pentru fiecare verificare din planul de control, dacă aceasta se efectuează pe unitate, pe lot sau pe lot de producție.
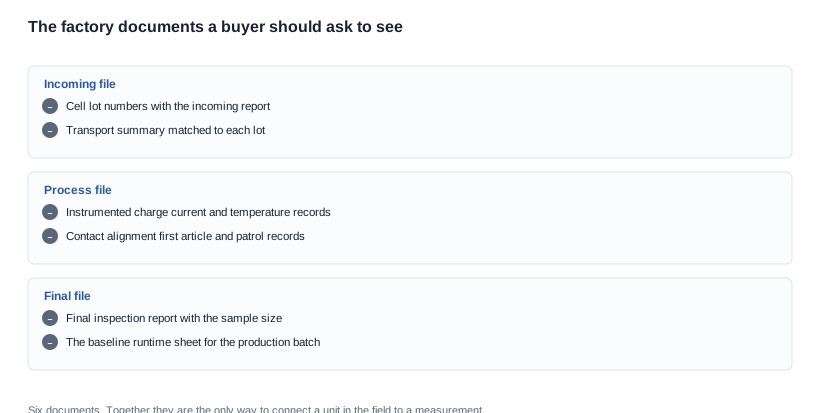
Documentele sunt locul în care se află valoarea. Șase documente leagă o unitate aflată în teren de o măsurătoare: raportul de intrare cu numerele loturilor, sinteza transporturilor asociată fiecărui lot, înregistrările instrumentate ale curentului de încărcare și ale temperaturii, registrul de control al alinierii contactelor pentru prima piesă și pentru inspecțiile de rutină, raportul de inspecție finală cu dimensiunea eșantionului și fișa de funcționare de referință pentru lotul de producție. O fabrică care păstrează toate cele șase documente poate răspunde la o întrebare despre o unitate la nouă luni după livrare. O fabrică care păstrează unul sau două poate răspunde la o întrebare despre o unitate doar în timpul producției.
Planul de control pe care un cumpărător îl poate solicita și documentele pe care ar trebui să le producă
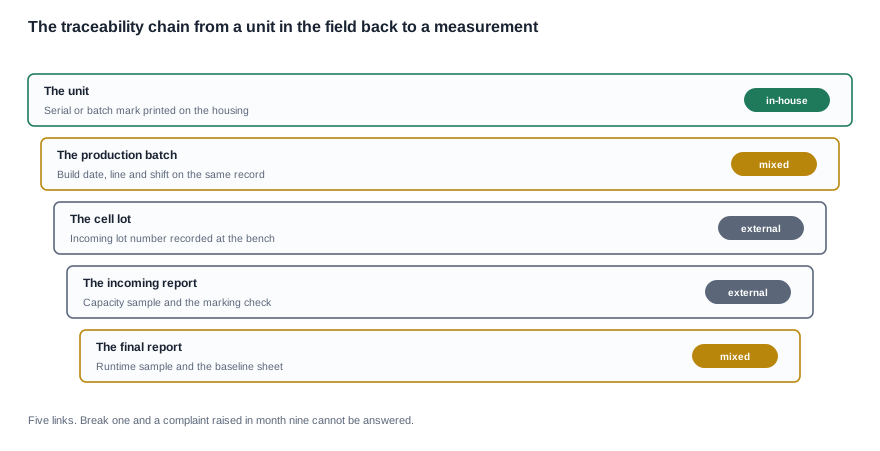
Lanțul de trasabilitate de mai sus constituiecoloana vertebrală a sistemului, iar cumpărătorul este, de obicei, singura parte care poate insista asupra existenței acestuia, deoarece fabrica percepe cererea de documente ca pe o solicitare administrativă, în timp ce cumpărătorul o vede ca pe diferența dintre o poziție de garanție care poate fi apărată și una fără limite clare.
Lanțul are cinci verigi. Unitatea poartă un număr de serie sau o marcă de lot. Înregistrarea de producție leagă unitatea de data fabricării, de linia și de tura de producție. Lotul de celule leagă producția de lotul de intrare. Raportul de intrare leagă lotul de un eșantion de capacitate și de o verificare a marcajului. Raportul final leagă lotul de producție de un eșantion de funcționare și de o fișă de referință. Dacă una dintre verigi este întreruptă, o reclamație înaintată în luna a noua nu mai poate fi urmărită până la o măsurătoare, iar singura reacție rămasă este înlocuirea în bună credință.
Trei elemente din acest lanț merită precizate, deoarece sunt cele pe care un cumpărător ar trebui să le verifice în mod special. Regula de separare a loturilor, deoarece loturile mixte reprezintă cauza frecventă a reclamațiilor privind un lot. Înregistrarea turei și a liniei, deoarece permite atribuirea unui grup de reclamații, nu doarării anecdotice. Și fișa de referință, deoarece fără ea comparația nu are un punct de reper.
Există o lacună în specificațiile acestui lanț de approvisionare de care cumpărătorii ar trebui să fie conștienți, iar această lacună se regăsește în propriul nostru catalog la fel de mult ca în orice alt loc. Catalogul nostru publică versiunea Bluetooth pentru paisprezece dintre cele 28 de modele, configurațiile celulelor, timpii de încărcare, intervalele de funcționare și metodele de încărcare și menționează că nu este publicată condiția de test din spatele indicatorilor de funcționare. Publică greutatea pentru exact un model, unitatea de ochelari MT6, de 158 g, care include bateria de 265 mAh și camera, dar nu include carcasa de încărcare pliabilă; nici greutatea carcasei nu este publicată. Niciun alt model din gamă nu publică o greutate, iar greutatea cadrului nu este publicată pentru niciun model.
Consecința pentru un plan de control este precisă. O verificare poate fi comparată numai cu o specificație, așadar orice verificare a greutății, a capacității sau a duratei de funcționare nu are cu ce fi comparată dacă nu este cumpărătorul cel care furnizează specificația. Fabrica nu poate fi solicitată să verifice o toleranță pentru o valoare pe care nimeni nu a publicat, iar cumpărătorul nu ar trebui să se aștepte la o aprobare în acest caz.
Criteriile de acceptare, tratarea neconformităților și drepturile de audit ale cumpărătorului
Un criteriu de acceptare fără o metodă de tratare reprezintă jumătate dintr-o specificație, iar aici se opresc majoritatea planurilor de control. Când un lot este respins, trebuie să i se întâmple ceva, iar acea acțiune trebuie să fie stabilită înainte de aplicare, nu negociată după. Metodele disponibile sunt: refacerea, reclasificarea într-o altă clasă sau configurație, utilizarea în producție cu o derogare înregistrată, carantinarea și returnarea. Fiecare are o consecință comercială diferită, iar decizia este una comercială, nu una de calitate, exact motivul pentru care aparține acordului, nu procedurii interne a fabricii.
Prin urmare, clauzele pe care ar trebui să le solicite cumpărătorul sunt precise, nu generale. O definiție a ceea ce reprezintă un lot, astfel încât proba și pragul de acceptare să aibă același sens pentru ambele părți. Criteriile de acceptare pentru fiecare verificare care privește bateria, împreună cu metoda de măsurare și dimensiunea probei, scrise explicit. O clauză care impune notificarea înaintea oricărei modificări a celulei, a configurației de protecție, a circuitului de încărcare sau a calibrării, deoarece fiecare dintre aceste modificări anulează configurația în raport cu care au fost elaborate criteriile. O perioadă de păstrare a înregistrărilor suficient de lungă pentru a acoperi perioada de garanție, care este un termen, nu o promisiune. Și un drept de audit, singurul mecanism prin care toate celelalte clauze pot fi verificate.
Nimic din toate acestea nu reprezintă o cerere de informații confidențiale ale furnizorului. Este o cerere pentru cele șase documente enumerate mai sus, pentru o definiție a lotului și pentru notificarea modificărilor. Un furnizor care refuză toate aceste cereri îi comunică cumpărătorului că legătura dintre o unitate aflată în teren și o măsurătoare nu există în procesul lor, iar aceasta este o informație de care cumpărătorul are nevoie înainte de emiterea unei comenzi de achiziție, nu după o solicitare de garanție.
Răspunsul scurt: nu vom publica un indicator de funcționare pentru o condiție pe care nu am măsurat-o și nu vom prezenta un indicator pentru utilizare mixtă ca și cum ar fi unul pentru utilizare continuă, deoarece această înlocuire specifică este cea care face ca un număr publicat să nu fie de încredere. Publicăm ceea ce afirmă catalogul și spunem fără echivoc că nu este publicată condiția de test din spatele fiecărui indicator de funcționare. Nu publicăm rezultatele inspecției de recepție, înregistrările proceselor noastre, datele inspecției finale, ratele de defecte, valorile de producție sau capacitatea noastră de producție, deoarece compania nu ni le-a confirmat și nu vom estima din valori tipice. Dacă un furnizor menționează o durată de funcționare fără a preciza condiția, aceasta este întrebarea care trebuie să i se adreseze înapoi.
Ce vom face este să alegem o sarcină de lucru definită, un mediu definit și o dimensiune definită a probei, apoi să vă indicăm ce rânduri publicate se aplică acelui protocol, ce ar trebui să verifice planul de control al unei fabrici pentru a produce un număr comparabil și unde ar trebui ca rândurile încă necompletate din documentația noastră să primească o confirmare scrisă din partea companiei. Un test efectuat de cumpărător, conform unui protocol fix, pe o probă din lotul de producție reală valorează mai mult decât figura din catalog, deoarece reprezintă o măsurătoare a unităților dumneavoastră în condițiile dumneavoastră și valorează mai mult decât o figură din catalog chiar atunci când rezultatul este mai puțin favorabil. Înregistrați protocolul, altfel rezultatul nu este comparabil cu nimic.
Rândurile publicate se găsesc la durata de viață a bateriei și alimentarea, rândurile omise de fișa de specificații se găsesc la ce omite fișa de specificații despre durata de funcționare, deciziile privind încărcarea din spatele verificărilor în proces se găsesc la soluțiile de încărcare, iar gama la care se aplică planul de control este disponibilă la ochelari cu cameră AI.
Lecturi conexe
- Autonomia bateriei și consumul de energie
- Ce omite fișa de specificații despre durata de funcționare
- Soluții de încărcare și interfețe
- Gama de ochelari cu cameră AI
Spune-ne ce profil de utilizare creează utilizatorii tăi și vom indica ce condiții trebuie remediate înainte ca orice valoare privind durata de funcționare să poată fi comparată.


