
Poslední bránou vývojového programu chytrých brýlí OEM nebo ODM není okamžik, kdy se ve fabrice začne vyrábět. Je to okamžik, kdy kontrolovaná produkční dávka prokázala, že jednotka, kterou jste schválili, je jednotkou, která bude odeslána, v objemu, který jste objednali, a pomocí nástrojů, za které jste již zaplatili. Vše před tímto stájem je navrženo tak, aby umožnilo vznik kvalitní jednotky. Tento stav má zjistit, zda kvalitní jednotky obstojí při opakování.
Většina programů nezaniká na inženýrském stole, kde jedinou jednotku pečlivě sestavují a testují lidé, kteří přesně vědí, na co se zaměřit. Programy zanikají v propasti mezi posledním inženýrským vzorkem a první zásilkovou krabicí, protože v této propasti se odehrává přechod od jednorázové výroby k opakovatelné výrobě. Účelem zkušební dávky je provést tento přechod záměrně, pod dohledem a s možností zastavit výrobu a provést nápravu — nikoli jej zjistit až při první zásilce zákazníkovi.
Článek vysvětluje, k čemu zkušební dávka slouží, co zachytí oproti běhu inženýrských vzorků, jak se zkušební dávka kontroluje a schvaluje a co byste měli dohodnout se svým dodavatelem před přechodem na sériovou výrobu.
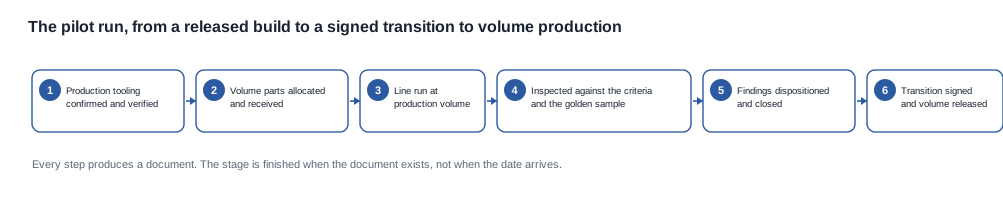
Vývojový proces a sériová výroba: zkušební dávka
Zkušební dávka je produkční běh prováděný na produkčních nástrojích, v produkčním objemu, s produkčními materiály a pracovníky produkční linky, ještě před tím, než je program uvolněn k neomezené sériové výrobě. Tyto tři podmínky tvoří celou definici. Odeberte-li některou z nich, dostanete něco jiného.
Pokud se použijí jiné než produkční nástroje, neotestovali jste nástroje. Pokud je množství pouze několik jednotek místo produkčního množství, neotestovali jste linku. Pokud díly pocházejí z pilotní alokace nebo ze vzorkového skladu, vůbec jste neotestovali dodavatelský řetězec. Hodnota tohoto stavu spočívá právě v odstranění těchto podmínek.
Zkušební dávka v praxi odpovídá na čtyři otázky, na které nelze odpovědět v žádném dřívějším stavu. Za prvé: Dokáže linka fyzicky opakovaně vyrábět tuto jednotku zamýšlenou rychlostí, bez zásahů, které by dokázali utajit pouze zruční pracovníci? Za druhé: Fungují komponenty doručené z dodavatelského řetězce stejně jako komponenty schválené během inženýrské validace, nebo se jejich parametry změnily? Za třetí: Odpovídá hotová jednotka po výrobě na produkční lince stále referenčnímu vzorku, stejně jako tomu bylo u jednotky z inženýrského stolu? Za čtvrté: Chová se řetězec balení a dokumentace při velkém objemu stejně, v pořadí, které bude sklad skutečně dodržovat?
Pro kupujícího je tento stav prvním bodem, v němž se mění charakter rizika. Dosud jste nakupovali inženýrský úsudek. V tomto bodě nakupujete disciplinu procesů. Jednotka může být v pořádku a proces přesto stále chybný. Právě rozdíl mezi těmito dvěma situacemi má zkušební dávka odhalit.
Zkušební dávka zároveň poskytne první obhajitelnou odpověď na otázku, kterou si nakonec položí každý manažer nákupu prodejních kanálů: Jaké jsou skutečné náklady na dopravu jednotky z tohoto programu do našeho skladu, včetně námi stanovených kroků balení a dokumentace? Tento údaj má smysl pouze tehdy, když je proces stabilní. Proto je jeho dřívější dožádání obvykle spojeno s číslem, které se následně změní.
Co v praxi znamená „produkční objem“
Produkční objem je provozní pojem, nikoli marketingový. Znamená množství, při němž linka pracuje ve svém běžném uspořádání, se standardními pracovníky, ve standardním pořadí a standardním tempem, aniž by u každé jednotky stál inženýrský tým a sledoval ji. Pokud zkušební dávka probíhá v tak malém množství, že je linka po většinu běhu nečinná, nebo v tak velkém, že jsou nutné další směny a dočasní pracovníci, zkušební dávka v žádném směru neodráží ustálený stav výroby.
Důležitost této skutečnosti spočívá v tom, že mnoho níže uvedených způsobů selhání závisí na četnosti. Nástroj, který jednou za několik set odlití vyprodukuje díl nepatrně mimo toleranci, se při malé dávce neobjeví. Nesprávně uvedené množství v krabici, k němuž dojde při střídání směny baliče, se neobjeví, pokud celou dávku sestaví tatáž osoba. Tolerance, která platí při jedné okolní teplotě a při jiné se posune, se neobjeví, pokud zkušební dávka proběhne v jediném příjemném zasednutí. Zkušební dávka má být nudná a opakovatelná skutečně vypadá právě takto.
Postavení nástrojů v tomto bodě
Když je naplánován zkušební cyklus, nástroje už jsou vyrobené a ověřené a jejich náklady jsou potvrzené. Pilotní výroba je proto bodem maximální nevratnosti celého vývojového procesu. V ranějších fázích si může odběratel změnit směr levně. Při pilotní výrobě znamená změna specifikace přepracování nástrojů, přičemž přepracování nástrojů je novou obchodní událostí, kterou je třeba znovu dohodnout.
Proto existuje pilotní fáze jako samostatná brána, nikoli jako součást první výrobní objednávky. Jakmile jsou nástroje zaplacené a díly přidělené, odběrateli zbývají realisticky jen tři možnosti: přijmout, prosítovat nebo výrobu zopakovat. Brána, která existuje v době, kdy je ještě rozhodnutí levné, má větší hodnotu než jakékoli ujištění nabízené později.
Co pilotní výroba poskytne odběrateli
Řádně provedená pilotní výroba zanechá dokumentární sadu a právě ta je skutečným výstupem této fáze. Měla by obsahovat záznam pilotní výroby, kontrolní záznam s výsledky podle písemných kritérií, vyřízení každého zjištění, ponechané fyzické vzorky, podepsané schválení přechodu a aktualizovanou sadu výrobní dokumentace. Společně tvoří důkazní základ, na kterém se budeme spoléhat při první objednávce v objemu i při jakékoli pozdější jednání o konzistenci mezi jednotlivými zásilkami.
Budeme upřímní ohledně hranic této fáze. Pilotní výroba je ověřovací, nikoli obchodní činnost. Pilotní objednávka je skutečná objednávka se skutečnými podmínkami a měla by se tak také zpracovávat, její funkcí však je uzavřít poslední bránu vývojového procesu. Program, který pilotní výrobu využívá jako příležitost ke slevě a tlačí na lepší jednotkovou cenu, změnil význam této fáze. Tato změna se později projeví jako uspěchaný přechod namísto čistého přechodu.
Pilotní výroba je místem, kde se vývojový proces mění ze sady dokumentů v opakovatelný provoz. To, co nákupčí na straně značky v tomto okamžiku skutečně kupuje, není headset ani firmware, ale jistota, že stejná věc dorazí do skladu podruhé, potřetí a poté několik tisíckrát.
Co pilotní výroba zachytí a vzorková výroba nikoli
Vzorková výroba pro inženýrské účely probíhá v ideálních podmínkách. Díly vybírají, montují a kontrolují konkrétní inženýři, kteří program vytvořili. Každá jednotka, která projde, je ze své podstaty jednotkou, kterou někdo přiměl fungovat. Přesně proto vám nemůže říci, co se stane při objemové výrobě.
Následující poruchy jsou strukturální pro jednorázovou výrobu a jsou v ní v podstatě neviditelné. Každá z nich je důsledkem substituce nebo opakování a při pilotní výrobě se běžně odhaluje.
Substituce součástí po přidělení. Během inženýrského vývoje jsou přesně specifikované díly pro program k dispozici, protože je někdo rezervoval. Při objemové výrobě přiděluje dodavatel díly podle prognózy, podle ostatních programů a podle cenové a dodavatelské situace. Součást lze nahradit funkčně podobnou, která má jiné akustické vlastnosti, jiný rádiový modul, jinou toleranci regulátoru nabíjení nebo jiné chování displeje za slabého světla. V inženýrském záznamu se nic nemění, protože se nemění číslo součásti. Pilotní výroba je prvním bodem, kdy je skutečné přidělení pro sériovou výrobu k dispozici přímo ve výrobním závodě.
Příznakem tohoto typu problémů je jednotka, která projde všechny funkční testy, ale chová se o něco jinak než zlatý vzorek v ways, které kontrola typu prošel/prošel nepostihuje. Proto se porovnání se zlatým vzorkem při pilotní výrobě provádí člověkem, který má oprávnění říci, že něco je jiné, nikoli prostým seznamem kontrol, který zjišťuje pouze to, zda je daný údaj v přípustné toleranci. Substituovaná součást, která stále splňuje toleranci, ale zní jinak, bude prostým seznamem kontrol přijata a při porovnání se zlatým vzorkem odmítnuta.
Opotřebení nástrojů a odchylka při první výrobě. Vstřikovací formy, razidla pro lisování kovů a měkké nástroje se při prvních cyklech chovají jinak a po několika stovkách cyklů se chovají znovu jinak. Díly vyrobené z nástroje při jeho prvním cyklu mohou projít každou vstupní kontrolou, a přesto se mohou montovat s mírně odlišným přiléháním, což mění akustickou dutinu, volný prostor kolem antény nebo stlačení tlačítka. Inženýrský vzorek vyrobený na čerstvě zprovozněném nástroji je pro zjištění této odchylky nejhorším možným prostředím, protože nástroj ještě nevstoupil do své pracovní oblasti.
Další komplikací je, že nástroj může vypadat správně, a přesto být chybný. Rozměry, hmotnost i vzhled mohou spadat do dohodnutého rozmezí, zatímco povrchová úprava, zvětšení nebo lisovací tlak se při opakovaných cyklech chovají jinak. Jediným spolehlivým testem je samotné opakování, a proto zkušební objem není pouze číslem bez významu.
Uvolňování rozměrů při výrobě na linkě. Na inženýrském stole provádí jeden pracovník jednu operaci bez časového omezení a s plnou pozorností a může ručně kompenzovat drobné nepřesnosti. Na lince je operace rozdělena, časově omezena a opakována několika lidmi s různými pracovními návyky, takže kompenzace, která se dříve tiše odehrávala při vývoji, jednoduše neprobíhá. Problémy s uložením, rozdíly v aplikaci lepidla, kolísáním momentu utahování šroubů a odlišným vedením kabelů se projeví zde a nikde dříve.
Praktickým důsledkem pro kupujícího je, že vada s širokým tolerančním oknem se rozšíří po celé sérii, zatímco vada způsobená konkrétním dílem nebo konkrétním stanovištěm se bude shromažďovat v určitých zónách. Kontrola zkušebního výrobního objemu by měla zaznamenat rozložení vad, nikoli pouze jejich počet, protože právě rozložení vám řekne, zda je nutné sérii přepracovat, třídit, nebo není potřeba dělat vůbec nic.
Chování obalů a procesu expedice. Obal je navržen a posouzen jako součást návrhu, ale v praxi je ověřován při velkém objemu, v pořadí skladových operací a pod tlakem termínu odesílání. Chyby při vkládání, nesprávné příslušenství v krabici, chybějící nebo duplicitní dokumenty, záměny jazyků či štítků a počty krabic neodpovídající objednaným množství se všechny projeví právě v této fázi. Pro značku jde o poruchy, které se dostanou ke konečnému zákazníkovi s vaším jménem na krabici.
Tato kategorie zahrnuje také dokumentaci, která existuje vedle fyzické krabice. Balík výrobních dokumentů, který byl v pořádku ve fázi vývoje, může v okamžiku velkovýroby na lince obsahovat již neplatnou revizi, protože revize se šíří rychleji než lidé. Požadavek na revizi dokumentace skutečně použitou při zkušebním výrobním objemu, nikoli na nejnovější revizi v databázi, je malá otázka, která zabrání drahému nedorozumění.
Rozložení výtěžnosti. Inženýrský výrobní vzorek vám řekne, že je možné vyrobit dobrý kus. Zkušební výrobní objem vám řekne, jaké procento kusů je dobrých bez zásahu. Rozložení poruch podél výrobní linky vám řekne něco, co žádný jednotlivý ručně vyrobený kus nemůže: zda je problém systematický a týká se celé série, nebo izolovaný, týká se pouze malého počtu kusů a lze jej vyřešit tříděním.
Užitečný způsob, jak o tom uvažovat, je tento: inženýrský vzorek odpovídá na otázku „lze tento návrh vůbec vyrobit?“, zatímco zkušební výrobní objem odpovídá na otázku „lze tento návrh opakovaně vyrobit na této lince, tímto způsobem a v tomto objemu?“. Právě druhá otázka rozhoduje, zda bude vaše první dodávka produktem, nebo omluvou. A je to otázka, na kterou budeme trvat, dokud není schválena jakákoli objemová objednávka.
Jednoznačně řekneme, že dodavatel, který nedokáže vysvětlit, proč zkušební výrobní objem selhal, a to prostřednictvím konkrétního procesního kroku a konkrétní kořenové příčiny, této fáze příliš nezískal. Hodnota zkušebního výrobního objemu nespočívá v tom, že prošel, ale v tom, že poskytl doložitelnou odpověď na otázku, kterou si nikdo před zahájením výroby nikdo nepoložil.
Jak se zkušební výrobní objem kontroluje a schvaluje
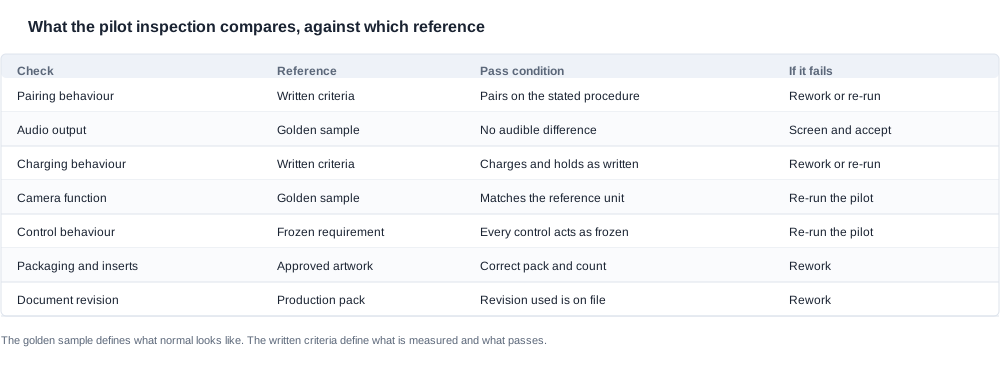
Zkušební výrobní objem se posuzuje současně podle dvou referencí: zlatého vzorku a písemných kontrolních kritérií. Ani jedna z nich není volitelná a žádná nemůže nahradit druhou.
Zlatý vzorek je podepsaný referenční kus, který vymezuje hranici mezi přijatelným a nepřijatelným stavem. Byl stanoven ještě dříve v programu a slouží jako fyzický referenční produkt, s nímž se výrobní kus porovnává, když je potřeba rozhodnout, zda je určitý rozdíl vadou, nebo přípustnou odchylkou. Zlatý vzorek určuje, jak má normální stav vypadat. Písemná kontrolní kritéria určují, co se měří, jak se to měří a jaká je podmínka pro přijetí. Pouhý zlatý vzorek ponechá dodavateli rozhodování u každého kusu, co se počítá za rozdíl, co je přesně místo, kde se výrobní linka časem odchyluje.
Kontrola během zkušebního výrobního objemu je obvykle rozsáhlejší než běžná závěrečná kontrola běžné výrobní objednávky, protože cílem zkušebního výrobního objemu je zjistit, co linka vyrábí, a nikoli pouze odmítnout zjevně chybné kusy. Kontroluje se chování spárování, zvukový výstup, chování při nabíjení, případné funkce kamery a způsob jejich ovládání a fyzické uložení produktu. Z výrobního objemu se ponechávají fyzické vzorky, aby bylo možné zjištění reprodukovat, místo o něm pouze diskutovat.
Důvodem, proč je zkušební kontrola záměrně rozsáhlejší než výrobní kontrola, je strukturální. Výrobní kontrola je navržena k ochraně stabilního procesu, a proto může být úzce zaměřená a rychlá. Zkušební kontrola je mechanismem, kterým se ověřuje stabilita procesu, a musí být dostatečně široká, aby odhalila věci, na které nikdo nemyslel. Zkušební kontrola, která pouze zopakuje běžnou závěrečnou kontrolu, pouze zdvojuje rutinní postup a minula se podstatou.
Rozhodnutí o následném postupu
Jakmile zkušební kontrola odhalí závadu, je nutné ji opravit a zkoušku zopakovat, nikoli výrobek odeslat tak či tak. Jde o jediné nejdůležitější chování, které je třeba u dodavatele ověřovat, a je vhodné ho výslovně zakotvit ve vývojové dohodě, místo aby se na něj pouze předpokládalo. Zkušební kontrola, která selhala a byla zopakována, stojí čas. Zkušební kontrola, která selhala a byla ignorována, stojí stejné peníze, ale nepřinese žádné znalosti. Navíc posune zjištění do zákaznického kanálu, kde stojí oprava mnohem víc.
Následný postup musí být jednou z malého počtu výslovně stanovených možností a volba musí být zaznamenána s příslušným důvodem:
- Přepracování. Jednotky lze přivedením do souladu bez nové výroby. Je vhodné v případě vady, kterou lze opravit v rámci montáže nebo balení.
- Prosetření a přijetí. Vadné jednotky lze identifikovat a vyřadit a zbývající populace je přijatelná. Je vhodné pouze pro ojedinělé, zjistitelné a jednoznačně ohraničené závady.
- Odložení a zopakování. Dávka není použitelná a je nutné provést novou zkušební dávku. Je vhodné pro systematické závady a pro vše, co ovlivňuje nástroje nebo sestavení firmwaru.
- Zopakování celé zkušební kontroly. Proces byl opraven a zkušební kontrolu je nutné v plném rozsahu zopakovat, aby se prokázala účinnost opravy.
Možnost, která neexistuje, je odeslat výrobek tak či tak s poznámkou. Tato možnost přemění kontrolovanou závadu na nekontrolovanou a natrvalo odstraní důkazy potřebné k určení kořenové příčiny. Je zároveň možností, kterou se nejspíš nabídne neformálně, a proto je právě důležité alternativy sepsat před provedením zkoušky, nikoli improvizovat během ní.
Co obsahuje dokument o schválení
Přechod ze zkušební výroby na sériovou výrobu je podepsaným rozhodnutím a dokument, který ho zachycuje, by měl být čitelný i pro osobu mimo daný program. Měl by potvrzovat, že zkušební kontrola proběhla na výrobních nástrojích při výrobním objemu, že byla provedena podle dohodnutých kritérií a vůči zlatému vzorku, že zjištění byla uzavřena se zaznamenaným rozhodnutím o následném postupu a že výrobní dávka je oprávněna pokračovat.
Měl by také uvádět osobu, která dokument podepisuje, jasně říkat, k čemu je oprávněna se zavázat, a odkazovat na revize specifikace, kontrolních kritérií a výrobní dokumentace použité během zkoušky. Podpis výrobního manažera, který není oprávněn schválit změnu specifikace ani závazek týkající se nástrojů, je podpis bez rozhodnutí, které by za ním stálo. O tom je vhodné se zeptat ještě před jeho vyžádáním, nikoli poté.
Schválení přechodu je zároveň okamžikem, kdy se mění podoba odpovědnosti. Před ním je program společnou prací se sdílenými neznámými. Po něm existuje produkt s definovanou konfigurací, zdokumentovanou metodou kontroly a dodavatelským vztahem. Důkazy, na které se později budeme spoléhat při dotazích na první dodávku, jsou přesně touto sadou dokumentů. Je proto vhodné již nyní ověřit, že ji dokáže přečíst i někdo, kdo se programu nezúčastnil.
Dokumenty vzniklé v této fázi — záznam zkušební kontroly, rozhodnutí o následném postupu, ponechané vzorky, podepsané schválení přechodu a aktualizovaný balík výrobní dokumentace — jsou tím, co kupující obdrží, a tvoří důkazní základ pro první výrobní objednávku i pro případné pozdější jednání o konzistenci.
Na co by měl kupující nakonec skončit, je složka dokumentů, která umožní třetí straně pochopit, co bylo vyrobeno a jak bylo posuzováno, bez nutnosti telefonovat do továrny a žádat o vysvětlení. Pokud je tato složka slabá, je přechod na sériovou výrobu předpokladem, nikoli rozhodnutím.
Otázky k položení při přechodu na výrobu
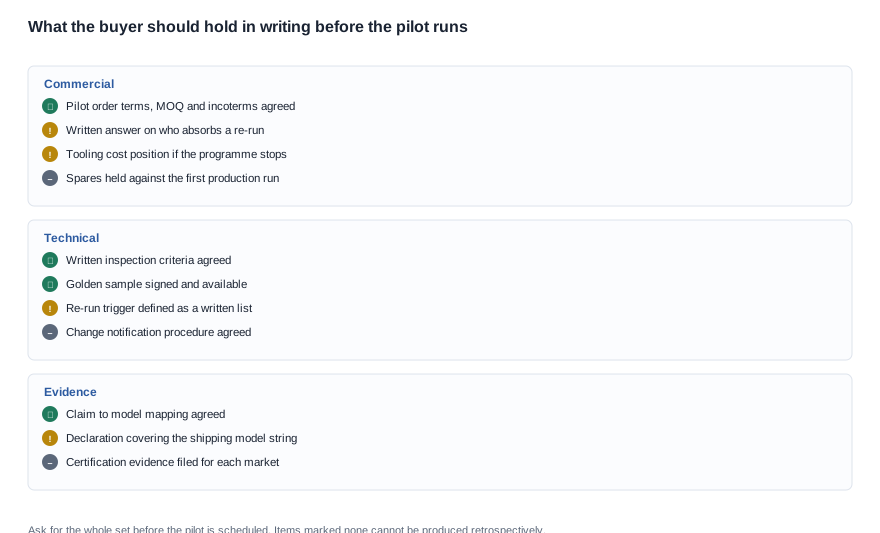
Nejužitečnější věc, kterou může kupující před zkušební dávkou udělat, je dopředu vyřešit obchodní a procesní otázky, protože řada z nich se stane patrnou až po tom, co závada už nastala.
-
Kdo ponese náklady na zopakování? Pokud zkušební kontrola selže z důvodu připsatelného inženýrské práci dodavatele, nastavení výrobní linky nebo nástrojům, měly by opakovaná zkouška a vzniklý odpad spočívat na straně dodavatele. Pokud selže kvůli změně požadavku po zmrazení specifikace nebo kvůli pozdnímu rozhodnutí na straně kupujícího, je nutné způsob nakládání s náklady určit předem, nikoli až během sporu. Vyžádejte to písemně a spojte to se spouštěcími podmínkami pro zopakování ještě před naplánováním zkušební dávky.
-
Co přesně spouští zopakování, na rozdíl od přepracování nebo prosetření? Vyžádejte si písemný seznam. Spouštěcí podmínka uvedená jako „významná odchylka“ není spouštěcí podmínkou; za takovou lze považovat pouze tu, která výslovně uvádí kontrolní kritéria a třídy vad, které nelze při prosetření vyřadit.
-
Jaká je zkušební objednávka a jak se vztahuje k první objednávce? Zjistěte, zda jsou zkušební jednotky oddělené od první výrobní objednávky, nebo se započítávají proti ní, jaké jsou incoterms a specifikace balení a jak se během přechodného období nakládá s náhradními jednotkami. Zkušební dávka, která je tiše považována za malou první objednávku, mění význam celého této fáze.
-
Jaká dokumentace vznikne ze zkušební dávky? Vyžádejte si záznam kontroly, rozhodnutí o následném postupu, ujednání o ponechaných vzorcích, podepsané schválení přechodu a balík výrobní dokumentace. Požádejte o jejich předání jako součást výstupu zkušební dávky, nikoli jako pozdější úslužbu.
-
Co se po přechodu kontroluje na každé jednotce a co na vzorku? Vyžádejte si písemná závěrečná kontrolní kritéria a ověřte, že odpovídají zkušebním kritériím, aby zkušební kontrola nebyla jednorázovým standardem, který běžící výrobní linka tiše neuplatňuje.
-
Kdo podepisuje přechod a k čemu je oprávněn se zavázat? Podpis výrobního manažera pod přechodem, který není oprávněn schválit výdaje na nástroje ani změnu specifikace, je podpis bez rozhodnutí, které by za ním stálo.
-
Co se stane s nástroji, pokud program po zkušební dávce skončí? Jde o zrcadlovou otázku k otázce o nástrojích ve fázi vývoje a vyžaduje si stejně písemnou odpověď, protože v tomto okamžiku jsou nástroje již zcela zaplacené a utopené náklady dosahují nejvyšší hodnoty.
-
Jaké tvrzení je produkt oprávněn uvádět a jakými důkazy je podloženo? Zjistěte, co smí být uvedeno v dokumentaci a obalu produktu a jaké certifikační důkazy stojí za každým tvrzením. Pokud bude odpovědí, že se tvrzení objevuje pouze v marketingových materiálech, jde o aktivní riziko pro partnera v prodejním kanálu, které je nutné vyřešit před objednávkou sériové výroby, nikoli až po stížnosti.
-
Jaké náhradní jednotky a zásoby pro přepracování jsou skladovány a na základě jakého ujednání? Zjistěte, kolik náhradních jednotek je přidrženo pro první výrobní dávku, kde jsou skladovány a jaké ujednání platí pro záruční výměny prvních dodávek. Právě zde se střetává jednání o MOQ a jednání o záruce. Je lepší mít je vyřešené před odesláním první bedny než během reklamace.
-
Jak mi dáte vědět, že se po přechodu něco změnilo? Zjistěte, jaké upozornění dodavatel poskytne, pokud bude nahrazen komponent, změněno sestavení firmwaru nebo vydána revize dokumentace. Dodavatel bez procesu oznamování změn některý ze změn provede a vy se o ní dozvíte od zákazníka, nikoli z oznámení.
-
Jaký kompromis byste přijali, kdyby zkušební kontrola kolidovala s harmonogramem? Položte otázku tak, aby vedla k odpovědi, nikoli k principu. Každý dodavatel řekne, že má prioritu zkušební kontrola. Informativnější je zjistit, co by obětovali, kdyby tomu tak nebylo, a zda by šlo o nástroje, harmonogram, množství, nebo dokumentaci.
Obchodní terminologie je jednoduchá, jakmile pochopíte celý proces, a pořadí, které budeme požadovat, je takové, aby rozhodnutí o rizicích předcházelo objednávce v objemu, nikoli aby následovalo po ní. Pilotní objednávka zahrnuje MOQ, Incoterms, dodací lhůtu a jednání o nákladech na nástroje a náhradní díly úplně stejně jako výrobní objednávka. Rozdíl spočívá v účelu a dokumentaci. Jakmile je přechod podepsán, program se stane běžným dodavatelským vztahem s běžnou objednávkou v pozadí a hodnota pilotní fáze spočívá v tom, že běžná část dorazila bez překvapení.
Rovněž vysvětlíme, čím tato fáze není. Není to místo k jednání o nižší jednotkové ceně, protože dané množství nesplňuje ekonomické podmínky sériové výroby a sjednaná sleva buď znamená jen málo, nebo naznačuje, že s pilotní objednávkou bude zacházeno jako s malou objednávkou. Není to místo k zavádění nových požadavků, protože požadavek uvedený po zmrazení specifikací patří do nové verze produktu a vyžaduje nové nástroje i novou práci na firmwaru. A není to místo, kde lze přeskočit kontrolu, protože výroba vypadá čistě – čistý výsledek totiž právě kontrola zajišťuje.
Další informace o širší metodě vývoje najdete v přehledu jednotlivých oblastí na adrese /oem-odm-process. Dokumentaci procesu popisuje článek na adrese /blog/development-process-documentation. Celé pořadí kroků je popsáno na adrese /blog/development-process-method-how-it-works a otázku plánování, co se stane s kapacitou po zahájení sériové výroby, řeší samostatný článek na adrese /procurement/production-capacity.


