
Ultima etapă a unui program de dezvoltare a ochelari inteligenți OEM sau ODM nu este momentul în care uzina începe producția. Este momentul în care o rundă de producție controlată a demonstrat că unitatea pe care ați aprobat-o este cea care va fi livrată, în volumul comandat, folosind matrițele deja plătite. Tot ce precedă această etapă este conceput pentru a face posibilă obținerea unei unități bune. Această etapă este concepută pentru a verifica dacă unitățile bune rezistă repetării.
Majoritatea programelor nu eșuează la banca de inginerie, unde o singură unitate este asamblată și testată cu atenție de către persoane care știu exact ce trebuie verificat. Eșuează în intervalul dintre ultima mostră de inginerie și primul carton de livrare, deoarece acest interval conține tranziția de la o producție unică la o producție repetabilă. Scopul unei runde piloto este să realizeze în mod deliberat această tranziție, sub supraveghere, cu posibilitatea de a opri procesul și de a corecta erorile — nu de a descoperi problemele la prima livrare către clienți.
Acest articol explică scopul unei runde piloto, problemele pe care le identifică și pe care o rundă de mostre de inginerie nu le poate identifica, modul în care pilotul este inspectat și aprobat, precum și aspectele pe care ar trebui să le stabiliți cu furnizorul înainte de tranziția la producția de volum.
Procesul de dezvoltare și producția de masă: runda piloto
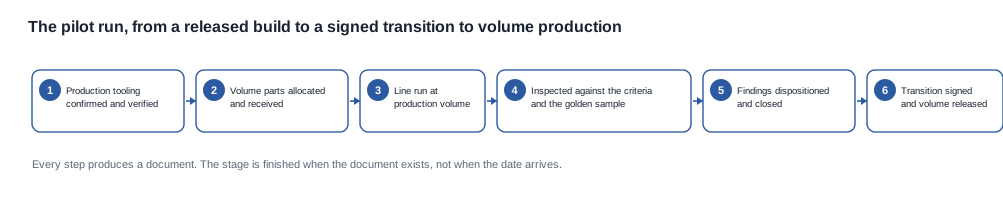
Runda piloto este o rundă de producție realizată cu matrițe de producție, la volum de producție, folosind materiale de producție și forță de muncă de pe linia de producție, înainte de eliberarea programului pentru producția de masă fără restricții. Cele trei condiții constituie întreaga definiție. Dacă eliminați oricare dintre ele, obțineți altceva.
Dacă matrițele utilizate nu sunt cele de producție, nu ați testat matrițele de producție. Dacă cantitatea este de doar câteva unități, nu de volum de producție, nu ați testat linia. Dacă piesele provin dintr-o alocare pilot sau din stoc de mostre, nu ați testat deloc lanțul de aprovizionare. Valoarea acestei etape constă în eliminarea exact a acestor condiții.
În practică, pilotul răspunde la patru întrebări la care nicio etapă anterioară nu poate răspunde. În primul rând, poate linia produce fizic această unitate în mod repetat, la ritmul vizat, fără intervenții pe care doar o mână pricepută le poate masca? În al doilea rând, componentele care provin din lanțul de aprovizionare funcționează la fel ca cele aprobate în timpul validării de inginerie sau au suferit modificări? În al treilea rând, unitatea finalizată corespunde în continuare mostrei de referință după ce provine de pe o linie de producție, nu de pe banca de inginerie? În al patrulea rând, lanțul ambalării și al documentației se comportă la fel la volum, în ordinea pe care depozitul o va urma efectiv?
Pentru cumpărător, această etapă reprezintă primul moment în care profilul de risc își schimbă natura. Până aici ați cumpărat cunoștințe de inginerie. În acest moment cumpărați disciplina procesuală. Este posibil ca unitatea să fie în regulă, iar procesul să fie în continuare incorect, iar diferența dintre aceste două situații este exact ceea ce pilotul este conceput să dezvăluie.
O rundă piloto produce și primul răspuns justificabil la întrebarea pe care fiecare manager de achiziții din canal o pune în cele din urmă: care este costul real al unei unități din acest program până la depozitul nostru, inclusiv etapele de ambalare și documentație pe care le-am specificat? Această valoare are sens doar când procesul este stabil, motiv pentru care solicitarea ei mai devreme tinde să producă un număr care se modifică.
Ce înseamnă „volumul de producție” în practică
Volumul de producție este un concept legat de linia de producție, nu de marketing. Înseamnă cantitatea la care linia funcționează în configurația sa normală, cu operatorii obișnuiți, în ordinea normală, la ritmul normal, fără ca echipa de inginerie să stea la post și să urmărească fiecare unitate. Dacă pilotul este desfășurat la o cantitate atât de mică încât linia rămâne inactivă în cea mai mare parte a rundei, sau atât de mare încât sunt necesare ture suplimentare și forță de muncă temporară, pilotul nu este reprezentativ pentru starea de echilibru în niciuna dintre aceste situații.
Important este faptul că multe dintre modurile de eșec prezentate mai jos depind de frecvență. O matriță care produce o piesă ușor în afara toleranțelor o dată la câteva sute de cicluri nu va apărea într-o rundă mică. O cantitate greșită declarată pe carton care apare la schimbarea turei de către un ambalator nu va apărea dacă aceeași persoană asamblează întreaga rundă. O toleranță care se respectă într-o condiție ambiantă și se modifică în alta nu va apărea dacă pilotul se desfășoară într-o singură sesiune confortabilă. Pilotul este conceput să nu ofere nimic spectaculos, iar aceasta este chiar înfățișarea reală a repetabilității.
Statutul matrițelor în acest moment
Când este programată o producție-pilot, uneltele au fost finalizate și verificate, iar costul lor a fost angajat. Astfel, pilotul reprezintă momentul de irreversibilitate maximă din întregul proces de dezvoltare. Etapele anterioare îi permit în continuare cumpărătorului să schimbe direcția fără costuri semnificative. În pilot, o modificare a specificațiilor înseamnă realizarea unor unelte noi, iar reluarea uneltării este un nou eveniment comercial care trebuie renegociat.
Acesta este motivul pentru care etapa de pilot există ca poartă separată, în loc de a fi inclusă în prima comandă de producție. Odată ce uneltele au fost plătite și componentele au fost alocate, opțiunile reale ale cumpărătorului se reduc la acceptare, verificare sau reluare. O poartă care există în timp ce decizia încă este ieftină valorează mai mult decât orice asigurare oferită ulterior.
Ce produce pilotul pentru cumpărător
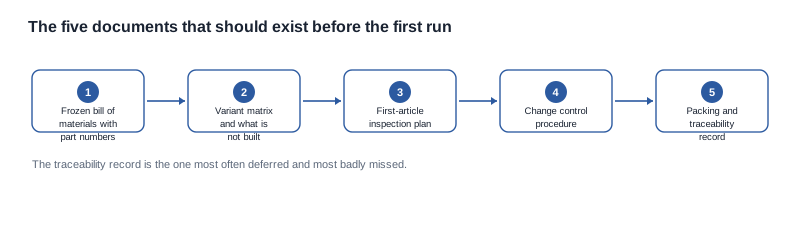
Un pilot bine desfășurat lasă în urmă un pachet documentar, iar acesta este livrabilul efectiv al etapei. Acesta ar trebui să conțină procesul-verbal de producție pilot, procesul-verbal de inspecție împreună cu rezultatele raportate la criteriile scrise, tratarea fiecărei constatări, probele fizice păstrate, aprobarea tranziției semnată și pachetul actualizat de documentație de producție. Împreună, acestea formează baza de evidențe pe care ne vom baza pentru prima comandă de achiziție pentru volum și pentru orice discuție ulterioară despre consecvența dintre livrări.
Vom fi direcți în privința limitei acestei etape. Pilotul este o activitate de verificare, nu una comercială. Comanda pilot este o comandă reală, cu termeni reali, și trebuie tratată ca atare, dar funcția sa este de a închide ultima poartă a procesului de dezvoltare. Un program care tratează pilotul ca pe o oportunitate de discount, pentru a insista asupra unui preț unitar mai bun, a schimbat semnificația etapei, iar această schimbare se manifestă ulterior printr-o tranziție grabită, nu una riguroasă.
Pilotul este momentul în care procesul de dezvoltare încetează să fie un set de documente și devine o operațiune repetabilă. Ceea ce un cumpărător din partea brandului cumpără efectiv în acest punct nu este headsetul și nici firmware-ul, ci certitudinea că același produs va ajunge în depozit a doua oară, a treia oară și apoi de mai multe mii de ori.
Ce detectează pilotul, dar nu poate detecta o rundă de mostre
O rundă de mostre de inginerie este realizată în condiții ideale. Componentele sunt selectate, montate și verificate de inginerii specifici care au dezvoltat programul. Fiecare unitate care trece verificările este, prin construcție, o unitate pe care o persoană a făcut-o să funcționeze. Exact de aceea, aceasta nu vă poate arăta ce se întâmplă în cazul producției de volum.
Următoarele defecțiuni sunt inerente unei construcții unice și sunt, în esență, invizibile pentru ea. Fiecare reprezintă un efect de substituție sau de repetare și este identificată în mod obișnuit în pilot.
Substituția componentelor după alocare. În timpul ingineriei, componentele exacte specificate pentru program sunt disponibile, deoarece cineva le-a rezervat. În cazul producției de volum, componentele sunt alocate de furnizor în funcție de prognoză, de alte programe și de poziția prețului și a aprovizionării. O componentă poate fi înlocuită cu una funcțional similară, dar cu o caracteristică acustică diferită, un modul radio diferit, o toleranță diferită pentru regulatorul de încărcare sau un comportament diferit al afișajului în condiții de lumină slabă. Nimic nu se modifică în procesul-verbal de inginerie, deoarece codul componentei nu s-a schimbat. Pilotul este primul moment în care alocarea reală pentru producție se află în clădire.
Indicatorul acestei categorii de probleme este o unitate care trece toate testele funcționale, dar se comportă ușor diferit față de proba de referință în moduri care nu sunt captate de o verificare de tip „trece sau nu trece”. De aceea, comparația cu proba de referință din pilot este realizată de o persoană căreia i s-a permis să declare că există o diferență, nu printr-o listă de verificare care doar întreabă dacă ceva se află în toleranță. O componentă substituită care respectă în continuare toleranța, dar sună diferit, va fi acceptată de o listă de verificare și respinsă prin comparația cu proba de referință.
Uzura uneltelor și abaterea primei rulări. Matrițele pentru injecție, uneltele de ștampilare metalică și uneltele moi se comportă diferit la primele bucăți și diferit din nou după câteva sute de cicluri. Componentele produse cu o unealtă la prima sa rulare pot trece toate inspecțiile de recepție și totuși să se monteze cu o ajustare ușor diferită, ceea ce modifică camera acustică, spațiul liber al antenei sau presiunea unui buton. O mostră de inginerie construită cu o unealtă nou pusă în funcțiune este cel mai nefavorabil mediu pentru detectarea acestui fenomen, deoarece unealta nu a intrat încă în regimul său de lucru.
O complicație suplimentară este că uneori o unealtă poate părea corectă și totuși să fie greșită. Dimensiunile, greutatea și aspectul pot încăpea în intervalul convenit, dar finisarea suprafeței, unghiul de degajare sau presiunea de formare se pot comporta diferit în cicluri repetate. Singurul test fiabil este repetarea propriu-zisă, motiv pentru care volumul pilote nu este un număr decorativ.
Devierea asamblării în condiții de producție. Pe o bancă de inginerie, un singur asamblor execută o singură operație, fără limită de timp și cu atenție completă, și poate compensa manual o componentă marginală. Pe linia de producție, operația este împărțită, cronometrată și repetată de mai multe persoane cu obiceiuri diferite, iar compensația care se producea în mod tacit în inginerie pur și simplu nu mai are loc. Problemele de montaj, variațiile aplicării adezivului, devierea cuplului de strângere a șuruburilor și diferențele privind rutarea cablurilor apar aici și nu apar în nicio etapă anterioară.
Consecința practică pentru un cumpărător este că un defect cu o toleranță largă se va răspândi în întreaga serie, în loc să se grupeze, în timp ce un defect cauzat de o componentă sau de o anumită stație se va concentra într-un anumit grup. Inspecția de pilot ar trebui să înregistreze distribuția, nu doar numărul, deoarece distribuția indică dacă seria trebuie reluată, verificată selectiv sau dacă nu este necesară nicio intervenție.
Comportamentul ambalării și al procesului de onorare a comenzilor. Ambalația este proiectată și evaluată ca un design, dar este pusă în practică la volum, în ordinea fluxului din depozit și sub presiunea termenului de livrare. Erorile de introducere, accesoriile greșite în carton, documentele lipsă sau duplicate, confuziile de limbă sau de etichete și numerele de carton care nu corespund cantităților comandate se manifestă în această etapă. Pentru o marcă, acestea sunt defecțiunile care ajung la clientul final cu numele dumneavoastră pe cutie.
Această categorie include și documentația care însoțește cutia fizică. Un dosar de documente de producție care era corect în etapa de inginerie poate conține o revizie depășită în momentul în care linia funcționează la volum, deoarece reviziile circulă mai repede decât oamenii. Solicitarea reviziei documentelor care au fost efectiv utilizate în seria pilot, în locul celei mai recente revizii aflate în dosar, este o întrebare simplă care previne o neînțelegere costisitoare.
Distribuția randamentului. O serie de inginerie vă arată că o unitate bună poate fi obținută. O serie pilot vă arată ce proporție dintre unități sunt bune fără intervenție. Distribuția defecțiunilor de-a lungul unei linii vă oferă un informație pe care nicio unitate construită manual nu o poate furniza: dacă problema este sistematică, afectând întreaga serie, sau izolată, afectând un număr mic de unități care pot fi verificate selectiv.
Un mod util de a privi această situație este că o probă de inginerie răspunde la întrebarea „poate fi acest design construit, în general?”, în timp ce o serie pilot răspunde la întrebarea „poate fi acest design construit de această linie, în acest mod, repetat, la acest volum?”. A doua întrebare este cea care stabilește dacă prima livrare reprezintă un produs sau o scuză, și este întrebarea la care vom insista să primim un răspuns înainte de eliberarea oricărui comandă de volum.
Vom spune direct că un furnizor care nu poate explica de ce a eșuat o serie pilot, indicând o etapă specifică a procesului și o cauză rădăcină specifică, nu a beneficiat foarte mult de această etapă. Valoarea unei serii pilot nu constă în faptul că a trecut testul, ci în faptul că a produs un răspuns bine fundamentat la o întrebare pe care nimeni nu o pusese înainte de începerea seriei.
Cum este inspectată și aprobată o serie pilot
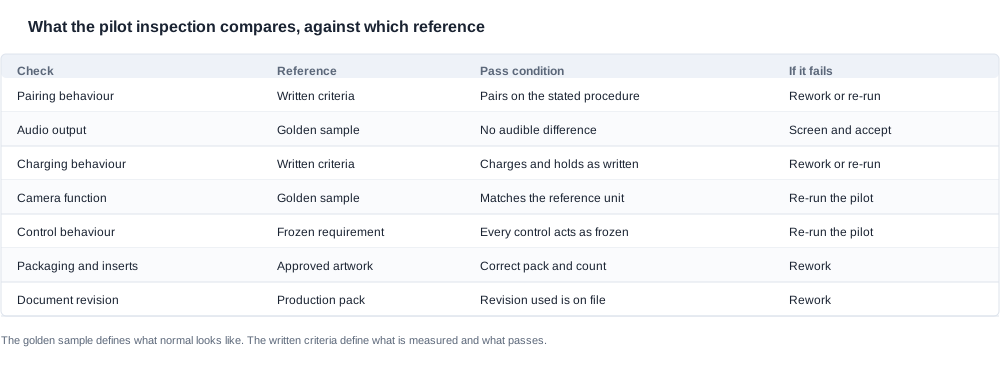
O serie pilot este evaluată simultan față de două referințe: proba de referință și criteriile de inspecție scrise. Niciuna nu este opțională și niciuna nu îl înlocuiește pe cealaltă.
Proba de referință este unitatea de referință semnată care stabilește limita dintre acceptabil și inacceptabil. A fost stabilită într-o etapă anterioară a programului și reprezintă unitatea cu care o unitate de producție este comparată fizic atunci când apare întrebarea dacă o diferență este un defect sau o variație. Proba de referință definește cum arată normalul. Criteriile de inspecție scrise definesc ce se măsoară, cum se măsoară și care este condiția de acceptare. Doar proba de referință lasă furnizorul să decidă, pentru fiecare unitate, ce contează ca diferență, exact locul în care o linie de producție deviază în timp.
Inspecția din timpul unei serii pilot este, în mod obișnuit, mai amplă decât inspecția finală de rutină utilizată pentru o comandă de producție în desfășurare, deoarece scopul seriei pilot este de a identifica ce produce linia, nu doar de a respinge ce este evident greșit. Comportamentul de împerechere, ieșirea audio, comportamentul la încărcare, orice funcție a camerei și comportamentul comenzilor sale, precum și ajustarea fizică a produsului sunt toate examinate. Mostrele fizice sunt păstrate din serie, astfel încât constatările să poată fi reproduse, nu doar discutate.
Motivul pentru care inspecția pilot este intenționat mai amplă decât inspecția producției este unul structural. Inspecția producției este concepută pentru a proteja un proces stabil și, prin urmare, poate fi restrânsă și rapidă. Inspecția pilot este mecanismul care stabilește dacă procesul este stabil și trebuie să fie suficient de cuprinzătoare pentru a descoperi lucrurile la care nimeni nu s-a gândit să verifice. O inspecție pilot care repetă pur și simplu verificarea finală de rutină a duplicat o rutină și nu a atins scopul.
Decizia privind tratarea neconformităților
Când inspecția pilot identifică o neconformitate, răspunsul este să fie remediată și reinspecția reluată, nu să se livreze oricum. Acesta este cel mai important comportament care trebuie căutat la un furnizor și merită stabilit explicit în acordul de dezvoltare, decât să fie presupus. Un pilot eșuat și reluat costă timp. Un pilot eșuat și ignorat costă aceeași sumă și nicio informație, iar descoperirea este mutată în canalul clienților, unde corecția valorează de multe ori mai mult.
Tratarea neconformității trebuie să fie una dintre puține alegeri explicite, iar alegerea trebuie înregistrată împreună cu motivul:
- Reprocesare. Unitățile pot fi aduse la conformitate fără o nouă realizare. Potrivit atunci când defectul rezultă dintr-o operație de asamblare sau ambalare care poate fi corectată.
- Sortare și acceptare. Unitățile neconforme pot fi identificate și eliminate, iar populația rămasă este acceptabilă. Potrivit numai pentru neconformități izolate, detectabile și clar delimitate.
- Casare și reluare. Seria nu este utilizabilă și este necesară o nouă rundă pilot. Potrivit pentru neconformități sistemice și pentru orice situație care afectează sculele sau versiunea de firmware.
- Reluarea întregului pilot. Procesul a fost corectat, iar pilotul trebuie repetat integral pentru a demonstra că corecția funcționează.
Varianta care nu există este livrarea oricum, cu o notă. Această variantă transformă o eșec controlat într-unul necontrolat și elimină definitiv dovezile necesare pentru identificarea cauzei principale. Este, de asemenea, varianta cea mai probabil să fie propusă neoficial, exact motivul pentru care alternativele ar trebui scrise înaintea rundei, nu improvizate în timpul acesteia.
Ce conține documentul de aprobare
Tranziția de la pilot la producția de serie este un eveniment semnat, iar documentul care o consemnează ar trebui să poată fi citit de cineva din afara programului. Acesta ar trebui să confirme că pilotul s-a desfășurat cu scule de producție la volum de producție, că inspecția a fost efectuată conform criteriilor convenite și mostrei de referință, că constatările au fost închise printr-o decizie de tratare înregistrată și că rularea producției este autorizată.
Documentul ar trebui, de asemenea, să precizeze persoana care semnează, să indice ce anume este autorizată să angajeze și să facă referire la reviziile specificației, criteriilor de inspecție și documentației de producție utilizate în timpul rundei. O semnătură a unui manager de producție care nu poate aproba o modificare a specificației sau o angajare privind sculele este o semnătură fără nicio decizie la bază, iar acest lucru merită clarificat înainte de a solicita semnătura, nu după.
Aprobarea tranziției este, de asemenea, momentul în care responsabilitatea își schimbă forma. Înaintea ei, programul este o activitate comună, cu necunoscute partajate. După ea, există un produs cu o configurație definită, o metodă documentată de inspecție și o relație de aprovizionare. Dovezile pe care ne vom baza ulterior, când prima livrare va fi contestată, sunt exact acest set de documente, iar merită verificate de la început dacă pot fi citite de cineva care nu a participat la program.
Documentele care rezultă din această etapă — procesul-verbal de inspecție pilot, deciziile de tratare a constatărilor, mostrele păstrate, aprobarea tranziției semnată și pachetul actualizat de documentație de producție — sunt ceea ce primește cumpărătorul și constituie baza de dovezi pentru prima comandă de producție și pentru orice discuție ulterioară despre consecvență.
Ceea ce ar trebui să dețină la final cumpărătorul este un dosar care îi permite unei terțe părți să înțeleagă ce a fost produs și cum a fost evaluat, fără să fie necesară o convorbire telefonică cu fabrica pentru a-l interpreta. Dacă acest dosar este sărac, tranziția la producția de serie este o presupunere, nu o decizie.
Întrebări de adresat înainte de trecerea la producție
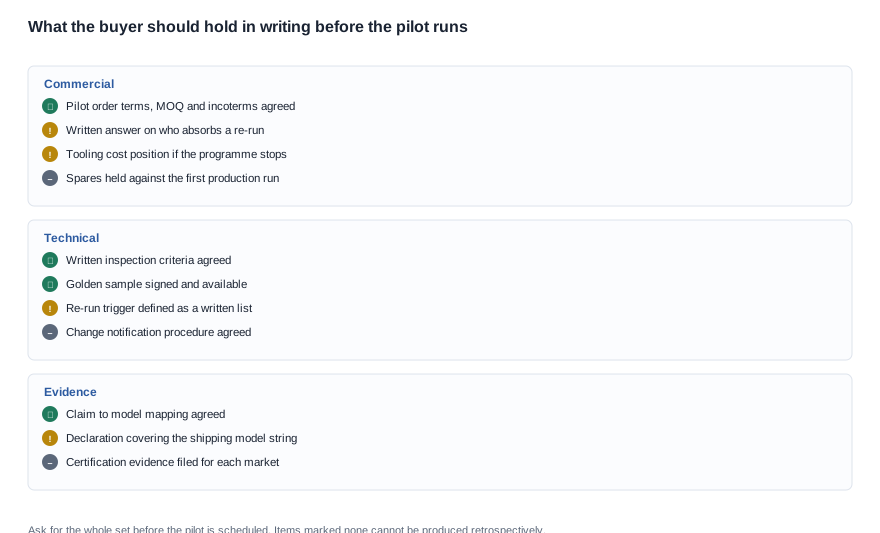
Cel mai util lucru pe care îl poate face un cumpărător înaintea unei runde pilot este să stabilească din timp întrebările comerciale și procedurale, deoarece mai multe dintre ele devin vizibile doar după ce a survenit deja o neconformitate.
-
Cine suportă costul unei reluări? Dacă pilotul eșuează din cauze atribuibile ingineriei furnizorului, instalării liniei sau sculei, reluarea și deșeurile rezultate ar trebui să fie suportate de furnizor. Dacă eșuează deoarece o cerință s-a modificat după blocarea specificației sau din cauza unei decizii luate târziu de cumpărător, modul de tratare a costurilor trebuie decis din timp, nu în momentul disputării. Solicitați acest lucru în scris, asociat cauzelor de reluare, înainte de programarea pilotului.
-
Ce anume declanșează o reluare, spre deosebire de reprocesare sau sortare? Obțineți lista scrisă. Un declanșator care menționează „abateri semnificative” nu este un declanșator; unul care indică criteriile de inspecție și categoriile de defecte care nu pot fi eliminate prin sortare este.
-
Ce este comanda pilot și cum se raportează la prima comandă de achiziție? Întrebați dacă unitățile pilot sunt separate de prima comandă de producție sau sunt contabilizate în cadrul acesteia, care sunt incoterm-urile și specificația de ambalare și cum sunt gestionate piesele de rezervă pentru perioada de tranziție. Un pilot tratat tacit drept o primă comandă mică schimbă semnificația etapei.
-
Ce documentație rezultă din pilot? Solicitați procesul-verbal de inspecție, deciziile de tratare a constatărilor, acordul privind mostrele păstrate, aprobarea tranziției semnată și pachetul de documentație de producție și cereți să le primiți ca parte a rezultatului pilotului, nu ca favoare ulterioară.
-
Ce se verifică la fiecare unitate după tranziție și ce se verifică pe bază de mostre? Solicitați criteriile de inspecție finală în scris și confirmați că acestea corespund criteriilor pilotului, astfel încât pilotul să nu devină un standard izolat, pe care linia de producție să nu îl aplice tacit.
-
Cine semnează tranziția și la ce este autorizat să se angajeze? Un manager de producție care semnează o tranziție pe care nu o poate aproba în privința cheltuielilor cu scule sau a modificărilor specificației este o semnătură fără nicio decizie la bază.
-
Ce se întâmplă cu sculele dacă programul se oprește după pilot? Aceasta este imaginea în oglindă a întrebării despre scule din etapa de inginerie și merită același răspuns scris, deoarece în acel moment sculele sunt integral plătite, iar costul irecuperabil este la nivelul maxim.
-
Ce afirmații poate face produsul și ce dovezi le susțin? Întrebați ce este permis să declare documentația și ambalajul produsului și ce dovezi de certificare susțin fiecare afirmație. Dacă răspunsul este că o afirmație apare doar în materialul de marketing, aceasta reprezintă un risc real pentru un partener de canal și ar trebui soluționată înaintea comenzii de serie, nu după o reclamație.
-
Câte piese de rezervă și de reprocesare se păstrează și în ce condiții? Întrebați câte unități de rezervă sunt păstrate pentru prima rulare de producție, unde sunt depozitate și care este acordul pentru înlocuirea în garanție a primelor livrări. Aici se întâlnesc, de fapt, discuția despre MOQ și cea despre garanție, iar este mai bine să le avea înainte de expedierea primului carton decât în timpul unei reclamații.
-
Cum mă vei informa dacă ceva s-a schimbat după tranziție? Întrebați ce notificare va da furnizorul dacă este înlocuită o componentă, se modifică o versiune de firmware sau este emisă o revizie a documentației. Un furnizor fără un proces de notificare a modificărilor va schimba ceva, iar veți afla de la un client, nu dintr-o notă.
-
Ce compromis ați face dacă pilotul și termenul de execuție ar intra în conflict? Adresați întrebarea astfel încât să obțineți un răspuns, nu un principiu. Fiecare furnizor va spune că pilotul are prioritate. Varianta informativă este ce ar sacrifica dacă nu ar avea prioritate și dacă sacrificiul ar fi sculele, termenul de execuție, cantitatea sau documentația.
Vocabularul comercial devine simplu odată ce procesul este înțeles, iar succesiunea pe care o vom solicita este cea care plasează deciziile privind riscurile înaintea comenzii de volum, nu după aceasta. O comandă-pilot include MOQ, incoterms, termenul de livrare și negocierea costurilor pentru unelte și piese de rezervă exact ca o comandă de producție. Diferența constă în scop și în documentația rezultată. Odată ce tranziția este semnată, programul devine o relație obișnuită de aprovizionare, susținută de o comandă de achiziție obișnuită, iar valoarea etapei pilot este că partea obișnuită a ajuns fără surprize.
Vom preciza, de asemenea, ce nu reprezintă această etapă. Nu este un loc pentru negocierea unui preț unitar mai mic, deoarece cantitatea implicată nu justifică economia unei serii de producție, iar o reducere negociată acolo fie nu înseamnă prea mult, fie sugerează că pilotul va fi tratat ca o comandă mică. Nu este un loc pentru introducerea unor cerințe noi, deoarece o cerință introdusă după înghețarea specificațiilor aparține unei noi versiuni a produsului și implică lucrări noi la unelte și la firmware. Și nu este un loc pentru evitarea inspecției doar pentru că seria pare curată, deoarece aspectul curat este chiar rezultatul pentru care există inspecția.
Lecturi suplimentare despre metoda de dezvoltare în ansamblu se găsesc în prezentarea generală de la /oem-odm-process, iar partea documentară a procesului este acoperită la /blog/development-process-documentation. Succesiunea completă este descrisă la /blog/development-process-method-it-works, iar întrebarea de planificare privind capacitatea de producție după începerea comenzilor de volum este tratată separat la /procurement/production-capacity.


