
ประตูสุดท้ายของโครงการพัฒนาแว่นตาอัจฉริฐโดย OEM หรือ ODM ไม่ใช่ช่วงที่โรงงานเริ่มผลิต แต่คือช่วงที่การผลิตแบบควบคุมได้พิสูจน์ว่า หน่วยที่คุณอนุมัติไว้คือหน่วยเดียวกับที่จะจัดส่ง ณ ปริมาณที่คุณสั่งซื้อ และด้วยเครื่องมือผลิตที่ชำระเงินไว้แล้ว ทุกขั้นตอนก่อนหน้านี้มีไว้เพื่อทำให้หน่วยสินค้าที่ดีเป็นไปได้ ขณะที่ขั้นตอนนี้มีไว้เพื่อค้นหาว่าหน่วยสินค้าที่ดีจะยังคงคุณภาพเมื่อผลิตซ้ำหรือไม่
โครงการส่วนใหญ่ไม่ได้ล้มเหลวที่แทงนักวิศวกรรม ซึ่งเป็นจุดที่ชิ้นงานเพียงหนึ่งหน่วยถูกประกอบและทดสอบอย่างพิถีพิถันโดยผู้ที่รู้ว่าต้องตรวจสอบอะไร แต่มักล้มเหลวในช่องว่างระหว่างตัวอย่างวิศวกรรมชิ้นสุดท้ายกับกล่องจัดส่งชิ้นแรก เพราะช่องว่างนี้คือการเปลี่ยนผ่านจากการผลิตแบบครั้งเดียวไปสู่การผลิตที่ทำซ้ำได้ วัตถุประสงค์ของการทดลงผลิตคือเพื่อให้การเปลี่ยนผ่านเกิดขึ้นอย่างตั้งใจ ภายใต้การกำกับดูแล และมีความสามารถในการหยุดและปรับแก้ แทนที่จะค้นพบปัญหาในการจัดส่งลูกค้าครั้งแรก
บทความนี้อธิบายว่าการทดลงผลิตมีไว้เพื่ออะไร สามารถจับปัญหาอะไรที่การผลิตตัวอย่างเชิงวิศวกรรมตรวจจับไม่ได้ การทดลงผลิตได้รับการตรวจสอบและลงนามอนุมัติอย่างไร และคุณควรตกลงเรื่องใดบ้างกับผู้จัดจำหน่ายก่อนเกิดการเปลี่ยนผ่านสู่การผลิตขนาดใหญ่
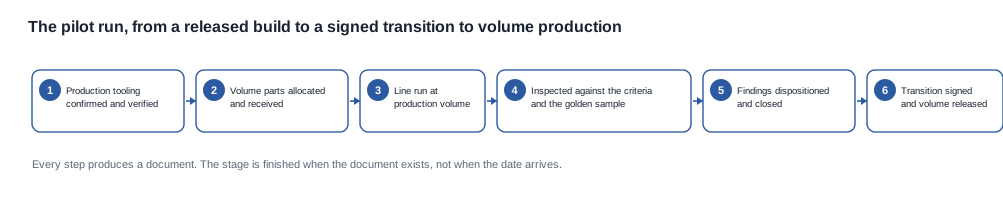
กระบวนการพัฒนาและการผลิตขนาดใหญ่: การทดลงผลิต
การทดลงผลิตคือการผลิตที่ดำเนินขึ้นด้วยเครื่องมือผลิต ณ ปริมาณการผลิตจริง โดยใช้วัสดุการผลิตและแรงงานสายการผลิตจริง ก่อนที่โครงการจะได้รับอนุญาตให้เข้าสู่การผลิตขนาดใหญ่แบบไม่จำกัด คำสามคำนี้คือนิยามทั้งหมด หากตัดข้อกำหนดข้อใดออกไป สิ่งที่ทำอยู่ก็จะไม่ใช่การทดลงผลิตอีกต่อไป
หากเครื่องมือที่ใช้ไม่ใช่เครื่องมือการผลิตจริง นั่นหมายความว่าคุณยังไม่ได้ทดสอบเครื่องมือ หากปริมาณเป็นเพียงไม่กี่หน่วยแทนที่จะเป็นปริมาณการผลิตจริง นั่นหมายความว่าคุณยังไม่ได้ทดสอบสายการผลิต หากชิ้นส่วนมาจากการจัดสรรเพื่อการทดลองหรือจากคลังตัวอย่าง นั่นหมายความว่าคุณยังไม่ได้ทดสอบห่วงโซ่อุปทานเลย คุณค่าของขั้นตอนนี้อยู่ในการขจัดข้อยกเว้นทั้งสามข้อนี้ออกไปอย่างเจาะจง
ในทางปฏิบัติ การทดลงผลิตตอบคำถามสี่ข้อที่ไม่มีขั้นตอนใดก่อนหน้านี้ตอบได้ ประการแรก สายการผลิตสามารถผลิตหน่วยนี้ซ้ำ ๆ ตามอัตราที่ตั้งใจไว้ได้หรือไม่ โดยไม่ต้องอาศัยการแทรกแซงที่เพียงมือฝีมือสามารถกลบกลวงได้ ประการที่สอง ชิ้นส่วนที่มาจากห่วงโซ่อุปทานทำงานเหมือนชิ้นส่วนที่ได้รับอนุมัติในขั้นตอนการตรวจสอบเชิงวิศวกรรมหรือไม่ หรือมีคุณภาพเปลี่ยนแปลงไปแล้ว ประการที่สาม หน่วยสำเร็จยังตรงกับตัวอย่างมาตรฐานหลังลงจากสายการผลิตจริง มากกว่าจะประกอบขึ้นบนแทงวิศวกรรมหรือไม่ ประการที่สี่ กระบวนการบรรจุภัณฑ์และเอกสารยังดำเนินไปด้วยลำดับเดียวกันเมื่ออยู่ ณ ปริมาณการผลิตจริง ตามลำดับที่คลังสินค้าจะปฏิบัติจริงหรือไม่
สำหรับผู้ซื้อ ขั้นตอนนี้เป็นจุดแรกที่โครงสร้างความเสี่ยงเปลี่ยนลักษณะ จนถึงขั้นตอนนี้ คุณกำลังซื้อดุลยพินิจทางวิศวกรรม แต่ ณ ขั้นตอนนี้ คุณกำลังซื้อระเบียบวินัยของกระบวนการ หน่วยอาจไม่มีปัญหาและกระบวนการก็ยังผิดพลาดได้ ความแตกต่างระหว่างสองสถานการณ์นี้คือสิ่งที่การทดลงผลิตถูกออกแบบมาเพื่อเปิดเผย
การทดลงผลิตยังทำให้เกิดคำตอบแรกที่มีหลักฐานรองรับสำหรับคำถามที่ผู้จัดการฝ่ายจัดซื้อผ่านช่องทางทุกรายจะถามในที่สุด: หน่วยหนึ่งหน่วยจากโครงการนี้มีต้นทุนเท่าใดเมื่อส่งถึงคลังสินค้าของเรา รวมถึงขั้นตอนการบรรจุภัณฑ์และเอกสารที่เราระบุไว้ ตัวเลขนี้จะมีความหมายก็ต่อเมื่อกระบวนการมีความเสถียรแล้ว ซึ่งเป็นเหตุผลที่การขอตัวเลขดังกล่าวก่อนหน้านี้มักได้ตัวเลขที่เปลี่ยนแปลงไป
ความหมายของ “ปริมาณการผลิต” ในทางปฏิบัติ
ปริมาณการผลิตเป็นแนวคิดเกี่ยวกับสายการผลิต ไม่ใช่แนวคิดทางการตลาด หมายถึงปริมาณที่สายการผลิตทำงานในการจัดวางปกติ ด้วยพนักงานปกติ ตามลำดับปกติ และในจังหวะปกติ โดยไม่ต้องมีทีมวิศวกรรมยืนเฝ้าที่สถานีเพื่อสังเกตทุกหน่วย หากการทดลงผลิตดำเนินขึ้น ณ ปริมาณที่น้อยจนสายการผลิตว่างเกือบตลอดช่วงการทดสอบ หรือมากจนต้องเพิ่มกะและแรงงานชั่วคราว การทดลงผลิตก็จะไม่เป็นตัวแทนของสถานการณ์คงที่ในทั้งสองทิศทาง
เหตุผลที่เรื่องนี้สำคัญก็คือ รูปแบบความล้มเหลวจำนวนมากที่กล่าวถึงด้านล่างขึ้นอยู่กับความถี่ เครื่องมือที่ผลิตชิ้นส่วนคลาดเคลื่อนจากค่าความคลาดเคลื่อนเล็กน้อยหนึ่งครั้งในทุก ๆ หลายร้อยครั้ง จะไม่ปรากฏในการทดลงผลิตขนาดเล็ก จำนวนในกล่องที่ระบุผิดซึ่งเกิดขึ้นเมื่อพนักงานบรรจุเปลี่ยนกะ จะไม่ปรากฏเมื่อคนคนเดิมเป็นผู้ประกอบทั้งการทดลงผลิต ค่าความคลาดเคลื่อนที่คงอยู่ภายใต้สภาพแวดล้อมหนึ่ง แต่เปลี่ยนแปลงไปภายใต้อีกสภาพแวดล้อมหนึ่ง จะไม่ปรากฏหากการทดลงผลิตดำเนินไปในช่วงเดียวที่สภาพแวดล้อมสะดวกสบาย การทดลงผลิตถูกออกแบบมาให้เกิดขึ้นอย่างน่าเบื่อ และความน่าเบื่อนั้นคือสิ่งที่การผลิตซ้ำได้ดูเหมือนจริง
สถานะของเครื่องมือผลิต ณ จุดนี้
เมื่อกำหนดการผลิตชุดทดลองแล้ว เครื่องมือผลิตจะผลิตและตรวจสอบเสร็จสิ้น พร้อมกับมีการรับภาระต้นทุนแล้ว นี่ทำให้การผลิตชุดทดลองเป็นจุดที่ย้อนกลับไม่ได้มากที่สุดตลอดกระบวนการพัฒนา ในขั้นก่อนหน้านี้ ผู้ซื้อยังสามารถเปลี่ยนทิศทางได้โดยไม่ต้องเสียค่าใช้จ่ายมาก แต่เมื่อมาถึงขั้นทดลอง หากข้อกำหนดเปลี่ยนไปก็ต้องทำเครื่องมือผลิตใหม่ ซึ่งการเปลี่ยนเครื่องมือคือเหตุการณ์ทางการค้าใหม่ที่ต้องตกลงกันอีกครั้ง
นี่คือเหตุผลที่ขั้นทดลองมีอยู่เป็นเกณฑ์แยกต่างหาก แทนที่จะรวมเข้ากับออเดอร์ผลิตครั้งแรก เมื่อชำระเงินค่าเครื่องมือผลิตและจัดสรรชิ้นส่วนแล้ว ทางเลือกที่เป็นจริงของผู้ซื้อจะเหลือเพียงการยอมรับ ตรวจคัด หรือผลิตชุดทดลองใหม่ เกณฑ์ที่ตั้งไว้ในช่วงที่ยังตัดสินใจได้โดยไม่ต้องเสียค่าใช้จ่ายมาก จะมีคุณค่ามากกว่าการรับรองใด ๆ ที่มีให้ในภายหลัง
สิ่งที่การผลิตชุดทดลองมอบให้ผู้ซื้อ
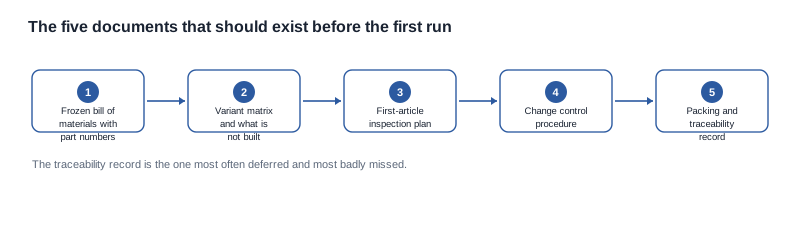
การผลิตชุดทดลองที่ดำเนินการอย่างเหมาะสมจะทิ้งไว้ชุดเอกสารประกอบ และชุดเอกสารดังกล่าวคือผลงานส่งมอบที่แท้จริงของขั้นนี้ โดยควรประกอบด้วยบันทึกการผลิตชุดทดลอง บันทึกการตรวจสอบพร้อมผลการตรวจเทียบกับเกณฑ์ที่เขียนไว้ การดำเนินการกับข้อค้นพบทุกรายการ ตัวอย่างชิ้นส่วนที่เก็บไว้ เอกสารอนุมัติการเปลี่ยนผ่านที่ลงนามแล้ว และชุดเอกสารการผลิตฉบับปรับปรุง เอกสารทั้งหมดนี้รวมกันเป็นฐานหลักฐานที่เราจะใช้อ้างอิงสำหรับออเดอร์ซื้อชิ้นแรกเพื่อผลิตเป็นจำนวนมาก และสำหรับการหารือในอนาคตเกี่ยวกับความสม่ำเสมอระหว่างการจัดส่งแต่ละครั้ง
เราจะพูดตรงไปตรงมาเกี่ยวกับขอบเขตของขั้นนี้ การผลิตชุดทดลองเป็นกิจกรรมเพื่อการตรวจสอบ ไม่ใช่กิจกรรมทางการค้า ออเดอร์ทดลองเป็นออเดอร์จริงที่มีเงื่อนไขจริง และควรได้รับการดำเนินการเช่นเดียวกับออเดอร์จริง แต่หน้าที่ของมันคือปิดเกณฑ์ขั้นสุดท้ายของกระบวนการพัฒนา โครงการที่ปฏิบัติต่อการทดลองเสมือนเป็นโอกาสลดราคาเพื่อกดดันให้ได้ราคาต่อหน่วยที่ดีกว่า ได้เปลี่ยนความหมายของขั้นนี้ไปแล้ว และการเปลี่ยนแปลงดังกล่าวจะปรากฏในภายหลังเป็นการเปลี่ยนผ่านที่ด่วนรีบดันมาก แทนที่จะเป็นการเปลี่ยนผ่านที่เป็นระเบียบ
การผลิตชุดทดลองคือจุดที่กระบวนการพัฒนาเลิกเป็นชุดเอกสาร และกลายเป็นกระบวนการที่ทำซ้ำได้ สิ่งที่ผู้ซื้อฝั่งแบรนด์กำลังซื้อจริง ๆ ในขั้นนี้ไม่ใช่ชุดหูฟัง และไม่ใช่เฟิร์มแวร์ แต่คือความมั่นใจว่าสินค้าแบบเดียวกันจะมาถึงคลังสินค้าเป็นครั้งที่สอง ครั้งที่สาม และต่อมาอีกหลายพันครั้ง
สิ่งที่การผลิตชุดทดลองตรวจพบได้ แต่การผลิตตัวอย่างตรวจพบไม่ได้
การผลิตตัวอย่างเชิงวิศวกรรมดำเนินการภายใต้สภาพแวดล้อมที่เหมาะสมที่สุด ชิ้นส่วนถูกคัดเลือก ประกอบ และตรวจสอบโดยวิศวกรเฉพาะรายที่เป็นผู้สร้างโครงการ ตัวอย่างทุกชิ้นที่ผ่านการตรวจสอบย่อมเป็นชิ้นที่มีผู้คนทำให้ทำงานได้จริง นี่คือเหตุผลที่การทดสอบดังกล่าวไม่สามารถบอกได้ว่าจะเกิดอะไรขึ้นเมื่อผลิตเป็นจำนวนมาก
ข้อบกพร่องต่อไปนี้เป็นโครงสร้างที่เกิดขึ้นกับการผลิตแบบครั้งเดียว และแทบมองไม่เห็นจากการผลิตตัวอย่าง แต่ละข้อเป็นผลจากการเปลี่ยนชิ้นส่วนหรือการทำซ้ำ และมักพบได้ในการผลิตชุดทดลอง
การเปลี่ยนชิ้นส่วนหลังจัดสรร ในขั้นตอนการพัฒนา ชิ้นส่วนที่ระบุไว้ตามข้อกำหนดของโครงการจะมีให้ใช้ เพราะมีผู้จองสงวนไว้แล้ว แต่เมื่อผลิตเป็นจำนวนมาก ผู้จัดหาจะจัดสรรชิ้นส่วนตามการคาดการณ์ ตามโครงการอื่น และตามสถานะด้านราคาและอุปทาน ชิ้นส่วนหนึ่งอาจถูกเปลี่ยนด้วยชิ้นที่ทำหน้าที่คล้ายกัน แต่มีคุณสมบัติด้านเสียง โมดูลวิทยุ ความคลาดเคลื่อนของตัวควบคุมการชาร์จ หรือพฤติกรรมการแสดงผลในแสงน้อยที่แตกต่างกัน บันทึกการพัฒนาจะไม่เปลี่ยนแปลง เพราะหมายเลขชิ้นส่วนไม่ได้เปลี่ยนแปลง การผลิตชุดทดลองเป็นจุดแรกที่การจัดสรรการผลิตจริงเกิดขึ้นในโรงงาน
ข้อบ่งชี้ของปัญหาประเภทนี้คือชิ้นที่ผ่านการทดสอบการทำงานทุกรายการ แต่มีพฤติกรรมแตกต่างจากตัวอย่างมาตรฐานอย่างเล็กน้อยในแง่ที่การตรวจแบบผ่านหรือไม่ผ่านไม่สามารถบันทึกได้ นี่คือเหตุผลที่การเปรียบเทียบกับตัวอย่างมาตรฐานในขั้นทดลองต้องดำเนินการโดยบุคคลที่ได้รับอนุญาตให้ระบุว่ามีสิ่งใดแตกต่างกัน แทนการใช้รายการตรวจสอบที่ถามเพียงว่าสิ่งนั้นอยู่ในช่วงความคลาดเคลื่อนที่ยอมรับได้หรือไม่ ชิ้นส่วนที่ถูกเปลี่ยนและยังผ่านช่วงความคลาดเคลื่อน แต่เสียงแตกต่างกัน จะผ่านรายการตรวจสอบ แต่ถูกปฏิเสธโดยตัวอย่างมาตรฐาน
การสึกของเครื่องมือผลิตและการเบี่ยงเบนในการผลิตครั้งแรก แม่พิมพ์ฉีดพลาสติก เครื่องมือปั๊มโลหะ และเครื่องมือผลิตชิ้นส่วนแบบนุ่ม จะมีพฤติกรรมต่างกันในการผลิตครั้งแรก และต่างกันอีกครั้งหลังจากผ่านไปหลายร้อยรอบ ชิ้นส่วนที่ผลิตจากเครื่องมือในการผลิตครั้งแรกอาจผ่านการตรวจสอบชิ้นขาเข้าทุกรายการ แต่ยังประกอบด้วยความพอดีที่แตกต่างกันเล็กน้อย ซึ่งเปลี่ยนโครงสร้างห้องเสียง ระยะห่างของสายอากาศ หรือแรงกดของปุ่ม ตัวอย่างเชิงวิศวกรรมที่ผลิตด้วยเครื่องมือเพิ่งเริ่มใช้งานคือสภาพแวดล้อมที่แย่ที่สุดสำหรับการตรวจจับปัญหานี้ เพราะเครื่องมือยังไม่เข้าสู่ช่วงการทำงานที่มันควรจะอยู่
อีกประเด็นที่ซับซ้อนยิ่งขึ้นก็คือ เครื่องมืออาจดูถูกต้องแต่ยังทำงานผิดได้ ขนาด น้ำหนัก และรูปลักษณ์อาจอยู่ในช่วงที่ตกลงไว้ทั้งหมด ขณะที่ผิวสัมผัส ความเอียงของชิ้นงาน หรือแรงอัดในการขึ้นรูปอาจมีพฤติกรรมต่างออกไปเมื่อทำซ้ำหลายรอบ วิธีทดสอบที่เชื่อถือได้เพียงวิธีเดียวคือการทำซ้ำ ซึ่งเหตุผลที่ปริมาณการผลิตนำร่องไม่ใช่ตัวเลขเพื่อประดับก็เกิดจากหลักการนี้
การเลื่อนตำแหน่งของชิ้นส่วนในการประกอบภายใต้สภาพการผลิตจริง ในโต๊ะทดลองด้านวิศวกรรม ผู้ประกอบหนึ่งคนทำงานหนึ่งขั้นตอนโดยไม่จำกัดเวลาและให้ความสนใจอย่างเต็มที่ จึงสามารถชดเชยชิ้นส่วนที่อยู่ในเกณฑ์ขอบเขตด้วยมือได้ แต่ในสายการผลิต ขั้นตอนการทำงานถูกแบ่งย่อย กำหนดเวลา และทำซ้ำโดยผู้คนหลายคนที่มีนิสัยแตกต่างกัน การชดเชยที่เคยเกิดขึ้นอย่างเงียบ ๆ ในงานวิศวกรรมจึงไม่เกิดขึ้นอีกต่อไป ปัญหาการประกอบที่ไม่พอดี ความแตกต่างของปริมาณกาวที่ใช้ การเปลี่ยนแปลงของแรงบิดสกรู และความแตกต่างของการเดินสาย จะปรากฏเฉพาะที่นี่และไม่ปรากฏที่อื่นก่อนหน้า
ผลที่ตามมาสำหรับผู้ซื้อคือ ข้อบกพร่องที่มีช่วงความคลาดเคลื่อนกว้างจะกระจายตัวไปทั่วทั้งชุดการผลิต แทนที่จะกระจุกอยู่ในจุดใดจุดหนึ่ง ขณะที่ข้อบกพร่องที่เกิดจากชิ้นส่วนเฉพาะหรือสถานีงานเฉพาะจะกระจุกอยู่ในจุดเดียว การตรวจสอบการผลิตนำร่องจึงควรบันทึกการกระจายตัว ไม่ใช่เพียงจำนวน เพราะการกระจายตัวจะบอกได้ว่าชุดการผลิตต้องทำใหม่ คัดกรอง หรือไม่ต้องดำเนินการใด ๆ
พฤติกรรมของบรรจุภัณฑ์และการจัดส่ง บรรจุภัณฑ์ได้รับการออกแบบและตรวจทานในฐานะงานออกแบบ แต่จะถูกทดสอบเมื่อมีปริมาณมาก ตามลำดับของคลังสินค้า และภายใต้แรงกดดันจากกำหนดส่ง เอกสารผิดตำแหน่ง อุปกรณ์เสริมผิดชิ้นในกล่อง เอกสารหายหรือซ้ำ ภาษาหรือป้ายกำกับสลับกัน และจำนวนกล่องไม่ตรงกับจำนวนใบสั่งซื้อ จะเผยให้เห็นในขั้นตอนนี้ สำหรับแบรนด์ นี่คือความล้มเหลวที่ไปถึงมือลูกค้าปลายทางพร้อมชื่อของคุณบนกล่อง
หมวดนี้ยังครอบคลุมชั้นของเอกสารที่อยู่คู่กับกล่องสินค้า เอกสารชุดการผลิตที่ถูกต้องในขั้นตอนวิศวกรรมอาจมีเวอร์ชันที่ถูกยกเลิกแล้วไปติดตั้งถึงเวลาที่สายการผลิตทำงานในปริมาณมาก เพราะการแก้ไขเอกสารเดินทางได้เร็วกว่าคน การขอเวอร์ชันเอกสารที่ใช้จริงในการผลิตนำร่อง แทนที่จะขอเวอร์ชันล่าสุดในระบบ เป็นคำถามเล็ก ๆ ที่ช่วยป้องกันความเข้าใจผิดที่มีค่าใช้จ่ายสูง
การกระจายตัวของอัตราการผลิตสำเร็จ การผลิตในขั้นตอนวิศวกรรมบอกได้ว่าสามารถผลิตหน่วยที่ดีได้ การผลิตนำร่องบอกได้ว่าหน่วยงานที่ดีโดยไม่ต้องแทรกแซงคิดเป็นสัดส่วนเท่าใด การกระจายตัวของความล้มเหลวตามสายการผลิตบอกสิ่งที่หน่วยที่ประกอบด้วยมือเพียงหนึ่งหน่วยไม่สามารถบอกได้ นั่นคือ ปัญหาเป็นระบบซึ่งส่งผลกระทบทั้งชุดการผลิต หรือเป็นปัญหาเฉพาะกรณีซึ่งส่งผลกระทบเพียงหน่วยไม่กี่หน่วยและสามารถคัดกรองได้
แนวคิดที่เป็นประโยชน์ในการพิจารณาคือ ตัวอย่างจากการผลิตในขั้นตอนวิศวกรรมตอบคำถามว่า "สามารถสร้างงานออกแบบนี้ได้หรือไม่" ขณะที่การผลิตนำร่องตอบคำถามว่า "สายการผลิตนี้สามารถสร้างงานออกแบบนี้ด้วยวิธีนี้ ซ้ำ ๆ และในปริมาณนี้หรือไม่" คำถามข้อที่สองเป็นตัวกำหนดว่าการจัดส่งครั้งแรกของคุณจะเป็นสินค้า หรือคำขอโทษ และเป็นคำถามที่เราจะยืนยันว่าได้รับคำตอบก่อนอนุมัติคำสั่งซื้อปริมาณมากใด ๆ
เราจะกล่าวตรง ๆ ว่า ผู้ขายที่ไม่สามารถอธิบายได้ว่าเหตุใดการผลิตนำร่องจึงล้มเหลว โดยระบุขั้นตอนกระบวนการเฉพาะและสาเหตุที่แท้จริงเฉพาะหนึ่ง ได้รับประโยชน์จากขั้นตอนนี้น้อยมาก คุณค่าของการผลิตนำร่องไม่ได้อยู่ที่การผ่าน แต่อยู่ที่การได้คำตอบที่มีเหตุผลรองรับสำหรับคำถามที่ไม่มีใครถามมาก่อนเริ่มการผลิต
วิธีตรวจสอบและอนุมัติการผลิตนำร่อง
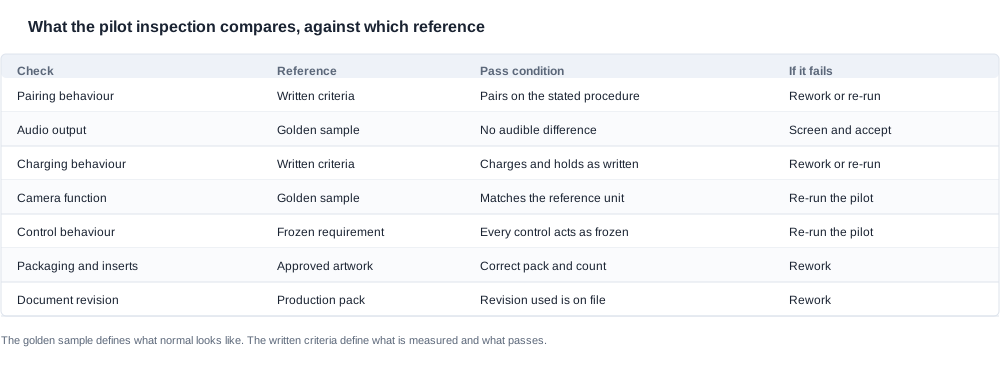
การผลิตนำร่องได้รับการประเมินโดยอ้างอิงสองสิ่งพร้อมกัน ได้แก่ ตัวอย่างมาตรฐานและเกณฑ์การตรวจสอบที่เขียนไว้ ทั้งสองสิ่งจำเป็น และไม่มีสิ่งใดสามารถทำหน้าที่แทนอีกสิ่งหนึ่งได้
ตัวอย่างมาตรฐานคือหน่วยอ้างอิงที่ลงนามกำกับ ซึ่งกำหนดขอบเขตระหว่างสิ่งที่ยอมรับได้กับสิ่งที่ไม่ยอมรับได้ ตัวอย่างนี้ได้รับการจัดทำขึ้นก่อนหน้านี้ในโครงการ และเป็นสิ่งที่หน่วยการผลิตจะถูกเปรียบเทียบด้วยสายตาเมื่อเกิดข้อสงสัยว่าความแตกต่างเป็นข้อบกพร่องหรือความแปรปรวน ตัวอย่างมาตรฐานกำหนดว่าสภาพปกติมีลักษณะอย่างไร ส่วนเกณฑ์การตรวจสอบที่เขียนไว้กำหนดว่ามีการวัดอะไร วัดอย่างไร และเงื่อนไขการผ่านคืออะไร หากใช้เพียงตัวอย่างมาตรฐาน ผู้ขายจะต้องตัดสินด้วยตนเองในแต่ละหน่วยว่าอะไรนับเป็นความแตกต่าง ซึ่งเป็นจุดที่สายการผลิตเกิดการเลื่อนตำแหน่งไปตามเวลาพอดี
โดยทั่วไป การตรวจสอบในระหว่างการผลิตนำร่องจะครอบคลุมกว้างกว่าการตรวจสอบขั้นสุดท้ายตามปกติของคำสั่งซื้อการผลิตที่ดำเนินอยู่ เพราะจุดประสงค์ของการผลิตนำร่องคือการค้นหาว่าสายการผลิตสร้างผลงานออกมาในลักษณะใด ไม่ใช่เพียงการปฏิเสธสิ่งที่เห็นได้ชัดว่าผิด พฤติกรรมของการจับคู่ ผลลัพธ์เสียง พฤติกรรมการชาร์จ ฟังก์ชันกล้องและการควบคุม รวมถึงความพอดีของตัวสินค้าในเชิงกายภาพ จะได้รับการตรวจสอบทั้งหมด ตัวอย่างสินค้าจริงจะถูกเก็บไว้จากการผลิตเพื่อให้สามารถทำซ้ำข้อค้นพบได้ แทนที่จะเถียงกัน
เหตุผลที่การตรวจสอบระหว่างการทดลองผลิตถูกกำหนดให้กว้างกว่าการตรวจสอบในการผลิตจริงนั้นมีที่มาจากโครงสร้าง การตรวจสอบในการผลิตจริงมีไว้เพื่อควบคุมกระบวนการที่มีเสถียรภาพ จึงสามารถจำกัดขอบเขตให้แคบและดำเนินการได้อย่างรวดเร็ว ขณะที่การตรวจสอบระหว่างการทดลองผลิตเป็นกลไกที่ใช้ยืนยันว่ากระบวนการมีเสถียรภาพ และต้องครอบคลุมกว้างพอที่จะค้นพบสิ่งที่ไม่มีใครคิดจะตรวจสอบ หากการตรวจสอบระหว่างการทดลองผลิตเป็นเพียงการทำซ้ำขั้นตอนตรวจสอบสุดท้ายตามปกติ นั่นถือเป็นการทำซ้ำกระบวนการที่มีอยู่แล้วและไม่บรรลุจุดประสงค์
การตัดสินใจจัดการกับผลที่พบ
เมื่อการทดลองผลิตพบข้อบกพร่อง สิ่งที่ต้องทำคือแก้ไขและดำเนินการทดลองผลิตใหม่ ไม่ใช่จัดส่งสินค้าไปตามเดิม นี่เป็นพฤติกรรมที่สำคัญที่สุดข้อเดียวที่ควรมองหาจากผู้ผลิต และควรระบุไว้อย่างชัดเจนในข้อตกลงการพัฒนา แทนที่จะคิดไว้เอง การทดลองผลิตที่ล้มเหลวแล้วต้องทำใหม่เสียเวลา ส่วนการทดลองผลิตที่ล้มเหลวแล้วถูกเพิกเฉยเสียเงินจำนวนเดียวกันแต่ไม่ได้รับความรู้ใด ๆ นอกจากนี้ยังย้ายจุดที่ค้นพบปัญหาไปอยู่ในช่องทางของลูกค้า ซึ่งทำให้ต้นทุนในการแก้ไขสูงขึ้นหลายเท่า
การจัดการกับผลที่พบต้องเป็นหนึ่งในทางเลือกที่กำหนดไว้ไม่กี่แบบและควรบันทึกตัวเลือกพร้อมเหตุผล:
- แก้ไขชิ้นงาน สามารถปรับชิ้นงานให้เป็นไปตามข้อกำหนดได้โดยไม่ต้องผลิตใหม่ เหมาะสมเมื่อข้อบกพร่องเกิดจากขั้นตอนการประกอบหรือบรรจุภัณฑ์ที่แก้ไขได้
- คัดกรองและรับได้ สามารถระบุและแยกชิ้นงานที่มีข้อบกพร่องออกมา ส่วนชิ้นงานที่เหลือยังอยู่ในเกณฑ์ที่ยอมรับได้ เหมาะสมเฉพาะข้อบกพร่องที่เกิดเป็นคราว ๆ ตรวจพบได้ และมีขอบเขตชัดเจน
- ทิ้งชิ้นงานและทำใหม่ ผลการทดลองผลิตครั้งนั้นใช้งานไม่ได้และจำเป็นต้องทดลองผลิตใหม่ เหมาะสมสำหรับข้อบกพร่องที่เป็นระบบ และปัญหาที่ส่งผลต่อเครื่องมือผลิตหรือเวอร์ชันเฟิร์มแวร์
- ทดลองผลิตใหม่ทั้งหมด แก้ไขกระบวนการแล้ว จึงต้องทำการทดลองผลิตใหม่ทั้งหมดเพื่อยืนยันว่าการแก้ไขได้ผล
ทางเลือกที่ไม่มีคือการจัดส่งสินค้าไปตามเดิมพร้อมข้อความกำกับ ทางเลือกนี้เปลี่ยนความล้มเหลวที่อยู่ภายใต้การควบคุมให้กลายเป็นความล้มเหลวที่ไม่มีการควบคุม และลบหลักฐานที่จำเป็นต่อการค้นหาสาเหตุอย่างถาวร นี่ยังเป็นทางเลือกที่มีแนวโน้มถูกเสนออย่างไม่เป็นทางการมากที่สุด ซึ่งเป็นเหตุผลที่ควรบันทึกทางเลือกอื่นไว้ก่อนเริ่มดำเนินการ แทนที่จะ ระหว่างทดลองผลิต
เนื้อหาในเอกสารอนุมัติการเปลี่ยนผ่าน
การเปลี่ยนผ่านจากการทดลองผลิตไปสู่การผลิตในปริมาณมากเป็นเหตุการณ์ที่ต้องมีการลงนาม และเอกสารที่ใช้บันทึกการเปลี่ยนผ่านดังกล่าวควรอ่านเข้าใจได้โดยผู้ที่อยู่นอกโครงการ เอกสารควรยืนยันว่าการทดลองผลิตดำเนินการด้วยเครื่องมือและปริมาณการผลิตตามจริง การตรวจสอบเป็นไปตามเกณฑ์ที่ตกลงไว้และตัวอย่างมาตรฐาน ผลการตรวจสอบได้รับการปิดผลพร้อมบันทึกการจัดการไว้ และได้รับอนุญาตให้ดำเนินการผลิตจริงต่อไป
เอกสารควรระบุชื่อผู้ลงนาม ระบุว่าบุคคลดังกล่าวมีอำนาจรับรองเรื่องใดบ้าง และอ้างอิงฉบับแก้ไขของข้อกำหนด เกณฑ์การตรวจสอบ และเอกสารการผลิตที่ใช้ในการทดลองผลิต การลงนามโดยผู้จัดการการผลิตที่ไม่มีอำนาจอนุมัติการเปลี่ยนแปลงข้อกำหนดหรือการผูกพันด้านเครื่องมือผลิต เป็นเพียงลายเซ็นที่ไม่มีการตัดสินใจรองรับ จึงควรถามเรื่องนี้ก่อนขอลายเซ็น ไม่ใช่หลังจากนั้น
การอนุมัติการเปลี่ยนผ่านยังเป็นจุดที่รูปแบบของความรับผิดชอบเปลี่ยนแปลงไป ก่อนหน้านั้น โครงการเป็นงานร่วมกันที่มีสิ่งไม่ทราบหลายประการร่วมกัน หลังจากนั้น จะมีผลิตภัณฑ์ที่มีการกำหนดค่าไว้ชัดเจน วิธีตรวจสอบที่มีเอกสารรองรับ และความสัมพันธะด้านการจัดหา หลักฐานที่เราจะใช้ในภายหลังเมื่อมีการตั้งคำถามเกี่ยวกับการจัดส่งครั้งแรก คือชุดเอกสารนี้พอดี และควรตรวจสอบในเวลานั้นว่าสามารถอ่านเข้าใจได้โดยผู้ที่ไม่ได้อยู่ในโครงการ
เอกสารที่ได้จากขั้นตอนนี้ ได้แก่ บันทึกการตรวจสอบระหว่างการทดลองผลิต การจัดการกับผลที่พบ แผนการเก็บตัวอย่าง การอนุมัติการเปลี่ยนผ่านที่ลงนามแล้ว และชุดเอกสารการผลิตที่ปรับปรุงแล้ว เป็นเอกสารที่ผู้ซื้อได้รับ และเป็นฐานหลักฐานสำหรับใบสั่งซื้อการผลิตครั้งแรกและการหารือในอนาคตเกี่ยวกับความสม่ำเสมอของสินค้า
สิ่งที่ผู้ซื้อควรได้รับในที่สุดคือไฟล์เอกสารที่ช่วยให้บุคคลที่สามเข้าใจได้ว่าอะไรถูกผลิตและได้รับการพิจารณาอย่างไร โดยไม่จำเป็นต้องโทรหาโรงงานเพื่อตีความ หากไฟล์เอกสารดังกล่าวมีเนื้อหาไม่ครบถ้วน การเปลี่ยนผ่านไปสู่การผลิตในปริมาณมากก็เป็นเพียงการตั้งสมมติฐาน ไม่ใช่การตัดสินใจ
คำถามที่ควรถามเกี่ยวกับการเข้าสู่การผลิต
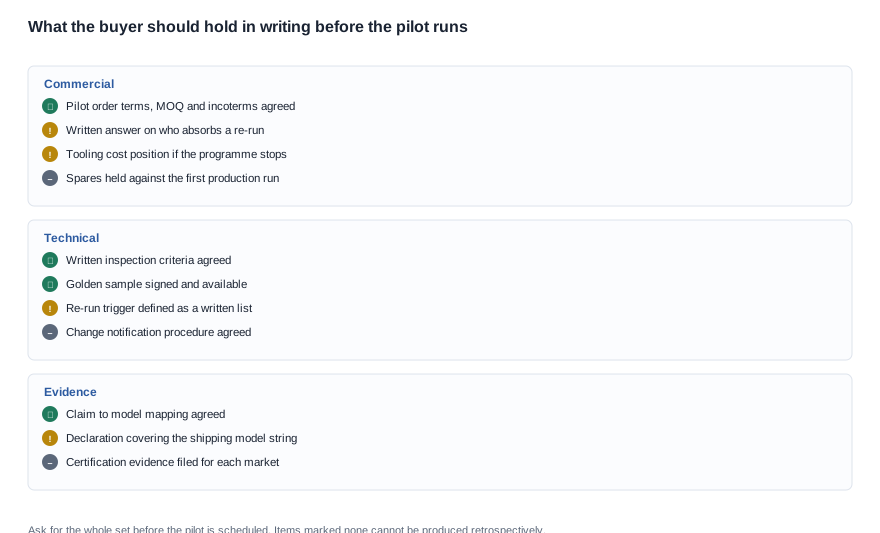
สิ่งที่ผู้ซื้อทำได้อย่างมีประโยชน์ที่สุดก่อนการทดลองผลิตคือการเคลียร์ข้อคำถามด้านการค้าและขั้นตอนไว้ล่วงหน้า เพราะหลายข้อจะเห็นได้ชัดเจนเฉพาะหลังจากเกิดข้อบกพร่องขึ้นแล้ว
-
ใครเป็นผู้รับภาระต้นทุนการทำใหม่? หากการทดลองผลิตล้มเหลวด้วยเหตุที่ควรรับผิดชอบต่อการวิจัยและพัฒนา การตั้งสายการผลิต หรือเครื่องมือผลิตของผู้ผลิต ต้นทุนการทำใหม่และชิ้นงานที่ต้องทิ้งที่เกิดขึ้นตามมาควรเป็นภาระของผู้ผลิต แต่หากล้มเหลวเพราะข้อกำหนดเปลี่ยนไปหลังการตรึงค่าหรือเพราะการตัดสินใจฝั่งผู้ซื้อมาช้า วิธีรับภาระต้นทุนต้องกำหนดไว้ล่วงหน้า ไม่ใช่ในเวลาที่เกิดข้อถกเถียง ควรขอไว้เป็นลายลักษณ์อักษรโดยผูกกับเงื่อนไขที่กำหนดให้ทำใหม่ ก่อนกำหนดกำหนดการทดลองผลิต
-
อะไรเป็นตัวกำหนดอย่างแน่นอนที่ทำให้ต้องทำใหม่ แทนที่จะแก้ไขชิ้นงานหรือคัดกรอง? ขอรายการที่เขียนไว้ เงื่อนไขที่ระบุเพียงว่า “ความคลาดเคลื่อนอย่างมีนัยสำคัญ” ยังไม่ใช่ตัวกำหนดที่ใช้งานได้ แต่เงื่อนไขที่ระบุชื่อเกณฑ์การตรวจสอบและประเภทข้อบกพร่องที่ไม่สามารถคัดกรองออกได้นั้นถือเป็นตัวกำหนดที่ใช้งานได้
-
ออเดอร์ทดลองผลิตคืออะไร และจะสัมพันธ์กับใบสั่งซื้อครั้งแรกอย่างไร? ถามว่าชิ้นงานทดลองผลิตแยกจากออเดอร์การผลิตครั้งแรกหรือนับรวมอยู่ในออเดอร์ดังกล่าว รวมถึงเงื่อนไขการค้าระหว่างประเทศและข้อกำหนดบรรจุภัณฑ์เป็นอย่างไร รวมถึงการจัดการสินค้าสำรองในช่วงการเปลี่ยนผ่าน การทดลองผลิตที่ถูกปฏิบัติเงียบ ๆ เหมือนออเดอร์ย่อยแรก จะเปลี่ยนความหมายของขั้นตอนนี้
-
เอกสารใดบ้างที่ได้จากการทดลองผลิต? ขอบันทึกการตรวจสอบ การจัดการกับผลที่พบ รูปแบบการเก็บตัวอย่าง การอนุมัติการเปลี่ยนผ่านที่ลงนามแล้ว และชุดเอกสารการผลิต พร้อมทั้งขอรับเอกสารเหล่านี้เป็นส่วนหนึ่งของผลงานส่งมอบการทดลองผลิต แทนที่จะเป็นการให้บริการในภายหลัง
-
หลังการเปลี่ยนผ่าน มีการตรวจสอบอะไรบ้างในทุกชิ้นงาน และตรวจสอบอะไรในกลุ่มตัวอย่าง? ขอเกณฑ์การตรวจสอบสุดท้ายเป็นลายลักษณ์อักษร และยืนยันว่าเกณฑ์ดังกล่าวตรงกับเกณฑ์ของการทดลองผลิต เพื่อไม่ให้การทดลองผลิตกลายเป็นมาตรฐานพิเศษครั้งเดียวที่สายการผลิตที่ดำเนินอยู่ไม่ได้นำไปใช้อย่างเงียบ ๆ
-
ใครเป็นผู้ลงนามอนุมัติการเปลี่ยนผ่าน และมีอำนาจรับรองเรื่องใดบ้าง? การลงนามอนุมัติการเปลี่ยนผ่านโดยผู้จัดการการผลิตที่ไม่มีอำนาจอนุมัติด้านค่าใช้จ่ายเครื่องมือผลิตหรือการเปลี่ยนแปลงข้อกำหนด เป็นเพียงลายเซ็นที่ไม่มีการตัดสินใจรองรับ
-
หากโครงการหยุดหลังการทดลองผลิต จะจัดการเครื่องมือผลิตอย่างไร? คำถามนี้เป็นกระจกสะท้อนของคำถามเรื่องเครื่องมือผลิตในขั้นตอนการวิจัยและพัฒนา และควรได้รับคำตอบที่เป็นลายลักษณ์อักษรเช่นเดียวกัน เพราะในเวลานั้นเครื่องมือผลิตได้ชำระค่าใช้จ่ายทั้งหมดแล้ว และต้นทุนที่จมอยู่ก็สูงที่สุด
-
ผลิตภัณฑ์ได้รับอนุญาตให้กล่าวอ้างอะไร และมีหลักฐานใดรองรับ? ถามว่าเอกสารและบรรจุภัณฑ์ของผลิตภัณฑ์ได้รับอนุญาตให้ระบุข้อความใดบ้าง และมีหลักฐานการรับรองใดรองรับข้อความแต่ละรายการ หากคำตอบคือข้อความนั้นปรากฏเฉพาะในสื่อการตลาด นั่นเป็นความเสี่ยงที่ยังมีอยู่สำหรับพันธมิตรในช่องทางจำหน่าย ควรแก้ไขก่อนออเดอร์ปริมาณมาก ไม่ใช่หลังมีการร้องเรียน
-
มีสินค้าสำรองและชิ้นงานสำรองสำหรับการแก้ไขไว้เท่าใด และภายใต้ข้อตกลงใด? ถามว่ามีชิ้นงานสำรองจำนวนเท่าใดสำหรับการผลิตครั้งแรก เก็บไว้ที่ใด และมีข้อตกลงอย่างไรสำหรับการเปลี่ยนสินค้าภายในระยะประกันของการจัดส่งครั้งแรก นี่เป็นจุดที่การพูดคุยเรื่อง MOQ กับการพูดคุยเรื่องการรับประกันมาพบกันจริง และควรหารือก่อนการจัดส่งกล่องแรกมากกว่าระหว่างการเรียกร้อง
-
จะแจ้งให้ผมทราบได้อย่างไรว่ามีสิ่งเปลี่ยนแปลงหลังการเปลี่ยนผ่าน? ถามว่าผู้ผลิตจะแจ้งให้ทราบอย่างไรหากมีการเปลี่ยนชิ้นส่วน เวอร์ชันเฟิร์มแวร์เปลี่ยนแปลง หรือมีการแก้ไขเอกสาร ผู้ผลิตที่ไม่มีกระบวนการแจ้งเตือนการเปลี่ยนแปลงจะเปลี่ยนแปลงบางอย่างแน่นอน และคุณจะทราบจากลูกค้าแทนที่จะทราบจากข้อความแจ้งเตือน
-
หากการทดลองผลิตขัดแย้งกับกำหนดการ คุณจะเลือกรับมือกับข้อแลกเปลี่ยนใด? ถามคำถามนี้ในรูปแบบที่ได้คำตอบที่นำไปดำเนินการได้ ไม่ใช่คำตอบเชิงหลักการ ผู้ผลิตทุกรายจะบอกว่าการทดลองผลิตมีความสำคัญก่อน คำถามที่ให้ข้อมูลมากกว่าคือพวกเขาจะยอมสละสิ่งใดหากไม่สามารถให้ความสำคัญก่อนได้ และสิ่งนั้นคือเครื่องมือผลิต กำหนดการ ปริมาณ หรือเอกสาร
ศัพท์เชิงพาณิชย์จะเข้าใจได้ง่ายเมื่อทราบกระบวนการ และลำดับขั้นตอนที่เราจะขอเป็นการตัดสินใจเรื่องความเสี่ยงก่อนออเดอร์ปริมาณมาก ไม่ใช่หลังจากนั้น ออเดอร์นำร่องมี MOQ เงื่อนไขการส่งมอบระหว่างประเทศ ระยะเวลาผลิต และการเจรจาเรื่องต้นทุนเครื่องมือและอะไหล่ ครบถ้วนเหมือนออเดอร์การผลิตจริง ความแตกต่างอยู่ที่วัตถุประสงค์และเอกสารประกอบ เมื่อการเปลี่ยนผ่านเสร็จสิ้น โครงการจะกลายเป็นความสัมพันธ์ด้านการจัดหาสินค้าตามปกติที่มีใบสั่งซื้อมาตรฐานรองรับ และคุณค่าของขั้นตอนนำร่องคือการจัดส่งสินค้าตามปกติสำเร็จโดยไม่มีเรื่องไม่คาดคิด
เราจะระบุด้วยว่าขั้นตอนนี้ไม่ใช่สิ่งใด ไม่ใช่สถานที่สำหรับเจรจาราคาต่อหน่วยให้ต่ำลง เพราะปริมาณที่เกี่ยวข้องยังไม่มีความคุ้มค่าทางเศรษฐศาสตร์เหมือนการผลิตในปริมาณมาก ทั้งยังส่งผลให้ส่วนลดที่เจรจาไว้มีความหมายน้อย หรือสื่อว่าออเดอร์นำร่องจะถูกจัดการเหมือนออเดอร์ขนาดเล็ก ไม่ใช่สถานที่สำหรับเพิ่มข้อกำหนดใหม่ เพราะข้อกำหนดที่เพิ่มเข้ามาหลังการตรึงข้อมูลจะถือเป็นผลิตภัณฑ์เวอร์ชันใหม่ ซึ่งต้องใช้เครื่องมือและงานเฟิร์มแวร์ใหม่ และไม่ใช่สถานที่สำหรับข้ามการตรวจสอบเพียงเพราะผลการผลิตดูสะอาด เพราะความสะอาดนั้นคือผลลัพธ์ที่การตรวจสอบมีไว้เพื่อสร้างขึ้น
ข้อมูลเพิ่มเติมเกี่ยวกับวิธีการพัฒนาโดยรวมอยู่ในภาพรวมของเสาหลักที่ /oem-odm-process ส่วนด้านเอกสารของกระบวนการอธิบายไว้ที่ /blog/development-process-documentation ลำดับขั้นตอนตั้งแต่ต้นจนจบอธิบายไว้ที่ /blog/development-process-how-it-works ส่วนคำถามเชิงการวางแผนว่าจะเกิดอะไรขึ้นกับกำลังการผลิตเมื่อเริ่มผลิตในปริมาณมากนั้นแยกอธิบายไว้ที่ /procurement/production-capacity


