
Den sista grinden i ett OEM- eller ODM-utvecklingsprogram för smarta glasögon är inte det ögonblick då fabriken börjar producera. Det är det ögonblick då en kontrollerad produktionskörning har visat att den enhet du godkände är den enhet som kommer att levereras, i den volym du beställde, med de verktyg som redan är betalda. Allt före detta steg är utformat för att göra en bra enhet möjlig. Det här steget är utformat för att ta reda på om bra enheter klarar upprepning.
De flesta program misslyckas inte vid ingenjörsbänken, där en enda enhet monteras och testas omsorgsfullt av människor som vet exakt vad de ska leta efter. De misslyckas i glappet mellan den sista ingenjörsexemplaren och den första leveranskartongen, eftersom det glappet innehåller övergången från engångsbygge till repeterbart bygge. Syftet med en pilotkörning är att göra den övergången medvetet, under överinseende och med möjlighet att stoppa och korrigera – i stället för att upptäcka den i din första kundleverans.
Den här artikeln går igenom vad en pilotkörning är till för, vad den hittar som en ingenjörsexempelkörning inte kan, hur en pilot granskas och godkänns samt vad du bör avtala med din leverantör innan övergången till volymproduktion sker.
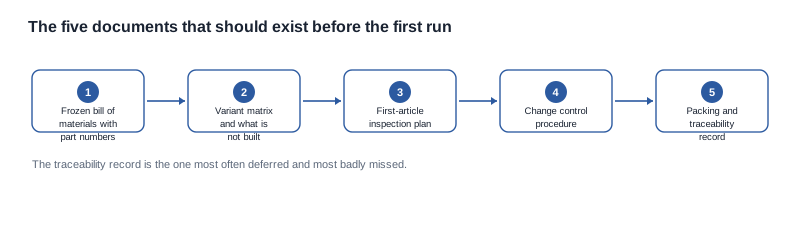
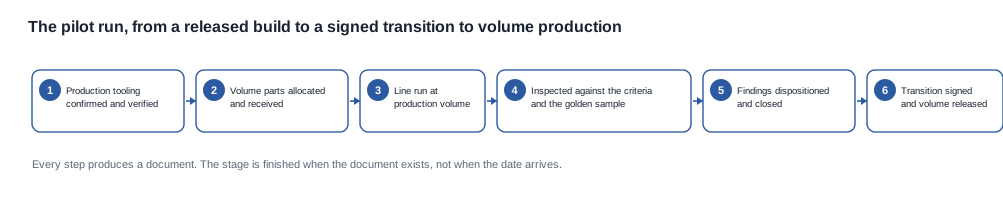
Utvecklingsprocess och massproduktion: pilotkörningen
En pilotkörning är en produktionskörning som utförs med produktionsverktyg, i produktionsvolym, med produktionsmaterial och arbetskraft på produktionslinjen, innan programmet släpps till massproduktion utan begränsningar. De tre kvalificeringarna utgör hela definitionen. Ta bort någon av dem, så har du något annat.
Om de verktyg som används inte är produktionsverktygen har du inte testat verktygen. Om kvantiteten är ett handfull enheter i stället för en produktionskvantitet har du inte testat linjen. Om delarna kommer från en pilotallokering eller ett lager av prover har du inte testat leverantörskedjan alls. Värdet i steget ligger i att eliminera just dessa kvalificeringar.
I praktiken besvarar piloten fyra frågor som inget tidigare steg kan besvara. Först: kan linjen fysiskt tillverka den här enheten upprepade gånger, i den avsedda takten, utan den sortens ingrepp som bara en skicklig hand kan dölja? För det andra: fungerar komponenterna som kommer från leverantörskedjan som komponenterna som godkändes under ingenjörsvalideringen, eller har de avvikit? För det tredje: matchar den färdiga enheten fortfarande referensexemplet när den kommer från en produktionslinje i stället för från en ingenjörsbänk? För det fjärde: fungerar kedjan för förpackning och dokumentation på samma sätt i volym, i den ordning som ett lager faktiskt kommer att följa?
För köparen är det här steget den första punkt där riskbilden byter karaktär. Fram till det här steget har du köpt ingenjörskunskap. Här köper du processdisciplin. Enheten kan vara bra och processen kan fortfarande vara fel, och skillnaden mellan de två situationerna är exakt vad piloten är utformad för att avslöja.
En pilotkörning ger också det första försvarsbara svaret på den fråga som varje inköpschef för kanaler så småningom ställer: vad kostar en enhet från det här programmet egentligen att få till vårt lager, inklusive de förpacknings- och dokumentationssteg vi har angett? Den siffran har bara mening när processen är stabil, och det är därför som ett tidigare förfrågan oftast ger en siffra som sedan ändras.
Vad ”produktionsvolym” betyder i praktiken
Produktionsvolym är ett produktionslinjebegrepp, inte ett marknadsföringsbegrepp. Det innebär den kvantitet vid vilken linjen körs i sin vanliga konfiguration, med vanliga operatörer, i vanlig ordning, med vanlig takt, utan att ingenjörsteamet står vid stationen och bevakar varje enhet. Om piloten körs i en så liten kvantitet att linjen är överbeläggad – eller i en så stor kvantitet att extra skift och tillfällig arbetskraft krävs – är piloten inte representativ för det stabila tillståndet i någon av riktningarna.
Det här spelar roll eftersom många av de felmod som diskuteras nedan är frekvensberoende. Ett verktyg som en gång i några hundra gånger producerar en del som ligger något utanför toleransen kommer inte att framträda i en liten körning. En felaktigt angiven kartongkvantitet som uppstår när en packare byter skift kommer inte att framträda när samma person packar hela körningen. En tolerans som håller vid en omgivningstemperatur men avviker vid en annan kommer inte att framträda om piloten körs i ett enda bekvämt tillfälle. Piloten är utformad för att vara tråkig, och tråkighet är vad repeterbarhet faktiskt ser ut som.
Verktygens status vid det här steget
När ett pilotuppdrag schemaläggs har verktygen färdigställts och verifierats och deras kostnad har bokförts som engångskostnad. Det gör piloten till den mest oåterkalleliga punkten i hela utvecklingsprocessen. Tidigare steg ger fortfarande köparen möjlighet att ändra riktning till låg kostnad. Vid piloten innebär en ändring av specifikationen att verktygen måste ändras, och en sådan ändring utgör en ny kommersiell händelse som måste förhandlas om.
Det är därför som pilotsteget finns som en separat grind i stället för att integreras i den första produktionsordern. När verktygen är betalda och komponenterna är allokerade begränsas köparens realistiska alternativ till att acceptera, granska eller köra om. En grind som finns medan beslutet fortfarande är billigt är mer värd än någon försäkring som erbjuds i efterhand.
Vad piloten producerar för köparen
En välgenomförd pilot ger ifrån sig ett dokumentpaket, och det är paketet som utgör stegets faktiska leverans. Det bör innehålla pilotens produktionsprotokoll, inspektionsprotokollet med resultat jämfört med de skriftliga kriterierna, hanteringen av varje observation, de kvarhållna fysiska proverna, det undertecknade godkännandet av övergången och den uppdaterade produktionsdokumentationen. Tillsammans bildar de underlaget som vi kommer att förlita oss på vid den första volymordern och i alla senare samtal om enhetligheten mellan leveranser.
Vi är tydliga med denna stegs gräns. Ett pilotuppdrag är en verifieringsaktivitet, inte en kommersiell aktivitet. Pilotordern är en riktig order med riktiga villkor och bör behandlas som en sådan, men dess funktion är att stänga utvecklingsprocessens sista grind. Ett program som behandlar piloten som ett rabatt tillfälle för att pressa fram ett bättre enhetspris har förändrat stegets betydelse, och förändringen visar sig senare som en skyndsam övergång i stället för en ordentlig sådan.
Pilotuppdraget är där utvecklingsprocessen slutar vara en uppsättning dokument och blir en repeterbar verksamhet. Allt som en köpare på varumärkessidan egentligen köper i detta skede är inte headsetet och inte den inbyggda programvaran, utan vissheten att samma sak kommer att levereras till lagret en andra gång, en tredje gång och sedan flera tusen gånger.
Vad ett pilotuppdrag upptäcker som en provserie inte kan
En provserie med ingenjörsprover genomförs under ideala förhållanden. Komponenterna väljs, monteras och kontrolleras av de specifika ingenjörer som byggde programmet. Varje enhet som godkänns är, tack vare tillverkningssättet, en enhet som en person har fått att fungera. Det är exakt därför som den inte kan visa vad som händer vid volymtillverkning.
Följande fel är strukturella för en engångskonstruktion och i stort sett osynliga för den. Varje fel beror på en ersättnings- eller upprepningseffekt, och varje sådant fel hittas rutinmässigt i en pilot.
Komponentersättning efter allokering. Under utvecklingsfasen finns de exakt specificerade komponenterna tillgängliga eftersom någon har reserverat dem. Vid volymtillverkning allokeras komponenterna av leverantören utifrån prognoser, andra program samt pris- och leveranst situation. En komponent kan ersättas med en funktionellt liknande som har annan akustisk egenskap, en annan radiomodul, en annan tolerans för laddningsreglering eller en annan displayegenskap i svagt ljus. Ingenting i utvecklingsdokumentationen ändras, eftersom ingenting i artikelnumret ändras. Pilotuppdraget är den första punkten där den faktiska produktionsallokeringen finns på plats.
Det som avslöjar denna typ av problem är en enhet som klarar alla funktionstester men beter sig något annorlunda än referensexemplet på sätt som inte fångas upp av en kontroll som godkänner eller underkänner. Därför görs jämförelsen med referensexemplet i piloten av en person som har fått behörighet att säga att något är annorlunda, i stället för av en kontrolllista som bara frågar om något ligger inom toleransen. En ersatt komponent som fortfarande ligger inom toleransen men låter annorlunda godkänns av en kontrolllista och underkänns av ett referensexempel.
Slitage på verktyg och avdrift vid första körningen. Formsprutningsverktyg, stansningsverktyg för metall och mjuka verktyg beter sig annorlunda vid de första körningarna och på nytt annorlunda efter några hundra cykler. Delar som tillverkats med ett verktyg vid dess första körning kan klara all inkommande inspektion och ändå monteras med en något annan passform, vilket förändrar det akustiska utrymmet, antennens marginal eller trycket på en knapp. Ett ingenjörsprov som byggs med ett nytt driftsatt verktyg utgör den sämsta möjliga miljön för att upptäcka detta, eftersom verktyget ännu inte har nått sitt arbetsintervall.
En ytterligare komplikation är att ett verktyg kan se korrekt ut och ändå vara fel. Mått, vikt och utseende kan alla ligga inom det avtalade intervallet, medan ytbehandling, uttag eller formgivningstryck beter sig annorlunda under upprepade cykler. Det enda tillförlitliga testet är själva repetitionen, vilket är anledningen till att pilotvolymen inte är ett dekorativt tal.
Monteringsavdrift under produktionsförhållanden. På en ingenjörsbänk utför en montör en enda operation med obegränsad tid och full koncentration, och kan kompensera för en marginalmässig del för hand. I produktionen delas operationen upp, tidsätts och upprepas av flera personer med olika vanor, och den kompensation som tidigare skedde i tysthet i utvecklingsarbetet sker inte alls. Toleransproblem, variationer i limapplicering, avdrift i skruvåtdragning och skillnader i kabeldragning uppstår här och ingen annanstans.
Den praktiska konsekvensen för en köpare är att ett fel med ett brett toleransfönster sprids över hela partiet i stället för att koncentreras till vissa enheter, medan ett fel som orsakas av en specifik del eller en specifik station koncentreras. Pilotgranskningen bör därför dokumentera fördelningen, inte bara antalet, eftersom fördelningen visar om partiet behöver köras om, sorteras eller inte kräver någon åtgärd alls.
Emballage och orderhantering. Emballaget utvecklas och granskas som en design, men det utsätts för verkliga volymer i lagerordning under pressen av en fraktdeadline. Felaktiga insatser, fel tillbehör i kartongen, saknade eller dubblerade dokument, språk- eller etikettmisstag samt kartongantal som inte stämmer med ordermängderna visar sig i detta skede. För ett varumärke är det dessa fel som når slutkunden med ert namn på kartongen.
Denna kategori omfattar även dokumentationslagret som finns bredvid den fysiska kartongen. En produktionsdokumentpaket som var korrekt i utvecklingsfasen kan innehålla en föråldrad version när linjen körs i full volym, eftersom revisioner sprids snabbare än information. Att fråga vilken dokumentrevision som faktiskt användes i pilotkörningen, i stället för den senaste versionen i arkivet, är en enkel fråga som förebygger en dyr missförståelse.
Utbytfefördelning. En utvecklingskörning visar att en bra enhet kan framställas. En pilotkörning visar vilken andel enheter som är bra utan ingripande. Fördelningen av fel över en produktionslinje visar något som ingen enskild, handbyggd enhet kan visa: om problemet är systematiskt och påverkar hela partiet, eller isolerat, påverkar endast ett fåtal enheter och kan hanteras genom sortering.
En användbar tanke är att ett utvecklingsprov besvarar frågan ”kan den här designen över huvud taget byggas”, medan en pilotkörning besvarar frågan ”kan den här designen byggas av den här linjen, på det här sättet, upprepade gånger, vid den här volymen”. Den andra frågan avgör om er första leverans är en produkt eller en ursäkt, och det är den fråga vi kommer att kräva ett svar på innan någon volymorder släpps.
Vi kommer att säga tydligt att en leverantör som inte kan förklara varför en pilotkörning misslyckades, med hänvisning till en specifik processsteg och en specifik grundorsak, inte har dragit särskilt mycket nytta av fasen. Värdet med en pilotkörning ligger inte i att den godkändes, utan i att den gav ett försvarbart svar på en fråga som ingen hade ställt före körningen.
Hur en pilotkörning granskas och godkänns
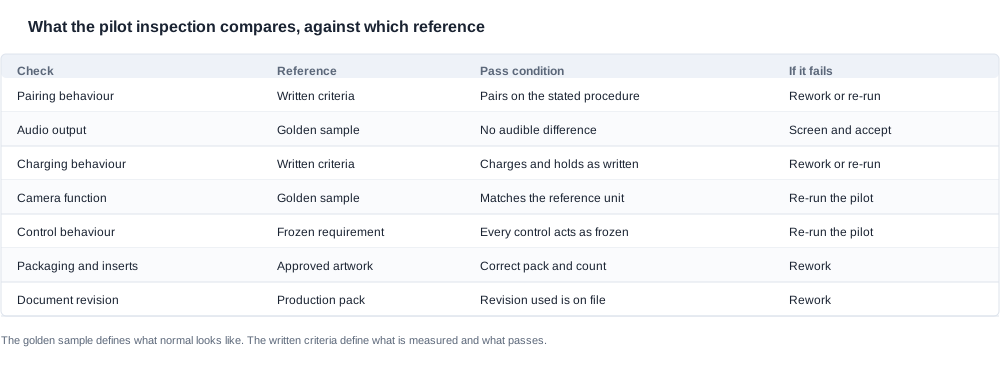
En pilotkörning bedöms samtidigt mot två referenser: referensprovet och de skriftliga granskningskriterierna. Ingen av dem är valfri, och ingen av dem kan ersätta den andra.
Referensprovet är den signerade referensenheten som fastställer gränsen mellan godkänt och ej godkänt. Det fastställdes tidigare i projektet, och det är vad en producerad enhet fysiskt jämförs med när det uppstår en fråga om huruvida en skillnad är ett fel eller en variation. Referensprovet definierar hur normal utformning ser ut. De skriftliga granskningskriterierna definierar vad som mäts, hur det mäts och vad som utgör godkänt resultat. Enbart ett referensprov lämnar åt leverantören att avgöra enhet för enhet vad som räknas som en skillnad, vilket precis är där en produktionslinje gradvis avviker med tiden.
Granskningen under en pilotkörning omfattar normalt mer än den rutinmässiga slutgranskningen som används för en pågående produktionsorder, eftersom syftet med piloten är att ta reda på vad linjen producerar och inte enbart avvisa det som uppenbart är fel. Samspelet mellan enheter, ljudutgång, laddningsbeteende, eventuella kamerafunktioner och deras styrbeteende samt produktens fysiska passform undersöks alla. Fysiska provenheter behålls från körningen så att iakttagelser kan reproduceras i stället för att diskuteras.
Skälet till att pilotkontrollen medvetet är bredare än produktionskontrollen är strukturellt. Produktionskontrollen är utformad för att skydda en stabil process och kan därför vara snäv och snabb. Pilotkontrollen är mekanismen som fastställer att processen är stabil och måste vara tillräckligt omfattande för att hitta sådant som ingen tänkte på att kontrollera. En pilotkontroll som bara upprepar den rutinmässiga slutkontrollen har duplicerat en rutin och missat poängen.
Beslut om disposition
När piloten hittar ett fel ska åtgärdas det och köras om, inte levereras ändå. Detta är den viktigaste enskilda egenskapen att leta efter hos en leverantör, och det är värt att skriva uttryckligen i utvecklingsavtalet i stället för att anta att det gäller. En pilot som underkänns och körs om kostar tid. En pilot som underkänns och försummas kostar lika mycket pengar men ger ingen kunskap, och flyttar upptäckten till kundkanalen, där korrigeringen kostar mångdubbelt mer.
Dispositionen måste vara ett av ett litet antal uttryckliga alternativ, och valet ska dokumenteras med en motivering:
- Åtgärda. Enheterna kan bringas i överensstämmelse med kraven utan en ny tillverkning. Lämpligt när defekten gäller en korrigerbar montage- eller förpackningsmoment.
- Granska och godkänna. De defekta enheterna kan identifieras och tas bort, och den återstående populationen är acceptabel. Endast lämpligt för isolerade, upptäckbara och tydligt avgränsade fel.
- Skrapa och köra om. Körningen är inte användbar och en ny pilotkörning krävs. Lämpligt för systematiska fel och för allt som påverkar verktygen eller firmware-byggen.
- Köra om hela piloten. Processen har korrigerats och piloten måste upprepas fullständigt för att visa att korrigeringen fungerar.
Det alternativ som inte finns är att leverera ändå med en anteckning. Det alternativet omvandlar ett kontrollerat fel till ett okontrollerat fel och tar permanent bort de bevis som behövs för att hitta grundorsaken. Det är också det alternativ som troligast föreslås informellt, vilket är precis därför alternativen bör skrivas ner före körningen i stället för att improviseras under den.
Vad godkännandedokumentet innehåller
Övergången från pilot till volymproduktion är en undertecknad händelse, och dokumentet som bär den bör vara läsbart för någon utanför programmet. Det bör bekräfta att piloten kördes med produktionsverktyg i produktionsvolym, att kontrollen utfördes enligt de överenskomna kriterierna och golden sample, att resultaten hanterades med en dokumenterad disposition och att produktionskörningen är godkänd att fortsätta.
Det bör också ange vem som undertecknar, vad personen är behörig att åta sig och referera till de revisioner av specifikation, kontrollkriterier och produktionsdokumentation som användes under körningen. En underskrift från en produktionschef som inte kan godkänna en ändring av specifikation eller ett åtagande om verktyg är en underskrift utan ett beslut bakom, och det är värt att fråga om detta innan underskriften begärs i stället för efteråt.
Godkännandet av övergången är också den punkt där ansvarets form förändras. Före den är programmet ett gemensamt arbete med delade osäkerheter. Efter den finns en produkt med en definierad konfiguration, en dokumenterad kontrollmetod och en leveransrelation. De bevis vi kommer att förlita oss på senare, när den första leveransen ifrågasätts, är just denna uppsättning dokument, och det är värt att kontrollera direkt att de kan läsas av någon som inte deltog i programmet.
Dokumenten som tas fram under detta skede — pilotkontrollprotokoll, disposition av resultat, returprover, undertecknat godkännande av övergången och det uppdaterade paketet med produktionsdokumentation — är det köparen får, och de utgör underlaget för den första produktionsbeställningen och för alla senare diskussioner om enhetlighet.
Vad köparen bör ha kvar vid avslutet är en fil som låter en tredje part förstå vad som producerades och hur det bedömdes, utan att behöva ringa fabriken för att tolka den. Om filen är tunn är övergången till volymproduktion ett antagande snarare än ett beslut.
Frågor att ställa om övergången till produktion
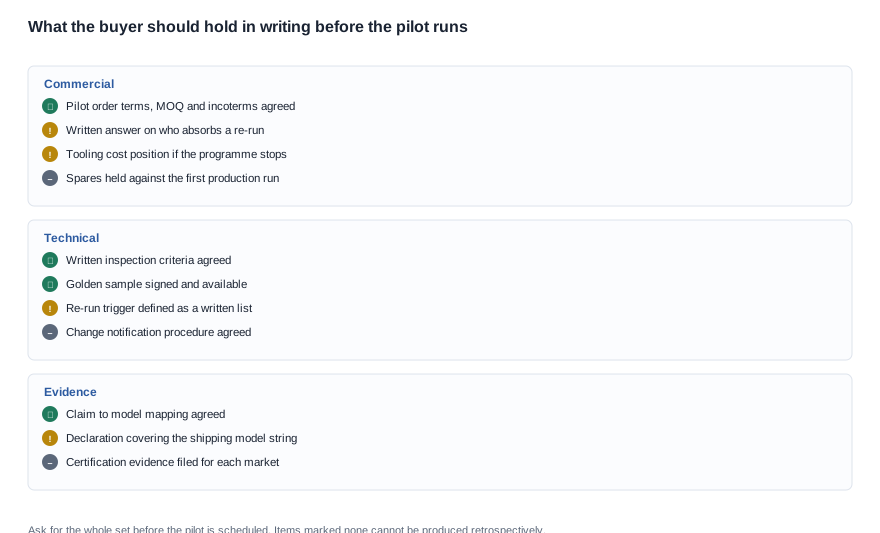
Det mest användbara en köpare kan göra före en pilotkörning är att reda ut de kommersiella och procedurmässiga frågorna i förväg, eftersom flera av dem blir synliga först när ett fel redan har inträffat.
-
Vem bär kostnaden för en omkörning? Om piloten underkänns på grund av leverantörens konstruktion, linjekonfiguration eller verktyg ska omkörningen och det därmed uppkomna skrotet belasta leverantören. Om den underkänns för att ett krav ändrades efter låsningen, eller för att ett beslut på köpsidan kom sent, måste kostnadsfördelningen avgöras i förväg i stället för mitt i diskussionen. Begär detta skriftligen, kopplat till utlösande faktorer för omkörning, innan piloten schemaläggs.
-
Vad utlöser exakt en omkörning, till skillnad från åtgärdande eller granskning? Begär den skriftliga listan. En utlösande faktor som anger ”betydande avvikelse” är inte en utlösande faktor; en som anger kontrollkriterierna och de defektklasser som inte kan uteslutas genom granskning är det.
-
Vad är pilotbeställningen, och hur förhåller den sig till den första beställningen? Fråga om pilotenheterna är separata från den första produktionsbeställningen eller räknas av mot den, vilka incoterms och förpackningsspecifikationer som gäller och hur reservdelar hanteras under övergångsperioden. En pilot som i smyg behandlas som en liten första beställning förändrar vad steget innebär.
-
Vilken dokumentation tar piloten fram? Begär kontrollprotokollet, dispositionerna av resultaten, ordningen för returprover, det undertecknade godkännandet av övergången och paketet med produktionsdokumentation, och begär att få dem som en del av pilotens leverans i stället för som en senare tjänst.
-
Vad kontrolleras på varje enhet efter övergången, och vad kontrolleras på ett urval? Begär slutkontrollkriterierna skriftligen och bekräfta att de motsvarar pilotkriterierna, så att piloten inte blir en engångsstandard som den löpande linjen i tysthet inte tillämpar.
-
Vem undertecknar övergången, och vad är personen behörig att åta sig? En produktionschef som undertecknar en övergång som den inte är behörig att godkänna när det gäller utgifter för verktyg eller ändringar av specifikationer är en underskrift utan ett beslut bakom.
-
Vad händer med verktygen om programmet stoppas efter piloten? Detta är spegelbilden av verktygsfrågan i utvecklingsfasen och förtjänar samma skriftliga svar, eftersom verktygen då är fullt betalda och den förlorade kostnaden är som störst.
-
Vilka påståenden får produkten göra, och vilka bevis stöder dem? Fråga vad produktdokumentationen och förpackningen får ange och vilka certifieringsbevis som finns bakom varje påstående. Om svaret är att ett påstående endast görs i marknadsföringsmaterialet är det en aktuell risk för en kanalpartner och bör lösas före volymbeställningen, inte efter ett klagomål.
-
Vilka reservdelar och lager av åtgärdade enheter hålls, och enligt vilken ordning? Fråga hur många reservenheter som hålls för den första produktionskörningen, var de lagras och hur ersättningar enligt garantin hanteras för de första leveranserna. Det är här diskussionen om MOQ och diskussionen om garantin faktiskt möts, och det är bättre att ha den före den första lådan skickas än under ett krav.
-
Hur kommer du att meddela mig att något har ändrats efter övergången? Fråga vilket meddelande leverantören kommer att lämna om en komponent ersätts, en firmware-build ändras eller en dokumentrevision utfärdas. En leverantör utan process för ändringsmeddelanden kommer att ändra något, och du får veta det från en kund i stället för från ett meddelande.
-
Vilken avvägning skulle du göra om piloten och schemat stod i konflikt? Ställ frågan på ett sätt som ger ett svar i stället för ett princip. Alla leverantörer kommer att säga att piloten har företräde. Den informativa versionen är vad de skulle avstå från om så inte skedde, och om det skulle vara verktyg, schema, kvantitet eller dokumentation.
Den kommersiella vokabulären är enkel när processen väl är förstådd, och den sekvens vi kommer att be om är den som placerar riskbesluten före volymordern i stället för efter den. En pilotorder har MOQ, incoterms, ledtid och förhandling om verktygskostnader och reservdelar, precis som en produktionsorder har. Skillnaden ligger i syftet och dokumentationen. När övergången är undertecknad blir programmet en vanlig leveransrelation med en vanlig inköpsorder bakom, och pilotfasens värde ligger i att den vanliga delen kom utan överraskningar.
Vi kommer också att ange vad den här fasen inte är. Det är inte en plats för att förhandla om ett lägre enhetspris, eftersom den aktuella kvantiteten inte har produktionsseriens ekonomiska förutsättningar, och en rabatt som förhandlas fram där har antingen liten betydelse eller signalerar att piloten kommer att behandlas som en liten order. Det är inte heller en plats för att införa nya krav, eftersom ett krav som tillförs efter frysen hör till en ny produktversion och innebär nytt verktygsarbete och nytt firmwarearbete. Och det är inte en plats för att hoppa över inspektionen eftersom körningen ser ren ut, eftersom ett rent utseende är det resultat som inspektionen finns till för att skapa.
Mer läsning om den bredare utvecklingsmetoden finns i översikten över pelare på /oem-odm-process, medan dokumentationssidan av processen täcks i /blog/development-process-documentation. Hela sekvensen beskrivs i /blog/development-process-method-it-works, och planeringsfrågan om vad som händer med kapaciteten när volymen börjar behandlas separat på /procurement/production-capacity.


