
Pintu terakhir dalam program pengembangan kacamata pintar OEM atau ODM bukanlah saat pabrik mulai memproduksi. Saat itu adalah ketika suatu produksi terkontrol telah membuktikan bahwa unit yang Anda setujui adalah unit yang akan dikirim, dalam volume yang Anda pesan, menggunakan cetakan yang biayanya sudah dibayar. Semua yang terjadi sebelum tahap ini dirancang untuk memungkinkan terciptanya unit yang baik. Tahap ini dirancang untuk mengetahui apakah unit yang baik mampu bertahan dalam produksi berulang.
Sebagian besar program tidak gagal di meja kerja rekayasa, tempat satu unit dirakit dan diuji dengan saksama oleh orang-orang yang benar-benar tahu apa yang perlu diperiksa. Program justru gagal pada jarak antara sampel rekayasa terakhir dan karton pengiriman pertama, karena jarak tersebut memuat peralihan dari produksi satu unit menjadi produksi yang dapat diulang. Tujuan produksi percobaan adalah melakukan peralihan ini secara sengaja, dalam kondisi terkendali, dengan kemampuan untuk menghentikan dan memperbaiki — bukan menemukannya pada pengiriman pertama kepada pelanggan.
Artikel ini membahas apa tujuan produksi percobaan, apa saja masalah yang dapat ditemukanPadanya tetapi tidak oleh produksi sampel rekayasa, bagaimana produksi percobaan diperiksa dan disetujui, serta apa yang perlu Anda sepakati dengan pemasok sebelum peralihan ke produksi massal.
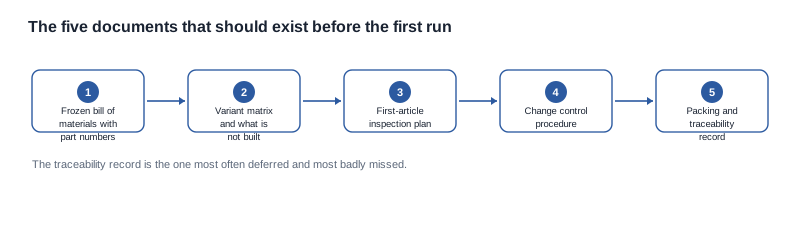
Proses pengembangan dan produksi massal: produksi percobaan
Produksi percobaan adalah produksi yang dilakukan menggunakan cetakan produksi, dalam volume produksi, dengan material produksi dan tenaga kerja lini produksi, sebelum program dilepaskan untuk produksi massal tanpa pembatasan. Ketiga keterangan tersebut merupakan keseluruhan definisinya. Jika salah satu dihilangkan, yang dilakukan adalah sesuatu yang berbeda.
Jika cetakan yang digunakan bukan cetakan produksi, berarti Anda belum menguji cetakan tersebut. Jika jumlahnya hanya beberapa unit, bukan dalam jumlah produksi, berarti Anda belum menguji lini produksi. Jika komponennya berasal dari alokasi percobaan atau persediaan sampel, berarti Anda sama sekali belum menguji rantai pasok. Nilai Lies pada tahap ini terletak pada menghapus seluruh keterangan tersebut secara tepat.
Dalam praktiknya, produksi percobaan menjawab empat pertanyaan yang tidak dapat dijawab oleh tahap mana pun sebelumnya. Pertama, apakah lini produksi secara fisik mampu memproduksi unit ini berulang kali, pada tingkat yang dimaksud, tanpa intervensi seperti yang hanya dapat disamarkan oleh tangan terampil? Kedua, apakah komponen yang tiba dari rantai pasok bekerja sama seperti komponen yang disetujui selama validasi rekayasa, atau apakah kinerjanya telah berubah? Ketiga, apakah unit yang telah selesai masih cocok dengan sampel emas setelah keluar dari lini produksi, bukan dari meja kerja rekayasa? Keempat, apakah rantai pengemasan dan dokumentasi berperilaku sama seperti dalam jumlah produksi, mengikuti urutan yang benar-benar akan dijalankan oleh gudang?
Bagi pembeli, tahap ini merupakan titik pertama ketika karakter profil risiko berubah. Sampai titik ini, yang Anda beli adalah penilaian rekayasa. Pada titik ini, yang Anda beli adalah disiplin proses. Unit mungkin bagus, tetapi prosesnya masih bisa salah, dan perbedaan antara kedua kondisi tersebut justru menjadi tujuan utama produksi percobaan.
Produksi percobaan juga menghasilkan jawaban pertama yang dapat dipertanggungjawab atas pertanyaan yang akhirnya selalu diajukan oleh manajer pengadaan setiap kanal: berapa biaya sebenarnya satu unit dari program ini untuk masuk ke gudang kami, termasuk langkah pengemasan dan dokumentasi yang telah kami tentukan? Angka tersebut hanya bermakna setelah proses stabil, dan inilah sebabnya permintaan angka pada tahap yang lebih awal cenderung menghasilkan angka yang kemudian berubah.
Arti "volume produksi" dalam praktik
Volume produksi adalah konsep lini produksi, bukan konsep pemasaran. Volume ini berarti jumlah yang memungkinkan lini berjalan dalam konfigurasi normal, dengan operator normal, dalam urutan normal, pada irama normal, tanpa tim rekayasa berdiri di samping setiap unit yang diproses. Jika produksi percobaan dijalankan dengan jumlah yang terlalu sedikit sehingga lini menganggur selama sebagian besar produksi, atau terlalu banyak sehingga diperlukan tambahan shift dan tenaga kerja sementara, produksi percobaan tersebut tidak mewakili keadaan stabil, baik dari sisi jumlah maupun beban kerja.
Alasan hal ini penting adalah karena banyak pola kegagalan yang dibahas di bawah bergantung pada frekuensi. Cetakan yang menghasilkan komponen yang sedikit di luar toleransi sekali dalam beberapa ratus kali tusukan tidak akan terlihat dalam produksi kecil. Jumlah isi karton yang salah tercatat ketika pengemas berganti shift tidak akan terlihat jika orang yang sama merakit seluruh produksi. Toleransi yang tetap pada satu kondisi lingkungan, tetapi bergeser pada kondisi lain, tidak akan terlihat jika produksi percobaan berlangsung dalam satu sesi yang nyaman. Produksi percobaan dirancang agar tidakinibukan, dan kondisi tanpa kejadian itulah yang tampak seperti produksi yang benar-benar dapat diulang.
Status cetakan pada tahap ini
Pada saat jadwal uji coba produksi diatur, alat cetak sudah selesai dan diverifikasi, serta biayanya telah dikunci. Hal ini menjadikan uji coba sebagai titik irreversibilitas maksimum dalam seluruh proses pengembangan. Tahap sebelumnya masih memungkinkan pembeli mengubah arah dengan biaya yang rendah. Pada tahap uji coba, perubahan spesifikasi berarti membuat ulang alat cetak, sedangkan pembuatan ulang alat cetak merupakan peristiwa komersial baru yang harus disepakati kembali.
Inilah alasan tahap uji coba dibuat sebagai gerbang tersendiri, bukan digabungkan ke dalam pesanan produksi pertama. Setelah alat cetak dibayar dan komponen dialokasikan, pilihan realistis pembeli tinggal menerima, menyeleksi, atau menjalankan kembali. Gerbang yang masih ada saat keputusan belum mahal jauh lebih bernilai daripada jaminan apa pun yang ditawarkan setelahnya.
Apa yang dihasilkan uji coba untuk pembeli
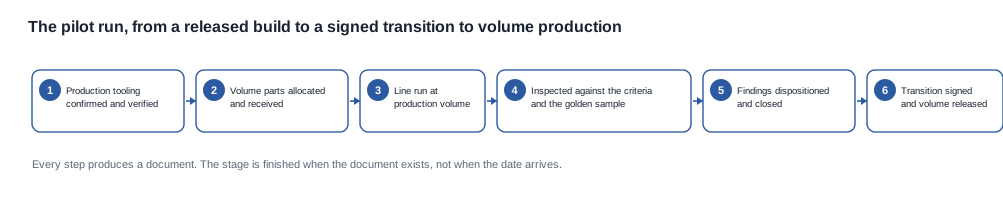
Uji coba yang dijalankan dengan baik meninggalkan paket dokumentasi, dan paket tersebut merupakan hasil utama tahap ini. Paket itu harus berisi catatan produksi uji coba, catatan pemeriksaan beserta hasilnya berdasarkan kriteria tertulis, tindak lanjut atas setiap temuan, sampel fisik yang disimpan, persetujuan transisi yang ditandatangani, serta paket dokumentasi produksi yang telah diperbarui. Semua ini bersama-sama membentuk dasar bukti yang akan kamiahsirkan untuk pesanan pembelian pertama dalam jumlah besar dan untuk pembicaraan selanjutnya tentang konsistensi antarpengiriman.
Kami akan terus terang tentang batas tahap ini. Uji coba produksi merupakan kegiatan verifikasi, bukan kegiatan komersial. Pesanan uji coba adalah pesanan sungguhan dengan ketentuan nyata dan harus ditangani demikian, tetapi fungsinya adalah menutup gerbang terakhir dalam proses pengembangan. Program yang memperlakukan uji coba sebagai kesempatan diskon untuk mendorong harga unit yang lebih baik telah mengubah makna tahap ini, dan perubahan tersebut akan terlihat belakangan sebagai transisi terburu-buru, bukan transisi yang bersih.
Uji coba produksi adalah titik ketika proses pengembangan berhenti menjadi kumpulan dokumen dan menjadi operasi yang dapat diulang. Yang sebenarnya dibeli pembeli dari sisi merek pada tahap ini bukan headset, bukan juga firmware, melainkan kepastian bahwa produk yang sama akan tiba di gudang untuk kedua, ketiga, dan kemudian ribuan kali.
Apa yang ditangkap uji coba produksi tetapi tidak dapat ditangkap oleh uji sampel
Uji sampel rekayasa dilakukan dalam kondisi ideal. Komponen dipilih, dipasang, dan diperiksa oleh para insinyur tertentu yang membangun program tersebut. Setiap unit yang lolos, secara konstitusi, merupakan unit yang berhasil dibuat berfungsi oleh seseorang. Itulah persis alasan why metode ini tidak dapat memberi tahu kepada Anda apa yang terjadi pada produksi massal.
Kegagalan berikut bersifat struktural pada build sekali pakai dan nyaris tidak terlihat olehnya. Semuanya merupakan efek penggantian komponen atau pengulangan, dan semuanya rutin ditemukan dalam uji coba produksi.
Penggantian komponen setelah alokasi. Selama tahap rekayasa, komponen persis yang ditentukan untuk program tersedia karena ada pihak yang mencadangkannya. Pada produksi massal, komponen dialokasikan oleh pemasok berdasarkan prakiraan, berdasarkan program lain, serta berdasarkan posisi harga dan pasokan. Sebuah komponen dapat diganti dengan komponen yang secara fungsional serupa tetapi memiliki karakteristik akustik, modul radio, toleransi pengendali pengisian daya, atau perilaku tampilan dalam kondisi pencahayaan rendah yang berbeda. Tidak ada yang berubah dalam catatan rekayasa, karena nomor komponennya tidak berubah. Uji coba produksi adalah titik pertama ketika alokasi produksi yang sebenarnya sudah ada di pabrik.
Indikator kelas masalah ini adalah unit yang lolos setiap uji fungsional, tetapi berperilaku sedikit berbeda dari sampel acuan dalam hal-hal yang tidak terdeteksi oleh pemeriksaan lolos atau gagal. Karena itu, perbandingan dengan sampel acuan dalam uji coba dilakukan oleh orang yang berwenang menyatakan bahwa ada sesuatu yang berbeda, bukan oleh daftar periksa yang hanya menanyakan apakah suatu hal masih berada dalam toleransi. Komponen pengganti yang tetap memenuhi toleransi tetapi menghasilkan suara berbeda akan diterima oleh daftar periksa dan ditolak oleh sampel acuan.
Keausan alat cetak dan penyimpangan pada produksi pertama. CetakanCetakan injeksi, alat press logam, serta alat cetak elastomer untuk soft tooling, semuanya berperilaku berbeda pada shot pertama dan kembali berbeda setelah beberapa ratus siklus. Komponen yang diproduksi menggunakan alat cetak pada putaran pertamanya dapat lolos setiap pemeriksaan penerimaan, tetapi tetap terakit dengan kecocokan yang sedikit berbeda, yang kemudian mengubah ruang akustik, jarak bebas antena, atau tekanan tombol. Sampel rekayasa yang dibuat dengan alat cetak yang baru diaktifkan merupakan kondisi terburuk untuk mendeteksi hal ini, karena alat cetaknya belum memasuki rentang kerja sebenarnya.
Masalah lebih lanjut di sini adalah sebuah alat bisa terlihat benar tetapi sebenarnya salah. Dimensi, berat, dan tampilan semuanya dapat berada dalam rentang yang disepakati, sementara hasil permukaan, draft, atau tekanan molding berperilaku berbeda dalam siklus yang berulang. Uji yang paling andal justru adalah pengulangannya sendiri, itulah sebabnya volume percobaan bukan sekadar angka formal.
PerGESeran perakitan dalam kondisi lini produksi. Di meja kerja teknik, satu teknisi menyelesaikan satu operasi dengan waktu tak terbatas dan perhatian penuh, serta dapat mengoreksi bagian yang kurang ideal secara manual. Di lini produksi, operasi tersebut dibagi, dibatasi waktunya, dan diulang oleh beberapa orang dengan kebiasaan berbeda, sehingga koreksi yang biasanya terjadi diam-diam oleh tim teknik tidak lagi terjadi. Masalah kesesuaian komponen, variasi pengaplikasian perekat, penyimpangan torsi sekrup, dan perbedaan penempatan kabel semuanya baru terlihat di sini, bukan pada tahap sebelumnya.
Konsekuensi praktis bagi pembeli adalah bahwa cacat dengan toleransi yang luas akan tersebar di seluruh batch, bukan terkonsentrasi di satu area, sedangkan cacat yang disebabkan oleh komponen atau stasiun tertentu akan terkonsentrasi. Pemeriksaan percobaan harus mencatat distribusinya, bukan hanya jumlah cacat, karena distribusi itu menunjukkan apakah batch perlu dijalankan ulang, disaring, atau tidak memerlukan tindakan apa pun.
Perilaku pengemasan dan pemenuhan pesanan. Kemasan dirancang dan ditinjau sebagai sebuah desain, tetapi akan diuji dalam jumlah besar, mengikuti urutan kerja gudang, dan di bawah tekanan tenggat pengiriman. Kesalahan penyisipan, aksesori yang salah di dalam carton, dokumen yang hilang atau terduplikasi, kekeliruan bahasa atau label, serta jumlah carton yang tidak sesuai dengan kuantitas pesanan semuanya akan terlihat pada tahap ini. Bagi sebuah merek, kegagalan inilah yang sampai kepada pelanggan akhir dengan nama Anda tercetak di kardus.
Kategori ini juga mencakup lapisan dokumentasi yang berjalan berdampingan dengan carton fisik. Satu paket dokumen produksi yang benar pada tahap rekayasa dapat memuat revisi yang sudah usang ketika lini produksi mulai menjalankan pesanan dalam jumlah besar, karena revisi dokumen bergerak lebih cepat daripada orang. Meminta revisi dokumen yang benar-benar digunakan dalam batch percobaan, bukan sekadar revisi terbaru yang tersimpan, adalah pertanyaan kecil yang dapat mencegah salah paham berbiaya tinggi.
Distribusi tingkat hasil produksi. Batch rekayasa memberi tahu bahwa unit yang baik dapat dicapai. Batch percobaan memberi tahu berapa proporsi unit yang baik tanpa intervensi. Distribusi kegagalan di seluruh lini produksi memberikan informasi yang tidak dapat diberikan oleh satu unit yang dirakit manual: apakah masalahnya bersifat sistematis dan memengaruhi seluruh batch, atau bersifat terisolasi serta hanya memengaruhi sedikit unit dan dapat disaring.
Cara berguna untuk memikirkannya adalah sebagai berikut: sampel rekayasa menjawab pertanyaan "apakah desain ini dapat dibangun sama sekali", sedangkan batch percobaan menjawab pertanyaan "apakah desain ini dapat dibangun oleh lini ini, dengan cara ini, secara berulang, dalam volume ini". Pertanyaan kedua inilah yang menentukan apakah pengiriman pertama Anda berupa produk atau permintaan maaf, dan pertanyaan itulah yang akan kami pastikan sudah dijawab sebelum pesanan dalam jumlah besar dilepaskan.
Kami akanRn menyatakan secara terbuka bahwa pemasok yang tidak dapat menjelaskan mengapa batch percobaannya gagal, berdasarkan proses dan akar penyebab yang spesifik, belum memperoleh banyak manfaat dari tahap tersebut. Nilai sebuah batch percobaan bukan terletak pada kelulusannya, melainkan pada hasilnya memberikan jawaban yang dapat dipertanggungjawabkan atas pertanyaan yang sebelumnya belum pernah ditanyakan sebelum batch dimulai.
Cara pemeriksaan dan persetujuan batch percobaan
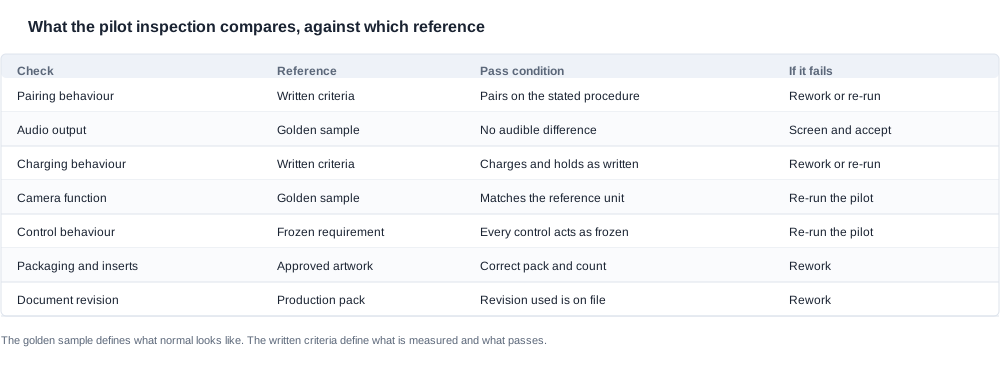
Batch percobaan dinilai terhadap dua acuan secara bersamaan: golden sample dan kriteria pemeriksaan tertulis. Keduanya wajib ada, dan keduanya tidak dapat saling menggantikan tugas.
Golden sample adalah unit acuan bertanda tangan yang menentukan batas antara kondisi yang dapat diterima dan tidak dapat diterima. Golden sample telah ditetapkan pada tahap awal program, dan menjadi acuan fisik saat unit produksi dibandingkan ketika muncul pertanyaan mengenai apakah suatu perbedaan merupakan cacat atau variasi. Golden sample menentukan seperti apa kondisi normal. Kriteria pemeriksaan tertulis menentukan apa yang diukur, bagaimana cara mengukurnya, dan apa syarat kelulusannya. Golden sample saja membiarkan pemasok memutuskan sendiri pada setiap unit apa yang termasuk perbedaan, dan justru di titik itulah lini produksi perlahan menyimpang seiring waktu.
Pemeriksaan selama batch percobaan biasanya lebih luas daripada pemeriksaan akhir rutin pada pesanan produksi yang sedang berjalan, karena tujuan batch percobaan adalah mengetahui apa yang dihasilkan oleh lini produksi, bukan sekadar menolak unit yang jelas salah. Perilaku pasangan perangkat, output audio, perilaku pengisian daya, setiap fungsi kamera beserta perilaku kontrolnya, serta kesesuaian fisik produk semuanya diperiksa. Sampel fisik dari batch tersebut disimpan agar temuan dapat direproduksi, bukan hanya diperdebatkan.
Alasan pemeriksaan pilot sengaja dibuat lebih luas daripada pemeriksaan produksi bersifat struktural. Pemeriksaan produksi dirancang untuk melindungi proses yang stabil, sehingga dapat dibuat sempit dan cepat. Pemeriksaan pilot merupakan mekanisme yang memastikan proses stabil, dan cakupannya harus cukup luas untuk menemukan hal-hal yang tidak pernah dipikirkan untuk diperiksa. Pemeriksaan pilot yang sekadar mengulangi pemeriksaan akhir rutin hanya menduplikasi rutinitas dan kehilangan tujuan sebenarnya.
Keputusan,Disposition
Ketika pilot menemukan kegagalan, respons yang tepat adalah memperbaikinya lalu menjalankannya kembali, bukan tetap mengirimnya. Ini adalah perilaku terpenting yang perlu dicari dari seorang pemasok, dan sebaiknya dicantumkan secara eksplisit dalam perjanjian pengembangan daripada diasumsikan. Pilot yang gagal lalu dijalankan kembali menimbulkan biaya waktu. Pilot yang gagal lalu diabaikan menimbulkan biaya uang yang sama tetapi tidak menghasilkan pengetahuan apa pun, serta memindahkan penemuan ke saluran pelanggan, tempat biaya koreksinya berlipat ganda.
Disposition harus berupa satu dari beberapa pilihan eksplisit yang sedikit jumlahnya, dan pilihan tersebut harus dicatat beserta alasannya:
- Perbaikan ulang. Unit dapat disesuaikan agar memenuhi persyaratan tanpa memerlukan pembuatan baru. Pilihan ini sesuai jika cacatnya merupakan kesalahan perakitan atau pengemasan yang dapat diperbaiki.
- Pemeriksaan dan penerimaan. Unit cacat dapat diidentifikasi dan dikeluarkan, sedangkan unit yang tersisa dapat diterima. Pilihan ini hanya sesuai untuk kegagalan yang terisolasi, dapat terdeteksi, dan batasnya jelas.
- Buang dan jalankan kembali. Proses tersebut tidak dapat digunakan sehingga diperlukan jalankan pilot baru. Pilihan ini sesuai untuk kegagalan sistematis dan apa pun yang memengaruhiCetakan atau build firmware.
- Jalankan kembali seluruh pilot. Proses telah diperbaiki, dan pilot harus diulang sepenuhnya untuk membuktikan bahwa koreksi tersebut berhasil.
Pilihan yang tidak ada adalah tetap mengirim dengan hanya melampirkan catatan. Pilihan tersebut mengubah kegagalan terkendali yang tidak terkendali dan secara permanen menghapus bukti yang diperlukan untuk menemukan akar penyebab. Pilihan ini juga paling mungkin diusulkan secara informal, yang justru menjadi alasan utama semua alternatif harus dicantumkan sebelum proses dimulai daripada dikreasikan saat itu juga.
Isi dokumen persetujuan
Transisi dari pilot ke produksi massal merupakan peristiwa yang ditandai dengan penandatanganan, dan dokumen yang mendokumentasikannya harus dapat dibaca oleh orang di luar program. Dokumen tersebut harus memastikan bahwa pilot dijalankan menggunakan cetakan produksi dalam volume produksi, bahwa pemeriksaan dilakukan berdasarkan kriteria yang telah disepakati dan sampel acuan, bahwa seluruh temuan telah ditutup dengan disposition yang tercatat, serta bahwa proses produksi diizinkan untuk dilanjutkan.
Dokumen tersebut juga harus mencantumkan nama penandatangan, menyatakan hal apa yang berwenang ia tik-commit, dan mengacu pada revisi spesifikasi, kriteria pemeriksaan, serta dokumentasi produksi yang digunakan selama proses. Tanda tangan dari manajer produksi yang tidak berwenang menyetujui perubahan spesifikasi atau komitmen pada cetakan hanyalah tanda tangan tanpa keputusan yang mendasarinya, dan pertanyaan mengenai hal ini sebaiknya diajukan sebelum tanda tangan diminta, bukan sesudahnya.
Persetujuan transisi juga merupakan titik ketika bentuk tanggung jawab berubah. Sebelumnya, program merupakan pekerjaan bersama dengan ketidakpastian yangivided secara bersama. Setelahnya, terdapat produk dengan konfigurasi yang telah ditetapkan, metode pemeriksaan terdokumentasi, dan hubungan pasokan. Bukti yang akan kamiandalkan kemudian, ketika pengiriman pertama dipertanyakan, tepat merupakan rangkaian dokumen ini, dan sebaiknya diperiksa saat itu juga untuk memastikan dapat dibaca oleh orang yang tidak terlibat dalam program.
Dokumen yang dihasilkan pada tahap ini—catatan pemeriksaan pilot, disposition temuan, sampel yang disimpan, persetujuan transisi yang ditandatangani, serta paket dokumentasi produksi yang telah diperbarui—adalah dokumen yang diterima pembeli, dan menjadi dasar bukti untuk pesanan pembelian produksi pertama serta pembahasan selanjutnya mengenai konsistensi.
Yang pada akhirnya harus dimiliki pembeli adalah berkas yang memungkinkan pihak ketiga memahami apa yang diproduksi dan bagaimana penilaiannya, tanpa perlu menelepon pabrik untuk mengartikannya. Jika berkas tersebut minim, transisi ke produksi massal hanyalah asumsi, bukan keputusan.
Pertanyaan yang perlu diajukan sebelum memasuki produksi
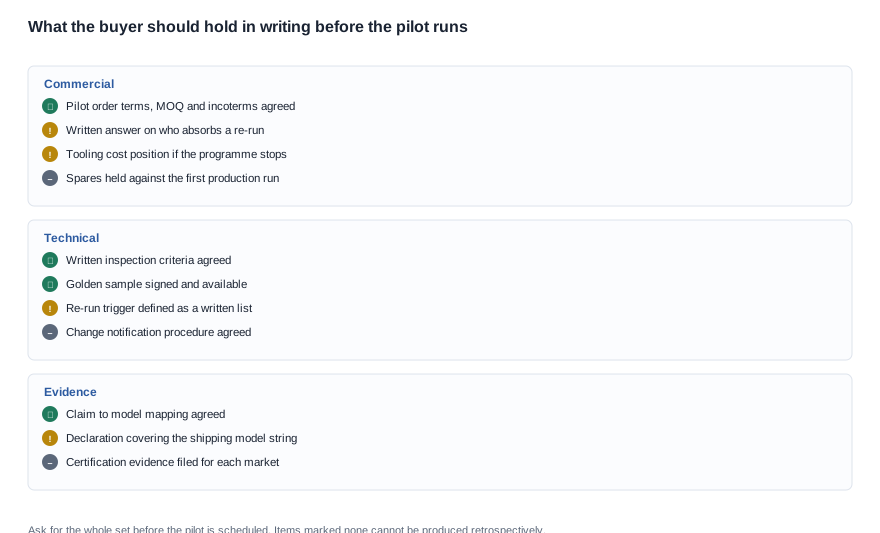
Hal paling berguna yang dapat dilakukan pembeli sebelum jalankan pilot adalah menyelesaikan pertanyaan komersial dan prosedural terlebih dahulu, karena beberapa di antaranya hanya terlihat setelah kegagalan terjadi.
-
Siapa yang menanggung biaya jalankan kembali? Jika pilot gagal karena alasan yang dapat diatribusikan pada teknik, penyusunan lini, atau cetakan pemasok, biaya jalankan kembali dan barang buangan yang menyertainya harus ditanggung pemasok. Jika gagal karena persyaratan berubah setelah penguncian, atau karena keputusan dari sisi pembeli datang terlambat, perlakuan biayanya perlu ditentukan lebih awal, bukan saat perdebatan sedang berlangsung. Mintakan ketentuan ini secara tertulis, terkait dengan pemicu jalankan kembali, sebelum pilot dijadwalkan.
-
Apa sebenarnya yang memicu jalankan kembali, sebagai pengganti perbaikan ulang atau penyaringan? Mintakan daftar tertulis. Pemicu yang hanya berbunyi "deviasi signifikan" bukanlah pemicu; pemicu yang menyebutkan kriteria pemeriksaan dan kelas cacat yang tidak dapat disaring justru merupakan pemicu.
-
Apa itu pesanan pilot, dan bagaimana posisinya terhadap pesanan pembelian pertama? Tanyakan apakah unit pilot terpisah dari pesanan produksi pertama atau dihitung sebagai bagian thereof, apa saja incoterms dan spesifikasi pengemasannya, serta bagaimana suku cadang ditangani selama masa transisi. Pilot yang secara diam-diam diperlakukan sebagai pesanan pertama berukuran kecil mengubah makna tahap tersebut.
-
Dokumen apa saja yang dihasilkan dari pilot? Mintakan catatan pemeriksaan, disposition temuan, pengaturan sampel yang disimpan, persetujuan transisi yang ditandatangani, dan paket dokumentasi produksi, serta pastikan dokumen-dokumen tersebut diterima sebagai bagian dari keluaran pilot, bukan sebagai bantuan di kemudian hari.
-
Apa yang diperiksa pada setiap unit setelah transisi, dan apa yang diperiksa pada sampel? Mintakan kriteria pemeriksaan akhir secara tertulis dan pastikan bahwa kriteria tersebut sama dengan kriteria pilot, sehingga pilot tidak menjadi standar sekali pakai yang diam-diam tidak diterapkan oleh lini produksi.
-
Siapa yang menandatangani transisi, dan apa yang berwenang ia tik-commit? Tanda tangan manajer produksi pada transisi yang tidak berwenang iaATORkan terkait pengeluaran cetakan atau perubahan spesifikasi hanyalah tanda tangan tanpa keputusan yang mendasarinya.
-
Apa yang terjadi pada cetakan jika program dihentikan setelah pilot? Ini merupakan kebalikan dari pertanyaan tentang cetakan pada tahap rekayasa dan memerlukan jawaban tertulis yang sama, karena pada saat itu cetakan telah lunas dibayar dan biaya yang telah tertanam mencapai jumlah terbesar.
-
Klaim apa yang boleh dibuat produk, dan bukti apa yang menopangnya? Tanyakan apa yang diperbolehkan dinyatakan dalam dokumentasi dan kemasan produk, serta bukti sertifikasi apa yang mendasari setiap klaim. Jika jawabannya bahwa suatu klaim hanya disebutkan dalam materi pemasaran, hal itu merupakan risiko nyata bagi mitra saluran dan harus diselesaikan sebelum pesanan massal, bukan setelah keluhan masuk.
-
Berapa stok suku cadang dan perbaikan ulang yang disimpan, dan dengan pengaturan apa? Tanyakan berapa banyak unit cadangan yang disimpan untuk proses produksi pertama, di mana unit tersebut disimpan, dan apa pengaturan yang berlaku untuk penggantianXn warranty pada pengiriman pertama. Di sinilah pembahasan MOQ dan pembahasan garansi benar-benar bertemu, dan lebih baik diselesaikan sebelum karton pertama dikirim daripada saat klaim diajukan.
-
Bagaimana cara Anda memberi tahu saya bahwa sesuatu telah berubah setelah transisi? Tanyakan pemberitahuan apa yang akan diberikan pemasok jika suatu komponen diganti, build firmware berubah, atau revisi dokumentasi diterbitkan. Pemasok tanpa proses pemberitahuan perubahan pasti akan mengubah sesuatu, dan Anda akan mengetahui dari pelanggan, bukan dari catatan resmi.
-
Trade-off apa yang akan Anda lakukan jika pilot dan jadwal saling bertentangan? Ajukan pertanyaan dengan cara yang menghasilkan jawaban konkret, bukan sekadar prinsip. Setiap pemasok akan mengatakan pilot didahulukan. Versi yang informatif adalah apa yang akan mereka korbankan jika pilot tidak didahulukan, dan apakah yang dikorbankan adalah cetakan, jadwal, kuantitas, atau dokumentasi.
Kosakata komersial terasa sederhana setelah prosesnya dipahami, dan urutan yang akan kami ajukan menempatkan keputusan risiko sebelum pesanan volumen, bukan setelahnya. Pesanan percontohan memiliki MOQ, incoterms, waktu tunggu, serta negosiasi biayaCetak dan suku cadang persis seperti pesanan produksi. Perbedaannya terletak pada tujuan dan dokumentasinya. Setelah transisi ditandatangani, program ini menjadi hubungan pasokan biasa yang didukung pesanan pembelian biasa, dan nilai tahap percontohan terletak pada bagian produksi yang arrive tanpa kejutan.
Kami juga akan mencatat apa yang bukan bagian dari tahap ini. Ini bukan tempat untuk bernegosiasi harga satuan yang lebih rendah, karena jumlah yang terlibat tidak memiliki kelayakan ekonomi seperti produksi massal, dan diskon yang dinegosiasikan di sana berarti hampir tidak berarti atau menunjukkan bahwa pesanan percontohan akan diperlakukan sebagai pesanan kecil. Ini juga bukan tempat untuk memperkenalkan persyaratan baru, karena persyaratan yang diperkenalkan setelah specifications beku merupakan bagian dari versi baru produk dan memerlukan cetakan serta pekerjaan firmware baru. Dan ini bukan tempat untuk melewati inspections karena prosesnya terlihat bersih, karena tampilan bersih merupakan hasil yang menjadi alasan keberadaan inspections.
Bacaan lebih lanjut tentang metode pengembangan secara keseluruhan tersedia di ringkasan pilar di /oem-odm-process, sedangkan sisi dokumentasi dari proses ini dibahas di /blog/development-process-documentation. Urutan dari awal hingga akhir dijelaskan di /blog/development-process-how-it-works, dan pertanyaan perencanaan mengenai apa yang terjadi pada kapasitas setelah produksi massal dimulai dibahas secara terpisah di /procurement/production-capacity.


