
L'ultima porta di un programma di sviluppo di smart glasses per un OEM o un ODM non coincide con il momento in cui la fabbrica inizia a produrre. È il momento in cui una produzione controllata ha dimostrato che l'unità approvata è la stessa che verrà spedita, nel volume richiesto, utilizzando gli stampi già pagati. Tutto ciò che precede questa fase serve a rendere possibile una buona unità. Questa fase serve invece a verificare se le buone unità resistono alla ripetizione.
La maggior parte dei programmi non fallisce al banco di ingegneria, dove un'unica unità viene assemblata e testata con cura da persone che sanno esattamente cosa controllare. Fallisce invece nel passaggio tra l'ultimo campione di ingegneria e il primo cartone destinato alla spedizione, perché quel passaggio contiene la transizione dalla produzione unitaria a quella ripetibile. Lo scopo di una produzione pilota è rendere deliberata questa transizione, sotto supervisione e con la possibilità di fermarsi e correggere — anziché scoprirla durante la prima spedizione ai clienti.
Questo articolo spiega a cosa serve una produzione pilota, quali problemi individua che una serie di campioni di ingegneria non può evidenziare, come viene ispezionata e approvata una produzione pilota e cosa conviene definire con il fornitore prima del passaggio alla produzione in volume.
Processo di sviluppo e produzione di massa: la produzione pilota
Una produzione pilota è una produzione eseguita con stampi di produzione, nel volume previsto per la produzione, utilizzando materiali di produzione e manodopera della linea produttiva, prima che il programma venga rilasciato alla produzione di massa senza restrizioni. I tre qualificativi costituiscono l'intera definizione. Eliminane uno qualsiasi e si tratta di qualcos'altro.
Se gli stampi utilizzati non sono quelli di produzione, non hai testato gli stampi. Se la quantità è di poche unità anziché pari al volume produttivo, non hai testato la linea. Se i componenti provengono da un'assegnazione pilota o da uno stock di campioni, non hai testato affatto la catena di fornitura. Il valore di questa fase risiede nell'eliminare esattamente questi qualificativi.
In pratica, la produzione pilota risponde a quattro domande che nessuna fase precedente può risolvere. Prima: la linea è in grado di produrre fisicamente questa unità in modo ripetuto, al ritmo previsto, senza bisogno di interventi che solo una mano esperta può mascherare? Seconda: i componenti arrivati dalla catena di fornitura si comportano come quelli approvati durante la validazione di ingegneria, oppure hanno subito deviazioni? Terza: l'unità finita corrisponde ancora al campione di riferimento dopo essere uscita da una linea di produzione anziché da un banco di ingegneria? Quarta: la catena di confezionamento e documentazione si comporta allo stesso modo in volume, nella sequenza che un magazzino seguirà davvero?
Per l'acquirente, questa fase è il primo punto in cui il profilo di rischio cambia natura. Fino a questo momento hai acquistato giudizio ingegneristico. A questo punto stai acquistando disciplina di processo. L'unità può essere perfetta e il processo può comunque essere errato: la differenza tra queste due situazioni è esattamente ciò che la produzione pilota è progettata per rivelare.
Una produzione pilota fornisce anche la prima risposta difendibile alla domanda che ogni responsabile degli acquisti di canale si pone prima o poi: quanto costa davvero portare in magazzino un'unità di questo programma, incluse le operazioni di confezionamento e documentazione che abbiamo specificato? Questo numero ha senso solo quando il processo è stabile, ed è per questo che richiederlo in precedenza tende a generare un valore destinato a cambiare.
Cosa significa in pratica «volume di produzione»
Il volume di produzione è un concetto operativo relativo alla linea, non un concetto di marketing. Indica la quantità alla quale la linea funziona nella configurazione abituale, con gli operatori abituali, nella sequenza abituale e al ritmo abituale, senza che il team di ingegneria debba restare alla stazione a osservare ogni singola unità. Se la produzione pilota viene eseguita con un quantità così ridotta da lasciare la linea inattiva per gran parte del ciclo, o così elevata da richiedere turni aggiuntivi e manodopera temporanea, non rappresenta lo stato stazionario in nessuna delle due direzioni.
Il motivo per cui questo aspetto è importante è che molte delle modalità di guasto descritte di seguito dipendono dalla frequenza. Uno stampo che produce un componente appena fuori tolleranza una volta ogni poche centinaia di colpi non emergerà in una produzione ridotta. Una quantità di cartoni dichiarata in modo errato al cambio turno di un operatore di confezionamento non emergerà se la stessa persona assembla l'intera produzione. Una tolleranza che resta valida a una determinata condizione ambientale e si discosta a un'altra non emergerà se la produzione pilota si svolge in un'unica sessione confortevole. La produzione pilota è progettata per essere noiosa, e la noia è proprio ciò che la ripetibilità sembra.
Lo status degli stampi in questa fase
Quando viene programmata una produzione pilota, gli stampi sono stati completati e verificati e il loro costo è stato sostenuto. Questo rende la produzione pilota il punto di massima irreversibilità dell’intero processo di sviluppo. Le fasi precedenti consentono ancora all’acquirente di cambiare direzione con costi contenuti. In fase pilota, una modifica delle specifiche significa riallestire gli stampi, e il riallestimento è un nuovo evento commerciale che deve essere concordato nuovamente.
Per questo la fase pilota esiste come gate separato anziché essere integrata nel primo ordine di produzione. Una volta che gli stampi sono stati pagati e i componenti sono stati assegnati, le opzioni realistiche dell’acquirente si riducono ad accettare, effettuare lo screening o ripetere la produzione. Un gate esistente mentre la decisione è ancora economicamente sostenibile vale più di qualsiasi garanzia offerta successivamente.
Che cosa offre la produzione pilota all’acquirente
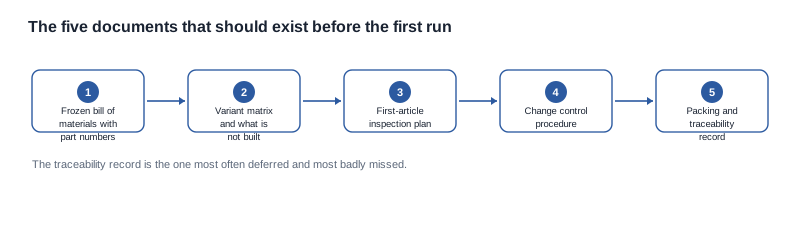
Una produzione pilota ben eseguita lascia dietro di sé un fascicolo documentale, che costituisce l’effettivo risultato della fase. Deve contenere il registro della produzione pilota, il registro di ispezione con i risultati rispetto ai criteri scritti, la disposizione di ogni rilievo, i campioni fisici conservati, l’approvazione firmata del passaggio e il fascicolo aggiornato della documentazione di produzione. Insieme, questi elementi costituiscono la base probatoria su cui ci baseremo per il primo ordine di acquisto di volume e per eventuali conversazioni successive sulla coerenza tra le spedizioni.
Saremo diretti riguardo al confine di questa fase. Una produzione pilota è un’attività di verifica, non commerciale. L’ordine pilota è un ordine reale con condizioni reali e deve essere gestito come tale, ma la sua funzione è chiudere l’ultimo gate del processo di sviluppo. Un programma che tratta la produzione pilota come un’opportunità di sconto per sollecitare un migliore prezzo unitario ne ha alterato il significato, e tale modifica si manifesta in seguito come un passaggio frettoloso anziché pulito.
La produzione pilota è il momento in cui il processo di sviluppo smette di essere un insieme di documenti e diventa un’operazione ripetibile. In questo punto, ciò che un acquirente lato brand acquista realmente non è l’headset, né il firmware, ma la certezza che lo stesso prodotto arriverà in magazzino una seconda volta, una terza volta e poi diverse migliaia di volte.
Che cosa rileva una produzione pilota e non può rilevare una produzione di campioni
Una produzione di campioni ingegneristici viene eseguita in condizioni ideali. I componenti vengono selezionati, montati e controllati dagli specifici ingegneri che hanno sviluppato il programma. Ogni unità che supera i controlli è, per costruzione, un’unità che una persona ha fatto funzionare. Questo è esattamente il motivo per cui non può indicare che cosa accade nella produzione di volume.
I guasti seguenti sono strutturali intrinseci a una costruzione singola e sostanzialmente invisibili a essa. Ciascuno è un effetto di sostituzione o ripetizione, e ciascuno viene normalmente individuato durante una produzione pilota.
Sostituzione di componenti dopo l’assegnazione. Durante lo sviluppo ingegneristico, i componenti esatti specificati per il programma sono disponibili perché qualcuno li ha riservati. Nella produzione di volume, i componenti vengono assegnati dal fornitore in base alle previsioni, agli altri programmi e alla posizione di prezzo e offerta. Un componente può essere sostituito con uno funzionalmente simile dotato di una caratteristica acustica diversa, un modulo radio diverso, una diversa tolleranza del controller di ricarica o un comportamento dello schermo diverso in condizioni di scarsa illuminazione. Nel registro ingegneristico non cambia nulla, perché il codice del componente non è cambiato. La produzione pilota è il primo punto in cui l’assegnazione reale della produzione è presente nello stabilimento.
Il sintomo di questa classe di problemi è un’unità che supera tutti i test funzionali, ma si comporta in modo leggermente diverso dal campione di riferimento in aspetti che non vengono rilevati da un controllo superato/non superato. Per questo il confronto con il campione di riferimento durante la produzione pilota viene effettuato da una persona autorizzata a segnalare che qualcosa è diverso, anziché da un elenco di controlli che chiede soltanto se qualcosa rientra nella tolleranza. Un componente sostituito che supera comunque la tolleranza, ma produce un suono diverso, verrà accettato da un elenco di controlli e respinto dal confronto con il campione di riferimento.
Usura degli stampi e deviazione alla prima produzione. Gli stampi per stampaggio a iniezione, gli utensili di stampaggio dei metalli e gli stampi morbidi si comportano in modo diverso durante le prime produzioni e nuovamente in modo diverso dopo poche centinaia di cicli. I componenti prodotti con uno stampo alla prima produzione possono superare ogni ispezione in ingresso e montarsi comunque con un accoppiamento leggermente diverso, che modifica la camera acustica, lo spazio di dell’antenna o la pressione di un pulsante. Un campione ingegneristico realizzato con uno stampo appena messo a regime rappresenta l’ambiente peggiore possibile per rilevare questo problema, perché lo stampo non è ancora entrato nel proprio intervallo operativo.
Un ulteriore aspetto da considerare è che uno strumento può sembrare corretto e comunque essere sbagliato. Dimensioni, peso e aspetto possono rientrare tutti nel range concordato, mentre la finitura superficiale, la sbozzatura o la pressione di stampaggio si comportano diversamente sotto cicli ripetuti. L'unico test affidabile è la ripetizione stessa, motivo per cui il volume pilota non è un numero puramente decorativo.
Deriva del montaggio in condizioni di linea. Su un banco di prova ingegneristico, un singolo assemblatore esegue un'operazione senza limiti di tempo e con la massima concentrazione, e può compensare a mano una componente marginale. In linea, l'operazione viene suddivisa, cronometrata e ripetuta da più persone con abitudini diverse; la compensazione che in ingegneria avveniva silenziosamente semplicemente non si verifica. Problemi di accoppiamento, variabilità nell'applicazione dell'adesivo, derive del coppia di serraggio e differenze nel passaggio dei cavi emergono qui e in nessun'altra fase precedente.
La conseguenza pratica per un acquirente è che un difetto con un'ampia finestra di tolleranza si diffonderà nell'intera produzione anziché concentrarsi in pochi esemplari, mentre un difetto causato da uno specifico componente o da una specifica postazione sarà concentrato. L'ispezione pilota dovrebbe registrare la distribuzione, non soltanto il conteggio, perché la distribuzione indica se la produzione debba essere riavviata, sottoposta a selezione o se non richieda alcun intervento.
Comportamento dell'imballaggio e della logistica. L'imballaggio viene progettato e valutato come un progetto, ma viene testato su volumi consistenti, secondo la sequenza del magazzino e sotto la pressione di una scadenza di spedizione. Errori di inserimento, accessori errati nel cartone, documenti mancanti o duplicati, scambi di lingua o etichette e conteggi dei cartoni non corrispondenti alle quantità ordinate emergono in questa fase. Per un brand, si tratta dei fallimenti che raggiungono il cliente finale con il vostro nome sulla scatola.
Questa categoria comprende anche il livello documentale che accompagna il cartone fisico. Un fascicolo di documentazione di produzione corretto durante la fase di sviluppo ingegneristico può contenere una revisione superata quando la linea viene avviata su volumi consistenti, perché le revisioni circolano più rapidamente delle persone. Richiedere la revisione dei documenti effettivamente utilizzata nella produzione pilota, anziché l'ultima revisione archiviata, è una semplice domanda che evita un costoso fraintendimento.
Distribuzione della resa produttiva. Una produzione di prova ingegneristica indica che un'unità conforme è realizzabile. Una produzione pilota rivela quale proporzione di unità è conforme senza interventi. La distribuzione dei guasti lungo una linea fornisce un'informazione che nessun singolo esemplare assemblato a mano può dare: se il problema è sistematico e quindi interessa l'intera produzione, oppure isolato e quindi riguarda un numero limitato di unità ed è selezionabile.
Un modo utile di ragionarci è questo: un campione di sviluppo risponde alla domanda «questo progetto è realizzabile?», mentre una produzione pilota risponde alla domanda «questo progetto può essere realizzato da questa linea, in questo modo, ripetutamente e a questo volume?». La seconda domanda determina se la vostra prima spedizione sia un prodotto o una scusa, ed è quella che esigeremo vedere risolta prima del rilascio di qualsiasi ordine su volume.
Diremo chiaramente che un fornitore incapace di spiegare perché una produzione pilota sia fallita, facendo riferimento a una specifica fase del processo e a una specifica causa principale, non ha tratto grandi benefici da questa tappa. Il valore di una produzione pilota non risiede nel suo superamento, bensì nell'aver fornito una risposta fondata a una domanda che nessuno aveva posto prima dell'avvio della produzione.
Come viene ispezionata e approvata una produzione pilota
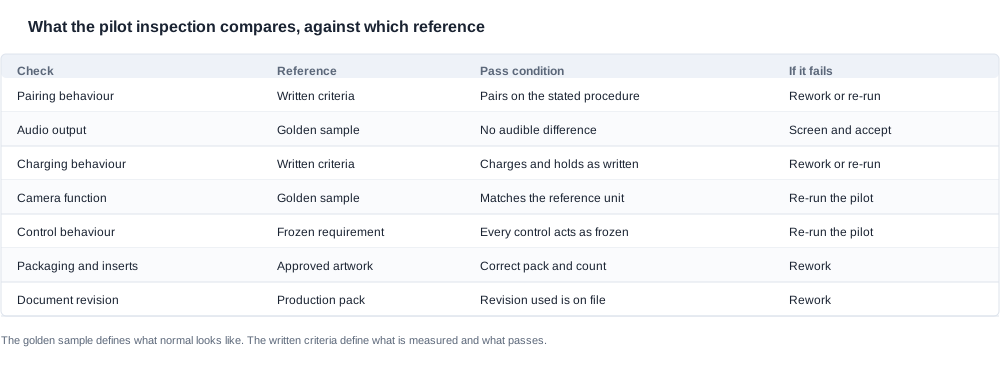
Una produzione pilota viene valutata contemporaneamente rispetto a due riferimenti: il campione di riferimento e i criteri di ispezione scritti. Nessuno dei due è facoltativo e nessuno svolge il compito dell'altro.
Il campione di riferimento è l'unità di riferimento firmata che definisce il confine tra ciò che è accettabile e ciò che non lo è. È stato stabilito in una fase precedente del programma ed è l'unità con cui un esemplare di produzione viene confrontato fisicamente quando si presenta il dubbio se una differenza costituisca un difetto o una variazione. Il campione di riferimento definisce come dev'essere l'aspetto normale. I criteri di ispezione scritti definiscono cosa viene misurato, come viene misurato e quale condizione determina il superamento della prova. Il solo campione di riferimento lascia al fornitore la decisione, unità per unità, su ciò che conta come differenza, ed è proprio questo il punto in cui una linea di produzione deriva nel tempo.
L'ispezione durante una produzione pilota è normalmente più ampia rispetto al controllo finale di routine previsto per un ordine di produzione in corso, perché lo scopo della produzione pilota è scoprire ciò che la linea produce, non limitarsi a scartare ciò che è palesemente errato. Vengono esaminati il comportamento in coppia, l'uscita audio, il comportamento durante la ricarica, eventuali funzioni della fotocamera e il relativo controllo, nonché l'accoppiamento fisico del prodotto. Dal processo vengono conservati campioni fisici, in modo che i rilievi possano essere riprodotti anziché dibattuti.
Il motivo per cui l'ispezione pilota è deliberatamente più ampia dell'ispezione di produzione è di natura strutturale. L'ispezione di produzione è progettata per proteggere un processo stabile e può quindi essere ristretta e rapida. L'ispezione pilota è il meccanismo che accerta che il processo sia stabile e deve essere sufficientemente ampia da individuare ciò che nessuno aveva pensato di verificare. Un'ispezione pilota che ripete semplicemente il controllo finale di routine duplica una routine e perde il proprio scopo.
La decisione sulla disposizione
Quando la fase pilota rileva un difetto, la risposta consiste nel correggerlo ed eseguire nuovamente la produzione, non nel spedire comunque. Questo è il comportamento più importante da cercare in un fornitore ed è opportuno inserirlo esplicitamente nell'accordo di sviluppo, anziché presupporlo. Una fase pilota che fallisce e viene ripetuta costa tempo. Una fase pilota che fallisce e viene ignorata costa gli stessi soldi, ma non fornisce alcuna conoscenza, e sposta la scoperta nel canale del cliente, dove la correzione vale molte volte di più.
La disposizione deve essere una tra un numero ristretto di opzioni esplicite, e la scelta deve essere registrata con una motivazione:
- Lavorazione. Le unità possono essere portate a conformità senza una nuova produzione. È indicata quando il difetto riguarda un'operazione di montaggio o confezionamento correggibile.
- Cernitura e accettazione. Le unità difettose possono essere identificate e rimosse, mentre la popolazione rimanente è accettabile. È indicata soltanto per guasti isolati, rilevabili e chiaramente circoscritti.
- Smaltimento e nuova esecuzione. La produzione non è utilizzabile ed è necessaria una nuova fase pilota. È indicata per guasti sistematici e per tutto ciò che riguarda gli stampi o la compilazione del firmware.
- Ripetizione dell'intera fase pilota. Il processo è stato corretto e la fase pilota deve essere ripetuta integralmente per dimostrare che la correzione funzioni.
L'opzione che non esiste è spedire comunque accompagnando il prodotto da una nota. Questa opzione trasforma un guasto controllato in uno incontrollato e rimuove definitivamente le prove necessarie per individuare la causa principale. È anche l'opzione che più probabilmente verrà proposta informalmente, ed è per questo motivo che le alternative dovrebbero essere documentate prima della produzione, anziché improvvisate durante.
Che cosa contiene il documento di approvazione
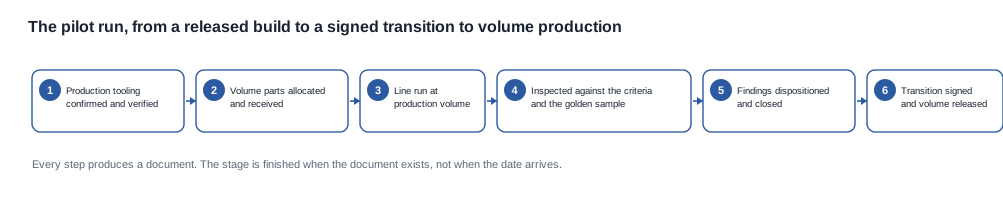
Il passaggio dalla fase pilota alla produzione in serie è un evento sottoscritto e il documento che lo formalizza deve essere leggibile da qualcuno esterno al programma. Deve confermare che la fase pilota sia stata eseguita con gli stampi di produzione al volume di produzione, che l'ispezione sia stata svolta rispetto ai criteri concordati e al campione di riferimento, che i rilievi siano stati chiusi con una disposizione registrata e che la produzione sia autorizzata a procedere.
Deve inoltre indicare il nome della persona che sottoscrive, precisare a cosa è autorizzata a impegnarsi e fare riferimento alle revisioni della specifica, dei criteri di ispezione e della documentazione di produzione utilizzate durante la produzione. La firma di un responsabile della produzione che non può autorizzare modifiche alla specifica o impegni relativi agli stampi è una firma priva di una decisione alle spalle, e conviene chiedere chiarimenti prima di richiederla, anziché dopo.
L'approvazione del passaggio è anche il momento in cui la responsabilità cambia forma. Prima, il programma è un lavoro congiunto caratterizzato da incognite condivise. Dopo, esiste un prodotto con una configurazione definita, un metodo di ispezione documentato e una relazione di fornitura. Le prove su cui faremo affidamento in seguito, quando la prima spedizione verrà contestata, sono esattamente questo insieme di documenti, e vale la pena verificarne subito la leggibilità da parte di chi non ha partecipato al programma.
I documenti prodotti in questa fase — registro dell'ispezione pilota, disposizione dei rilievi, campioni conservati, approvazione del passaggio sottoscritta e pacchetto aggiornato della documentazione di produzione — sono ciò che l'acquirente riceve e costituiscono la base probatoria per il primo ordine di acquisto della produzione e per eventuali discussioni successive sulla coerenza.
Alla fine, l'acquirente dovrebbe avere a disposizione un fascicolo che consenta a terzi di comprendere che cosa è stato prodotto e come è stato valutato, senza dover ricorrere a una telefonata alla fabbrica per interpretarlo. Se il fascicolo è scarno, il passaggio alla produzione in serie è un'assunzione anziché una decisione.
Domande da porre prima di passare alla produzione
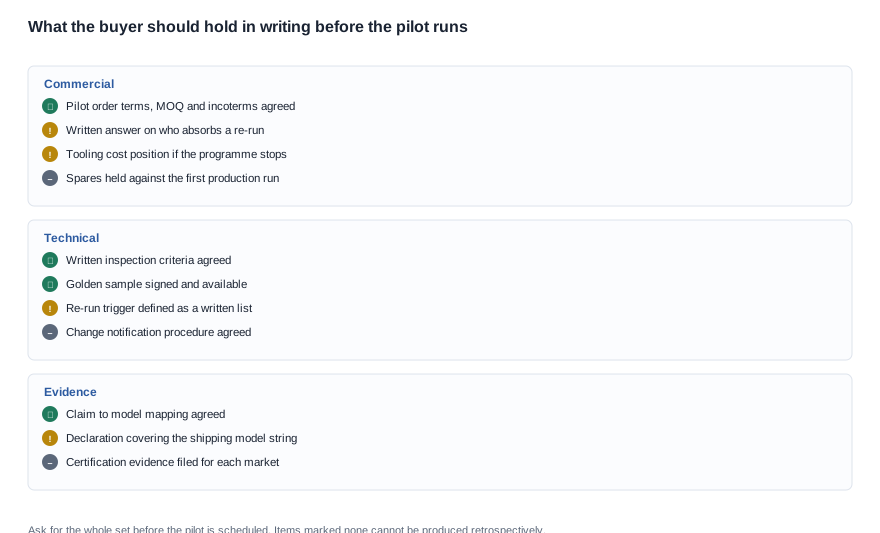
La cosa più utile che un acquirente può fare prima di una fase pilota è risolvere in anticipo le questioni commerciali e procedurali, perché diverse di esse diventano visibili solo dopo che si è già verificato un guasto.
-
Chi assorbe il costo di una nuova esecuzione? Se la fase pilota fallisce per un motivo attribuibile all'ingegneria del fornitore, all'allestimento della linea o agli stampi, la nuova esecuzione e il conseguente materiale di scarto devono essere a carico del fornitore. Se fallisce perché un requisito è cambiato dopo il congelamento, o perché una decisione dell'acquirente è arrivata in ritardo, occorre definire in anticipo come trattare il costo, anziché al momento della contestazione. Richiedete che sia stabilito per iscritto e collegato alla condizione che determina una nuova esecuzione, prima che la fase pilota venga programmata.
-
Che cosa determina esattamente una nuova esecuzione, anziché una lavorazione o una cernitura? Ottenete l'elenco scritto. Una condizione indicata come «deviazione significativa» non è una condizione sufficiente; lo è una che indica i criteri di ispezione e le classi di difetti che non possono essere separati mediante cernitura.
-
Che cos'è l'ordine pilota e come si rapporta al primo ordine di acquisto? Chiedete se le unità pilota sono separate dal primo ordine di produzione o se vengono conteggiate al suo interno, quali sono gli incoterms e la specifica di confezionamento e come vengono gestite le parti di ricambio durante il periodo di transizione. Una fase pilota trattata tacitamente come un piccolo primo ordine cambia il significato della fase.
-
Quale documentazione deriva dalla fase pilota? Richiedete il registro dell'ispezione, le disposizioni sui rilievi, la disposizione dei campioni conservati, l'approvazione del passaggio sottoscritta e il pacchetto della documentazione di produzione, e chiedete di riceverli come parte della consegna pilota anziché come favore successivo.
-
Che cosa viene controllato su ogni unità dopo il passaggio e che cosa viene controllato su un campione? Richiedete i criteri per l'ispezione finale per iscritto e verificate che corrispondano ai criteri della fase pilota, in modo che questa non diventi uno standard occasionale che la linea in funzione applica tacitamente solo in parte.
-
Chi sottoscrive il passaggio e a che cosa è autorizzato a impegnarsi? La firma di un responsabile della produzione che sottoscrive un passaggio per cui non può autorizzare spese relative agli stampi o modifiche alla specifica è una firma priva di una decisione alle spalle.
-
Che cosa accade agli stampi se il programma si interrompe dopo la fase pilota? È il risvolto della domanda sugli stampi formulata durante la fase di ingegneria e merita la stessa risposta scritta, perché a quel punto gli stampi sono stati interamente pagati e il costo irrecuperabile è al massimo.
-
Quali dichiarazioni può fare il prodotto e quali prove le supportano? Chiedete che cosa possono affermare la documentazione e la confezione del prodotto e quali prove di certificazione supportano ciascuna dichiarazione. Se la risposta è che una dichiarazione compare soltanto nei materiali di marketing, si tratta di un rischio concreto per un partner di canale e deve essere risolto prima dell'ordine in serie, non dopo un reclamo.
-
Quante parti di ricambio e scorte per lavorazioni sono disponibili e con quale accordo? Chiedete quante unità di ricambio sono tenute per la prima produzione, dove sono custodite e quale accordo riguarda la sostituzione in garanzia delle prime spedizioni. È qui che la conversazione sul MOQ e quella sulla garanzia si incontrano davvero, ed è meglio averla prima che il primo cartone venga spedito anziché durante un reclamo.
-
In che modo mi comunicherete che qualcosa è cambiato dopo il passaggio? Chiedete quale preavviso fornirà il fornitore in caso di sostituzione di un componente, modifica di una compilazione del firmware o emissione di una revisione della documentazione. Un fornitore privo di un processo di notifica delle modifiche cambierà qualcosa, e lo scoprirete da un cliente anziché da una nota.
-
Quale compromesso fareste in caso di conflitto tra la fase pilota e il calendario? Ponete la domanda in modo da ottenere una risposta anziché un principio. Ogni fornitore dirà che la fase pilota ha la precedenza. La versione informativa è che cosa sacrificherebbe in caso contrario e se il sacrificio riguarderebbe gli stampi, il calendario, la quantità o la documentazione.
Il vocabolario commerciale è piuttosto intuitivo una volta compreso il processo, e la sequenza che vi chiederemo è quella che colloca le decisioni sui rischi prima dell’ordine di volume anziché dopo. Un ordine pilota comporta MOQ, incoterms, lead time e negoziazioni sul costo degli stampi e delle parti di ricambio esattamente come un ordine di produzione. La differenza sta nello scopo e nella documentazione. Una volta firmata la transizione, il programma diventa una normale relazione di fornitura, supportata da un normale ordine di acquisto, e il valore della fase pilota è che la parte ordinaria è arrivata senza sorprese.
Segnaleremo anche ciò che questa fase non è. Non è il luogo per negoziare un prezzo unitario più basso, perché la quantità interessata non consente l’economia di una produzione e uno sconto negoziato in quel contesto significa scarsamente qualcosa oppure segnala che il pilota verrà trattato come un piccolo ordine. Non è il luogo per introdurre nuovi requisiti, perché un requisito introdotto dopo il congelamento appartiene a una nuova versione del prodotto e comporta nuovi stampi e nuovi lavori sul firmware. E non è il luogo per saltare l’ispezione perché la produzione sembra pulita, perché una produzione apparentemente pulita è il risultato che l’ispezione esiste per ottenere.
Per approfondire il metodo di sviluppo nel suo complesso, consultate la panoramica nella sezione dedicata all’indirizzo /oem-odm-process. L’aspetto documentale del processo è invece trattato in /blog/development-process-documentation. La sequenza end-to-end è descritta in /blog/development-process-how-it-works, mentre la questione relativa alla pianificazione di ciò che accade alla capacità produttiva una volta avviata la produzione di volume è affrontata separatamente in /procurement/production-capacity.


