
Bir akıllı gözlük geliştirme programının OEM veya ODM tarafındaki son aşaması, fabrikanın üretime başladığı an değildir. Son aşama; kontrollü bir üretim denemesinin, onayladığınız birimin sipariş verdiğiniz hacimde ve halihazırda ödemesi yapılmış kalıplarla sevk edilecek birim olduğunu kanıtladığı andır. Bu aşamadan önceki her şey, iyi bir birim mümkün kılacak biçimde tasarlanır. Bu aşama ise iyi birimlerin tekrarlandığında hayatta kalıp kalmadığını ortaya çıkarmak için tasarlanır.
Çoğu program, mühendislik tezgâhında başarısız olmaz. Burada tek bir birim, neye bakılması gerektiğini tam olarak bilen kişiler tarafından özenle monte edilip test edilir. Programlar, son mühendislik numunesiyle ilk sevk kutusu arasındaki boşlukta başarısız olur; çünkü bu boşluk, tek seferlik üretimden tekrarlanabilir üretime geçişi içerir. Pilot üretimin amacı, bu geçişi bilinçli biçimde, gözetim altında ve durdurup düzeltme imkânıyla gerçekleştirmektir; ilk müşteri sevkiyatında keşfetmek yerine.
Bu makale; pilot üretimin amacını, mühendislik numunesi üretiminde yakalanamayacak sorunları, pilot üretimin nasıl incelendiğini ve onaylandığını ve hacimli üretime geçişten önce tedarikçinizle neyin karara bağlanması gerektiğini ele alır.
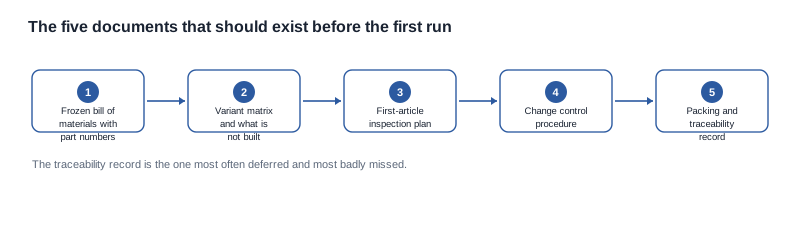
Geliştirme süreci ve kütle üretimi: pilot üretim
Pilot üretim; program sınırsız kütle üretimine açılmadan önce, üretim kalıplarıyla, üretim hacminde, üretim malzemeleri ve üretim hattı iş gücü kullanılarak gerçekleştirilen bir üretim denemesidir. Bu üç koşulun tamamı tanımın kendisidir. Bunlardan herhangi birini çıkarırsanız ortaya başka bir şey çıkar.
Kullanılan kalıplar üretim kalıpları değilse kalıpları test etmemiş olursunuz. Miktar birkaç birimse, üretim miktarı değilse hattı test etmemiş olursunuz. Parçalar pilot tahsisi veya numune stoğundan geliyorsa tedarik zincirini hiç test etmemiş olursunuz. Bu aşamanın değeri, tam olarak bu koşulları ortadan kaldırmaktan yatar.
Uygulamada pilot üretim, daha önceki hiçbir aşamanın yanıtlayamadığı dört soruya yanıt verir. Birincisi, hat yalnızca usta bir elin gizleyebileceği türden müdahalelere ihtiyaç duymadan bu birimi istenen hızda fiziksel olarak tekrar üretebilir mi? İkincisi, tedarik zincirinden gelen bileşenler, mühendislik doğrulaması sırasında onaylanan bileşenler gibi performans gösteriyor mu, yoksa farklılaşmış mı? Üçüncüsü, tamamlanan birim üretim hattından indikten sonra hâlâ altın numuneyle eşleşiyor mu? Dördüncüsü, ambalaj ve dokümantasyon zinciri, deponun gerçekte izleyeceği sıralama dahilinde hacimde aynı şekilde davranıyor mu?
Alıcı açısından bu aşama, risk profilinin niteliğini değiştirdiği ilk noktadır. Bu noktaya kadar mühendislik yargısını satın almışsınızdır. Bu noktada ise süreç disiplinini satın alırsınız. Birim iyi olabilir, süreç ise hâlâ yanlış olabilir; pilot üretim tam olarak bu iki durum arasındaki farkı ortaya çıkarmak için kurulmuştur.
Pilot üretim ayrıca, her kanal tedarikleme yöneticisinin eninde sonunda sorduğu soruya savunulabilir ilk yanıtı da üretir: belirttiğimiz ambalaj ve dokümantasyon adımları dahil, bu programdan gelen birimin depoya ulaşmasının gerçek maliyeti nedir? Bu sayı yalnızca süreç kararlı hâle geldiğinde anlamlıdır; bu nedenle daha erken istendiğinde genellikle değişen bir sayı elde edilir.
Uygulamada "üretim hacmi" ne anlama gelir
Üretim hacmi, pazarlama değil hat kavramıdır. Hattın normal yapılandırmasıyla, normal operatörleriyle, normal sırasıyla, normal temposuyla ve mühendislik ekibinin her birimin başında durup izlemediği hâlde çalıştığı miktarı ifade eder. Pilot üretim, hattın çalışma süresinin büyük bölümünde boşta kaldığı kadar küçük veya ek vardiyalar ile geçici iş gücü gerektirecek kadar büyük bir miktarda yürütülürse, her iki yönde de sürekli üretim koşullarını yansıtmaz.
Bunun neden önemli olduğu, aşağıda ele alınan başarısızlık biçimlerinin çoğununun sıklığa bağlı olmasıdır. Bir kalıp, her yüzlerce şutu birinde toleransı hafifçe aşan bir parça üretiyorsa küçük bir üretimde ortaya çıkmaz. Bir paketleme işçisi vardiya değiştirdiğinde ortaya çıkan hatalı kutu adedi, aynı kişi tüm üretimi gerçekleştirdiğinde görülmez. Bir ortam koşulunda korunan ve başka bir koşulda kayan bir tolerans, pilot üretim tek bir konforlu oturumda yapılırsa görülmez. Pilot üretimin sıkıcı olması amaçlanmıştır; tekrar edilebilirlik de işte böyle görünür.
Bu noktadaki kalıpların durumu
Bir pilot üretim planlandığında kalıplar tamamlanmış, doğrulanmış ve maliyeti taahhüt edilmiş olur. Bu nedenle pilot, geliştirme sürecinin tamamında geri dönüşsüzlüğün en yüksek olduğu noktadır. Önceki aşamalarda alıcı yön değiştirmeyi düşük maliyetle yapabilir. Pilot aşamasında ise bir teknik özellik değişikliği yeniden kalıplama anlamına gelir; yeniden kalıplama ise üzerinde yeniden anlaşılması gereken yeni bir ticari olaydır.
Bu nedenle pilot aşaması, ilk üretim siparişinin içine dahil edilmek yerine ayrı bir kapı olarak mevcuttur. Kalıpların ödendiği ve parçaların tahsis edildiği anda alıcının gerçekçi seçenekleri kabul etmek, eleme veya yeniden üretim yapmakla sınırlanır. Kararın hâlâ düşük maliyetle alınabildiği anda var olan bir kapı, sonrasında sunulan hiçbir güvenceye göre daha değerlidir.
Pilotun alıcı için ürettiği sonuçlar
İyi yürütülen pilot, arkasında bir belge paketi bırakır ve bu paket aşamanın asıl teslim edilebilir ürünüdür. Paket; pilot üretim kaydını, yazılı ölçütlere göre sonuçların yer aldığı kontrol kaydını, tüm tespitlerin sonuçlandırılmasını, saklanan fiziksel numuneleri, imzalı geçiş onayını ve güncellenmiş üretim dokümantasyon paketini içermelidir. Bunlar birlikte, hacimli ilk satın alma siparişimizde ve sevkiyatlar arasındaki tutarlılıkla ilgili sonraki görüşmelerimizde dayanacağımız kanıt temelini oluşturur.
Bu aşamanın sınırı konusunda açık olacağız. Pilot üretim, ticari bir faaliyet değil, doğrulama faaliyetidir. Pilot siparişi, geçerli şartlara sahip gerçek bir sipariştir ve öyle ele alınmalıdır; ancak işlevi geliştirme sürecinin son kapısını kapatmaktır. Pilotu, daha iyi bir birim fiyat elde etmek için baskı yapılacak bir indirim fırsatı olarak gören bir program, bu aşamanın anlamını değiştirmiştir; değişiklik daha sonra, temiz bir geçiş yerine acele bir geçiş olarak ortaya çıkar.
Pilot üretim, geliştirme sürecinin bir belge seti olmaktan çıkarak tekrarlanabilir bir operasyona dönüştüğü yerdir. Marka tarafındaki bir alıcının bu noktada aslında satın aldığı şey başlık seti de yazılım da değildir; aynı ürünün ikinci kez, üçüncü kez ve ardından birkaç bin kez depoya aynı şekilde ulaşacağı konusundaki kesinliktir.
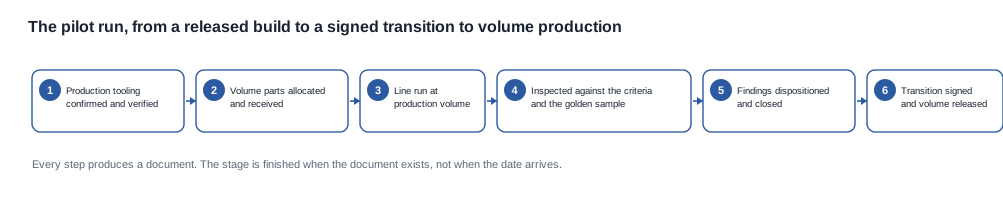
Numune üretiminin yakalayamadığı, pilotun yakaladığı sorunlar
Mühendislik numune üretimi, ideal koşullar altında gerçekleştirilir. Parçalar, programı kuran belirli mühendisler tarafından seçilir, monte edilir ve kontrol edilir. Geçen her birim, yapısı itibarıyla bir kişinin çalışır hâle getirdiği birimdir. Bu nedenle hacimli üretim durumunda neler olacağını size hiçbir şekilde göstermez.
Aşağıdaki arızalar tek seferlik bir üretimin doğal sonucudur ve bu üretimde neredeyse görünmez hâlde kalır. Her biri bir ikame veya tekrarlama etkisidir ve pilot üretimde rutin olarak tespit edilir.
Tahsis sonrasında bileşen ikamesi. Mühendislik aşamasında, program için belirtilen tam parçalar birileri tarafından rezerve edildiği için elde bulunur. Hacimli üretimde parçalar, tedarikçi tarafından tahmine, diğer programlara, fiyat durumuna ve arz konumuna göre tahsis edilir. Bir parça; farklı akustik özelliğe, farklı radyo modülüne, farklı şarj kontrolcüsü toleransına veya düşük ışıkta farklı ekran davranışına sahip işlevsel olarak benzer başka bir parçayla değiştirilebilir. Parça numarası değişmediği için mühendislik kaydında hiçbir şey değişmez. Pilot üretim, gerçek üretim tahsisinin üretim ortamında ilk kez yer aldığı noktadır.
Bu tür sorunların göstergesi, tüm işlevsel testleri geçen ancak geçerli veya geçersiz kontrolüyle yakalanmayan yönlerde referans numuneden hafifçe farklı davranan birimdir. Bu nedenle pilot üretimde referans numune karşılaştırması, yalnızca bir şeyin tolerans içinde olup olmadığını soran bir kontrol listesiyle değil, bir şeyin farklı olduğunu söyleme yetkisi verilmiş bir kişi tarafından yapılır. Toleransı geçen ancak farklı ses çıkaran değiştirilmiş bir bileşen, kontrol listesi tarafından kabul edilir ve referans numune tarafından reddedilir.
Kalıp aşınması ve ilk üretim sapması. Enjeksiyon kalıpları, metal damgalama kalıpları ve yumuşak kalıplar ilk üretimlerde ve birkaç yüz döngüden sonra farklı davranır. Bir kalıptan ilk çalıştırmasında üretilen parçalar, her türlü giriş kontrolünden geçebilir ve yine de hafifçe farklı bir uyumla monte edilebilir; bu durum akustik boşluğu, anten açıklığını veya bir düğmenin basınç hissini değiştirir. Yeni devreye alınmış bir kalıpta üretilen mühendislik numunesi, bunu tespit etmek için en kötü ortamdır; çünkü kalıp henüz çalışma aralığına girmemiştir.
Buradaki bir başka sorun, bir aracın görünüşte doğru olmasına rağmen yanlış olabilmesidir. Boyutlar, ağırlık ve görünüm kabul edilen aralıkta olsa bile yüzey işlemesi, eğim veya kalıplama basıncı tekrarlanan çevrimlerde farklı davranabilir. Güvenilir tek test tekrarların kendisidir; bu nedenle pilot üretim miktarı dekoratif bir sayı değildir.
Üretim hattı koşullarında montaj kayması. Mühendislik tezgâhında tek bir montajcı, sınırsız süre ve tam konsantrasyonla tek bir işlemi gerçekleştirir ve sınırda kalan bir parçayı elle telafi edebilir. Üretim hattında ise işlem bölünür, süre sınırları uygulanır ve farklı alışkanlıklara sahip birkaç kişi tarafından tekrarlanır; mühendislikte sessizce gerçekleşen telafi artık yaşanmaz. Birleştirme sorunları, yapıştırıcı uygulamasındaki değişkenlik, vida torkundaki kayma ve kablo yönlendirme farklılıkları yalnızca burada ortaya çıkar.
Alıcı açısından pratik sonuç şudur: Geniş tolerans penceresine sahip bir kusur, üretim partisi boyunca yayılır; belirli bir parçadan veya belirli bir istasyondan kaynaklanan kusur ise bir noktada yoğunlaşır. Pilot kontrol, yalnızca adedi değil dağılımı da kaydetmelidir; çünkü dağılım, partinin yeniden çalıştırılması, eleme veya hiçbir işlem gerektirmemesi gerektiğini gösterir.
Ambalaj ve sevkiyat davranışı. Ambalaj, bir tasarım olarak geliştirilir ve değerlendirilir; ancak hacimli üretimde, depo sırasına göre ve gönderim termininin baskısı altında test edilir. İçe yerleştirme hataları, kutuya yanlış aksesuar konması, eksik veya mükerrer belgeler, dil veya etiket karışıklıkları ile sipariş miktarlarıyla uyuşmayan kutu sayıları bu aşamada ortaya çıkar. Bir marka için bunlar, kutusunda sizin adınız bulunan ve nihai müşteriye ulaşan hatalardır.
Bu kategori, fiziksel kutunun yanında yer alan belgeler katmanını da kapsar. Mühendislik aşamasında doğru olan bir üretim belge paketi, revizyonlar insanlardan daha hızlı yayıldığı için üretim hattı hacimle çalışmaya başladığında geçerliliğini yitirmiş bir revizyon içerebilir. Dosyada bulunan en son revizyon yerine pilot üretimde gerçekten kullanılan belge revizyonunu istemek, pahalı bir yanlış anlışmayı önleyen küçük bir sorudur.
Verim dağılımı. Mühendislik üretimi, iyi bir birimin üretilebileceğini gösterir. Pilot üretim ise müdahale olmadan hangi oranda birimin iyi olduğunu ortaya koyar. Bir hat boyunca başarısızlıkların dağılımı, tek bir elle üretilmiş birimin veremeyeceği bir bilgiyi sunar: Sorunun tüm partiyi etkileyen sistematik bir sorun mu, yoksa yalnızca az sayıda birimi etkileyen ve elenebilecek izole bir sorun mu olduğunu gösterir.
Bunu şu şekilde düşünmek faydalıdır: Mühendislik örneği “bu tasarım herhangi bir şekilde üretilebilir mi?” sorusuna yanıt verir; pilot üretim ise “bu tasarım, bu hatta, bu yöntemle, bu hacimde tekrarlanarak üretilebilir mi?” sorusuna yanıt verir. İkinci soru, ilk sevkiyatınızın bir ürün mü yoksa bir özür mü olacağını belirler. Herhangi bir hacimli sipariş serbest bırakılmadan önde bu sorunun yanıtlandığını görmekte ısrar ediyoruz.
Bir tedarikçinin pilot üretimin neden başarısız olduğunu belirli bir işlem adımı ve belirli bir kök neden üzerinden açıklayamaması durumunda bu aşamadan fazla fayda sağlamadığını açıkça belirtiyoruz. Pilot üretimin değeri başarılı olmasında değil; üretim başlamadan önce kimsenin sormadığı bir soruya savunulabilir bir yanıt üretmesindedir.
Pilot üretim nasıl kontrol edilir ve onaylanır
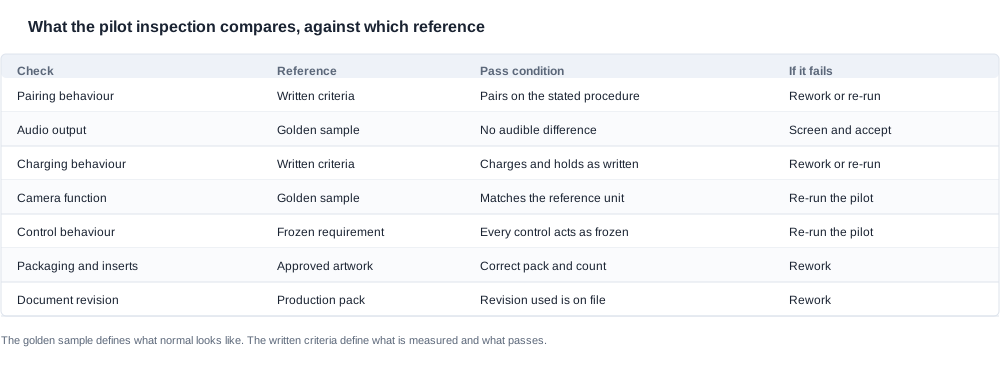
Pilot üretim aynı anda iki referansa göre değerlendirilir: altın numune ve yazılı kontrol ölçütleri. İkisi de isteğe bağlı değildir ve birbirinin işlevini yerine getirmez.
Altın numune, kabul edilebilir ile kabul edilemez arasındaki sınırı tanımlayan, imzalanmış referans birimdir. Programın önceki aşamalarında belirlenmiştir ve bir farkın kusur mu yoksa varyasyon mu olduğuna ilişkin bir soru ortaya çıktığında üretim biriminin fiziksel olarak karşılaştırıldığı referanstır. Altın numune, normalin nasıl göründüğünü tanımlar. Yazılı kontrol ölçütleri ise neyin ölçüldüğünü, nasıl ölçüldüğünü ve geçiş koşulunun ne olduğunu tanımlar. Yalnızca altın numune, tedarikçiyi her birim için farkın ne sayılacağına karar vermekle baş başa bırakır; üretim hattı zamanla tam olarak bu noktada kayar.
Pilot üretim sırasındaki kontrol, genellikle devam eden üretim siparişlerinde kullanılan rutin son kontrolden daha kapsamlıdır; çünkü pilot üretimin amacı, yalnızca açıkça hatalı olanları elemek değil, hattın ne ürettiğini öğrenmektir. Eşleştirme davranışı, ses çıkışı, şarj davranışı, kamera işlevleri ve bunların kontrol davranışı ile ürünün fiziksel uyumu incelenir. Bulguların tartışılması yerine yeniden üretilebilmesini sağlamak amacıyla üretimden fiziksel numuneler saklanır.
Pilot kontrolünün üretim kontrolünden bilinçli olarak daha geniş olmasının nedeni yapısaldır. Üretim kontrolü, kararlı bir süreci korumak üzere tasarlanmıştır; bu nedenle dar ve hızlı olabilir. Pilot kontrol ise sürecin kararlı olduğunu ortaya koyan mekanizmadır ve kimsenin kontrol etmeyi düşünmediği şeyleri bulmak için yeterince kapsamlı olmalıdır. Yalnızca olağan son kontrolü tekrarlayan bir pilot kontrol, bir işlemi çoğaltmış ve amacı ıskalamış olur.
Karar
Pilot sırasında bir kusur bulunduğunda alınacak yanıt, kusuru giderip yeniden çalıştırmaktır; her koşulda gönderim yapmak değildir. Bu, bir tedarikçide aranacak en önemli davranışlardan biridir ve varsayılmak yerine geliştirme sözleşmesine açıkça yazılması gerekir. Başarısız olup yeniden çalıştırılan pilot zaman maliyeti doğurur. Başarısız olup göz ardı edilen pilot ise aynı para maliyetine ve hiçbir bilgi kazancının yanında, tespit işlemini müşteri kanalına taşır; burada düzeltmenin maliyeti kat kat daha yüksektir.
Karar, az sayıda açık seçenekten biri olmalı ve seçim, nedeni belirtilerek kaydedilmelidir:
- Yeniden işleme. Birimler, yeni bir üretim yapılmadan uygunluğa getirilebilir. Kusurun düzeltilebilir bir montaj veya ambalajlama işlemi olduğu durumlarda uygundur.
- Ayırma ve kabul. Kusurlu birimler belirlenip çıkarılabilir ve kalan popülasyon kabul edilebilir. Yalnızca münferit, tespit edilebilir ve açıkça sınırlı kusurlar için uygundur.
- Hurdaya ayırma ve yeniden çalıştırma. Üretim partisi kullanılabilir değildir ve yeni bir pilot çalıştırması gerekir. Sistematik kusurlar ile kalıpları veya yazılım üretimini etkileyen her şey için uygundur.
- Pilotun tamamını yeniden çalıştırma. Süreç düzeltilmiştir ve düzeltmenin işe yaradığını göstermek için pilotun tamamı tekrarlanmalıdır.
Var olmayan seçenek, not düşerek yine de gönderim yapmaktır. Bu seçenek, kontrollü bir başarısızlığı kontrolsüz hâle getirir ve kök nedeni bulmak için gereken kanıtları kalıcı olarak ortadan kaldırır. Ayrıca gayriresmî olarak önerilmesi en olası seçenektir; bu nedenle alternatifler çalıştırma sırasında uydurulmak yerine önceden yazılmalıdır.
Onay belgesinin içeriği
Pilotdan seri üretime geçiş, imzalanan bir olaydır ve bunu belgeleyen belge, programın dışındaki bir kişinin okuyabileceği şekilde olmalıdır. Pilotun üretim kalıplarıyla, üretim hacminde gerçekleştirildiğini; kontrolün kabul edilen kriterlere ve altın numunaya göre yapıldığını; bulguların kaydedilmiş bir kararla kapatıldığını ve üretimin devam etmesine yetki verildiğini doğrulamalıdır.
Ayrıca belgeyi imzalayan kişiyi belirtmeli, bu kişinin hangi konularda taahhütte bulunmaya yetkili olduğunu açıklamalı ve çalıştırma sırasında kullanılan teknik şartname, kontrol kriterleri ve üretim belgeleri revizyonlarına atıf yapmalıdır. Teknik şartname değişikliğine veya kalıbı taahhüdüne yetkisi olmayan bir üretim müdürünün imzası, arkasında karar bulunmayan bir imzadır; bunu istemeden önce sormak, sonra sormaktan daha iyidir.
Geçiş onayı, aynı zamanda sorumluluğun biçim değiştirdiği andır. Bu andan önce program, ortak bilinmezlikleri bulunan ortak bir çalışma olup; bu andan sonra ise belirli bir yapılandırmaya, belgelenmiş bir kontrol yöntemine ve bir tedarik ilişkisine sahip bir ürün bulunur. İlk gönderim sorgulandığında daha sonra dayanacağımız kanıt tam olarak bu belge setidir ve programda yer almayan bir kişinin okuyabileceğini o anda kontrol etmek gerekir.
Bu aşamadan çıkan belgeler — pilot kontrol kaydı, bulgulara ilişkin kararlar, saklanan numuneler, imzalı geçiş onayı ve güncellenmiş üretim belgeleri paketi — alıcıya teslim edilir; ilk üretim satın alma emri ile tutarlılık konusundaki sonraki görüşmelerin kanıt temelini oluşturur.
Alıcının nihayetinde elinde tutması gereken, üçüncü bir tarafın ne üretildiğini ve nasıl değerlendirildiğini, içeriği yorumlamak için fabrikaya telefon etmeye ihtiyaç duymadan anlayabileceği bir dosyadır. Bu dosya zayıfsa, seri üretime geçiş bir karar değil, bir varsayımdır.
Üretime geçişle ilgili sorulacak sorular
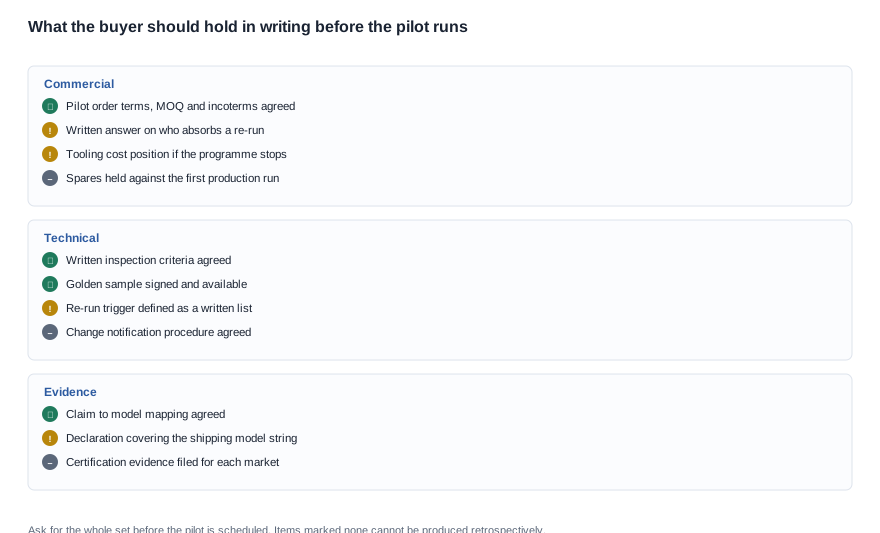
Bir alıcının pilot çalıştırmadan önce yapabileceği en yararlı şey, ticari ve usul sorularını önceden netleştirmektir; çünkü bunların birkaçı yalnızca bir kusur yaşandıktan sonra görünür hâle gelir.
-
Yeniden çalıştırmanın maliyetini kim karşılar? Pilot, tedarikçinin mühendisliği, hat kurulumu veya kalıplarıyla ilişkilendirilebilecek bir nedenle başarısız olursa yeniden çalıştırma ve buna bağlı hurda maliyeti tedarikçide kalmalıdır. Pilot, dondurma sonrasında bir gereksinim değiştiği veya alıcı tarafındaki bir karar geç geldiği için başarısız olduysa maliyet uygulaması, tartışma anında değil, önceden belirlenmelidir. Bunu pilot programlanmadan önce, yeniden çalıştırma tetikleyicisine bağlı olarak yazılı şekilde isteyin.
-
Yeniden işleme veya ayırmanın aksine yeniden çalıştırmayı tam olarak ne tetikler? Yazılı listeyi alın. “Önemli sapma” diyen bir tetikleyici gerçek bir tetikleyici değildir; denetim kriterlerini ve ayırma yoluyla giderilemeyecek kusur sınıflarını belirten bir tetikleyicidir.
-
Pilot siparişi nedir ve ilk satın alma emrine nasıl ilişkilendirilir? Pilot birimlerinin ilk üretim siparişinden ayrı olup olmadığını veya ona dâhil mi sayıldığını, teslim koşullarının ve ambalaj şartnamesinin ne olduğunu ve geçiş döneminde yedek paraların nasıl yönetildiğini sorun. Sessizce küçük bir ilk sipariş olarak ele alınan pilot, bu aşamanın anlamını değiştirir.
-
Pilottan hangi belgeler çıkıyor? Kontrol kaydını, bulgu kararlarını, saklanan numune düzenini, imzalı geçiş onayını ve üretim belgeleri paketini isteyin; bunların sonradan bir lütuf olarak değil, pilot teslimatının bir parçası olarak alınmasını sağlayın.
-
Geçişten sonra her birim üzerinde ne kontrol ediliyor ve numune üzerinde ne kontrol ediliyor? Nihai kontrol kriterlerini yazılı olarak isteyin ve bunların pilot kriterleriyle eşleştiğini doğrulayın; böylece pilot, üretim hattının sessizce uygulamadığı tek seferlik bir standart olmasın.
-
Geçişi kim imzalıyor ve bu kişi hangi konularda taahhütte bulunmaya yetkili? Kalıp harcaması veya teknik şartname değişikliği konusunda yetkisi olmadığı hâlde geçişi imzalayan bir üretim müdürünün imzası, arkasında karar bulunmayan bir imzadır.
-
Program pilot sonrasında durursa kalıplara ne olur? Bu, mühendislik aşamasındaki kalıp sorusunun aynadır ve aynı yazılı yanıtı hak eder; çünkü o noktada kalıpların tamamı ödenmiş ve batık maliyet en yüksek düzeydedir.
-
Ürünün hangi iddialarda bulunmasına izin veriliyor ve bu iddiaları hangi kanıtlar destekliyor? Ürün belgelerinde ve ambalajda hangi ifadelerin kullanılabileceğini ve her iddianın arkasında hangi sertifikasyon kanıtının bulunduğunu sorun. Yanıt, bir iddianın yalnızca pazarlama materyalinde yer aldığıysa bu, kanal iş ortağı açısından devam eden bir risktir ve şikâyattan sonra değil, seri üretim siparişinden önce çözülmelidir.
-
Hangi yedek paralar ve yeniden işleme stoğu elde tutuluyor ve hangi düzenleme uygulanıyor? İlk üretim çalıştırması için kaç yedek birimin elde tutulduğunu, nereerde depolandığını ve ilk gönderimlerin garanti kapsamında değiştirilmesi için nasıl bir düzenleme uygulandığını sorun. MOQ görüşmesi ile garanti görüşmesinin gerçek anlamda buluştuğu yer burasıdır; ilk koli gönderilmeden önce bu konuda anlaşmak, bir şikâyet sırasında tartışmaktan daha iyidir.
-
Geçişten sonra bir şeyin değiştiğini bana nasıl bildireceksiniz? Bir bileşenin değiştirilmesi, yazılım üretiminin güncellenmesi veya belge revizyonu yayımlanması hâlinde tedarikçinin vereceği bildirimi sorun. Değişiklik bildirme süreci olmayan bir tedarikçi bir şeyleri değiştirecek ve bunu bir nottan değil, müşteriden öğreneceksiniz.
-
Pilot ile takvim çatışırsa hangi trade-off’u yapardınız? Soruyu, bir ilke yerine yanıt üretecek şekilde sorun. Her tedarikçi pilotun öncelikli olduğunu söyleyecektir. Bilgilendirici soru, buna yer verilirse neyi feda edecekleri ve bu fedakârlığın kalıp, takvim, miktar veya belgelerden hangisini etkileyeceğidir.
Süreç anlaşıldıktan sonra ticari sözlük oldukça nettir ve bizim isteyeceğimiz sıra, risk kararlarının hacimli siparişten önce değil, sonra alınmasını sağlayan sıradır. Deneme siparişi; kalıp maliyeti ve yedek parçalar üzerindeki pazarlıklar dâhil olmak üzere üretim siparişiyle aynı MOQ, teslim koşulları ve teslim süresine sahiptir. Fark, amaç ve evrak takibindedir. Geçiş imzalandığında program, arkasında standart bir satın alma siparişi bulunan sıradan bir tedarik ilişkisine dönüşür. Deneme aşamasının değeri, standart sürecin sürprizler olmadan tamamlanmasıdır.
Bu aşamanın ne olmadığını da belirteceğiz. Birim fiyatın düşürülmesi için pazarlık yapılacak bir yer değildir; çünkü söz konusu miktar, üretim partisinin ekonomisini taşımaz ve burada üzerinde anlaşılan indirim ya önemsizdir ya da denemenin küçük bir sipariş olarak ele alındığını gösterir. Yeni gereksinimlerin tanıtılacağı bir yer değildir; çünkü dondurma işleminden sonra ortaya çıkan bir gereksinim, ürünün yeni bir sürümüne aittir ve yeni kalıp ve yeni yazılım çalışması gerektirir. Ayrıca parti temiz göründüğü için denetimin atlanacağı bir yer değildir; çünkü temiz görünmek, denetimin ortaya çıkarmayı amaçladığı sonuçtur.
Daha kapsamlı geliştirme yöntemiyle ilgili ek okuma, /oem-odm-process adresindeki ana başlık genelinde yer alır. Sürecin belge tarafı /blog/development-process-documentation adresinde ele alınmıştır. Uçtan uca sıra /blog/development-process-method-it-works adresinde açıklanır; hacim üretimin başlamasının ardından kapasiteye ne olacağına ilişkin planlama sorusu ise /procurement/production-capacity adresinde ayrıca ele alınır.


