
管理下での量産試作によって、承認した製品が、支払済みの金型でどおりに出荷されることを証明した瞬間です。この段階より前は、 な製品をつくるための工程です。この段階は、優良な製品を同じ手順で繰り返し製造できるかを確かめるための工程です。
多くのプログラムが失敗するのは、専門家が細部まで確認しながら単一製品組み立てとテストを行う技術検証ベンチではなく、最後の技術サンプルと最初の出荷箱との間です。この間には、.製造から再現可能な製造へ移行する が含まれるためです。パイロットランの目的は、停止して是正できる体制のもと把これ個移行を計画的に実施することです。
/articleでは、パイロットランの目的、技術サンプルでは検出できない問題、パイロットの検査と承認方法、および量産へ移行する前に供給者と合意しておくべき事項を説明します。
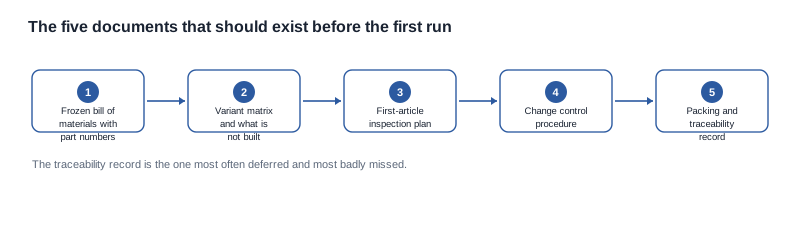
開発プロセスと量産:パイロットラン
パイロットランとは、プログラムを制限なしの量産へ移行する前に、実際の量産用金型、量産規模の数量、量産用材料、量産ラインの作業員を用いて実施する生産です。この定義は3つの条件から成り立っています。いずれか1つでも欠ければ別のものになります。
使用した金型が量産用金型でなければ、金型を検証したことはできません。数量が数台程度ではなく量産数量でなければ、ラインを検証したわけではありません。部品が試作分の割当やサンプル在庫から入手したものであれば、サプライチェーンを 検証していないことになります。この段階の価値は、こうした条件をすべて排除することにあります。
実際には、パイロットは、それ以前のどの段階でも回答できない4つの問いに答えます。第1に、熟練した作業者の手元で隠すような介入なしに、ラインが所定で同じ製品を繰り返し物理的に生産できるかです。第2に、サプライチェーンから届いた部品が、技術検証中に承認した部品と同じ性能を示すか、特性が変化していないかです。第3に、エンジニアリングベンチではなく生産ラインから得られた完成品が、基準サンプルと一致し続けているかです。第4に、倉庫が実際に従う順序で、量産時に包装・文書化の工程が同様の挙動を示すかです。
購入者にとって、この段階はリスクの性質が変わる最初の地点です。これまでは技術的な判断を購入してきましたが、この段階からは工程規律を購入します。製品自体は良くても、工程が誤っている可能性はあります。この2つの違いを明らかにするのが、パイロットランの目的です。
パイロットランは.どのチャネル調達担当者が最終的に必ず尋ねる問いに対して、最初は.defensibleな答えをもたらします。具体化した包装・文書化工程を含めて、このプログラムの製品を当社の倉庫に届かせる実際の費用はいくらかという問いです。この数値は工程が安定した後にはじめて意味を持つため、それ以前 に確認すると、値が変化する傾向があります。
実際に「量産規模。これ意味着、数量を意味します
量産規模とは、マーケティング上の概念ではなく、ライン="の概念です。通常の構成、通常の作業員、通常の順序、通常のサイクルで、工程チームが各製品の を確認する なく、ラインが稼働する数量を指します。
これが重要なのは、以下で説明する多くの故障モードが頻度依存だからです。数 hundred個に1回の割合で公差をわずかに逸脱する$ 。特定の環境条件では保たれ、別の環境条件では特性がずれる公差は、パイロットが快適な環境で一括実施されれば検出できません。パイロットランは、変化がなく平凡な、
この時点における金型の位置付け
パイロット生産が予定される頃には、治具は完成・検証され、そのコストも確定しています。そのため、パイロットは開発プロセス全体で最も不可逆性の高いポイントとなります。それ以前の工程では、購入者が低コストで方向転換.change跟JTがまだ可能な段階であれば、パイロットでの仕様変更は治具の作り直しを意味し、治具の作り直しはあらためて取り決める新たな商務上のイベントになります。
治具代を支払い、部品の手配が確定した時点で、購入者が現実的に選べるのは「受け入れる」「選別する」「再実施する」のいずれかだけです。決定がまだ低コストで変更できる段階に設けたゲートの価値は、その後に提供されるいかなる保証よりも大きくなります。
パイロットが購入者にもたらすもの
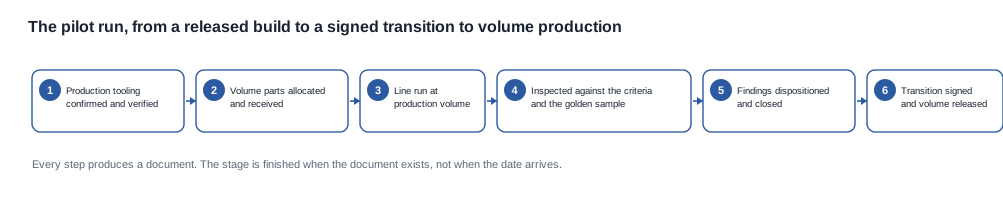
適切に実施されたパイロットは、記録一式を残します。そしてその記録一式こそが、この段階の実際の成果物です。パイロット生産記録、書面基準に基づく検査結果と検査記録、すべての指摘事項の処置記録、採取・保管した現物サンプル、署名済みの移行承認、更新された生産文書一式を含めるべきです。これらを合わせたものが、量産分の初回発注および出荷間の一貫性について後で協議する際に依拠する証拠基盤となります。
この段階の境界は、率直にお伝えします。パイロット生産は商務活動ではなく、検証活動です。パイロット発注は実際の条件が定められた正式な発注であり、それとして取り扱うべきですが、その役割は開発プロセスにおける最後のゲートを閉じることです。パイロットをより良い単価を求める値引きの機会として扱い、主体的に値切ろうとするプログラムは、この段階の意味を変えてしまいます。その変化は、後から齲齬のない移行ではなく、慌ただしい移行として現れます。
この時点でブランド側が本当に購入しているのは、ヘッドセットでもファームウェアでもありません。同じものが2回目、3回目、そして数千回、倉庫に届くと確信できることです。
サンプル生産では検出できず、パイロット生産で検出できるもの
エンジニアリングサンプルの生産は、な条件下で行われます。部品は選定され、組込まれ、プログラムを担当した特定のエンジニアによって検査されます。合格した各個体は、その性質上 推到。人が動作を確認した個体にすぎません。まさにこのため、サンプル生産からは量産時に何が起きるかを判断できません。
以下の不具合は、給人手による単発の製造に構造的に伴うものであり essentially、その存在を_Test製造が検査(condition)。各:不具合は部品の代替や反復による効果であり、パイロットでは日常的に発見されます。
エンジニアリング中はSomeoneが部品を確保しているため、プログラムに指定された正確な部品が利用可能です。量産時、部品は供給者が予測、他のプログラム、価格および供給状況に基づいて割り当てます。部品番号が変わらなければ、エンジニアリング記録も何も変わりません。
この種の問題の兆候は、すべての機能テストに合格しても、合格・不合格の判定では把握できない方法で、基準サンプルとわずかに異なる挙動を示す個体です。そのため、パイロットでの基準サンプル比較は、単に許容範囲内かどうかを尋ねるチェックリストではなく、違いがあると言える権限を与えられた担当者が行います。許容範囲内を満たしていても音が異なる代替部品は、チェックリストでは受け入れられ、基準サンプルとの比較では却下されます。
治具の摩耗と初回生産時のドリフト。射出成形用金型、金属プレス用治具、ソフト治具は、最初の成形時と数百サイクルを経た後では、挙動が異なります。初回生産で治具から製造された部品は、すべての受入検査に合格しても、組立時にわずかに異なる嵌合になることがあります。その変化は、音響 、アンテナのクリアランス、またはボタンの押し感に影響します。治具がまだ実用域に達していないからです。
ここにはさらにanother難しさがあります。工具は見た目正しくても、実際には誤っている可能性.外形寸法、重量、外観は合意した範囲内に収まっていても、表面仕上げ、抜き勾配、または成形圧力が繰返しによって異なる挙動を示すことがあります。信頼できるのは繰返し試験そのものであり、だからこそ試作数量は飾りではないのです。
ライン条件下における組立のずれ。 エンジニアリングベンチでは、1名の作業者が-Enoughな時間を与え、十分な注意を払いながら1工程 、境界的な部品を手作業で補 。しかし、ラインでは工程が分割され、時間を区切られ、习惯の異なる複数人が繰返し作業を行うため、エンジニアリング部門では何気なく行われていた補正は行われません。組合せ不良、接着剤の塗布差、ねじ締付けトルクのずれ、ケーブル配線の違いなどは、ここで初めて現れます。
試作時の検査では、個数だけでなく分布を記録してください。分布を見れば、そのロットを再実行すべきか、選別すべきか、または何もせずに完了できるかが分かります。
梱包および出荷時の挙動。 梱包は設計として作成・レビューされますが、実際には倉庫の出荷順序に従い、配送期限の圧のもとで大量生産時に使用されます。同梱品の入れ違い、箱内の附件の誤り、書類の欠落や重複、言語やラベルの取り違え、箱数と注文数の不一致など、この段階で初めて表面化します。
このカテゴリーには、実物の箱と並べて機能する書類レイヤーも含されます。エンジニアリング段階では正しかった生産文書一式も、大量生産のラインが稼働する頃には、改訂版に置き換わっていることがあります。改訂は人より早く広がるためです。保管されている最新版ではなく、試作ロットで実際に使用された文書改訂版を求めるのは、 のための小さな質問です。
歩留まりの分布。試作ロットでは、是正介入なしで適正な製品の製造が完結するかが示されます。ライン全体における不具合の分布は、単一の手作業製品からは得られない情報を提供します。不具合が系統的でありロット全体に影響するものか、局所的で影響を受ける製品数が少なく選別可能なのかが分かります。
これを考える 角度から説明します。エンジニアリングサンプルは「この設計を製造することは可能か」に答えるであり、試作ロットは「このラインを、この方法で、繰返し、この数量で製造することは可能か」に答えます。2つ目の質問こそ、最初の出荷が製品になるのか、それともお詫びになるのかを左右します。数量注文を承認する前に、当社は必ずこの質問に答えが出ることを確認します。
試作が失敗した理由を、特定の工程と明確な根本原因に基づいて説明できないサプライヤーでは、この段階からあまり得るものがなかったと当社は率直に言います。試作の価値は成功したことにではなく、稼働開始前には誰も想像していなかった質問に対して、根拠のある答えを得られたことにあるのです。
試作検験および承認の方法
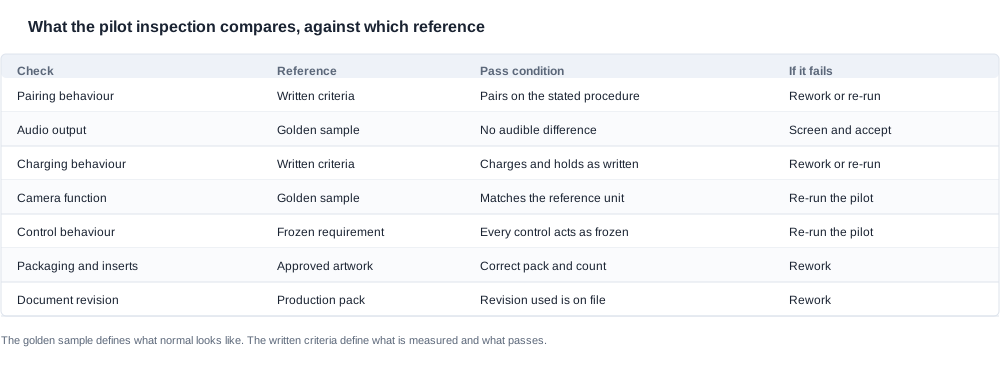
試作ロットは、同時に2つの基準に対して評価されます。ゴールデンプルと、書面化された検査基準です。どちらかを省略することはできず、どちらも他の代わりにはなりません。
ゴールデンプルは、許容範囲と許容不可の範囲を画定する、署名済みの基準製品です。プログラムの前段階で設定され、差異が不具合なのか単なるばらつきなのかを判断する必要が生じたときに、生産を実際の現物と比較するための基準となります。ゴールデンプルは「正常」の状態を定義します。書面化された検査基準は、何を測定するか、どのように測定するか、合格条件を定義します。ゴールデンプルだけでは、サプライヤーが製品ごとに差異の可否を判断人に委ねることになり、正是量産ラインが時間とともにずれていく典型的な箇所となります。
試作中の検査は、通常、稼働中の生産注文で行う最終routine検査よりも広範囲です、試作の目的は明らかに誤っているものを排除するだけでなく、ラインが何を生産するかを確かめることにあるためです。ペアリングの挙動、オーディオ出力、充電挙動、カメラ機能とその操作挙動、製品の物理的な組合せ状態など、すべてが検査されます。生産ロットから現物サンプルを保管することで、確認内容を議論ではなく再現可能にします。
試作時の検査範囲を量産時より意図的に広くしている理由は、構造的なものです。量産検査は安定した工程を守るために設計されるため、範囲を絞り、迅速に実施できます。試作検査は、工程が安定していることを確認する手段です。誰も確認する を考慮しなかった項目を検出できるだけの広さが必要です。日常的な最終検査をそのまま繰り返すだけの試作検査は、手順の重複であり、本質的な目的を満たしていません。
これはサプライヤーに期待する最重要の行動であり、默契を仮定するのではなく、開発契約書に明記しておく価値があります。
処置は、少数、明確な選択肢のいずれかとし、選択理由を記録する必要があります。
- 再作業。組立や包装工程の誤りなど、是正可能な操作に起因する不具合に適しています。
- 選別して受け入れ。孤立して、検出可能で、範囲が明確に限定された不具合にのみ適しています。
- 廃棄して再実施。
- 工程を修正したため、修正が有効であることを示すために、試作を完全に繰り返す必要があります。
選択肢にないのは、注記を付けて出荷すること面值です。この選択は、管理された不具合を無管理の状態に変え、根本原因を特定するために必要な証拠を恒久的に失わせます。また、非公式に提案される 可能性の高い選択でもあるため、代替案を試作の実施中に即興で決めるのではなく、事前に文書化しておくべきです。
承認文書に含まれる内容
試作から量産への移行は、署名をもって成立する事項であり、それを確定する文書は、プロジェクト参与者以外でも読める必要があります。試作が量産治具を用いて量産数量で実施されたこと、検査が合意した基準およびゴールデンプルに対して行われたこと、検出事項が記録された処置によってクローズされたこと、および量産実施が承認されたことを確認 。
署名者の氏名、署名者が確定できる内容、および試作中に使用された仕様書、検査基準、量産文書の改訂版も明記する必要があります。仕様変更や治具への確約を承認できない生産 による署名は、判断を伴わない署名です。その署名を求める前に確認する価値があります。
移行承認は、責任の性質が変わる時点でもあります。その前は、未知の要素を共有する共同作業のプロジェクトです。その後は、構成が明確に定義された製品、記録化された検査方法、供給関係が確立されます。最初の出荷に疑義が生じた際に later 依拠する証拠は、まさにこの文書一式です。その時点で、プロジェクト参加者以外の人が読めることを確認しておく価値があります。
この段階から生成される文書、すなわち試作検査記録、検出事項の処置、保管サンプル、署名された移行承認、更新された量産文書一式は、買い手が入手するものです。また、最初の量産purchase orderや、後日の一貫性に関する協議の根拠となる証拠となります。
量産移行について確認すべき質問
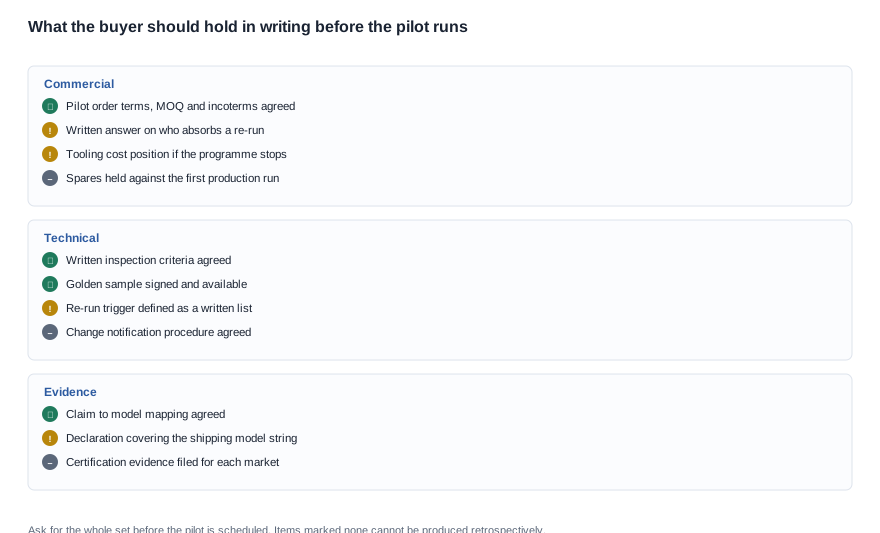
買い手が試作前にできる最も有用なことは、費用と手続きに関する問いを事前に解決することです。その多くは、不具合が発生してからでなければ見えなくなるためです。
-
再実施の費用は誰が負担しますか。再実施のトリガーと関連づけて、試作日程を決める前に文書で取り、誰能求めてください。
-
再作業や選別ではなく、再実施のトリガーは具体的に何ですか。 文書化された一覧=getしてください。「重大な逸脱」とだけ書かれたトリガーは条件として不十分です。検査基準と、選別によって除去できない不具合類を具体的に示している必要があります。
-
試作注文は何で、最初のpurchase orderとはどのように関係しますか。 試作製品が最初の量産注文とは別物か、またはその数量に算入されるか、インコタームズと包装仕様は何か、移行期間中の予備品の取り扱いはどうかを確認してください。試作を小口の初回注文として暗黙に扱うと、その段階の意味が変わります。
-
試作から出什も文書ですか。 検査記録、検出事項の処置、保管サンプルの方針、署名された移行承認、量産文書一式を要求し、後日の便宜ではなく、試作の成果物として受け取れるように取り決めてください。
-
移行後、すべての製品で何を確認し、抽出製品で何を確認しますか。 最終検査基準を文書で求め、試作基準と一致していることを確認してください。試作時だけの基準となり、稼働中のラインが実際には適用していない状態を避けるためです。
-
移行を誰が署名し、署名者は何を確約できますか。 治具費用や仕様変更を承認できない生産 が移行に署名するのは、判断を伴わない署名です。
-
これは設計段階での治具に関する質問の裏返しであり、同じように文書化された回答に値します。了これ個時点の治具は全て支払済みで、埋沒費用も最大になっているためです。
-
製品にはどのような主張が許され、それを支える証拠は何ですか。 製品文書や包装に記載できる内容と、各主張を裏付ける認証証拠を確認してください。回答が「主張は、距害 資料にのみ記載されている」というものなら、流通パートナーにとって risk となるため、量産注文の後ではなく、苦情発生前に解消しておくべきです。
-
予備品と再作業用の在庫をどのように確保し、どのような方法で管理しますか。 最初の量産に対して何個の予備品を確保するか、どこに保管するか、最初の出荷分を保証交換で交換する際のは何かを確認してください。MOQの議論と保証の議論が実際に交わるのはここです。最初の箱が出荷される前ではなく、請求対応中にこの点を確認しておく方が。
-
部品の交換、ファームウェアビルドの変更、文書改訂の発行時に、サプライヤーがどのような通知を行うかを確認してください。変更通知の仕組みがないサプライヤーは必ず変更を行います。
-
原則ではなく、具体的な答えが得られる形で質問してください。すべてのサプライヤーは「試作を優先する」と言います。
terms業界用語は、プロセスを理解すれば難しいものではありません。発注\{...


