
De laatste poort van een OEM- of ODM-ontwikkelingsprogramma voor slimme bronnen is niet het moment waarop de fabriek begint met produceren. Het is het moment waarop een gecontroleerde productieronde heeft bewezen dat het door u goedgekeurde exemplaar ook daadwerkelijk wordt verzonden, in de door u bestelde hoeveelheid, met de gereedschappen waarvoor al is betaald. Al het werk vóór deze fase is erop gericht om een goed exemplaar mogelijk te maken. Deze fase is bedoeld om vast te stellen of goede exemplaren herhaaldelijk kunnen worden geproduceerd.
De meeste programma's falen niet aan de technische werkbank, waar een enkel exemplaar zorgvuldig wordt gemonteerd en getest door mensen die precies weten waar ze op moeten letten. Ze falen in de kloof tussen het laatste technische monster en de eerste verzenddoos, omdat die kloof de overgang bevat van eenmalige productie naar herhaalbare productie. Het doel van een proefproductie is om die overgang bewust en onder toezicht uit te voeren, met de mogelijkheid om te stoppen en te corrigeren — in plaats van dit te ontdekken bij uw eerste klantzending.
Dit artikel behandelt waarom een proefproductie wordt uitgevoerd, wat deze oplevert dat een technische monsterproductie niet kan, hoe een proefproductie wordt geïnspecteerd en goedgekeurd, en wat u met uw leverancier moet afspreken voordat de overgang naar productie op grote schaal plaatsvindt.
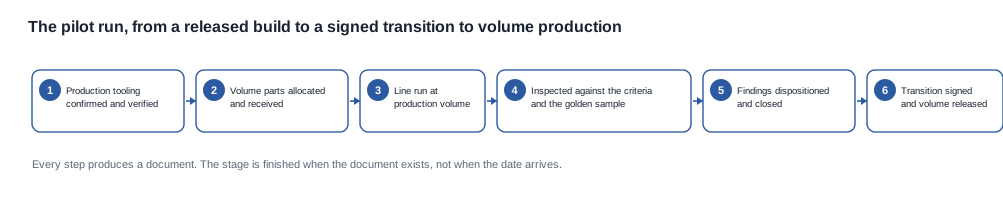
Ontwikkelingsproces en massaproductie: de proefproductie
Een proefproductie is een productieronde die vóór de vrijgave van het programma voor onbeperkte massaproductie wordt uitgevoerd met productiegereedschappen, op productievolume, met productiematerialen en personeel van de productielijn. Deze drie voorwaarden vormen de volledige definitie. Verwijder er één en u hebt iets anders.
Als de gebruikte gereedschappen niet de productiegereedschappen zijn, hebt u de gereedschappen niet getest. Als de hoeveelheid uit slechts enkele exemplaren bestaat in plaats van een productiehoeveelheid, hebt u de productielijn niet getest. Als de onderdelen afkomstig zijn uit een proeftoewijzing of een voorraad monsters, hebt u de toeleveringsketen helemaal niet getest. De waarde van deze fase ligt precies in het wegnemen van deze kanttekeningen.
In de praktijk beantwoordt een proefproductie vier vragen die geen eerdere fase kan beantwoorden. Ten eerste: kan de productielijn dit exemplaar herhaaldelijk fysiek produceren, op de beoogde snelheid, zonder de soort ingrijpen die alleen een vaardige hand kan verhullen? Ten tweede: presteren de componenten die van de toeleveringsketen arriveren zoals de componenten die tijdens de technische validatie zijn goedgekeurd, of zijn ze ervan afgeweken? Ten derde: komt het afgewerkte exemplaar nog steeds overeen met het gouden monster zodra het van een productielijn komt in plaats van van een technische werkbank? Ten vierde: gedragen de verpakkings- en documentatieketen zich op grote schaal op dezelfde manier, in de volgorde die een magazijn werkelijk zal volgen?
Voor de inkoper verandert op dit moment de aard van het risicoprofiel. Tot dit moment hebt u technisch oordeelsvermogen ingekocht. Op dit moment koopt u procesdiscipline. Het exemplaar kan in orde zijn terwijl het proces nog verkeerd is, en precies dat verschil is wat de proefproductie moet blootleggen.
Een proefproductie levert ook het eerste verdedigbare antwoord op de vraag die elke manager van channelinkopen uiteindelijk stelt: wat kost een exemplaar uit dit programma daadwerkelijk om in ons magazijn te arriveren, inclusief de verpakkings- en documentatiestappen die we hebben gespecificeerd? Dat cijfer is pas betekenisvol zodra het proces stabiel is. Daarom leidt een eerdere vraag om dit cijfer doorgaans tot een waarde die later verandert.
Wat "productievolume" in de praktijk betekent
Productievolume is een begrip voor de productielijn, geen marketingterm. Het betekent de hoeveelheid waarbij de lijn in de normale configuratie draait, met de normale operators, in de normale volgorde en op het normale tempo, zonder dat het technische team bij elke post staat toe te kijken. Als de proefproductie met een zo kleine hoeveelheid wordt uitgevoerd dat de lijn tijdens het grootste deel van de productieronde stilstaat, of met een zo grote hoeveelheid dat extra ploegen en tijdelijk personeel nodig zijn, is de proefproductie in geen van beide gevallen representatief voor de stabiele toestand.
Dit is belangrijk omdat veel van de hieronder besproken failure modes afhankelijk zijn van de frequentie. Een gereedschap dat om de few hundred shots een marginaal afwijkend onderdeel produceert, komt niet voor in een kleine productieronde. Een onjuist opgegeven doosinhoud die optreedt wanneer een verpakker van ploeg wisselt, komt niet voor wanneer dezelfde persoon de volledige productieronde samenstelt. Een tolerantie die bij één omgevingsconditie standhoudt maar bij een andere afwijkt, komt niet voor wanneer de proefproductie in één comfortabele sessie wordt uitgevoerd. De proefproductie is bedoeld om saai te zijn, en saai is precies hoe herhaalbaarheid er in de praktijk uitziet.
De status van de gereedschappen op dit moment
Wanneer een proefproductie is ingepland, zijn de gereedschappen voltooid en geverifieerd en zijn de kosten ervan definitief vastgelegd. Daardoor is de proefproductie het moment van maximale onomkeerbaarheid in het hele ontwikkelingsproces. In eerdere fasen kan een koper nog kosteloos van koers veranderen. Tijdens de proefproductie betekent een specificatiewijziging dat de gereedschappen opnieuw moeten worden gemaakt, en dat is een nieuwe commerciële gebeurtenis waarover opnieuw akkoord moet worden gegaan.
Daarom bestaat de proefproductiefase als aparte controlemoment en wordt deze niet opgenomen in de eerste productieorder. Zodra de gereedschappen zijn betaald en de onderdelen zijn toegewezen, beperken de reële opties van de koper zich tot accepteren, screenen of opnieuw uitvoeren. Een controlemoment dat bestaat zolang de beslissing nog goedkoop is, is waardevoller dan enige garantie die daarna wordt geboden.
Wat de proefproductie voor de koper oplevert
Een goed uitgevoerde proefproductie laat een documentatiepakket achter, en dat pakket is de daadwerkelijke oplevering van deze fase. Het moet bevatten: het productierecord van de proefproductie, het inspectierecord met de resultaten ten opzichte van de schriftelijke criteria, de afhandeling van elke bevinding, de bewaarde fysieke monsters, de ondertekende goedkeuring voor de overgang en het bijgewerkte productiedocumentatiepakket. Samen vormen deze de bewijsbasis waarop we ons verlaten voor de eerste volumeaankooporder en voor eventuele latere gesprekken over de consistentie tussen zendingen.
We zijn duidelijk over de grens van deze fase. Een proefproductie is een verificatieactiviteit, geen commerciële activiteit. De proefproductieorder is een echte order met echte voorwaarden en moet ook zo worden behandeld, maar de functie ervan is om de laatste poort van het ontwikkelingsproces te sluiten. Een programma dat de proefproductie beschouwt als kans om een lagere eenheidsprijs af te dwingen, heeft de betekenis van deze fase veranderd. Die verandering manifesteert zich later als een overhaaste overgang in plaats van een zorgvuldige.
Bij de proefproductie verandert het ontwikkelingsproces van een reeks documenten in een herhaalbare bewerking. Wat een inkoper aan merkzijde op dit moment werkelijk koopt, is niet de headset en ook niet de firmware, maar de zekerheid dat hetzelfde product een tweede keer, een derde keer en daarna meerdere keren in het magazijn zal aankomen.
Wat een proefproductie opmerkt dat een monsterproductie niet kan
Een engineeringmonsterproductie wordt onder ideale omstandigheden uitgevoerd. De onderdelen worden geselecteerd, geplaatst en gecontroleerd door de specifieke engineers die het programma hebben opgebouwd. Elk exemplaar dat de test doorstaat, is per definitie een exemplaar dat een persoon werkend heeft gekregen. Juist daarom kan deze productie u niet vertellen wat er in het geval van serieproductie gebeurt.
De volgende storingen zijn inherent aan een eenmalige bouw en zijn voor deze vrijwel onzichtbaar. Elk ervan is het gevolg van een substitutie of herhaling, en ze worden tijdens een proefproductie routinematig aangetroffen.
Onderdelensubstitutie na toewijzing. Tijdens de engineeringfase zijn precies de voor het programma gespecificeerde onderdelen beschikbaar, omdat iemand ze heeft gereserveerd. Bij serieproductie worden onderdelen door de leverancier toegewezen op basis van prognoses, andere programma's, prijs- en aanvoersituatie. Een onderdeel kan worden vervangen door een functioneel vergelijkbaar onderdeel met een andere akoestische eigenschap, een andere radiomodule, een andere tolerantie voor de laadcontroller of een ander displaygedrag bij weinig licht. Niets in het engineeringrecord verandert, omdat het onderdeelnummer niet verandert. De proefproductie is het eerste moment waarop de daadwerkelijke productietoewijzing aanwezig is in de productie.
Het signaal dat op dit soort problemen wijst, is een exemplaar dat elke functionele test doorstaat maar zich op manieren die niet worden vastgelegd in een geslaagde of mislukte controle, enigszins anders gedraagt dan het referentie-exemplaar. Daarom wordt de vergelijking met het referentie-exemplaar tijdens de proefproductie uitgevoerd door iemand die opdracht heeft te melden dat er iets afwijkt, en niet aan de hand van een checklist die alleen vraagt of iets binnen de toleranties valt. Een gesubstitueerd onderdeel dat nog binnen de toleranties valt, maar anders klinkt, wordt door een checklist geaccepteerd en door het referentie-exemplaar afgewezen.
Slijtage van gereedschappen en afwijking bij de eerste productie. Spuitgietmatrijzen, matrijsgereedschappen voor metaalstansing en zachte gereedschappen gedragen zich anders bij de eerste afslagen en na enkele honderd cycli weer anders. Onderdelen die bij de eerste productie met een gereedschap worden gemaakt, kunnen elke inkomende inspectie doorstaan en toch een licht afwijkende passing hebben, waardoor de akoestische kamer, de antenneruimte of de druk van een knop verandert. Een engineeringmonster dat op een pas in gebruik genomen gereedschap is gebouwd, is de slechtst mogelijke omgeving om dit te detecteren, omdat het gereedschap nog zijn werkbereik niet heeft bereikt.
Er is hier nog een extra kant aan: een gereedschap kan er correct uitzien en toch onjuist zijn. Afmetingen, gewicht en uitstraling kunnen allemaal binnen de afgesproken bandbreedte vallen, terwijl de oppervlakteafwerking, de afschotting of de vormingsdruk zich bij herhaalde cycli anders gedraagt. De enige betrouwbare test is de herhaling zelf. Daarom is het pilotaantal geen decoratief getal.
Montagedrift onder productieomstandigheden. Op een engineeringbank voert één monteur één bewerking uit met onbeperkte tijd en volledige aandacht, en kan een marginaal onderdeel met de hand compenseren. Op een productielijn is de bewerking verdeeld, tijdsgebonden en wordt deze door meerdere mensen met verschillende werkwijzen herhaald. De compensatie die in engineering stilletjes gebeurde, gebeurt dan simpelweg niet meer. Passingsproblemen, variatie in lijmtoepassing, drift in aandraaimoment van schroeven en verschillen in kabelrouting komen hier aan het licht, en nergens eerder.
De praktische gevolg voor een inkoper is dat een defect met een ruime tolerantieband over de hele productie verspreidt in plaats van zich te concentreren, terwijl een defect dat door een specifiek onderdeel of een specifieke werkplaats wordt veroorzaakt zich juist concentreert. De pilotinspectie moet daarom niet alleen het aantal vastleggen, maar de verdeling, want die vertelt of de productie opnieuw moet worden uitgevoerd, geselecteerd moet worden of helemaal geen actie nodig is.
Gedrag van verpakking en orderafhandeling. Verpakking wordt ontworpen en beoordeeld als ontwerp, maar wordt op volume getest, in de volgorde van het magazijn en onder de druk van een verzenddeadline. Invoerfouten, verkeerde accessoires in de doos, ontbrekende of dubbele documenten, taal- of labelverwisselingen en aantallen dozen die niet overeenkomen met de bestelhoeveelheden komen pas in deze fase aan het licht. Voor een merk zijn dit de fouten die de eindklant bereiken met uw naam op de doos.
Deze categorie omvat ook de documentatielaag die naast de fysieke doos zit. Een productiedocumentpakket dat in de engineeringfase correct was, kan wanneer de lijn op volume draait een achterhaalde versie bevatten, omdat versies sneller reizen dan mensen. Vragen om de documentversie die daadwerkelijk is gebruikt in de pilotrun, in plaats van de meest recente versie in het dossier, is een kleine vraag die een dure misverstand voorkomt.
Verdeling van het rendement. Een engineeringrun laat zien dat een goed exemplaar haalbaar is. Een pilotrun laat zien welk percentage exemplaren zonder ingrijpen goed is. De verdeling van fouten over een lijn vertelt iets wat geen enkel met de hand gebouwd exemplaar kan: of een probleem systematisch is en de hele productie beïnvloedt, of geïsoleerd is, slechts een klein aantal exemplaren betreft en kan worden geselecteerd.
Een nuttige manier om hierover na te denken is dat een engineeringmonster de vraag beantwoordt "kan dit ontwerp überhaupt worden gebouwd", terwijl een pilotrun de vraag beantwoordt "kan dit ontwerp door deze lijn, op deze manier, herhaaldelijk en op dit volume worden gebouwd". De tweede vraag bepaalt of uw eerste zending een product is of een verontschuldiging. En we zullen erop aandringen dat deze vraag beantwoord is voordat er enige volumeorder wordt vrijgegeven.
We zullen ronduit zeggen dat een leverancier die niet kan uitleggen waarom een pilot is mislukt, met een verwijzing naar een specifieke processtap en een specifieke oorzaak, weinig heeft gehaald uit deze fase. De waarde van een pilot zit niet in het feit dat deze is geslaagd, maar dat deze een verdedigbaar antwoord heeft opgeleverd op een vraag die vóór de start van de run nog niemand had gesteld.
Inspectie en goedkeuring van een pilot
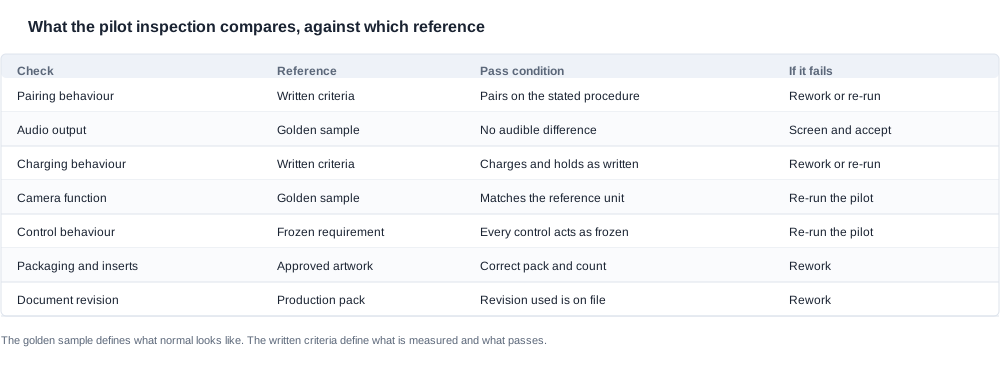
Een pilotrun wordt tegelijk aan twee referenties getoetst: het gouden monster en de schriftelijke inspectiecriteria. Geen van beide is optioneel en geen van beide vervult de taak van de ander.
Het gouden monster is het ondertekende referentie-exemplaar dat de grens bepaalt tussen acceptabel en niet acceptabel. Het is eerder in het programma vastgesteld en het is waarmee een productie-exemplaar fysiek wordt vergeleken wanneer er twijfel bestaat of een verschil een defect of een variatie is. Het gouden monster bepaalt hoe normaal eruitziet. De schriftelijke inspectiecriteria bepalen wat wordt gemeten, hoe het wordt gemeten en wat de goedkeuringsvoorwaarde is. Met alleen een gouden monster moet de leverancier per exemplaar bepalen wat als een verschil telt, en juist daar loopt een productielijn in de loop van de tijd op drift.
De inspectie tijdens een pilot is doorgaans uitgebreider dan de reguliere eindinspectie bij een lopende productieorder, want het doel van de pilot is vast te stellen wat de lijn oplevert en niet enkel om af te keuren wat duidelijk onjuist is. Koppelgedrag, audio-uitvoer, oplaadgedrag, eventuele camerafuncties en de bijbehorende bediening, en de fysieke pasvorm van het product worden allemaal onderzocht. Fysieke exemplaren uit de run worden bewaard zodat bevindingen kunnen worden gereproduceerd in plaats van te worden betwist.
De reden dat de pilotinspectie bewust breder is dan de productieinspectie is structureel. De productieinspectie is ontworpen om een stabiel proces te beschermen en kan daarom smal en snel zijn. De pilotinspectie is het mechanisme dat vaststelt of het proces stabiel is en moet daarom breed genoeg zijn om zaken te vinden waar niemand aan heeft gedacht om ze te controleren. Een pilotinspectie die simpelweg de routinematige eindcontrole herhaalt, dupliceert een routine en mist het punt.
De beslissing over de afhandeling
Wanneer de pilot een fout aantoont, is het antwoord om deze te verhelpen en de pilot opnieuw uit te voeren, niet om hoe dan ook te verzenden. Dit is het allerbelangrijkste gedrag om bij een leverancier naar te zoeken en het is de moeite waard om dit expliciet in de ontwikkelingsovereenkomst op te nemen in plaats van het aan te nemen. Een mislukte pilot die opnieuw wordt uitgevoerd kost tijd. Een mislukte pilot die wordt genegeerd kost hetzelfde geld, maar levert geen van de kennis op en verplaatst de ontdekking naar het klantenkanaal, waar de correctie vele malen duurder is.
De afhandeling moet een van een beperkt aantal expliciete opties zijn, en de gekozen optie moet met een bijbehorende reden worden vastgelegd:
- Herwerken. De eenheden kunnen zonder nieuwe bouw op de specificatie worden gebracht. Dit is geschikt wanneer het defect afkomstig is van een corrigeerbare montage- of verpakkingshandeling.
- Sorteren en accepteren. De defecte eenheden kunnen worden geïdentificeerd en verwijderd, waarna de overige populatie aanvaardbaar is. Dit is alleen geschikt voor geïsoleerde, detecteerbare en duidelijk begrensde fouten.
- Afschrijven en opnieuw uitvoeren. De productiepartij is niet bruikbaar en er is een nieuwe pilotpartij nodig. Dit is geschikt voor systematische fouten en voor alles wat invloed heeft op de gereedschappen of de firmwarebuild.
- De volledige pilot opnieuw uitvoeren. Het proces is gecorrigeerd en de pilot moet volledig worden herhaald om aan te tonen dat de correctie werkt.
De optie die niet bestaat, is hoe dan ook verzenden met een aantekening. Die optie verandert een beheerde fout in een onbeheerde fout en verwijdert permanent het bewijs dat nodig is om de hoofdoorzaak te vinden. Het is ook de optie die het vaakst informeel wordt voorgesteld, en juist daarom moeten de alternatieven vóór de productiepartij worden vastgelegd in plaats van tijdens de uitvoering te worden geïmproviseerd.
Wat het goedkeuringsdocument bevat
De overgang van pilot naar massaproductie is een ondertekende gebeurtenis, en het document waarin deze wordt vastgelegd moet leesbaar zijn voor iemand buiten het programma. Het moet bevestigen dat de pilot met productiegereedschap op productievolume is uitgevoerd, dat de inspectie is uitgevoerd aan de hand van de afgesproken criteria en de gouden steekproef, dat de bevindingen zijn afgesloten met een vastgelegde afhandeling en dat de productiepartij is geautoriseerd om te worden voortgezet.
Het moet ook de ondertekenaar vermelden, aangeven waartoe deze bevoegd is te committeren, en verwijzen naar de versies van de specificatie, de inspectiecriteria en de productiedocumentatie die tijdens de productiepartij zijn gebruikt. Een handtekening van een productiemanager die geen wijziging van een specificatie of een inzet van gereedschap kan autoriseren, is een handtekening zonder beslissing erachter, en het is de moeite waard om hiervoor te vragen voordat de handtekening wordt gevraagd in plaats van achteraf.
De goedkeuring van de overgang is ook het moment waarop de verantwoordelijkheid van vorm verandert. Vóór de overgang is het programma gezamenlijk werk met gedeelde onbekenden. Daarna is er een product met een vastgelegde configuratie, een gedocumenteerde inspectiemethode en een leverrelatie. Het bewijs waarop we later vertrouwen, wanneer de eerste zending wordt betwijfeld, bestaat precies uit deze set documenten, en het is de moeite waard om ter plaatse te controleren of iemand die niet aan het programma deelnam deze kan lezen.
De documenten die uit deze fase voortkomen — het pilotinspectieverslag, de afhandeling van de bevindingen, de bewaarde steekproeven, de ondertekende goedkeuring van de overgang en het bijgewerkte pakket met productiedocumentatie — zijn wat de koper ontvangt. Ze vormen de bewijsbasis voor de eerste productieinkooporder en voor eventuele latere discussies over consistentie.
Wat de koper uiteindelijk moet hebben, is een dossier waarmee een derde partij kan begrijpen wat er is geproduceerd en hoe het is beoordeeld, zonder telefoontje naar de fabriek nodig te hebben om het te interpreteren. Als dat dossier mager is, is de overgang naar massaproductie een aanname in plaats van een beslissing.
Vragen over de overgang naar productie
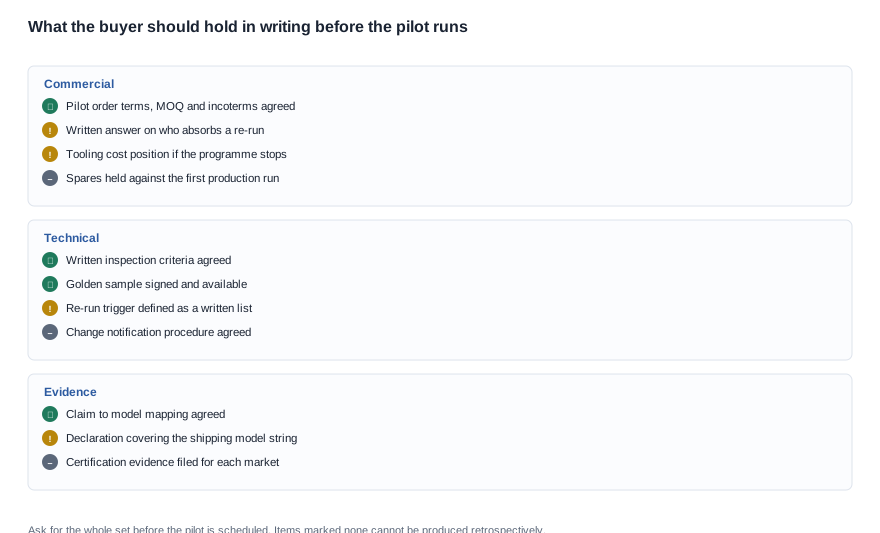
Het nuttigste wat een koper vóór een pilotpartij kan doen, is de commerciële en procedurele vragen vooraf vast te leggen, omdat verschillende ervan pas zichtbaar worden nadat er al een fout heeft opgetreden.
-
Wie draagt de kosten van een nieuwe uitvoering? Als de pilot mislukt om een reden die aan de engineering, lijnopstelling of gereedschappen van de leverancier kan worden toegeschreven, moeten de nieuwe uitvoering en het daaruit voortkomende afval voor rekening van de leverancier komen. Als deze mislukt omdat een vereiste na de bevriezing is gewijzigd, of omdat een beslissing aan de kant van de koper te laat binnenkwam, moet vooraf worden bepaald hoe met de kosten wordt omgegaan in plaats van op het moment van het meningsverschil. Vraag hierom schriftelijk, gekoppeld aan de trigger voor een nieuwe uitvoering, voordat de pilot is ingepland.
-
Wat activeert precies een nieuwe uitvoering, in tegenstelling tot herwerken of sorteren? Vraag om de schriftelijke lijst. Een trigger die vermeldt dat er een “aanzienlijke afwijking” is, is geen trigger; een trigger die de inspectiecriteria en de defectcategorieën benoemt die niet door sortering kunnen worden verwijderd, is dat wel.
-
Wat is de pilotorder en hoe verhoudt die zich tot de eerste inkooporder? Vraag of de piloteenheden gescheiden zijn van de eerste productieorder of daarop worden afgetrokken, wat de incoterms en de verpakkingsspecificatie zijn en hoe reserveonderdelen tijdens de overgangsperiode worden behandeld. Een pilot die stilletjes als kleine eerste order wordt behandeld, verandert de betekenis van deze fase.
-
Welke documentatie komt er uit de pilot? Vraag om het inspectieverslag, de afhandeling van de bevindingen, de regeling voor bewaarde steekproeven, de ondertekende goedkeuring van de overgang en het pakket met productiedocumentatie. Vraag om deze documenten als onderdeel van de pilotoplevering te ontvangen, niet als latere gunst.
-
Wat wordt na de overgang op elke eenheid gecontroleerd en wat wordt op een steekproef gecontroleerd? Vraag om de finale inspectiecriteria op schrift en bevestig dat deze overeenkomen met de pilotcriteria, zodat de pilot geen eenmalige norm wordt die de lopende productie stilletjes niet toepast.
-
Wie ondertekent de overgang en waartoe is deze bevoegd te committeren? Een productiemanager die een overgang ondertekent die deze niet kan autoriseren voor uitgaven aan gereedschap of wijzigingen van specificaties, levert een handtekening zonder beslissing erachter.
-
Wat gebeurt er met de gereedschappen als het programma na de pilot stopt? Dit is de spiegelbeeldvariant van de vraag over gereedschappen in de engineeringfase en verdient hetzelfde schriftelijke antwoord, omdat de gereedschappen dan volledig zijn betaald en de verzonken kosten op hun hoogste niveau zijn.
-
Welke claim mag het product maken en welk bewijs ondersteunt die? Vraag wat de productdocumentatie en -verpakking mogen vermelden en welk certificeringsbewijs achter elke claim zit. Als het antwoord luidt dat een claim alleen in het marketingmateriaal wordt genoemd, is dat een reëel risico voor een kanaalpartner en moet dit vóór de volumeorder worden opgelost, niet na een klacht.
-
Welke reserveonderdelen en herwerkvoorraad worden aangehouden en volgens welke regeling? Vraag hoeveel reserve-eenheden voor de eerste productiepartij worden aangehouden, waar deze worden opgeslagen en volgens welke regeling eerste zendingen worden vervangen in het kader van garantie. Hier komen het MOQ-gesprek en het garantiegoed in de praktijk samen, en het is beter om dit vóór de verzending van de eerste doos te voeren dan tijdens een claim.
-
Hoe wordt mij gemeld dat er na de overgang iets is gewijzigd? Vraag welke kennisgeving de leverancier zal versturen als een component wordt vervangen, een firmwarebuild verandert of een documentrevisie wordt uitgegeven. Een leverancier zonder proces voor wijzigingsmeldingen zal uiteindelijk iets wijzigen, en u ontdekt dit via een klant in plaats van via een kennisgeving.
-
Welke afweging zou u maken als de pilot en het schema in botsing kwamen? Stel de vraag zo dat er een concreet antwoord uit komt, niet alleen een principe. Elke leverancier zal zeggen dat de pilot vooropgaat. De informatieve versie vraagt wat ze zouden opofferen als dat niet zo was en of dat gereedschappen, schema, hoeveelheid of documentatie zou betreffen.
De commerciële vocabulaire is overzichtelijk zodra het proces is begrepen, en de reeks die we zullen aanvragen is die waarbij de risicobeslissingen vóór de volumeorder worden genomen in plaats van erna. Een pilotorder omvat MOQ, incoterms, levertijd en onderhandeling over gereedschapskosten en reservedelen, precies zoals bij een productieorder. Het verschil ligt in het doel en de documentatie. Zodra de overgang is ondertekend, wordt het programma een gewone leveranciersrelatie met een gewone inkooporder op de achtergrond, en de waarde van de pilotfase is dat het reguliere deel zonder verrassingen is aangekomen.
We zullen ook vastleggen wat deze fase niet is. Het is geen plek om een lagere eenheidsprijs te onderhandelen, omdat de betrokken hoeveelheid niet de economische voordelen van een productieronde biedt en een daar onderhandelde korting either weinig betekent of signalen geeft dat de pilot als kleine order zal worden behandeld. Het is geen plek om nieuwe eisen te introduceren, omdat een eis die na de bevriezing wordt geïntroduceerd hoort bij een nieuwe versie van het product en leidt tot nieuw gereedschap en nieuw firmwarewerk. En het is geen plek om de inspectie over te slaan omdat de productie er schoon uitziet, want er schoon uitzien is precies het resultaat dat de inspectie moet opleveren.
Meer informatie over de ruimere ontwikkelmethode staat in het overzicht van de pijlers op /oem-odm-process. De documentenkant van het proces wordt behandeld in /blog/development-process-documentation. De volledige reeks wordt beschreven in /blog/development-process-how-it-works, en de planningsvraag wat er met de capaciteit gebeurt zodra de productie op gang komt, wordt afzonderlijk behandeld op /procurement/production-capacity.


