
Die letzte Hürde eines OEM- oder ODM-Entwicklungsprogramms für intelligente Brillen ist nicht der Moment, in dem die Produktion im Werk beginnt. Es ist der Moment, in dem ein kontrollierter Produktionslauf bewiesen hat, dass das freigegebene Gerät auch in der bestellten Menge auf dem bereits bezahlten Werkzeug ausgeliefert wird. Alles vor dieser Phase ist darauf ausgerichtet, ein gutes Gerät überhaupt erst möglich zu machen. Diese Phase dient dazu festzustellen, ob gute Geräte einer wiederholten Fertigung standhalten.
Die meisten Programme scheitern nicht am Engineering-Workbench, wo ein einzelnes Gerät sorgfältig von Menschen zusammengebaut und geprüft wird, die genau wissen, worauf zu achten ist. Sie scheitern in der Lücke zwischen dem letzten Engineering-Muster und der ersten Versandkiste, denn in dieser Lücke vollzieht sich der Übergang vom Einzelstückbau zur reproduzierbaren Serienfertigung. Ziel eines Pilotlaufs ist es, diesen Übergang bewusst und unter Aufsicht zu vollziehen und dabei die Möglichkeit zu haben, den Vorgang zu stoppen und zu korrigieren – statt ihn bei der ersten Kundenlieferung zu entdecken.
Dieser Artikel erläutert, wozu ein Pilotlauf dient, was er gegenüber einem Engineering-Musterlauf aufdeckt, wie ein Pilot geprüft und freigegeben wird und was Sie mit Ihrem Lieferanten regeln sollten, bevor der Übergang zur Serienproduktion erfolgt.
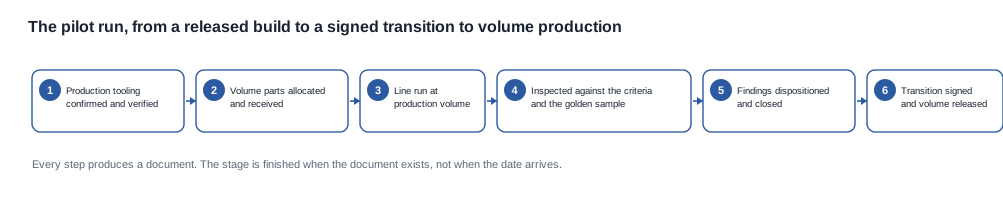
Entwicklungsprozess und Massenproduktion: der Pilotlauf
Ein Pilotlauf ist ein Produktionslauf mit Serienwerkzeug, in Serienmenge, mit Serienmaterial und Arbeitskräften der Fertigungslinie, bevor das Programm für die uneingeschränkte Massenproduktion freigegeben wird. Diese drei Einschränkungen definieren den Pilotlauf vollständig. Lässt man eine davon weg, handelt es sich um etwas anderes.
Wenn nicht das Serienwerkzeug eingesetzt wird, wurde das Werkzeug nicht getestet. Wenn statt einer Produktionsmenge lediglich eine Handvoll Geräte gefertigt wird, wurde die Linie nicht getestet. Wenn die Komponenten aus einer Pilotzuteilung oder einem Musterbestand stammen, wurde die Lieferkette überhaupt nicht getestet. Der Wert dieser Phase liegt genau darin, diese Einschränkungen aufzuheben.
In der Praxis beantwortet der Pilotlauf vier Fragen, die keine frühere Phase beantworten kann. Erstens: Kann die Linie dieses Gerät physisch wiederholt in der beabsichtigten Taktzeit fertigen, ohne dass Eingriffe erforderlich sind, die nur eine erfahrene Hand verdecken kann? Zweitens: Verhalten sich die Komponenten aus der Lieferkette wie die Komponenten, die während der Engineering-Validierung freigegeben wurden, oder haben sie sich verändert? Drittens: Entspricht das fertige Gerät auch nach der Fertigung an einer Produktionslinie weiterhin dem Golden Sample? Viertens: Verhalten sich die Verpackungs- und Dokumentationskette bei Serienmengen genauso in der Reihenfolge, die ein Lager tatsächlich einhalten wird?
Für den Einkäufer ist dies die erste Phase, in der sich das Risikoprofil in seiner Art verändert. Bis zu diesem Zeitpunkt haben Sie Engineering-Know-how erworben. An diesem Punkt erwerben Sie Prozessdisziplin. Das Gerät kann einwandfrei und der Prozess dennoch fehlerhaft sein. Genau dieser Unterschied soll durch den Pilotlauf sichtbar werden.
Ein Pilotlauf liefert außerdem die erste belastbare Antwort auf die Frage, die jeder Einkaufsleiter im Vertrieb irgendwann stellen muss: Was kostet ein Gerät aus diesem Programm tatsächlich, wenn es mit Verpackung und den von uns festgelegten Dokumentationsschritten in unserem Lager ankommt? Diese Zahl ist erst dann aussagekräftig, wenn der Prozess stabil ist. Deshalb führt eine frühere Anfrage in der Regel zu einer Zahl, die sich später noch ändert.
Was „Produktionsmenge“ in der Praxis bedeutet
Die Produktionsmenge ist ein Linienkonzept, kein Marketingbegriff. Sie bezeichnet die Menge, bei der die Linie in ihrer normalen Konfiguration, mit den üblichen Bedienkräften, in der normalen Reihenfolge und im normalen Takt läuft, ohne dass das Engineering-Team an der Station steht und jedes Gerät überwacht. Läuft der Pilot in einer so kleinen Menge, dass die Linie den größten Teil des Laufs stillsteht, oder in einer so großen Menge, dass zusätzliche Schichten und temporäre Arbeitskräfte erforderlich sind, ist der Pilot in keine der beiden Richtungen repräsentativ für den eingeschwungenen Zustand.
Der Grund dafür liegt darin, dass viele der unten erläuterten Fehlerarten frequenzabhängig auftreten. Ein Werkzeug, das bei jedem einige Hundert Schuss ein marginal außerhalb der Toleranz liegendes Teil produziert, wird in einem kleinen Lauf nicht auffallen. Eine falsch angegebene Stückzahl pro Kiste, die beim Schichtwechsel einer Packkraft auftritt, wird nicht auffallen, wenn dieselbe Person den gesamten Lauf zusammenstellt. Eine Toleranz, die unter einer Umgebungsbedingung eingehalten wird und unter einer anderen abweicht, wird nicht auffallen, wenn der Pilot in einer einzigen angenehmen Sitzung durchläuft. Der Pilotlauf soll langweilig sein – und genau so sieht eine tatsächlich reproduzierbare Fertigung aus.
Der Status des Werkzeugs zu diesem Zeitpunkt
Bis ein Pilotlauf terminiert ist, wurden die Werkzeuge bereits fertiggestellt und geprüft und ihre Kosten sind ver committed. Dadurch ist der Pilot der Punkt der maximalen Irreversibilität im gesamten Entwicklungsprozess. In den früheren Phasen kann der Käufer seine Richtung noch kostengünstig ändern. Beim Pilotlauf bedeutet eine Änderung der Spezifikation eine Neuwerkzeugung, und eine Neuwerkzeugung ist ein neues kaufmännisches Ereignis, das erneut vereinbart werden muss.
Deshalb gibt es die Pilotphase als separates Gate, statt sie in die erste Produktionsbestellung zu integrieren. Sobald die Werkzeuge bezahlt und die Teile reserviert sind, reduzieren sich die realistischen Optionen des Käufers auf Annehmen, Prüfen oder erneuten Durchlauf. Ein Gate, das besteht, solange die Entscheidung noch kostengünstig ist, ist mehr wert als jede spätere Absicherung.
Was der Pilot für den Käufer liefert
Ein gut durchgeführter Pilot hinterlässt eine Dokumentation, und diese Dokumentation ist die eigentliche Leistung dieser Phase. Sie sollte das Pilotproduktionsprotokoll, das Prüfprotokoll mit den Ergebnissen anhand der schriftlichen Kriterien, die disposition aller Feststellungen, die zurückbehaltenen physischen Muster, die unterzeichnete Freigabe für den Übergang sowie die aktualisierte Produktionsdokumentation enthalten. Zusammen bilden sie die Nachweisgrundlage, auf die wir uns für die erste Mengenbestellung und für spätere Abstimmungen über die Konsistenz zwischen den Lieferungen verlassen werden.
Wir werden offen sagen, wo die Grenze dieser Phase liegt. Ein Pilotlauf ist eine Verifikationsmaßnahme, keine kaufmännische. Die Pilotbestellung ist eine echte Bestellung mit echten Bedingungen und sollte auch entsprechend behandelt werden, doch ihre Funktion besteht darin, das letzte Gate des Entwicklungsprozesses zu schließen. Ein Programm, das den Pilot als Rabattchance nutzt, um einen besseren Stückpreis zu erreichen, verändert die Bedeutung dieser Phase. Die Folge zeigt sich später als überstürzter statt reibungsloser Übergang.
Mit dem Pilotlauf hört der Entwicklungsprozess auf, ein Dokumentensatz zu sein, und wird zu einem wiederholbaren Betrieb. Was ein Käufer auf der Markenseite zu diesem Zeitpunkt tatsächlich erwirbt, ist nicht das Headset und nicht die Firmware, sondern die Gewissheit, dass dasselbe Produkt ein zweites Mal, ein drittes Mal und anschließend mehrere Tausend Mal im Lager eintreffen wird.
Was ein Pilotlauf erkennt, was ein Musterlauf nicht erkennen kann
Ein Engineering-Musterlauf wird unter idealen Bedingungen durchgeführt. Die Teile werden von denjenigen Ingenieuren ausgewählt, verbaut und geprüft, die das Programm entwickelt haben. Jedes bestandene Gerät ist konstruktionsbedingt ein Gerät, das eine Person zum Funktionieren gebracht hat. Genau deshalb kann dieser Lauf nicht zeigen, was im Serienfall geschieht.
Die folgenden Fehler sind strukturell für einen einmaligen Bau und für ihn im Wesentlichen unsichtbar. Jeder Fehler beruht auf einer Austausch- oder Wiederholungswirkung, und bei einem Pilotlauf werden sie routinemäßig gefunden.
Bauteiltausch nach der Reservierung. Während der Entwicklung stehen die für das Programm spezifizierten Teile zur Verfügung, weil jemand sie reserviert hat. Im Serienfall reserviert der Lieferant Teile anhand der Prognose, anderer Programme sowie der Preis- und Lieferlage. Ein Teil kann durch ein funktional ähnliches ersetzt werden, das eine andere akustische Charakteristik, ein anderes Funkmodul, eine andere Toleranz für das Ladegerät oder ein anderes Anzeigeverhalten bei schwachem Licht aufweist. Im Entwicklungsprotokoll ändert sich nichts, weil sich die Teilenummer nicht geändert hat. Der Pilotlauf ist der erste Zeitpunkt, an dem die tatsächliche Produktionsreservierung im Gebäude vorhanden ist.
Ein Hinweis auf diese Art von Problem ist ein Gerät, das alle Funktionstests besteht, sich jedoch auf eine Weise geringfügig vom Referenzgerät unterscheidet, die durch eine bestandene oder nicht bestandene Prüfung nicht erfasst wird. Deshalb erfolgt der Vergleich mit dem Referenzgerät beim Pilot durch eine Person, die die Erlaubnis hat zu sagen, dass etwas anders ist, und nicht durch eine Checkliste, die lediglich prüft, ob ein Wert innerhalb der Toleranz liegt. Ein ausgetauschtes Bauteil, das die Toleranz weiterhin erfüllt, aber anders klingt, würde von einer Checkliste akzeptiert und vom Referenzgerät abgelehnt.
Verschleiß der Werkzeuge und Abweichung beim ersten Lauf. Spritzgussformen, Metallstanzwerkzeuge und weiche Werkzeuge verhalten sich beim ersten Durchlauf anders und nach einigen Hundert Zyklen erneut anders. Mit einem Werkzeug im ersten Lauf gefertigte Teile können jede Eingangsprüfung bestehen und dennoch mit einer etwas anderen Passung montiert werden, wodurch sich der akustische Raum, der Antennenabstand oder der Druck einer Taste verändert. Ein Engineering-Muster, das auf einem frisch in Betrieb genommenen Werkzeug gebaut wurde, ist die ungünstigste Umgebung, um dies zu erkennen, weil das Werkzeug seinen Arbeitsbereich noch nicht erreicht hat.
Ein weiterer erschwerender Faktor hier: Ein Werkzeug kann korrekt aussehen und dennoch falsch sein. Abmessungen, Gewicht und Oberflächenerscheinung können alle innerhalb der vereinbarten Bandbreite liegen, während sich Oberflächenfinish, Entwurf oder Formpressdruck bei wiederholten Zyklen anders verhalten. Der einzige zuverlässige Test ist die Wiederholung selbst, weshalb das Pilotvolumen keine dekorative Zahl ist.
Montagedrift unter Linienbedingungen. Am Engineering-Arbeitsplatz führt ein Monteur einen Arbeitsschritt ohne Zeitlimit und mit voller Aufmerksamkeit aus und kann ein marginales Bauteil von Hand ausgleichen. In der Linie wird der Arbeitsschritt aufgeteilt, zeitlich begrenzt und von mehreren Personen mit unterschiedlichen Gewohnheiten wiederholt, und der Ausgleich, der im Engineering unbemerkt stattfand, erfolgt schlicht nicht. Passprobleme, Schwankungen bei der Klebstoffapplikation, Drift beim Schraubendrehmoment und Unterschiede bei der Kabelverlegung zeigen sich erst hier und nirgends zuvor.
Die praktische Konsequenz für den Einkäufer: Ein Fehler mit breitem Toleranzfenster verteilt sich über die gesamte Serie, statt sich zu ballen, während ein Fehler, der auf ein bestimmtes Bauteil oder eine bestimmte Station zurückgeht, sich ballt. Die Pilotprüfung sollte die Verteilung erfassen, nicht nur die Anzahl, denn die Verteilung zeigt, ob die Serie nachbearbeitet, gesiebt oder gar nichts angepasst werden muss.
Verpackung und Abwicklung. Die Verpackung wird als Konstruktion entworfen und überprüft, getestet wird sie jedoch unter Serienbedingungen, in der Lagerabfolge und unter dem Druck eines Versandtermins. Fehlplatzierungen, falsches Zubehör im Karton, fehlende oder doppelte Dokumente, Sprach- oder Etikettierfehler und Kartonstückzahlen, die nicht mit den Bestellmengen übereinstimmen, zeigen sich erst in dieser Phase. Für eine Marke sind dies die Fehler, die mit Ihrem Namen auf dem Karton beim Endkunden ankommen.
Diese Kategorie umfasst außerdem die Dokumentationsebene, die neben der physischen Verpackung besteht. Ein Produktionsdokumentenpaket, das in der Engineering-Phase korrekt war, kann zu dem Zeitpunkt, in dem die Linie in Serie läuft, eine überholte Revision enthalten, weil Revisionen schneller zirkulieren als Menschen. Die Frage nach der Dokumentrevision, die im Pilotlauf tatsächlich verwendet wurde, statt nach der neuesten Revision in der Ablage, ist eine kleine Frage, die ein teures Missverständnis verhindert.
Ausbeuteverteilung. Ein Engineering-Lauf zeigt, dass ein einwandfreies Gerät erreichbar ist. Ein Pilotlauf zeigt, welcher Anteil der Geräte ohne Eingriff einwandfrei ist. Die Verteilung der Fehler in einer Linie zeigt etwas, das kein einzelnes, handgefertigtes Gerät verdeutlichen kann: Ob ein Problem systematisch ist und damit die gesamte Serie betrifft oder isoliert ist, nur wenige Geräte beeinflusst und ausgesiebt werden kann.
Eine hilfreiche Denkweise ist: Eine Engineering-Mustercharge beantwortet die Frage „Lässt sich dieses Design überhaupt bauen“, während ein Pilotlauf die Frage beantwortet „Lässt sich dieses Design von dieser Linie auf diese Weise wiederholt in diesem Volumen bauen“. Die zweite Frage entscheidet, ob Ihre erste Lieferung ein Produkt oder eine Entschuldigung ist, und wir werden darauf bestehen, dass sie beantwortet wird, bevor ein Serienauftrag freigegeben wird.
Wir sagen ganz klar: Ein Lieferant, der nicht erklären kann, warum ein Pilotlauf fehlgeschlagen ist, und zwar anhand eines konkreten Prozessschritts und einer konkreten Ursache, hat aus dieser Phase wenig gewonnen. Der Wert eines Pilotlaufs liegt nicht darin, dass er bestanden wurde, sondern darin, dass er eine belastbare Antwort auf eine Frage geliefert hat, die vor Beginn des Laufs niemand gestellt hatte.
Wie ein Pilotlauf geprüft und freigegeben wird
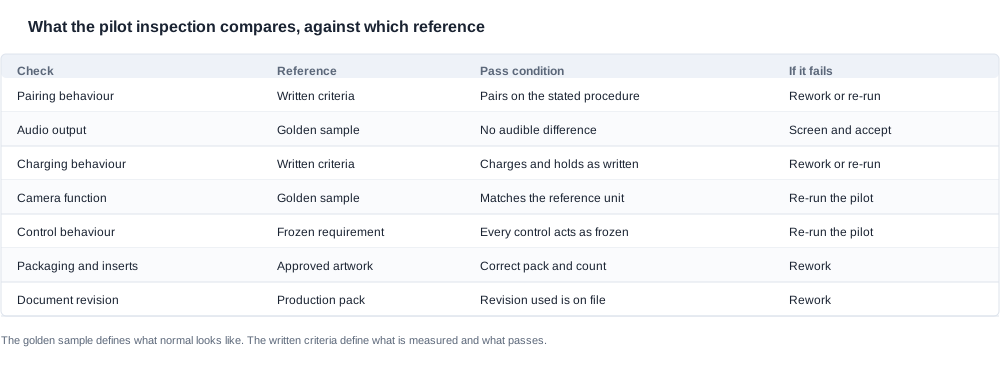
Ein Pilotlauf wird gleichzeitig anhand von zwei Referenzen bewertet: dem Golden Sample und den schriftlichen Prüfkriterien. Beides ist wahlweise erforderlich, und keines der beiden ersetzt die Aufgabe des anderen.
Das Golden Sample ist das freigegebene Referenzgerät, das die Grenze zwischen akzeptabel und nicht akzeptabel definiert. Es wurde bereits früher im Programm festgelegt und dient als physische Vergleichseinheit, wenn die Frage aufkommt, ob eine Abweichung ein Fehler oder eine Variante ist. Das Golden Sample definiert, wie ein normaler Zustand aussieht. Die schriftlichen Prüfkriterien definieren, was gemessen, wie es gemessen und wodurch die Bestehungsbedingung definiert wird. Allein anhand eines Golden Samples bleibt dem Lieferanten die Entscheidung überlassen, bei jedem einzelnen Gerät zu bewerten, was als Abweichung zählt – und genau dort driftet eine Produktionslinie im Laufe der Zeit.
Die Prüfung während eines Pilotlaufs umfasst normalerweise mehr als die routinemäßige Endkontrolle bei einem laufenden Produktionsauftrag, denn der Zweck des Pilotlaufs besteht darin, herauszufinden, was die Linie produziert, und nicht lediglich offensichtliche Fehler zurückzuweisen. Das Paarungsverhalten, die Audioausgabe, das Ladeverhalten, sämtliche Kamerafunktionen und ihr Bedienverhalten sowie die physische Passform des Produkts werden geprüft. Physische Muster werden aus dem Lauf aufbewahrt, damit die Feststellungen reproduziert und nicht lediglich diskutiert werden können.
Der Grund, warum die Pilotprüfung bewusst umfassender ist als die Produktionsprüfung, ist struktureller Natur. Die Produktionsprüfung dient dazu, einen stabilen Prozess abzusichern, und kann daher eng und schnell ausfallen. Die Pilotprüfung ist das Instrument, mit dem festgestellt wird, dass der Prozess stabil ist. Sie muss daher breit genug sein, um Dinge zu finden, auf die niemand gekommen ist. Eine Pilotprüfung, die lediglich die routinemäßige Endkontrolle wiederholt, hat eine Routine dupliziert und ihren Zweck verfehlt.
Die Entscheidung über die AbDisposition
Ergibt die Pilotprüfung einen Fehler, lautet die Reaktion, ihn zu beheben und den Prüflauf zu wiederholen, nicht trotzdem zu versenden. Dies ist die wichtigste Verhaltensweise, auf die bei einem Lieferanten zu achten ist, und sie sollte ausdrücklich in den Entwicklungsvertrag aufgenommen werden, statt stillschweigend vorausgesetzt zu werden. Eine fehlgeschlagene und wiederholte Pilotprüfung kostet Zeit. Eine fehlgeschlagene und ignorierte Pilotprüfung kostet dieselben Mittel, bringt jedoch keinerlei Erkenntnisse und verlagert die Entdeckung in den Kundenkanal, in dem die Korrektur um ein Vielfaches teurer ist.
Die AbDisposition muss eine von wenigen ausdrücklich festgelegten Möglichkeiten sein und mit einer Begründung dokumentiert werden:
- Nacharbeit. Die Einheiten können ohne einen neuen Fertigungslauf in den Sollzustand gebracht werden. Dies ist geeignet, wenn es sich um einen behebbaren Montage- oder Verpackungsfehler handelt.
- Ausprüfen und akzeptieren. Die fehlerhaften Einheiten können identifiziert und aussortiert werden, und die verbleibende Menge ist akzeptabel. Dies ist nur für einzelne, erkennbare und eindeutig abgegrenzte Fehler geeignet.
- Verwerfen und wiederholen. Der Prüflauf ist nicht verwendbar, und ein neuer Pilotlauf ist erforderlich. Dies ist geeignet bei systematischen Fehlern sowie bei allem, was sich auf die Werkzeuge oder den Firmware-Build auswirkt.
- Den gesamten Pilotlauf wiederholen. Der Prozess wurde korrigiert, und der Pilotlauf muss vollständig wiederholt werden, um zu belegen, dass die Korrektur wirksam ist.
Die Option, die es nicht gibt, ist der Versand trotzdem mit einem Kommentar. Diese Option wandelt einen kontrollierten Fehler in einen unkontrollierten um und nimmt dauerhaft die Nachweise weg, die zur Ermittlung der Ursache erforderlich sind. Es ist außerdem die Option, die am ehesten informell vorgeschlagen wird. Aus genau diesem Grund sollten die Alternativen vor dem Prüflauf schriftlich festgelegt und nicht improvisiert werden.
Inhalt des Freigabedokuments
Der Übergang vom Pilotlauf zur Serienproduktion ist ein unterzeichnetes Ereignis, und das entsprechende Dokument sollte auch für Personen außerhalb des Programms verständlich sein. Es sollte bestätigen, dass der Pilotlauf mit Produktionswerkzeugen in Produktionsmenge durchgeführt wurde, dass die Prüfung anhand der vereinbarten Kriterien und des Referenzmusters erfolgte, dass die Feststellungen durch eine dokumentierte AbDisposition abgeschlossen wurden und dass der Produktionslauf fortgesetzt werden darf.
Es sollte außerdem die unterzeichnende Person benennen, angeben, wozu diese Person verbindlich verpflichten darf, und auf die Revisionen der Spezifikation, der Prüfkriterien und der Produktionsdokumentation verweisen, die während des Laufs verwendet wurden. Eine Unterschrift eines Produktionsleiters, der weder eine Änderung der Spezifikation noch eine Zusage zu Werkzeugen genehmigen darf, ist eine Unterschrift ohne zugrunde liegende Entscheidung. Es lohnt sich, dies vor der Anforderung zu klären und nicht erst danach.
Mit der Übergangsfreigabe verändert sich auch die Form der Verantwortung. Davor ist das Programm eine gemeinsame Aufgabe mit geteilten Unbekannten. Danach gibt es ein Produkt mit einer definierten Konfiguration, eine dokumentierte Prüfmethode und eine Lieferbeziehung. Auf dieses Dokumentenpaket stützen wir uns später, wenn die erste Lieferung infrage gestellt wird. Daher sollte bereits zum damaligen Zeitpunkt geprüft werden, ob es auch für jemanden lesbar ist, der nicht am Programm beteiligt war.
Die Dokumente, die aus dieser Phase hervorgehen – Pilot-Prüfprotokoll, AbDisposition der Feststellungen, Rückstellmuster, unterzeichnete Übergangsfreigabe und die aktualisierte Produktionsdokumentation –, werden an den Käufer übergeben. Sie bilden die Nachweisgrundlage für die erste Produktionsbestellung und für spätere discussions über die Konsistenz.
Am Ende sollte der Käufer eine Akte in den Händen halten, mit der Dritte verstehen können, was hergestellt wurde und wie es beurteilt wurde, ohne dafür einen Anruf bei der Fabrik zur Auslegung zu benötigen. Wenn diese Akte dünn ist, ist der Übergang zur Serienproduktion eine Annahme und keine Entscheidung.
Fragen zum Übergang in die Produktion
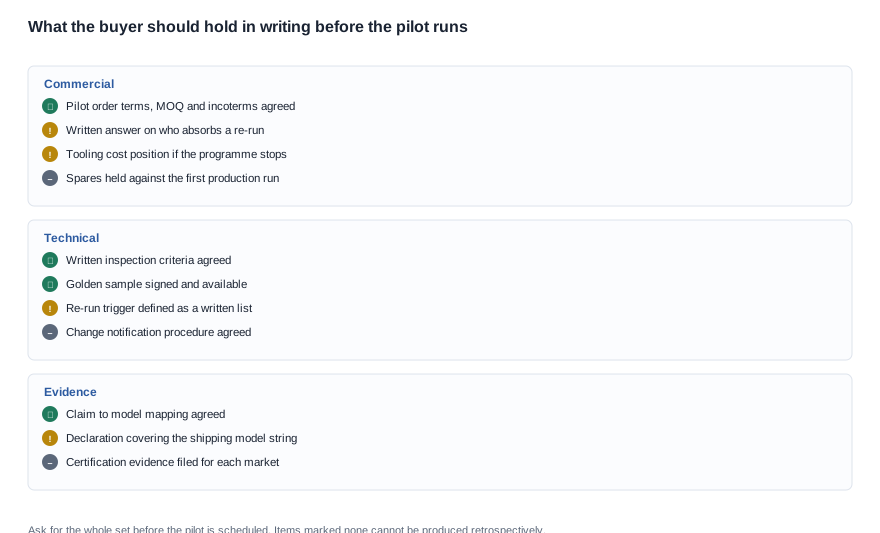
Das Nützlichste, was ein Käufer vor einem Pilotlauf tun kann, ist, die kaufmännischen und verfahrensbezogenen Fragen im Voraus zu klären, denn mehrere davon werden erst sichtbar, nachdem bereits ein Fehler aufgetreten ist.
-
Wer trägt die Kosten eines wiederholten Prüflaufs? Schlägt der Pilotlauf aus einem Grund fehl, der dem Engineering, der Linieneinrichtung oder den Werkzeugen des Lieferanten zuzuschreiben ist, sollten der wiederholte Lauf und der daraus entstehende Ausschuss vom Lieferanten getragen werden. Schlägt er dagegen infolge einer Anforderungsänderung nach dem Freeze oder einer verspäteten Entscheidung auf Käuferseite fehl, muss die Kostenregelung im Voraus festgelegt werden und nicht erst im Streitfall. Fordern Sie dies schriftlich und in Verbindung mit den Auslösern für eine Wiederholung an, bevor der Pilotlauf terminiert wird.
-
Was löst genau eine Wiederholung aus, und was führt zu Nacharbeit oder Ausprüfen? Fordern Sie die schriftliche Liste an. Ein Auslöser, der lediglich „erhebliche Abweichung“ lautet, ist kein brauchbarer Auslöser. Ein Auslöser, der die Prüfkriterien und die Fehlerklassen benennt, die nicht durch Ausprüfen behoben werden können, schon.
-
Wie lautet die Pilotbestellung, und wie verhält sie sich zur ersten Bestellung? Fragen Sie, ob die Pilotgeräte getrennt von der ersten Produktionsbestellung sind oder darauf angerechnet werden, welche Incoterms und Verpackungsspezifikation gelten und wie Ersatzteile während der Übergangsphase behandelt werden. Ein Pilotlauf, der stillschweigend als kleine erste Bestellung behandelt wird, verändert die Bedeutung dieser Phase.
-
Welche Dokumentation geht aus dem Pilotlauf hervor? Fordern Sie das Prüfprotokoll, die AbDispositionen der Feststellungen, die Regelung für Rückstellmuster, die unterzeichnete Übergangsfreigabe und die Produktionsdokumentation an und verlangen Sie, dass diese Bestandteile des Pilotlieferumfangs sind und nicht später als Gefälligkeit bereitgestellt werden.
-
Was wird nach dem Übergang an jeder Einheit geprüft und was an einer Stichprobe? Fordern Sie die Endprüfkriterien schriftlich an und bestätigen Sie, dass sie mit den Pilotkriterien übereinstimmen. So wird vermieden, dass der Pilotlauf zu einem einmaligen Standard wird, den das laufende Band stillschweigend nicht anwendet.
-
Wer unterzeichnet den Übergang, und wozu darf diese Person sich verpflichten? Eine Unterschrift eines Produktionsleiters unter einen Übergang, den er hinsichtlich von Werkzeugkosten oder einer Spezifikationsänderung nicht genehmigen darf, ist eine Unterschrift ohne zugrunde liegende Entscheidung.
-
Was geschieht mit den Werkzeugen, wenn das Programm nach dem Pilotlauf endet? Dies ist das Spiegelbild der Werkzeugfrage aus der Engineering-Phase und verdient dieselbe schriftliche Antwort, denn zu diesem Zeitpunkt sind die Werkzeuge vollständig bezahlt und die sunk costs am höchsten.
-
Welche Aussage darf das Produkt treffen, und durch welche Nachweise wird sie belegt? Fragen Sie, was in der Produktdokumentation und auf der Verpackung angegeben werden darf und welche Zertifizierungsnachweise hinter den einzelnen Aussagen stehen. lautet die Antwort, eine Aussage werde lediglich im Marketingmaterial gemacht, stellt dies für einen Vertriebspartner ein unmittelbares Risiko dar und sollte vor der Serienbestellung geklärt werden und nicht erst nach einer Beschwerde.
-
Welche Ersatzteile und Nacharbeitsbestände werden vorgehalten, und unter welchen Bedingungen? Fragen Sie, wie viele Reserveeinheiten für den ersten Produktionslauf vorgehalten werden, wo sie gelagert werden und wie der Gewährleistungstausch für die ersten Lieferungen geregelt ist. Hier treffen die MOQ-Regelung und die Gewährleistungsregelung tatsächlich aufeinander. Es ist besser, dies vor dem Versand der ersten Kiste zu klären als während eines Reklamationsfalls.
-
Wie werden Sie mich informieren, wenn sich nach dem Übergang etwas geändert hat? Fragen Sie, welche Mitteilung der Lieferant abgeben wird, wenn eine Komponente substituiert, ein Firmware-Build geändert oder eine Dokumentenrevision herausgegeben wird. Ein Lieferant ohne Änderungsmitteilungsprozess wird etwas ändern, und Sie erfahren davon von einem Kunden statt von einer Mitteilung.
-
Welchen Zielkonflikt würden Sie eingehen, wenn sich Pilotlauf und Zeitplan widersprechen? Stellen Sie die Frage so, dass sie zu einer konkreten Antwort und nicht nur zu einem Grundsatz führt. Jeder Lieferant wird sagen, der Pilotlauf habe Vorrang. Die informative Variante lautet, worauf sie verzichten würden, falls dies nicht möglich wäre: auf Werkzeuge, den Zeitplan, die Menge oder die Dokumentation.
Das kaufmännische Vokabular ist unkompliziert, sobald der Prozess verstanden ist. Die Abfolge, um die wir bitten, stellt die Risikoentscheidungen vor die Mengenbestellung statt danach. Ein Pilotauftrag umfasst MOQ, Incoterms, Lieferzeit sowie die Verhandlung von Werkzeugkosten und Ersatzteilen – genau wie bei einem Produktionsauftrag. Der Unterschied besteht im Zweck und in der Dokumentation. Sobald die Umstellung unterschrieben ist, wird das Programm zu einer gewöhnlichen Lieferbeziehung mit einer gewöhnlichen Bestellung dahinter. Der Wert der Pilotphase liegt darin, dass der gewöhnliche Teil ohne Überraschungen eingetroffen ist.
Wir werden außerdem festhalten, was diese Phase nicht ist. Sie ist kein Ort für die Aushandlung eines niedrigeren Stückpreises, weil die betreffende Menge nicht die Wirtschaftlichkeit eines Produktionslaufs aufweist und ein dort ausgehandelter Rabatt entweder kaum Bedeutung hat oder signalisiert, dass der Pilotauftrag als kleine Bestellung behandelt wird. Sie ist auch kein Ort für die Einführung neuer Anforderungen, denn eine Anforderung, die nach dem Einfrieren eingeführt wird, gehört zu einer neuen Produktversion und erfordert neue Werkzeuge sowie neue Firmware-Arbeit. Und sie ist kein Ort dafür, die Prüfung zu überspringen, nur weil der Lauf sauber aussieht, denn ein sauberes Ergebnis ist genau das, was die Prüfung bewirken soll.
Weiterführende Informationen zur gesamten Entwicklungsmethode finden Sie in der Übersicht der Säule unter /oem-odm-process. Der dokumentenbezogene Teil des Prozesses wird unter /blog/development-process-documentation behandelt. Die durchgängige Abfolge wird unter /blog/development-process-how-it-works beschrieben, während die Planungsfrage, was mit der Kapazität geschieht, sobald die Serienproduktion beginnt, separat unter /procurement/production-capacity behandelt wird.


