
OEM या ODM स्मार्ट-ग्लासेस विकास कार्यक्रम की अंतिम सीढ़ी तब नहीं आती जब कारखाना उत्पादन शुरू करता है। यह तब आती है जब नियंत्रित उत्पादन रन से सिद्ध हो जाता है कि आपने जिस यूनिट को मंज़ूरी दी है, ठीक वही यूनिट आपके द्वारा मंगाई गई मात्रा में और पहले ही भुगतान की गई मोल्डिंग पर भेजी जाएगी। इस चरण से पहले सब कुछ अच्छी यूनिट बनाने की संभावना बनाने के लिए डिज़ाइन किया जाता है। यह चरण यह पता लगाने के लिए है कि अच्छी यूनिट बार-बार बनाने पर भी बनी रहती हैं या नहीं।
अधिकांश कार्यक्रम इंजीनियरिंग बेंच पर असफल नहीं होते, जहाँ एकल यूनिट को उन लोगों द्वारा सावधानी से जोड़ा और जाँचा जाता है जिन्हें ठीक से क्या देखना है, यह पूरी तरह ज्ञात होता है। वे अंतिम इंजीनियरिंग सैंपल और पहले शिपमेंट वाले कार्टन के बीच की अंतराल में असफल होते हैं, क्योंकि इसी अंतराल में एकल-ऑफ़ निर्माण से दोहराए जा सकने वाले निर्माण में बदलाव होता है। पायलट रन का उद्देश्य यह बदलाव नियंत्रण में, निगरानी के साथ, रोकने और सुधारने की क्षमता के साथ जानबूझकर करना है—न कि यह पहली ग्राहक शिपमेंट में ही पता लगाना।
यह लेख बताता है कि पायलट रन किस लिए होता है, इंजीनियरिंग सैंपल रन में जो समस्याएँ पकड़ी नहीं जा सकतीं उन्हें कैसे पकड़ता है, पायलट का निरीक्षण और अनुमोदन कैसे होता है, और बड़े पैमाने पर उत्पादन में बदलने से पहले आपको अपने सप्लायर से क्या तय करना चाहिए।
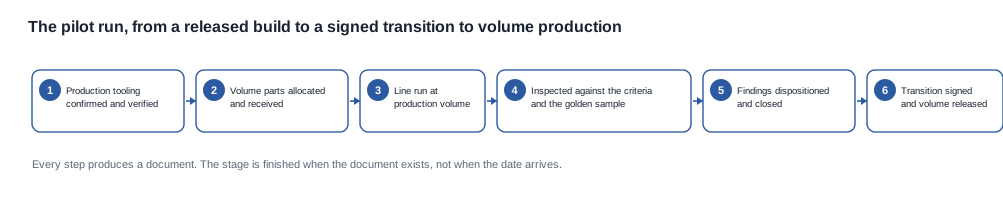
विकास प्रक्रिया और बड़े पैमाने पर उत्पादन: पायलट रन
पायलट रन एक उत्पादन रन है, जो कार्यक्रम को अनियंत्रित बड़े पैमाने पर उत्पादन के लिए जारी करने से पहले उत्पादन मोल्डिंग, उत्पादन मात्रा, उत्पादन सामग्री और उत्पादन लाइन के श्रमिकों के साथ किया जाता है। ये तीन शर्तें ही इसकी पूरी परिभाषा हैं। इनमें से किसी एक को हटा दें, तो यह कुछ और हो जाता है।
यदि उपयोग की गई मोल्डिंग उत्पादन मोल्डिंग नहीं है, तो आपने मोल्डिंग की जाँच नहीं की है। यदि मात्रा उत्पादन मात्रा के बजाय कुछ ही यूनिट की है, तो आपने लाइन की जाँच नहीं की है। यदि पुर्ज़े पायलट आवंटन या सैंपल स्टॉक से आए हैं, तो आपने आपूर्ति शृंखला की जाँच बिल्कुल नहीं की है। इस चरण का मूल्य ठीक इन्हीं शर्तों को हटाने में है।
व्यवहार में, पायलट चार प्रश्नों के उत्तर देता है जिनका कोई पहले का चरण उत्तर नहीं दे सकता। पहला, क्या लाइन इस यूनिट को निर्धारित गति पर बार-बार भौतिक रूप से बना सकती है, बिना ऐसे हस्तक्षेप के जिसे केवल एक कुशल श्रमिक की कलाइ छिपा सकती है? दूसरा, क्या आपूर्ति शृंखला से आने वाले घटक इंजीनियरिंग सत्यापन के दौरान मंज़ूर किए गए घटकों की तरह काम करते हैं, या उनमें बदलाव आ गया है? तीसरा, क्या पूर्ण यूनिट इंजीनियरिंग बेंच के बजाय उत्पादन लाइन से निकलने के बाद भी गोल्डन सैंपल से मेल खाती है? चौथा, क्या पैकेजिंग और दस्तावेज़ों की शृंखला बड़े पैमाने पर, उसी क्रम में व्यवहार करती है जिसका अनुसरण वेयरहाउस वास्तव में करेगा?
खरीदार के लिए यह चरण वह पहला बिंदु है जहाँ जोखिम की प्रकृति बदलती है। इस बिंदु तक आप इंजीनियरिंग निर्णय खरीद रहे थे। इस बिंदु पर आप प्रक्रिया अनुशासन खरीद रहे हैं। यूनिट ठीक हो सकती है, लेकिन प्रक्रिया फिर भी गलत हो सकती है, और इन दोनों स्थितियों के बीच का अंतर ही पायलट द्वारा उजागर किया जाता है।
पायलट रन यह भी पहला विश्वसनीय उत्तर देता है कि इस कार्यक्रम से बनी यूनिट हमारे वेयरहाउस तक पहुँचने में वास्तव में कितना खर्च करती है, जिसमें हमारे द्वारा तय किए गए पैकेजिंग और दस्तावेज़ संबंधी कदम शामिल हैं। यह संख्या केवल तब अर्थपूर्ण होती है जब प्रक्रिया स्थिर हो, इसलिए इसे पहले माँगने पर आमतौर पर बदलती रहने वाली संख्या ही मिलती है।
व्यवहार में “उत्पादन मात्रा” का क्या अर्थ है
उत्पादन मात्रा एक लाइन से जुड़ा concept है, मार्केटिंग का नहीं। इसका अर्थ है वह मात्रा जिस पर लाइन अपने सामान्य विन्यास में, सामान्य ऑपरेटरों के साथ, सामान्य क्रम में और सामान्य गति से चलती है, बिना इंजीनियरिंग टीम की हर यूनिट को देखने के लिए स्टेशन पर खड़े रहे। यदि पायलट इतनी कम मात्रा में चलाया जाता है कि अधिकांश समय लाइन बंद रहती है, या इतनी अधिक मात्रा में कि अतिरिक्त शिफ़्ट और अस्थायी श्रमिकों की आवश्यकता होती है, तो पायलट किसी भी दिशा से स्थिर स्थिति का प्रतिनिधित्व नहीं करता।
यह महत्वपूर्ण इसलिए है क्योंकि नीचे चर्चित कई विफलता तरीके आवृत्ति पर निर्भर हैं। ऐसा टूल जो हर कुछ सैकड़ों शॉट में एक बार सीमा-सीमांत से बाहर का पुर्ज़ा बनाता है, छोटे रन में सामने नहीं आएगा। गलत बताई गई कार्टन मात्रा, जो पैकर की शिफ़्ट बदलने पर होती है, तब सामने नहीं आएगी जब पूरा रन एक ही व्यक्ति जोड़ता है। कोई सहनशीलता जो एक परिवेशीय स्थिति में बनी रहती है और दूसरी में बदल जाती है, तब प्रकट नहीं होगी यदि पायलट एक ही आरामदायक सत्र में चलाया जाए। पायलट को नीरस रूप से चलने के लिए डिज़ाइन किया गया है, और दोहराए जा सकने वाली प्रक्रिया असल में नीरस ही दिखाई देती है।
इस बिंदु पर मोल्डिंग की स्थिति
जब पायलट रन की योजना बनाई जाती है, तब तक टूलिंग पूरी हो चुकी होती है, उसकी सत्यापन हो चुकी होती है और उसकी लागत प्रतिबद्ध हो चुकी होती है। इस कारण पूरे विकास प्रक्रिया में पायलट सर्वाधिक अपरिवर्तनीय बिंदु होता है। पहले के चरणों में खरीदार अभी भी कम लागत पर अपनी दिशा बदल सकता है। पायलट के दौरान विनिर्देश बदलने का अर्थ है टूलिंग दोबारा बनाना, और दोबारा टूलिंग एक नया व्यावसायिक कदम है जिस पर फिर से सहमति लेनी होती है।
इसीलिए पायलट चरण को पहली उत्पादन ऑर्डर में समाहित नहीं किया जाता, बल्कि इसे अलग द्वार के रूप में रखा जाता है। एक बार टूलिंग का भुगतान हो जाने और पार्ट्स आवंटित हो जाने के बाद खरीदार के व्यावहारिक विकल्प केवल स्वीकार करना, जाँच करना या फिर से रन करना होता है। जब निर्णय लेना अभी भी सस्ता हो, तब मौजूद द्वार उसके बाद मिलने वाली किसी भी आश्वासन से अधिक मूल्यवान होता है।
पायलट खरीदार के लिए क्या तैयार करता है
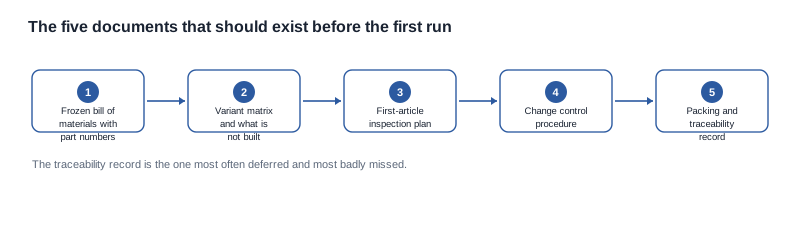
अच्छी तरह संचालित पायलट के पीछे दस्तावेज़ों का एक पैकेज रह जाता है, और यही पैकेज इस चरण का वास्तविक परिणाम है। इसमें पायलट उत्पादन रिकॉर्ड, लिखित मानदंडों के अनुसार परिणामों सहित निरीक्षण रिकॉर्ड, प्रत्येक निष्कर्ष का निपटान, सुरक्षित रखे गए भौतिक नमूने, हस्ताक्षरित ट्रांज़िशन अनुमोदन और अद्यतन उत्पादन दस्तावेज़ पैकेज होना चाहिए। ये सभी मिलकर वह प्रमाण आधार बनाते हैं जिस पर हम बड़ी मात्रा के पहले खरीद ऑर्डर और बाद में शिपमेंट के बीच स्थिरता पर चर्चा के लिए निर्भर रहेंगे।
हम इस चरण की सीमा के बारे में सीधे बात करेंगे। पायलट रन एक सत्यापन गतिविधि है, व्यावसायिक गतिविधि नहीं। पायलट ऑर्डर वास्तविक शर्तों वाला एक वास्तविक ऑर्डर है और उसी तरह उसका प्रबंधन होना चाहिए, लेकिन इसका कार्य विकास प्रक्रिया का अंतिम द्वार बंद करना है। यदि कोई कार्यक्रम पायलट को बेहतर यूनिट मूल्य पाने के अवसर के रूप में देखकर दबाव बनाता है, तो उस चरण का अर्थ बदल दिया जाता है। यह बदलाव बाद में साफ़ ट्रांज़िशन के बजाय जल्दबाजी से किए गए ट्रांज़िशन के रूप में दिखाई देता है।
पायलट रन वह बिंदु है जहाँ विकास प्रक्रिया दस्तावेज़ों का एक समूह होने से बाहर निकलकर दोहराने योग्य संचालन बन जाती है। इस बिंदु पर ब्रांड की ओर का खरीदार वास्तव में हेडसेट या फ़र्मवेयर नहीं खरीद रहा होता, बल्कि यह आश्वासन खरीद रहा होता है कि वही उत्पाद दूसरी बार, तीसरी बार और फिर कई हज़ार बार गोदाम में पहुँचेगा।
पायलट रन क्या पकड़ता है जिसे सैंपल रन नहीं पकड़ सकता
इंजीनियरिंग सैंपल रन आदर्श परिस्थितियों में किया जाता है। पार्ट्स का चयन, फिटिंग और जाँच वही विशिष्ट इंजीनियर करते हैं जिन्होंने कार्यक्रम बनाया था। प्रत्येक पास होने वाली इकाई संरचना की दृष्टि से ऐसी इकाई होती है जिसे किसी व्यक्ति ने काम करने के लिए तैयार किया है। ठीक यही कारण है कि यह आपको बड़ी मात्रा की स्थिति में क्या होगा, यह नहीं बता सकता।
नीचे दी गई विफलताएँ एकबारगी निर्माण की संरचनात्मक विशेषताएँ हैं और उनसे मूलतः अदृश्य रहती हैं। प्रत्येक प्रतिस्थापन या दोहराव का प्रभाव है, और पायलट में इनमें से प्रत्येक सामान्य रूप से मिल जाता है।
आवंटन के बाद घटक का प्रतिस्थापन। इंजीनियरिंग के दौरान कार्यक्रम के लिए निर्धारित ठीक वही पार्ट्स उपलब्ध होते हैं क्योंकि किसी ने उन्हें आरक्षित रखा होता है। बड़ी मात्रा की स्थिति में सप्लायर अनुमान, अन्य कार्यक्रमों, कीमत और आपूर्ति की स्थिति के आधार पर पार्ट्स आवंटित करता है। किसी पार्ट को कार्यात्मक रूप से समान, लेकिन अलग ध्वनिक विशेषता, अलग रेडियो मॉड्यूल, अलग चार्ज कंट्रोलर सहनशीलता या कम रोशनी में अलग डिस्प्ले व्यवहार वाले पार्ट से बदला जा सकता है। इंजीनियरिंग रिकॉर्ड में कुछ भी बदलता नहीं, क्योंकि पार्ट नंबर में कोई बदलाव नहीं होता। पायलट रन वह पहला बिंदु है जहाँ वास्तविक उत्पादन आवंटन निर्माण स्थल पर मौजूद होता है।
इस प्रकार की समस्या का संकेत ऐसी इकाई है जो हर कार्यात्मक परीक्षण में पास होती है, लेकिन गोल्डन सैंपल से थोड़ी अलग व्यवहार करती है, और यह अंतर पास या फेल की जाँच से नहीं पकड़ा जाता। इसीलिए पायलट में गोल्डन सैंपल की तुलना ऐसे व्यक्ति द्वारा की जाती है जिसे कुछ अलग होने की बात कहने की अनुमति दी गई होती है, न कि ऐसी चेकलिस्ट द्वारा जो केवल यह पूछती है कि कोई वस्तु सहनशीलता के भीतर है या नहीं। सहनशीलता में पास होने वाला, लेकिन ध्वनि अलग होने वाला प्रतिस्थापित घटक चेकलिस्ट से स्वीकार हो जाएगा और गोल्डन सैंपल से अस्वीकार।
टूलिंग का घिसना और पहले रन में बदलाव। इंजेक्शन मोल्डिंग डाइज़, मेटल स्टैम्पिंग टूल और सॉफ्ट टूलिंग पहले शॉट्स में अलग और कुछ सैकड़ों चक्रों बाद फिर अलग व्यवहार करती हैं। किसी टूल के पहले रन में बने पार्ट्स हर आने वाली निरीक्षण में पास हो सकते हैं, फिर भी थोड़ी अलग फिट के साथ जुड़ सकते हैं, जिससे ध्वनिक चैंबर, एंटीना क्लियरेंस या बटन पर दबाव बदल सकता है। ताज़ा शुरू किए गए टूल पर बनाया गया इंजीनियरिंग सैंपल इस बदलाव का पता लगाने के लिए सबसे प्रतिकूल वातावरण है, क्योंकि टूल अभी अपने कार्यक्षेत्र में प्रवेश नहीं कर पाया होता।
इसमें एक और पेचिदगी यह है कि कोई उपकरण देखने में सही लग सकता है, फिर भी गलत हो सकता है। आयाम, वज़न और दिखावट सभी तय सीमा के भीतर हो सकते हैं, जबकि सतह की फ़िनिश, ढाल एंगल या मोल्डिंग दबाव बार-बार दोहराए जाने पर अलग व्यवहार कर सकता है। एकमात्र विश्वसनीय परीक्षण दोहराव ही है, इसीलिए पायलट वॉल्यूम कोई सजावटी संख्या नहीं है।
प्रोडक्शन लाइन की परिस्थितियों में असेंबली में फ़ैलाव। इंजीनियरिंग बेंच पर एक असेंबलर के पास असीम समय और पूरा ध्यान होता है तथा वह हाथ से किसी हल्के अंतर वाले पार्ट की भरपाई कर सकता है। लाइन पर यह काम बँटा, समयबद्ध और अलग-अलग आदतों वाले कई लोगों द्वारा बार-बार दोहराया जाता है, और इंजीनियरिंग में चुपचाप होने वाली यह भरपाई बिल्कुल नहीं हो पाती। फ़िटिंग की समस्याएँ, चिपकाने की विधि में अंतर, स्क्रू टॉर्क का फ़ैलाव और केबल रूटिंग के अंतर सब कुछ यहीं और केवल यहीं दिखाई देते हैं।
खरीदार के लिए इसका व्यावहारिक परिणाम यह है कि जिस दोष की सहनशीलता सीमा व्यापक होगा, वह पूरी बैच में फैलेगा; जबकि किसी विशेष पार्ट या विशेष स्टेशन के कारण होने वाला दोष एक जगह इकट्ठा होगा। पायलट निरीक्षण में केवल संख्या नहीं, बल्कि वितरण दर्ज करना चाहिए, क्योंकि वितरण से यह पता चलता है कि बैच को दोबारा चलाने की आवश्यकता है, जाँच-परीक्षण की है, या उसकी सामान्य रूप से स्वीकृति दी जा सकती है।
पैकेजिंग और पूर्ति का व्यवहार। पैकेजिंग को एक डिज़ाइन के रूप में डिज़ाइन और समीक्षित किया जाता है, लेकिन इसका परीक्षण वॉल्यूम पर, वेयरहाउस के क्रम के अनुसार और शिपिंग की समय-सीमा के दबाव में किया जाता है। इन्सर्ट की गड़बड़ियाँ, कार्टन में ग़लत एक्सेसरीज़, दस्तावेज़ों का न होना या दोहरा होना, भाषा या लेबल की गड़बड़ियाँ और कार्टन की संख्या का ऑर्डर की मात्रा से मेल न खाना—ये सब इसी चरण में सामने आते हैं। ब्रांड के लिए यही वे विफलताएँ हैं जो अंतिम ग्राहक तक आपके नाम वाले बक्से पर पहुँचती हैं।
इस श्रेणी में भौतिक कार्टन के साथ-साथ मौजूद दस्तावेज़ संबंधी परत भी शामिल है। इंजीनियरिंग चरण में सही रहा प्रोडक्शन डॉक्युमेंट पैक, लाइन के वॉल्यूम पर चलने तक पहुँचकर अप्रचलित संशोधन वाला हो सकता है, क्योंकि संशोधन लोगों की तुलना में तेज़ी से आगे बढ़ते हैं। फ़ाइल में मौजूद नवीनतम संशोधन के बजाय पायलट बैच में वास्तव में इस्तेमाल किया गया डॉक्युमेंट संशोधन माँगना एक छोटा सवाल है, लेकिन यह महँगी गलतफहमी रोक देता है।
उत्पादकता का वितरण। इंजीनियरिंग बैच यह बताता है कि अच्छी इकाई बनाई जा सकती है। पायलट बैच बताता है कि बिना हस्तक्षेप के कितनी इकाइयाँ अच्छी बनती हैं। लाइन में होने वाली विफलताओं का वितरण कुछ ऐसा बताता है जो एकल हस्त-निर्मित इकाई नहीं बता सकती: कि समस्या व्यवस्थित है या अकेले में—पहली स्थिति पूरी बैच को प्रभावित करती है, जबकि दूसरी स्थिति में केवल कुछ इकाइयाँ प्रभावित होती हैं और उन्हें अलग करके जाँचा जा सकता है।
इसे ऐसे समझना उपयोगी है कि इंजीनियरिंग सैंपल जवाब देता है, "क्या यह डिज़ाइन बिल्कुल बनाया जा सकता है", जबकि पायलट बैच जवाब देता है, "क्या यह डिज़ाइन इस लाइन द्वारा, इस तरीके से, बार-बार और इस वॉल्यूम पर बनाया जा सकता है"। दूसरा ही सवाल तय करता है कि आपकी पहली शिपमेंट उत्पाद होगी या माफ़ी—और कोई भी वॉल्यूम ऑर्डर जारी करने से पहले हम इस सवाल का जवाब देने पर ज़ोर देंगे।
हम साफ़-साफ़ कहेंगे कि जो सप्लायर किसी विशेष प्रोसेस चरण और विशेष मूल कारण के आधार पर यह नहीं बता सकता कि पायलट क्यों विफल हुआ, उसने इस चरण से बहुत कम लाभ प्राप्त किया। पायलट का मूल्य इसलिए नहीं है कि वह पास हुआ; बल्कि इसलिए है कि उसने बैच शुरू होने से पहले किसी ने कभी नहीं पूछे गए सवाल का तर्कसंगत जवाब दिया।
पायलट की जाँच और स्वीकृति कैसे होती है
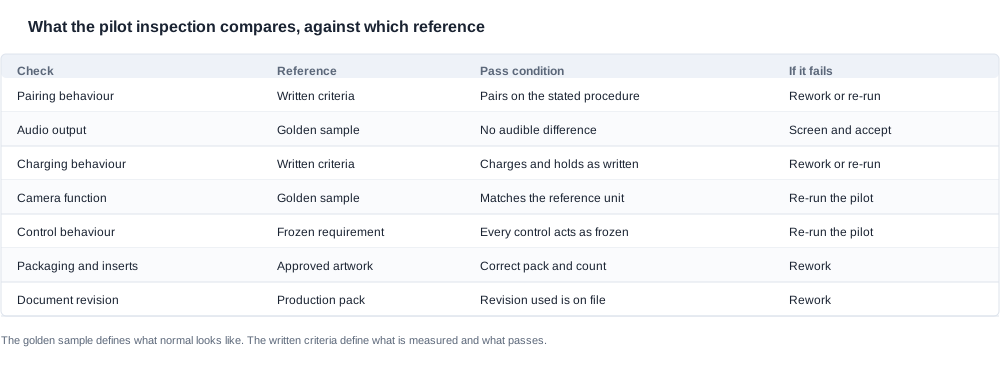
पायलट बैच का आकलन एक ही समय में दो संदर्भों के आधार पर किया जाता है: गोल्डन सैंपल और लिखित निरीक्षण मानदंड। दोनों अनिवार्य हैं और कोई भी दूसरे का काम नहीं करता।
गोल्डन सैंपल स्वीकृत संदर्भ इकाई है, जो स्वीकार्य और अस्वीकार्य के बीच की सीमा तय करती है। इसे कार्यक्रम के पहले चरण में स्थापित किया गया था और जब किसी अंतर को दोष माना जाए या सामान्य विभिन्नता, तब प्रोडक्शन इकाई की भौतिक तुलना इसी से की जाती है। गोल्डन सैंपल तय करता है कि सामान्य कैसा दिखता है। लिखित निरीक्षण मानदंड तय करते हैं कि क्या मापा जाए, उसकी माप कैसे ली जाए और पास होने की शर्त क्या है। गोल्डन सैंपल अकेला होने पर सप्लायर को हर इकाई के लिए स्वयं तय करना पड़ता है कि किस अंतर को गिना जाए, और समय के साथ प्रोडक्शन लाइन ठीक इसी जगह अपना मार्ग बदल देती है।
चल रही प्रोडक्शन ऑर्डर में उपयोग होने वाले नियमित अंतिम निरीक्षण की तुलना में पायलट के दौरान निरीक्षण सामान्यतः अधिक व्यापक होता है, क्योंकि पायलट का उद्देश्य यह जानना है कि लाइन क्या बना रही है, न कि केवल स्पष्ट रूप से ग़लत चीज़ों को अस्वीकार करना। जोड़ों का व्यवहार, ऑडियो आउटपुट, चार्जिंग का व्यवहार, कैमरे का कोई भी कार्य और उसका नियंत्रण व्यवहार तथा उत्पाद की भौतिक फ़िटिंग—सब कुछ जाँचा जाता है। बैच से भौतिक सैंपल सुरक्षित रखे जाते हैं ताकि निष्कर्षों को दोहराया जा सके, न कि उन पर बहस की जाए।
पायलट निरीक्षण को उत्पादन निरीक्षण से जानबूझकर अधिक व्यापक रखने का कारण संरचनात्मक है। उत्पादन निरीक्षण एक स्थिर प्रक्रिया की सुरक्षा के लिए बनाया गया है, इसलिए यह संकीर्ण और तेज़ हो सकता है। पायलट निरीक्षण ही वह माध्यम है जिसके ज़रिए यह सिद्ध होता है कि प्रक्रिया स्थिर है, और इसलिए इसमें उन चीज़ों का पता लगाने के लिए पर्याप्त व्यापक होना चाहिए जिनकी जाँच किसी ने सोची ही नहीं थी। यदि पायलट निरीक्षण केवल नियमित अंतिम जाँच को दोहराता है, तो इससे नियमित प्रक्रिया की नकल होती है और मुख्य उद्देश्य छूट जाता है।
निर्णय संबंधी निर्णय
जब पायलट में कोई खराबी मिलती है, तो प्रतिक्रिया उसे ठीक करके फिर से चलाना है, न कि फिर भी शिपिंग करना। आपूर्तिकर्ता में इसी सबसे महत्वपूर्ण व्यवहार की तलाश की जानी चाहिए, और इसे मान लेने के बजाय विकास समझौते में स्पष्ट रूप से लिखा जाना चाहिए। खराब पायलट को फिर से चलाने में समय लगता है। खराब पायलट को अनदेखा करने पर उतनी ही धनराशि लगती है, लेकिन ज्ञान का पूरा लाभ नहीं मिलता; साथ ही, खोज ग्राहक माध्यम में चली जाती है, जहाँ सुधार की लागत कई गुना अधिक होती है।
निर्णय स्पष्ट विकल्पों में से एक होना चाहिए और प्रत्येक विकल्प के साथ उसका कारण दर्ज किया जाना चाहिए:
- पुनः कार्य। नई बनावट के बिना इकाइयों को अनुरूपता के अनुरूप बनाया जा सकता है। यह तब उपयुक्त है जब खराबी सही किए जा सकने वाली असेंबली या पैकेजिंग संचालन से संबंधित हो।
- जाँच कर स्वीकार करें। खराब इकाइयों की पहचान कर उन्हें हटाया जा सकता है और बाकी आबादी स्वीकार्य होती है। यह केवल अलग-अलग दिखाई देने वाली, पहचानने योग्य और स्पष्ट सीमाओं वाली खराबियों के लिए उपयुक्त है।
- निष्कासित करके फिर से चलाएँ। इस चलाने का परिणाम उपयोग योग्य नहीं है और नए पायलट चलाने की आवश्यकता है। यह व्यवस्थित खराबियों और टूलिंग या फ़र्मवेयर बनावट को प्रभावित करने वाली किसी भी समस्या के लिए उपयुक्त है।
- पूरे पायलट को फिर से चलाएँ। प्रक्रिया में सुधार कर दिया गया है और सुधार काम करता है, यह दर्शाने के लिए पायलट को पूरी तरह दोहराना आवश्यक है।
टिप्पणी देकर फिर भी शिपिंग करने का विकल्प मौजूद नहीं है। यह विकल्प नियंत्रित विफलता को अनियंत्रित विफलता में बदल देता है और मूल कारण खोजने के लिए आवश्यक प्रमाण स्थायी रूप से समाप्त कर देता है। यह वही विकल्प भी है जिसे सबसे अधिक अनौपचारिक रूप से प्रस्तुत किया जाता है, इसलिए विकल्पों को चलाने से पहले लिखित रूप से दर्ज करना चाहिए, न कि उसके दौरान तय करना।
साइन-ऑफ़ दस्तावेज़ में क्या होता है
पायलट से बड़े पैमाने पर उत्पादन में स्थानांतरण एक हस्ताक्षरित कार्य है, और इससे संबंधित दस्तावेज़ कार्यक्रम के बाहर के किसी व्यक्ति द्वारा पढ़ा जा सकने योग्य होना चाहिए। इसमें यह पुष्टि होनी चाहिए कि पायलट उत्पादन टूलिंग पर उत्पादन की मात्रा के साथ चलाया गया था, निरीक्षण तय मानदंडों और गोल्डन सैंपल के अनुसार किया गया था, निष्कर्षों को दर्ज निर्णय के साथ बंद किया गया था, और उत्पादन चलाने को आगे बढ़ने की अनुमति दी गई थी।
इसमें हस्ताक्षर करने वाले व्यक्ति का नाम भी होना चाहिए, यह बताना चाहिए कि वह किस बात के प्रति प्रतिबद्ध होने के लिए अधिकृत है, और चलाने के दौरान उपयोग किए गए विनिर्देश, निरीक्षण मानदंडों और उत्पादन दस्तावेज़ों के संशोधनों का संदर्भ भी होना चाहिए। ऐसे उत्पादन प्रबंधक के हस्ताक्षर, जो विनिर्देश में बदलाव या टूलिंग को लेकर प्रतिबद्धता जताने के लिए अधिकृत नहीं हैं, केवल हस्ताक्षर हैं और उनके पीछे कोई निर्णय नहीं है; इसलिए हस्ताक्षर माँगने से पहले इसके बारे में पूछना बेहतर है, न कि बाद में।
स्थानांतरण की मंज़ूरी वह बिंदु भी है जहाँ ज़िम्मेदारी का स्वरूप बदलता है। इससे पहले कार्यक्रम साझा अनिश्चितताओं वाला संयुक्त कार्य होता है। इसके बाद एक निश्चित विन्यास वाला उत्पाद, दर्ज निरीक्षण विधि और आपूर्ति संबंध होता है। बाद में, जब पहली शिपमेंट पर सवाल उठता है, तो हम जिस प्रमाण पर निर्भर रहेंगे, वह ठीक यही दस्तावेज़ सेट है; इसलिए उस समय यह जाँच लेना उचित है कि इसे कार्यक्रम में शामिल न रहे किसी व्यक्ति द्वारा पढ़ा जा सकता है।
इस चरण से निकलने वाले दस्तावेज़—पायलट निरीक्षण रिकॉर्ड, निष्कर्षों के निर्णय, सुरक्षित रखे गए सैंपल, हस्ताक्षरित स्थानांतरण मंज़ूरी और अद्यतन उत्पादन दस्तावेज़ पैकेज—ही वे हैं जो खरीदार को मिलते हैं और पहले उत्पादन खरीद ऑर्डर तथा बाद में नियमितता पर चर्चा के लिए प्रमाण आधार बनते हैं।
खरीदार के पास अंततः ऐसी फ़ाइल होनी चाहिए जिससे कोई तीसरा पक्ष इस बात को समझ सके कि क्या बनाया गया था और उसका आकलन कैसे किया गया था, और उसे फ़ैक्ट्री को फ़ोन करके दस्तावेज़ की व्याख्या लेने की आवश्यकता न पड़े। यदि यह फ़ाइल कमज़ोर है, तो बड़े पैमाने पर उत्पादन में स्थानांतरण कोई निर्णय नहीं, बल्कि एक अनुमान है।
उत्पादन में स्थानांतरण से संबंधित पूछे जाने वाले प्रश्न
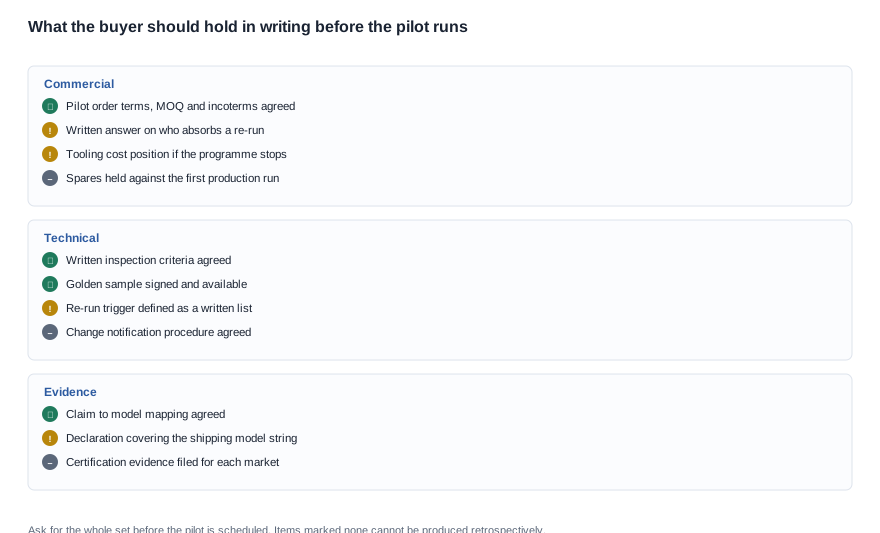
पायलट चलाने से पहले खरीदार द्वारा किया जा सकने वाला सबसे उपयोगी काम वाणिज्यिक और प्रक्रियात्मक प्रश्नों का पहले से समाधान करना है, क्योंकि इनमें से कई केवल तब दिखाई देते हैं जब कोई खराबी हो चुकी होती है।
-
फिर से चलाने की लागत कौन वहन करता है? यदि पायलट आपूर्तिकर्ता की इंजीनियरिंग, लाइन सेटअप या टूलिंग के कारण विफल होता है, तो फिर से चलाने और उससे उत्पन्न निष्कासित सामग्री की लागत आपूर्तिकर्ता को वहन करनी चाहिए। यदि यह इसलिए विफल होता है कि फ़्रीज़ के बाद किसी आवश्यकता में बदलाव आया था, या खरीदार की ओर से कोई निर्णय देर से आया था, तो लागत के निपटान की नीति बहस के समय नहीं, बल्कि पहले तय होनी चाहिए। पायलट निर्धारित होने से पहले इसे लिखित रूप में, फिर से चलाने के ट्रिगर से जुड़कर, माँगें।
-
पुनः कार्य या जाँच के विपरीत, फिर से चलाने को ठीक किस चीज़ से ट्रिगर करता है? लिखित सूची लें। जिस ट्रिगर में “महत्वपूर्ण विचलन” कहा गया हो, वह ट्रिगर नहीं है; जिसमें निरीक्षण मानदंड और वे खराबी वर्ग निर्दिष्ट हों जिन्हें जाँच द्वारा अलग नहीं किया जा सकता, वह ट्रिगर है।
-
पायलट ऑर्डर क्या है और पहले खरीद ऑर्डर के सापेक्ष इसकी स्थिति क्या है? पूछें कि पायलट इकाइयाँ पहले उत्पादन ऑर्डर से अलग हैं या उसी में गिनी जाती हैं, इंकोटर्म्स और पैकेजिंग विनिर्देश क्या हैं, और स्थानांतरण अवधि के दौरान स्पेयर पार्ट्स की व्यवस्था कैसे होती है। जिस पायलट को चुपचाप छोटे पहले ऑर्डर मानकर निपटाया जाता है, उससे इस चरण का अर्थ बदल जाता है।
-
पायलट से कौन-से दस्तावेज़ निकलते हैं? निरीक्षण रिकॉर्ड, निष्कर्षों के निर्णय, सुरक्षित रखे जाने वाले सैंपल की व्यवस्था, हस्ताक्षरित स्थानांतरण मंज़ूरी और उत्पादन दस्तावेज़ पैकेज माँगें, और उन्हें बाद में दिए जाने के बजाय पायलट डिलीवरेबल का हिस्सा प्राप्त करने को कहें।
-
स्थानांतरण के बाद हर इकाई पर क्या जाँच होती है और किस सैंपल पर क्या जाँच होती है? अंतिम निरीक्षण मानदंड लिखित रूप में माँगें और पुष्टि करें कि वे पायलट मानदंडों से मेल खाते हैं, ताकि पायलट एक ऐसा एकबारगी मानक न बन जाए जिसे चल रही लाइन चुपचाप लागू न करती हो।
-
स्थानांतरण पर कौन हस्ताक्षर करता है और वह किस बात के प्रति प्रतिबद्ध होने के लिए अधिकृत है? उत्पादन प्रबंधक द्वारा ऐसा स्थानांतरण हस्ताक्षरित करना, जिसे वह टूलिंग खर्च या विनिर्देश में बदलाव पर अधिकृत नहीं है, केवल हस्ताक्षर है और उसके पीछे कोई निर्णय नहीं।
-
पायलट के बाद यदि कार्यक्रम बंद हो जाए, तो टूलिंग का क्या होगा? यह प्रश्न इंजीनियरिंग चरण के टूलिंग संबंधी प्रश्न की उलटी स्थिति है और इसका उत्तर भी लिखित रूप में माँगा जाना चाहिए, क्योंकि उस समय तक टूलिंग की पूरी राशि चुकती हो चुकी होती है और डूबी हुई लागत अपने सर्वाधिक स्तर पर होती है।
-
उत्पाद को कौन-सा दावा करने की अनुमति है और उसके पक्ष में क्या प्रमाण हैं? पूछें कि उत्पाद के दस्तावेज़ों और पैकेजिंग में क्या कहने की अनुमति है और हर दावे के पीछे कौन-सा प्रमाणन प्रमाण है। यदि उत्तर यह हो कि दावा केवल विपणन सामग्री में किया गया है, तो यह चैनल भागीदार के लिए जोखिम है और इसे बड़े पैमाने वाले ऑर्डर से पहले, शिकायत के बाद नहीं, सुलझाना चाहिए।
-
कितने स्पेयर और पुनः कार्य स्टॉक रखे जाते हैं और उनकी व्यवस्था कैसी है? पूछें कि पहले उत्पादन चलाने के लिए कितनी स्पेयर इकाइयाँ रखी जाती हैं, वे कहाँ संग्रहीत होती हैं और पहली शिपमेंट की वारंटी प्रतिस्थापन के लिए क्या व्यवस्था है। यहीं पर MOQ और वारंटी की चर्च आपस में मिलती है, और इसे पहला कार्टन शिप होने से पहले तय करना बेहतर है, न कि दावे के दौरान।
-
स्थानांतरण के बाद कुछ बदलने पर आप मुझे कैसे बताएँगे? पूछें कि कोई घटक बदलने, फ़र्मवेयर बनावट में बदलाव होने या दस्तावेज़ का संशोधन जारी होने पर आपूर्तिकर्ता कितनी सूचना देगा। जिस आपूर्तिकर्ता के पास बदलाव की सूचना देने की कोई प्रक्रिया नहीं होगा, वह कुछ बदल ही जाएगा और आपको इसकी जानकारी किसी नोट के बजाय किसी ग्राहक से मिलेगी।
-
पायलट और समय-सारणी में टकराव होने पर आप कौन-सा समझौता करेंगे? यह प्रश्न ऐसे ढंग से पूछें कि उसका उत्तर मिले, न कि केवल सिद्धांत। हर आपूर्तिकर्ता कहेगा कि पायलट को प्राथमिकता दी जाएगी। अधिक उपयोगी यह है कि ऐसा न होने पर वे किस बात को छोड़ेंगे और वह छोड़ी जाने वाली बात टूलिंग, समय-सारणी, मात्रा या दस्तावेज़ होगी।
प्रक्रिया को समझते ही व्यावसायिक शब्दावली सरल हो जाती है, और हम जिस क्रम की मांग करेंगे, वह जोखिम संबंधी निर्णयों को बड़ी मात्रा वाले ऑर्डर से पहले रखता है, उसके बाद नहीं। पायलट ऑर्डर में MOQ, इंकोटर्म, लीड टाइम और टूलिंग लागत तथा स्पेयर पार्ट्स पर बातचीत, ठीक वैसे ही होती है जैसे प्रोडक्शन ऑर्डर में। अंतर उद्देश्य और दस्तावेज़ों का होता है। बदलाव स्वीकृत होने के बाद, यह कार्यक्रम एक सामान्य सप्लाई संबंध बन जाता है, जिसके पीछे एक सामान्य पर्चेज़ ऑर्डर होता है, और पायलट चरण का मूल्य यही है कि सामान्य हिस्सा बिना किसी आश्चर्य के पहुँच गया।
हम यह भी बताएँगे कि यह चरण क्या नहीं है। यह कम यूनिट मूल्य पर बातचीत करने की जगह नहीं है, क्योंकि इसमें शामिल मात्रा में प्रोडक्शन रन की अर्थव्यवस्था नहीं होती, और वहाँ सौदा किया गया छूट या तो बहुत कम अर्थ रखता है या यह संकेत देता है कि पायलट को एक छोटे ऑर्डर की तरह ही देखा जाएगा। यह नई आवश्यकताएँ पेश करने की जगह भी नहीं है, क्योंकि फ़्रीज़ के बाद पेश की गई कोई आवश्यकता उत्पाद के नए संस्करण से संबंधित होती है और नई टूलिंग तथा नए फ़र्मवेयर कार्य की मांग करती है। और निरीक्षण छोड़ने की जगह भी नहीं, भले ही रन साफ़ दिखाई दे, क्योंकि साफ़ दिखना ही वह परिणाम है जिसका उद्देश्य निरीक्षण को पूरा करना है।
विस्तृत विकास पद्धति पर अधिक पढ़ने के लिए /oem-odm-process पर स्तंभ अवलोकन उपलब्ध है, और प्रक्रिया के दस्तावेज़ों वाले हिस्से पर /blog/development-process-documentation में चर्चा की गई है। पूरी प्रक्रिया का क्रम /blog/development-process-how-it-works में वर्णित है, और वॉल्यूम शुरू होने के बाद क्षमता के साथ क्या होगा, यह योजना संबंधी प्रश्न /procurement/production-capacity में अलग से देखा गया है।


