
A última etapa de um programa de desenvolvimento de smart glasses por OEM ou ODM não é o momento em que a fábrica começa a produzir. É o momento em que uma corrida de produção controlada comprovou que a unidade que você aprovou é a unidade que será enviada, no volume que você encomendou, usando as ferramentas que já foram pagas. Tudo o que vem antes desta etapa é projetado para tornar possível uma boa unidade. Esta etapa é projetada para descobrir se as boas unidades resistem à repetição.
A maioria dos programas não falha na bancada de engenharia, onde uma única unidade é montada e testada com cuidado por pessoas que sabem exatamente o que observar. Falha na transição entre a última amostra de engenharia e a primeira caixa destined ao envio, porque essa transição contém a passagem de uma produção unitaria para uma produção repetível. O objetivo de uma corrida piloto é tornar essa transição deliberada, sob supervisão, com a possibilidade de interromper e corrigir — em vez de descobri-la no primeiro envio ao cliente.
Este artigo explica para que serve uma corrida piloto, o que ela detecta que uma corrida de amostras de engenharia não detecta, como o piloto é inspecionado e aprovado e o que você deve acertar com seu fornecedor antes da transição para a produção em volume.
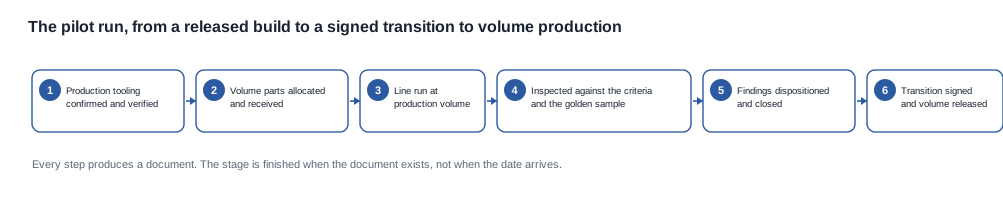
Processo de desenvolvimento e produção em massa: a corrida piloto
Uma corrida piloto é uma corrida de produção realizada com ferramentas de produção, em volume de produção, usando materiais de produção e mão de obra da linha de produção, antes de o programa ser liberado para produção em massa sem restrições. Os três qualificadores constituem toda a definição. Remova qualquer um deles e você terá outra coisa.
Se as ferramentas utilizadas não forem as ferramentas de produção, você não testou as ferramentas. Se a quantidade for apenas um punhado de unidades, em vez de uma quantidade de produção, você não testou a linha. Se as peças vierem de uma alocação piloto ou de um estoque de amostras, você não testou a cadeia de suprimentos. O valor desta etapa está em eliminar exatamente essas qualificações.
Na prática, o piloto responde a quatro perguntas que nenhuma etapa anterior consegue responder. Primeiro: a linha consegue produzir fisicamente esta unidade repetidamente, na taxa pretendida, sem interventions do tipo que apenas a mão de um especialista consegue ocultar? Segundo: os componentes que chegam da cadeia de suprimentos se comportam como os componentes aprovados durante a validação de engenharia, ou sofreram desvios? Terceiro: a unidade finalizada ainda corresponde à amostra de referência depois de sair de uma linha de produção, em vez de uma bancada de engenharia? Quarto: a cadeia de embalagem e documentação funciona da mesma forma em volume, na sequência que o armazém realmente seguirá?
Para o comprador, esta etapa é o primeiro ponto em que o perfil de risco muda de natureza. Até aqui, você estava comprando julgamento de engenharia. Agora, está comprando disciplina de processo. A unidade pode estar correta e o processo ainda pode estar errado, e a diferença entre essas duas situações é exatamente o que o piloto foi criado para revelar.
Uma corrida piloto também produz a primeira resposta defensável à pergunta que todo gerente de compras de canais acaba fazendo: quanto custa realmente uma unidade deste programa para chegar ao nosso armazém, incluindo as etapas de embalagem e documentação que especificamos? Esse número só tem significado quando o processo está estável, e é por isso que solicitá-lo antes costuma gerar um número que muda.
O que "volume de produção" significa na prática
Volume de produção é um conceito de linha, não de marketing. Significa a quantidade na qual a linha funciona em sua configuração normal, com os operadores normais, na sequência normal, no ritmo normal, sem a equipe de engenharia parada na estação observando cada unidade. Se o piloto for executado em uma quantidade tão pequena que a linha ficar ociosa durante a maior parte da corrida, ou tão grande que exija turnos adicionais e mão de obra temporária, o piloto não será representativo do estado estável em nenhuma das duas direções.
A importância disso reside no fato de que muitos dos modos de falha discutidos abaixo dependem da frequência. Uma ferramenta que produz uma peça ligeiramente fora da tolerância uma vez a cada poucas centenas de operações não aparecerá em uma corrida pequena. Uma quantidade incorreta em uma caixa, que ocorre quando o empacotador troca de turno, não aparecerá quando a mesma pessoa monta toda a corrida. Uma tolerância mantida em uma condição ambiente e desviada em outra não aparecerá se o piloto for executado em uma única sessão confortável. O piloto foi projetado para ser sem, monotonia, e é exatamente isso que uma produção repetível parece na prática.
A situação das ferramentas neste ponto
No momento em que um lote piloto é agendado, os utensílios já foram concluídos e verificados, e seu custo já foi comprometido. Isso faz do piloto o ponto de máxima irreversibilidade em todo o processo de desenvolvimento. As etapas anteriores ainda permitem que o comprador mude de direção com baixo custo. No piloto, uma alteração da especificação significa, novos utensílios, e uma nova é um novo evento comercial que precisa ser renegociado.
É por isso que a etapa piloto existe como uma porta de aprovação separada, em vez de ser incorporada ao primeiro pedido de produção. Uma vez que os utensílios foram pagos e as peças foram alocadas, as opções reais do comprador se reduzem a aceitar, fazer uma triagem ou repetir o processo. Uma porta de aprovação existente enquanto a decisão ainda é barata vale mais do que qualquer garantia oferecida posteriormente.
O que o piloto produz para o comprador
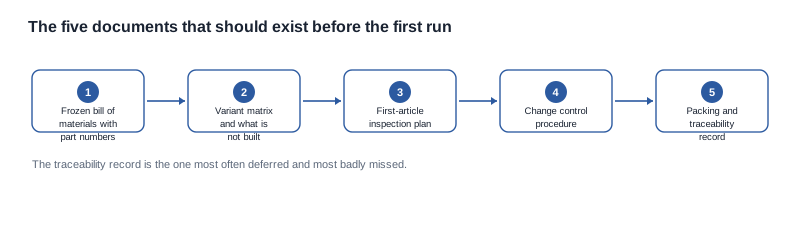
Um piloto bem executado deixa como resultado um conjunto documental, e esse conjunto é a entrega real da etapa. Ele deve conter o registro de produção do piloto, o registro de inspeção com os resultados confrontados com os critérios escritos, a destinação de cada achado, as amostras físicas retidas, a aprovação assinada da transição e o pacote atualizado de documentação de produção. Juntos, esses elementos formam a base de evidências da qual dependeremos para o primeiro pedido de compra de volume e para qualquer conversa posterior sobre consistência entre os envios.
Seremos diretos sobre o limite desta etapa. Um lote piloto é uma atividade de verificação, não comercial. O pedido piloto é um pedido real, com condições reais, e deve ser tratado como tal, mas sua função é fechar a última porta do processo de desenvolvimento. Um programa que trata o piloto como uma oportunidade de desconto para pressionar um melhor preço unitário alterou o significado da etapa, e essa alteração aparece mais tarde como uma transição precipitada, em vez de uma transição limpa.
O lote piloto é onde o processo de desenvolvimento deixa de ser um conjunto de documentos e se torna uma operação repetível. Tudo o que um comprador do lado da marca está realmente comprando neste momento não é o headset, nem o firmware, mas a certeza de que a mesma coisa chegará ao armazém uma segunda vez, uma terceira vez e depois várias milhares de vezes.
O que um lote piloto detecta que um lote de amostras não detecta
Um lote de amostras de engenharia é produzido em condições ideais. As peças são selecionadas, montadas e verificadas pelos próprios engenheiros que desenvolveram o programa. Por construção, cada unidade aprovada é uma unidade que uma pessoa conseguiu fazer funcionar. É exatamente por isso que ele não pode dizer o que acontece no caso de produção em volume.
As seguintes falhas são inerentes a uma produção isolada e praticamente invisíveis para ela. Cada uma representa um efeito de substituição ou repetição, e todas são encontradas rotineiramente em um piloto.
Substituição de componentes após a alocação. Durante a engenharia, as peças exatas especificadas para o programa estão disponíveis porque alguém as reservou. No caso de produção em volume, as peças são alocadas pelo fornecedor com base na previsão, em comparação com outros programas e considerando o preço e a situação do fornecimento. Uma peça pode ser substituída por outra funcionalmente semelhante, mas com uma característica acústica diferente, um módulo de rádio diferente, uma tolerância diferente no controlador de carga ou um comportamento diferente do display em pouca luz. Nada muda no registro de engenharia, porque o número da peça não mudou. O lote piloto é o primeiro ponto em que a alocação real de produção está presente na linha.
O indício dessa classe de problema é uma unidade que passa em todos os testes funcionais, mas se comporta de forma ligeiramente diferente da amostra de referência em aspectos que não são captados por uma verificação de aprovação ou reprovação. Por isso, a comparação com a amostra de referência no piloto é feita por uma pessoa autorizada a afirmar que algo está diferente, e não por uma lista de verificação que apenas pergunta se algo está dentro da tolerância. Um componente substituído que continua dentro da tolerância, mas produz um som diferente, será aceito por uma lista de verificação e rejeitado pela amostra de referência.
Desgaste dos utensílios e desvio na primeira produção. Moldes de injeção, ferramentas de estampagem de metal e utensílios de elastômero se comportam de maneira diferente nas primeiras peças e mudam novamente após algumas centenas de ciclos. As peças produzidas com uma ferramenta em sua primeira execução podem passar em todas as inspeções de entrada e ainda assim ser montadas com um encaixe ligeiramente diferente, o que altera a câmara acústica, o espaço da antena ou a pressão de um botão. Uma amostra de engenharia produzida com uma ferramenta recém-comissionada é o pior ambiente possível para detectar esse problema, porque a ferramenta ainda não entrou em sua faixa operacional.
Mais uma complicação é que uma ferramenta pode parecer correta e, ainda assim, estar errada. As dimensões, o peso e a aparência podem permanecer dentro da faixa acordada, enquanto o acabamento da superfície, o ângulo de extração ou a pressão de moldagem se comporta de forma diferente sob ciclos repetidos. O único teste fiável é a própria repetição, e é por isso que o volume piloto não é um número decorativo.
Desvio de montagem em condições de linha. Numa bancada de engenharia, um montador executa uma única operação, com tempo ilimitado e total atenção, podendo compensar à mão uma peça marginal. Numa linha, a operação é dividida, cronometrada e repetida por várias pessoas com hábitos diferentes, e a compensação que antes acontecia de forma silenciosa na engenharia simplesmente não ocorre. Problemas de encaixe, variabilidades na aplicação de adesivo, desvios no torque dos parafusos e diferenças no encaminhamento dos cabos manifestam-se aqui e em nenhum momento anterior.
A consequência prática para o comprador é que um defeito com uma ampla janela de tolerância se espalhará por toda a produção, em vez de se concentrar, enquanto um defeito causado por uma peça ou uma estação específica será concentrado. A inspeção piloto deve registar a distribuição, e não apenas a contagem, porque a distribuição indica se a produção precisa de ser refeita, triada ou se não requer qualquer intervenção.
Comportamento da embalagem e do processamento da encomenda. A embalagem é concebida e analisada como um projeto, mas é testada em volume, segundo a sequência do armazém e sob a pressão do prazo de envio. Erros de inserção, acessórios incorretos na caixa, documentos em falta ou duplicados, confusões de idioma ou de etiquetas e contagens de caixas que não correspondem às quantidades encomendadas manifestam-se nesta fase. Para uma marca, estas são as falhas que chegam ao cliente final com o seu nome na caixa.
Esta categoria também abrange a camada de documentação que acompanha a caixa física. Um conjunto de documentos de produção que estava correto na fase de engenharia pode conter uma revisão substituída quando a linha funciona em volume, porque as revisões circulam mais depressa do que as pessoas. Pedir a revisão do documento efetivamente utilizada no ensaio piloto, em vez da revisão mais recente arquivada, é uma pequena pergunta que evita um mal-entendido caro.
Distribuição do rendimento. Uma execução de engenharia indica que é possível obter uma unidade boa. Um ensaio piloto indica que proporção de unidades é boa sem intervenção. A distribuição das falhas numa linha revela algo que nenhuma unidade montada manualmente pode revelar: se um problema é sistemático, afetando toda a produção, ou isolado, afetando apenas um pequeno número de unidades e passível de triagem.
Uma forma útil de pensar nisto é que uma amostra de engenharia responde à pergunta "é possível fabricar este projeto de alguma forma?", enquanto um ensaio piloto responde à pergunta "é possível fabricar este projeto nesta linha, deste modo, de forma repetida e neste volume?". A segunda pergunta determina se o seu primeiro envio será um produto ou um pedido de desculpas, e é a questão que exigiremos ver respondida antes de libertar qualquer encomenda em volume.
Diremos com clareza que um fornecedor que não consegue explicar por que reason um ensaio piloto falhou, com base numa etapa específica do processo e numa causa-raiz específica, não retirou grande proveito desta fase. O valor de um ensaio piloto não está no facto de ter passado; está no facto de ter produzido uma resposta fundamentada a uma pergunta que ninguém tinha colocado antes do início da execução.
Como um ensaio piloto é inspecionado e aprovado
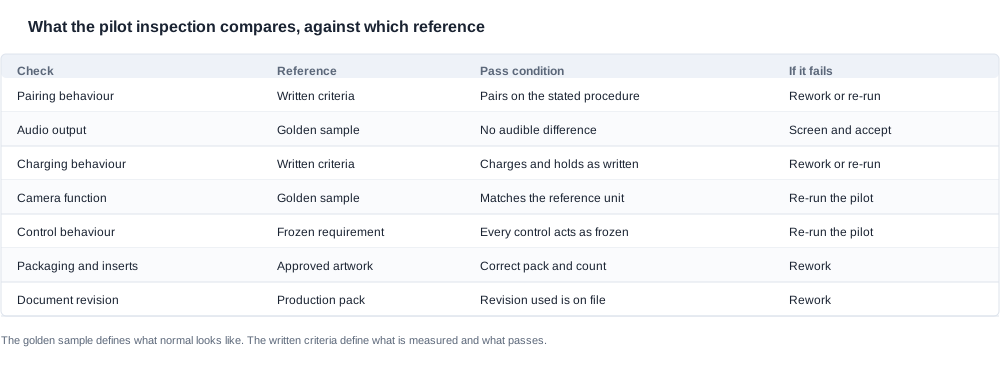
Um ensaio piloto é avaliado simultaneamente face a duas referências: a amostra de referência e os critérios de inspeção escritos. Nenhuma é facultativa, e nenhuma substitui a função da outra.
A amostra de referência é a unidade de referência assinada que define o limite entre o aceitável e o inaceitável. Foi estabelecida anteriormente no programa e é a unidade com a qual uma unidade de produção é comparada fisicamente quando surge a questão de saber se uma diferença constitui um defeito ou uma variação. A amostra de referência define o aspeto normal. Os critérios de inspeção escritos definem o que está a ser medido, como é medido e qual é a condição de aprovação. Apenas a amostra de referência deixa o fornecedor decidir, unidade a unidade, o que conta como diferença, que é exatamente o ponto onde uma linha de produção se desvia ao longo do tempo.
A inspeção durante um ensaio piloto é normalmente mais abrangente do que a inspeção final de rotina utilizada numa ordem de produção em curso, porque o objetivo do ensaio piloto é descobrir o que a linha produz, e não apenas rejeitar o que está manifestamente errado. O comportamento de emparelhamento, a saída de áudio, o comportamento de carregamento, qualquer função de câmara e o respetivo comportamento de controlo, bem como o encaixe físico do produto, são todos analisados. São retidas amostras físicas da execução para que os achados possam ser reproduzidos, e não apenas objeto de discussão.
A razão pela qual a inspeção piloto é deliberadamente mais abrangente do que a inspeção de produção é estrutural. A inspeção de produção foi concebida para proteger um processo estável e, por isso, pode ser estreita e rápida. A inspeção piloto é o mecanismo que estabelece a estabilidade do processo e tem de ser suficientemente abrangente para encontrar aquilo que ninguém pensou em verificar. Uma inspeção piloto que apenas repete a verificação final de rotina duplicou uma rotina e perdeu o seu propósito.
A decisão sobre a disposição
Quando a inspeção piloto encontra uma falha, a resposta é corrigi-la e repetir a inspeção, não enviar o produto mesmo assim. Este é o comportamento mais importante a procurar num fornecedor e vale a pena incluí-lo explicitamente no acordo de desenvolvimento, em vez de o presumir. Uma inspeção piloto que falha e é repetida consome tempo. Uma inspeção piloto que falha e é ignorada custa o mesmo dinheiro, mas não proporciona qualquer conhecimento, além de transferir a descoberta para o canal do cliente, onde a correção vale muito mais.
A disposição deve ser uma entre um pequeno número de opções explícitas, e a escolha deve ser registada com uma Justificação associada:
- Reprocessamento. As unidades podem ser colocadas em conformidade sem uma nova produção. Apropriado quando o defeito corresponde a uma operação de montagem ou embalagem que pode ser corrigida.
- Triagem e aceitação. As unidades defeituosas podem ser identificadas e retiradas, e o restante lote é aceitável. Apropriado apenas para falhas isoladas, detetáveis e claramente delimitadas.
- Descarte e repetição. A execução não é utilizável e é necessária uma nova inspeção piloto. Apropriado para falhas sistemáticas e para tudo o que afete as ferramentas ou a compilação do firmware.
- Repetição de toda a inspeção piloto. O processo foi corrigido e a inspeção piloto deve ser repetida integralmente para demonstrar que a correção funciona.
A opção que não existe é enviar o produto mesmo assim, com uma nota. Essa opção converte uma falha controlada numa falha não controlada e elimina permanentemente as provas necessárias para encontrar a causa raiz. É também a opção mais provável de ser proposta informalmente, e é exatamente por isso que as alternativas devem ser documentadas antes da execução, em vez de improvisadas durante a mesma.
O que contém o documento de aprovação
A transição da inspeção piloto para a produção em volume é um evento assinado, e o documento que o formaliza deve poder ser lido por alguém exterior ao programa. Deve confirmar que a inspeção piloto foi realizada com as ferramentas de produção no volume de produção, que a inspeção foi executada segundo os critérios acordados e a amostra de referência, que as constatações foram encerradas com uma disposição registada e que a execução da produção está autorizada a prosseguir.
Deve também identificar a pessoa que assina, indicar em que tem autorização para assumir compromissos e fazer referência às revisões da especificação, dos critérios de inspeção e da documentação de produção utilizadas durante a execução. A assinatura de um gestor de produção que não está autorizado a aprovar alterações à especificação ou compromissos relative às ferramentas é uma assinatura sem uma decisão por trás, e vale a pena perguntar sobre isso antes de a solicitar, em vez de depois.
A aprovação da transição também é o momento em que a responsabilidade muda de forma. Antes dela, o programa é um trabalho conjunto, com incertezas partilhadas. Depois dela, existe um produto com uma configuração definida, um método de inspeção documentado e uma relação de fornecimento. As provas em que confiaremos mais tarde, quando o primeiro envio for questionado, são precisamente este conjunto de documentos, e vale a pena verificar no momento que podem ser lidas por alguém que não participou no programa.
Os documentos resultantes desta etapa — registo da inspeção piloto, disposição das constatações, amostras retidas, aprovação da transição assinada e o pacote atualizado de documentação de produção — são o que o comprador recebe, constituindo a base de provas para a primeira ordem de compra de produção e para qualquer discussão posterior sobre consistência.
O que o comprador deve acabar por ter é um ficheiro que permita a um terceiro compreender o que foi produzido e como foi avaliado, sem precisar de uma chamada telefónica à fábrica para o interpretar. Se esse ficheiro for escasso, a transição para o volume é uma suposição, não uma decisão.
Perguntas a fazer sobre a entrada em produção
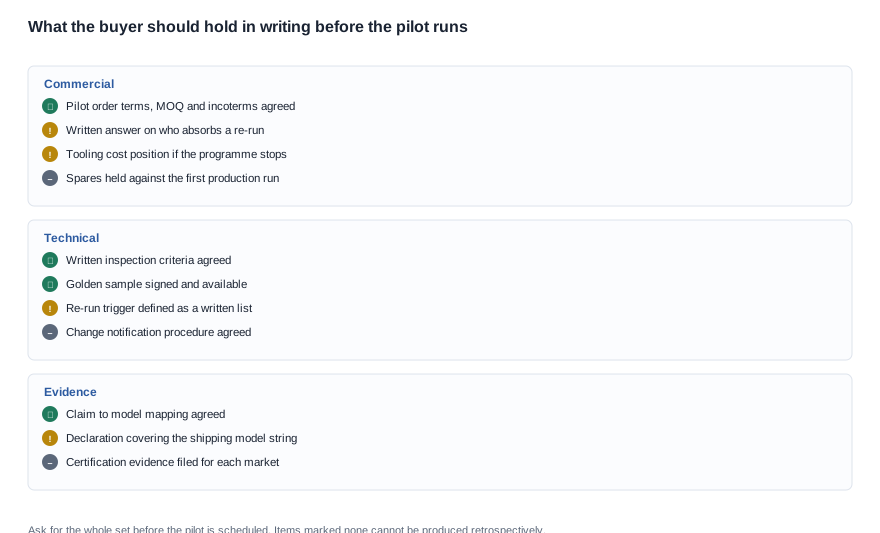
A coisa mais útil que um comprador pode fazer antes de uma inspeção piloto é resolver antecipadamente as questões comerciais e processuais, porque várias delas só se tornam visíveis depois de uma falha já ter ocorrido.
-
Quem absorve o custo de uma repetição? Se a inspeção piloto falhar por um motivo atribuível à engenharia, à preparação da linha ou às ferramentas do fornecedor, a repetição e os resíduos daí decorrentes devem ficar a cargo do fornecedor. Se falhar porque um requisito mudou depois do congelamento ou porque uma decisão do comprador chegou tarde, o tratamento dos custos tem de ser definido antecipadamente, e não no momento da discussão. Peça isto por escrito, associado ao respetivo gatilho de repetição, antes de a inspeção piloto ser agendada.
-
O que desencadeia exatamente uma repetição, em contraposição ao reprocessamento ou à triagem? Obtenha a lista por escrito. Um gatilho que diga «desvio significativo» não é um gatilho; um gatilho que identifique os critérios de inspeção e as classes de defeito que não podem ser eliminadas por triagem é.
-
Qual é a ordem piloto e como se articula com a primeira ordem de compra? Pergunte se as unidades piloto são separadas da primeira ordem de produção ou são contabilizadas nela, quais são os incoterms e a especificação da embalagem e como são tratadas as peças de reposição durante o período de transição. Uma inspeção piloto tratada silenciosamente como uma pequena primeira ordem altera o significado da etapa.
-
Que documentação resulta da inspeção piloto? Peça o registo da inspeção, as disposições das constatações, o arranjo das amostras retidas, a aprovação da transição assinada e o pacote de documentação de produção, e solicite recebê-los como parte da entrega da inspeção piloto, e não como um favor posterior.
-
O que é verificado em cada unidade após a transição e o que é verificado numa amostra? Peça os critérios de inspeção final por escrito e confirme que correspondem aos critérios da inspeção piloto, para que esta não seja uma norma pontual que a linha em funcionamento aplica discretinamente.
-
Quem assina a transição e em que tem autorização para assumir compromissos? A assinatura da transição por um gestor de produção que não está autorizado a comprometer despesas com ferramentas ou alterações à especificação é uma assinatura sem uma decisão por trás.
-
O que acontece às ferramentas se o programa parar após a inspeção piloto? Esta é o reflexo da questão das ferramentas na etapa de engenharia e merece a mesma resposta por escrito, porque, nessa altura, as ferramentas já estão totalmente pagas e o custo irrecuperável é o mais elevado.
-
Que alegação é permitido fazer sobre o produto e que provas a sustentam? Pergunte o que é permitido afirmar na documentação e na embalagem do produto e que provas de certificação sustentam cada alegação. Se a resposta for que uma alegação consta apenas do material de marketing, trata-se de um risco ativo para um parceiro de canal e deve ser resolvido antes da ordem de volume, e não depois de uma reclamação.
-
Que peças de reposição e stock de reprocessamento são mantidos e ao abrigo de que arranjo? Pergunte quantas unidades de reposição são mantidas para a primeira execução de produção, onde são armazenadas e qual é o arranjo para a substituição em garantia dos primeiros envios. É aqui que as discussões sobre MOQ e sobre garantia se cruzam efetivamente, e é melhor tê-la antes de a primeira caixa ser enviada do que durante uma reclamação.
-
Como me informará de que algo mudou após a transição? Pergunte que aviso o fornecedor dará se um componente for substituído, se a compilação do firmware mudar ou se for emitida uma revisão da documentação. Um fornecedor sem um processo de notificação de alterações acabará por mudar alguma coisa, e descobri-lo-á através de um cliente, e não de uma notificação.
-
Que compromisso faria se a inspeção piloto e o calendário entrassem em conflito? Formule a pergunta de modo a obter uma resposta, e não um princípio. Todos os fornecedores dirão que a inspeção piloto tem prioridade. A versão informativa é o que sacrificariam caso não fosse possível honrá-la e se esse sacrifício seria ferramentas, calendário, quantidade ou documentação.
O vocabulário comercial fica simples depois que o processo é compreendido, e a sequência que solicitaremos é aquela que coloca as decisões de risco antes do pedido de volume, e não depois. Um pedido piloto traz MOQ, incoterms, prazo de entrega e negociação sobre o custo de ferramentas e peças de reposição exatamente como um pedido de produção. A diferença está na finalidade e no registro documental. Depois que a transição é assinada, o programa se torna uma relação de fornecimento comum, com uma ordem de compra comum por trás, e o valor da etapa piloto é que a parte comum chegou sem surpresas.
Também registraremos o que esta etapa não é. Não é um lugar para negociar um preço unitário mais baixo, porque a quantidade envolvida não comporta a economia de uma produção e um desconto negociado ali ou significa pouco ou indica que o piloto será tratado como um pequeno pedido. Não é um lugar para introduzir novos requisitos, porque um requisito introduzido após o congelamento pertence a uma nova versão do produto e traz novas ferramentas e novos trabalhos de firmware. E não é um lugar para dispensar a inspeção porque a série parece limpa, porque parecer limpa é justamente o resultado que a inspeção existe para produzir.
Leituras adicionais sobre o método de desenvolvimento mais amplo estão na visão geral do pilar em /oem-odm-process, e o aspecto documental do processo é tratado em /blog/development-process-documentation. A sequência completa é descrita em /blog/development-process-how-it-works, e a questão do planejamento do que acontece com a capacidade depois que o volume começa é tratada separadamente em /procurement/production-capacity.


