
Stálost kvality smart glasses je problém řízení, nikoli kontroly. Právě v tomto rozdílu se většina peněz u opakovaného programu buď ušetří, nebo ztratí. Při první objednávce je stálost něčím, co kupující požaduje a čemu se výrobce snaží vyhovět. Při třetí objednávce je stálost něčím, co řídicí systém buď má, nebo nemá. Už se neptáme, zda je zboží přijatelné, ale zda by proces, který jej vyrobil, vyrobil stejné zboží i při dvojnásobné objednávce. Tento článek je určen vedoucímu kvality na straně značky, manažerovi nákupu a odběrateli z prodejního kanálu, který vede zavedený program a potřebuje přejít od kontroly jednotlivých kusů k řízení procesu. Popisuje vrstvy, které musí systém stálosti pokrývat, šest bodů plánu řízení, díky nimž je skutečně použitelný, konkrétní obtíže při zachování stálosti mezi barvami, pouzdry a hardwarovými variantami, způsob výpočtu odchylky a místa, kde se nacházejí kompromisy. Přehled stálosti kvality se věnuje stejné tématu na úvodnější úrovni a FAQ shromažďuje krátké odpovědi.
Pokročilé řízení stálosti kvality smart glasses
Co pokročilý program stálosti ve skutečnosti řídí
Pokročilý program řídí tři věci. Je přesné rozlišit, o kterou se jedná, protože každá z nich selhává jiným způsobem, přesto se obvykle probírají, jako by šlo o jedinou věc.
První je stálost specifikace, což znamená, že zboží odpovídá objednanému produktu. Jde především o problém dokumentace a až poté o problém výroby. Selhává tehdy, když konfigurace nikdy nebyla zapsána tak, aby přežila změnu směny, dodavatele nebo měsíce.
Druhá je stálost průběhu výroby, což znamená, že jednotky vyrobené v rámci stejného šarže jsou navzájem stejné. Jde o problém řízení procesu, který selhává tehdy, když chybí referenční hodnota, podle níž lze zaznamenat posun. Postupná změna se tak nezpozoruje, dokud si ji nevšimne zákazník.
Třetí je stálost programu, což znamená, že zboží ve čtvrté objednávce je stejné jako zboží v první. Jde o problém řízení dodavatele, který selhává tehdy, když se pod programem mění vlastní výroba dodavatele – nová linka, nový subdodavatel či nové rozvržení směn – a kupující nemá možnost tuto změnu zpozorovat.
Většina programů popisovaných jako programy s problémem kvality ve skutečnosti trpí třetím typem problému, ale řeší ho jako první. Toto rozlišení je důležité kvůli volbě postupu, protože oprava dokumentace nevyřeší změnu subdodavatele a audit dodavatele nevyřeší nezapsanou konfiguraci.
Vrstvy, které musí řídicí systém pokrývat
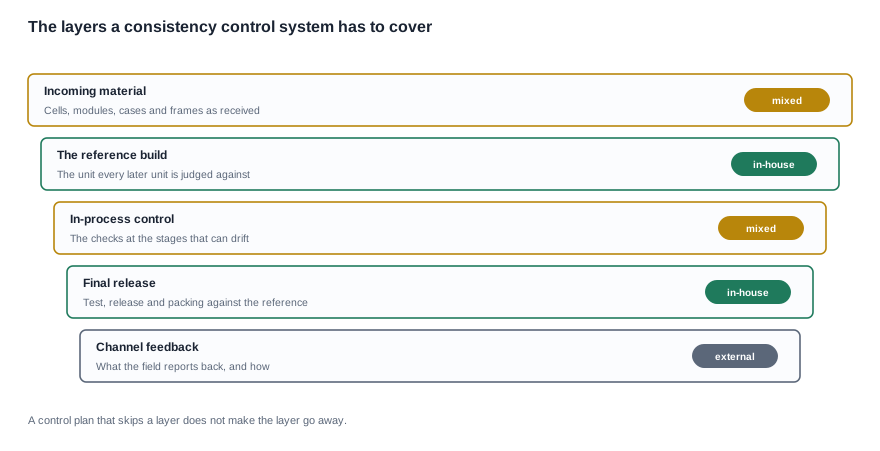
Řídicí systém má pět vrstev a u každé z nich je užitečné se ptát, zda vůbec existuje, nikoli zda je dobře zpracovaná. Vrstva, která neexistuje, je neviditelná, a proto se mezery v řízení stálosti projevují jako stížnosti z trhu, nikoli jako selhání procesu.
Vstupní materiál. Dodávané články, kamerové moduly, nabíjecí pouzdra, rámy a sady čoček. Řízení zde spočívá v rozhodnutí, na kterých vstupních parametrech program skutečně závisí. Toto rozhodnutí je specifické pro danou konfiguraci. Čtyři z jedenácti položek kamer ve zveřejněném sortimentu vůbec nezaznamenávají způsob nabíjení. U těchto sestav je proto způsob nabíjení parametrem, který si program musí sám definovat, než jej může řídit.
Referenční sestava. Jednotka, podle níž se posuzují všechny další jednotky. Jde o vrstvu, která se nejčastěji přeskakuje a která umožňuje všechny ostatní vrstvy. Bez referenční jednotky je slovo „stálý“ pouze názorem osoby, která si zboží prohlíží.
Řízení během výroby. Kontroly prováděné v jednotlivých fázích, v nichž může docházet ke změnám. Cílem řízení během výroby je odhalit odchylky ještě v době, kdy jsou jejich oprava nízkonákladová. Zvolené fáze by měly být ty, ve kterých se daný parametr nastavuje, nikoli ty, v nichž se jeho měření provádí nejsnáze.
Konečné uvolnění. Testování, uvolnění a balení podle referenční jednotky. Jde o poslední možnost oddělit šarži před odesláním a zároveň o místo, kde lze šarži později dohledat, pokud existují příslušné záznamy.
Zpětná vazba z prodejního kanálu. Zprávy z trhu a jejich předávání do výroby. Program, který přijímá stížnosti a předává je obchodnímu kontaktu, se nikdy ničemu nenaučí. Program, který směruje definovanou zprávu konkrétnímu odpovědnému, se naučí.
Plán řízení a šest bodů, díky nimž funguje
Každý bod a čím se nesmí stát
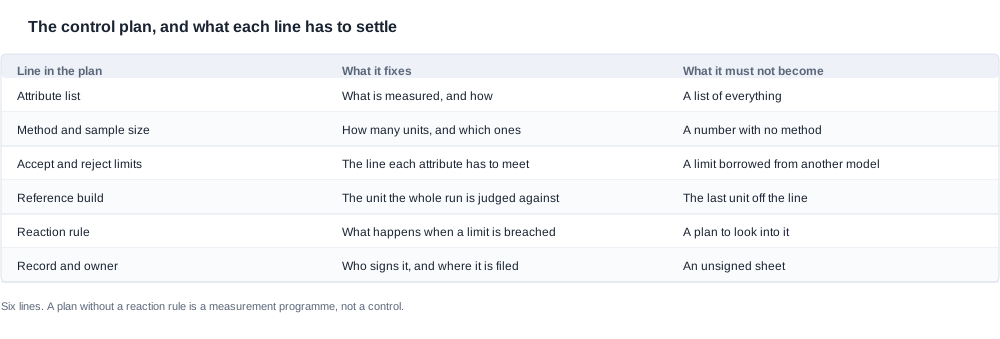
Kontrolní plán v této kategorii je krátký dokument o šesti řádcích a každý z nich selhává při špatném zpracování charakteristickým způsobem.
Seznam atributů uvádí, co se měří a jak se to měří. Nesmí se však změnit v seznam všeho, co by se mohlo měřit, protože příliš dlouhý seznam je seznam, který se nepoužívá. Výběrové pravidlo je jednoduché: atribut se do seznamu zařadí, pokud by se zákazník kvůli němu stěžoval a pokud se může odchylovat.
Metoda a velikost vzorku určují, kolik jednotek se kontroluje a které. Nesmějí se však změnit v samotné číslo bez metody, protože velikost vzorku bez pravidla pro jeho výběr nic neznamená. Plán, který vzorkuje první jednotky z výrobní linky, jednotky nevzorkuje, ale kontroluje ty nejjednodušší.
Akceptační a odmítací limity stanovují hranici, kterou musí každý atribut splňovat. Nesmějí se přebírat z jiného modelu. Právě zde produktové řady způsobují potíže, protože limit stanovený pro jinou sestavu je buď nedosažitelný, nebo meaningless, a u nabíjeného zařízení musí být navíc spojen s uvedenou zkušební podmínkou. Hodnota doby provozu bez zkušební podmínky není porovnatelná a limit stálosti bez metody nelze vynutit.
Referenční sestava určuje jednotku, vůči níž je daný běh posuzován. Nesmí se však změnit v poslední jednotku z výrobní linky, protože reference, která se s každou šarží mění, není referencí.
Pravidlo reakce určuje, co se stane, když je limit porušen. Nesmí však být pouze plánem na to, se na něj podívat. Pravidlo reakce, které stanovuje další postup, rozsah izolace a odpovědnou osobu, má hodnotu několika stran popisu záměrů. Kontrolní plán bez takového pravidla je programem měření, nikoli kontrolou.
Záznam a odpovědná osoba určují, kdo záznam podepíše a kde je uložen. Nesmějí se však změnit v nepodepsaný list, protože záznam, který nelze přiřadit konkrétní osobě, nemůže vyřešit spor se zákazníkem, a spor, který nelze vyřešit, se přemění v úvěr.
Kde patří kontrolní body
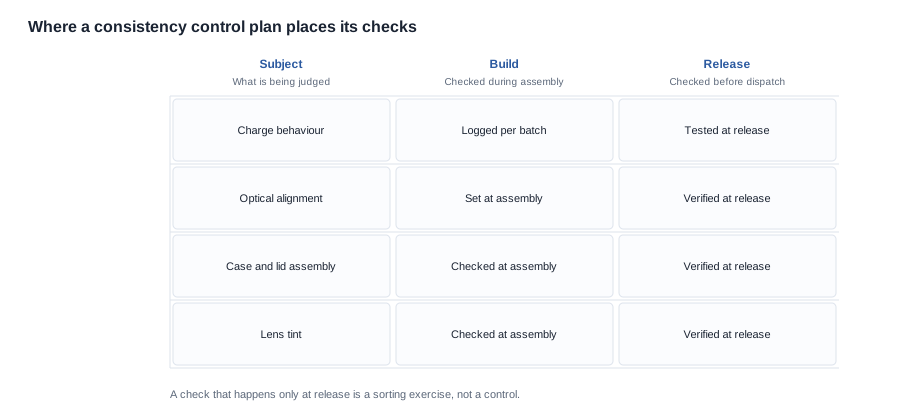
Umístění kontrolních bodů je odborným rozhodnutím a řídí ho hospodářské hledisko. Kontrola provedená před ustavením atributu kupujícímu nic neříká, protože k danému atributu ještě nedošlo. Kontrola provedená pouze při uvolnění kupujícímu říká, co se stalo, ale nikoli proč, a přeměňuje proces na třídění, jehož náklady s každou jednotkou rostou. Výnosné umístění je ve fázi, kdy se atribut ustavuje, s ověřením při uvolnění.
V praxi to znamená, že kontroly v procesu mají být zaměřeny na vlastnosti určované montáží, nikoli vstupním materiálem, protože vlastnosti pocházející od dodavatele subdodávky nelze na výrobní lince opravit, lze je pouze třídit. Chování při nabíjení, optické zarovnání a způsob zavírání pouzdra jsou určovány montáží. Tolerance článků, rozdíly modulů a kvalita lisování pouzdra určeny nejsou. Plán, který je zařadí do sloupce kontrol v procesu, tak bude produkovat velké množství odmítnutí, s nimiž nebude moci naložit.
Limity pocházející z produktové třídy, nikoli z továrny
Některé z nejsložitějších otázek týkajících se stálosti v této kategorii řeší zveřejněná specifikace, nikoli cokoli, co továrna dělá. Kupující, který žádá továrnu o rozhodnutí, které není jejím úkolem, dostane pomalejší odpověď.
Zveřejněný rozsah zahrnuje dvacet osm položek, z toho jedenáct týkajících se kamer, a konfigurační prostor v rámci těchto položek s kamerami je široký. Samotná možnost nabíjecího pouzdra zahrnuje pouzdro s kapacitou devět set miliampérhodin, pouzdro s kapacitou čtrnáct set miliampérhodin, skládací pouzdro s kapacitou dvanáct set miliampérhodin, pouzdro s nezveřejněnou kapacitou a žádné pouzdro. Dvě položky s kamerami nezveřejňují verzi s Bluetooth. Označení IP54 se objevuje pouze u dvou položek. Doba nabíjení je zveřejněna u všech dvaceti osmi položek: u dvaceti šesti z nich činí dvě hodiny nebo méně, u D17 a ZH12 přibližně jednu hodinu.
Každá z těchto položek je rozhodnutím specifikace, které kontrolní plán musí respektovat, nikoli přepisovat. Program, který předpokládá způsob nabíjení pro sestavu, která jej nezveřejňuje, neprovádí kontrolu kvality, ale vymýšlí si specifikaci. Správným krokem je požádat dodavatele, aby uvedl způsob pro danou sestavu, a zahrnout jeho odpověď do kontrolního plánu, aby byl atribut řízený, nikoli pouze předpokládaný.
Stálost v rámci barev, pouzder a hardwarových variant
Varianta není vada
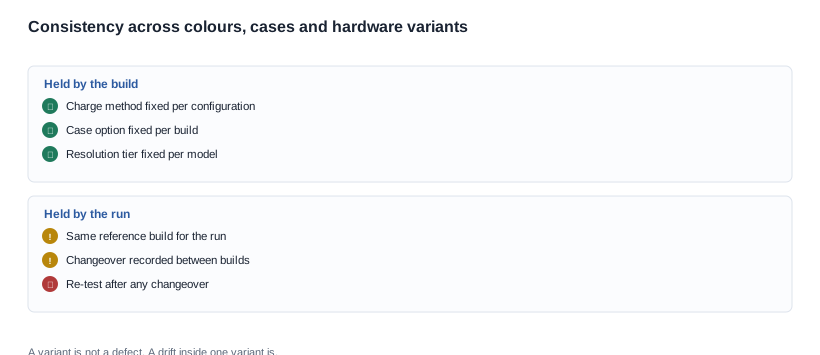
Rozdíl, který nejčastěji způsobuje potíže, je mezi variantou a vadou. Varianta je sestavení, které bylo specifikováno a které se má od ostatních sestavení v programu lišit. Vadou je jednotka, která neodpovídá sestavení, ke kterému patří. Barevný rozdíl mezi dvěma barevnými variantami není vadou; stejný barevný rozdíl mezi dvěma jednotkami jedné barevné varianty již je.
Tento rozdíl musí být zahrnut v plánu řízení, protože měřicí limity pro barevnou variantu se stanovují vzhledem k referenčnímu vzorku dané barevné varianty, nikoli vzhledem ke vzorku master. Totéž platí pro možnosti pouzdra: kapacita pouzdra devět set milliampérhodin a kapacita čtrnáct set milliampérhodin představují dvě různá sestavení a limit přilícání pouzdra převzatý od jednoho z nich se na druhé nevztahuje. Program se třemi variantami kamery a dvěma možnostmi pouzdra používá několik plánů řízení a jeho chybné posuzování jako jediného plánu je nejčastější důvodem, proč program stálosti kvality smart glasses začíná produkovat falešné poplachy.
Problém při přechodu mezi variantami
Druhým problémem spojeným s variantami je přechod mezi nimi. Při přechodu z jednoho sestavení na jiné existuje riziko specifické pro daný přechod: první jednotky nového sestavení mohou zdědit něco z předchozího sestavení, například upínací přípravek, nastavení, zásobník součástek nebo půlhotovou podložku. Jednotky vyrobené bezprostředně po přechodu mají největší pravděpodobnost odchylky, ale také největší pravděpodobnost, že budou přijaté, protože se nacházejí na začátku dávky, která dosud nebyla posouzena.
Opatření je procedurální a levné: zaznamenávejte každý přechod, po každém znovu jednotky otestujte místo spoléhání na běžný interval vzorkování a jednotky z přechodů udržujte identifikovatelné, aby pozdější stížnost mohla být vysledována k přechodu, nikoli k problému dodavatele. Program, který toto dělá, má velmi užitečnou diagnostickou schopnost, protože ze vzoru odchylek jednotlivých dávek lze určit, na kterou vlastnost je přechod ve skutečnosti citlivý.
Vyšetření odchylky a reakční pravidla
Posloupnost
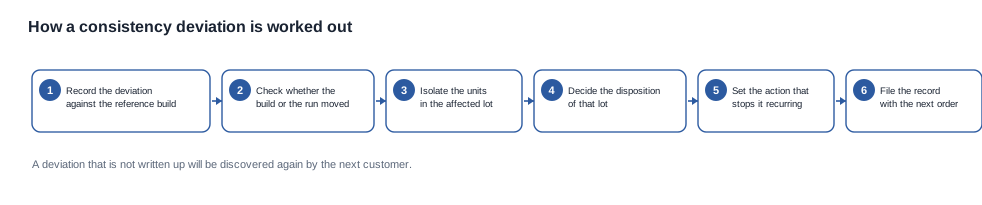
Odchylka se vyšetřuje v pevně stanoveném pořadí a právě toto pořadí brání tomu, aby se odchylka změnila ve spor.
- Zaznamenejte odchylku vůči referenčnímu sestavení včetně reference dávky, vlastnosti a naměřené hodnoty.
- Určete, zda se změnilo sestavení, nebo běh, protože za těmito případy stojí různí odpovědní pracovníci a různá nápravná opatření.
- Oddělte jednotky v dotčené dávce a rozhodněte, zda je nutné oddělit také sousední dávky.
- Rozhodněte o nakládání s danou dávkou: uvolnění, přepracování, downgrade nebo odmítnutí.
- Nastavte opatření, které zabrání opakování, a jmenujte jeho odpovědného pracovníka.
- Přiložte záznam k další objednávce, aby soubor dalšího odběratele obsahoval historii, nikoli čistou kopii.
Druhý krok se obvykle vynechává a právě on rozhoduje o všem následujících krocích. Změna sestavení znamená, že byla chybná nebo změněná specifikace a náprava spočívá nad rámec továrny. Změna běhu znamená, že se odchýlil proces a náprava spočívá v plánu řízení. Odběratel, který tento rozdíl nerozliší, stráví celé vyšetřování hledáním problému v továrně, který tam ve skutečnosti není.
Co musí reakční pravidlo chránit
Každé reakční pravidlo chrání jednu ze tří věcí a volba mezi nimi je obchodní rozhodnutí, které patří do plánu, nikoli do řešení incidentu.
První je zákazník. Pravidlo, které oddělí a zadrží danou dávku, chrání prodejní kanál před nevyhovující jednotkou za cenu zpoždění. Druhou je důkazní materiál. Pravidlo, které zachová jednotky, naměřené hodnoty a referenční vzorek, chrání možnost později vyřešit spor za cenu malého množství zásob. Třetí jsou náklady na nápravu. Pravidlo, které před odsouzením preferuje přepracování, chrání marži za cenu složitějšího záznamu.
Tyto kompromisy jsou důvodem, proč dobré reakční pravidlo zahrnuje všechny tři možnosti. Pravidlo, které chrání pouze zákazníka, vytvoří pomalý a nákladný program, v němž se každá odchylka stane úplnou ztrátou. Pravidlo, které chrání pouze náklady, vytvoří program, který své vlastní problémy s kvalitou zjišťuje až prostřednictvím zákazníků, což je nejdražší podoba téže chyby. Rozhodnutí o tom, co upřednostnit, není rozhodnutím o kvalitě, ale obchodním rozhodnutím, a proto by kritéria pro hodnocení měla být stanovena před objednáním, nikoli během prvního incidentu.
Obchodní přínos plánu řízení
Podmínky podporované plánem řízení
Plán kontroly není jakýsi kvalitní dokument, který leží vedle obchodního jednání. Je to důkaz, který činí několik obchodních podmínek vymahatelnými, a kupující s plánem dosáhne objektivně lepší dohody než kupující, který má pouze vzorek a cenu.
Prvním je referenční sestava v klauzuli o přijetí. Reklamaci na kvalitu lze argumentovat pouze tehdy, existuje-li něco pevně stanoveného, proti čemuž lze argumentovat, a právě referenční sestava je tímto základem. Je-li zahrnuta do dohody jako standard pro přijetí, přemění každý budoucí dialog o kvalitě na porovnání namísto názoru a odstraní závislost kupujícího na tom, jak závod sám zboží charakterizuje.
Druhým je bod řízení změn. Program, který má plán kontroly, již rozhodl, které parametry jsou sestavou pevně stanoveny, a dohoda může toto rozhodnutí následovat: změna sestavy po zmrazení je změnou specifikace a nese s sebou stanovené časové a nákladové důsledky. Bez plánu je zmrazení jednáním, které musí kupující pokaždé vyhrát.
Třetím je vlastnictví záznamů a období jejich uchovávání. Program, který nedokáže vysledovat dávku zpět k sestavě, nemůže vyřešit reklamaci vzniklou v terénu, a reklamaci, kterou nedokáže vyřešit, se změní na úvěr kupujícího za jeho cenu, což je nejdražší způsob, jak nakupovat stálost. Správné otázky jsou jednoduché: které záznamy závod uchovává, jak dlouho, v jaké podobě a zda kupující na konci výrobního cyklu obdrží kopii.
Kompromisy, které plán odhaluje
Jakmile plán existuje, odhalí se tři kompromisy a každý z nich je rozhodnutím, nikoli nákladem, který je třeba absorbovat. Přísnější seznam parametrů snižuje zátěž kontrolami, ale současně snižuje počet parametrů, za které může kupující později závod žádat odpovědnost. Širší vzorek zvyšuje důvěru v každou dávku, a to za přímou jednotkovou cenu. Přísnější pravidlo reakce chrání zákazníka a důkazy, ale stojí za rychlost a pracovní kapitál.
Celkové náklady programu stálosti zahrnují čas na kontrolu a testování v rámci výrobního okna, pracovní kapitál vázaný v izolovaných dávkách, náklady na přepracování a náklady na vratky, kterých nemá program s dobrým plánem kontroly. Tyto čtyři hodnoty bývají vyšší, než kupující očekává, a právě plán je činí viditelnými. Proto také plán, který je řádně vypracován, tenduje v prvním roce opakovaného programu splatit vlastní náklady.
Otázky, které je třeba položit před objednáním, jsou obchodní podobou otázky týkající se plánu kontroly: co závod potřebuje od kupujícího, aby plán fungoval, co kupující získá na oplátku a kdo z nich nese riziko. Kontrolní seznam stálosti kvality shromažďuje jednotlivé položky ve formátu, který lze odeslat spolu s poptávkou.
Co zveřejňujeme o kvalitě a co nikoli
Co můžeme uvést
Zveřejňujeme specifikaci na úrovni konfigurace každého modelu v našem katalogu. U modelů s kamerou a zvukem to znamená úroveň rozlišení, baterii a volitelné pouzdro, pokud existuje, způsob nabíjení, pokud je uveden v katalogu, dobu nabíjení a výdrž s uvedením podmínek, za kterých byla měřena. Uvedeme, které parametry jsou sestavou pevně stanoveny a které se řídí výrobním cyklem, a řekneme, kde specifikace neexistuje, místo abychom mezeru vyplnili běžnou hodnotou.
Budeme také pracovat s referenční sestavou, vypracujeme plán kontroly pro konkrétní konfiguraci a uvedeme metodu a velikost vzorku za každým parametrem, protože plán kontroly bez těchto údajů je pouze seznamem přání.
Co nebudeme uvádět
Nezveřejňujeme míru defektů, míru přepracování, hodnotu výtěžnosti ani míru přijetí pro danou řadu a nebudeme je citovat kupujícímu, který neurčil konfiguraci. Všechny tyto hodnoty závisejí na směsi, vstupním materiálu a výrobním cyklu a zveřejněná hodnota by platila pro sestavu, která neexistuje. Rovněž nezveřejňujeme číslo certifikátu, hodnotu z testovacího protokolu ani rozsah certifikace pro jednotlivé modely, protože katalog neobsahuje řádek s certifikací pro každý model a stránka o certifikaci na úrovni společnosti není prohlášením na úrovni modelu. Kupující, který potřebuje tento rozsah, by si jej měl vyžádat písemně jako součást dokumentace pro přístup na trh a odpověď by měla být v dokumentaci před objednáním, nikoli až po zabalení zásilky.
Stejná disciplína platí pro hmotnost i pro vše ostatní, co jsme nezveřejnili. Pokud model nemá zveřejněnou hmotnost, uvedeme, že zveřejněná hmotnost není k dispozici, a doporučíme kupujícímu si ji vyžádat, místo abychom uvedli hodnotu, kterou nelze doložit.
Program stálosti
Pošlete nám model, konfiguraci, množství pro jednotlivé sestavy, cílový trh a aktuální referenční sestavu a my vám vrátíme kontrolní plán se seznamem atributů, metodou a velikostí vzorku, mezemi pro přijetí a zamítnutí, pravidlem reakce a odpovědností za záznamy, a také s částmi specifikace, které můžeme uvést, a částmi, které musíte doplnit vy. Článek o dodací lhůtě a dopadech na kvalitu popisuje, kdy se kontrolní plán setkává s harmonogramem, a článek o testu kvality mikrofonu podrobně rozebírá jeden atribut.
Související čtení
- Časté dotazy ke stálosti kvality
- Přehled stálosti kvality
- Dodací lhůta a dopady na kvalitu
- Jak testovat před objednáním
Pošlete model, konfiguraci a množství a my vám vrátíme kontrolní plán pro danou sestavu.


