
Die Qualitätskonsistenz der Smart Glasses ist ein Steuerungsproblem und kein Prüfproblem. Genau in diesem Unterschied wird bei den meisten wiederkehrenden Programmen entweder Geld gespart oder vergeudet. In erster Ordnung ist Konsistenz etwas, das ein Einkäufer verlangt und ein Werk angestrebt. In dritter Ordnung ist Konsistenz etwas, das ein Steuerungssystem entweder hat oder nicht. Die Frage ist dann nicht mehr, ob die Ware annehmbar ist, sondern ob der Prozess, der sie hergestellt hat, bei einer Verdopplung des Auftrags dieselbe Ware erneut produzieren würde. Dieser Artikel richtet sich an die Qualitätsverantwortlichen der Marke, den Einkaufsleiter und den Vertriebseinkäufer, die ein etabliertes Programm betreiben und von der Prüfung einzelner Einheiten zur Steuerung eines Prozesses übergehen müssen. Er behandelt die Ebenen, die ein Konsistenzsystem abdecken muss, die sechs Punkte eines Steuerungsplans, die es funktionsfähig machen, die besondere Schwierigkeit, die Konsistenz über Farben, Gehäuse und Hardwarevarianten hinweg zu sichern, die Berechnung einer Abweichung sowie die entsprechenden Zielkonflikte. Die Übersicht zur Qualitätskonsistenz behandelt dasselbe Thema auf einem einsteigerfreundlicheren Niveau, während die FAQ die kurzen Antworten sammelt.
Fortgeschrittene Steuerung der Qualitätskonsistenz von Smart Glasses
Was ein fortgeschrittenes Konsistenzprogramm tatsächlich steuert
Ein fortgeschrittenes Programm steuert drei Dinge. Es lohnt sich, genau zu unterscheiden, was damit jeweils gemeint ist, weil sie auf unterschiedliche Weise ausfallen und üblicherweise so behandelt werden, als wären sie ein einziges Problem.
Das erste ist die Spezifikationskonsistenz. Damit ist gemeint, dass die Ware mit dem bestellten Produkt übereinstimmt. Zunächst handelt es sich um ein Dokumentationsproblem und erst danach um ein Produktionsproblem. Sie misslingt, wenn die Konfiguration nie so festgehalten wurde, dass sie einen Schichtwechsel, einen Lieferantenwechsel oder einen Monatswechsel übersteht.
Das zweite ist die Produktionskonsistenz. Damit ist gemeint, dass die in derselben Charge gefertigten Einheiten untereinander übereinstimmen. Es handelt sich um ein Problem der Prozesssteuerung. Sie misslingt, wenn es keinen Referenzwert gibt, an dem sich Abweichungen erkennen lassen, sodass eine allmähliche Verschiebung erst auffällt, wenn ein Kunde sie bemerkt.
Das dritte ist die Programmkonsistenz. Damit ist gemeint, dass die Ware der vierten Bestellung mit der Ware der ersten Bestellung übereinstimmt. Es handelt sich um ein Problem des Lieferantenmanagements. Sie misslingt, wenn sich die eigene Produktion des Lieferanten unter dem Programm verändert – durch eine neue Linie, einen neuen Unterlieferanten oder ein neues Schichtmodell – und der Einkäufer keine Transparenz über diese Veränderung hat.
Bei den meisten Programmen, die als Qualitätsproblem beschrieben werden, liegt tatsächlich das dritte Problem zugrunde, sie werden jedoch wie das erste behandelt. Diese Unterscheidung ist entscheidend, weil eine Korrektur der Dokumentation nichts gegen einen Wechsel des Unterlieferanten bewirkt und ein Lieferantenaudit nichts gegen eine nicht dokumentierte Konfiguration.
Die Ebenen, die ein Steuerungssystem abdecken muss
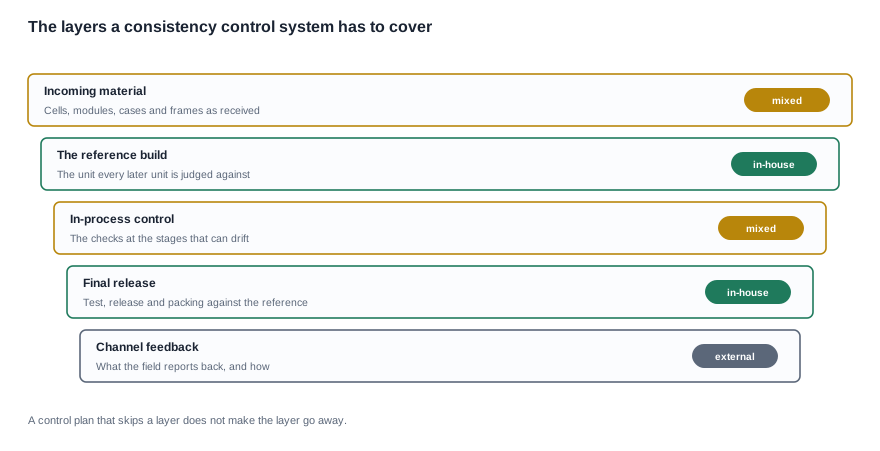
Ein Steuerungssystem hat fünf Ebenen. Die hilfreiche Frage zu jeder dieser Ebenen lautet zunächst, ob sie überhaupt vorhanden ist, und erst danach, ob sie gut funktioniert. Eine nicht vorhandene Ebene bleibt unsichtbar. Deshalb zeigen sich Lücken in den Konsistenzsteuerungen als Reklamationen aus dem Feld statt als Prozessfehler.
Zugangsmaterial. Die eintreffenden Zellen, Kameramodule, Ladecases, Gestelle und Linsensätze. Die Steuerung besteht hier in einer Entscheidung darüber, auf welche Eigenschaften des Zugangsmaterials das Programm tatsächlich angewiesen ist. Diese Entscheidung ist für die jeweilige Konfiguration spezifisch. Vier der elf veröffentlichten Kameraausführungen geben überhaupt keine Lademethode an. Für diese Builds muss das Programm den Ladeweg daher selbst als Eigenschaft definieren, bevor es ihn steuern kann.
Referenzbau. Die Einheit, an der jede spätere Einheit gemessen wird. Diese Ebene wird am häufigsten übersprungen und macht erst alle anderen Ebenen möglich. Ohne Referenz bleibt „konsistent“ eine Meinung der Person, die die Ware begutachtet.
Prozessbegleitende Steuerung. Die Prüfungen in den Abschnitten, in denen Abweichungen möglich sind. Der Zweck der prozessbegleitenden Steuerung besteht darin, Abweichungen zu erkennen, solange sie noch günstig zu korrigieren sind. Daher sollten die ausgewählten Abschnitte diejenigen sein, in denen die jeweilige Eigenschaft festgelegt wird, und nicht diejenigen, in denen sie sich am einfachsten messen lässt.
Finale Freigabe. Prüfung, Freigabe und Verpackung anhand der Referenz. Dies ist der letzte Zeitpunkt, zu dem eine Charge vor dem Versand isoliert werden kann, und bei vorhandener Dokumentation zugleich der Punkt, an dem sich eine Charge nachträglich zurückverfolgen lässt.
Feedback aus dem Vertrieb. Die Meldungen aus dem Feld und die Frage, ob sie das Werk erreichen. Ein Programm, das Beschwerden erhält und an einen Vertriebskontakt weitergibt, lernt nichts daraus. Ein Programm, das einen definierten Bericht an eine namentlich benannte verantwortliche Person weiterleitet, schon.
Der Steuerungsplan und die sechs Punkte, die ihn funktionsfähig machen
Jeder Punkt und wozu er nicht werden darf
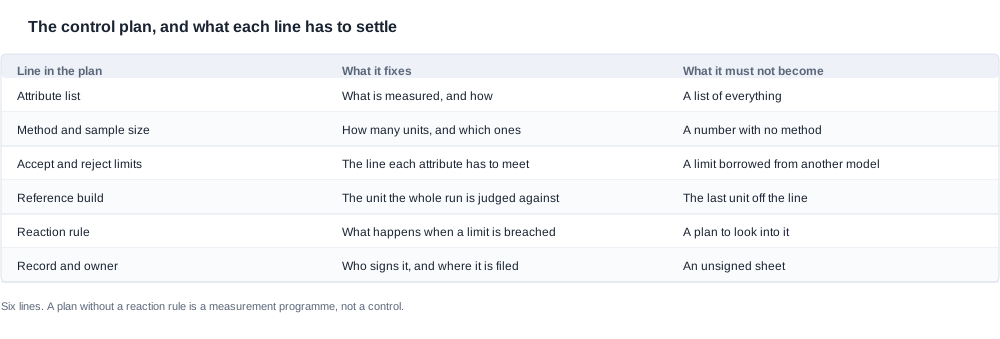
Ein Kontrollplan in dieser Kategorie ist ein kurzes Dokument mit sechs Zeilen, die bei schlechter Ausarbeitung jeweils auf charakteristische Weise versagen.
Die Merkmalsliste gibt an, was gemessen und wie es gemessen wird. Sie darf nicht zu einer Liste aller messbaren Größen werden, denn eine zu lange Liste ist eine Liste, die nicht genutzt wird. Die Auswahlregel ist einfach: Ein Merkmal kommt auf die Liste, wenn sich ein Kunde darüber beschweren würde und es sich verändern kann.
Methode und Stichprobengröße geben an, wie viele Einheiten geprüft werden und welche. Sie dürfen nicht zu einer Zahl ohne Methode werden, denn eine Stichprobengröße bedeutet ohne Regel zur Ziehung nichts. Ein Plan, der die ersten Einheiten von der Linie nimmt, führt keine Stichprobe durch, sondern prüft lediglich die einfachsten.
Die Annahme- und Ablehnungsgrenzen geben die Linie an, die jedes Merkmal erfüllen muss. Sie dürfen nicht von einem anderen Modell übernommen werden. Hier bereiten Produktfamilien Probleme, denn eine für eine andere Ausführung festgelegte Grenze ist entweder unerreichbar oder bedeutungslos, und bei einem geladenen Gerät muss sie außerdem mit einer angegebenen Prüfbedingung verknüpft werden. Eine Laufzeitangabe ohne Prüfbedingung ist nicht vergleichbar, und eine Konsistenzgrenze ohne Methode ist nicht durchsetzbar.
Die Referenzausführung legt die Einheit fest, anhand derer die Charge beurteilt wird. Sie darf nicht zur letzten Einheit von der Linie werden, denn eine Referenz, die sich mit jeder Charge ändert, ist keine Referenz.
Die Reaktionsregel gibt an, was bei einer Grenzüberschreitung geschieht. Sie darf nicht lediglich vorsehen, den Sachverhalt zu untersuchen. Eine Reaktionsregel, die die Entscheidung, den Abgrenzungsumfang und den Verantwortlichen benennt, ist mehrere Seiten Prosa über beabsichtigte Maßnahmen wert, während ein Kontrollplan ohne Reaktionsregel ein Messprogramm und keine Kontrolle ist.
Die Aufzeichnung und der Verantwortliche geben an, wer die Aufzeichnung unterzeichnet und wo sie abgelegt wird. Sie dürfen nicht aus einem nicht unterzeichneten Formular bestehen, denn eine Aufzeichnung, die keinem zugeordnet werden kann, kann einen Streit mit einem Kunden nicht beilegen, und ein Streit, der nicht beigelegt werden kann, wird zu einer Gutschrift.
Wo die Kontrollpunkte hingehören
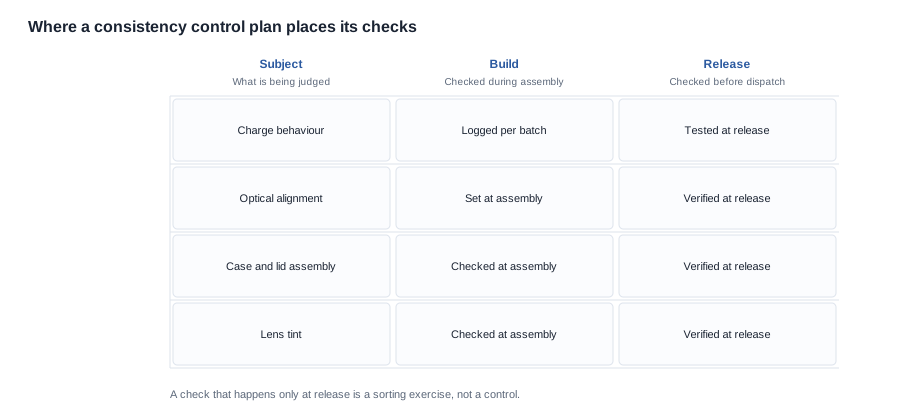
Die Platzierung der Kontrollpunkte ist eine Ermessensfrage, und die maßgebliche Regel ist wirtschaftlicher Natur. Eine Prüfung vor der Festlegung eines Merkmals sagt dem Käufer nichts, weil das Merkmal noch nicht eingetreten ist. Eine Prüfung erst bei der Freigabe sagt dem Käufer, was eingetreten ist, aber nicht warum, und sie verwandelt den Prozess in eine Sortieraufgabe, deren Kosten mit jeder Einheit steigen. Die produktive Platzierung liegt in der Phase, in der das Merkmal festgelegt wird, ergänzt um eine Verifikation bei der Freigabe.
In der Praxis bedeutet dies, dass die Prüfungen im Prozess den Eigenschaften gelten sollten, die durch die Montage und nicht durch das eingehende Material festgelegt werden, denn die von einem Unterlieferanten gelieferten Eigenschaften lassen sich an der Linie nicht korrigieren und können nur gesichtet werden. Ladeverhalten, optische Ausrichtung und die Art und Weise, wie ein Gehäuse schließt, werden durch die Montage bestimmt. Zelldifferenzen, Modulstreuungen und die Oberflächenqualität der Gehäuseformung dagegen nicht. Ein Plan, der sie in die prozessbezogene Spalte aufnimmt, wird viele Ausschussfälle erzeugen, auf die er nicht reagieren kann.
Grenzen, die aus der Produktklasse und nicht aus dem Werk stammen
Einige der schwierigsten Konsistenzfragen in dieser Kategorie werden durch die veröffentlichte Spezifikation und nicht durch das Handeln des Werks geklärt. Ein Käufer, der das Werk um eine Entscheidung bittet, die nicht vom Werk getroffen werden kann, wird eine langsame Antwort erhalten.
Die veröffentlichte Reihe umfasst 28 Einträge, darunter 11 Kameraeinträge, und der Konfigurationsraum innerhalb dieser Kameraeinträge ist breit. Allein die Option mit dem Ladecase reicht von einem Case mit 900 Milliamperestunden über ein Case mit 1.400 Milliamperestunden und ein faltbares Case mit 1.200 Milliamperestunden bis zu einem Case mit nicht veröffentlichter Kapazität sowie ganz ohne Case. Für zwei Kameraeinträge ist keine Bluetooth-Version angegeben. Die Kennzeichnung IP54 erscheint nur bei zwei Einträgen. Für alle 28 Einträge ist die Ladezeit angegeben: bei 26 davon beträgt sie zwei Stunden oder weniger, bei D17 und ZH12 etwa eine Stunde.
Jede dieser Angaben ist eine Spezifikationsentscheidung, die ein Kontrollplan respektieren und nicht neu auslegen muss. Ein Programm, das für eine Ausführung ohne veröffentlichtes Ladeverfahren eine Methode annimmt, wendet keine Qualitätskontrolle an, sondern erfindet eine Spezifikation. Richtig ist es, den Lieferanten zu bitten, das Verfahren für diese Ausführung anzugeben und die Antwort in den Kontrollplan aufzunehmen, damit das Merkmal kontrolliert und nicht lediglich angenommen wird.
Konsistenz across Farben, Cases und Hardware-Varianten
Eine Variante ist kein Fehler
Die Unterscheidung, die am häufigsten für Probleme sorgt, ist die zwischen einer Variante und einem Fehler. Eine Variante ist eine Buildspezifikation, die sich planmäßig von den anderen Builds im Programm unterscheiden soll. Ein Fehler ist ein Gerät, das nicht der zugehörigen Buildspezifikation entspricht. Ein Farbunterschied zwischen zwei Farbvarianten ist kein Fehler; derselbe Farbunterschied zwischen zwei Geräten einer Farbvariante ist es.
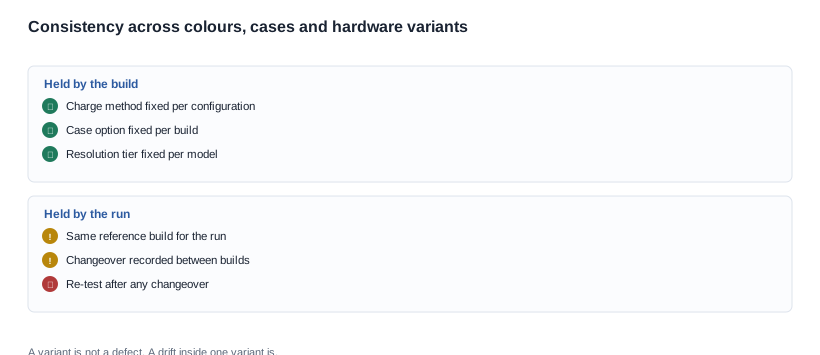
Diese Unterscheidung muss in den Kontrollplan aufgenommen werden, da die Messgrenzen für eine Farbvariante relativ zur Referenz dieser Farbvariante und nicht relativ zu einem Master festgelegt werden. Dasselbe gilt für Gehäuseoptionen: Eine Gehäusekapazität von neunhundert Milliamperestunden und eine von vierzehnhundert stellen zwei verschiedene Builds dar; eine aus der einen Variante abgeleitete Passgrenze für das Gehäuse gilt nicht für die andere. Ein Programm mit drei Kameravarianten und zwei Gehäuseoptionen arbeitet mit mehreren Kontrollplänen. Es als ein einziges zu behandeln ist der häufigste Grund dafür, dass ein Konsistenzprogramm falsche Alarme auslöst.
Das Umstellungsproblem
Das andere Variantenproblem ist die Umstellung. Bei einem Wechsel von einem Build zu einem anderen besteht ein Übergangsspezifisches Risiko: Die ersten Geräte des neuen Builds übernehmen möglicherweise etwas vom vorherigen Build – eine Vorrichtung, eine Einstellung, ein Behälter mit Teilen oder ein halbfertiges Tablett. Unmittelbar nach einer Umstellung gefertigte Geräte weichen am ehesten ab und werden zugleich am ehesten akzeptiert, da sie am Anfang einer noch nicht beurteilten Charge stehen.
Die Gegenmaßnahme ist prozedural und günstig: Jede Umstellung dokumentieren, nach jeder Umstellung erneut prüfen, statt sich auf das reguläre Stichprobenintervall zu verlassen, und die Geräte aus Umstellungen identifizierbar halten, damit sich eine spätere Reklamation einem Übergang und nicht einem lieferantenumfassenden Problem zuordnen lässt. Ein Programm, das dies umsetzt, verfügt über eine äußerst nützliche Diagnosefunktion, denn das Muster der Chargen mit Abweichungen zeigt dem Einkäufer, welches Merkmal tatsächlich auf den Übergang empfindlich reagiert.
Abweichungen untersuchen und Reaktionsregeln festlegen
Die Reihenfolge
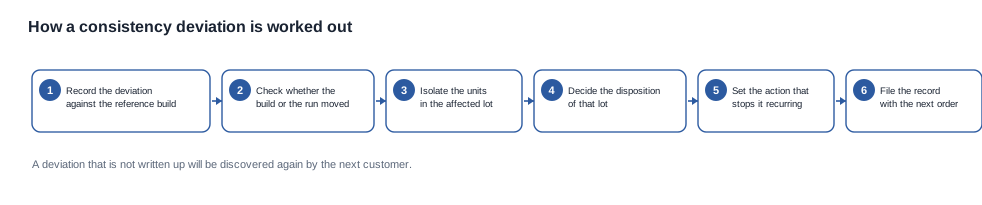
Eine Abweichung wird in einer festen Reihenfolge untersucht, und genau diese Reihenfolge verhindert, dass aus einer Abweichung ein Streitfall wird.
- Die Abweichung mit Chargenreferenz, Merkmal und Messwert gegenüber der Referenz-Buildspezifikation dokumentieren.
- Feststellen, ob die Buildspezifikation oder der Fertigungslauf verändert wurde, da beide unterschiedliche Verantwortliche und Abhilfemaßnahmen haben.
- Die Geräte der betroffenen Charge isolieren und entscheiden, ob auch benachbarte Chargen isoliert werden müssen.
- Über die Disposition dieser Charge entscheiden: Freigabe, Nacharbeit, Herabstufung oder Ausschuss.
- Die Maßnahme festlegen, die ein Wiederauftreten verhindert, und die verantwortliche Person benennen.
- Die Aufzeichnung zusammen mit der nächsten Bestellung ablegen, damit die Unterlagen des nächsten Einkäufers die Historie enthalten und nicht nur eine leere Kopie.
Der zweite Schritt wird meistens übergangen, doch er entscheidet über alles, was danach folgt. Eine veränderte Buildspezifikation bedeutet, dass die Spezifikation falsch oder geändert wurde; die Korrektur liegt in der Lieferkette vor dem Werk. Ein veränderter Fertigungslauf bedeutet, dass der Prozess abgewandert ist; die Korrektur erfolgt im Kontrollplan. Wer diese Unterscheidung nicht vornimmt, wird die gesamte Untersuchung damit verbringen, ein nicht vorhandenes Werkproblem zu suchen.
Was eine Reaktionsregel schützen muss
Jede Reaktionsregel schützt eines von drei Dingen. Die Wahl zwischen ihnen ist eine kaufmännische Entscheidung, die in den Plan und nicht in den Vorfall gehört.
Das Erste ist der Kunde. Eine Regel, die die Charge isoliert und zurückhält, schützt den Vertriebskanal vor einem nicht passenden Gerät – um den Preis einer Verzögerung. Das Zweite sind die Nachweise. Eine Regel, die Geräte, Messwerte und Referenz aufbewahrt, schützt die Möglichkeit, eine Meinungsverschiedenheit später zu klären – um den Preis eines kleinen Lagerbestands. Das Dritte sind die Kosten der Abhilfe. Eine Regel, die vor der Ausschussentscheidung eine Nacharbeit vorsieht, schützt die Marge – um den Preis einer komplexeren Dokumentation.
Diese Zielkonflikte sind der Grund, warum eine gute Reaktionsregel alle drei Aspekte benennt. Eine Regel, die nur den Kunden schützt, führt zu einem langsamen, teuren Programm, in dem jede Abweichung zu einem Totalverlust wird. Eine Regel, die nur die Kosten schützt, führt zu einem Programm, das seine eigenen Qualitätsprobleme erst durch seine Kunden entdeckt – die teuerste Variante desselben Fehlers. Welchem Aspekt Vorrang eingeräumt wird, ist keine Qualitäts-, sondern eine kaufmännische Entscheidung. Deshalb sollten die entsprechenden Kriterien vor der Bestellung feststehen und nicht erst beim ersten Vorfall.
Der kaufmännische Wert eines Kontrollplans
Die Bedingungen, die der Kontrollplan unterstützt
Ein Kontrollplan ist kein Qualitätsdokument, das neben der kaufmännischen Verhandlung liegt. Er ist der Nachweis, der mehrere kaufmännische Bedingungen durchsetzbar macht. Und ein Käufer, der einen solchen Plan hat, verhandelt eine materiell bessere Vereinbarung aus als ein Käufer, der nur über ein Muster und einen Preis verfügt.
Erstens ist es der Bezugsstandard in der Abnahmeklausel. Eine Qualitätsreklamation ist nur dann nachvollziehbar, wenn es einen festen Maßstab gibt, gegen den sie geltend gemacht werden kann, und das Referenzmodell ist genau dieser Maßstab. Wird es im Vertrag als Abnahmestandard festgeschrieben, verwandelt es jede künftige Diskussion über die Qualität in einen Vergleich statt in eine Meinung und nimmt dem Käufer die Abhängigkeit von der eigenen Charakterisierung der Ware durch das Werk.
Zweitens ist es der Änderungssteuerungspunkt. Ein Programm, das einen Kontrollplan hat, hat bereits entschieden, welche Merkmale durch das Referenzmodell festgelegt sind, und der Vertrag kann dieser Entscheidung folgen: Eine Änderung des Referenzmodells nach dem Freeze ist eine Änderung der Spezifikation und hat definierte Auswirkungen auf Terminplan und Kosten. Ohne den Plan ist der Freeze eine Verhandlung, die der Käufer jedes Mal erneut gewinnen muss.
Drittens sind es die Eigentümerschaft an den Aufzeichnungen und die Aufbewahrungsfrist. Ein Programm, das eine Charge nicht bis zu einem Referenzmodell zurückverfolgen kann, kann eine Reklamation aus dem Feldeinsatz nicht klären. Eine nicht klärbare Reklamation wird zu einer Gutschrift zum Preis des Käufers – der teuerste Weg, Konsistenz zu erwerben. Die richtigen Fragen zu stellen ist einfach: Welche Aufzeichnungen bewahrt das Werk auf, wie lange, in welcher Form und erhält der Käufer am Ende der Produktionsserie eine Kopie?
Die Zielkonflikte, die der Plan sichtbar macht
Sobald der Plan vorliegt, werden drei Zielkonflikte sichtbar, und bei jedem handelt es sich um eine Entscheidung statt um eine hinzunehmende Kosten. Eine engere Merkmalsliste reduziert den Prüfaufwand, schränkt aber zugleich die Anzahl der Merkmale ein, gegen die der Käufer das Werk später geltend machen kann. Eine größere Stichprobe verbessert die Sicherheit bei jeder Charge, verursacht aber unmittelbare Stückkosten. Eine strengere Reaktionsregel schützt den Kunden und die Nachweise, kostet jedoch Zeit und bindet Betriebskapital.
Die Gesamtkosten eines Konsistenzprogramms ergeben sich aus der Prüf- und Testzeit innerhalb des Produktionsfensters, dem in isolierten Chargen gebundenen Betriebskapital, den Nacharbeitskosten und den Kosten der Rücksendungen, die ein Programm mit einem guten Kontrollplan gerade nicht hat. Diese vier Zahlen liegen in der Regel höher, als der Käufer erwartet, und erst der Plan macht sie sichtbar. Aus diesem Grund hat sich ein ordnungsgemäß erstellter Plan bei wiederkehrenden Programmen tends bereits im ersten Jahr amortisiert.
Was vor der Bestellung zu erfragen ist, ist die kaufmännische Variante der Kontrollplanfrage: Was benötigt das Werk vom Käufer, damit der Plan funktioniert, was erhält der Käufer im Gegenzug, und wer von beiden trägt das Risiko? Die Checkliste zur Qualitätskonsistenz fasst die Punkte in einer Form zusammen, die mit einer Anfrage verschickt werden kann.
Was wir zur Qualität veröffentlichen und was nicht
Was wir angeben können
Wir veröffentlichen die Spezifikation auf Konfigurationsebene für jedes Modell in unserem Katalog. Bei Kamera- und Audiomodellen bedeutet dies die Auflösungsstufe, den Akku und – sofern vorhanden – die Option des Ladecases, die Lademethode, sofern sie im Katalog erfasst ist, die Ladezeit sowie die Laufzeit und die Bedingungen, unter denen sie gemessen wurde. Wir geben an, welche Merkmale durch das Referenzmodell festgelegt und welche durch die Produktionsserie kontrolliert werden, und wir benennen, wo keine Spezifikation vorliegt, statt die Lücke mit einem typischen Wert zu füllen.
Wir arbeiten außerdem gegen ein Referenzmodell, erstellen für eine benannte Konfiguration einen Kontrollplan und geben die Methode und Stichprobengröße hinter jedem Merkmal an, denn ein Kontrollplan ohne diese Angaben ist lediglich eine Wunschliste.
Was wir nicht angeben werden
Wir veröffentlichen weder eine Fehlerquote noch eine Nacharbeitsquote, eine Ausbeute oder eine Bestandsquote für die Modellreihe, und wir werden gegenüber einem Käufer, der keine Konfiguration benannt hat, keinen entsprechenden Wert nennen. Alle diese Werte hängen von der Mischung, dem eingehenden Material und der Produktionsserie ab; ein veröffentlichter Wert würde für ein Referenzmodell gelten, das es nicht gibt. Ebenso veröffentlichen wir für kein Modell eine Zertifikatsnummer, einen Wert aus einem Prüfbericht oder den Umfang einer Zertifizierung, da der Katalog keine Zertifizierungszeile je Modell enthält und die unternehmensbezogene Zertifizierungsseite keine Aussage auf Modellebene darstellt. Ein Käufer, der diesen Umfang benötigt, sollte ihn schriftlich als Teil der Market-Access-Unterlagen anfordern. Die Antwort gehört vor der Bestellung in die Unterlagen und nicht erst danach, wenn die Sendung bereits verpackt ist.
Derselbe Grundsatz gilt für das Gewicht und für alles andere, was wir nicht veröffentlicht haben. Wenn für ein Modell kein Gewicht veröffentlicht wurde, sagen wir, dass kein Gewicht veröffentlicht ist, und weisen den Käufer an, es anzufordern, statt eine Zahl zu nennen, die nicht belegbar ist.
Ein Konsistenzprogramm
Senden Sie uns das Modell, die Konfiguration, die Stückzahlen pro Fertigungslauf, den Zielmarkt und den aktuellen Referenz-Fertigungslauf. Wir senden Ihnen dann einen Kontrollplan mit der Merkmalsliste, der Methode und der Stichprobengröße, den Annahme- und Ablehnungsgrenzen, der Reaktionsregel und der Verantwortlichkeit für die Dokumentation sowie den Teilen der Spezifikation, die wir angeben können, und den Teilen, die Sie bereitstellen müssen. Der Artikel über Lieferzeit und Qualitätsauswirkungen behandelt, wann ein Kontrollplan zu einem Zeitplan passt, und der Artikel über den Mikrofonqualitätstest erläutert ein Merkmal im Detail.
Weiterführende Informationen
- FAQ zur Qualitätskonsistenz
- Überblick über die Qualitätskonsistenz
- Lieferzeit und Qualitätsauswirkungen
- Testen vor der Bestellung
Senden Sie uns das Modell, die Konfiguration und die Mengen, und wir senden Ihnen einen Kontrollplan für den betreffenden Fertigungslauf.


