
La cohérence de la qualité des lunettes connectées est un problème de contrôle plutôt que d’inspection, et c’est dans cette différence que se joue l’essentiel des économies — ou des pertes — d’un programme récurrent. Au Premier Ordre, la cohérence est ce qu’un acheteur demande et ce qu’une usine tente d’obtenir. Au troisième ordre, la cohérence est soit maîtrisée par un système de contrôle, soit absente de celui-ci; la question n’est plus de savoir si les produits sont acceptables, mais si le processus qui les a fabriqués les reproduirait à l’identique en cas de doubling de la commande. Cet article s’adresse au responsable qualité côté marque, au responsable des achats et à l’acheteur de distribution qui pilote un programme établi et doit passer du contrôle unitaire au contrôle d’un processus. Il présente les couches qu’un système de cohérence doit couvrir, les six lignes d’un plan de contrôle qui le rendent concret, la difficulté spécifique de maintenir la cohérence entre les couleurs, les boîtiers et les variantes matérielles, le mode de calcul d’un écart, ainsi que les arbitrages concernés. La présentation générale de la cohérence de la qualité traite du même sujet à un niveau plus introductif, et la FAQ en rassemble les réponses concises.
Contrôles avancés de la cohérence de la qualité des lunettes connectées
Ce qu’un programme avancé contrôle réellement
Un programme avancé contrôle trois éléments, et il convient de les distinguer avec précision, car ils échouent de manière différente et sont généralement traités comme s’il n’en existed qu’un seul.
Le premier est la cohérence des spécifications, qui signifie que les produits sont identiques à ce qui a été commandé. Il s’agit d’abord d’un problème de documentation, ensuite d’un problème de production, et le processus échoue lorsque la configuration n’a jamais été consignée sous une forme qui résiste à un changement d’équipe, de fournisseur ou de mois.
Le deuxième est la cohérence de production, qui signifie que les unités lot sont identiques les unes aux autres. Il s’agit d’un problème de maîtrise des procédés, qui échoue en l’absence de référence permettant de repérer une dérive; une évolution graduelle passe alors inaperçue jusqu’à ce qu’un client la remarque.
Le troisième est la cohérence du programme, qui signifie que les produits de la quatrième commande sont identiques à ceux de la première. Il s’agit d’un problème de gestion des fournisseurs, qui échoue lorsque la production du fournisseur évolue sous le programme — nouvelle ligne, nouveau sous-traitant, nouvelle organisation des équipes — sans que l’acheteur puisse voir ce changement.
La plupart des programmes décrits comme présentant un problème de qualité sont en réalité confrontés au troisième, tout en le traitant comme le premier. Cette distinction est déterminante pour les actions à mener: une correction documentaire ne règle pas un changement de sous-traitant, et un audit fournisseur ne règle pas une configuration non consignée.
Les couches qu’un système de contrôle doit couvrir
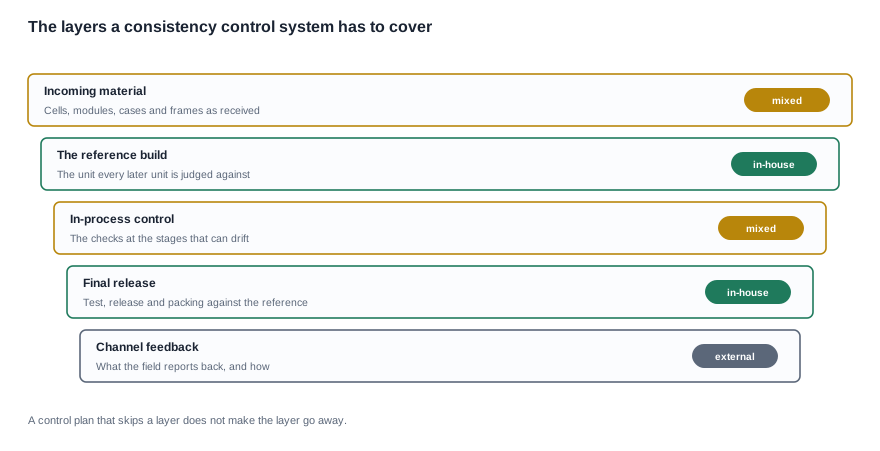
Un système de contrôle comporte cinq couches. Pour chacune, la question utile est de savoir si elle existe, plutôt que si elle est performante. Une couche inexistante est invisible, ce qui explique que les lacunes des contrôles de cohérence se manifestent sous forme de réclamations terrain plutôt que de défaillances de processus.
Matières premières entrantes. Les cellules, modules de caméra, boîtiers de recharge, montures et ensembles de lentilles qui arrivent. Le contrôle consiste ici à décider quels attributs des produits entrants le programme dépend réellement, et cette décision dépend de la configuration. Quatre des onze références de caméra de la gamme publiée n’indiquent aucune méthode de recharge; pour ces versions, le mode de recharge est donc un attribut que le programme doit définir lui-même avant de pouvoir le contrôler.
Unité de référence. L’unité sur laquelle toutes les unités ultérieures sont évaluées. C’est la couche la plus souvent négligée et celle qui rend possibles toutes les autres. Sans référence, la « cohérence » relève de l’avis de la personne qui examine les produits.
Contrôle en cours de production. Les vérifications effectuées aux étapes où une dérive est possible. L’objectif du contrôle en cours de production est de détecter la dérive tant qu’elle reste peu coûteuse à corriger; les étapes retenues doivent être celles où l’attribut est défini, plutôt que celles où il est le plus facile de le mesurer.
Validation finale. Tests, libération et emballage par rapport à l’unité de référence. C’est le dernier point où un lot peut être isolé avant son expédition, et celui qui permet ensuite de le tracer si les enregistrements existent.
Retours du canal de distribution. Les informations remontant du terrain et leur acheminement jusqu’à l’usine. Un programme qui reçoit des réclamations et les transmet à un contact commercial n’apprend rien; un programme qui transmet un rapport défini à un responsable désigné, si.
Le plan de contrôle et les six lignes qui le rendent opérationnel
Chaque ligne et ce qu’elle ne doit pas devenir
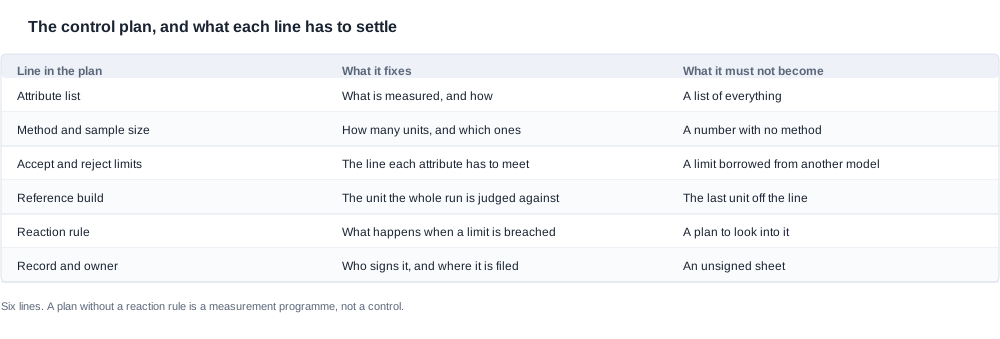
Un plan de contrôle dans cette catégorie est un document court composé de six lignes, et chacune d’elles échoue de manière caractéristique lorsqu’elle est mal rédigée.
La liste des attributs indique ce qui est mesuré et comment. Elle ne doit pas devenir une liste de tout ce qui pourrait être mesuré, car une liste trop longue est une liste qui n’est pas utilisée. La règle de sélection est simple: un attribut figure sur la liste si un client s’en plaindrait et s’il peut varier au fil du temps.
La méthode et la taille de l’échantillon indiquent combien d’unités sont contrôlées et lesquelles. Il ne doit pas se réduire à un nombre sans méthode, car une taille d’échantillon ne signifie rien sans règle d’échantillonnage. Un plan qui prélève les premières unités en sortie de ligne ne procède pas à un échantillonnage, il inspecte simplement les unités les plus faciles à contrôler.
Les limites d’acceptation et de rejet indiquent la valeur que chaque attribut doit respecter. Elles ne doivent pas être empruntées à un autre modèle. C’est là que les familles de produits posent problème, car une limite définie pour une autre configuration est soit inapplicable, soit dénuée de sens et, dans le cas d’un appareil chargé, elle doit aussi être associée à une condition d’essai clairement indiquée. Une valeur mesurée en fonctionnement sans condition d’essai n’est pas comparable, et une limite de cohérence sans méthode ne peut être appliquée.
La configuration de référence fixe l’unité par rapport à laquelle la série est évaluée. Elle ne doit pas devenir la dernière unité en sortie de ligne, car une référence qui change à chaque lot n’est pas une référence.
La règle de réaction indique ce qui se passe lorsqu’une limite est dépassée. Elle ne doit pas se limiter à un plan d’enquête. Une règle de réaction qui précise le traitement, le périmètre d’isolement et le responsable vaut mieux que plusieurs pages d’explications sur les intentions, et un plan de contrôle sans règle de réaction constitue un programme de mesures plutôt qu’un dispositif de contrôle.
Le registre et le responsable indiquent qui signe le registre et où il est archivé. Il ne doit pas s’agir d’une feuille non signée, car un registre auquel on ne peut attribuer une responsabilité ne permet pas de résoudre un différend avec un client, et un différend qui ne peut être résolu se transforme en avoir à charge.
Où placer les points de contrôle
Le placement des points de contrôle relève d’un jugement, et la règle qui le régit est économique. Un contrôle effectué avant que l’attribut ne soit fixé n’apporte rien à l’acheteur, car l’attribut n’existe pas encore. Un control effectué uniquement au moment de la libération indique à l’acheteur ce qui s’est passé, mais pas pourquoi, et transforme le processus en opération de tri dont le coût augmente avec chaque unité. Le placement le plus efficace se situe au stade où l’attribut est fixé, avec une vérification à la libération.
En pratique, cela signifie que les contrôles en cours de production doivent porter sur les caractéristiques déterminées par l’assemblage plutôt que par les matières premières entrantes, car les caractéristiques fournies par un sous-traitant ne peuvent pas être corrigées en ligne et peuvent seulement être triées. Le comportement de charge, l’alignement optique et la manière dont un boîtier se ferme sont déterminés par l’assemblage. La tolérance des cellules, la variation des modules et la qualité du moulage du boîtier ne le sont pas, et un plan qui les place dans la colonne des contrôles en cours de production produira de nombreux rejets auxquels il ne pourra pas donner suite.
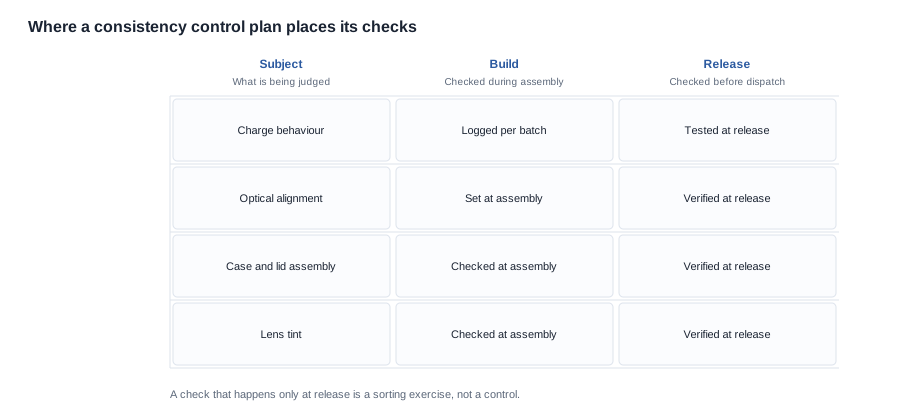
Les limites issues de la catégorie de produit, et non de l’usine
Certaines des questions de cohérence les plus complexes dans cette catégorie sont tranchées par les spécifications publiées plutôt que par quoi que ce soit que l’usine fasse, et un acheteur qui demande à l’usine de prendre une décision qui ne relève pas d’elle obtiendra une réponse tardive.
La gamme publiée comprend vingt-huit entrées, dont onze consacrées aux caméras, et l’espace de configuration au sein de ces entrées caméra est vaste. À lui seul, le choix du boîtier de charge propose un boîtier de neuf cents milliampères-heure, un boîtier de mille quatre cents milliampères-heure, un boîtier pliable de mille deux cents milliampères-heure, un boîtier dont la capacité n’est pas publiée et l’absence de boîtier. Deux entrées caméra ne publient aucune version Bluetooth. La certification IP54 n’apparaît que pour deux entrées. Le temps de charge est publié pour les vingt-huit entrées: vingt-six d’entre elles sont annoncées à deux heures ou moins, tandis que les D17 et ZH12 sont annoncées à environ une heure.
Chacune de ces spécifications doit être respectée, et non réinterprétée, par un plan de contrôle. Un programme qui suppose une méthode de charge pour une configuration dont aucune méthode n’est publiée n’applique pas un contrôle qualité: il invente une spécification. La bonne démarche consiste à demander au fournisseur d’indiquer la méthode applicable à cette configuration, puis à inscrire la réponse dans le plan de contrôle, afin que l’attribut soit contrôlé plutôt que supposé.
La cohérence entre les couleurs, les boîtiers et les variantes matérielles
Une variante n’est pas un défaut
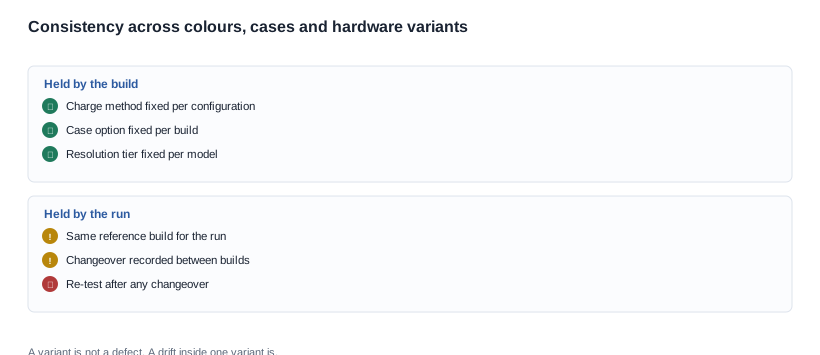
La distinction qui pose le plus souvent problème est celle entre une variante et un défaut. Une variante est une version qui a été spécifiée et qui est censée différer des autres versions du programme. Un défaut est un unité qui ne correspond pas à la version à laquelle elle appartient. Une différence de couleur entre deux déclinaisons de couleur n’est pas un défaut; en revanche, cette même différence entre deux unités d’une même déclinaison en est un.
Cette distinction doit être inscrite dans le plan de contrôle, car les limites de mesure d’une déclinaison de couleur sont définies par rapport à la référence de cette déclinaison, et non à une référence générale. Il en va de même pour les options de boîtier: une capacité de neuf cents milliampères-heures et une capacité de mille quatre cents correspondent à deux versions différentes, et une limite d’ajustement du boîtier tirée de l’une ne s’applique pas à l’autre. Un programme proposant trois versions de caméra et deux options de boîtier fonctionne avec plusieurs plans de contrôle; le traiter comme un plan unique constitue la raison la plus fréquente pour laquelle un programme de cohérence commence à produire de fausses alertes.
Le problème du changement de version
L’autre problème lié aux variantes est le changement de version. Une série qui passe d’une version à une autre présente un risque propre à cette transition: les premières unités de la nouvelle version peuvent hériter de quelque chose de la précédente, par exemple un montage, un réglage, un bac de pièces ou une plateau à moitié fini. Les unités produites juste après un changement de version sont les plus susceptibles de s’écarter des spécifications, mais aussi les plus susceptibles d’être acceptées, car elles se trouvent au début d’un lot qui n’a pas encore été évalué.
La mesure de contrôle est procédurale et peu coûteuse: consigner chaque changement de version, effectuer un nouveau test après chacun d’eux plutôt que de s’appuyer uniquement sur l’intervalle d’échantillonnage habituel, et garder les unités issues du changement identifiables afin qu’une réclamation ultérieure puisse être rattachée à une transition plutôt qu’à un problème général de fournisseur. Un programme qui applique cette pratique dispose d’une capacité de diagnostic très utile, car le profil des lots qui dérivent indique à l’acheteur quel attribut est réellement sensible à la transition.
Analyser un écart et règles de réaction
La séquence
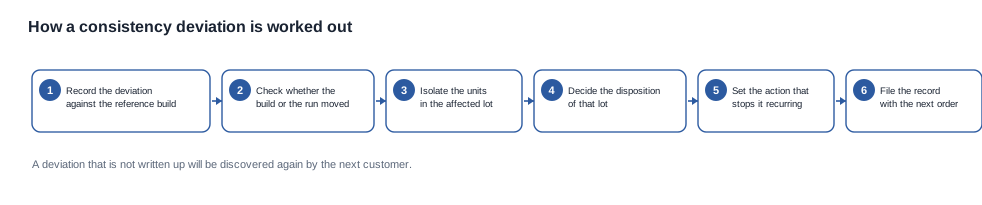
Un écart est analysé selon un ordre fixe, et c’est cet ordre qui empêche un écart de dégénérer en litige.
- Consigner l’écart par rapport à la version de référence, avec la référence du lot, l’attribut et la mesure.
- Établir si c’est la version ou la série de production qui a changé, car chacune a un responsable et des mesures correctives différents.
- Isoler les unités du lot concerné et déterminer s’il convient également d’isoler les lots voisins.
- Décider du traitement de ce lot: libération, retouche, déclassement ou rejet.
- Définir l’action qui empêchera sa récurrence et désigner le responsable de cette action.
- Classer le dossier avec la commande suivante, afin que le dossier du prochain acheteur contienne l’historique plutôt qu’une copie vierge.
La deuxième étape, généralement omise, détermine toutes les suivantes. Un changement de version signifie que la spécification était erronée ou a été modifiée, et la correction se situe en amont de l’usine. Un changement de série signifie que le processus a dérivé, et la correction se situe dans le plan de contrôle. Un acheteur qui ne fait pas cette distinction consacrera toute son enquête à rechercher un problème d’usine qui n’existe pas.
Ce qu’une règle de réaction doit protéger
Chaque règle de réaction protège l’un de trois éléments, et le choix entre eux est une décision commerciale qui doit figurer dans le plan plutôt que dans la gestion de l’incident.
Le premier est le client. Une règle qui isole et retient le lot protège le canal de distribution contre une unité non conforme, au prix d’un retard. Le deuxième sont les éléments de preuve. Une règle qui préserve les unités, les mesures et la référence protège la capacité à régler ultérieurement un désaccord, au prix d’un léger surstock. Le troisième est le coût de la mesure corrective. Une règle qui privilégie la retouche avant le rejet préserve la marge, au prix d’un dossier plus complexe.
Ces compromis expliquent pourquoi une bonne règle de réaction doit mentionner les trois éléments. Une règle qui protège uniquement le client produit un programme lent et coûteux dans lequel chaque écart se traduit par une perte totale. Une règle qui protège uniquement le coût produit un programme qui découvre ses propres problèmes de qualité grâce à ses clients, ce qui constitue la version la plus coûteuse de la même erreur. Quant à la décision de l’élément à privilégier, ce n’est pas une décision qualité, mais commerciale; c’est pourquoi les critères à examiner doivent être établis avant de commander, et non au cours du premier incident.
La valeur commerciale d’un plan de contrôle
Les conditions que le plan de contrôle permet de soutenir
Un plan de contrôle n’est pas un document qualité qui se trouve à côté de la négociation commerciale. C’est la preuve qui rend plusieurs conditions commerciales exécutoires, et un acheteur qui en dispose négocie un accord sensiblement meilleur qu’un acheteur qui dispose uniquement d’un échantillon et d’un prix.
Le premier élément est la référence figurant dans la clause d’acceptation. Une réclamation qualité ne peut être discutée que s’il existe un élément tangible auquel la comparer, et la version de référence est précisément cet élément. Intégrée à l’accord comme norme d’acceptation, elle transforme chaque future discussion sur la qualité en une comparaison plutôt qu’en une opinion, et elle libère l’acheteur de la dépendance à la caractérisation des marchandises par l’usine elle-même.
Le deuxième élément est le point de gestion des modifications. Un programme doté d’un plan de contrôle a déjà décidé quelles caractéristiques sont figées par la version de production, et l’accord peut suivre cette décision: une modification apportée à une version après le gel constitue une modification de la spécification, avec des conséquences définies en termes de calendrier et de coûts. Sans plan, le gel devient une négociation que l’acheteur doit gagner à chaque fois.
Le troisième élément est la propriété des enregistrements et leur durée de conservation. Un programme incapable de remonter d’un lot jusqu’à une version de production ne peut régler une réclamation terrain, et une réclamation qu’il ne peut régler se transforme en avoir à l’achat au prix de l’acheteur, ce qui constitue la manière la plus coûteuse d’acheter de la cohérence. Les questions à poser sont simples: quels enregistrements l’usine conserve-t-elle, pendant combien de temps, sous quelle forme et l’acheteur en reçoit-il une copie à la fin de la série?
Les arbitrages rendus visibles par le plan
Trois arbitrages deviennent visibles dès que le plan existe, et chacun constitue une décision plutôt qu’un coût à absorber. Une liste plus restrictive des caractéristiques réduit la charge d’inspection, mais réduit également le nombre de caractéristiques face auxquelles l’acheteur pourra exiger des comptes ultérieurement. Un échantillon plus large améliore le niveau de confiance accordé à chaque lot, au prix d’un coût direct par unité. Une règle de réaction plus stricte protège le client et les preuves, mais compromet la vitesse et le fonds de roulement.
Le coût total d’un programme de cohérence comprend le temps d’inspection et d’essai pendant la fenêtre de production, le fonds de roulement immobilisé dans les lots isolés, le coût des retouches et le coût des retours qu’un programme doté d’un bon plan de contrôle évite. Ces quatre chiffres sont généralement supérieurs aux prévisions de l’acheteur, et le plan permet de les rendre visibles, ce qui explique également qu’un plan correctement rédigé s’autofinance généralement dès la première année d’un programme récurrent.
Les questions à poser avant de commander constituent la version commerciale de la question relative au plan de contrôle: de quoi l’usine a-t-elle besoin de la part de l’acheteur pour que le plan fonctionne, qu’obtient l’acheteur en retour et qui, des deux, supporte le risque. La liste de contrôle de la cohérence de la qualité des lunettes connectées rassemble les éléments à envoyer avec une demande de devis.
Ce que nous publions sur la qualité, et ce que nous ne publierons pas
Ce que nous pouvons indiquer
Nous publions la spécification au niveau de la configuration de chaque modèle de notre catalogue. Pour les modèles équipés d’une caméra et de l’Audio, cela comprend le niveau de résolution, la Batterie et l’option de boîtier lorsqu’elle existe, le mode de Recharge lorsque le catalogue l’indique, le temps de charge et l’autonomie dans les conditions de mesure. Nous indiquons quelles caractéristiques sont figées par la version de production et lesquelles sont contrôlées par la série, et nous signalons lorsqu’une spécification n’existe pas, au lieu de combler le manque par une valeur générique.
Nous travaillerons également par rapport à une version de référence, établirons un plan de contrôle pour une configuration désignée et préciserons la méthode et la taille d’échantillon derrière chaque caractéristique, car un plan de contrôle dépourvu de ces informations n’est qu’une liste de souhaits.
Ce que nous ne déclarerons pas
Nous ne publions aucun taux de défauts, taux de retouches, taux de rendement ou taux de réussite pour notre gamme, et ne citerons aucune de ces valeurs à un acheteur qui n’a pas désigné de configuration. Elles dépendent toutes de la combinaison de production, des matériaux entrants et de la série, et une valeur publiée ne correspondrait qu’à une version de production inexistante. Nous ne publions pas non plus de numéro de certificat, de valeur de rapport d’essai ni de périmètre de certification pour un modèle donné, car le catalogue ne comporte pas de ligne de certification par modèle et la page de certification de l’entreprise ne constitue pas une déclaration au niveau du modèle. Un acheteur qui a besoin de ce périmètre doit le demander par écrit dans le dossier d’accès au marché, et la réponse doit figurer dans ce dossier avant la commande plutôt qu’après l’expédition de la marchandise.
La même discipline s’applique au poids et à tout ce que nous n’avons pas encore publié. Lorsqu’un modèle n’a pas de poids publié, nous indiquerons qu’il n’existe pas de poids publié et demanderons à l’acheteur de le requesting, plutôt que de citer une valeur impossible à vérifier.
Un programme de cohérence
Envoyez-nous le modèle, la configuration, les quantités par série, le marché de destination et la série de référence actuelle. Nous vous retournerons un plan de contrôle comprenant la liste des attributs, la méthode et la taille de l’échantillon, les limites d’acceptation et de rejet, la règle de réaction ainsi que la responsabilité des enregistrements, avec les éléments de la spécification que nous pouvons déclarer et ceux qui doivent être fournis par vos soins. L’article sur le délai de livraison et les implications pour la qualité explique dans quelles conditions un plan de contrôle s’accorde avec un calendrier, tandis que l’article sur le test de qualité du microphone traite en détail un attribut.
Lectures complémentaires
- FAQ sur la cohérence de la qualité
- Aperçu de la cohérence de la qualité
- Délai de livraison et implications pour la qualité
- comment tester avant de commander
Envoyez-nous le modèle, la configuration et les quantités, et nous vous retournerons un plan de contrôle pour cette série.


