
Konsekvent kvalitet på smarta glasögon är ett styrproblem snarare än ett granskningsproblem, och skillnaden är där det mesta av pengarna i ett återkommande program antingen sparas eller förloras. Vid den första ordern är konsekvens något som en köpare efterfrågar och en fabrik försöker uppnå. Vid den tredje ordern är konsekvens något som ett styrsystem antingen har eller saknar, och frågan är inte längre om varorna är acceptabla, utan om processen som producerade dem skulle ge samma varor igen om ordern fördubblades. Den här artikeln riktar sig till kvalitetsansvariga på brandsidan, inköpschefer och återförsäljare som driver ett etablerat program och behöver gå från att kontrollera enskilda enheter till att styra en process. Den täcker de lager som ett konsekvenssystem måste omfatta, de sex raderna i en styrplan som gör systemet praktiskt, den specifika svårigheten att hålla konsekvensen över färger, fodral och hårdvaruvarianter, hur en avvikelse beräknas och var avvägningarna ligger. Överblicken över kvalitetskonsekvens täcker samma ämne på en mer introduktiv nivå, och vanliga frågor samlar de korta svaren.
Avancerade kontroller av konsekvent kvalitet på smarta glasögon
Vad ett avancerat konsekvensprogram faktiskt styr
Ett avancerat program styr tre saker, och det är värt att vara exakt på om vad som är vad, eftersom de tre misslyckas på olika sätt och oftast diskuteras som om de vore en enda sak.
Den första är specifikationskonsekvens, vilket innebär att varorna är desamma som det som beställdes. Det är ett dokumentationsproblem innan det är ett produktionsproblem, och det misslyckas när konfigurationen aldrig skrevs ner i en form som överlever en skiftebyten, en leverantörsbyten eller en månadsbyte.
Den andra är produktionskonsekvens, vilket innebär att enheter som tillverkats i samma parti är likadana. Det är ett processstyrningsproblem, och det misslyckas när det saknas en referens mot vilken avdrift kan upptäckas, så att en gradvis förändring inte märks förrän en kund märker den.
Den tredje är programkonsekvens, vilket innebär att varorna i den fjärde ordern är desamma som varorna i den första. Det är ett leverantörsstyrningsproblem, och det misslyckas när leverantörens egen produktion förändras under programmet — en ny linje, en ny underleverantör, ett nytt skiftschema — och köparen saknar insyn i förändringen.
De flesta program som beskrivs som att ha ett kvalitetsproblem lider egentligen av det tredje problemet, samtidigt som de behandlar det som det första. Distinktionen spelar roll för vad som bör göras åt det, eftersom en dokumentationsåtgärd inte hjälper mot en underleverantörsändring och en leverantörsaudit inte hjälper mot en omedskriven konfiguration.
De lager som ett styrsystem måste omfatta
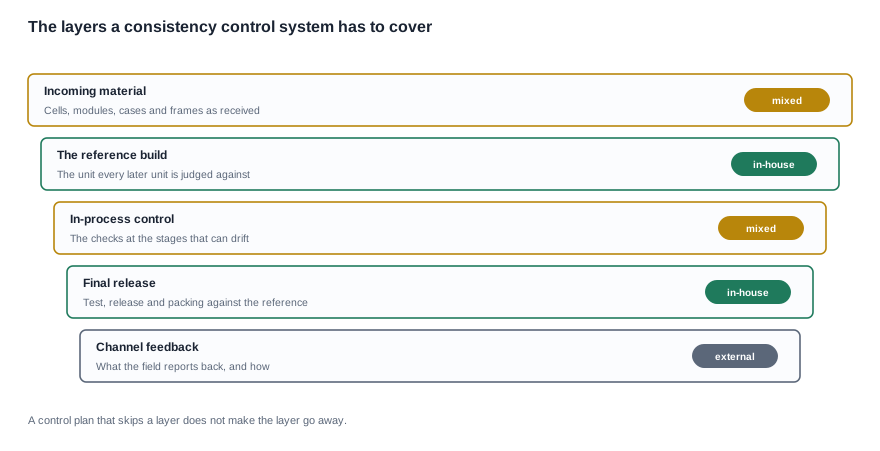
Ett styrsystem har fem lager, och den användbara frågan om något av dem är om det finns alls, snarare än om det är bra. Ett lager som inte finns är osynligt, vilket ärluckor i konsekvenskontrollerna yttrar sig som kundärenden i fältet snarare än som processfel.
Inkommande material. De celler, kameramoduler, laddfodral, bågar och linsuppsättningar som levereras. Kontrollen här är ett beslut om vilka inkommande egenskaper programmet faktiskt beror på, och det beslutet är specifikt för konfigurationen. Fyra av de elva kameraingångarna i det publicerade sortimentet registrerar inte alls någon laddmetod, vilket innebär att programmet självt måste definiera laddvägen som en egenskap för de byggena innan det kan styra den.
Referensbygget. Enheten som alla senare enheter bedöms mot. Det är det lager som oftast hoppas över och som gör alla andra lager möjliga. Utan en referens är "konsekvent" en åsikt som uttrycks av personen som tittar på varorna.
Processkontroll. Kontrollerna som utförs i de steg där avdrift är möjlig. Poängen med processkontroll är att den hittar avdriften medan den fortfarande är billig att korrigera, och de valda stegen bör vara där egenskapen fastställs snarare än där den är lättast att mäta.
Slutlig frigivning. Test, frigivning och packning mot referensen. Det är den sista punkt där ett parti kan isoleras innan det skickas, och det är punkten där ett parti senare kan spåras om registerhandlingarna finns.
Återkoppling från marknaden. Vad fältet rapporterar och om det når fabriken. Ett program som tar emot klagomål och skickar dem till en säljrepresentant lär sig aldrig något; ett program som skickar en definierad rapport till en namngiven ansvarig gör det.
Styrplanen och de sex raderna som gör att den fungerar
Varje rad och vad den inte får bli
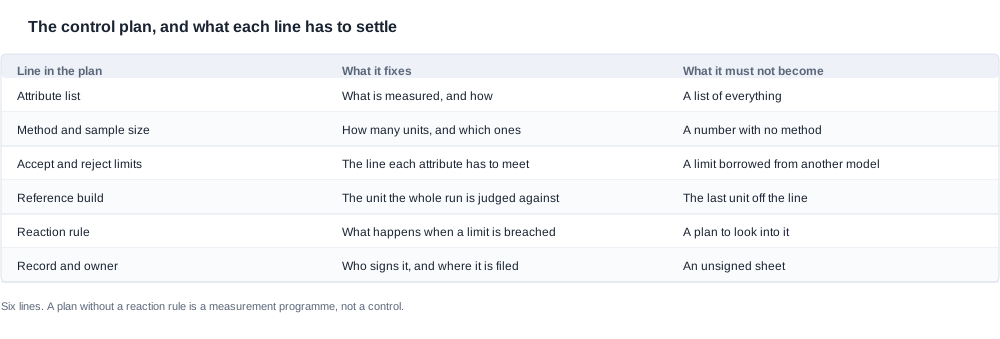
En kontrollplan i den här kategorin är ett kort dokument med sex rader, och varje rad misslyckas på ett typiskt sätt när den skrivs dåligt.
Attributlistan anger vad som mäts och hur det mäts. Den får inte bli en lista över allt som skulle kunna mätas, eftersom en för lång lista är en lista som inte används. Urvalsregeln är enkel: en attribu tas med på listan om en kund skulle klaga på det och om det kan förändras med tiden.
Metoden och urvalsstorleken anger hur många enheter som kontrolleras och vilka. Den får inte bli ett antal utan en metod, eftersom en urvalsstorlek är meningslös utan en regel för hur stickprovet ska väljas. En plan som provtar de första enheterna från produktionslinjen provtar inte; den granskar de lättaste.
Acceptans- och underkänningsgränserna anger den nivå som varje attribut måste uppfylla. De får inte hämtas från en annan modell. Det är här produktfamiljer skapar problem, eftersom en gräns som har fastställts för en annan version antingen är ouppnåelig eller saknar betydelse, och för en laddad enhet måste den dessutom paras med en angiven testbetingelse. En körtidsuppgift utan testbetingelse går inte att jämföra, och en konsekvensgräns utan metod går inte att tillämpa.
Referensversionen fastställer den enhet som körningen bedöms mot. Den får inte bli den senaste enheten från produktionslinjen, eftersom en referens som ändras med varje parti inte är någon referens.
Reaktionsregeln anger vad som händer när en gräns överskrids. Den får inte vara en plan för att undersöka det som hände. En reaktionsregel som anger dispositionen, isoleringsomfattningen och ansvarig är värd flera sidor med prosa om intentioner, och en kontrollplan utan en sådan regel är ett mätprogram snarare än en kontroll.
Dokumentationen och ansvariga anger vem som undertecknar dokumentationen och var den arkiveras. Den får inte vara ett osignerat formulär, eftersom dokumentation som inte kan tillskrivas någon inte kan avgöra en tvist med en kund, och en tvist som inte kan avgöras blir en kredit.
Var kontrollpunkterna hör hemma
Placeringen av kontrollpunkterna är en bedömning, och regeln som styr den är ekonomisk. En kontroll som utförs innan attributet har fastställts berättar ingenting för köparen, eftersom attributet inte har inträffat än. En kontroll som endast utförs vid frisläppning berättar för köparen vad som hände, men inte varför, och den gör om processen till en sorteringsuppgift vars kostnad ökar med varje enhet. Den produktiva placeringen är i det skede där attributet fastställs, med en verifiering vid frisläppning.
I praktiken innebär det att kontrollerna under produktionen bör gälla de egenskaper som fastställs vid montage snarare än av inkommande material, eftersom egenskaper som kommer från en underleverantör inte kan åtgärdas på produktionslinjen och endast kan sorteras bort. Laddbeteende, optisk justering och hur ett hölje stängs fastställs vid montage. Toleransen för cellerna, variationen mellan moduler och höljformsfinishet gör de inte, och en plan som placerar dem i kolumnen för kontroller under produktionen är en plan som kommer att ge upphov till ett stort antal underkänningar som planen inte kan agera på.
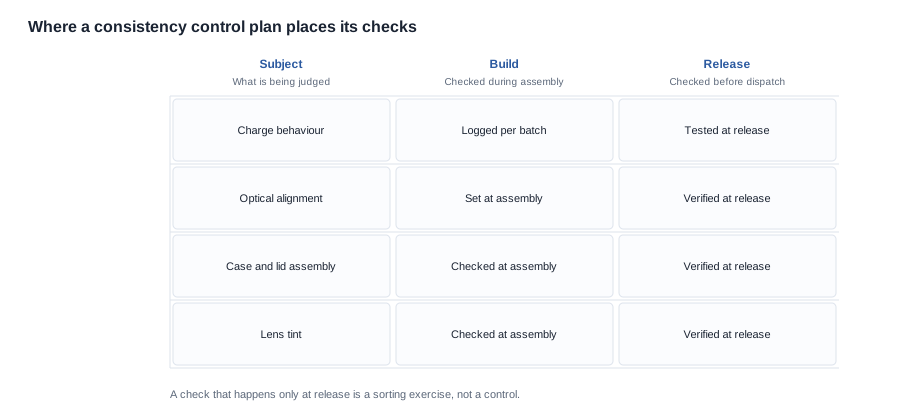
Gränser som kommer från produktklassen, inte från fabriken
De svåraste konsekvensfrågorna i den här kategorin avgörs av den publicerade specifikationen snarare än av något som fabriken gör, och en köpare som ber fabriken ta ett beslut som inte ligger inom fabrikens ansvar kommer att få ett långsamt svar.
Det publicerade intervallet omfattar tjugoåtta poster, varav elva avser kameror, och konfigurationsutrymmet inom de kamera|posterna är stort. Bara alternativet med laddningsfodral förflyttar sig mellan ett fodral med niohundra milliamperetimmar, ett fodral med fjortusenfyrahundra milliamperetimmar, ett vikbart fodral med etttusentvåhundra milliamperetimmar, ett fodral vars kapacitet inte publiceras och inget fodral alls. Två kamerposter publicerar ingen Bluetooth-version. IP54-märkningen anges endast för två poster. Laddningstiden publiceras för alla tjugoåtta poster: för tjugosex av dem är den två timmar eller mindre, och för D17 och ZH12 cirka en timme.
Vart och ett av dessa är specifikationsbeslut som en kontrollplan måste respektera och inte tolka om ett program som antar en laddningsmetod för en version som inte publicerar någon inte tillämpar kvalitetskontroll; det hittar på en specifikation. Rätt åtgärd är att be leverantören ange metoden för den aktuella versionen och föra in svaret i kontrollplanen, så att attributet blir kontrollerat i stället för antaget.
Konsekvens mellan färger, höljen och maskinvaruvarianter
En variant är inte ett defekt
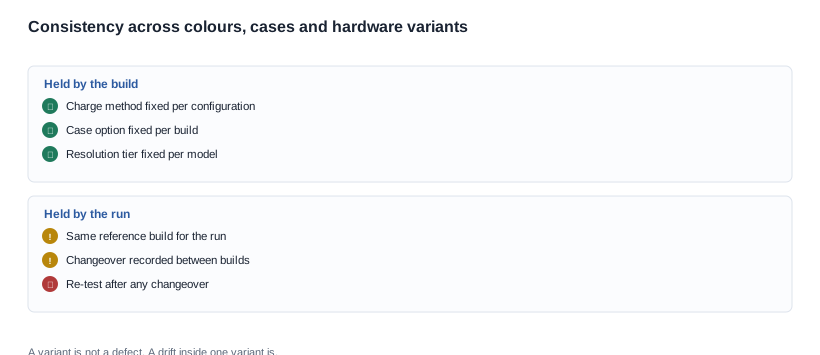
Den skillnad som oftast orsakar problem är skillnaden mellan en variant och ett fel. En variant är en tillverkning som har specificerats och som förväntas skilja sig från de andra tillverkningarna i programmet. Ett fel är en enhet som inte motsvarar den tillverkning den tillhör. En färgskillnad mellan två färgvarianter är inte ett fel; samma färgskillnad mellan två enheter av samma färgvariant är det.
Den skillnaden måste skrivas in i kontrollplanen, eftersom mätgränserna för en färgvariant anges i förhållande till just den färgvariantens referens och inte till en master. Detsamma gäller för foderalternativ: en fodralkapacitet på nio hundra milliampere-timmar och en på fjorton hundra är två olika tillverkningar, och en gräns för fodralpassning som hämtats från den ena gäller inte den andra. Ett program med tre kameratillverkningar och två fodralalternativ drivs enligt flera kontrollplaner, och att behandla det som ett enda är den vanligaste anledningen till att ett konsekvensprogram börjar ge falska larm.
Problemet med byte mellan tillverkningar
Det andra variantproblemet är bytet mellan tillverkningar. En körning som går från en tillverkning till en annan innebär en risk som är specifik för övergången, och risken är att de första enheterna av den nya tillverkningen ärver något från den föregående tillverkningen: en fixtur, en inställning, en behållare med komponenter eller en pall med halvfärdiga produkter. Enheterna som kommer ut direkt efter ett byte är de enheter som troligast avviker, och de är också de enheter som troligast godkänns, eftersom de ligger i början av en sats som ännu inte har bedömts.
Kontrollen är proceduriell och billig: registrera varje byte, testa om efter varje byte i stället för att förlita dig på det rutinmässiga provtagningsintervallet och se till att enheterna efter bytet kan identifieras, så att ett senare klagomål kan spåras till en övergång snarare än till ett problem som omfattar hela leverantörens verksamhet. Ett program som har gjort detta har en mycket användbar diagnosfunktion, eftersom mönstret för vilka satser som avviker visar köparen vilken egenskap som faktiskt är känslig för övergången.
Att utreda en avvikelse och reaktionsreglerna
Ordningen
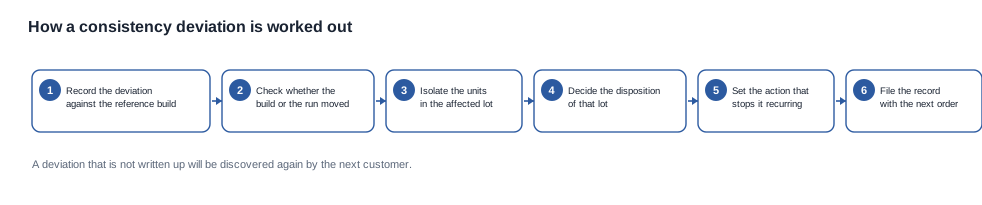
En avvikelse utreds i en bestämd ordning, och just ordningen hindrar en avvikelse från att bli en tvist.
- Registrera avvikelsen mot referenstillverkningen, med satsreferensen, egenskapen och mätvärdet.
- Fastställ om tillverkningen eller körningen har ändrats, eftersom de två har olika ansvariga och olika åtgärder.
- Isolera enheterna i den berörda satsen och ta ställning till om angränsande satser också behöver isoleras.
- Bestäm satsens disposition: släpp, omarbetning, nedklassning eller kassering.
- Ange den åtgärd som hindrar att problemet återkommer och utse en ansvarig för åtgärden.
- Arkivera posten med nästa beställning, så att nästa köpares arkiv innehåller historiken i stället för en ren kopia.
Det andra steget är det som vanligen hoppas över, och det är det som avgör allt efteråt. Om tillverkningen har ändrats betyder det att specifikationen var felaktig eller har ändrats, och lösningen finns uppströms i fabrik. Om körningen har ändrats betyder det att processen har glidit, och lösningen finns i kontrollplanen. En köpare som inte gör den distinktionen kommer under hela utredningen att leta efter ett fabriksproblem som inte finns.
Vad en reaktionsregel måste skydda
Varje reaktionsregel skyddar en av tre saker, och valet mellan dem är en kommersiell fråga som hör hemma i planen och inte i den aktuella händelsen.
Det första är kunden. En regel som isolerar och håller kvar satsen skyddar försörjningskedjan från en enhet som inte motsvarar kraven, till priset av en fördröjning. Det andra är beviset. En regel som bevarar enheterna, mätvärdena och referensen skyddar möjligheten att lösa en tvist senare, till priset av lite lager. Det tredje är kostnaden för åtgärden. En regel som omarbetar innan den kasserar skyddar marginalen, till priset av en mer komplicerad dokumentation.
Avvägningarna är anledningen till att en bra reaktionsregel anger alla tre. En regel som endast skyddar kunden ger ett långsamt och dyrt program där varje avvikelse blir en total förlust. En regel som endast skyddar kostnaden ger ett program som upptäcker sina egna kvalitetsproblem via kunderna, vilket är den dyraste varianten av samma misstag. Och beslutet om vad som ska prioriteras är inte ett kvalitetsbeslut utan ett kommersiellt beslut, och därför bör kriterierna som behöver ställas vara fastställda innan du beställer och inte under den första händelsen.
Vad en kontrollplan är värd kommersiellt
Villkoren som kontrollplanen stöder
En kontrollplan är inte ett kvalitetsdokument som ligger bredvid den kommersiella förhandlingen. Den är underlaget som gör flera kommersiella villkor bindande, och en köpare som har en kontrollplan förhandlar om en materiellt bättre avtal än en köpare som endast har ett prov och ett pris.
Den första är referensen i acceptansklausolen. En kvalitetsinvändning är endast förhandlingsbar om det finns något fastställt att invända mot, och referensbygget är just det. När det skrivs in i avtalet som acceptanskrav gör det varje framtida samtal om kvalitet till en jämförelse i stället för en åsikt, och det tar bort köparens beroende av fabrikens egen beskrivning av varorna.
Den andra är ändringsstyrningspunkten. Ett program som har en kontrollplan har redan beslutat vilka egenskaper som är låsta genom bygget, och avtalet kan följa det beslutet: en ändring av ett bygge efter frysen är en ändring av specifikationen och medför en definierad tidplan och kostnadskonsekvens. Utan planen är frysen en förhandling som köparen måste vinna varje gång.
Den tredje är ägandet av dokumentationen och lagringstiden. Ett program som inte kan spåra en lot tillbaka till ett bygge kan inte avgöra en invändning från fältet, och en invändning som inte kan avgöras blir en kredit på köparens pris, vilket är det dyraste sättet att köpa konsekvens. Det är enkelt att ställa rätt frågor: vilka dokument fabriken sparar, hur länge, i vilken form och om köparen får en kopia när produktionen är avslutad.
De avvägningar som planen gör synliga
Tre avvägningar blir synliga när planen finns, och varje av dem är ett beslut snarare än en kostnad att bära. En snävare egenskapslista minskar inspektionsbördan men minskar också antalet egenskaper som köparen senare kan hålla fabriken ansvarig för. Ett större prov förbättrar tillförlitligheten för varje lot till en direkt kostnad per enhet. En striktare åtgärdsregel skyddar kunden och underlaget, men till priset av hastighet och rörelsekapital.
Den totala kostnaden för ett konsekvensprogram är inspektions- och testtiden inom byggfönstret, det rörelsekapital som binds upp i isolerade lot, kostnaden för omarbete och kostnaden för de returer som ett program med en bra kontrollplan inte ger upphov till. De fyra siffrorna är vanligtvis större än vad köparen förväntar sig, och det är planen som gör dem synliga. Därför tenderar en plan som har skrivits på rätt sätt också att betala för sig under det första året med återkommande produktion.
Vad som bör frågas före beställningen är den kommersiella versionen av frågan om kontrollplanen: vad behöver fabriken av köparen för att planen ska fungera, vad får köparen tillbaka och vilken av de två bär risken. Checklistan för konsekvent kvalitet samlar punkterna i en form som kan skickas med en förfrågan.
Vad vi publicerar om kvalitet och vad vi inte kommer att publicera
Vad vi kan uppge
Vi publicerar konfigurationsspecifikationen för varje modell i vår katalog. För modeller med kamera och ljud innebär det upplösningsnivå, batteri och foderalternativ där ett sådant finns, laddningsmetod där katalogen registrerar den, laddningstid samt driftstid med de förhållanden under vilka de har uppmätts. Vi anger vilka egenskaper som är låsta genom bygget och vilka som styrs av produktionen, och vi uppger när en specifikation inte finns, i stället för att fylla luckan med ett typiskt värde.
Vi kommer även att arbeta mot ett referensbygge, ta fram en kontrollplan för en namngiven konfiguration och ange metod och provstorlek bakom varje egenskap, eftersom en kontrollplan utan dessa uppgifter bara är en önskelista.
Vad vi inte kommer att uppge
Vi publicerar inte någon defekthastighet, omarbetningshastighet, yield-siffra eller godkännandehastighet för sortimentet, och vi anger inte heller någon av dessa till en köpare som inte har angett en konfiguration. Alla beror på produktionsmixen, det inkommande materialet och körningen, och en publicerad siffra skulle avse ett bygge som inte finns. Vi publicerar inte heller något certifikatsnummer, testrapportvärde eller certifieringsomfattning för någon modell, eftersom katalogen inte innehåller en certifieringsrad per modell och företagets certifieringssida inte utgör en modellspecifik uppgift. En köpare som behöver den omfattningen bör begära den skriftligen som en del av marknadstillträdesfilen, och svaret ska finnas i filen före beställningen, inte efter att sändningen har packats.
Samma disciplin gäller vikten och allt annat som vi inte har publicerat. Om en modell saknar publicerad vikt säger vi att det finns ingen publicerad vikt och uppmanar köparen att begära den, i stället för att ange en siffra som inte går att spåra.
ett konsekvensprogram
Skicka modellen, konfigurationen, antalen per tillverkning, destinationsmarknaden och den aktuella referenstillverkningen, så returnerar vi en kontrollplan med attributlistan, metoden och urvalstorleken, acceptans- och gränsvärdena, åtgärdsregeln och ansvaret för dokumentation, tillsammans med de delar av specifikationen som vi kan ange och de delar som ni måste tillhandahålla. Artikeln om ledtid och kvalitetskonsekvenser tar upp när en kontrollplan möter en tidplan, och artikeln om mikrofonkvalitetstest behandlar en attribut i detalj.
Relaterad läsning
- Vanliga frågor om konsekvent kvalitet
- Översikt över konsekvent kvalitet
- Ledtid och kvalitetskonsekvenser
- hur du testar innan du beställer
Skicka modellen, konfigurationen och antalen, så returnerar vi en kontrollplan för den tillverkningen.


