
Consistența calității ochilor inteligenți este o problemă de control, nu una de inspecție, iar diferența este tocmai acolo unde se economisesc sau se pierd cei mai mulți bani într-un program repetitiv. La primul ordin, consistența este ceva ce cumpărătorul solicită și fabrica încearcă să asigure. La al treilea ordin, consistența este ceva pe care un sistem de control îl are sau nu îl are, iar întrebarea nu mai este dacă produsele sunt acceptabile, ci dacă procesul care le-a produs ar realiza aceleași produse în cazul dublării comenzii. Acest articol este destinat responsabilului de calitate din partea brandului, managerului de achiziții și cumpărătorului de canal care conduce un program deja consacrat și trebuie să treacă de la verificarea unităților la controlul unui proces. Articolul acoperă nivelurile pe care trebuie să le cuprindă un sistem de consistență, cele șase linii ale unui plan de control care îl fac funcțional, dificultatea specifică de menținere a consistenței între culori, carcase și variante hardware, modul în care se calculează o abatere și unde se află compromisurile. Prezentarea generală a consistenței calității tratează aceeași temă la un nivel mai introductiv, iar FAQ reunește răspunsurile scurte.
Controlul avansat al consistenței calității ochilor inteligenți
Ce controlează de fapt un program avansat de consistență
Un program avansat controlează trei lucruri, iar merită să precizăm care este fiecare, deoarece cele trei eșuează în moduri diferite și sunt adesea discutate ca și cum ar fi unul singur.
Primul este consistența specificației, adică faptul că produsele sunt identice cu ceea ce s-a comandat. Inițial, aceasta este o problemă de documentație, apoi una de producție, și eșuează atunci când configurația nu a fost niciodată consemnată într-o formă care să reziste la schimbarea turei, a furnizorului sau a lunii.
Al doilea este consistența producției, adică faptul că unitățile fabricate în același lot sunt identice între ele. Aceasta este o problemă de control al procesului și eșuează atunci când nu există o referință față de care deriva să poată fi observată, astfel încât o deplasare graduală nu este observată până când nu este observată de un client.
Al treilea este consistența programului, adică faptul că produsele de la al patrulea comandă sunt identice cu cele de la prima. Aceasta este o problemă de management al furnizorului și eșuează atunci când producția furnizorului se modifică sub supravegherea programului — o linie nouă, un subfurnizor nou, un regim de ture nou — iar cumpărătorul nu are vizibilitate asupra schimbării.
Majoritatea programelor descrise ca având o problemă de calitate suferă, de fapt, din cauza celei de-a treia, dar sunt tratate ca o problemă de conformitate cu specificația. Distincția este importantă pentru măsurile care trebuie luate, deoarece o corecție a documentației nu rezolvă schimbarea unui subfurnizor, iar o auditare a furnizorului nu rezolvă o configurație neconsemnată.
Nivelurile pe care trebuie să le acopere un sistem de control
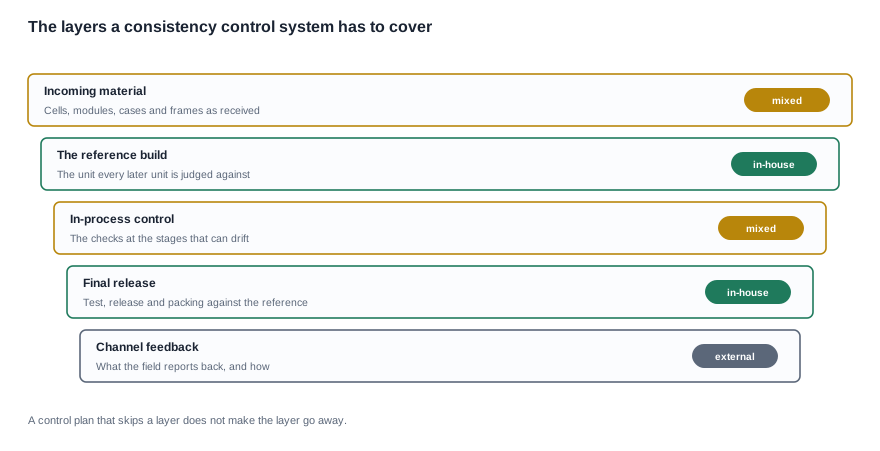
Un sistem de control are cinci niveluri, iar întrebarea utilă despre fiecare dintre ele este dacă există deloc, nu dacă este bun. Un nivel care nu există este invizibil, motiv pentru care lacunele în controlul consistenței apar ca reclamații din teren, nu ca eșecuri de proces.
Materialele primite. Celulele, modulele cameră, carcasele de încărcare, ramele și seturile de lentile care sosesc. Controlul constă în decizia privind atributele materialelor primite de care programul depinde efectiv, iar această decizie este specifică configurației. Patru dintre cele unsprezece intrări de camere din gama publicată nu consemnează deloc metoda de încărcare, ceea ce înseamnă că, pentru aceste variante, ruta de încărcare este un atribut pe care programul trebuie să îl definească singur înainte de a-l putea controla.
Unitatea de referință. Unitatea față de care este evaluată fiecare unitate ulterioară. Acesta este nivelul omis cel mai frecvent și cel care face posibilă existența tuturor celorlalte niveluri. Fără o referință, „consistent” este o opinie exprimată de persoana care examinează produsele.
Controlul în proces. Verificările efectuate în etapele în care este posibilă apariția derivaților. Scopul controlului în proces este de a identifica derivațiile cât timp corectarea lor este încă ieftină, iar etapele alese ar trebui să fie cele în care atributul este stabilit, nu cele în care este cel mai ușor de măsurat.
Eliberarea finală. Testarea, eliberarea și ambalarea față de referință. Acesta este ultimul moment în care un lot poate fi izolat înainte de expediere și, dacă înregistrările există, este și momentul în care lotul poate fi urmărit ulterior.
Feedbackul din canal. Rapoartele din teren și întrebarea dacă acestea ajung la fabrică. Un program care primește reclamații și le transmite persoanei de contact din vânzări nu învață nimic; un program care transmite un raport bine definit unui responsabil desemnat învață.
Planul de control și cele șase linii care îl fac funcțional
Fiecare linie și ceea ce nu trebuie să devină
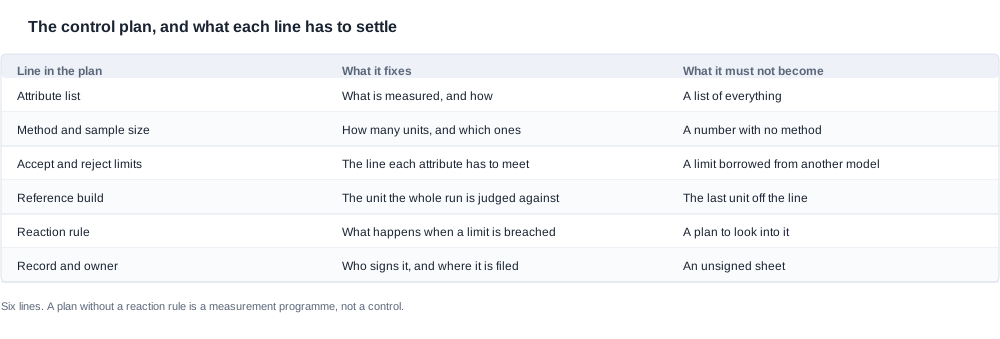
Un plan de control din această categorie este un document scurt, cu șase rânduri, iar fiecare dintre ele eșuează într-un mod caracteristic atunci când este redactat prost.
Lista atributelor precizează ce se măsoară și cum se măsoară. Nu trebuie să devină o listă a tot ce ar putea fi măsurat, deoarece o listă prea lungă este o listă care nu va fi folosită. Regula de selecție este simplă: un atribut intră pe listă dacă un client s-ar plânge despre el și dacă poate varia în timp.
Metoda și dimensiunea eșantionului precizează câte unități sunt verificate și care dintre ele. Nu trebuie să devină doar un număr fără metodă, deoarece o dimensiune a eșantionului nu înseamnă nimic fără o regulă pentru alegerea acestuia. Un plan care prelevează primele unități de pe linie nu realizează un eșantionaj, ci verifică cele mai ușor de controlat unități.
Limitele de acceptare și respingere precizează nivelul pe care fiecare atribut trebuie să-l respecte. Nu trebuie să fie împrumutate de la un alt model. Aici familiile de produs provoacă probleme, deoarece o limită stabilită pentru altă configurație este fie imposibil de atins, fie lipsită de sens, iar în cazul unui dispozitiv alimentat trebuie asociată și cu o condiție de test precizată. O valoare privind durata de funcționare fără o condiție de test nu este comparabilă, iar o limită de consistență fără metodă nu poate fi aplicată.
Configurația de referință fixează unitatea față de care este evaluată producția. Nu trebuie să devină ultima unitate ieșită de pe linie, deoarece o referință care se schimbă la fiecare lot nu este o referință.
Regula de reacție precizează ce se întâmplă când este depășită o limită. Nu trebuie să fie doar un plan de investigare. O regulă de reacție care indică decizia, domeniul izolării și persoana responsabilă valorează mai mult decât mai multe pagini de explicații despre intenții, iar un plan de control fără o asemenea regulă este un program de măsurare, nu un sistem de control.
Înregistrarea și responsabilul precizează cine semnează înregistrarea și unde este depusă. Nu trebuie să fie o fișă nesemnată, deoarece o înregistrare care nu poate fi atribuită nu poate rezolva o neînțelegere cu un client, iar o neînțelegere care nu poate fi rezolvată se transformă într-o_NOTă de credit.
Unde trebuie amplasate punctele de control
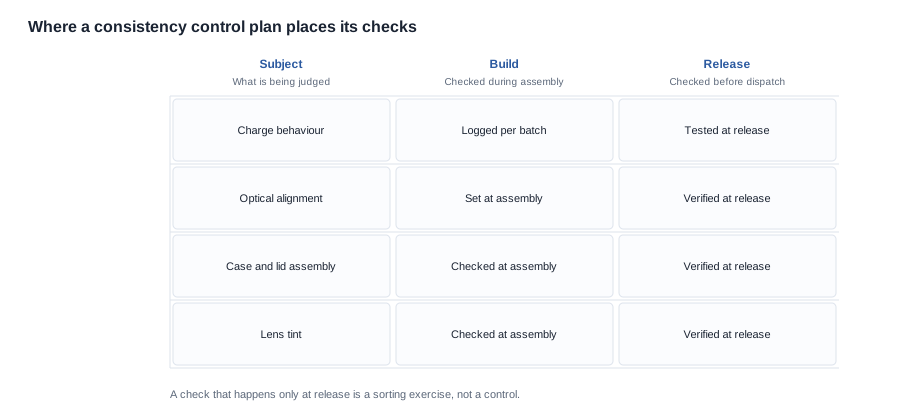
Amplasarea punctelor de control este o decizie, iar regula care o guvernează este economică. O verificare efectuată înainte de stabilirea atributului nu spune nimic cumpărătorului, deoarece atributul nu s-a produs încă. O verificare efectuată numai la eliberare îi spune cumpărătorului ce s-a întâmplat, dar nu și de ce, transformând procesul într-o activitate de triere al cărei cost crește cu fiecare unitate. Amplasarea productivă este în etapa în care atributul este stabilit, completată cu o verificare la eliberare.
În practică, aceasta înseamnă că verificările în cursul procesului trebuie să vizeze caracteristicile stabilite prin asamblare, nu prin materialele primite, deoarece caracteristicile provenite de la un subfurnizor nu pot fi remediate pe linie și pot fi doar selecționate. Comportamentul la încărcare, alinierea optică și modul în care se închide carcasa sunt determinate de asamblare. Toleranța celulei, variația modulului și finisajul carcasei turnate nu sunt, iar un plan care le include în coloana verificărilor în cursul procesului va produce un număr mare de respingeri asupra cărora nu se poate acționa.
Limitele care provin din clasa de produs, nu din fabrică
Unele dintre cele mai dificultătoase întrebări privind consistența în această categorie sunt rezolvate de specificația publicată, nu de acțiunile fabricii, iar un cumpărător care cere fabricii o decizie care nu îi revine va primi un răspuns lent.
Gama publicată cuprinde douăzeci și opt de intrări, dintre care unsprezece sunt intrări pentru camere, iar spațiul de configurație din interiorul acestor intrări pentru camere este amplu. Numai opțiunea cu carcasă de încărcare variază între o carcasă de nouă sute de miliamperi-oră, una de o mie patru sute de miliamperi-oră, o carcasă rabatabilă de o mie două sute de miliamperi-oră, o carcasă a cărei capacitate nu este publicată și absența oricărei carcase. Două dintre intrările pentru camere nu publică o versiune Bluetooth. Marcajul IP54 apare numai la două intrări. Timpul de încărcare este publicat pentru toate cele douăzeci și opt de intrări: douăzeci și șase dintre acestea la două ore sau mai puțin, iar D17 și ZH12 la aproximativ o oră.
Fiecare dintre acestea este o decizie de specificație pe care un plan de control trebuie să o respecte, nu să o reinterpreteze. Un program care presupune o metodă de încărcare pentru o configurație care nu publică una nu aplică un control al calității; inventează o specificație. Măsura corectă este să se solicite furnizorului să precizeze metoda pentru configurația respectivă și să introducă răspunsul în planul de control, astfel încât atributul să fie controlat, nu presupus.
Consistența culorilor, carcaselor și variantelor de hardware
O variantă nu este un defect
Distingerea care provoacă cel mai frecvent probleme este între o variantă și un defect. O variantă este o configurație specificată, care este supposed să difere de celelalte configurații din program. Un defect este o unitate care nu corespunde configurației căreia îi aparține. O diferență de culoare între două variante de culoare nu este un defect; aceeași diferență de culoare între două unități ale aceleiași variante de culoare este.
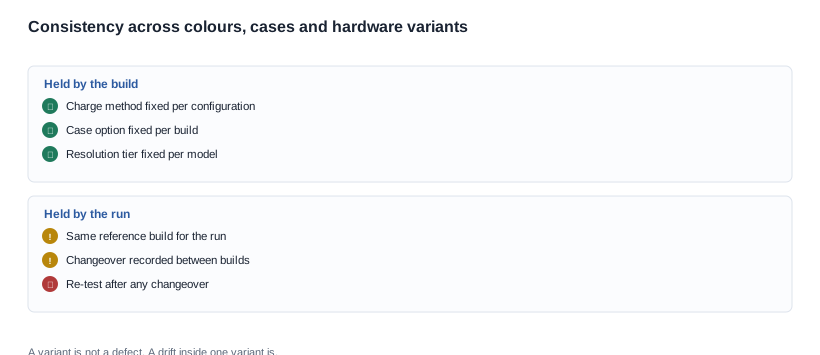
Această distincție trebuie înscrisă în planul de control, deoarece limitele de măsurare pentru o variantă de culoare sunt stabilite în raport cu referința acelei variante, nu cu un model de referință principal. Același lucru este valabil și pentru opțiunile carcasei: o capacitate de carcasă de nouă sute de miliamperi-ore și una de o mie patru sute sunt două configurații diferite, iar o limită de potrivire a carcasei preluată de la una nu se aplică la cealaltă. Un program cu trei configurații de cameră și două opțiuni de carcasă rulează mai multe planuri de control, iar tratarea lor ca pe unul singură este cel mai frecvent motiv pentru care un program de consistență începe să producă alarme false.
Problema schimbării de configurație
Cealaltă problemă legată de variante este schimbarea de configurație. O serie de producție care trece de la o configurație la alta prezintă un risc specific tranziției, iar riscul este ca primele unități ale noii configurații să moștenească ceva de la configurația precedentă: un dispozitiv de fixare, o setare, o tavă cu piese, o tavă de produse semifinite. Unitățile care ies imediat după schimbarea configurației sunt cele mai probabil să devieze, dar și cele mai probabil să fie acceptate, deoarece se află la începutul unui lot care nu a fost încă evaluat.
Controlul este procedural și ieftin: înregistrați fiecare schimbare de configurație, retestați după fiecare dintre ele în loc să vă bazați pe intervalul obișnuit de eșantionare și păstrați unitățile rezultate în urma schimbării identificabile, astfel încât o reclamație ulterioară să poată fi urmărită până la o tranziție, nu până la o problemă care afectează întregul furnizor. Un program care a procedat astfel are o capacitate de diagnosticare foarte utilă, deoarece tiparul loturilor care derivă îi arată cumpărătorului care atribut este într-adevăr sensibil la tranziție.
Investigarea unei abateri și regulile de reacție
Secvența
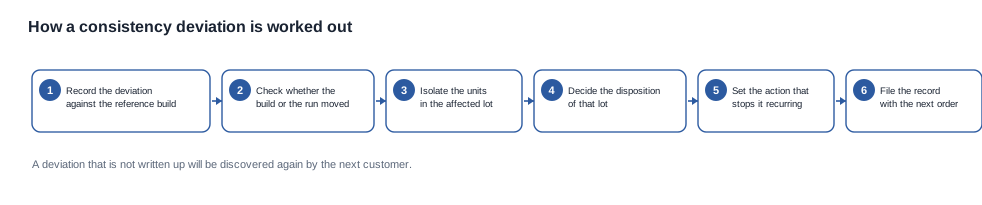
O abatere este investigată într-o ordine fixă, iar această ordine împiedică abaterea să devină o dispută.
- Înregistrați abaterea față de configurația de referință, împreună cu referința lotului, atributul și măsurătoarea.
- Stabiliți dacă s-a schimbat configurația sau seria de producție, deoarece cele două au responsabili și soluții diferite.
- Izolați unitățile din lotul afectat și hotărâți dacă și loturile învecinate trebuie izolate.
- Decideți destinația lotului: eliberare, reprocesare, retrogradare sau respingere.
- Stabiliți acțiunea care împiedică reapariția abaterii și numiți responsabilul acțiunii.
- Depuneți documentația împreună cu următoarea comandă, astfel încât dosarul următorului cumpărător să conțină istoricul, nu o copie curată.
Al doilea pas este cel care este de obicei omis și cel care determină tot ce urmează. O schimbare a configurației înseamnă că specificația a fost greșită sau modificată, iar soluția se află înainte de fabrică. O deplasare a seriei de producție înseamnă că procesul a derivat, iar soluția se află în planul de control. Un cumpărător care nu face această distincție va petrece toată investigația căutând o problemă de fabrică care nu există.
Ce trebuie să protejeze o regulă de reacție
Fiecare regulă de reacție protejează unul dintre trei lucruri, iar alegerea dintre ele este o decizie comercială care trebuie să aparțină planului, nu incidentului.
Primul este clientul. O regulă care izolează și reține lotul protejează canalul de vânzări de o unitate care nu corespunde, cu prețul unei întârzieri. Al doilea sunt dovezile. O regulă care păstrează unitățile, măsurătorile și referința protejează posibilitatea de a rezolva ulterior o dispută, cu prețul unei mici stocuri. Al treilea este costul soluției. O regulă care permite reprocesarea înainte de respingere protejează marja, cu prețul unei documentații mai complicate.
Compromisurile explică de ce o regulă bună de reacție le numește pe toate trei. O regulă care protejează doar clientul produce un program lent și costisitor, în care fiecare abatere devine o pierdere totală. O regulă care protejează doar costul produce un program care își descoperă propriile probleme de calitate de la clienți, ceea ce este cea mai costisitoare versiune a aceleiași greșeli. Iar decizia privind prioritatea nu este o decizie de calitate, ci una comercială, motiv pentru care criteriile care trebuie clarificate ar trebui stabilite înainte de comandă, nu în timpul primului incident.
Valoarea comercială a unui plan de control
Termenii pe care le susține planul de control
Un plan de control nu este un document de calitate care stă alături de negocierea comercială. Este dovada care face ca mai multe clauze comerciale să fie aplicabile, iar un cumpărător care are un asemenea plan negociază un acord considerabil mai bun decât un cumpărător care are doar o mostră și un preț.
Primul este referința din clauza de acceptare. O reclamație privind calitatea poate fi susținută doar dacă există ceva fix față de care se poate argumentea, iar mostra de referință este chiar acel lucru. Înscrisă în acord ca standard de acceptare, transformă fiecare discuție viitoare despre calitate într-o comparație, nu într-o opinie, și elimină dependența cumpărătorului față de caracterizarea proprie a fabricii cu privire la marfă.
Al doilea este punctul de control al modificărilor. Un program care are un plan de control a decis deja care atribute sunt fixate de mostră, iar acordul poate urma această decizie: o modificare a mostrei după înghețarea specificațiilor reprezintă o modificare a specificației și are consecințe definite în ceea ce privește termenele și costurile. Fără plan, înghețarea specificațiilor devine o negociere pe care cumpărătorul trebuie să o câștige de fiecare dată.
Al treilea este proprietatea înregistrărilor și perioada de păstrare. Un program care nu poate urmări un lot până la o mostră nu poate rezolva o reclamație din teren, iar o reclamație pe care nu o poate rezolva devine o reducere comercială la prețul cumpărătorului, care este cel mai costisitor mod de a cumpăra consistență. Întrebările de pus sunt simple: ce înregistrări păstrează fabrica, pentru cât timp, în ce formă și dacă cumpărătorul primește o copie la sfârșitul seriei.
Compromisurile pe care planul le face vizibile
Trei compromisuri devin vizibile odată ce planul există, iar fiecare reprezintă o decizie, nu un cost care trebuie absorbit. O listă mai restrictivă de atribute reduce volumul inspecțiilor, dar reduce și numărul de atribute față de care cumpărătorul poate cere ulterior răspundere fabricii. O mostră mai amplă crește încrederea în fiecare lot, cu un cost direct pe unitate. O regulă mai strictă de reacție protejează clientul și dovezile, în schimbul vitezei și capitalului de lucru.
Costul total al unui program de consistență cuprinde timpul de inspecție și testare din perioada de producție, capitalul de lucru imobilizat în loturi izolate, costul retușării și costul returnărilor pe care un program cu un plan de control eficient nu le are. Aceste patru numere sunt, de obicei, mai mari decât se așteaptă cumpărătorul, iar planul este cel care le face vizibile, ceea ce explică și de ce un plan redactat corespunzător tinde să se amortizeze în primul an al unui program repetitiv.
Ce trebuie să întrebați înainte de a comanda este versiunea comercială a întrebării privind planul de control: ce are nevoie fabrica de la cumpărător pentru ca planul să funcționeze, ce primește cumpărătorul în schimb și care dintre cele două părți poartă riscul. Lista de verificare a consistenței calității ochilor inteligenți reunește elementele într-o formă care poate fi trimisă împreună cu o solicitare de ofertă.
Ce publicăm despre calitate și ce nu publicăm
Ce putem preciza
Publicăm specificația la nivel de configurație pentru fiecare model din catalogul nostru, iar pentru modelele cu cameră și Audio aceasta include nivelul de rezoluție, bateria și opțiunea de carcasă, dacă există, metoda de încărcare, acolo unde este înregistrată în catalog, timpul de încărcare și durata de funcționare împreună cu condițiile în care a fost măsurată. Vom preciza care atribute sunt fixate de mostră și care sunt controlate de serie și vom indica atunci când nu există o specificație, în loc să completăm lacunele cu o valoare tipică.
Vom lucra, de asemenea, la o mostră de referință, vom întocmi un plan de control pentru o configurație identificată și vom preciza metoda și dimensiunea mostrei din spatele fiecărui atribut, deoarece un plan de control fără aceste informații este doar o listă de dorințe.
Ce nu vom preciza
Nu publicăm rata defectelor, rata retușărilor, un indicator de randament sau o rată de acceptare pentru gamă și nu vom cita un asemenea indicator unui cumpărător care nu a identificat o configurație. Toate depind de amestecul de producție, de materialele primite și de seria de producție, iar un indicator publicat ar adevăra pentru o mostră care nu există. Nu publicăm nici numărul unui certificat, valoarea dintr-un raport de testare sau domeniul certificării pentru vreun model, deoarece catalogul nu conține câte un rând de certificare pentru fiecare model, iar pagina de certificare la nivelul companiei nu reprezintă o declarație la nivel de model. Un cumpărător care are nevoie de acest domeniu ar trebui să îl solicite în scris ca parte a dosarului de acces pe piață, iar răspunsul ar trebui să se afle în dosar înainte de comandă, nu după împachetarea expediției.
Același principiu se aplică greutății și tuturor celorlalte informații pe care nu le-am publicat. Atunci când un model nu are o greutate publicată, vom preciza că nu există o greutate publicată și îi vom îndemna pe cumpărători să o solicite, în loc să oferim o valoare care nu poate fi urmărită.
Un program de consecvență
Trimiteți modelul, configurația, cantitățile pentru fiecare lot de producție, piața de destinație și lotul de referință actual, iar noi vom returna un plan de control cu lista atributelor, metoda și dimensiunea eșantionului, limitele de acceptare și respingere, regula de reacție și responsabilitatea pentru înregistrări, împreună cu părțile specificației pe care le putem preciza și părțile care trebuie furnizate de dvs. Articolul despre implicațiile termenului de livrare și ale calității prezintă situațiile în care un plan de control coincide cu un grafic, iar articolul despre testarea calității microfonului explică în detaliu un atribut.
Lecturi conexe
- Întrebări frecvente privind consecvența calității
- Prezentare generală a consecvenței calității
- Implicațiile termenului de livrare și ale calității
- cum să testați înainte de comandă
Trimiteți modelul, configurația și cantitățile, iar noi vom returna un plan de control pentru lotul respectiv.


