
स्मार्ट ग्लासेस की गुणवत्ता की स्थिरता एक नियंत्रण समस्या है, निरीक्षण समस्या नहीं, और यही अंतर है जहाँ बार-बार होने वाले कार्यक्रम में अधिकांश पैसा बचाया या खोया जाता है। फ़र्स्ट ऑर्डर पर, स्थिरता वह होती है जिसकी माँग खरीदार करता है और जिसे कारखाना प्राप्त करने का प्रयास करता है। तीसरे ऑर्डर तक, स्थिरता वह होती है जो नियंत्रण प्रणाली के पास है या नहीं, और अब प्रश्न यह नहीं रहता कि सामान स्वीकार्य है या नहीं, बल्कि यह है कि यदि ऑर्डर दोगुना हो, तो उसे बनाने वाली प्रक्रिया वही सामान फिर से बनाएगी या नहीं। यह लेख ब्रांड की ओर से गुणवत्ता प्रमुख, प्रो प्रबंधक और उस चैनल खरीदार के लिए है जो एक स्थापित कार्यक्रम संचालित कर रहा है और इकाइयाँ जाँचने से प्रक्रिया नियंत्रित करने की ओर बढ़ना चाहता है। इसमें उन परतों को शामिल किया गया है जिन्हें स्थिरता प्रणाली को कवर करना होगा, नियंत्रण योजना की वह छह पंक्तियाँ जो इसे व्यावहारिक बनाती हैं, रंगों, केस और हार्डवेर संस्करणों में स्थिरता बनाए रखने की विशिष्ट चुनौती, विचलन की गणना कैसे की जाती है, और समझौते कहाँ स्थित हैं। गुणवत्ता की स्थिरता का अवलोकन उसी विषय को अधिक प्रारंभिक स्तर पर समझाता है, और FAQ संक्षिप्त उत्तरों को एकत्र करता है।
उन्नत स्मार्ट ग्लासेस की गुणवत्ता की स्थिरता के नियंत्रण
उन्नत स्थिरता कार्यक्रम वास्तव में क्या नियंत्रित करता है
एक उन्नत कार्यक्रम तीन चीज़ों को नियंत्रित करता है, और इनमें प्रत्येक की सटीक पहचान महत्वपूर्ण है, क्योंकि तीनों अलग-अलग तरह से विफल होते हैं और सामान्यतः ऐसे माने जाते हैं जैसे वे एक हों।
पहली है विनिर्देश की स्थिरता, जिसका अर्थ है कि सामान वही है जो ऑर्डर किया गया था। यह उत्पादन से पहले दस्तावेज़ीकरण की समस्या है, और तब विफल होती है जब कॉन्फ़िगरेशन ऐसे रूप में कभी लिखित नहीं किया गया जो शिफ्ट, आपूर्तिकर्ता या महीने के बदलने पर भी बचा रहे।
दूसरी है रन की स्थिरता, जिसका अर्थ है कि एक ही लॉट में बनाई गई इकाइयाँ एक-दूसरे के समान हैं। यह प्रक्रिया नियंत्रण की समस्या है, और तब विफल होती है जब कोई संदर्भ मानक न हो जिसके सापेक्ष बदलाव दिखाई दे, इसलिए धीरे-धीरे होने वाला बदलाव तब तक नज़र नहीं आता जब तक कि ग्राहक उसे नहीं देख लेता है।
तीसरी है कार्यक्रम की स्थिरता, जिसका अर्थ है कि चौथे ऑर्डर का सामान पहले ऑर्डर जैसा ही है। यह आपूर्तिकर्ता प्रबंधन की समस्या है, और तब विफल होती है जब आपूर्तिकर्ता का अपना उत्पादन कार्यक्रम के नीचे बदल रहा हो — नई लाइन, नया उप-आपूर्तिकर्ता, नई शिफ्ट पैटर्न — और खरीदार को इस बदलाव की दृश्यता न हो।
जिन कार्यक्रमों को गुणवत्ता की समस्या वाला बताया जाता है, उनमें से अधिकांश वास्तव में तीसरी समस्या से पीड़ित होते हैं, जबकि उसे पहली समस्या मानते हैं। यह भेद इस बात के लिए महत्वपूर्ण है कि उसके लिए क्या किया जाए, क्योंकि दस्तावेज़ों में सुधार उप-आपूर्तिकर्ता के बदलाव को दूर नहीं करता और आपूर्तिकर्ता ऑडिट अलिखित कॉन्फ़िगरेशन को दूर नहीं करता।
वे परतें जिन्हें नियंत्रण प्रणाली को कवर करना होगा
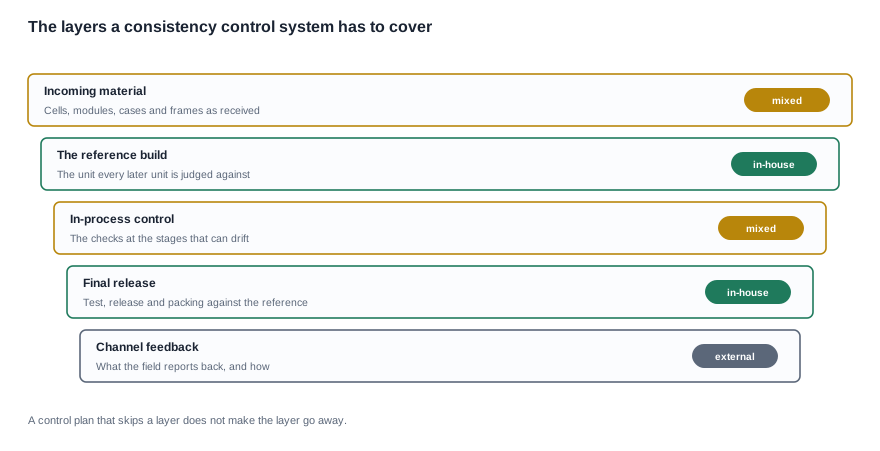
नियंत्रण प्रणाली की पाँच परतें होती हैं, और इनमें से किसी भी के बारे में उपयोगी प्रश्न यह है कि वह मौजूद है या नहीं, न कि यह कि वह अच्छी है या नहीं। जो परत मौजूद नहीं होती, वह अदृश्य होती है, इसीलिए स्थिरता नियंत्रण में कमियाँ प्रक्रिया की विफलता के रूप में नहीं, बल्कि फ़ील्ड शिकायतों के रूप में सामने आती हैं।
आने वाली सामग्री। आने वाले सेल, कैमरा मॉड्यूल, चार्जिंग केस, फ़्रेम और लेंस सेट। यहाँ नियंत्रण यह तय करने से संबंधित है कि कार्यक्रम वास्तव में आने वाले किन विशेषताओं पर निर्भर है, और यह निर्णय कॉन्फ़िगरेशन के अनुसार अलग होता है। प्रकाशित श्रृंखला के ग्यारह कैमरा प्रविष्टियों में से चार में चार्जिंग विधि दर्ज ही नहीं की गई है, जिसका अर्थ है कि उन निर्माणों के लिए चार्जिंग मार्ग एक ऐसी विशेषता है जिसे कार्यक्रम को नियंत्रित करने से पहले स्वयं परिभाषित करना होगा।
संदर्भ निर्माण। वह इकाई जिसके सापेक्ष बाद की हर इकाई का आकलन किया जाता है। यही वह परत है जिसे सबसे अधिक छोड़ दिया जाता है और जो हर अन्य परत को संभव बनाती है। संदर्भ के बिना, "स्थिर" शब्द केवल उपभोक्ता वाले व्यक्ति की राय है।
प्रक्रिया के दौरान नियंत्रण। वे जाँचें जो उन चरणों पर की जाती हैं जहाँ बदलाव संभव है। प्रक्रिया-सह नियंत्रण का उद्देश्य है कि बदलाव का पता चले जब उसे ठीक करना अभी सस्ता हो, और चुने गए चरण वे होने चाहिए जहाँ विशेषता तय होती है, न कि वे जहाँ उसे मापना सबसे आसान हो।
अंतिम रिलीज़। संदर्भ के सापेक्ष जाँच, रिलीज़ और पैकिंग। रिलीज़ से पहले लॉट को अलग करने का यह अंतिम अवसर है, और यदि रिकॉर्ड मौजूद हों, तो बाद में इसी बिंदु से लॉट को ट्रेस किया जा सकता है।
चैनल प्रतिक्रिया। फ़ील्ड से आने वाली रिपोर्ट और वह बात कि क्या वे कारखाने तक पहुँचती हैं। जिस कार्यक्रम को शिकायतें मिलती हैं और उन्हें केवल सेल्स संपर्क को सौंप दिया जाता है, वह कुछ नहीं सीखता; जिस कार्यक्रम में निर्धारित रिपोर्ट किसी नामित उत्तरदायी व्यक्ति तक पहुँचती है, वह सीखता है।
नियंत्रण योजना और वह छह पंक्तियाँ जो इसे कारगर बनाती हैं
हर पंक्ति और वह किस रूप में नहीं बननी चाहिए
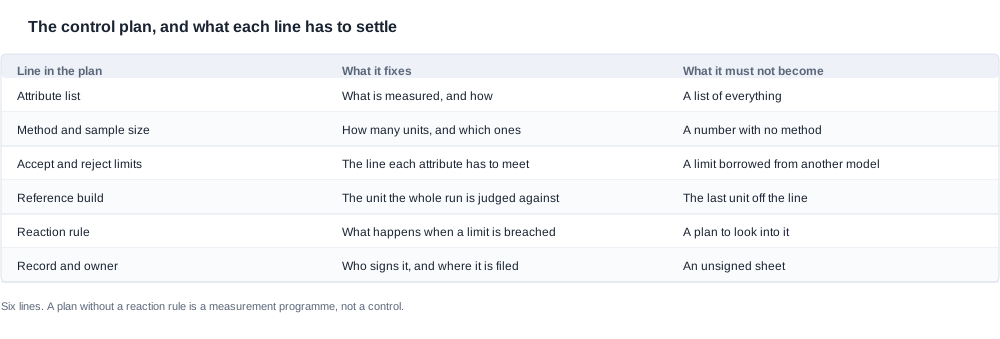
इस श्रेणी में नियंत्रण योजना एक छह पंक्तियों वाला संक्षिप्त दस्तावेज़ होता है, और बुरी तरह से लिखे जाने पर हर पंक्ति एक विशिष्ट तरीके से विफल होती है।
विशेषता सूची बताती है कि क्या मापा जाता है और कैसे मापा जाता है। इसे मापे जा सकने वाली हर चीज़ की सूची नहीं बनना चाहिए, क्योंकि बहुत लंबी सूची ऐसी सूची होती है जिसका उपयोग नहीं किया जाता। चयन का नियम सरल है: कोई विशेषता तभी सूची में आती है जब ग्राहक उसकी शिकायत करे और जब उसमें बदलाव आ सके।
विधि और नमूना आकार बताता है कि कितनी इकाइयाँ जाँची जाती हैं और कौन-सी इकाइयाँ जाँची जाती हैं। इसे बिना विधि के केवल संख्या नहीं बनना चाहिए, क्योंकि नमूना लेने के नियम के बिना नमूना आकार का कोई अर्थ नहीं होता। लाइन से निकलने वाली पहली इकाइयों का नमूना लेना नमूना लेना नहीं है; यह सबसे आसान इकाइयों की जाँच करना है।
स्वीकृति और अस्वीकृति सीमाएँ बताती हैं कि हर विशेषता को किस सीमा को पूरा करना होगा। इन्हें किसी अन्य मॉडल से नहीं लिया जाना चाहिए। यहीं वह बिंदु है जहाँ उत्पाद श्रृंखलाएँ समस्या पैदा करती हैं, क्योंकि किसी अलग निर्माण के लिए तय की गई सीमा या तो अप्राप्य होती है या निरर्थक होती है; और चार्ज किए जाने वाले उपकरण के मामले में उसके साथ बताई गई जाँच की शर्त भी देनी होती है। जाँच की शर्त के बिना रनटाइम का आँकड़ा तुलनीय नहीं होता, और विधि के बिना स्थिरता की सीमा लागू नहीं की जा सकती।
संदर्भ निर्माण उस इकाई को तय करता है जिसके सापेक्ष रन का आकलन किया जाता है। इसे लाइन से निकली अंतिम इकाई नहीं बनना चाहिए, क्योंकि हर बैच के साथ बदलने वाला संदर्भ संदर्भ नहीं होता।
प्रतिक्रिया नियम बताता है कि सीमा के उल्लंघन होने पर क्या होता है। यह मामले की जाँच करने की योजना नहीं होनी चाहिए। वह प्रतिक्रिया नियम जो निर्णय, अलग रखने की सीमा और ज़िम्मेदार व्यक्ति को निर्दिष्ट करता है, आशय के बारे में कई पन्नों की व्याख्या से अधिक मूल्यवान है; और बिना ऐसे नियम के नियंत्रण योजना मापन कार्यक्रम होती है, नियंत्रण नहीं।
रिकॉर्ड और ज़िम्मेदार व्यक्ति बताते हैं कि रिकॉर्ड पर कौन हस्ताक्षर करता है और वह कहाँ दर्ज किया जाता है। यह हस्ताक्षररहित शीट नहीं होनी चाहिए, क्योंकि जिस रिकॉर्ड का श्रेय नहीं दिया जा सकता, वह ग्राहक के साथ विवाद सुलझा नहीं सकता; और जो विवाद सुलझाया नहीं जा सकता, वह क्रेडिट बन जाता है।
नियंत्रण बिंदु कहाँ होने चाहिए
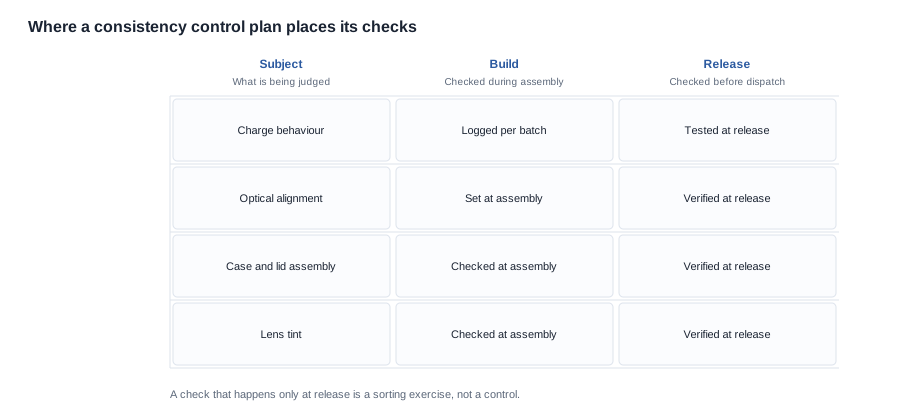
नियंत्रण बिंदुओं की स्थिति एक निर्णय है, और इसे नियंत्रित करने वाला नियम आर्थिक है। विशेषता तय होने से पहले की गई जाँच खरीदार को कुछ नहीं बताती, क्योंकि विशेषता अभी हुई भी नहीं है। केवल रिलीज़ के समय की गई जाँच खरीदार को बताती है कि क्या हुआ, लेकिन क्यों हुआ, यह नहीं बताती; और यह प्रक्रिया को छँटाई का काम बना देती है, जिसकी लागत हर इकाई के साथ बढ़ती है। उपयोगी स्थिति वह है जहाँ विशेषता तय होती है, और रिलीज़ के समय सत्यापन किया जाता है।
व्यवहार में इसका अर्थ है कि प्रक्रिया-के-दौरान की जाँचें उन विशेषताओं पर होनी चाहिए जो असेंबली से तय होती हैं, न कि आने वाले सामग्री से। उप-आपूर्तिकर्ता से आने वाली विशेषताओं को लाइन पर ठीक नहीं किया जा सकता, केवल जाँचा जा सकता है। चार्ज व्यवहार, ऑप्टिकल अलाइनमेंट और केस बंद होने का तरीका असेंबली से तय होते हैं। सेल सहनशीलता, मॉड्यूल में बदलाव और केस की मोल्डिंग फ़िनिश नहीं; और ऐसी योजना जो इन्हें प्रक्रिया-के-दौरान की सूची में रखती है, बहुत अधिक अस्वीकृत इकाइयाँ पैदा करेगी, जिन पर कार्रवाई नहीं की जा सकती।
सीमाएँ जो कारखाने से नहीं, उत्पाद श्रेणी से आती हैं
इस श्रेणी की सबसे कठिन स्थिरता संबंधी प्रश्नों में से कई प्रकाशित विनिर्देश से तय होते हैं, न कि कारखाने के किसी काम से। और जो खरीदार कारखाने से ऐसा निर्णय माँगता है जो कारखाने को करना नहीं है, उसे धीमा उत्तर मिलेगा।
प्रकाशित श्रृंखला में अट्ठाईस प्रविष्टियाँ हैं, जिनमें से ग्यारह कैमरा प्रविष्टियाँ हैं, और इन कैमरा प्रविष्टियों के भीतर कॉन्फ़िगरेशन का दायरा व्यापक है। केवल चार्जिंग केस का विकल्प ही नौ सौ मिलीऐम्पीयर-घंटा वाले केस, एक हज़ार चार सौ मिलीऐम्पीयर-घंटा वाले केस, एक हज़ार दो सौ मिलीऐम्पीयर-घंटा वाले फोल्डिंग केस, ऐसे केस जिनकी क्षमता प्रकाशित नहीं है, और बिल्कुल केस न होने, इन सबके बीच बदलता है। दो कैमरा प्रविष्टियों में Bluetooth संस्करण प्रकाशित नहीं है। IP54 अंकन केवल दो प्रविष्टियों पर दिखाई देता है। चार्ज समय सभी अट्ठाईस प्रविष्टियों के लिए प्रकाशित है: इनमें से छब्बीस के लिए दो घंटे या उससे कम, और D17 तथा ZH12 के लिए लगभग एक घंटा।
इनमें से हर एक एक विनिर्देश संबंधी निर्णय है जिसका नियंत्रण योजना को सम्मान करना है, न कि पुनर्व्याख्या करना। जो कार्यक्रम ऐसे निर्माण के लिए चार्जिंग विधि मान लेता है जिसमें विधि प्रकाशित नहीं है, वह गुणवत्ता नियंत्रण लागू नहीं कर रहा; वह विनिर्देश का आविष्कार कर रहा है। सही कदम यह है कि आपूर्तिकर्ता से उस निर्माण के लिए विधि बताने को कहा जाए और उत्तर को नियंत्रण योजना में शामिल किया जाए, ताकि विशेषता अनुमानित न रहे बल्कि नियंत्रित हो।
रंगों, केस और हार्डवेर संस्करणों के बीच स्थिरता
संस्करण दोष नहीं है
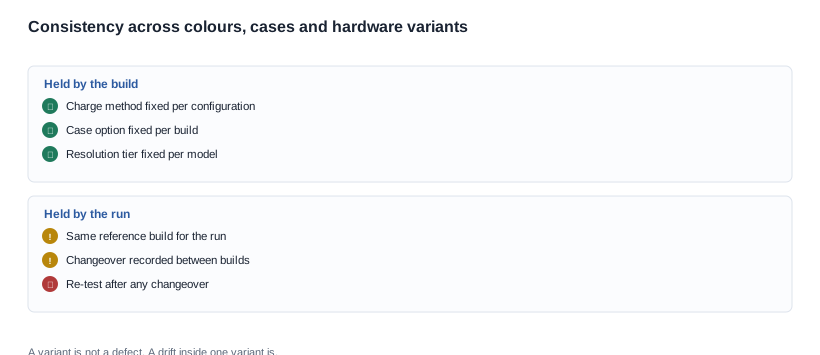
जिस अंतर से सबसे अधिक परेशानी होती है, वह वेरिएंट और दोष के बीच है। वेरिएंट एक ऐसा निर्माण है जिसका विनिर्देश तय किया गया है और जिसे कार्यक्रम में अन्य निर्माणों से भिन्न होना चाहिए। दोष एक ऐसी इकाई है जो अपने निर्माण से मेल नहीं खाती। दो रंग-विकल्पों के बीच रंग में अंतर दोष नहीं है; एक ही रंग-विकल्प की दो इकाइयों के बीच वही रंग अंतर दोष है।
यह अंतर नियंत्रण योजना में लिखा जाना चाहिए, क्योंकि किसी रंग-विकल्प की माप सीमाएँ किसी मास्टर के सापेक्ष नहीं बल्कि उसी रंग-विकल्प के संदर्भ के सापेक्ष तय की जाती हैं। केस विकल्पों के लिए भी यही सच है: नौ सौ मिलीऐम्पीयर-घंटे की केस क्षमता और चौदह सौ मिलीऐम्पीयर-घंटे की केस क्षमता दो अलग-अलग निर्माण हैं, और एक से ली गई केस-फिट सीमा दूसरे पर लागू नहीं होती। तीन कैमरा निर्माणों और दो केस विकल्पों वाला कार्यक्रम कई नियंत्रण योजनाएँ चला रहा होता है, और इसे एक ही मानना ही स्थिरता कार्यक्रम में फ़ॉल्स अलार्म शुरू होने का सबसे सामान्य कारण है।
परिवर्तन की समस्या
वेरिएंट की दूसरी समस्या परिवर्तन है। एक निर्माण से दूसरे निर्माण पर जाने वाली रन में इस संक्रमण से जुड़ा विशिष्ट जोखिम होता है, और जोखिम यह है कि नए निर्माण की पहली इकाइयाँ पिछले निर्माण की कुछ चीज़ अपना ले लें: कोई फ़िक्स्चर, सेटिंग, पार्ट्स का बिन या अधूरा ट्रे। परिवर्तन के तुरंत बाद निकलने वाली इकाइयाँ ही सबसे अधिक विचलन करने वाली होती हैं, और वे ही स्वीकार होने की सर्वाधिक संभावना रखती हैं, क्योंकि वे उस बैच में जल्दी होती हैं जिसका अभी आकलन नहीं किया गया है।
नियंत्रण प्रक्रियात्मक है और सस्ता है: हर परिवर्तन दर्ज करें, नियमित नमूना अंतराल पर निर्भर रहने के बजाय हर परिवर्तन के बाद फिर से जाँच करें, और परिवर्तन की इकाइयों को पहचान योग्य रखें ताकि बाद में किसी शिकायत को आपूर्तिकर्ता-व्यापी समस्या के बजाय किसी संक्रमण तक पहुँचाया जा सके। ऐसा करने वाले कार्यक्रम के पास बहुत उपयोगी निदान क्षमता होती है, क्योंकि किन बैचों में विचलन होता है, इसका पैटर्न खरीदार को बताता है कि संक्रमण के प्रति वास्तव में कौन-सा गुण संवेदनशील है।
विचलन निकालना और प्रतिक्रिया नियम
क्रम
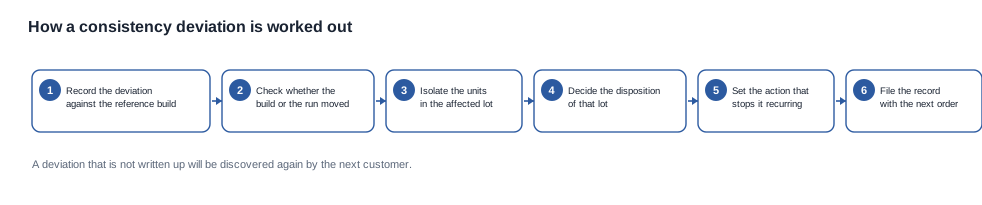
विचलन को एक निश्चित क्रम में निकाला जाता है, और यही क्रम विचलन को विवाद में बदलने से रोकता है।
- संदर्भ निर्माण के विरुद्ध बैच संदर्भ, गुण और माप के साथ विचलन दर्ज करें।
- यह निर्धारित करें कि निर्माण बदला है या रन बदली है, क्योंकि दोनों के लिए अलग-अलग ज़िम्मेदार और उपाय होते हैं।
- प्रभावित बैच की इकाइयों को अलग करें और तय करें कि आसन्न बैचों को भी अलग करने की आवश्यकता है या नहीं।
- उस बैच की निपटान तय करें: जारी करें, पुनः कार्य कराएँ, श्रेणी घटाएँ या अस्वीकार करें।
- पुनरावृत्ति रोकने वाला कार्रवाई तय करें और उस कार्रवाई का ज़िम्मेदार नामित करें।
- रिकॉर्ड अगले ऑर्डर के साथ संग्रहित करें, ताकि अगले खरीदार के फ़ाइल में साफ़ प्रति के बजाय इतिहास हो।
दूसरा चरण आम तौर पर छोड़ दिया जाता है और यही उसके बाद के सभी निर्णय तय करता है। निर्माण बदलने का अर्थ है कि विनिर्देश ग़लत था या बदला गया, और सुधार कारखाने से पहले स्थित पर है। रन बदलने का अर्थ है कि प्रक्रिया में विचलन हुआ है, और सुधार नियंत्रण योजना में है। जो खरीदार यह अंतर नहीं करता, वह पूरी जाँच ऐसी कारखाने की समस्या ढूँढ़ने में बर्बाद कर देता है जो मौजूद ही नहीं है।
प्रतिक्रिया नियम को क्या सुरक्षित रखना चाहिए
हर प्रतिक्रिया नियम इनमें से एक चीज़ की सुरक्षा करता है, और इनके बीच चयन योजना में शामिल होने वाला व्यावसायिक निर्णय है, घटना के दौरान नहीं।
पहली है ग्राहक। बैच को अलग करके रोकने वाला नियम, देरी की कीमत पर चैनल को बेमेल इकाई से सुरक्षित रखता है। दूसरी है प्रमाण। इकाइयों, मापों और संदर्भ को सुरक्षित रखने वाला नियम थोड़ी इन्वेंटरी की कीमत पर बाद में विवाद सुलझाने की क्षमता बनाए रखता है। तीसरी है उपचार की लागत। अस्वीकार करने से पहले पुनः कार्य कराने वाला नियम अधिक जटिल रिकॉर्ड की कीमत पर मार्जिन बनाए रखता है।
इन्हीं व्यापारिक समन्वयों के कारण एक अच्छा प्रतिक्रिया नियम तीनों का उल्लेख करता है। केवल ग्राहक की सुरक्षा करने वाला नियम ऐसा धीमा और महँगा कार्यक्रम बनाता है जिसमें हर विचलन पूर्ण हानि बन जाता है। केवल लागत की सुरक्षा करने वाला नियम ऐसा कार्यक्रम बनाता है जो अपनी ही गुणवत्ता की समस्याओं की जानकारी ग्राहकों से ही पाता है, जो इसी गलती का सबसे महँगा रूप है। और यह तय करने का कि किसे प्राथमिकता दी जाए, गुणवत्ता का निर्णय नहीं बल्कि व्यावसायिक निर्णय है; इसलिए पूछने वाले मानदंड ऑर्डर देने से पहले तय होने चाहिए, पहली घटना के दौरान नहीं।
व्यावसायिक रूप से नियंत्रण योजना का मूल्य
वे शर्तें जिनका समर्थन नियंत्रण योजना करती है
नियंत्रण योजना कोई गुणवत्ता दस्तावेज नहीं है, जो वाणिज्यिक वार्ता के बगल में रखा हो। यह वह प्रमाण है, जो कई वाणिज्यिक शर्तों को प्रवर्तनीय बनाता है, और जिसके पास ऐसा दस्तावेज होने वाला खरीदार केवल नमूना और मूल्य वाले खरीदार की तुलना में काफ़ी बेहतर समझौता करता है।
पहला है स्वीकृति खंड में संदर्भ। गुणवत्ता के किसी दावे पर तर्क तभी किया जा सकता है, जब उसके विरुद्ध तुलना के लिए कुछ निश्चित हो। संदर्भ बिल्ड वही निश्चित आधार है। इसे स्वीकृति के मानक के रूप में समझौते में लिख दिया गया है, तो गुणवत्ता पर होने वाली हर भविष्यत् चर्चा राय के बजाय तुलना बन जाती है और खरीदार को माल के संबंध में कारखाने के अपने विवरण पर निर्भर रहने से मुक्ति मिल जाती है।
दूसरा है परिवर्तन नियंत्रण बिंदु। जिस प्रोग्राम के पास नियंत्रण योजना है, उसने पहले ही तय कर लिया है कि बिल्ड में कौन-से विशेषताएँ निश्चित हैं, और समझौता उस निर्णय के अनुसार हो सकता है: फ़्रीज़ के बाद बिल्ड में बदलाव विनिर्देश में बदलाव है, और इसके निर्धारित समय-सीमा तथा लागत के परिणाम होते हैं। योजना के बिना फ़्रीज़ हर बार जीतने योग्य वार्ता बन जाता है जिसे खरीदार को खुद सामना करना होता है।
तीसरा है रिकॉर्ड स्वामित्व और प्रतिधारण अवधि। जिस प्रोग्राम के पास किसी लॉट को बिल्ड तक ट्रेक नहीं किया जा सकता, वह फ़ील्ड से आए दावे का निपटान नहीं कर सकता। और जिस दावे का निपटान नहीं हो पाता, वह खरीदार की अपनी मूल्य पर क्रेडिट बन जाता है, जो स्थिरता खरीदने का सबसे महंगा तरीका है। सही प्रश्न पूछना सीधा है: कारखाना कौन-से रिकॉर्ड रखता है, कितने समय तक, किस रूप में, और क्या रन समाप्त होने पर खरीदार को उनकी प्रति मिलती है।
योजना जिन समझौतों को दिखाई देती है
योजना मौजूद होने पर तीन समझौतें दिखाई देते हैं, और हर एक निर्णय है, न कि ऐसी लागत जिसे सहन किया जाए। विशेषताओं की सघन सूची निरीक्षण का बोझ कम करती है, लेकिन साथ ही उन विशेषताओं की संख्या भी कम कर देती है जिनके लिए बाद में खरीदार कारखाने को जवाबदेह ठहरा सकता है। बड़ा नमूना हर लॉट के प्रति आत्मविश्वास बढ़ाता है, पर इसकी प्रत्यक्ष लागत प्रति इकाई होती है। कड़ा प्रतिक्रिया नियम गति और कार्यशील पूंजी की कीमत पर ग्राहक तथा प्रमाण की रक्षा करता है।
स्थिरता प्रोग्राम की कुल लागत में बिल्ड विंडो के भीतर निरीक्षण और परीक्षण का समय, अलग-अलग लॉट में रोकी गई कार्यशील पूंजी, पुनः कार्य की लागत और उन वापसियों की लागत शामिल है, जो अच्छी नियंत्रण योजना वाले प्रोग्राम में नहीं होतीं। ये चारों संख्याएँ आम तौर पर खरीदार की अपेक्षा से अधिक होती हैं। योजना ही इन्हें दिखाई देती है, और इसी कारण सही तरीके से लिखी गई योजना दोहराए जाने वाले प्रोग्राम के पहले वर्ष में अपनी लागत वसूल कर लेती है।
ऑर्डर देने से पहले क्या पूछना चाहिए, यह नियंत्रण योजना से जुड़े प्रश्न का वाणिज्यिक रूप है: योजना को कार्य करने के लिए कारखाने को खरीदार से क्या चाहिए, बदले में खरीदार को क्या मिलता है, और जोखिम कौन ढो रहा है। गुणवत्ता की स्थिरता की चेकलिस्ट इन बिंदुओं को ऐसे प्रारूप में एकत्र करती है, जिसे पूछताछ के साथ भेजा जा सकता है।
गुणवत्ता के बारे में हम क्या प्रकाशित करते हैं, और क्या नहीं
हम क्या बता सकते हैं
हम अपनी कैटलॉग के हर मॉडल का कॉन्फ़िगरेशन-स्तरीय विनिर्देश प्रकाशित करते हैं। कैमरा और ऑडियो मॉडल के लिए इसका अर्थ है रिज़ॉल्यूशन स्तर, बैटरी और जहाँ उपलब्ध हो तो केस का विकल्प, जहाँ कैटलॉग में दर्ज हो वहाँ चार्जिंग का तरीका, चार्ज समय और वह रनटाइम, जिसे बताए गए परिस्थितियों में मापा गया था। हम बताएँगे कि बिल्ड द्वारा कौन-से विशेषताएँ निश्चित हैं और कौन-से रन द्वारा नियंत्रित होते हैं। जहाँ कोई विनिर्देश मौजूद नहीं है, वहाँ हम सामान्य मान भरकर जगह नहीं भरेंगे, बल्कि इसका उल्लेख करेंगे।
हम संदर्भ बिल्ड के आधार पर भी काम करेंगे, किसी निर्धारित कॉन्फ़िगरेशन के लिए नियंत्रण योजना तैयार करेंगे और हर विशेषता के पीछे अपनी विधि तथा नमूना आकार बताएँगे। इनके बिना नियंत्रण योजना केवल इच्छा-सूची होगी।
हम क्या नहीं बताएँगे
हम रेंज के लिए दोष दर, पुनः कार्य दर, उत्पादन आँकड़ा या पास दर प्रकाशित नहीं करते, और न ही ऐसे खरीदार को इनमें से कोई आँकड़ा बताएँगे, जिसने कोई कॉन्फ़िगरेशन निर्धारित नहीं किया है। ये सभी मिश्रण, आने वाली सामग्री और रन पर निर्भर हैं। प्रकाशित आँकड़ा ऐसे बिल्ड के लिए सत्य होगा, जो वास्तव में मौजूद ही नहीं है। हम किसी भी मॉडल के लिए प्रमाणपत्र संख्या, परीक्षण रिपोर्ट का मान या प्रमाणन का दायरा भी प्रकाशित नहीं करते, क्योंकि कैटलॉग में प्रति-मॉडल प्रमाणन पंक्ति नहीं होती और कंपनी-स्तरीय प्रमाणन पृष्ठ मॉडल-स्तरीय विवरण नहीं है। जिस खरीदार को इस दायरे की आवश्यकता हो, उसे इसे बाज़ार पहुँच फ़ाइल के हिस्से के रूप में लिखित रूप में माँगना चाहिए। उत्तर ऑर्डर से पहले फ़ाइल में होना चाहिए, उसके बाद नहीं जब शिपमेंट को पैक किया जा चुका हो।
यही अनुशासन वजन और हमारे द्वारा प्रकाशित नहीं किए गए किसी भी अन्य चीज़ पर भी लागू होता है। जिस मॉडल का वजन प्रकाशित नहीं है, हम यह कहेंगे कि उसका कोई प्रकाशित वजन नहीं है और खरीदार से इसे माँगने के लिए कहेंगे, न कि ऐसा आँकड़ा बताएँगे जिसकी सत्यापनीयता नहीं है।
एक स्थिरता कार्यक्रम
मॉडल, कॉन्फ़िगरेशन, प्रत्येक बिल्ड की मात्रा, गंतव्य बाज़ार और मौजूदा संदर्भ बिल्ड भेजें, और हम आपको एक नियंत्रण योजना देंगे, जिसमें विशेषता सूची, विधि और नमूना आकार, स्वीकृति और अस्वीकृति की सीमाएँ, प्रतिक्रिया नियम और रिकॉर्ड की स्वामित्वता शामिल होगी, साथ ही विनिर्देशन के वे हिस्से भी जिन्हें हम बता सकते हैं और वे हिस्से भी जिन्हें आपको देना होगा। लीड टाइम और गुणवत्ता के प्रभावों पर लेख बताता है कि नियंत्रण योजना कब समय-सारणी के अनुरूप होती है, और माइक्रोफ़ोन गुणवत्ता परीक्षण एक विशेषता के बारे में विस्तार से बताता है।
संबंधित पठन
- गुणवत्ता की स्थिरता से संबंधित सामान्य प्रश्न
- गुणवत्ता की स्थिरता का अवलोकन
- लीड टाइम और गुणवत्ता के प्रभाव
- ऑर्डर देने से पहले कैसे परीक्षण करें
मॉडल, कॉन्फ़िगरेशन और मात्रा भेजें, और हम उस बिल्ड के लिए एक नियंत्रण योजना लौटाएँगे।


