
ความสม่ำเสมอด้านคุณภาพของแว่นตาอัจฉริยะเป็นปัญหาการควบคุม ไม่ใช่ปัญหาการตรวจสอบ และความแตกต่างนี้คือจุดที่เงินส่วนใหญ่ในโครงการที่ทำซ้ำจะถูกประหยัดหรือสูญเสีย ในออเดอร์แรก ความสม่ำเสมอเป็นสิ่งที่ผู้ซื้อเรียกร้องและโรงงานพยายามทำให้ได้ ภายในออเดอร์ที่สาม ความสม่ำเสมอเป็นสิ่งที่ระบบควบคุมมีหรือไม่มี และคำถามจึงไม่ใช่ว่าสินค้ายอมรับได้หรือไม่ แต่เป็นว่าหากออเดอร์เพิ่มเป็นสองเท่า กระบวนการที่ผลิตสินค้านั้นจะยังผลิตสินค้าชุดเดิมได้หรือไม่ บทความนี้เหมาะสำหรับผู้เชี่ยวชาญด้านคุณภาพของแบรนด์ ผู้จัดการฝ่ายจัดซื้อ และผู้ซื้อในช่องทางการจำหน่ายที่ดูแลโครงการที่ดำเนินการอยู่แล้ว และต้องการเปลี่ยนจากการตรวจสอบชิ้นสินค้าไปสู่การควบคุมกระบวนการ บทความนี้ครอบคลุมชั้นต่าง ๆ ที่ระบบความสม่ำเสมอต้องดูแล 6 บรรทัดของแผนควบคุมที่ทำให้แผนดังกล่าวใช้งานได้จริง ความยากลำบากเฉพาะในการรักษาความสม่ำเสมอข้ามสี ตัวเคส และรุ่นของชิ้นส่วนต่าง ๆ วิธีคำนวณการเบี่ยงเบน และจุดที่ต้องเลือกระหว่างข้อแลกเปลี่ยน ภาพรวมของความสม่ำเสมอด้านคุณภาพครอบคลุมหัวข้อเดียวกันในระดับที่เป็นบทแนะนำมากกว่า ส่วน ภาพรวมด้านความสม่ำเสมอของคุณภาพ รวบรวมคำตอบสั้น ๆ ไว้ใน คำถามที่พบบ่อย
การควบคุมความสม่ำเสมอด้านคุณภาพของแว่นตาอัจฉริยะขั้นสูง
สิ่งที่โครงการความสม่ำเสมอขั้นสูงควบคุมจริง ๆ
โครงการขั้นสูงควบคุม 3 สิ่ง และควรระบุให้ชัดเจนว่าแต่ละสิ่งคืออะไร เพราะทั้ง 3 สิ่งล้มเหลวในรูปแบบที่ต่างกัน แต่มักถูกพูดถึงราวกับเป็นเรื่องเดียวกัน
ประการแรกคือ ความสม่ำเสมอด้านข้อกำหนด หมายถึงสินค้าตรงกับสิ่งที่สั่งซื้อ นี่เป็นปัญหาเอกสารก่อนจะเป็นปัญหาการผลิต และจะล้มเหลวเมื่อมีการกำหนดค่าการตั้งค่าแบบไม่ได้บันทึกไว้ในรูปแบบที่ยังอยู่ได้หลังจากเปลี่ยนกะ เปลี่ยนผู้จัดส่ง หรือเปลี่ยนเดือน
ประการที่สองคือ ความสม่ำเสมอระหว่างการผลิต หมายถึงหน่วยที่ผลิตในล็อตเดียวกันมีคุณภาพเหมือนกัน นี่เป็นปัญหาการควบคุมกระบวนการ และจะล้มเหลวเมื่อไม่มีมาตรฐานอ้างอิงสำหรับมองเห็นการเปลี่ยนแปลง การเคลื่อนที่ค่อย ๆ เปลี่ยนไปจึงไม่ถูกสังเกตจนกว่าลูกค้าจะสังเกตเห็น
ประการที่สามคือ ความสม่ำเสมอของโครงการ หมายถึงสินค้าในออเดอร์ที่สี่เหมือนกับสินค้าในออเดอร์แรก นี่เป็นปัญหาการจัดการผู้จัดส่ง และจะล้มเหลวเมื่อการผลิตของผู้จัดส่งเปลี่ยนแปลงไปภายใต้โครงการ เช่น เปิดสายการผลิตใหม่ มีผู้จัดส่งย่อยรายใหม่ หรือเปลี่ยนรูปแบบกะการทำงาน โดยที่ผู้ซื้อมองไม่เห็นการเปลี่ยนแปลงนั้น
โครงการส่วนใหญ่ที่ถูกอธิบายว่ามีปัญหาด้านคุณภาพ กำลังประสบปัญหาประการที่สาม แต่กลับนำไปแก้ไขเหมือนเป็นปัญหาประการแรก ความแตกต่างนี้มีผลต่อแนวทางแก้ไข เพราะการปรับปรุงเอกสารไม่ได้ช่วยอะไรเมื่อผู้จัดส่งย่อยเปลี่ยนแปลง และการตรวจประเมินผู้จัดส่งก็ไม่ได้ช่วยอะไรเมื่อมีการตั้งค่าที่ไม่ได้บันทึกไว้
ชั้นต่าง ๆ ที่ระบบควบคุมต้องครอบคลุม
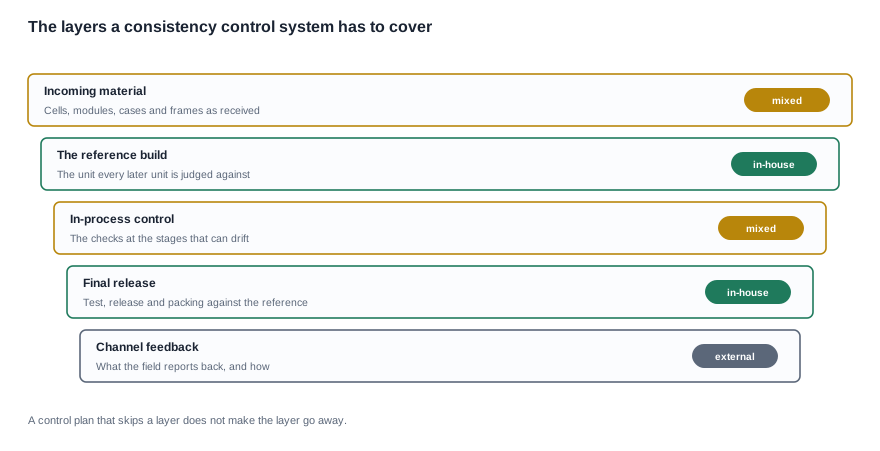
ระบบควบคุมมี 5 ชั้น และคำถามที่เป็นประโยชน์สำหรับแต่ละชั้นคือชั้นนั้นมีอยู่จริงหรือไม่ มากกว่าจะดีหรือไม่ ชั้นที่ไม่มีอยู่จะมองไม่เห็น ดังนั้นช่องว่างในการควบคุมความสม่ำเสมอจึงปรากฏเป็นข้อร้องเรียนจากตลาดมากกว่าความล้มเหลวของกระบวนการ
วัสดุที่รับเข้ามา ได้แก่ เซลล์ โมดูลกล้อง ตัวชาร์จ เฟรม และชุดเลนส์ที่มาถึง การควบคุมในขั้นนี้คือการตัดสินใจว่าโครงการขึ้นอยู่กับคุณลักษณะของวัสดุที่รับเข้ามาใดบ้าง และการตัดสินใจนั้นขึ้นอยู่กับการตั้งค่าแต่ละแบบ 4 รุ่นในกล้อง 11 รุ่นที่เผยแพร่ในชุดผลิตภัณฑ์ไม่ได้บันทึกวิธีชาร์จไว้เลย นั่นหมายความว่าสำหรับการประกอบสินค้าทั้ง 4 รุ่นนั้น วิธีชาร์จเป็นคุณลักษณะที่โครงการต้องกำหนดเองก่อนจึงจะควบคุมได้
ตัวอ้างอิงสำหรับการผลิต คือหน่วยที่ทุกหน่วยในภายหลังใช้เป็นเกณฑ์ตัดสิน นี่เป็นชั้นที่มักถูกข้ามมากที่สุด และเป็นชั้นที่ทำให้ชั้นอื่นทุกชั้นเป็นไปได้ โดยไม่มีตัวอ้างอิง “สม่ำเสมอ” ก็เป็นเพียงความคิดเห็นที่เกิดจากคนที่กำลังมองสินค้า
การควบคุมระหว่างกระบวนการ คือการตรวจสอบในขั้นตอนที่การเปลี่ยนแปลงอาจเกิดขึ้นได้ จุดประสงค์ของการควบคุมระหว่างกระบวนการคือค้นพบการเปลี่ยนแปลงขณะที่ยังแก้ไขได้อย่างไม่เสียค่าใช้จ่ายมาก โดยขั้นตอนที่เลือกควรเป็นขั้นตอนที่กำหนดคุณลักษณะ ไม่ใช่ขั้นตอนที่วัดค่าได้ง่ายที่สุด
การอนุมัติส่งมอบครั้งสุดท้าย คือการทดสอบ อนุมัติ และบรรจุภัณฑ์โดยอ้างอิงจากตัวอ้างอิง นี่เป็นจุดสุดท้ายที่สามารถแยกล็อตออกจากส่วนอื่นก่อนส่งมอบ และเป็นจุดที่สามารถติดตามล็อตย้อนหลังได้หากมีบันทึกข้อมูล
ข้อมูลย้อนกลับจากช่องทางการจำหน่าย คือสิ่งที่ตลาดรายงาน และข้อมูลนั้นส่งถึงโรงงานหรือไม่ โครงการที่รับข้อร้องเรียนแล้วส่งต่อให้ผู้ติดต่อฝ่ายขาย จะไม่เรียนรู้อะไรเลย แต่โครงการที่กำหนดรูปแบบรายงานและส่งต่อให้ผู้รับผิดชอบที่ระบุชื่อ จะเรียนรู้จากข้อมูลเหล่านั้น
แผนควบคุม และ 6 บรรทัดที่ทำให้แผนดังกล่าวใช้งานได้
แต่ละบรรทัด และสิ่งที่ไม่ควรกลายเป็น
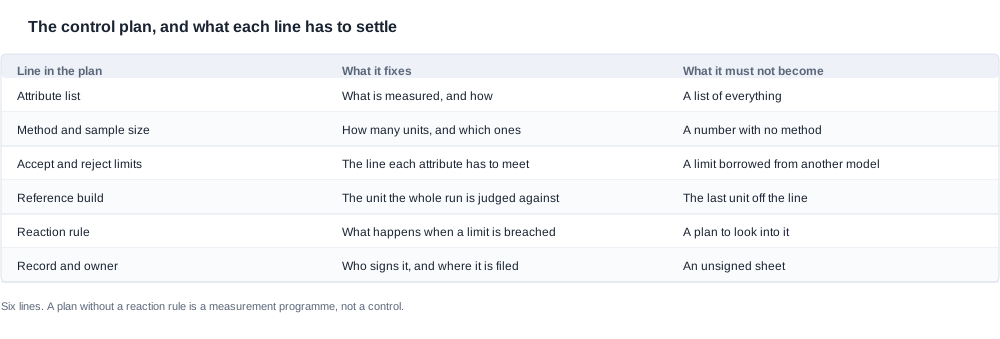
แผนควบคุมในหมวดนี้เป็นเอกสารสั้น 6 บรรทัด และแต่ละบรรทัดจะล้มเหลวในลักษณะเฉพาะเมื่อเขียนไม่ดี
รายการคุณลักษณะระบุว่าสิ่งใดได้รับการวัดและวัดอย่างไร ต้องไม่กลายเป็นรายการของทุกสิ่งที่สามารถวัดได้ เพราะรายการที่ยาวเกินไปคือรายการที่ไม่ถูกใช้งาน กฎการคัดเลือกนั้นเรียบง่าย คุณลักษณะจะถูกใส่ในรายการหากลูกค้าจะร้องเรียนเกี่ยวกับมันและหากมันมีแนวโน้มเปลี่ยนแปลงได้
วิธีและขนาดตัวอย่างระบุว่าตรวจสอบกี่หน่วยและเป็นหน่วยใด ต้องไม่กลายเป็นตัวเลขที่ไม่มีวิธี เพราะขนาดตัวอย่างไม่มีความหมายหากไม่มีกฎสำหรับสุ่มตัวอย่าง แผนที่สุ่มตัวอย่างหน่วยแรก ๆ จากสายการผลิตไม่ใช่การสุ่มตัวอย่าง แต่เป็นการตรวจสอบหน่วยที่ง่ายที่สุด
ขีดจำกัดการยอมรับและการปฏิเสธระบุเกณฑ์ที่แต่ละคุณลักษณะต้องผ่าน ต้องไม่ยืมมาจากรุ่นอื่น นี่คือจุดที่กลุ่มผลิตภัณฑ์สร้างปัญหา เพราะขีดจำกัดที่กำหนดไว้สำหรับโครงสร้างผลิตภัณฑ์อื่นอาจเป็นไปไม่ได้หรือไม่มีความหมาย และในกรณีของอุปกรณ์ที่ต้องชาร์จ ยังต้องระบุสภาวการทดสอบควบคู่กันด้วย ตัวเลขระยะเวลาการใช้งานที่ไม่มีสภาวการทดสอบไม่สามารถเปรียบเทียบได้ และขีดจำกัดด้านความสม่ำเสมอที่ไม่มีวิธีตรวจสอบก็นำไปบังคับใช้ไม่ได้
ต้นแบบอ้างอิงกำหนดหน่วยที่ใช้เป็นเกณฑ์ตัดสินการผลิตแต่ละครั้ง ต้องไม่กลายเป็นหน่วยล่าสุดที่ออกจากสายการผลิต เพราะต้นแบบอ้างอิงที่เปลี่ยนไปทุกล็อตไม่ใช่ต้นแบบอ้างอิง
กฎการดำเนินการเมื่อพบปัญหาระบุว่าจะทำอะไรเมื่อขีดจำกัดถูกละเมิด ต้องไม่ใช่เพียงแผนการสืบสวน กฎการดำเนินการที่ระบุวิธีจัดการ ขอบเขตการแยกสินค้า และผู้รับผิดชอบ มีค่ามากกว่าข้อความหลายหน้าที่บอกถึงเจตนา และแผนควบคุมที่ไม่มีกฎดังกล่าวคือโครงการวัดผล ไม่ใช่การควบคุม
บันทึกและผู้รับผิดชอบระบุว่าใครเป็นผู้ลงนามในบันทึกและจัดเก็บไว้ที่ใด ต้องไม่ใช่แบบฟอร์มที่ไม่มีลายเซ็น เพราะบันทึกที่ระบุแหล่งที่มาไม่ได้ไม่สามารถข้อสรุปข้อโต้แย้งกับลูกค้าได้ และข้อโต้แย้งที่ข้อสรุปไม่ได้จะกลายเป็นเครดิต
จุดควบคุมควรอยู่ที่ใด
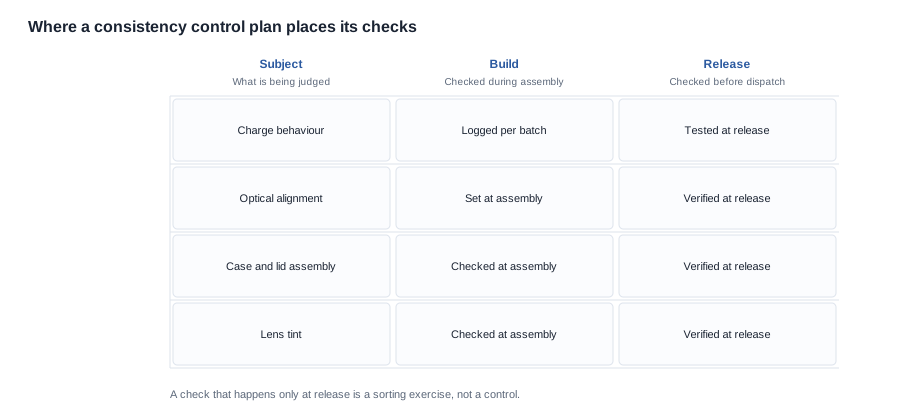
การกำหนดตำแหน่งจุดควบคุมเป็นเรื่องการตัดสินใจ และกฎที่กำกับดังกล่าวเป็นเรื่องเศรษฐศาสตร์ การตรวจสอบที่ดำเนินการก่อนคุณลักษณะถูกกำหนดจะไม่บอกอะไรผู้ซื้อ เพราะคุณลักษณะนั้นยังไม่เกิดขึ้น การตรวจสอบที่ดำเนินการเฉพาะตอนส่งมอบจะบอกผู้ซื้อว่าเกิดอะไรขึ้น แต่ไม่บอกว่าทำไม และยังเปลี่ยนกระบวนการให้กลายเป็นการคัดแยกสินค้า ซึ่งต้นทุนเพิ่มขึ้นตามจำนวนหน่วย การจัดวางจุดควบคุมที่มีประสิทธิภาพคืออยู่ในขั้นตอนที่กำหนดคุณลักษณะ พร้อมการตรวจยืนยันเมื่อส่งมอบ
ในทางปฏิบัติ หมายความว่าการตรวจสอบระหว่างกระบวนการควรครอบคลุมคุณลักษณะที่ถูกกำหนดด้วยการประกอบ ไม่ใช่ด้วยวัสดุเข้ามา เพราะคุณลักษณะที่มาจากผู้จัดจำหน่ายชิ้นส่วนย่อยไม่สามารถแก้ไขได้บนสายการผลิต และทำได้เพียงคัดกรองเท่านั้น พฤติกรรมการชาร์จ การจัดแนวเลนส์ออปติก และวิธีปิดฝาครอบถูกกำหนดด้วยการประกอบ ขณะที่ความคลาดเคลื่อนของเซลล์ ความแตกต่างของโมดูล และผิวสัมผัสจากการขึ้นรูปฝาครอบไม่ได้ถูกกำหนดด้วยการประกอบ แผนที่ใส่สิ่งเหล่านี้ไว้ในคอลัมน์การตรวจสอบระหว่างกระบวนการ คือแผนที่จะสร้างรายการปฏิเสธจำนวนมากซึ่งไม่สามารถดำเนินการได้
ขีดจำกัดที่มาจากประเภทผลิตภัณฑ์ ไม่ใช่จากโรงงาน
คำถามด้านความสม่ำเสมอที่ยากที่สุดบางข้อในหมวดนี้ได้รับการข้อสรุปจากข้อกำหนดที่เผยแพร่ ไม่ใช่จากสิ่งที่โรงงานทำ และผู้ซื้อที่ขอให้โรงงานตัดสินใจในเรื่องที่ไม่ใช่หน้าที่ของโรงงานจะได้รับคำตอบที่ล่าช้า
ช่วงที่เผยแพร่มี 28 รายการ 11 รายการเป็นรายการกล้อง และพื้นที่การกำหนดค่าภายในรายการกล้องเหล่านั้นก็กว้าง เพียงตัวเลือกเคสชาร์จก็เปลี่ยนแปลงได้ระหว่างเคสความจุ 900 มิลลิแอมป์ชั่วโมง เคสความจุ 1,400 มิลลิแอมป์ชั่วโมง เคสพับความจุ 1,200 มิลลิแอมป์ชั่วโมง เคสที่ไม่ได้เผยแพร่ความจุ และไม่มีเคสเลย มีรายการกล้อง 2 รายการที่ไม่ได้เผยแพร่เวอร์ชัน Bluetooth เครื่องหมาย IP54 ปรากฏเฉพาะใน 2 รายการ เวลาการชาร์จถูกเผยแพร่ครบทั้ง 28 รายการ โดย 26 รายการใช้เวลา 2 ชั่วโมงหรือน้อยกว่า ส่วน D17 และ ZH12 ใช้เวลาประมาณ 1 ชั่วโมง
แต่ละข้อเป็นการตัดสินใจด้านข้อกำหนดที่แผนควบคุมต้องเคารพ ไม่ใช่ตีความใหม่ โครงการที่สมมติวิธีการชาร์จสำหรับโครงสร้างผลิตภัณฑ์ที่ไม่ได้เผยแพร่วิธีดังกล่าว ไม่ได้ใช้การควบคุมคุณภาพ แต่กำลังสร้างข้อกำหนดขึ้นใหม่ ทางเลือกที่ถูกต้องคือขอให้ผู้จัดจำหน่ายระบุวิธีสำหรับโครงสร้างผลิตภัณฑ์นั้น แล้วบันทึกคำตอบลงในแผนควบคุม เพื่อให้คุณลักษณะนั้นอยู่ภายใต้การควบคุมแทนการเป็นสมมติฐาน
ความสม่ำเสมอข้ามสี เคส และตัวแปรด้านฮาร์ดแวร์
ตัวแปรไม่ใช่ข้อบกพร่อง
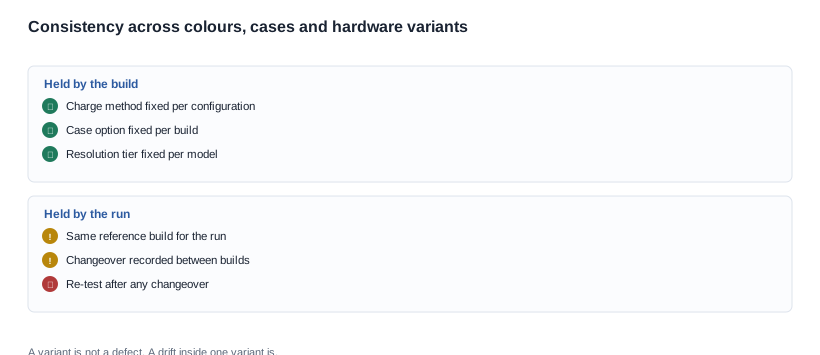
ความแตกต่างที่มักก่อให้เกิดปัญหามากที่สุดคือความแตกต่างระหว่างตัวแปรและข้อบกพร่อง ตัวแปรคือชุดการผลิตที่ได้รับการกำหนดไว้ และควรแตกต่างจากชุดการผลิตอื่น ๆ ในโครงการ ส่วนข้อบกพร่องคือหน่วยที่ไม่ตรงกับชุดการผลิตที่หน่วยนั้นอยู่ ความแตกต่างด้านสีระหว่างสองตัวเลือกสีไม่ถือเป็นข้อบกพร่อง แต่ความแตกต่างด้านสีแบบเดียวกันระหว่างสองหน่วยของตัวเลือกสีเดียวกันถือเป็นข้อบกพร่อง
ความแตกต่างนี้ต้องถูกเขียนไว้ในแผนควบคุม เพราะขีดจำกัดการวัดของแต่ละตัวเลือกสีกำหนดเทียบกับสิ่งอ้างอิงของตัวเลือกสีนั้น ไม่ใช่เทียบกับมาตรฐานหลัก ตัวเลือกกล่องก็เช่นเดียวกัน ความจุของกล่องที่เก้าร้อยมิลลิแอมป์-ชั่วโมงและความจุที่หนึ่งพันสี่ร้อยมิลลิแอมป์-ชั่วโมงถือเป็นชุดการผลิตที่แตกต่างกันสองแบบ และขีดจำกัดการประกอบกล่องที่ยึดจากแบบหนึ่งไม่สามารถนำไปใช้กับอีกแบบหนึ่ง โครงการที่มีชุดกล้องสามแบบและตัวเลือกกล่องสองแบบจึงใช้แผนควบคุมหลายฉบับ การปฏิบัติต่อมันเหมือนมีแผนเดียวเป็นสาเหตุที่พบบ่อยที่สุดที่โครงการควบคุมความสม่ำเสมอเริ่มผลิตสัญญาณเตือนลวง
ปัญหาการเปลี่ยนชุดการผลิต
อีกปัญหาด้านตัวแปรคือการเปลี่ยนชุดการผลิต การผลิตที่เปลี่ยนจากชุดการผลิตหนึ่งไปยังอีกชุดหนึ่งมีความเสี่ยงเฉพาะที่เกี่ยวข้องกับช่วงการเปลี่ยน โดยความเสี่ยงคือหน่วยแรก ๆ ของชุดการผลิตใหม่อาจได้รับสิ่งบางอย่างค้างมาจากชุดการผลิตก่อนหน้า เช่น อุปกรณ์ยึด ค่าตั้ง ภาชนะชิ้นส่วน หรือถาดงานกึ่งสำเร็จ หน่วยที่ผลิตออกมาทันทีหลังการเปลี่ยนชุดการผลิตเป็นหน่วยที่มีแนวโน้มเบี่ยงเบนมากที่สุด และก็เป็นหน่วยที่มีแนวโน้มได้รับการยอมรับมากที่สุดเช่นกัน เพราะอยู่ในช่วงต้นของล็อตที่ยังไม่ได้รับการพิจารณา
มาตรการควบคุมเป็นกระบวนการและมีต้นทุนต่ำ ได้แก่ บันทึกการเปลี่ยนชุดการผลิตทุกครั้ง ทดสอบซ้ำหลังการเปลี่ยนแต่ละครั้งแทนการพึ่งพาระยะห่างการสุ่มตัวอย่างตามปกติ และเก็บข้อมูลให้สามารถระบุตัวหน่วยที่เปลี่ยนชุดการผลิตได้ เพื่อให้สามารถตรวจสอบข้อร้องเรียนในภายหลังย้อนกลับไปยังช่วงการเปลี่ยนได้ แทนที่จะสรุปว่าเป็นปัญหาในระดับผู้จัดหน้า โครงการที่ดำเนินการเช่นนี้จะมีความสามารถวินิจฉัยที่เป็นประโยชน์อย่างยิ่ง เพราะรูปแบบของล็อตที่เกิดการเบี่ยงเบนจะบอกผู้ซื้อว่าคุณลักษณะใดที่ไวต่อการเปลี่ยนชุดการผลิตจริง ๆ
การวิเคราะห์การเบี่ยงเบน และกฎการดำเนินการ
ลำดับขั้นตอน
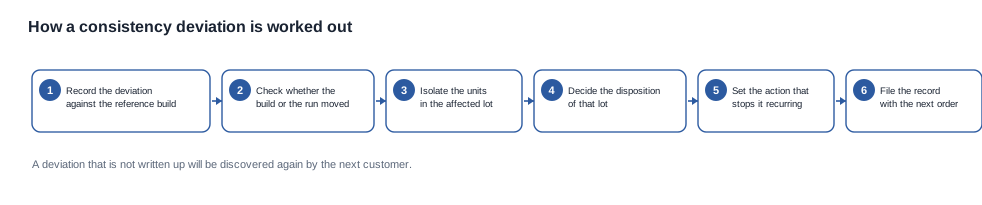
การวิเคราะห์การเบี่ยงเบนต้องดำเนินไปตามลำดับที่กำหนด และลำดับดังกล่าวเป็นสิ่งที่ป้องกันไม่ให้การเบี่ยงเบนกลายเป็นข้อโต้แย้ง
- บันทึกการเบี่ยงเบนเทียบกับชุดการผลิตอ้างอิง โดยระบุล็อตอ้างอิง คุณลักษณะ และค่าที่วัด
- กำหนดว่าเป็นชุดการผลิตที่เปลี่ยนไปหรือการผลิตที่เปลี่ยนไป เพราะทั้งสองกรณีมีผู้รับผิดชอบและแนวทางแก้ไขที่แตกต่างกัน
- แยกหน่วยในล็อตที่ได้รับผลกระทบออกมา และพิจารณาว่าจำเป็นต้องแยกล็อตข้างเคียงด้วยหรือไม่
- กำหนดการจัดการล็อตนั้น ได้แก่ ปล่อย ผลิตซ้ำ ลดระดับ หรือ ปฏิเสธ
- กำหนดการดำเนินการที่ป้องกันไม่ให้เกิดซ้ำ และระบุชื่อผู้รับผิดชอบ
- เก็บบันทึกพร้อมคำสั่งซื้อครั้งถัดไป เพื่อให้แฟ้มข้อมูลของผู้ซื้อคนถัดไปมีประวัติการผลิต แทนที่จะเป็นสำเนาที่สะอาดเปล่า
ขั้นตอนที่สองมักถูกข้าม และเป็นขั้นตอนที่กำหนดทุกอย่างหลังจากนั้น หากชุดการผลิตเปลี่ยนไป แสดงว่าข้อกำหนดผิดพลาดหรือมีการเปลี่ยนแปลง วิธีแก้ไขจึงอยู่ก่อนถึงโรงงาน หากการผลิตเปลี่ยนไป แสดงว่ากระบวนการเกิดการเบี่ยงเบน วิธีแก้ไขจึงอยู่ในแผนควบคุม ผู้ซื้อที่ไม่แยกแยะความแตกต่างนี้จะใช้เวลาทั้งการสืบสวนไปกับการมองหาปัญหาที่โรงงานซึ่งไม่ได้มีอยู่จริง
สิ่งที่กฎการดำเนินการต้องปกป้อง
กฎการดำเนินการทุกข้อจะปกป้องสิ่งหนึ่งในสามสิ่ง และการเลือกว่าจะปกป้องสิ่งใดเป็นการตัดสินใจทางธุรกิจที่ควรอยู่ในแผน ไม่ใช่ตัดสินใจเมื่อเกิดเหตุการณ์
สิ่งแรกคือลูกค้า กฎที่แยกล็อตและระงับไว้จะปกป้องช่องทางการจัดจำหน่ายจากหน่วยที่ไม่ตรงกัน แลกกับความล่าช้า สิ่งที่สองคือหลักฐาน กฎที่เก็บรักษาหน่วย ค่าที่วัด และสิ่งอ้างอิงจะปกป้องความสามารถในการระงับข้อโต้แย้งในภายหลัง แลกกับสินค้าคงคลังเพียงเล็กน้อย สิ่งที่สามคือต้นทุนของการแก้ไข กฎที่ผลิตซ้ำก่อนการปฏิเสธจะปกป้องอัตรากำไร แลกกับบันทึกที่ซับซ้อนยิ่งขึ้น
การประนีธนัยเป็นเหตุผลที่กฎการดำเนินการที่ดีต้องระบุทั้งสามสิ่ง กฎที่ปกป้องเพียงลูกค้าเท่านั้นจะทำให้โครงการช้าและมีต้นทุนสูง โดยทุกการเบี่ยงเบนกลายเป็นการสูญเสียทั้งหมด กฎที่ปกป้องเพียงต้นทุนเท่านั้นจะทำให้โครงการค้นพบปัญหาคุณภาพของตัวเองจากลูกค้า ซึ่งเป็นรูปแบบที่มีต้นทุนสูงที่สุดของข้อผิดพลาดเดียวกัน ส่วนการตัดสินใจว่าจะให้ความสำคัญกับสิ่งใดไม่ใช่การตัดสินใจด้านคุณภาพ แต่เป็นการตัดสินใจทางธุรกิจ นั่นจึงเป็นเหตุผลที่ควรกำหนดเกณฑ์ที่จะต้องถามไว้ก่อนสั่งซื้อ แทนที่จะตัดสินใจในช่วงที่เกิดเหตุการณ์ครั้งแรก
มูลค่าทางธุรกิจของแผนควบคุม
เงื่อนไขที่แผนควบคุมรองรับ
แผนควบคุมไม่ใช่เอกสารด้านคุณภาพที่วางอยู่ข้าง ๆ การเจรจาทางการค้า แต่เป็นหลักฐานที่ทำให้เงื่อนไขทางการค้าหลายข้อสามารถบังคับใช้ได้ และผู้ซื้อที่มีแผนดังกล่าวจะเจรจาข้อตกลงที่ดีกว่าอย่างมีนัยสำคัญเมื่อเทียบกับผู้ซื้อที่มีเพียงตัวอย่างและราคา
ประเด็นแรกคือการอ้างอิงในข้อกำหนดการตรวจรับ ข้อเรียกร้องด้านคุณภาพจะโต้แย้งได้ก็ต่อเมื่อมีสิ่งที่ตายตัวแล้วเพื่อใช้โต้แย้ง และรุ่นตัวอย่างอ้างอิงคือสิ่งนั้น เมื่อถูกเขียนลงในข้อตกลงในฐานะมาตรฐานการตรวจรับ มันจะเปลี่ยนทุกการหารือในอนาคตเกี่ยวกับคุณภาพให้กลายเป็นการเปรียบเทียบแทนความเห็น และขจัดการพึ่งพาของผู้ซื้อที่มีต่อคำบรรยายสินค้าโดยโรงงานเอง
ประเด็นที่สองคือจุดควบคุมการเปลี่ยนแปลง โครงการที่มีแผนควบคุมได้ตัดสินใจแล้วว่าคุณลักษณะใดที่กำหนดไว้ในรุ่นการผลิต และข้อตกลงสามารถกำหนดตามการตัดสินใจนั้นได้ การเปลี่ยนแปลงรุ่นการผลิตหลังการตรึงค่าคือการเปลี่ยนข้อกำหนด ซึ่งมีผลต่อกำหนดเวลาและต้นทุนที่กำหนดไว้ หากไม่มีแผน การตรึงค่าคือการเจรจาที่ผู้ซื้อต้องชนะทุกครั้ง
ประเด็นที่สามคือการเป็นเจ้าของบันทึกและระยะเวลาการเก็บรักษา โครงการที่ไม่สามารถย้อนกลับไปยังรุ่นการผลิตของล็อตสินค้าได้ จะไม่สามารถระงับข้อเรียกร้องจากงานภาคสนามได้ และข้อเรียกร้องที่ระงับไม่ได้จะกลายเป็นเครดิตในราคาของผู้ซื้อ ซึ่งเป็นวิธีที่แพงที่สุดในการซื้อความสม่ำเสมอ การตั้งคำถามที่จำเป็นเป็นเรื่องตรงไปตรงมา โรงงานเก็บบันทึกใดบ้าง เก็บไว้นานเท่าใด ในรูปแบบใด และผู้ซื้อจะได้สำเนาเมื่อสิ้นสุดการผลิตหรือไม่
การประนียบที่แผนทำให้เห็นชัด
เมื่อมีแผนแล้ว การประนียบที่สามประการจะปรากฏอย่างชัดเจน และแต่ละข้อเป็นการตัดสินใจ ไม่ใช่ต้นทุนที่ต้องแบกรับ รายการคุณลักษณะที่เข้มงวดขึ้นจะลดภาระการตรวจสอบ แต่ก็ลดจำนวนคุณลักษณะที่ผู้ซื้อสามารถใช้ควบคุมโรงงานในภายหลังได้ ตัวอย่างที่มีขนาดใหญ่ขึ้นจะเพิ่มความมั่นใจในแต่ละล็อต โดยมีต้นทุนต่อหน่วยที่สูงขึ้นโดยตรง กฎการดำเนินการเมื่อพบปัญหาที่เข้มงวดขึ้นจะปกป้องลูกค้าและหลักฐาน แต่แลกด้วยความเร็วและเงินทุนหมุนเวียน
ต้นทุนรวมของโครงการเพื่อความสม่ำเสมอประกอบด้วยเวลาที่ใช้ตรวจสอบและทดสอบภายในช่วงการผลิต เงินทุนหมุนเวียนที่ถูกล็อกอยู่ในล็อตที่แยกออกมา ต้นทุนการทำงานใหม่ และต้นทุนการคืนสินค้าที่โครงการซึ่งมีแผนควบคุมที่ดีไม่มี ตัวเลขทั้งสี่มักมีขนาดใหญ่กว่าที่ผู้ซื้อคาดไว้ และแผนคือสิ่งที่ทำให้ตัวเลขเหล่านั้นปรากฏชัดเจน ซึ่งก็เป็นเหตุผลที่แผนที่จัดทำอย่างเหมาะสมมักชดเชยต้นทุนได้ภายในปีแรกของโครงการที่ทำซ้ำ
สิ่งที่ควรถามก่อนสั่งซื้อคือเวอร์ชันทางการค้าของคำถามเรื่องแผนควบคุม โรงงานต้องการอะไรจากผู้ซื้อเพื่อให้แผนสามารถทำงานได้ ผู้ซื้อจะได้อะไรตอบแทน และความเสี่ยงตกอยู่กับฝ่ายใด รายการตรวจสอบความสม่ำเสมอด้านคุณภาพของแว่นตาอัจฉริยะรวบรวมรายการต่าง ๆ ในรูปแบบที่ส่งไปพร้อมคำถามได้
สิ่งที่เราเผยแพร่เกี่ยวกับคุณภาพ และสิ่งที่เราจะไม่เผยแพร่
สิ่งที่เราสามารถระบุได้
เราเผยแพร่ข้อกำหนดระดับการกำหนดค่าของทุกโมเดลในแคตตาล็อกของเรา และสำหรับโมเดลกล้องและเสียง หมายถึงระดับความละเอียด แบตเตอรี่ ตัวเลือกกล่องบรรจุเมื่อมี วิธีการชาร์จเมื่อแคตตาล็อกบันทึกไว้ เวลาชาร์จ และระยะเวลาใช้งานพร้อมเงื่อนไขที่ใช้วัด เราจะระบุคุณลักษณะใดที่กำหนดไว้ในรุ่นการผลิตและคุณลักษณะใดที่ควบคุมด้วยการผลิตแต่ละรอบ และเราจะแจ้งว่าข้อกำหนดใดไม่มีอยู่ แทนที่จะเติมช่องว่างด้วยค่าทั่วไป
เราจะทำงานโดยอ้างอิงรุ่นตัวอย่าง จัดทำแผนควบคุมสำหรับการกำหนดค่าที่ระบุชื่อ และระบุวิธีการและขนาดตัวอย่างที่อยู่เบื้องหลังแต่ละคุณลักษณะ เพราะแผนควบคุมที่ไม่มีข้อมูลเหล่านี้เป็นเพียงรายการความอยาก
สิ่งที่เราจะไม่ระบุ
เราไม่เผยแพร่อัตราข้อบกพร่อง อัตราการทำงานใหม่ ตัวเลขผลผลิต หรืออัตราการผ่านสำหรับชุดผลิตภัณฑ์ และเราจะไม่อ้างตัวเลขเหล่านี้กับผู้ซื้อที่ยังไม่ระบุการกำหนดค่าของโมเดล ทั้งหมดขึ้นอยู่กับส่วนผสมของผลิตภัณฑ์ วัสดุขาเข้า และการผลิตแต่ละรอบ ตัวเลขที่เผยแพร่จะเป็นจริงสำหรับรุ่นการผลิตที่ไม่มีอยู่จริง เราจึงไม่เผยแพร่หมายเลขใบรับรอง ค่าจากรายงานการทดสอบ หรือขอบเขตการรับรองของโมเดลใด เนื่องจากแคตตาล็อกไม่มีแถวการรับรองแยกสำหรับแต่ละโมเดล และหน้าการรับรองระดับบริษัทก็ไม่ใช่คำรับรองระดับโมเดล ผู้ซื้อที่ต้องการขอบเขตดังกล่าวควรขอเป็นลายลักษณ์อักษรในฐานะส่วนหนึ่งของเอกสารการเข้าถึงตลาด และคำตอบควรอยู่ในเอกสารก่อนการสั่งซื้อ ไม่ใช่หลังจากแพ็กสินค้าไปแล้ว
หลักการเดียวกันนี้ใช้กับน้ำหนักและสิ่งอื่น ๆ ที่เรายังไม่ได้เผยแพร่ หากรุ่นใดไม่มีข้อมูลน้ำหนักที่เผยแพร่ เราจะแจ้งว่าไม่มีข้อมูลน้ำหนักที่เผยแพร่และแนะนำให้ผู้ซื้อขอข้อมูลดังกล่าว แทนที่จะอ้างตัวเลขที่ไม่สามารถตรวจสอบแหล่งที่มาได้
โครงการด้านความสม่ำเสมอ
กรุณาส่งรุ่น การกำหนดค่า จำนวนต่อหนึ่งชุดผลิต ตลาดปลายทาง และชุดผลิตอ้างอิงปัจจุบัน จากนั้นเราจะส่งแผนควบคุมกลับไป ซึ่งประกอบด้วยรายการคุณลักษณะ วิธีการและขนาดตัวอย่าง ขีดจำกัดการยอมรับและการไม่ยอมรับ กฎการดำเนินการเมื่อพบปัญหา และผู้รับผิดชอบบันทึกข้อมูล พร้อมทั้งส่วนของข้อกำหนดที่เราสามารถระบุได้และส่วนที่ต้องให้คุณจัดส่ง บทความเรื่องระยะเวลาผลิตและผลกระทบต่อคุณภาพอธิบายถึงกรณีที่แผนควบคุมสอดคล้องกับกำหนดการผลิต ส่วนการทดสอบคุณภาพไมโครโฟนอธิบายคุณลักษณะหนึ่งในรายละเอียด
บทความที่เกี่ยวข้อง
- คำถามที่พบบ่อยเกี่ยวกับความสม่ำเสมอด้านคุณภาพ
- ภาพรวมความสม่ำเสมอด้านคุณภาพ
- ระยะเวลาผลิตและผลกระทบต่อคุณภาพ
- วิธีทดสอบก่อนสั่งซื้อ
กรุณาส่งรุ่น การกำหนดค่า และจำนวน แล้วเราจะส่งแผนควบคุมสำหรับชุดผลิตนั้นกลับไป


