
Konsistensi mutu kacamata pintar merupakan masalah pengendalian, bukan masalah pemeriksaan, dan perbedaan inilah yang menentukan apakah sebagian besar biaya dalam program berulang dapat dihemat atau justru hilang. Pada pesanan pertama, konsistensi merupakan sesuatu yang diminta pembeli dan dicobaFactories. Pada pesanan ketiga, konsistensi merupakan sesuatu yang dimiliki atau tidak dimiliki oleh sistem pengendalian, dan pertanyaannya bukan lagi apakah barang dapat diterima, melainkan apakah proses yang Renewed thereof akan menghasilkan barang yang sama jika pesanan digandakan. Artikel ini ditujukan bagishrink manager mutu sisi merek, manajer pengadaan, dan pembeli channel yang menjalankan program mapan dan perlu beralih dari pemeriksaan unit ke pengendalian proses. Artikel ini membahas lapisan yang harus dicakup oleh sistem konsistensi, enam lini rencana pengendalian yang membuatnya bekerja secara nyata, kesulitan khusus dalam mempertahankan konsistensi di berbagai warna, casing, dan varian perangkat keras, cara menghitung deviasi, serta posisi dilema antara berbagai prioritas. Ikhtisar konsistensi mutu membahas subjek yang sama pada tingkat yang lebih pengantar, sedangkan FAQ menghimpun jawaban singkat.
Kendali konsistensi mutu kacamata pintar tingkat lanjut
Apa sebenarnya yang dikendalikan oleh program konsistensi tingkat lanjut
Program tingkat lanjut mengendalikan tiga hal, dan perlu kiranya dibedakan dengan jelas karena ketiganya gagal dengan cara yang berbeda serta biasanya dibahas seolah-olah merupakan satu hal yang sama.
Yang pertama adalah konsistensi spesifikasi, yang berarti barang yang dikirim sama dengan barang yang dipesan. Ini merupakan masalah dokumentasi sebelum menjadi masalah produksi, dan gagal ketika konfigurasi tidak pernah dicatat dalam bentuk yang tetap tersedia setelah pergantian shift, supplier, atau bulan.
Yang kedua adalah konsistensi proses, yang berarti unit yang dibuat dalam lot yang sama mutually equivalent. Ini merupakan masalah pengendalian proses, dan gagal ketika tidak ada acuan untuk melihat penyimpangan, sehingga pergerakan bertahap tidaknoticed hingga pelanggan menyadarinya.
Yang ketiga adalah konsistensi program, yang berarti barang pada pesanan keempat sama dengan barang pada pesanan pertama. Ini merupakan masalah pengelolaan supplier, dan gagal ketika produksi milik supplier berubah di bawah program tersebut — lini baru, sub-supplier baru, pola shift baru — dan pembeli tidak memiliki visibilitas terhadap perubahan itu.
Sebagian besar program yang disebut memiliki masalah mutu from masalah ketiga, sekaligus memperlakukannya sebagai masalah pertama. Pembedaan ini penting dalam menentukan tindakan yang tepat, karena perbaikan dokumentasi tidak akan mengatasi perubahan sub-supplier, sedangkan audit supplier juga tidak akan mengatasi konfigurasi yang tidak pernah ditulis.
Lapisan yang harus dicakup oleh sistem pengendalian
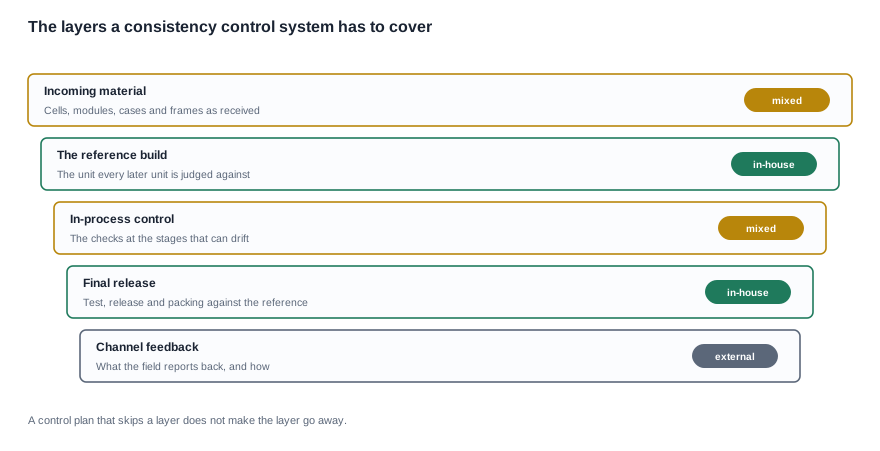
Sistem pengendalian memiliki lima lapisan, dan pertanyaan yang berguna untuk setiap lapisan adalah apakah lapisan itu ada, bukan apakah Mutation Controlnya baik. Lapisan yang tidak ada tidak terlihat, sebab itulah celah dalam kendali konsistensi muncul sebagai keluhan lapangan, bukan sebagai kegagalan proses.
Bahan masuk. Baterai, modul kamera, casing pengisi daya, bingkai, dan set lensa yang tiba. Kendali di sini merupakan keputusan tentang atribut masuk mana yang benar-benar menjadi ketergantungan program, dan keputusan tersebut bersifat spesifik terhadap konfigurasi. Empat dari sebelas entri kamera dalam lini yang dipublikasikan sama sekali tidak mencatat metode pengisian daya, yang berarti untuk rakitan tersebut, jalur pengisian merupakan atribut yang harus ditetapkan sendiri oleh program sebelum dapat dikendalikan.
Rakitan acuan. Unit yang menjadi acuan penilaian bagi setiap unit berikutnya. Ini merupakan lapisan yang paling sering dilewati dan yang memungkinkan seluruh lapisan lainnya bekerja. Tanpa acuan, "konsisten" hanya merupakan pendapat orang yang sedang Trinogati barang.
Kendali selama proses. Pemeriksaan yang dilakukan pada tahap ketika penyimpangan masih mungkin terjadi. Tujuan kendali selama proses adalah menemukan penyimpangan ketika masih murah untuk diperbaiki, dan tahap yang dipilih seharusnya merupakan tahap saat atribut ditetapkan, bukan tahap saat atribut paling mudah diukur.
Pelepasan akhir. Pengujian, pelepasan, dan pengemasan berdasarkan acuan. Ini merupakan titik terakhir ketika suatu lot dapat diisolasi sebelum dikirim, sekaligus titik ketika lot dapat ditelusuri kemudian apabila catatan tersedia.
Umpan balik channel. Apa yang dilaporkan lapangan, dan apakah informasi tersebut sampai ke pabrik. Program yang menerima keluhan lalu meneruskannya kepada personnel sales tidak akan pernah memperoleh; program yang mengarahkan laporan terdefinisi kepada penanggung jawab yang telah ditentukan akan memperolehnya.
Rencana pengendalian, dan enam lini yang membuatnya bekerja
Setiap lini, dan apa yang tidak boleh menjadi
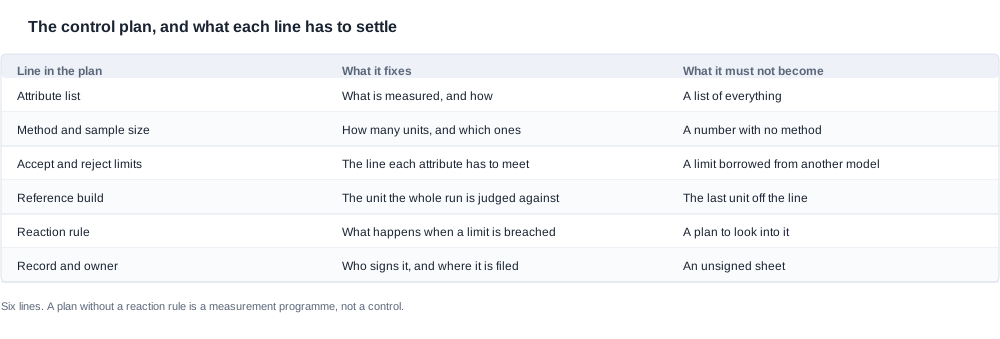
Rencana kendali dalam kategori ini adalah dokumen singkat dengan enam baris, dan masing-masing gagal dengan cara yang khas saat ditulis dengan buruk.
Daftar atribut menyatakan apa yang diukur dan bagaimana cara mengukurnya. Daftar ini tidak boleh berubah menjadi daftar semua hal yang dapat diukur, karena daftar yang terlalu panjang adalah daftar yang tidak akan digunakan. Aturan pemilihannya sederhana: suatu atribut dimasukkan ke daftar jika pelanggan akan mengeluh tentangnya dan jika nilainya dapat bergeser.
Metode dan ukuran sampel menyatakan berapa unit yang diperiksa dan unit mana yang dipilih. Metode ini tidak boleh berubah menjadi angka tanpa metode, karena ukuran sampel tidak berarti apa pun tanpa aturan untuk mengambil sampel. Rencana yang mengambil sampel unit pertama dari bukan sedang mengambil sampel, melainkan memeriksa unit yang paling mudah.
Batas terima dan batas tolak menyatakan garis yang harus dipenuhi oleh setiap atribut. Batas ini tidak boleh diambil dari model lain. Di sinilah keluarga produk menimbulkan persoalan, karena batas yang ditetapkan untuk konfigurasi berbeda akan mustahil dicapai atau tidak bermakna, dan dalam kasus perangkat yang diisi dayanya, batas tersebut juga harus dipasangkan dengan kondisi uji yang dinyatakan. Angka waktu operasi tanpa kondisi uji tidak dapat dibandingkan, sedangkan batas konsistensi tanpa metode tidak dapat ditegakkan.
Konfigurasi acuan menetapkan unit pembanding untuk penilaian produksi. Unit ini tidak boleh berganti menjadi unit terakhir dari, karena acuan yang berubah setiap batch bukan lagi merupakan acuan.
Aturan tindakan menyatakan apa yang terjadi ketika suatu batas dilampaui. Aturan ini tidak boleh sekadar berupa rencana untuk menyelidikinya. Aturan tindakan yang menyebutkanyraan, cakupan pemisahan, dan penanggung jawab bernilai lebih daripada beberapa halaman penjelasan tentang niat, sedangkan rencana kendali tanpa aturan tindakan merupakan program pengukuran, bukan kendali.
Catatan dan penanggung jawab menyatakan siapa yang menandatangani catatan dan tempat catatan disimpan. Catatan ini tidak boleh berupa lembar tanpa tanda tangan, karena catatan yang tidak dapat diatribusikan tidak dapat menyelesaikan perselisihan dengan pelanggan, dan perselisihan yang tidak dapat diselesaikan akan menjadi kredit.
Letak titik kendali
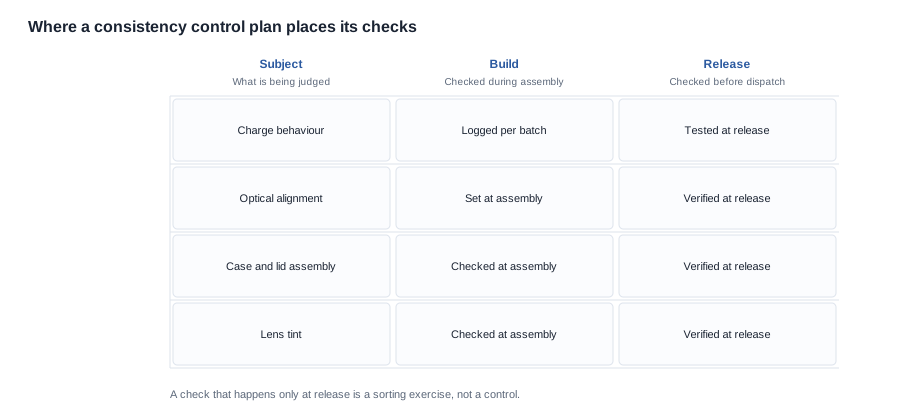
Penempatan titik kendali merupakan penilaian, dan aturan yang mengendalikannya bersifat ekonomis. Pemeriksaan yang dilakukan sebelum atribut ditetapkan tidak memberi tahu pembeli apa pun, karena atribut tersebut belum terjadi. Pemeriksaan yang hanya dilakukan saat rilis memberi tahu pembeli apa yang terjadi, tetapi tidak mengapa, dan hal itu mengubah proses menjadi kegiatan sortir yang biayanya meningkat pada setiap unit. Penempatan yang produktif berada pada tahap saat atribut ditetapkan, dengan verifikasi saat rilis.
Dalam praktiknya, pemeriksaan selama proses harus berada pada karakteristik yang ditetapkan oleh perakitan, bukan oleh material masuk, karena karakteristik yang berasal dari pemasok subunit tidak dapat diperbaiki di dan hanya dapat disaring. Perilaku pengisian daya, penyelarasan optik, dan cara tutup casing ditentukan oleh perakitan. Toleransi sel, variasi modul, dan hasil cetakan casing tidak ditentukan oleh perakitan, dan rencana yang menempatkan semuanya dalam kolom pemeriksaan selama proses akan menghasilkan banyak penolakan yang tidak dapat ditindaklanjuti.
Batas yang berasal dari kelas produk, bukan dari pabrik
Beberapa pertanyaan konsistensi yang paling sulit dalam kategori ini diselesaikan oleh spesifikasi yang dipublikasikan, bukan oleh tindakan apa pun yang dilakukan pabrik. Pembeli yang meminta pabrik mengambil keputusan yang bukan.wewenang pabrik akan memperoleh jawaban yang lambat.
Rentang yang dipublikasikan mencakup dua puluh delapan entri, sebelas di antaranya merupakan entri kamera, dan ruang konfigurasi di dalam entri kamera tersebut cukup luas. Pilihan casing pengisi daya saja mencakup casing berkapasitas sembilan ratus miliampere-jam, casing berkapasitas empat belas ratus miliampere-jam, casing lipat berkapasitas dua belas ratus miliampere-jam, casing yang kapasitasnya tidak dipublikasikan, serta tanpa casing. Dua entri kamera tidak mencantumkan versi Bluetooth. Penandaan IP54 hanya muncul pada dua entri. Waktu pengisian daya dipublikasikan untuk semua dua puluh delapan entri: dua puluh enam di antaranya memerlukan dua jam atau kurang, sedangkan D17 dan ZH12 memerlukan sekitar satu jam.
Semuanya merupakan keputusan spesifikasi yang harus dihormati, bukan ditafsirkan ulang, oleh rencana kendali. Program yang mengasumsikan metode pengisian daya untuk konfigurasi yang tidak mencantumkannya bukan sedang menerapkan kendali mutu; hal itu sedang mengarang spesifikasi. Langkah yang benar adalah meminta pemasok menyatakan metode untuk konfigurasi tersebut, lalu memasukkan jawabannya ke dalam rencana kendali sehingga atribut menjadi terkendali, bukan sekadar diasumsikan.
Konsistensi lintas warna, casing, dan varian perangkat keras
Varian bukanlah cacat
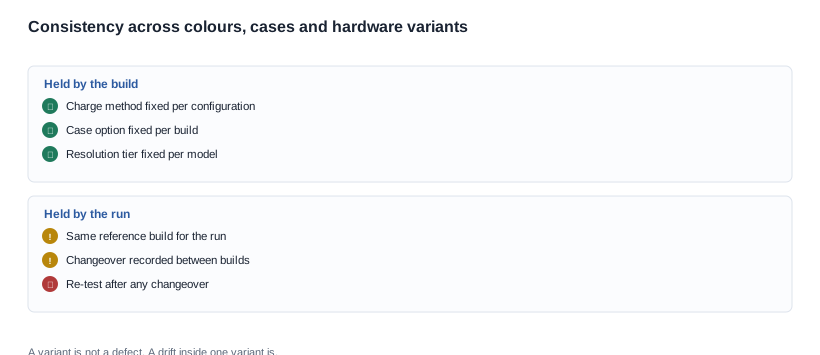
Perbedaan yang paling sering menimbulkan masalah adalah antara varian dan cacat. Varian adalah hasil produksi yang telah ditentukan dan seharusnya berbeda dari build lain dalam program tersebut. Cacat adalah unit yang tidak sesuai dengan build yang menjadiZH miliknya. Perbedaan warna antara dua paduan warna bukan cacat; perbedaan warna yang sama antara dua unit dalam satu paduan warna merupakan cacat.
Perbedaan tersebut harus dicantumkan dalam rencana pengendalian, karena batas pengukuran untuk suatu paduan warna ditentukan relatif terhadap referensi paduan warna tersebut, bukan relatif terhadap standar utama. Hal yang sama berlaku untuk pilihan casing: kapasitas casing sembilan ratus miliampere-jam dan fourteen ratus miliampere-jam merupakan dua build yang berbeda, sehingga batas kesesuaian casing yang diambil dari salah satunya tidak berlaku untuk yang lain. Program dengan tiga build kamera dan dua pilihan casing menjalankan beberapa rencana pengendalian, dan memperlakukannya sebagai satu rencana adalah alasan paling umum why program konsistensi mulai menghasilkan peringatan palsu.
Masalah pergantian build
Masalah varian lainnya adalah pergantian build. Setiap yang berpindah dari satu build ke build lain memiliki risiko spesifik terhadap transisi tersebut, yaitu bahwa unit pertama dari build baru mewarisi sesuatu dari build sebelumnya: sebuah fixture, pengaturan, wadah komponen, atau baki setengah jadi. Unit yang Immediately setelah pergantian build adalah unit yang paling mungkin menyimpang, dan juga unit yang paling mungkin diterima, karena unit tersebut berada di bagian awal lot yang belum dinilai.
Pengendaliannya bersifat prosedural dan murah: catat setiap pergantian build, lakukan pengujian ulang setelah setiap pergantian build daripada mengandalkan interval pengambilan sampel rutin, dan pastikan unit pada saat pergantian build dapat diidentifikasi sehingga keluhan kemudian dapat ditelusuri ke suatu transisi, bukan masalah yang mencakup seluruh pemasok. Program yang telah melakukan hal ini memiliki kemampuan diagnostik yang sangat berguna, karena pola lot yang menyimpang memberi tahu pembeli atribut mana yang benar-benar sensitif terhadap transisi tersebut.
Menelusuri penyimpangan dan aturan respons
Urutan langkah
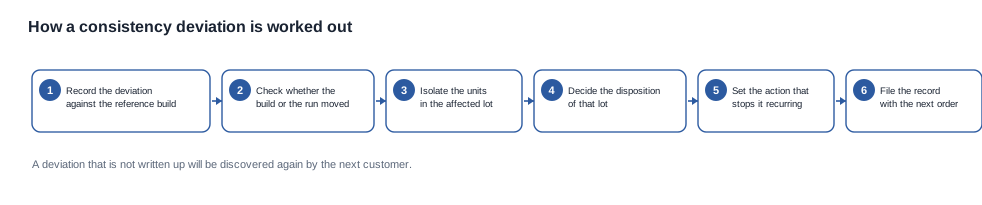
Penyimpangan ditelusuri dengan urutan tetap, dan urutan itulah yang mencegah penyimpangan berubah menjadi perselisihan.
- Catat penyimpangan terhadap build referensi, lengkap dengan referensi lot, atribut, dan hasil pengukuran.
- Tentukan apakah build yang berpindah atau proses produksi yang berpindah, karena keduanya memiliki penanggung jawab dan solusi yang berbeda.
- Isolasi unit dalam lot yang terdampak, dan putuskan apakah lot di sekitarnya juga perlu diisolasi.
- Tentukan tindak lanjut atas lot tersebut: rilis, pengerjaan ulang, penurunan grade, atau penolakan.
- Tetapkan tindakan untuk mencegah penyimpangan berulang, dan tentukan penanggung jawab tindakan tersebut.
- Arsipkan catatan bersama pesanan berikutnya, sehingga Berkas pembeli berikutnya memuat riwayat, bukan salinan yang bersih.
Langkah kedua biasanya dilewati, tetapi langkah tersebut menentukan semuanya setelahnya. Build yang berpindah berarti spesifikasi salah atau telah berubah, dan perbaikannya berada di hulu pabrik. Proses produksi yang berpindah berarti proses telah bergeser, dan perbaikannya ada dalam rencana pengendalian. Pembeli yang tidak membedakan keduanya akan menghabiskan seluruh investigasi untuk mencari masalah pabrik yang sebenarnya tidak ada.
Hal yang harus dilindungi oleh aturan respons
Setiap aturan respons melindungi satu dari tiga hal, dan pilihan di antaranya merupakan keputusan komersial yang harus ada dalam rencana, bukanysh pada saat insiden terjadi.
Yang pertama adalah pelanggan. Aturan yang mengisolasi dan menahan lot melindungi saluran distribusi dari unit yang tidak sesuai, dengan konsekuensi berupa penundaan. Yang kedua adalah bukti. Aturan yang mempertahankan unit, hasil pengukuran, dan referensi melindungi kemampuan untuk menyelesaikan perbedaan di kemudian hari, dengan konsekuensi berupa sedikit persediaan. Yang ketiga adalah biaya solusi. Aturan yang melakukan pengerjaan ulang sebelum penolakan melindungi margin, dengan konsekuensi berupa catatan yang lebih rumit.
Pertukaran lestari merupakan alasan mengapa aturan respons yang baik menyebutkan ketiganya. Aturan yang hanya melindungi pelanggan menghasilkan program yang lambat dan mahal, dengan setiap penyimpangan menjadi kerugian total. Aturan yang hanya melindungi biaya menghasilkan program yang menemukan masalah mutunya sendiri melalui pelanggan, yang merupakan versi termahal dari kesalahan yang sama. Decision tentang mana yang didahulukan bukan keputusan mutu, melainkan keputusan komersial, sehingga kriteria yang perlu ditanyakan seharusnya ditetapkan sebelum Anda memesan, bukan saat insiden pertama terjadi.
Nilai komersial rencana pengendalian
Ketentuan yang didukung oleh rencana pengendalian
Rencana kendali bukan dokumen mutu yang diletakkan di samping negosiasi komersial. Ini adalah bukti yang membuat beberapa ketentuan komersial dapat ditegakkan, dan pembeli yang memilikinya bernegosiasi jauh lebih baik daripada pembeli yang hanya memiliki sampel dan harga.
Yang pertama adalah acuan dalam klausul penerimaan. Klaim mutu hanya dapat diperdebatkan jika terdapat sesuatu yang tetap menjadi dasar perdebatan, dan build acuan itulah yang menjadi dasarnya. Jika dicantumkan dalam perjanjian sebagai standar penerimaan, setiap pembahasan NEXT tentang mutu pada masa depan berubah menjadi perbandingan, bukan pendapat, serta mengurangi ketergantungan pembeli pada karakterisasi pabrik terhadap barang.
Yang kedua adalah titik kendali perubahan. Program yang memiliki rencana kendali sudah memutuskan atribut mana yang ditetapkan oleh build, dan perjanjian dapat mengikuti keputusan tersebut: perubahan pada build setelah pembekuan merupakan perubahan terhadap spesifikasi, serta memiliki jadwal dan konsekuensi biaya yang telah ditetapkan. Tanpa rencana tersebut, pembekuan menjadi negosiasi yang harus dimenangkan pembeli setiap kali.
Yang ketiga adalah kepemilikan catatan dan periode retensi. Program yang tidak dapat melacak suatu lot kembali ke build tidak dapat menyelesaikan klaim dari lapangan, dan klaim yang tidak dapat diselesaikan menjadi kredit pada harga pembeli, yang merupakan cara termahal untuk memperoleh konsistensi. Menanyakan hal yang tepat mudah dilakukan: catatan apa yang disimpan pabrik, selama berapa lama, dalam bentuk apa, dan apakah pembeli memperoleh salinannya pada akhir produksi.
Trade-off yangMade terlihat oleh rencana
Tiga trade-off menjadi terlihat setelah rencana ada, dan masing-masing merupakan keputusan, bukan biaya yang harus ditanggung. Daftar atribut yang lebih ketat mengurangi beban inspeksi, tetapi juga mengurangi jumlah atribut yang dapat dijadikan dasar tanggung jawab pabrik oleh pembeli pada masa berikutnya. Sampel yang lebih luas meningkatkan keyakinan pada setiap lot dengan biaya langsung per unit. Aturan respons yang lebih ketat melindungi pelanggan dan bukti dengan mengorbankan kecepatan serta modal kerja.
Total biaya program konsistensi terdiri atas waktu inspeksi dan pengujian dalam jendela produksi, modal kerja yang tertahan pada lot yang dikarantina, biaya pengerjaan ulang, serta biaya retur yang tidak dimiliki oleh program dengan rencana kendali yang baik. Keempat angka ini biasanya lebih besar daripada yang diharapkan pembeli, rencana membuatnya terlihat. Inilah juga alasan mengapa rencana yang ditulis dengan benar cenderung menutup biayanya pada tahun pertama program berulang.
Hal yang perlu ditanyakan sebelum melakukan pemesanan merupakan versi komersial dari pertanyaan tentang rencana kendali: apa yang dibutuhkan pabrik dari pembeli agar rencana dapat berjalan, apa yang diterima pembeli sebagai imbalan, dan pihak mana yang menanggung risiko. Daftar periksa konsistensi mutu menghimpun butir dalam format yang dapat dikirim bersama permintaan informasi.
Apa yang kami publikasikan tentang mutu, dan apa yang tidak
Apa yang dapat kami nyatakan
Kami mempublikasikan spesifikasi tingkat konfigurasi untuk setiap model dalam katalog kami, dan untuk model kamera dan audio, hal ini mencakup tingkat resolusi, baterai serta pilihan casing jika tersedia, metode pengisian daya jika dicantumkan dalam katalog, waktu pengisian daya, dan waktu penggunaan beserta kondisi pengukurannya. Kami akan menyatakan atribut mana yang ditetapkan oleh build dan mana yang dikendalikan oleh produksi, serta menyatakan jika suatu spesifikasi tidak tersedia, bukan mengisi kekosongannya dengan nilai umum.
Kami juga akan bekerja berdasarkan build acuan, menyusun rencana kendali untuk konfigurasi tertentu, serta menyatakan metode dan ukuran sampel di balik setiap atribut, karena rencana kendali tanpa informasi tersebut hanya berupa daftar keinginan.
Apa yang tidak akan kami nyatakan
Kami tidak mempublasikan tingkat cacat, tingkat pengerjaan ulang, angka yield, atau tingkat kelulusan untuk rentang produk, dan kami tidak akan mencantumkan angka tersebut kepada pembeli yang belum menyebutkan konfigurasi tertentu. Semuanya merupakan fungsi dari komposisi produksi, material masuk, dan proses produksi, sedangkan angka yang dipublikasikan hanya akan benar untuk build yang tidak ada. Kami juga tidak mempublikasikan nomor sertifikat, nilai laporan pengujian, atau ruang lingkup sertifikasi untuk model mana pun, karena katalog tidak memiliki baris sertifikasi untuk setiap model dan halaman sertifikasi tingkat perusahaan bukan pernyataan tingkat model. Pembeli yang membutuhkan ruang lingkup tersebut harus memintanya secara tertulis sebagai bagian dari berkas akses pasar, dan jawabannya harus berada dalam berkas tersebut sebelum pemesanan, bukan setelah pengiriman dikemas.
Disiplin yang sama berlaku untuk berat dan hal-hal lain yang belum kami publikasikan. Jika suatu model tidak memiliki berat yang dipublikasikan, kami akan menyatakan bahwa beratnya belum dipublikasikan dan meminta pembeli untuknya, alih-alih memberikan angka yang sumbernya tidak dapat dilacak.
Program konsistensi
Kirimkan model, konfigurasi, jumlah unit per produksi, pasar tujuan, dan produksi referensi saat ini. Kami akan mengembalikan rencana pengendalian yang mencantumkan daftar atribut, metode dan ukuran sampel, batas terima dan tolak, aturan tindakan, serta kepemilikan catatan, beserta bagian spesifikasi yang dapat kami sampaikan dan bagian yang harus Anda berikan. Artikel implikasi waktu tunggu dan kualitas menjelaskan kapan rencana pengendalian Encounterchanged dengan jadwal, sedangkan artikel pengujian kualitas mikrofon menguraikan satu atribut secara mendalam.
Bacaan terkait
- FAQ konsistensi kualitas
- Ikhtisar konsistensi kualitas
- Implikasi waktu tunggu dan kualitas
- cara menguji sebelum memesan
Kirimkan model, konfigurasi, dan jumlah unit, lalu kami akan mengembalikan rencana pengendalian untuk produksi tersebut.


