
De kwaliteitsconsistentie van slimme brillen is een beheersprobleem en geen inspectieprobleem, en juist het verschil daartussen bepaalt waar het meeste geld in een herhaalprogramma wordt bespaard of verloren. Bij de Eerste Orde is consistentie iets wat een inkoper opvraagt en een fabriek probeert te bereiken. Bij de derde orde is consistentie iets wat een beheerssysteem wel of niet heeft, en is de vraag niet langer of de goederen aanvaardbaar zijn, maar of het proces waarmee ze zijn geproduceerd bij verdubbeling van de order dezelfde goederen zou opleveren. Dit artikel is bedoeld voor de kwaliteitsverantwoordelijke aan de merkzijde, de inkoopmanager en de kanaalinkoper die een gevestigd programma aanstuurt en moet overstappen van het controleren van exemplaren naar het beheersen van een proces. Het behandelt de lagen die een consistentiesysteem moet dekken, de zes onderdelen van een beheersplan die het werkbaar maken, de specifieke moeilijkheid om consistentie te behouden across kleuren, behuizingen en hardwarevarianten, hoe een afwijking wordt bepaald en waar de afwegingen liggen. Het overzicht van de kwaliteitsconsistentie behandelt hetzelfde onderwerp op een inleidender niveau, en de FAQ bundelt de korte antwoorden.
Geavanceerde beheersmaatregelen voor de kwaliteitsconsistentie van slimme brillen
Wat een geavanceerd consistentieprogramma werkelijk beheert
Een geavanceerd programma beheert drie dingen, en het is de moeite waard om precies te bepalen welk wat is, omdat de drie op verschillende manieren falen en doorgaans worden besproken alsof ze één en hetzelfde zijn.
Het eerste is consistentie van de specificatie, wat betekent dat de goederen gelijk zijn aan wat is besteld. Dit is in de eerste plaats een documentatieprobleem en pas daarna een productieprobleem, en het faalt wanneer de configuratie nooit is vastgelegd op een manier die een ploegwissel, een leverancierswissel of een maandwissel overleeft.
Het tweede is consistentie tijdens de productie, wat betekent dat exemplaren uit dezelfde partij onderling gelijk zijn. Dit is een procesbeheersprobleem, en het faalt wanneer er geen referentie bestaat waartegen drift zichtbaar kan worden, zodat een geleidelijke verandering pas wordt opgemerkt wanneer een klant die opmerkt.
Het derde is consistentie van het programma, wat betekent dat de goederen bij de vierde order gelijk zijn aan de goederen bij de eerste. Dit is een leveranciersbeheersprobleem, en het faalt wanneer de eigen productie van de leverancier onder het programma verandert — een nieuwe lijn, een nieuwe subleverancier, een nieuw ploegschema — en de inkoper geen zicht heeft op die verandering.
De meeste programma's die worden omschreven als een kwaliteitsprobleem hebben in werkelijkheid te maken met het derde probleem, terwijl ze het als het eerste behandelen. Het onderscheid is belangrijk voor de aanpak, want een documentatieoplossing helpt niets bij een wijziging van een subleverancier en een leveranciersaudit helpt niets bij een ongeschreven configuratie.
De lagen die een beheerssysteem moet dekken
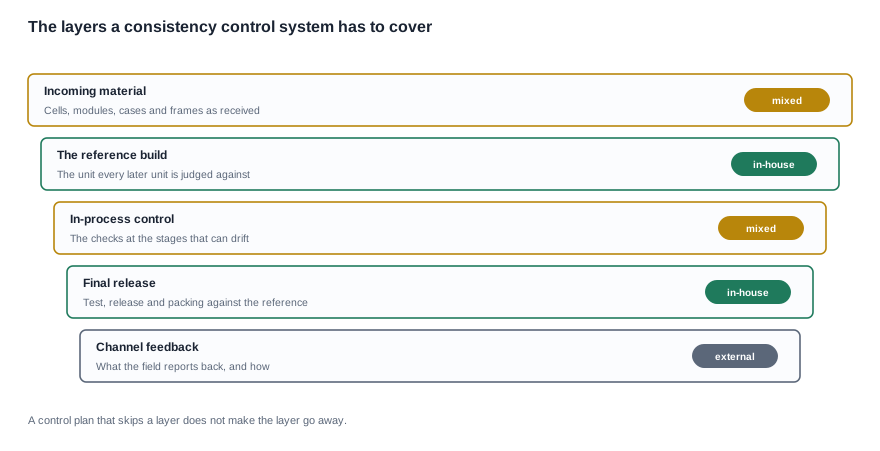
Een beheerssysteem heeft vijf lagen, en bij elk daarvan is de nuttige vraag niet of het goed werkt, maar of het überhaupt bestaat. Een laag die niet bestaat is onzichtbaar, waardoor tekorten in de consistentiebeheersmaatregelen naar voren komen als klachten uit het veld in plaats van als procesfalen.
Binnenkomende materialen. De cellen, cameramodules, oplaadbehuizingen, monturen en lenssets die binnenkomen. De beheersmaatregel hier is een beslissing over welke kenmerken van binnenkomende materialen het programma werkelijk nodig heeft, en die beslissing hangt af van de configuratie. Vier van de elf camera-items in het gepubliceerde assortiment leggen helemaal geen oplaadmethode vast, wat betekent dat het programma voor die uitvoeringen zelf de oplaadroute moet definiëren voordat deze kan worden beheerd.
De referentie-uitvoering. Het exemplaar waartegen elk later exemplaar wordt beoordeeld. Dit is de laag die het vaakst wordt overgeslagen en die alle andere lagen mogelijk maakt. Zonder referentie is "consistent" een mening van de persoon die naar de goederen kijkt.
Beheersing tijdens de productie. De controles die worden uitgevoerd op de momenten waarop drift mogelijk is. Het doel van beheersing tijdens de productie is om drift te vinden zolang die nog goedkoop kan worden gecorrigeerd, en de gekozen momenten moeten de momenten zijn waarop het kenmerk wordt bepaald, niet de momenten waarop het het gemakkelijkst te meten is.
Definitieve vrijgave. Testen, vrijgeven en verpakken ten opzichte van de referentie. Dit is het laatste moment waarop een partij vóór verzending kan worden afgescheiden en het moment waarop een partij achteraf kan worden getraceerd, mits de dossiers bestaan.
Feedback uit het kanaal. Wat er uit het veld wordt gemeld en of dit de fabriek bereikt. Een programma dat klachten ontvangt en ze doorgeeft aan een verkoopcontact leert nooit iets; een programma dat een gestandaardiseerd rapport naar een benoemde eigenaar stuurt wel.
Het beheersplan en de zes onderdelen die het werkbaar maken
Elk onderdeel en waar het niet op uit moet lopen
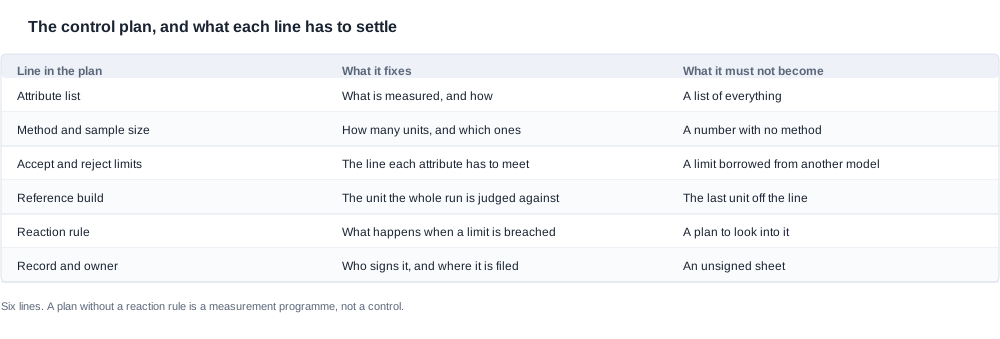
Een controleplan in deze categorie is een kort document met zes regels, en elk van die regels faalt op een karakteristieke manier wanneer die slecht wordt opgesteld.
De kenmerkenlijst geeft aan wat wordt gemeten en hoe dat gebeurt. Deze mag niet uitgroeien tot een lijst van alles wat gemeten zou kunnen worden, want een te lange lijst is een lijst die niet wordt gebruikt. De selectieregel is eenvoudig: een kenmerk komt op de lijst als een klant erover zou klagen en als het kan afwijken.
De methode en de steekproefomvang geven aan hoeveel eenheden worden gecontroleerd en welke. Dit mag geen getal zonder methode worden, want een steekproefomvang betekent niets zonder regel voor de trekking ervan. Een plan dat de eerste eenheden van de productielijn neemt, doet geen steekproef, maar controleert de makkelijkste eenheden.
De acceptatie- en afkeurgrenzen geven aan aan welke grens elk kenmerk moet voldoen. Deze mogen niet van een ander model worden overgenomen. Hier zorgen productfamilies voor problemen, want een grens die voor een andere uitvoering is vastgesteld, is óf onhaalbaar óf betekenisloos, en in het geval van een opgeladen apparaat moet deze ook worden gekoppeld aan een vastgelegde testconditie. Een looptijdcijfer zonder testconditie is niet vergelijkbaar, en een consistentiegrens zonder methode is niet handhaafbaar.
De referentie-uitvoering bepaalt de eenheid waartegen de productie wordt beoordeeld. Dit mag niet het laatste exemplaar van de productielijn worden, want een referentie die bij elke batch verandert, is geen referentie.
De reactieregel geeft aan wat er gebeurt wanneer een grens wordt overschreden. Dit mag geen plan zijn om het te onderzoeken. Een reactieregel waarin de beschikking, de afschermingsscope en de verantwoordelijke persoon worden genoemd, is de moeite waard van meerdere pagina's met toelichtingen over voornemens, en een controleplan zonder zo'n regel is een meetprogramma in plaats van een beheersmaatregel.
Het registratieformulier en de verantwoordelijke persoon geven aan wie het formulier ondertekent en waar het wordt opgeslagen. Dit mag geen niet-ondertekend formulier zijn, want een registratie die niet aan iemand kan worden toegeschreven, kan een geschil met een klant niet beslechten, en een geschil dat niet kan worden beslecht, wordt een kredietnota.
Waar de controlepunten horen
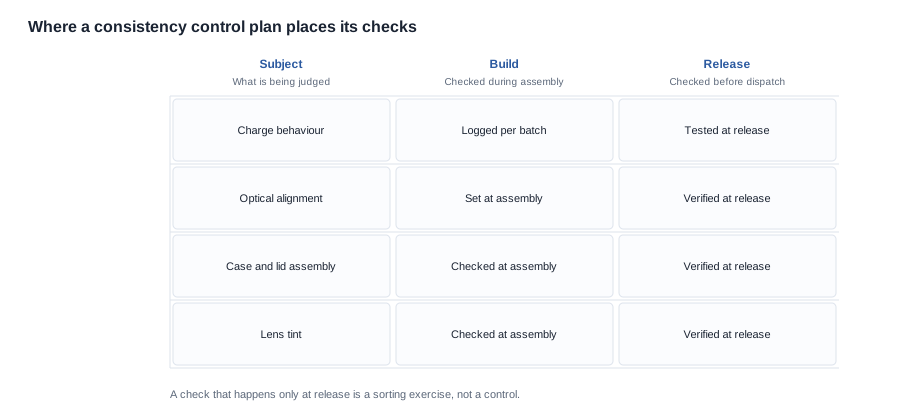
De plaatsing van de controlepunten is een afweging, en de regel die daarop van toepassing is, is economisch. Een controle die vóór het vaststellen van een kenmerk wordt uitgevoerd, zegt de inkoper niets, want het kenmerk heeft nog niet plaatsgevonden. Een controle die alleen bij de vrijgave wordt uitgevoerd, vertelt de inkoper wat er is gebeurd, maar niet waarom, en verandert het proces in een sorteerklus waarvan de kosten bij elke eenheid stijgen. De doelmatige plaatsing is in de fase waarin het kenmerk wordt vastgesteld, met een verificatie bij de vrijgave.
In de praktijk betekent dit dat de controles tijdens het proces moeten worden gericht op de kenmerken die door montage worden bepaald en niet door binnenkomende materialen, want kenmerken die van een onderaannemer worden geleverd, kunnen niet op de productielijn worden gecorrigeerd en kunnen alleen worden gescreend. Laadgedrag, optische uitlijning en de manier waarop een behuizing sluit, worden door montage bepaald. De tolerantie van cellen, variatie tussen modules en de afwerking van de behuizingsvorm zijn dat niet, en een plan dat deze in de kolom voor controles tijdens het proces plaatst, is een plan dat grote aantallen afkeuringen zal opleveren waarop het geen actie kan ondernemen.
De grenzen die voortkomen uit de productklasse, niet uit de fabriek
Sommige van de lastigste consistentievragen in deze categorie worden beantwoord door de gepubliceerde specificatie, en niet door wat de fabriek doet. Een inkoper die de fabriek om een beslissing vraagt die niet aan de fabriek toekomt, krijgt een langzaam antwoord.
De gepubliceerde reeks omvat achtentwintig vermeldingen, waarvan elf cameravermeldingen, en de configuratiemogelijkheden binnen die cameravermeldingen zijn ruim. Alleen de optie met een oplaadcase varieert tussen een case met een capaciteit van negenhonderd milliampère-uur, een case met een capaciteit van veertienhonderd milliampère-uur, een vouwcase met een capaciteit van twaalfhonderd milliampère-uur, een case waarvan de capaciteit niet is gepubliceerd en helemaal geen case. Bij twee cameravermeldingen wordt geen Bluetooth-versie gepubliceerd. De markering IP54 staat slechts bij twee vermeldingen. De laadtijd wordt voor alle achtentwintig vermeldingen gepubliceerd: bij zesentwintig is deze twee uur of minder, en bij de D17 en de ZH12 ongeveer één uur.
Elk van deze is een specificatiebeslissing waarmee een controleplan rekening moet houden en die het niet mag herbetekenen. Een programma dat een laadmethode veronderstelt voor een uitvoering waarvoor er geen wordt gepubliceerd, past geen kwaliteitsbeheersing toe, maar verzint een specificatie. De juiste aanpak is om de leverancier te vragen de methode voor die uitvoering vast te leggen en dat antwoord in het controleplan op te nemen, zodat het kenmerk wordt beheerst in plaats van verondersteld.
Consistentie tussen kleuren, cases en hardwarevarianten
Een variant is geen defect
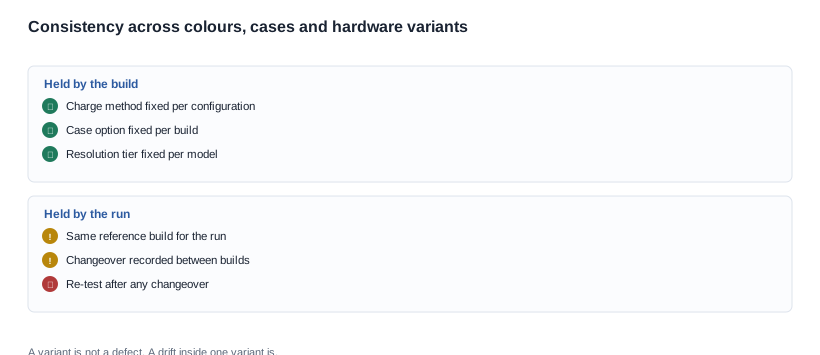
Het onderscheid dat meestal problemen veroorzaakt, is dat tussen een variant en een defect. Een variant is een samenstelling die is gespecificeerd en die op een andere manier op de rest van de samenstellingen in het programma is gebouwd. Een defect is een exemplaar dat niet overeenkomt met de samenstelling waartoe het behoort. Een kleurverschil tussen twee kleuruitvoeringen is geen defect; hetzelfde kleurverschil tussen twee exemplaren van één kleuruitvoering wel.
Dat onderscheid moet in het besturingsplan worden vastgelegd, omdat de meetgrenzen voor een kleuruitvoering relatief zijn aan de referentie van die kleuruitvoering en niet aan een master. Hetzelfde geldt voor kastopties: een kastcapaciteit van negenhonderd milliampère-uur en een van veertienhonderd zijn twee verschillende samenstellingen, en een pasgrens voor de kast die uit de ene is afgeleid, geldt niet voor de andere. Een programma met drie camerasamenstellingen en twee kastopties voert meerdere besturingsplannen uit, en het als één plan behandelen is de meest voorkomende reden waarom een consistentieprogramma valse alarmen gaat produceren.
Het probleem bij de overgang
Het andere variantprobleem is de overgang. Een productiepartij die van de ene samenstelling naar de andere gaat, draagt een risico dat specifiek is voor die overgang. Dat risico is dat de eerste exemplaren van de nieuwe samenstelling iets uit de vorige samenstelling overnemen: een mal, een instelling, een bak met onderdelen of een halfafgewerkte lade. De exemplaren die direct na een overgang uit de productie komen, wijken het vaakst af en hebben ook de meeste kans om te worden geaccepteerd, omdat ze vroeg in een partij zitten die nog niet is beoordeeld.
De beheersmaatregel is procedureel en goedkoop: leg elke overgang vast, test na elke overgang opnieuw in plaats van te vertrouwen op het reguliere steekproefinterval, en houd de exemplaren van de overgang identificeerbaar, zodat een latere klacht kan worden herleid tot een overgang en niet tot een probleem dat de hele leverancier betreft. Een programma dat dit heeft gedaan, beschikt over een zeer nuttige diagnostische mogelijkheid, omdat het patroon van de partijen die afwijken de inkoper laat zien welk kenmerk daadwerkelijk gevoelig is voor de overgang.
Een afwijking uitzoeken en de reactieregels
De volgorde
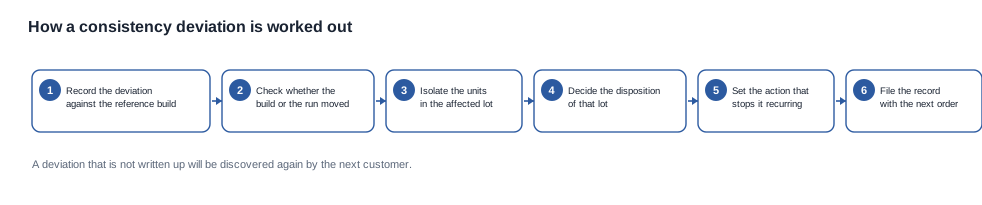
Een afwijking wordt in een vaste volgorde uitgezocht, en die volgorde voorkomt dat een afwijking in een geschil uitmondt.
- Leg de afwijking vast ten opzichte van de referentiesamenstelling, met het partijnummer, het kenmerk en de meting.
- Stel vast of de samenstelling is gewijzigd of de productiepartij is verschoven, omdat beide een andere eigenaar en andere herstelmaatregelen hebben.
- Isoleer de exemplaren in de betrokken partij en beslis of aangrenzende partijen eveneens moeten worden geïsoleerd.
- Bepaal de bestemming van die partij: vrijgeven, herwerken, downgraden of afwijzen.
- Stel de actie vast die herhaling voorkomt en wijs de eigenaar van die actie aan.
- Leg het dossier bij de volgende bestelling, zodat het dossier van de volgende inkoper de voorgeschiedenis bevat in plaats van een schone kopie.
De tweede stap wordt meestal overgeslagen en bepaalt alles wat daarna volgt. Een gewijzigde samenstelling betekent dat de specificatie onjuist of gewijzigd was, en de oplossing ligt upstream van de fabriek. Een verschoven productiepartij betekent dat het proces is afgedrift, en de oplossing ligt in het besturingsplan. Een inkoper die dit onderscheid niet maakt, besteedt de hele onderzoeking aan het zoeken naar een fabrieksprobleem dat er niet is.
Wat een reactieregel moet beschermen
Elke reactieregel beschermt één van drie zaken, en de keuze daartussen is een commerciële beslissing die in het plan moet staan en niet tijdens een incident moet worden genomen.
De eerste is de klant. Een regel die de partij isoleert en vasthoudt, beschermt het verkoopkanaal tegen een exemplaar dat niet overeenkomt, ten koste van vertraging. De tweede is het bewijs. Een regel die de exemplaren, de metingen en de referentie bewaart, beschermt het vermogen om later een meningsverschil af te handelen, ten koste van enige voorraad. De derde is de kosten van het herstel. Een regel die herwerkt voordat er wordt afgewezen, beschermt de marge, ten koste van een ingewikkeldere dossierlegging.
De afwegingen zijn de reden dat een goede reactieregel alle drie benoemt. Een regel die alleen de klant beschermt, leidt tot een traag en duur programma waarin elke afwijking een volledig verlies wordt. Een regel die alleen de kosten beschermt, leidt tot een programma dat zijn eigen kwaliteitsproblemen via zijn klanten ontdekt, wat de duurste versie van dezelfde fout is. En de beslissing over wat prioriteit krijgt, is geen kwaliteitsbeslissing, maar een commerciële. Daarom moeten de criteria waarnaar je vraagt vóór de bestelling worden vastgelegd en niet tijdens het eerste incident.
De commerciële waarde van een besturingsplan
De voorwaarden die het besturingsplan ondersteunt
Een control plan is geen kwaliteitsdocument dat naast de commerciële onderhandelingen ligt. Het is het bewijs dat verschillende commerciële voorwaarden handhaafbaar maakt, en een inkoper die er een heeft, onderhandelt een wezenlijk betere overeenkomst dan een inkoper die alleen een monster en een prijs heeft.
Het eerste is de referentie in de acceptatieclausule. Een kwaliteitsklacht is alleen bespreekbaar als er een vastgestelde referentie is om tegen af te wegen, en de referentiebouw is die referentie. Als deze in de overeenkomst wordt opgenomen als de acceptatienorm, wordt elke toekomstige discussie over kwaliteit een vergelijking in plaats van een mening, en vervalt de afhankelijkheid van de inkoper van de eigen omschrijving van de goederen door de fabriek.
Het tweede is het wijzigingsbeheerspunt. Een programma dat over een control plan beschikt, heeft al besloten welke eigenschappen door de bouw zijn vastgelegd, en de overeenkomst kan dat besluit volgen: een wijziging van een bouw na de bevriezing is een wijziging van de specificatie, met een vastgesteld schema en een gedefinieerd kostenconsequentie. Zonder het plan is de bevriezing een onderhandeling die de inkoper elke keer opnieuw moet winnen.
Het derde is de eigendom van de dossiers en de bewaartermijn. Een programma dat een partij niet kan herleiden tot een bouw, kan geen klacht uit het veld afhandelen, en een klacht die het niet kan afhandelen, wordt een creditering tegen de inkoopprijs van de inkoper, de duurste manier om consistentie te kopen. De juiste vragen stellen is eenvoudig: welke dossiers bewaart de fabriek, hoe lang, in welke vorm en ontvangt de inkoper aan het einde van de productieperiode een kopie?
De afwegingen die het plan zichtbaar maakt
Zodra het plan bestaat, worden drie afwegingen zichtbaar, en elke afweging is een beslissing in plaats van een kostprijs die moet worden opgenomen. Een strakkere kenmerkenlijst verlaagt de inspectielast, maar beperkt ook het aantal kenmerken waarop de inkoper de fabriek later kan aanspreken. Een grotere steekproef verhoogt het vertrouwen in elke partij, maar leidt tot een directe extra kosten per eenheid. Een strakkere reactieregel beschermt de klant en het bewijs, ten koste van snelheid en werkkapitaal.
De totale kosten van een consistentieprogramma bestaan uit de inspectie- en testtijd binnen het productievenster, het werkkapitaal dat is vastgelegd in afgescheiden partijen, de kosten van herwerk en de kosten van retourzendingen die een programma met een goed control plan niet heeft. Deze vier bedragen zijn doorgaans groter dan de inkoper verwacht, en het plan maakt ze zichtbaar. Daarom verdient een plan dat goed is opgesteld zichzelf doorgaans al in het eerste jaar van een herhaald programma terug.
Wat u vóór de bestelling moet vragen, is de commerciële versie van de vraag over het control plan: wat heeft de fabriek van de inkoper nodig om het plan te laten werken, wat krijgt de inkoper daarvoor terug en wie draagt het risico? De checklist voor kwaliteitsconsistentie bundelt de punten in een formulier dat bij een offerteaanvraag kan worden meegestuurd.
Wat wij over kwaliteit publiceren en wat niet
Wat wij kunnen vermelden
Wij publiceren de configuratiespecificaties op configuratieniveau van elk model in onze catalogus. Voor camera- en audiomodels betekent dit de resolutieklasse, de batterij en de hoesoptie indien die beschikbaar is, de oplaadmethode indien deze in de catalogus staat, de laadtijd en de gebruiksduur met de omstandigheden waaronder deze is gemeten. Wij vermelden welke kenmerken door de bouw zijn vastgelegd en welke door de productierun worden beheerst, en wij geven aan waar een specificatie niet bestaat, in plaats van het gat op te vullen met een typische waarde.
Wij werken ook aan een referentiebouw, stellen een control plan op voor een benoemde configuratie en vermelden de methode en de steekproefomvang achter elk kenmerk, want een control plan zonder die gegevens is slechts een verlanglijstje.
Wat wij niet zullen vermelden
Wij publiceren geen defectpercentage, herwerkpercentage, opbrengstcijfer of slaagpercentage voor het assortiment, en wij zullen die ook niet aan een inkoper noemen die geen configuratie heeft benoemd. Ze hangen allemaal af van de productmix, het binnenkomende materiaal en de productierun, en een gepubliceerd cijfer zou gelden voor een bouw die niet bestaat. Wij publiceren ook geen certificaatnummer, testrapportwaarde of certificeringsscope voor een model, omdat de catalogus geen certificeringsrij op modelniveau bevat en de certificeringspagina op bedrijfsniveau geen verklaring op modelniveau is. Een inkoper die die scope nodig heeft, moet die schriftelijk aanvragen als onderdeel van het dossier voor markttoegang, en het antwoord hoort vóór de bestelling in het dossier te staan, niet nadat de zending is verpakt.
Dezelfde discipline geldt voor het gewicht en voor al het andere dat we nog niet hebben gepubliceerd. Als er voor een model geen gepubliceerd gewicht beschikbaar is, zullen we vermelden dat er geen gepubliceerd gewicht is en de koper vragen ernaar te vragen, in plaats van een cijfer te noemen dat niet kan worden herleid.
Een consistentieprogramma
Stuur ons het model, de configuratie, de hoeveelheden per productiepartij, de bestemmingsmarkt en de huidige referentiepartij, en wij retourneren een controleplan met de kenmerkenlijst, de methode en de steekproefomvang, de acceptatie- en afkeurgrenzen, de reactieregel en de verantwoordelijkheid voor de registratie, samen met de onderdelen van de specificatie die wij kunnen vermelden en de onderdelen die u moet aanleveren. Het artikel over de levertijd en de gevolgen voor de kwaliteit behandelt waar een controleplan aansluit op een planning, en het artikel over de microfoonkwaliteitstest behandelt één kenmerk in detail.
Gerelateerd leesmateriaal
- Veelgestelde vragen over kwaliteitsconsistentie
- Overzicht kwaliteitsconsistentie
- Levertijd en gevolgen voor de kwaliteit
- testen vóór het bestellen
Stuur ons het model, de configuratie en de hoeveelheden, en wij retourneren een controleplan voor die productiepartij.


