
Spójność jakości smart glasses to problem kontroli, a nie inspekcji, a właśnie na tej różnicy polega oszczędność lub strata większości środków w programie powtarzalnym. Na pierwszej kolejności spójność jest czymś, o co prosi kupujący i co fabryka próbuje zapewnić. Przy trzeciej kolejności spójność jest czymś, co system kontroli albo ma, albo nie, a pytanie nie brzmi już, czy produkty są akceptowalne, lecz czy proces, który je wytworzył, wytworzyłby te same produkty ponownie, gdyby podwoiła się wielkość zamówienia. Ten artykuł jest przeznaczony dla specjalisty ds. jakości po stronie marki, kierownika zakupów oraz kupującego w kanale, który prowadzi już ustalony program i musi przejść od sprawdzania egzemplarzy do kontroli procesu. Omawia warstwy, które musi obejmować system kontroli, sześć punktów planu kontroli, które nadają mu wymiar praktyczny, szczególne trudności w utrzymaniu spójności w różnych kolorach, etui i wariantach sprzętowych, sposób obliczania odchyleń oraz miejsca, w których tkwią kompromisy. Przegląd spójności jakości porusza ten sam temat na bardziej wstępnym poziomie, natomiast FAQ zbiera krótkie odpowiedzi.
Zaawansowane metody kontroli spójności jakości smart glasses
Co tak naprawdę kontroluje zaawansowany program
Zaawansowany program kontroluje trzy rzeczy, a warto dokładnie rozróżnić, która jest którą, ponieważ zawodzą w różny sposób, choć zwykle omawia się je tak, jakby były jednym problemem.
Pierwsza to spójność specyfikacji, co oznacza, że produkty są takie same jak zamówione. Jest to najpierw problem dokumentacji, a dopiero potem problem produkcji, i zawodzi wtedy, gdy konfiguracji nigdy nie zapisano w formie, która przetrwa zmianę zmiany, dostawcy lub miesiąca.
Druga to spójność procesu, co oznacza, że egzemplarze wyprodukowane w tej samej partii są między sobą jednakowe. Jest to problem kontroli procesu, i zawodzi wtedy, gdy brakuje punktu odniesienia, względem którego można dostrzec dryf, więc stopniowe przesunięcie nie zostaje zauważone, dopóki nie zauważy go klient.
Trzecia to spójność programu, co oznacza, że produkty w czwartym zamówieniu są takie same jak w pierwszym. Jest to problem zarządzania dostawcą, i zawodzi wtedy, gdy produkcja dostawcy zmienia się pod programem — nowa linia, nowy poddostawca, nowy graf zmian — a kupujący nie ma wglądu w tę zmianę.
Większość programów opisywanych jako mających problem z jakością w rzeczywistości boryka się z trzecim problemem, traktując go jak pierwszy. Rozróżnienie to ma znaczenie dla sposobu postępowania, ponieważ naprawa dokumentacji nie rozwiązuje problemu zmiany poddostawcy, a audyt dostawcy nie rozwiązuje problemu niespisanej konfiguracji.
Warstwy, które musi obejmować system kontroli
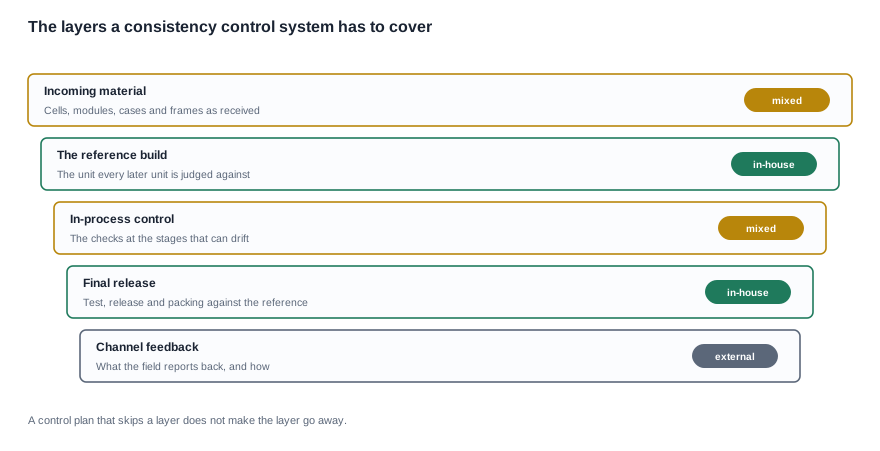
System kontroli ma pięć warstw, a w przypadku każdej z nich przydatne pytanie brzmi, czy w ogóle istnieje, a nie czy jest dobra. Warstwa, która nie istnieje, jest niewidoczna, dlatego luki w kontroli spójności ujawniają się jako reklamacje z rynku, a nie jako awarie procesu.
Materiały przychodzące. Ogniwa, moduły kamer, etui do ładowania, oprawki i zestawy soczewek, które napływają do zakładu. Kontrola w tym miejscu polega na decyzji, od jakich właściwości materiałów przychodzących program rzeczywiście zależy, a decyzja ta jest specyficzna dla danej konfiguracji. Cztery z jedenastu pozycji kamer w opłacanym asortymencie w ogóle nie odnotowują metody ładowania, co oznacza, że w przypadku tych konfiguracji trasę ładowania program musi zdefiniować sam, zanim będzie mógł ją kontrolować.
Wzorcowa egzemplarz referencyjny. Produkt, względem którego ocenia się każdy późniejszy egzemplarz. To warstwa, którą najczęściej się pomija i która umożliwia funkcjonowanie wszystkich pozostałych. Bez punktu odniesienia „spójność” jest opinią wyrażoną przez osobę oglądającą produkty.
Kontrola międzyoperacyjna. Kontrole wykonywane na etapach, na których możliwy jest dryf. Celem kontroli międzyoperacyjnej jest wykrycie dryfu, gdy jeszcze można go tanio skorygować, dlatego należy wybierać etapy, na których ustala się daną cechę, a nie te, na których najłatwiej ją zmierzyć.
Zatwierdzenie końcowe. Testowanie, zatwierdzanie i pakowanie względem wzorca. Jest to ostatni moment, w którym można odseparować partię przed wysyłką, a zarazem punkt, w którym można ją później prześledzić, jeśli istnieją odpowiednie zapisy.
Informacja zwrotna z kanału. Zgłoszenia z rynku i to, czy docierają do fabryki. Program, który otrzymuje reklamacje i przekazuje je osobie zajmującej się sprzedażą, nigdy niczego się nie dowiaduje; program, który kieruje ustalone raporty do wyznaczonego właściciela, dowiaduje się.
Plan kontroli i sześć punktów, które sprawiają, że działa
Każdy punkt i to, czym nie powinien stać się
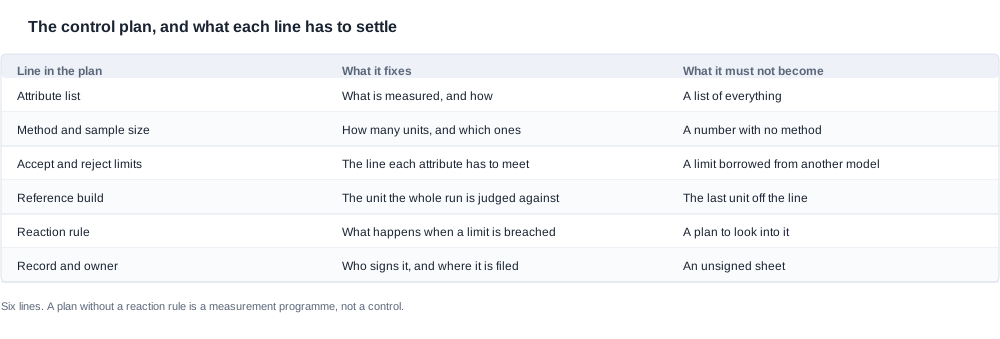
Plan kontroli w tej kategorii to krótki dokument z sześcioma pozycjami, a każda z nich zawodzi w charakterystyczny sposób, gdy zostanie źle napisana.
Lista atrybutów określa, co jest mierzone i w jaki sposób. Nie może przekształcić się w listę wszystkiego, co można zmierzyć, ponieważ zbyt długa lista to lista, której się nie używa. Zasada doboru jest prosta: atrybut trafia na listę, jeśli klient zgłosiłby z jego powodu reklamację i jeśli może ulec zmianie.
Metoda i wielkość próby określają, ile sztuk jest sprawdzanych i które. Nie mogą ograniczać się do liczby bez metody, ponieważ wielkość próby nie ma znaczenia bez zasady jej losowania. Plan, w którym próbę pobiera się z pierwszych sztuk z linii, nie jest badaniem próby, lecz sprawdzaniem najłatwiejszych egzemplarzy.
Granice akceptacji i odrzucenia określają poziom, któremu musi odpowiadać każdy atrybut. Nie mogą być zaczerpnięte z innego modelu. W tym miejscu rodziny produktowe sprawiają kłopot, ponieważ granica ustalona dla innej wersji jest albo nieosiągalna, albo bez znaczenia, a w przypadku urządzenia naładowanego musi również współistnieć z podanym warunkiem badania. Wartość czasu pracy bez warunku badania nie pozwala na porównania, a granica spójności bez metody nie jest możliwa do egzekwowania.
Wersja referencyjna ustala egzemplarz, względem którego ocenia się daną serię produkcyjną. Nie może nią być ostatnia sztuka z linii, ponieważ punkt odniesienia zmieniający się z każdą partią nie jest punktem odniesienia.
Zasada reakcji określa, co się dzieje po przekroczeniu granicy. Nie może ograniczać się do planu jej zbadania. Zasada reakcji wskazująca sposób postępowania, zakres odizolowania i osobę odpowiedzialną jest warta więcej niż kilka stron opisu zamiarów, a plan kontroli bez niej jest programem pomiarowym, a nie mechanizmem kontroli.
Rejestr i osoba odpowiedzialna określają, kto podpisuje dokumentację i gdzie jest przechowywana. Nie może to być niepodpisana karta, ponieważ zapis, którego nie można przypisać do osoby, nie pozwala rozstrzygnąć sporu z klientem, a spór, którego nie można rozstrzygnąć, przeradza się w zwrot należności.
Gdzie należy umieszczać punkty kontrolne
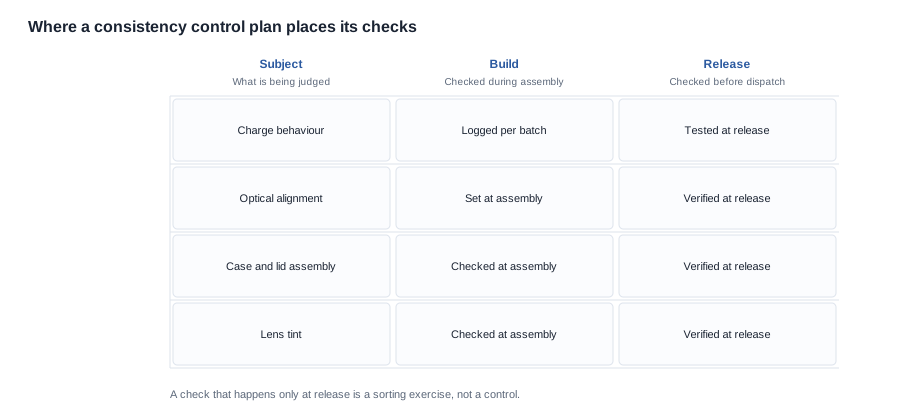
Umiejscowienie punktów kontrolnych jest kwestią ocenną, a decydująca o nim zasada ma charakter ekonomiczny. Kontrola wykonana przed ustaleniem atrybutu niczego klientowi nie mówi, ponieważ atrybut jeszcze nie wystąpił. Kontrola wykonywana wyłącznie przed wysyłką informuje klienta, co się stało, ale nie dlaczego, i zamienia proces w sortowanie, którego koszt rośnie z każdą sztuką. Produktywne miejsce kontroli to etap, na którym atrybut zostaje ustalony, z weryfikacją przed wysyłką.
W praktyce oznacza to, że kontrole procesowe powinny dotyczyć cech ustalanych podczas montażu, a nie dostarczanego materiału, ponieważ cechy pochodzące od poddostawcy nie można naprawić na linii produkcyjnej — można je jedynie sprawdzać. Zachowanie ładowania, osiowanie optyczne i sposób zamykania obudowy zależą od montażu. Tolerancja ogniw, rozrzut modułów i jakość formowania obudowy od niego nie zależą, dlatego plan umieszczający je w kolumnie kontroli procesowej to plan, który wygeneruje dużą liczbę odrzuceń, na które nie będzie mógł zareagować.
Granice wynikające z klasy produktu, a nie z zakładu
Niektóre z najtrudniejszych kwestii spójności w tej kategorii rozstrzyga opublikowana specyfikacja, a nie działania zakładu. Klient, który poprosi zakład o decyzję, która do niego nie należy, otrzyma powolną odpowiedź.
Opublikowany zakres obejmuje dwadzieścia osiem pozycji, z czego jedenaście to pozycje z kamerą, a przestrzeń konfiguracji w obrębie tych pozycji jest szeroka. Samo wyposażenie w etui do ładowania obejmuje etui o pojemności dziewięciuset miliampierogodzin, etui o pojemności czterechset miliampierogodzin, składane etui o pojemności tysiąca dwustu miliampierogodzin, etui o niepodanej pojemności oraz brak etui. W dwóch pozycjach z kamerą nie opublikowano wersji Bluetooth. Oznaczenie IP54 widnieje wyłącznie przy dwóch pozycjach. Czas ładowania opublikowano dla wszystkich dwudziestu ośmiu pozycji: w dwudziestu sześciu wynosi on dwie godziny lub mniej, a w przypadku D17 i ZH12 około jednej godziny.
Każda z tych wartości jest decyzją specyfikacyjną, którą plan kontroli musi respektować, a nie reinterpretować. Program zakładający metodę ładowania dla wersji, która jej nie publikuje, nie stosuje kontroli jakości, lecz wymyśla specyfikację. Właściwym posunięciem jest poproszenie dostawcy o wskazanie metody dla danej wersji i włączenie odpowiedzi do planu kontroli, aby atrybut był kontrolowany, a nie zakładany.
Spójność w obrębie kolorów, obudów i wariantów sprzętowych
Wariant nie jest wadą
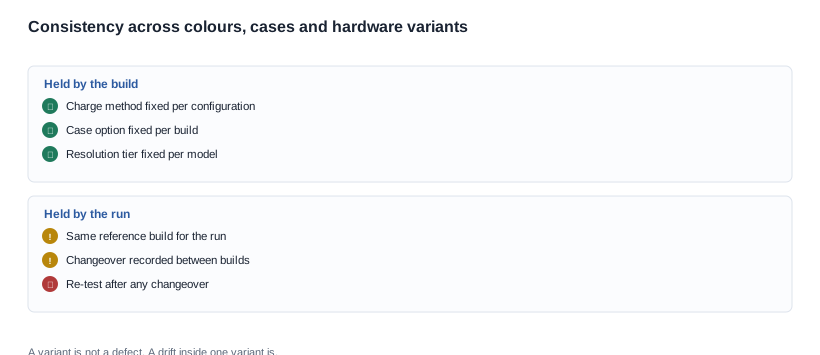
Rozróżnienie, które najczęściej sprawia kłopoty, dotyczy wariantu i defektu. Wariant to wykonanie zgodne ze specyfikacją, które ma różnić się od pozostałych wykonań w programie. Defekt to egzemplarz niezgodny z wykonaniem, do którego należy. Różnica koloru między dwiema wersjami kolorystycznymi nie jest defektem; ta sama różnica koloru między dwoma egzemplarzami jednej wersji kolorystycznej już jest.
To rozróżnienie musi zostać zapisane w planie kontroli, ponieważ limity pomiarowe dla danej wersji kolorystycznej ustala się względem jej wzorca, a nie względem wzorca głównego. To samo dotyczy opcji obudowy: pojemność baterii obudowy wynosząca dziewięćset miliamperogodzin i wynosząca tysiąc czterysta to dwa różne wykonania, a limit dopasowania obudowy ustalony dla jednego z nich nie ma zastosowania do drugiego. Program z trzema wariantami kamery i dwiema opcjami obudowy prowadzi kilka planów kontroli, a traktowanie ich jako jednego jest najczęstszą przyczyną rozpoczęcia przez program spójności produkcji fałszywych alarmów.
Problem zmiany wykonania
Drugim problemem dotyczącym wariantów jest zmiana wykonania. Seria przechodząca z jednego wykonania do drugiego wiąże się z ryzykiem charakterystycznym dla tego przejścia. Ryzyko polega na tym, że pierwsze egzemplarze nowego wykonania mogą odziedziczyć coś po poprzednim wykonaniu: uchwyt, ustawienie, pojemnik z częściami lub półgotową tacę. Egzemplarze wyprodukowane bezpośrednio po zmianie wykonania są najbardziej narażone na odchylenia, ale również najbardziej prawdopodobnie zostaną zaakceptowane, ponieważ pojawiają się na początku partii, która nie została jeszcze oceniona.
Kontrola ma charakter proceduralny i jest tania: należy zapisywać każdą zmianę wykonania, po każdej z nich ponownie przeprowadzać testy zamiast polegać na standardowym interwale próbkowania oraz zachować możliwość identyfikacji egzemplarzy z momentu zmiany wykonania, aby późniejszą reklamację można było powiązać z przejściem, a nie z problemem dotyczącym całego dostawcy. Program, który stosuje takie podejście, zyskuje bardzo przydatne narzędzie diagnostyczne, ponieważ układ partii wykazujących odchylenia wskazuje kupującemu, która cecha jest rzeczywiście wrażliwa na zmianę wykonania.
Ustalanie przyczyny odchylenia i reguły reakcji
Kolejność działań
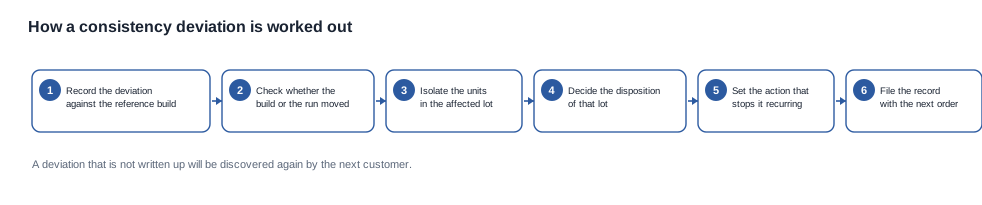
Przyczynę odchylenia ustala się w ustalonej kolejności, a właśnie ona zapobiega przekształceniu odchylenia w spór.
- Zarejestruj odchylenie względem wzorcowego wykonania, podając numer partii, cechę i wynik pomiaru.
- Ustal, czy zmieniło się wykonanie, czy seria produkcyjna, ponieważ odpowiedzialność i środki zaradcze są w tych przypadkach różne.
- Odseparuj egzemplarze z partii objętej odchyleniem i zdecyduj, czy należy odseparować również partie sąsiednie.
- Określ sposób postępowania z tą partią: dopuszczenie do obrotu, naprawa, obniżenie klasy lub odrzucenie.
- Ustal działanie zapobiegające ponownemu wystąpieniu i wskaż osobę za nie odpowiedzialną.
- Dołącz dokumentację do następnego zamówienia, aby w dokumentacji kolejnego kupującego znalazła się historia, a nie czysty egzemplarz.
Drugi krok jest zwykle pomijany, a to on decyduje o wszystkich kolejnych działaniach. Zmiana wykonania oznacza, że specyfikacja była nieprawidłowa albo uległa zmianie, a rozwiązanie leży poza zakładem. Zmiana serii produkcyjnej oznacza, że proces uległ dryfowi, a rozwiązanie należy wprowadzić do planu kontroli. Kupujący, który nie wprowadza tego rozróżnienia, spędzi całe badanie, szukając problemu w zakładzie, którego tam nie ma.
Co reguła reakcji musi chronić
Każda reguła reakcji chroni jedną z trzech rzeczy, a wybór pomiędzy nimi jest decyzją handlową, która należy do planu, a nie do reagowania na incydent.
Pierwszą z nich jest klient. Reguła, która izoluje partię i wstrzymuje ją, chroni kanał dystrybucji przed egzemplarzem niezgodnym ze specyfikacją, kosztem opóźnienia. Drugą są dowody. Reguła, która zachowuje egzemplarze, wyniki pomiarów i wzorzec, chroni możliwość rozstrzygnięcia późniejszego sporu, kosztem niewielkiej ilości zapasów. Trzecią są koszty środka zaradczego. Reguła, która przed odrzuceniem zaleca naprawę, chroni marżę, kosztem bardziej skomplikowanej dokumentacji.
Wzajemne zależności między tymi celami sprawiają, że dobra reguła reakcji musi uwzględniać wszystkie trzy. Reguła chroniąca wyłącznie klienta prowadzi do powolnego i kosztownego programu, w którym każde odchylenie staje się całkowitą stratą. Reguła chroniąca wyłącznie koszty prowadzi do programu, który dowiaduje się o własnych problemach jakościowych od klientów, czyli do najdroższej wersji tego samego błędu. Który cel należy uznać za priorytetowy, nie jest decyzją dotyczącą jakości, lecz handlową. Dlatego kryteria, które należy ustalić, powinny być określone przed złożeniem zamówienia, a nie podczas pierwszego incydentu.
Handlowa wartość planu kontroli
Warunki wspierane przez plan kontroli
Plan kontroli to nie dokument jakości, który leży obok negocjacji handlowych. To dowód, który sprawia, że kilka warunków handlowych staje się wiążących, a kupujący, który go posiada, negocjuje istotnie lepszą umowę niż kupujący dysponujący jedynie próbką i ceną.
Pierwszym elementem jest odniesienie w klauzuli odbioru. Reklamację jakościową można rozważać tylko wtedy, gdy istnieje ustalony punkt odniesienia, wobec którego można ją rozpatrywać, a takim punktem jest wzorcowa seria produkcyjna. Wpisana do umowy jako standard odbioru zamienia każdą przyszłą rozmowę o jakości w porównanie, a nie opinię, i eliminuje zależność kupującego od własnej oceny towaru dokonywanej przez fabrykę.
Drugim elementem jest punkt kontroli zmian. Program posiadający plan kontroli już ustalił, które cechy są ustalone przez daną serię produkcyjną, dlatego umowa może odzwierciedlać tę decyzję: zmiana serii produkcyjnej po jej zamrożeniu oznacza zmianę specyfikacji i pociąga za sobą określone skutki harmonogramowe oraz kosztowe. Bez planu zamrożenie jest negocjacją, którą kupujący musi wygrywać za każdym razem.
Trzecim elementem jest własność dokumentacji i okres jej przechowywania. Program, który nie potrafi powiązać partii z konkretną serią produkcyjną, nie jest w stanie rozstrzygnąć reklamacji zgłoszonej z terenu, a nierozstrzygnięta reklamacja przerodzi się w kredyt na warunkach kupującego, czyli w najdroższy sposób zakupu spójności. Pytanie, o co należy zapytać, jest proste: jakie dokumenty przechowuje fabryka, przez jaki czas, w jakiej formie oraz czy kupujący otrzyma ich kopię po zakończeniu serii produkcyjnej.
Kompromisy ujawniane przez plan
Po opracowaniu planu stają się widoczne trzy kompromisy, a każdy z nich stanowi decyzję, a nie koszt do wchłonięcia. Węższa lista cech zmniejsza obciążenie związane z kontrolą, ale jednocześnie ogranicza liczbę cech, wobec których kupujący będzie mógł później egzekwować odpowiedzialność fabryki. Szersza próba zwiększa poziom zaufania do każdej partii, wiążąc się z bezpośrednim kosztem na sztukę. Surowsza reguła reakcji chroni klienta i dowody, lecz kosztem czasu oraz kapitału obrotowego.
Całkowity koszt programu zapewniającego spójność obejmuje czas przeznaczony na kontrolę i testy w okresie produkcji, kapitał obrotowy zamrożony w izolowanych partiach, koszt poprawek oraz koszt zwrotów, których program z dobrym planem kontroli nie generuje. Te cztery wartości są zwykle wyższe, niż oczekuje kupujący, a plan kontroli ujawnia je, dlatego też prawidłowo opracowany plan zwykle zwraca się w ciągu pierwszego roku realizacji powtarzanego programu.
Pytania, które należy zadać przed złożeniem zamówienia, stanowią handlową wersję pytania o plan kontroli: czego fabryka potrzebuje od kupującego, aby plan mógł funkcjonować, co kupujący otrzyma w zamian i kto ponosi ryzyko. Lista kontrolna spójności jakości zbiera te kwestie w formie gotowej do dołączenia do zapytania.
Co publikujemy na temat jakości i czego nie będziemy publikować
Co możemy stwierdzić
Publikujemy specyfikację na poziomie konfiguracji każdego modelu z naszego katalogu. W przypadku modeli z kamerą i dźwiękiem oznacza to poziom rozdzielczości, baterię oraz opcję etui, jeśli taka istnieje, metodę ładowania, jeśli katalog ją odnotowuje, czas ładowania oraz czas działania wraz z warunkami, w których go zmierzono. Wskażemy, które cechy są ustalone przez daną serię produkcyjną, a które podlegają kontroli w trakcie produkcji. Poinformujemy również, gdy dla danej cechy nie istnieje specyfikacja, zamiast uzupełniać lukę typową wartością.
Będziemy również współpracować przy opracowaniu wzorcowej serii produkcyjnej, tworzyć plan kontroli dla wskazanej konfiguracji oraz określać metodę i wielkość próbę stojące za każdą cechą, ponieważ plan kontroli bez tych informacji jest jedynie listą życzeń.
Czego nie będziemy deklarować
Nie publikujemy wskaźnika wadliwości, wskaźnika konieczności poprawek, wskaźnika wydajności ani wskaźnika zgodności dla całej gamy produktów. Nie będziemy też podawać takich danych kupującemu, który nie wskazał konkretnej konfiguracji. Wszystkie zależą od struktury produkcji, materiałów wejściowych i przebiegu danej serii, dlatego opublikowana wartość dotyczyłaby serii produkcyjnej, która nie istnieje. Nie publikujemy również numeru certyfikatu, wartości z raportu z testów ani zakresu certyfikacji dla poszczególnych modeli, ponieważ katalog nie zawiera wiersza certyfikacji dla każdego modelu, a strona certyfikacji na poziomie firmy nie stanowi deklaracji dotyczącej konkretnego modelu. Kupujący, który potrzebuje takiego zakresu, powinien poprosić o niego w formie pisemnej jako część dokumentacji dotyczącej dostępu do rynku, a odpowiedź powinna znaleźć się w tej dokumentacji przed złożeniem zamówienia, a nie po zapakowaniu przesyłki.
Ta sama zasada dotyczy wagi oraz wszystkiego, czego jeszcze nie opublikowaliśmy. Jeśli w przypadku danego modelu nie opublikowano wagi, powiemy, że nie ma opublikowanych danych na temat wagi, i poprosimy kupującego o ich uzyskanie, zamiast podawać wartość, której nie można zweryfikować.
Program zapewnienia spójności
Prześlij model, konfigurację, liczby sztuk dla każdej wersji produkcyjnej, docelowy rynek oraz bieżącą wersję referencyjną, a my zwrócimy plan kontroli wraz z listą atrybutów, metodą i wielkością próbki, granicami akceptacji i odrzucenia, regułą reakcji oraz odpowiedzialnością za dokumentację, wraz z tymi fragmentami specyfikacji, które możemy wskazać, i tymi, które musi dostarczyć klient. Artykuł dotyczący czasu realizacji dostawy i wpływu na jakość wyjaśnia, kiedy plan kontroli można pogodzić z harmonogramem, natomiast artykuł dotyczący testu jakości mikrofonu szczegółowo omawia jeden atrybut.
Powiązane lektury
- FAQ dotyczące spójności jakości
- Omówienie spójności jakości
- Wpływ czasu realizacji dostawy na jakość
- jak testować przed złożeniem zamówienia
Prześlij model, konfigurację i liczby sztuk, a my zwrócimy plan kontroli dla tej wersji produkcyjnej.


